


UV-meting voor additieve productie en 3D-printen
Lichtgebaseerd 3D-printen bouwt onderdelen op door ruimtelijk gecontroleerde fotopolymerisatie – en bij de meeste harsen wordt de eindtoestand alleen bereikt tijdens de nabehandeling die daarop volgt. Een vaste nabehandelingstijd is daarom alleen overdraagbaar zolang de bron, werkafstand, temperatuur en onderdeelgeometrie gelijk blijven. Wat deze stap reproduceerbaar maakt, is golflengte, bestralingssterkte, dosis en uniformiteit.

Welke sectoren stuwen additive manufacturing?
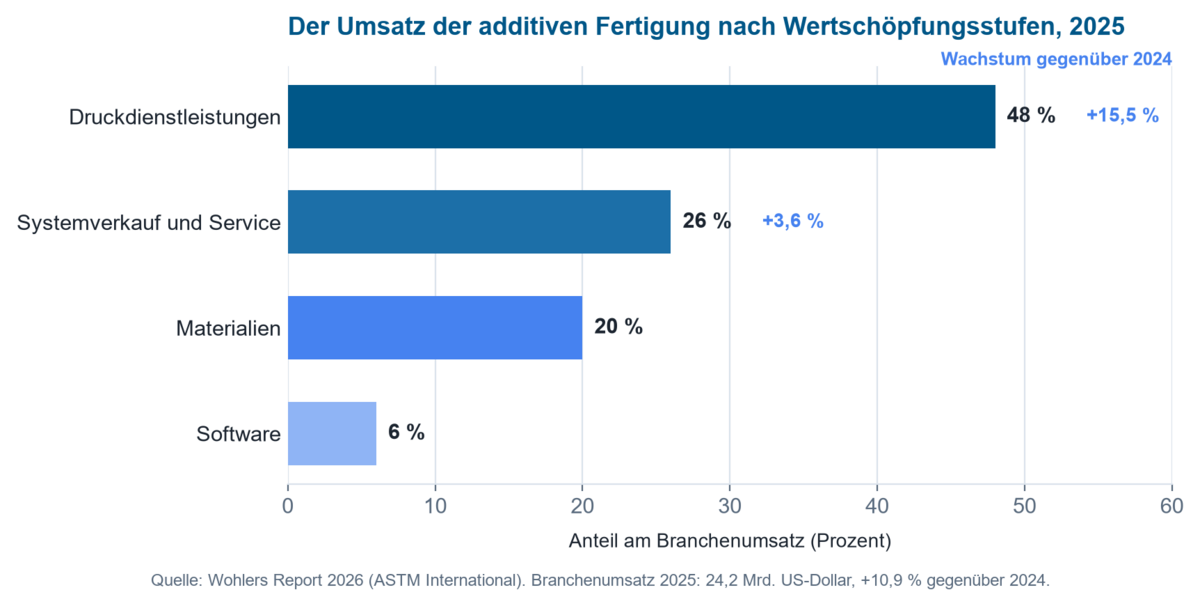
Automotive vormde samen met de luchtvaart in 2025 de dominante eindgebruikersindustrieën. Healthcare en tandheelkunde ontwikkelen zich bijzonder dynamisch, met patiëntspecifieke implantaten, aligners, kronen en bruggen – toepassingen met hoge eisen aan reproduceerbaarheid en daardoor structureel nauw verbonden met het kernvoordeel van UV-meettechniek.
Marktomvang, groeicijfers en bronnen voor dit toepassingsgebied zijn samengevat op de pagina Marktontwikkeling van UV-technologie.
Relevante technologieën en processen
Voor UV-gebaseerde processen is de familie van vat photopolymerisation relevant: stereolithografie (SLA), digital light processing (DLP) en op LCD gebaseerde maskerprocessen, in onderzoek aangevuld met volumetrische benaderingen. SLA had in 2025 het grootste technologieaandeel met 17,5 procent, terwijl DLP als de snelst groeiende technologie geldt – onder andere gedreven door dental aligners, hoortoestellen en het gieten van sieraden. Deze processen verschillen in spot- of pixelgrootte, optische projectie, harschemie, laagdikte en belichtingsstrategie – maar delen dezelfde afhankelijkheid van de daadwerkelijk toegediende optische energie.
Actuele trends in 2025 en 2026
- Van installatie naar benutting: groei komt steeds meer voort uit het beter benutten van bestaande capaciteit dan uit de verkoop van nieuwe apparatuur.
- AI en Industrie 4.0: generatief ontwerp, AI-ondersteunde kwaliteitscontrole, digitale tweelingen en cloudgebaseerde productieplatforms winnen terrein.
- Een groeiende desktop-polymeermarkt: de toegang tot vat-fotopolymerisatie wordt breder (AMPOWER Report).
- Investeringsdiscipline: strakkere kapitaalvoorwaarden leiden tot selectievere investeringen.
- Multimateriaal- en hybride processen verbreden het toepassingsgebied van klassieke prototyping tot serieproductie.
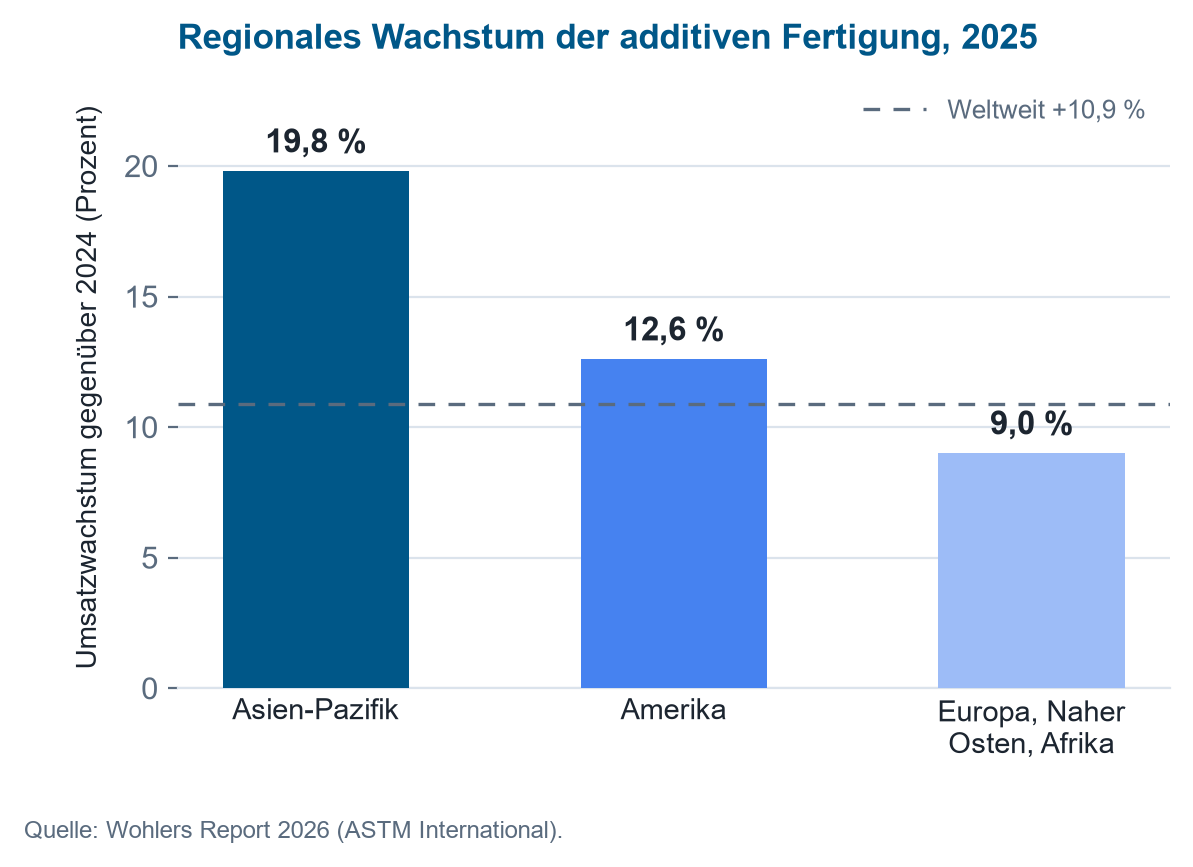
De verschuiving van hardwareverkoop naar productiebenutting, de bovengemiddelde groei van SLA en DLP, en de dynamiek in tandheelkundige en medische toepassingen wijzen structureel op een stijgende vraag naar precies de UV-meettechniek en nabestralingstechnologie die hieronder wordt beschreven.
Welke segmenten stuwen de vraag naar UV-metingen
Verschillende gebieden laten bijzonder duidelijk zien waarom nauwkeurige UV-metingen steeds belangrijker worden in additive manufacturing: tandheelkundige en medische technologie als volwassen, sterk gereguleerde toepassingsgebieden van vat photopolymerisation, aangevuld met micro- en precisiefabricage en industriële fotopolymerisatie als groeigebieden aan de bovengrens van resolutie en volume. Alle vier delen dezelfde basisvereiste: reproduceerbare bestralingssterkte, dosis en uniformiteit als voorwaarde voor maatnauwkeurigheid, sterkte en regelgevende goedkeuring van de onderdelen.
Tandheelkundig 3D-printen
De wereldwijde markt voor tandheelkundig 3D-printen wordt voor 2026 geraamd op 4,3 tot 6,3 miljard US dollar, afhankelijk van de gebruikte definitie, met jaarlijkse groeicijfers van 16 tot 25 procent (marktrapport tandheelkundig 3D-printen, Mordor Intelligence; prognose tandheelkundig 3D-printen, Precedence Research). Vatfotopolymerisatie is duidelijk dominant: SLA heeft een aandeel van ongeveer 34 procent qua volume, DLP groeit het snelst met 17,7 procent per jaar, en fotopolymeerharsen vertegenwoordigen meer dan 60 procent van het materiaal dat wordt gebruikt voor aligners, kronen, bruggen en chirurgische mallen (marktrapport tandheelkundig 3D-printen VS, Mordor Intelligence). Lichtuithardingsapparatuur is al het grootste apparatuursegment (marktrapport uithardingsapparatuur, Market Report Analytics) – waardoor bestralingssterkte en dosis bij 385 en 405 nm een directe factor zijn voor pasvorm en biocompatibiliteit.
Medische technologie
Additieve fabricage voor medische hulpmiddelen groeit van 4,6 miljard US dollar in 2025 naar een verwachte 23,9 miljard US dollar in 2035, dat is 17,9 procent per jaar; de bredere markt voor additieve fabricage in de gezondheidszorg zal naar verwachting in dezelfde periode stijgen van 13,3 tot ongeveer 82,3 miljard US dollar (prognose medische hulpmiddelen, Precedence Research; prognose gezondheidszorg, Precedence Research). SLA loopt voorop met een technologieaandeel van 29,5 procent, en patiëntspecifieke implantaten vormen het grootste afzonderlijke segment met 43,8 procent (technologieaandelen, IMARC Group). Strenge goedkeurings- en biocompatibiliteitseisen – waaronder de ISO 10993-serie – veronderstellen een herleidbare, reproduceerbare UV-nabehandeling: een gedocumenteerde dosis in plaats van een vastgestelde tijd, aangetoond via spectrum, bestralingssterkte en uniformiteit.
Micro- en precisiefabricage
Twee-fotonpolymerisatie stimuleert de miniaturisatie: femtoseconde lasers in het nabij-infrarood, meestal rond 780 nm, produceren microstructuren met resoluties tot 100 nm (overzicht van twee-fotonpolymerisatie) – een markt die op zichzelf groeit voor micro-optica, fotonica en biomedische scaffolds (marktrapport twee-fotonpolymerisatie, Research and Markets). Parallel daaraan evolueert industriële fotopolymerisatie van prototyping naar serieproductie van functionele eindgebruiksonderdelen in de elektronica, sensortechniek en precisiemechanica (Grand View Research). Dat brengt een bereik voorbij UV-A in beeld: kalibratie in het nabij-infrarood voor twee-fotonpolymerisatie, en strengere toleranties voor uniformiteit en reproduceerbaarheid in industriële serieproductie.
Processen en hun UV-meetbehoeften
De markt verschuift naar gespecialiseerde UV-gebaseerde processen. Bij de fotopolymeerprocessen – SLA, DLP en maskergebaseerde LCD- of MSLA-systemen – evenals bij UV-na-uitharding, bepalen nauwkeurige karakterisering en reproduceerbare besturing van de belichting de proceskwaliteit, het materiaalgedrag en de eigenschappen van het onderdeel.
Naast de gevestigde toepassingen winnen onderzoeksgebieden zoals twee-fotonpolymerisatie, volumetrische additieve productie en bioprinten aan belang. Elk daarvan stelt eigen eisen aan het meten van spectrum, bestralingssterkte, dosis en uniformiteit – het overzicht hieronder wijst deze toe aan de segmenten.
| Marktsegment | UV-meetbehoefte |
|---|---|
| SLA | Spectrum, bestralingssterkte, dosis |
| DLP | Projectie, uniformiteit, dosis |
| LCD en MSLA | UV-LED-output, dosis, veroudering |
| UV-na-uitharding | Dosis, uniformiteit |
| Twee-fotonpolymerisatie | Spectrale karakterisering |
| Volumetrische additieve productie | Spectrum, dosisverdeling, fotochemie |
| Bioprinten en hydrogelprinten | Fotopolymerisatie, materiaalcompatibiliteit |
| Keramische additieve productie | Fotopolymeergebaseerde procesbesturing |
| Tandheelkundig 3D-printen | Reproduceerbare belichting en na-uitharding |
| Medische technologie | Procesvalidatie en reproduceerbaarheid |
| Elektronica en microfabricage | Hoogprecisiefotopolymerisatie |
| Onderzoek en ontwikkeling | Spectrometrie en procesontwikkeling |
Waar werkt optische straling in het proces?
Optische straling werkt op twee punten in. Tijdens het printen bepaalt zij welke gebieden van de hars polymeriseren; resolutie, randscherpte en hoe diep de reactie doordringt in de onderliggende laag zijn hier allemaal van belang. Na het printen zet een aanvullende bestraling de resterende reactieve groepen om.
Deze twee taken stellen verschillende eisen aan de meting. Bij een projectiesysteem gaat het om de ruimtelijke uniformiteit over het beeldvlak. Bij een nabehandelingskamer gaat het om de vraag of een complex onderdeeloppervlak rondom voldoende dosis ontvangt. Eén meting kan niet beide vragen beantwoorden.
Wat beperkt de penetratiediepte van de bestraling?
Het belichten van een hars is een samenspel van optische penetratiediepte en reactiediffusie. Absorbers en fotoinitiator worden zo afgestemd dat de polymerisatie niet ongecontroleerd in de diepte doorloopt – anders verliezen fijne details hun contour. Tegelijkertijd verandert de reactie de optische eigenschappen van de hars terwijl ze verloopt.
Een belichtingscurve die op een dun testexemplaar is opgenomen, is daarom niet automatisch geldig voor complexe geometrieën of voor een andere harsbatch. Procesvensters dienen daarom niet alleen in seconden te worden beschreven, maar via spectrum, bestralingssterkte en dosis – grootheden die vergelijkbaar zijn tussen machines en in de tijd.
Uitgewerkt voorbeeld: hoeveel diepte levert dubbele dosis op?
De uithardingsdiepte van een hars volgt de Jacobs working curve: Cd = Dp · ln(E / Ec). Hierbij is Dp de optische penetratiediepte van het hars, Ec de kritieke energie waarbij polymerisatie overhaupt begint, en E de toegepaste dosis. Beide harsparameters zijn afhankelijk van de charge en moeten op het betreffende materiaal worden bepaald – voor dit voorbeeld gaan we uit van Dp = 0,15 mm en Ec = 10 mJ/cm².
Bij een dosis van 25 mJ/cm² komt de uithardingsdiepte op 0,15 mm · ln(2,5) = 0,137 mm, dat is 137 µm. Bij een laagdikte van 50 µm reikt de reactie dus al 87 µm in de reeds geprinte laag – deze overcure is gewenst, want die verlijmt de lagen met elkaar.
Verdubbeling van de dosis naar 50 mJ/cm² verhoogt de uithardingsdiepte naar 0,15 mm · ln(5) = 0,241 mm. Dat is 104 µm meer, niet nog eens 137 µm: de logaritme dempt de winst. De overcure daarentegen stijgt van 87 naar 191 µm, meer dan een verdubbeling. Precies hierom mislukt de voor de hand liggende aanpak – onderbelichte gebieden redden met meer dosis: er wordt weinig diepte gewonnen, terwijl de randscherpte bij fijne contouren verloren gaat.
Dezelfde relatie geldt voor postcuring, alleen met het omgekeerde teken: daar draait de vraag niet om het contour, maar om de vraag of de dosis de kern bereikt. Hoe diep UV-postcuring doorwerkt in stereolithografieonderdelen, en vanaf wanneer de vernetting over de gehele doorsnede uniform wordt, is gemeten door Schlotthauer et al. – dat artikel staat vermeld onder de publicaties hieronder.
Met de volgende calculator kunt u de nabestralingsdosis met uw eigen gegevens bepalen: bestralingssterkte en tijd leveren de dosis op, streefdosis en bestralingssterkte de vereiste nabestralingstijd. De Jacobs-werkcurve blijft hierbij onaangetast – de calculator levert de energie, niet de uithardingsdiepte.
De calculator werkt volledig in uw browser — er worden geen gegevens verzonden.
Welke eigenschappen ontstaan pas tijdens de nabehandeling met UV?
Nabehandeling met UV (post-curing) is niet louter cosmetisch. Het verhoogt de omzettingsgraad en daarmee de glasovergangstemperatuur, elasticiteitsmodulus, sterkte, vormvastheid en chemische bestendigheid. Omgekeerd kan een te hoge dosis of een ongeschikte golflengte degradatie in gang zetten – hetzelfde proces dat doelbewust wordt onderzocht bij UV-veroudering gebeurt hier per ongeluk.
Het kritieke punt is de uniformiteit. Bij een onderdeel met ondersnijdingen, uitsparingen of naar beneden gerichte oppervlakken ontvangt niet elk gebied dezelfde dosis; vrij blootgestelde zones kunnen volledig uitgehard zijn, terwijl beschaduwde zones achterblijven. Voor experimentele reeksen en kwaliteitscontrole is het daarom zinvol om na te gaan hoe ver maximum, minimum en gemiddelde over het bruikbare oppervlak uiteenlopen – niet alleen hoe hoog het gemiddelde is. Een optische simulatie kan tijdens het ontwerp laten zien hoe werkafstand en positie het stralingsveld bepalen; de vrijgave berust nog steeds op een meting van de werkelijke opstelling.

Welke meetapparatuur is geschikt voor printen en nauitharding?
Het karakteriseren van printers, nauithardingseenheden en LED-modules is gebaat bij een spectrale meting: twee apparaten met nominaal dezelfde golflengte kunnen verschillen in piekpositie, bandbreedte en secundaire emissie – en dat wordt relevant zodra een hars een smal fotochemisch procesvenster heeft. De platte UVpad past in bouwkamers met weinig ruimte; waar een breder spectraal bereik nodig is, dekt de SR900 200 tot 1100 nm.
Voor doorlopende controles op een vaststaand nauithardingsproces is een radiometer zoals de RMD Pro met een passende sensor voldoende – de selectie wordt beschreven onder selectie van UV-sensoren. Reproduceerbare laboratoriumomstandigheden worden verkregen met bestralingskamers; een dosisregelaar zoals de UV-MAT beëindigt de nauitharding bij de streefdosis in plaats van na een vaste tijd. De blootstelling blijft dan constant, ook wanneer het lampvermogen afneemt met de bedrijfsuren.
Welke meting heb ik nodig?
De aanleiding bepaalt de methode. Het overzicht hieronder koppelt typische vragen uit het drukproces en de nabehandeling aan de grootheid die daarop antwoord geeft – en aan de apparatuur die deze grootheid levert.
| Aanleiding | Wat moet worden gemeten | Geschikte apparatuur |
|---|---|---|
| Drukresultaten veranderen terwijl de belichtingstijd gelijk blijft | Bestralingssterkte en spectrum | Spectroradiometer |
| Een UV-LED verliest vermogen | Bestralingssterkte en dosis | UV-radiometer |
| Nabehandeling is niet reproduceerbaar | Dosis | Radiometer met dosisbewaking |
| Een onderdeel wordt aan één zijde sterker uitgehard | Uniformiteit over het bruikbare oppervlak | Vlakmeting op meerdere punten |
| Er wordt een nieuwe hars geïntroduceerd | Spectrum en dosis | Spectroradiometer |
| Verschillende printers geven verschillende resultaten | Vergelijkende spectrale meting | Spectroradiometer |
| Een UV-bron veroudert | Bestralingssterkte over de tijd | Radiometer met datalogging |
| Het proces moet worden geautomatiseerd | Dosislimiet als uitschakelcriterium | Radiometer met procesbesturing |
De indeling is bewust grof: zodra golflengte, bouwruimtehoogte of omgevingstemperatuur kritisch worden, bepaalt de specifieke opstelling welke sensor geschikt is.
Welk spectraal bereik is van belang voor welke processtap?
Niet elk spectraal bereik is even belangrijk bij additive manufacturing. Het overzicht hieronder wijst de banden met praktische relevantie toe aan hun respectievelijke toepassing in het proces.
| UV-B 280–315 nm | Versnelde verwering volgens ASTM G154 voor het testen van het verlies aan UV-sterkte in geprinte onderdelen; de rand van sommige absorptiespectra van fotoinitiatoren |
| UV-A en aangrenzend violet 315–410 nm | De dominante procesgolflengte van vat photopolymerisation: SLA-lasers bij 355 nm, DLP- en LCD-systemen bij 385 en 405 nm; ook het kernbereik van UV-nabehandeling (post-curing) |
| Zichtbaar licht, violet tot blauw ongeveer 380–460 nm | Harsen voor daglichtsystemen en individuele high-power systemen; optische kwaliteitscontrole, colorimetrie en test van randscherpte van het projectievlak |
| NIR (IR-A) 780–1400 nm | Tweefotonenpolymerisatie met femtosecondelasers rond 780 nm voor hoge-resolutie microstructuren; NIR-spectroscopie voor in-line vocht- en materiaaltesten van harsen en poeders |
| IR-C, mid- en far-infrarood 3000 nm tot 1 mm | CO₂-lasers bij 10,6 µm voor selective laser sintering; FTIR-spectroscopie om de omzettingsgraad na post-curing te kwantificeren |
Het UV-A-kernbereik omvat het feitelijke procesvenster van vat photopolymerisation en wordt volledig gedekt door UVpad en SR900. De overige bereiken zijn van belang voor aangrenzende test- en specialistische procedures – van verweringstests tot FTIR-verificatie van post-curing.
Welke onderzoeksvragen tonen de publicaties?
Het volgende werk van gebruikers behandelt beide kanten: de vervaardiging en nabehandeling van additief geproduceerde onderdelen, en hun gedrag bij latere UV-blootstelling.
Bepaalt hoe diep een UV-nabehandeling doordringt in stereolithografieonderdelen, en wanneer de vernetting uniform wordt over de doorsnede.
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
Ontwikkelt een hydrogelplatform voor volumetrische additieve fabricage, waarbij het onderdeel in het volume wordt blootgesteld in plaats van laag voor laag.
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
Brengt lichtgebaseerde fabricage over naar keramiek en produceert gegradeerde materialen voor medische implantaten.
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
Combineert printbare epoxyvitrimeren met de vraag hoe zulke netwerken na fabricage nog kunnen worden hervormd.
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
Behandelt UV niet als hulpmiddel maar als belasting: het verlies van sterkte in geprinte onderdelen onder bestraling.
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
Toont aan de hand van een tweefotonfotoresist dat blootstelling niet alleen de vorm bepaalt, maar ook de brekingsindex van het uiteindelijke materiaal.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
Het onderwerpveld additieve fabricage en materiaalontwerp bevat momenteel acht publicaties; het volledige overzicht is beschikbaar onder publicaties van klanten per onderwerp.
De publicatiezoeker toont alle publicaties over additieve fabricage die wij kennen – doorzoekbaar op apparaat, vakgebied en trefwoord.
Technische achtergrond en verdere literatuur
Begrippen en processen. De terminologie van additive manufacturing is vastgelegd in ISO/ASTM 52900:2021; de hier besproken processen vallen onder vat photopolymerisation. Het fysische model voor de belichtingsdiepte is de Jacobs working curve (P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992), waaruit de uithardingsdiepte, de kritische energie en de optische indringdiepte van een hars kunnen worden bepaald.
Testen en goedkeuring. Voor medische hulpmiddelen geldt de ISO 10993-reeks over biologische evaluatie, met ISO 10993-1:2018 als kaderdeel – dit is de reden waarom een gedocumenteerde dosis in de plaats komt van een vaste tijd. Het gedrag van geprinte onderdelen bij latere blootstelling aan straling wordt getest in gesimuleerde veroudering volgens ASTM G154-23; de basisprincipes worden behandeld onder UV-veroudering en kleurechtheid van kunststoffen.
Grootheden en kalibratieketen. Bestralingssterkte, stralingsexpositie (dosis) en de bijbehorende eenheden zijn vastgelegd in het overzicht van radiometrische grootheden. Waarom een sensor met breedbandige weging systematisch afwijkt bij een smalbandige UV-LED wordt beschreven in het artikel over spectrale mismatch; de karakterisering van UV-radiometers wordt behandeld in CIE 220:2016, en de spectrale bestralingssterkte van een bron wordt gemeten volgens CIE 250:2022. De metrologische herleidbaarheid van de gebruikte sensoren naar nationale standaarden wordt gewaarborgd door het kalibratielaboratorium, geaccrediteerd volgens DIN EN ISO/IEC 17025:2018-03. Een overzicht van de relevante UV-kaders is te vinden onder richtlijnen, normen en standaarden in UV.
Veelgestelde vragen over UV-meting in additive manufacturing
Welke golflengtes gebruiken SLA, DLP en LCD?
SLA-systemen werken meestal met lasers bij 355 nm, DLP- en LCD- of MSLA-systemen met UV-LED's bij 385 en 405 nm. Het feitelijke procesvenster van vat-fotopolymerisatie ligt daarom in het UV-A-gebied en het aangrenzende violet tussen 355 en 405 nm; nabehandelend uitharden werkt in hetzelfde bereik. Harsen voor daylight-systemen strekken zich uit tot in het violet-tot-blauwe bereik rond 460 nm, terwijl tweefotonenpolymerisatie werkt met femtosecondelasers rond 780 nm in het nabij-infrarood.
Waarom is een vaste nabehandelingstijd niet overdraagbaar?
Omdat een gegeven tijd alleen dezelfde dosis betekent zolang bron, afstand, temperatuur en onderdeelgeometrie gelijk blijven. Als de output van de bron over de levensduur afneemt, daalt de toegepaste dosis bij ongewijzigde tijd – en de omzettingsgraad daalmee, zonder dat dit op het apparaat te zien is. De stap wordt pas reproduceerbaar wanneer het nabehandelend uitharden eindigt bij het bereiken van een streefdosis in plaats van wanneer een klok afloopt.
Hoe diep reikt de belichting in de hars?
Dit volgt de Jacobs working curve en groeit daarom logaritmisch met de dosis: twee keer de dosis geeft niet twee keer de uithardingsdiepte. Bepalend zijn de optische penetratiediepte en de kritische energie van de hars, en beide zijn afhankelijk van de batch. Daarom is een working curve die op een dun proefstuk is opgenomen niet automatisch geldig voor complexe geometrieën of een andere harsbatch. Het uitgewerkte voorbeeld hierboven toont hoe sterk de overcure hierbij toeneemt.
Hoe wordt de uniformiteit van een nabehandelingskamer gecontroleerd?
Door meerdere meetpunten over het bruikbare oppervlak – en de evaluatie omvat maximum, minimum en gemiddelde, niet alleen het gemiddelde. Alleen de spreiding tussen het beste en het slechtste punt zegt of een onderdeel met ondersnijdingen of achtervlakken rondom voldoende dosis krijgt. Optische simulatie kan tijdens het ontwerp laten zien hoe afstand en positie het stralingsveld beïnvloeden; de vrijgave blijft een meting op de werkelijke opstelling.
Hoe lang duurt het nabehandelend uitharden bij 3D-printen?
De tijd volgt uit de streefdosis van de hars gedeeld door de bestralingssterkte in de kamer. In een UVA-kamer bij 8 mW/cm² duurt een dosis van 10 J/cm² ongeveer 21 minuten, in een UV-LED-kamer bij 800 mW/cm² slechts 12,5 seconden; 1 J/cm² wordt daar na 1,25 seconden geleverd. Het nabehandelend uitharden verschuift dus van minuten naar het bereik van seconden – en de onzekerheid verschuift mee: hoe korter de tijd, hoe meer schakelvertraging, het opstartgedrag van de bron en de positionering van het onderdeel de daadwerkelijk toegediende dosis beïnvloeden. De betrouwbare procesgrootheid blijft daarom de dosis en niet de klok, en de belichting eindigt bij het bereiken van de streefdosis gemeten door een gekalibreerde sensor. Fabrikantopgaven voor nabehandelingstijden gelden alleen voor de daarbij vermelde bron en afstand.
Verwante toepassingsgebieden
Het opbouwen van een onderdeel met licht deelt zijn natuurkunde met verschillende naburige vakgebieden: UV-uitharding en fotopolymerisatie beschrijft dezelfde vernettingsreactie voor coatings in plaats van voor laagstapels, optiek en precisiecomponenten behandelt inkjetprinten van optische elementen uit hybride polymeren, en bij transmissietesten voor laserprocessen verschijnen additief vervaardigde verbindingspartners opnieuw als een eigen materiaalklasse, met verstrooiing die afhankelijk is van de opbouwrichting. Hoe geprinte onderdelen zich later onder straling gedragen, wordt behandeld onder UV-veroudering, kleurechtheid en fotostabiliteit. Niet-vlakke paden en in-situ nabewerkingsuitharding met een UV-gereedschap op de robotflens worden behandeld onder robotica.
Auteur: Dr. Mark Paravia
Dr.-Ing. Mark Paravia is algemeen directeur van Opsytec Dr. Gröbel GmbH in Ettlingen en leidt het geaccrediteerde kalibratielaboratorium. Na zijn onderzoek naar gepulseerde xenon-excimerontladingen aan het Institute of Lighting Technology van het KIT ligt zijn huidige focus op optische stralingsmeettechniek. Hij is vicevoorzitter van de DIN-normcommissie FNL 7 „Optical Radiation" en lid van de DVGW-projectgroep UV-desinfectie.
Advies over UV-meting voor uw drukproces
Of u nu een procesvenster moet bepalen, de uniformiteit van een nabestralingskamer moet controleren of een geschikte sensor moet selecteren: ons team ondersteunt u bij het meetkundig borgen van uw additieve productieproces. Stuur ons uw vraag – wij nemen contact met u op met een voorstel voor een afspraak.
