


UV-fluorescentiepenetrant onderzoek en industriële inspectie
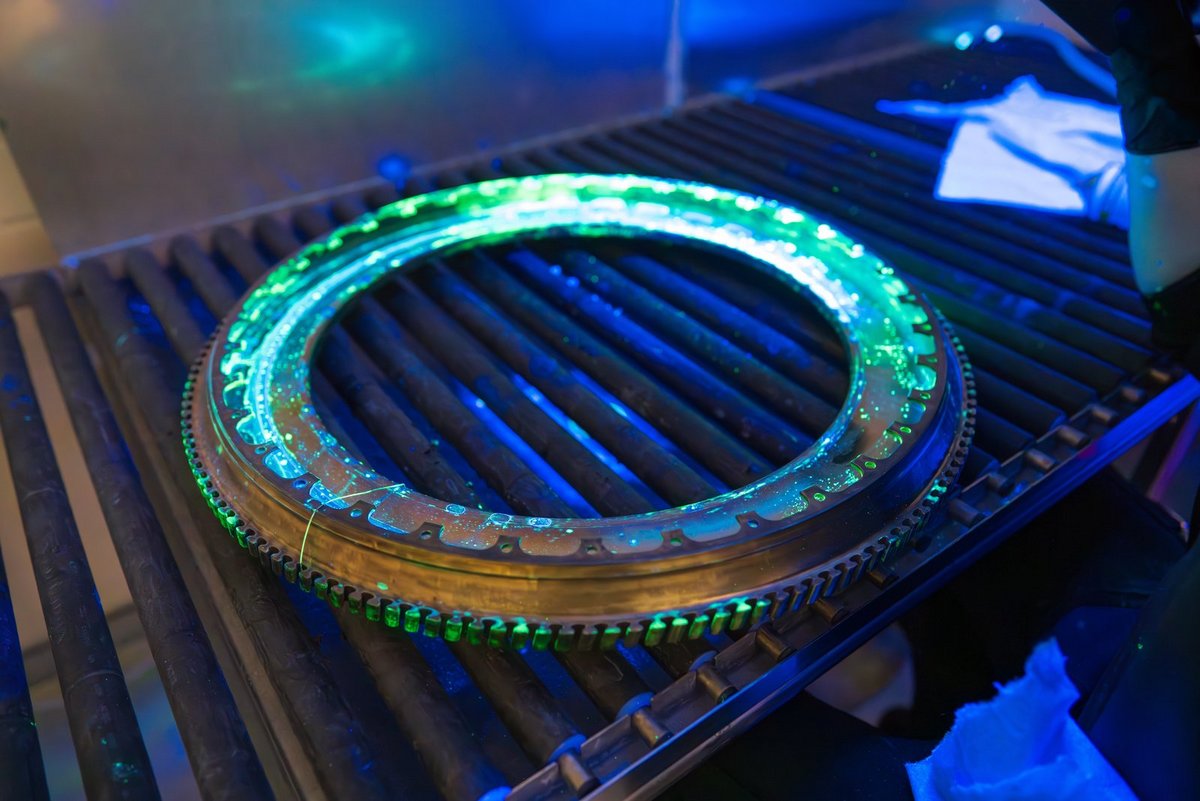
Bij onderzoek met fluorescerende penetrant wordt het uiteindelijke oordeel gevormd door een oog of een camera. Beide zijn gevoelig, maar geen van beide is gekalibreerd: ze beoordelen contrast, geen absolute waarden. Reproduceerbaarheid komt daarom niet van een fellere lamp, maar van vaste randvoorwaarden – excitatiegolflengte, bestralingssterkte bij het onderdeel, uniformiteit van het veld en omgevingslicht. Onderzoek met fluorescerende penetrant is de klassieke visuele methode binnen niet-destructief onderzoek (NDO): een fluorescerende penetrant of magnetisch deeltjesmedium maakt scheuren, poreusheid en andere aan het oppervlak grenzende gebreken zichtbaar onder UV-A-excitatie die bij daglicht onzichtbaar zouden blijven. De centrale fysische grootheden zijn de spectrale excitatie van de fluorofoor, de bestralingssterkte op het inspectiepunt, resterend zichtbaar licht en de donkeradaptatie van de inspecteur.
De termen UV-scheuronderzoek en zwart-lichtinspectie zijn ook in gebruik – beide duiden dezelfde inspectie aan onder UV-A met verduisterd omgevingslicht.
Hoe ontwikkelt niet-destructief fluorescerend onderzoek zich?
Deze ontwikkeling verschuift de eisen aan proces- en meettechniek. Het onderhoud van verouderende vliegtuigvloten vereist strikt herhaalbare penetrant-onderzoeken volgens luchtvaartspecificaties zoals SAE AMS2647, waardoor documentatie van bestralingssterkte en uniformiteit verplicht wordt. Serieonderzoek van gietaluminium onderdelen – zoals batterijbehuizingen voor elektrische voertuigen – vergroot het aandeel geautomatiseerde, camera-gebaseerde fluorescentie-inspectiestations; geautomatiseerde en robotgestuurde inspectiecellen bereikten in 2024 al een omzetaandeel van 15 % van de markt voor vloeistofpenetrantonderzoek, met een voorspeld groeipercentage van 9,7 %. En de verschuiving van kwikdamplampen naar UV-LED-bronnen verandert de fotometrische randvoorwaarden van de test fundamenteel – de reden waarom ASTM E3022 als afzonderlijke norm bestaat.
Deze verschuiving is de meest bepalende technologische verandering in dit vakgebied; ze wijzigt niet alleen de elektrische efficiëntie, maar ook de ruimtelijke veldkarakteristieken, waardoor een dichtere veldkartering noodzakelijk wordt omdat het LED-veld sterker afneemt dan dat van een gasontladingslamp. Een tweede drijfveer is de miniaturisatie van draagbare inspectiebronnen voor onderhoudswerk in het veld, in combinatie met de noodzaak om de ontladingscurve van batterijgevoede lampen te meten.
Daarnaast verschuift de beoordeling zelf van zuiver visuele inspectie naar geautomatiseerde, camera-gebaseerde inspectie met op leren gebaseerde beeldanalyse, waardoor triggerbare, reproduceerbare verlichting een basisvereiste wordt in plaats van een gemak. Ten vierde krijgt de milieu-impact van de penetrantmaterialen zelf meer aandacht: gevoeligheid, kosten en milieuvriendelijkheid worden steeds vaker gezamenlijk beoordeeld, in plaats van uitsluitend de gevoeligheid te maximaliseren (zie Wetenschappelijke literatuur hieronder). Ten vijfde verhogen luchtvaartspecifieke interne specificaties zoals SAE AMS2647 de minimumeisen voor UV-bronnen op sommige punten boven de algemene ISO- en ASTM-waarden, wat leveranciers dwingt hun inspectieapparatuur te actualiseren.
Marktomvang, groeicijfers en bronnen voor dit toepassingsgebied zijn samengevat op de pagina Marktontwikkeling van UV-technologie.
Hoe werkt fluorescerende excitatie?
Een fluorofoor absorbeert fotonen binnen een excitatieband en zendt een deel van die energie opnieuw uit bij langere golflengten. Tussen deze twee ligt een onvermijdelijk verlies – de zichtbare emissie is altijd zwakker dan de excitatie, omdat een deel van de geabsorbeerde energie als warmte vrijkomt door niet-stralende relaxatie voordat het molecuul een foton uitzendt. Wat telt, is de spectrale overlap: straling buiten de excitatieband draagt niets bij aan fluorescentie, hoeveel vermogen er ook achter staat.
Bij gangbare industriële penetranten ligt de excitatieband rond 365 nanometer, en daarom is deze golflengte de standaard voor lampen en LED's; ASTM E3022 geeft voor LED-bronnen een typisch bereik van 347 tot 382 nanometer op (Magnaflux, 2024). Voor andere markers – lekdetectietracers, procesinkten, fluorescerende coatings – kan de excitatieband afwijken; het gegevensblad van de penetrant bepaalt dan de geschikte bron, niet andersom. Een tweede vereiste betreft wat de bron niet mag uitzenden: resterend zichtbaar licht verhoogt de achtergrond en vermindert het contrast, en kortgolvige componenten onder de excitatieband stellen de inspecteur bloot zonder enig meetvoordeel.
Welke technologieën worden gebruikt voor UV-A-excitatie?
Er zijn verschillende lichtbronnen beschikbaar om fluorescerende penetranten te exciteren, die duidelijk verschillen in spectrum, straalkarakteristiek en verouderingsgedrag. Traditionele kwikdamplampen produceren een breed, zacht bestralingsveld, maar hebben een opwarmtijd van tot tien minuten nodig en een UV-A-bandpassfilter om zichtbaar en korter-golflengtelicht uit te sluiten (mr-chemie, 2025). UV-LED-bronnen zijn direct gereed, elektrisch efficiënter en spectraal stabieler, maar leveren een smaller veld met een steilere randafname en verouderen via een ander mechanisme dan gasontladingslampen. Xenon- en andere hoge-intensiteitsontladingslampen worden gebruikt waar zeer hoge bestralingssterkte kortstondig nodig is, zoals flitsverlichting voor geautomatiseerde camerasystemen.
| Technologie | Kenmerken | Voordelen | Beperkingen | Typisch gebruik |
|---|---|---|---|---|
| Kwikdamplamp (middendruk) | breed, zacht bestralingsveld; lijnspectrum rond 365 nm plus zichtbare zijlijnen | grootschalige, uniforme verlichting; gevestigde normatieve basis (ASTM E2297) | opwarmtijd tot 10 min; bevat kwik; vereist een UV-A-bandpassfilter; verouderd met bedrijfsuren | stationaire inspectiecabines, grote inspectiegebieden |
| UV-A-LED | smalbandig spectrum rond 365 nm; steile veldrandafname | direct inschakelbaar; laag warmteafgifte; triggerbaar voor camerasynchronisatie; geen kwik | smal straalveld vereist dichtere veldmapping; behoeft eigen testnorm (ASTM E3022) | handlampen, spotbronnen, geautomatiseerde inspectiecellen |
| Xenon/HID-flitslamp | zeer hoge momentane bestralingssterkte; breedbandig spectrum | hoog piekvermogen voor camerabasierte inline-inspectie | vereist extra filtering; hogere thermische en elektrische complexiteit | geautomatiseerde beeldverwerking op de cameracyclus |
| Middendruk-handlamp | draagbaar, netvoeding- of batterijgevoed | werkt op moeilijk bereikbare onderdelen en in het veld (MRO) | bestralingssterkte neemt af met het kwadraat van de afstand; afhankelijk van batterijstatus | onderhoud, inspectie ter plaatse van vliegtuigen en installaties |
Welke normen bepalen het kader?
Voor de klassieke methoden is dit kader normatief vastgelegd. ASTM E1417/E1417M beschrijft hoe het penetrantonderzoek wordt uitgevoerd, inclusief inwerktijd, tussenreiniging en ontwikkelingstijden; ASTM E2297 behandelt traditionele UV-A- en wit-lichtbronnen en de meetinstrumenten waarmee deze worden getest, waarbij het UV-A-bereik wordt gedefinieerd als 320 tot 400 nanometer en het zichtbare bereik als 400 tot 760 nanometer (Magnaflux, 2024). ASTM E3022 voegt eigen eisen en meetprocedures toe voor LED-gebaseerde UV-A-lampen die worden gebruikt bij penetrant- en magnetisch-deeltjesonderzoek. Internationaal regelt de ISO 3452-serie de penetrantmaterialen, waarbij fluorescerende penetranten worden geclassificeerd als Type I, visuele kleurstofpenetranten als Type II en penetranten voor tweeledig gebruik als Type III, in vijf gevoeligheidsniveaus van "zeer laag" tot "ultrahoog" (ISO 3452-2:2021). De kijkomstandigheden zelf worden geregeld door ISO 3059 – grenswaarden, meting en kalibratie worden in detail behandeld op de pagina kijkomstandigheden volgens ISO 3059. In de luchtvaart voegen fabrikantspecifieke specificaties zoals SAE AMS2647 hun eigen, soms strengere, minimumwaarden toe voor bestralingssterkte en inspectie-intervallen. Een overzicht van UV-spectrale bereiken en hun normatieve grenswaarden in het algemeen is te vinden op de pagina Richtlijnen, normen en standaarden in UV.
De verschuiving van gasontladingslampen naar LED's is precies de reden waarom ASTM E3022 als afzonderlijk document bestaat. LED's bieden een stabieler spectrum en minder warmte, maar een ander bundelpatroon: smallere velden met een steilere randafval, terwijl de traditionele lamp een brede, zachte verdeling had. Een procedure die voor het ene lamptype is opgesteld, is daarom niet zonder nieuwe meting over te dragen naar het andere.
Waarom de excitatie nu net op 365 nm ligt
Het cijfer staat in elke norm, de reden er zelden. Die ligt in een smal venster dat aan beide zijden begrensd wordt.
Aan de onderkant wordt het begrensd door de optiek en door de arbeidsveiligheid: onder ongeveer 340 nm absorberen gewoon glas en veel kunststoffen steeds sterker – lenzen, filters en kijkvensters worden duur. Tegelijk stijgt het actinische effect scherp; bij dezelfde bestralingssterkte zou de limiet volgens IEC 62471 binnen minuten in plaats van uren worden bereikt.
Aan de bovenkant wordt het begrensd door contrast. Vanaf ongeveer 400 nm wordt de excitatie zichtbaar voor het oog en legt zij een sluier over de indicatie. De norm staat maximaal 20 lux omgevingslicht toe – een bron die zelf zichtbaar straalt, verbruikt dat budget al voordat de inspecteur de cabine binnenkomt.
Daartussenin ligt het absorptiemaximum van de fluorescerende kleurstoffen in penetranten en magnetische deeltjes, dat voor de gangbare systemen tussen 360 en 370 nm ligt – en de sterkste lijn van de kwikdamplamp, de i-lijn bij 365,4 nm. Beide vallen samen, en de normen zijn rond die bron opgebouwd. Daarom stralen ook moderne UV-A-LED's op 365 nm, hoewel 385 of 395 nm technisch eenvoudiger en goedkoper zouden zijn: de testmedia en de normen zijn opgebouwd rond 365 nm.
Wat de normen vereisen
| Vereiste | Waarde | Meetafstand | Controle-interval | Norm |
|---|---|---|---|---|
| UV-A-bestralingssterkte op het inspectiepunt | ≥ 1.000 µW/cm² (10 W/m²) | 380 mm | per shift of elke acht bedrijfsuren | ASTM E1417 (penetrant), ASTM E1444 (magnetic particle) |
| UV-A-bestralingssterkte, boven richtwaarde | ≤ 5.000 µW/cm² (50 W/m²) | op het inspectiepunt | — | ISO 3059 |
| Omgevingslicht (wit) in de cabine | ≤ 20 lx (2 fc) | op het inspectiepunt | wekelijks | ISO 3059, ASTM E1417 |
| Zichtbaar restlicht van de UV-bron | volgens fabrikant, met blokkeringsfilter | 380 mm | bij de lampcontrole | ASTM E3022 |
| Opwarmtijd voor de meting | minimaal 10 minuten | — | voor elke meting | geldt voor kwiklampen |
| Donkeradaptatie van de inspecteur | minimaal 1 minuut | — | voor elke inspectie | ISO 3059 |
| Batterijlampen: tijd tot onder 1.000 µW/cm² | op te geven door de fabrikant | 380 mm | per lading | ASTM E3022 |
De tabel geeft de gangbare eisen weer; bepalend is altijd de actuele revisie van de norm en de klantspecificatie. In de luchtvaart gaan fabrikantspecificaties zoals SAE AMS 2647 hier verder in en schrijven soms striktere intervallen voor. Wat ISO 3059 in detail vereist met betrekking tot grenswaarden, meetinstrumenten en kalibratie, staat beschreven op de pagina kijkomstandigheden volgens ISO 3059.
Twee rijen worden in de praktijk het vaakst over het hoofd gezien. De meetafstand van 380 mm is geen aanbeveling maar onderdeel van de eis: op 250 mm geeft dezelfde lamp ongeveer het dubbele aan, op 500 mm de helft. En donkeradaptatie is geen beleefdheid jegens de inspecteur – het oog heeft dit nodig om de indicatie uberhaupt te kunnen zien. Een cabine die aan elke gemeten waarde voldoet, vindt nog steeds geen scheuren als de inspecteur er rechtstreeks van buiten binnenkomt.
Drie meettaken, drie instrumenten
- De bron. UV-handlampen voor inspectie op het onderdeel en in het veld, stationaire bronnen voor de cabine. De overgang van kwikdamp naar UV-A LED verandert het veld: smaller spectrum, steilere randafname – de mapping wordt fijner, niet minder frequent.
- De periodieke controle. De RMD Pro meet bestralingssterkte en lichtsterkte met hetzelfde instrument – beide grootheden die ISO 3059 vereist, in één meting. Welke spectrale eigenschappen een instrument hiervoor nodig heeft en hoe vaak het gekalibreerd moet worden, wordt behandeld onder kijkomstandigheden volgens ISO 3059.
- Geautomatiseerde inspectie. Waar de apparatuur beoordeelt in plaats van een persoon, nemen permanent geïnstalleerde sensoren de plaats in van handmatige meting – waarschuwingssensoren voor de excitatie, luminescentiesensoren voor de respons. Beide worden hieronder behandeld onder "Hoe bewaken luminescentiesensoren en elektro-optische waarschuwingssensoren de cabine?"
Voor de spectrale kruiscontrole – bijvoorbeeld het vergelijken van een oude kwiklamp met een nieuwe LED – sluit de UVpad E hierbij aan. Hij toont hoezeer een breedbandsensor afwijkt bij de smalbandige LED en maakt van de spectrale mismatch een getal in plaats van een vermoeden.
Welke procesvariabelen zijn bepalend?
Vier grootheden bepalen of een fluorescerende indicatie betrouwbaar wordt gevonden, en geen van deze kan een andere vervangen. De UV-A-bestralingssterkte bij het onderdeel (niet bij de lamp) bepaalt hoeveel fotonen uit de excitatieband daadwerkelijk de fluorofoor bereiken – deze neemt af met het kwadraat van de werkafstand en moet daarom worden gemeten op het werkelijke inspectiepunt, niet bij de lamphuizing. De uniformiteit van het bestralingsveld bepaalt of dezelfde gevoeligheid geldt over het volledige inspectiegebied; een niet-uniform veld levert positieafhankelijke resultaten op die veranderen naargelang waar het onderdeel zich toevallig bevindt.
Resterend zichtbaar licht, zowel van de bron zelf als van de inspectieomgeving, bepaalt de achtergrond waartegen de zwakke fluorescentie moet worden waargenomen; omdat de menselijke waarneming contrast beoordeelt in plaats van absolute lichtsterkte, verlaagt elk extra lumen de effectieve detectiegrens. De donkeradaptatie van de inspecteur is ten slotte een biologische in plaats van een fysische procesvariabele, maar is even stevig verankerd in de normen: de meeste procedures schrijven een minimale adaptatietijd van één minuut voor de inspectie voor, omdat de gevoeligheid van het oog voor zwak licht pas na die tijd voldoende toeneemt.
Wat beperkt het proces of veroorzaakt fouten?
De meest voorkomende misvatting betreft het elektrische lampvermogen: een wattage geeft het opgenomen vermogen aan, niet het optische vermogen dat binnen de excitatieband wordt uitgestraald, en zeker niet de bestralingssterkte die het onderdeel bereikt. Twee lampen met gelijk elektrisch vermogen kunnen een sterk verschillende bestralingssterkte op het component opleveren door verschillen in efficiëntie, optiek en verouderingstoestand. Een tweede veelvoorkomende misvatting is dat een bestralingssterkte die ooit als "voldoende" is gemeten, onbeperkt geldig blijft: UV-lampen en UV-LED's verouderen in verschillend tempo, LED-chips voornamelijk door degradatie van de halfgeleider en deels door scheurvorming in de omhulling; zonder terugkerende controlemetingen blijft deze afname onopgemerkt totdat de inspectie feitelijk onder de vrijgegeven gevoeligheid draait.
Daarnaast wordt de meetpositie vaak slecht gekozen: een controlemeting bij de lampbehuizing of in het midden van het beeld zegt weinig over hoe het veld eruitziet aan de randen van het feitelijke inspectiegebied of bij een gebogen onderdeelgeometrie. Vooral bij UV-LED's en hun steile randafname kan een bestralingssterkte die in het midden conform is, aan de rand van het inspectiegebied al ver onder het vereiste minimum liggen. Ten slotte is een tijdswaarde alleen – een vaste inspectieduur – geen vervanging voor een dosiswaarde: zolang de bestralingssterkte op het inspectiepunt onbekend is, blijft onduidelijk welke daadwerkelijke excitatie tijdens die tijd heeft plaatsgevonden. Dezelfde logica – dosis in plaats van tijd – geldt in een verwant vakgebied met een andere doelgrootte, UV-veroudering, kleurvastheid en fotostabiliteit; voor de visuele beoordeling die bij penetrant-onderzoek met fluorescentie wordt gebruikt, geldt tijd-dosisreciprociteit niet op dezelfde manier als bij integrerende sensoren.
Wat is de invloed van onderdeelgeometrie, oppervlak en materiaal?
Oppervlakteruwheid en porositeit beïnvloeden het testresultaat onafhankelijk van excitatie en bestralingssterkte. Additief vervaardigde onderdelen met de typische oppervlakteruwheid van een poederbed vormen een fundamentele beperking voor klassiek penetrantonderzoek: zonder nabewerking of polijsten is het ongeschikt voor poreuze of ruwe additief vervaardigde structuren, omdat penetrant zich ophoopt in oppervlakteporiën in plaats van in echte scheuren en daar na de wasstap blijft zitten. Bij dichte, niet-poreuze additief vervaardigde structuren blijft de methode toepasbaar.
Zelfs bij conventioneel vervaardigde onderdelen beïnvloedt de geometrie het bestralingsveld: concave radii, boringen en ondersnijdingen veroorzaken schaduwvorming die een vlak referentiemonster niet vertoont, en dit moet daarom vooraf worden ingeschat – bijvoorbeeld met behulp van optische simulatie – voordat een testprocedure voor een complex onderdeel wordt vastgelegd.
Fotonenergie en Stokes-verschuiving als efficiëntielimiet van fluorescentie
De maximale detectiegevoeligheid van een fluorescerende indicatie is fysisch beperkt, niet alleen door het gebruikte penetrant. Volgens het behoud van energie kan een uitgezonden foton nooit meer energie bevatten dan het geabsorbeerde excitatiefoton; de fotonenergie wordt gegeven door
E = h · c / λ
waarbij h de constante van Planck is, c de lichtsnelheid en λ de golflengte.
Omdat de emissiegolflengte van fluorescerende penetranten altijd langer is dan de excitatiegolflengte (Stokes-verschuiving), bevat elk uitgezonden foton minder energie dan het geabsorbeerde foton – het resterende deel wordt als warmte afgegeven door niet-stralende relaxatie in het molecuul, een effect dat wordt beschreven door de regel van Kasha. Daarnaast zendt geen fluorofoor elk geabsorbeerd foton opnieuw uit; de verhouding tussen uitgezonden en geabsorbeerde fotonen is de kwantumopbrengst (Φ) en ligt voor praktische penetranten doorgaans ruim onder één.
Praktisch gevolg: zelfs een ideaal aangepaste, verliesvrije excitatiebron kan de zichtbare fluorescentie-intensiteit niet boven het maximum brengen dat wordt bepaald door de Stokes-verschuiving en de kwantumopbrengst. Het verhogen van de bestralingssterkte verbetert het signaal daarom alleen zolang het penetrant niet in verzadiging of zelfabsorptie terechtkomt; voorbij dat punt neemt alleen de onnodige blootstelling van de inspecteur toe, niet het contrast van de indicatie.
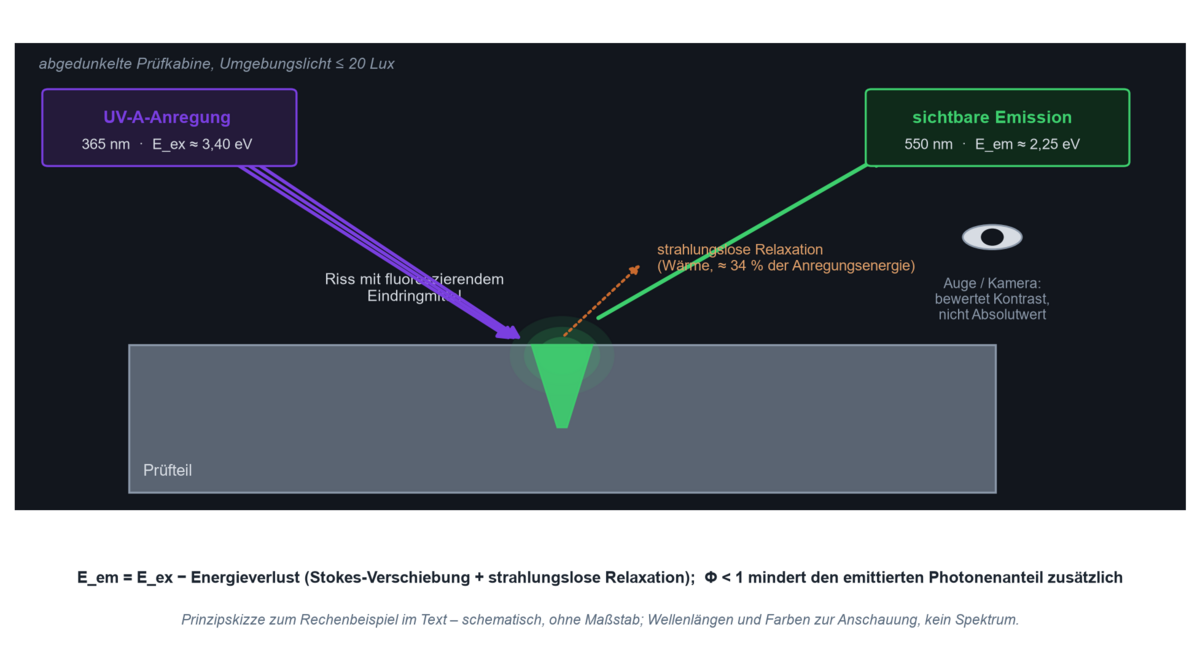
Uitgewerkt voorbeeld: hoeveel excitatie-energie gaat verloren als warmte?
Aannames: excitatiegolflengte λ_ex = 365 nm (de standaardwaarde voor industriële UV-A-bronnen), emissiemaximum van een typisch geelgroen fluorescerend penetrant λ_em ≈ 550 nm.
Formule: E = h · c / λ, met h · c ≈ 1240 eV·nm als praktische benadering.
Berekening: E_ex = 1240 / 365 ≈ 3,40 eV; E_em = 1240 / 550 ≈ 2,25 eV.
Resultaat: het relatieve energieverlies per uitgezonden foton is (3,40 − 2,25) / 3,40 ≈ 34 procent.
Praktische interpretatie: alleen al de Stokes-verschuiving zet ongeveer een derde van de excitatie-energie om in warmte binnen het molecuul, voordat de kwantumopbrengst Φ < 1 de bruikbare fotonfractie verder verlaagt. Samen verklaren deze twee effecten waarom fluorescerende indicaties inherent zwak lichtgevend zijn en waarom omgevings- en strooilicht een onevenredig grote invloed hebben op de detecteerbaarheid – de beperkende factor is niet het excitatievermogen, maar het lage optische rendement van het conversieproces zelf.
Bereken de Stokes-shift zelf
De onderstaande rekenmodule voert dezelfde berekening uit voor elk paar golflengten en geeft daarnaast de Stokes-shift in golfgetallen weer — in nanometer is deze afhankelijk van de positie in het spectrum en kan deze niet worden vergeleken tussen penetranten. De voorinstelling 365 tot 550 nm is de situatie uit het voorbeeld hierboven.
Waar wordt UV-fluorescerend penetrant onderzoek toegepast?
In de luchtvaart is fluorescerend penetrant- en magnetisch-deeltjesonderzoek een vast onderdeel van de productie- en onderhoudsvrijgave voor turbinebladen, landingsgestelonderdelen en veiligheidskritische gietstukken; de kritische vereiste is een onderbroken documentatie van bestralingssterkte en kalibratiestatus volgens specificaties zoals SAE AMS2647, omdat inspecties worden geauditeerd. In de automobiel- en toeleveringsindustrie controleren geautomatiseerde fluorescerende inspectietunnels drukgegoten aluminiumdelen – zoals motorblokken of batterijbehuizingen voor elektrische voertuigen – op porositeit en scheuren op productiesnelheid; hier is de reproduceerbaarheid van bestralingssterkte over grote volumes en wisselende onderdeelposities de kritische procesvariabele.
Bij energieopwekking worden turbinecomponenten, drukvaten en pijpleidingslassen geïnspecteerd, vaak in het veld met draagbare UV-handlampen, waar afstand en omgevingslicht moeilijker te beheersen zijn dan in een stationaire cabine. Bij additieve fabricage vult fluorescerend penetrant onderzoek de nabewerking van dichte, niet-poreuze onderdelen aan, terwijl poreuze structuren aanvullende of alternatieve inspectiemethoden vereisen. In de medische technologie omvat dit onder andere titanium gietimplantaten, waarbij oppervlaktedefecten direct veiligheidsrelevant zijn.
Welke UV-bron past bij grote oppervlakken, boringen, veldgebruik en machinevisie?
Voor grootschalige, stationaire inspectie zijn vlakstralers of opstellingen uit de Serie L geschikt, die een zo uniform mogelijk veld over het gehele inspectiegebied produceren. Voor moeilijk bereikbare geometrieën – boringen, ondersnijdingen, interne contouren – worden compacte UV-LED-spotbronnen of endoscoop-/boroscoopopzetstukken gebruikt, die hun smalle veld precies op de kritieke plek richten.
Voor mobiele veldinspectie, bijvoorbeeld bij onderhoud van vliegtuigen of installaties, worden vaak batterijgevoede UV-handlampen gebruikt; hierbij moet rekening worden gehouden met de ontladingscurve van de bestralingssterkte over de gebruiksduur, aangezien ASTM E3022 ofwel een ontladingscurve ofwel de tijd tot onder 1.000 µW/cm² als testgrootheid voor batterijgevoede LED-lampen voorschrijft. Voor ferromagnetische onderdelen vervangt fluorescerende magnetisch-deeltjesinspectie de penetrant-inspectie; deze gebruikt dezelfde fotometrische randvoorwaarden maar valt onder eigen normen (ASTM E1444, ASTM E3024). Voor geautomatiseerde beeldverwerking worden triggerbare UV-LED-bronnen gebruikt, waarbij flitsduur en -intensiteit gesynchroniseerd zijn met het camerabeeld.
Welke grootheden moeten worden gemeten of gecontroleerd?
Het startpunt van elke meettaak is niet een apparaat, maar de vraag welke grootheid de testnorm eigenlijk vereist. Voor klassieke, visueel beoordeelde penetrant- en magnetisch-deeltjesonderzoeken is dit voornamelijk de UV-A-bestralingssterkte op het inspectiepunt in µW/cm² of W/m², gemeten met een radiometer zoals de RMD Pro, waarvan de spectrale respons beperkt is tot het UV-A-bereik. Een breedbandmeting is voldoende zolang de bron een bekend, normconform spectrum heeft; maar zodra bronnen met sterk verschillende spectrale verdelingen worden vergeleken – bijvoorbeeld een oudere kwiklamp tegenover een nieuwe UV-LED – wordt een spectrale meting noodzakelijk, zoals geboden door de UVpad. Een breedbandsensor kan systematisch afwijken bij een smalbandige bron; dit effect heet spectrale mismatch en is een van de meest onderschatte foutenbronnen op dit gebied.
Naast de bestralingssterkte moet ook het restant zichtbaar licht van de bron en het omgevingslicht in de cabine worden vastgelegd, omdat ISO 3059 hiervoor een eigen grenswaarde definieert. Ruimtelijke metingen – het in kaart brengen van de bestralingssterkte over meerdere punten van het inspectieveld – worden noodzakelijk zodra het inspectiegebied groter is dan het uniforme centrum van het bundelprofiel, of wanneer de geometrie van het onderdeel schaduwvorming kan veroorzaken. Tijdopgeloste metingen – terugkerende controles in plaats van een eenmalige acceptatietest – zijn nodig omdat zowel gasontladingslampen als LED's tijdens hun bedrijfsleven aan stralingsvermogen verliezen.
De werkplek zelf is de tweede meettaak: personeel bij fluorescentie-inspectiestations brengt langere tijd door in de nabijheid van een UV-A-bron. Welke grootheden vanuit arbeidsveiligheidsperspectief van belang zijn, wordt beschreven in UV-erytheem op de werkplek.
Zodra een camera de beoordeling overneemt, worden de verlichtingseisen strenger, omdat een beeldverwerkingsalgoritme grijswaarden vergelijkt met een vaste drempelwaarde; als de verlichting tussen onderdelen varieert, of tijdens de levensduur van de bron verschuift, verschuift die drempelwaarde mee en verandert het detectiepercentage van defecten onopgemerkt. Triggerbare UV-LED's kunnen worden gesynchroniseerd met een camera, robot of transportband en leveren in elk frame dezelfde gedefinieerde excitatie – dat is het werkelijke voordeel ten opzichte van een continu brandende lamp, niet slechts een hogere lichtopbrengst.
Recente ontwikkelingen combineren deze gecontroleerde verlichting met leergebaseerde beeldanalyse: een systeem dat in 2026 werd gepubliceerd voor geautomatiseerde fluorescentie-inspectie van turbinebladen gebruikt een aangepaste YOLOv8-architectuur om scheuren, koudlassen, inclusies en porositeit te classificeren, met een gemiddelde detectienauwkeurigheid van 93,3 procent (zie Wetenschappelijke literatuur hieronder). Voor procesdocumentatie – vooral in gecontroleerde sectoren zoals de luchtvaart – moet continue registratie van bestralingssterkte en kalibratiestatus als dataset in het inspectieverslag worden opgenomen, niet slechts als eenmalige acceptatiewaarde.
Hoe bewaken luminescentiesensoren en elektro-optische waarschuwingssensoren de cabine?
Een terugkerende handmeting geeft antwoord op de vraag of de cabine op de dag van de test in orde was. Ze geeft geen antwoord op de vraag of dat bij de volgende shift nog steeds zo is. Waar inspectie volgens een cyclus of onbemand verloopt, nemen permanent geïnstalleerde sensoren deze taak over.
Elektro-optische waarschuwingssensoren zijn wat hiervan een installatiefunctie maakt: een UV-sensor meet continu de bestralingssterkte op het inspectiepunt en geeft een signaal zodra de waarde onder de vereiste grenswaarde komt – voor penetrant testing volgens ASTM E1417 is dat 1.000 µW/cm² in het UV-A. Het signaal gaat als 0–10 V of 4–20 mA naar de besturing, die de cyclus stopt voordat een onderdeel ongetest doorloopt. Het verschil met een handmeting is niet de nauwkeurigheid, maar de continuïteit: een lampstoring tussen twee controles blijft anders onopgemerkt tot de volgende meting – en daarmee ook elk onderdeel dat in die tussentijd is vrijgegeven.
Een luminescentiesensor meet niet de excitatie maar de respons: het fluorescerende licht dat door het penetrant wordt uitgezonden. Deze wordt gebruikt waar de installatie, en niet een persoon, de beoordeling uitvoert – bijvoorbeeld om te verifiëren dat een fluorescerend gemarkeerde lijmraupe volledig is aangebracht, of om te controleren of een onderdeel voor montage is gereinigd. Omdat het fluorescerende licht ordes van grootte zwakker is dan de excitatie, bepaalt de filtering het resultaat: de sensor moet de UV-A-component van de bron blokkeren en alleen het langere-golflengtegedeelte doorlaten dat door de Stokes-shift wordt geleverd – anders meet hij de lamp in plaats van het monster.
Beide taken hebben dezelfde sensor nodig, maar in verschillende configuraties: een ontvanger met een gedefinieerd, nauw spectraal bereik en een uitgang die de installatie kan uitlezen. Welke bereiken en uitgangen beschikbaar zijn, staat beschreven op de UV-sensorpagina's; voor nat gereinigde installaties en CIP-omgevingen is de UVx-SE hiervoor ontworpen. Waarom een sensor nooit "UV-A" meet, maar een gewogen som over zijn eigen gevoeligheid, wordt uitgelegd onder spectrale bereiken en normen.
Wat blijkt uit de wetenschappelijke literatuur?
Vier publicaties vormen de technische basis voor de centrale beweringen in deze tekst over veroudering van LED's, inspectielimieten in additieve fabricage, keuze van penetrant en geautomatiseerde beeldanalyse:
- Veroudering van UV-A-LED's. Een studie naar de veroudering van commerciële UV-A-LED's van 3 watt (365 nm) onder continu en cyclisch bedrijf toont aan dat cyclisch bedrijf de levensduur aanzienlijk verlengt in vergelijking met continu bedrijf, en dat degradatie van het optische vermogen voornamelijk wordt veroorzaakt door veroudering van de halfgeleider en in tweede instantie door scheurvorming in de omhulling – een bevinding die direct relevant is voor de onderhoudsintervallen van UV-LED-inspectielampen. – Arques-Orobon, F. J.; Vazquez, M.; Nuñez, N. (2020): Lifetime Analysis of Commercial 3 W UV-A LED, Crystals 10(12), 1083.
- Beperkingen van penetrant-onderzoek in additieve fabricage. Een overzicht van technologieën voor defectinspectie in additieve fabricage classificeert penetrant-onderzoek als gevoelig, maar ongeschikt voor poreuze of ruwe additief vervaardigde oppervlakken zonder voorafgaand polijsten, waarmee het toepassingsgebied wordt afgebakend ten opzichte van dichte, conventioneel vervaardigde onderdelen. – Chen, Y.; Peng, X.; Kong, L. B.; Dong, G. X.; Remani, A.; Leach, R. (2021): Defect inspection technologies for additive manufacturing, International Journal of Extreme Manufacturing 3(2).
- Keuze van penetrant op basis van duurzaamheidscriteria. Een studie over de keuze van fluorescerende penetranten ontwikkelt een beoordelingsmodel dat naast gevoeligheid en kosten ook milieu- en veiligheidscriteria meeneemt, wat een beoordelingsaanpak illustreert die verder gaat dan de pure testgevoeligheid. – Pacana, A.; Siwiec, D.; Bednárová, L. (2020): Method of Choice: A Fluorescent Penetrant Taking into Sustainability Criteria, Sustainability 12(14), 5854.
- Geautomatiseerde, AI-ondersteunde fluorescentie-inspectie. Een in 2026 gepubliceerd artikel beschrijft een geautomatiseerd, AI-ondersteund fluorescentie-inspectiesysteem voor turbinebladen op basis van een aangepaste YOLOv8-architectuur, dat vier typische soorten oppervlaktedefecten classificeert met een gemiddelde detectienauwkeurigheid van 93,3 procent, en dat de trend naar geautomatiseerde beeldanalyse onder gecontroleerde belichting illustreert. – Wu, D.; Deng, D.; Li, H.; Wang, H.; Zhao, B. (2026): Fluorescent penetrant inspection system for minor defects in jet-engine blade surface, Journal of Intelligent Manufacturing 37(8), 3105–3121.
Technische achtergrond en verdere literatuur
Vier verdere bronnen over normen, arbeidsveiligheid en marktgegevens die aan deze tekst ten grondslag liggen:
- Normen voor penetrant- en magnetisch-deeltjesonderzoek. ASTM E1417/E1417M (procedure), E2297 (traditionele UV-A- en witlichtbronnen en meters), E3022 (LED-gebaseerde UV-A-lampen) en E1444/E3024 (magnetisch-deeltjesonderzoek). Overzicht: ASTM E3022 – BSI Group.
- ISO/DIN EN ISO penetrant onderzoek. ISO 3452-1/-2 (grondbeginselen en onderzoek van penetrantmateriaal) en ISO 3059 (waarnemingsomstandigheden voor penetrant- en magnetisch-deeltjesonderzoek). Bron: ISO 3452-2:2021.
- Arbeidsveiligheid rond UV-A-testbronnen. ICNIRP-richtlijn over de bescherming van werknemers tegen UV-straling, inclusief de classificatie van "black light"-bronnen die worden gebruikt bij niet-destructief onderzoek (ICNIRP – Protecting Workers from Ultraviolet Radiation); in Duitsland aangevuld met de verordening inzake kunstmatige optische straling (OStrV), Gesetze im Internet.
- Marktgegevens. Mordor Intelligence, "Non-Destructive Testing (NDT) Market" en "Liquid Penetrant Testing (PT) Market", 2026.
Veelgestelde vragen over UV-fluorescerend penetrant-onderzoek
Hoe werkt fluorescente excitatie bij penetrant-onderzoek?
Een fluorescerend penetrant dat in een scheur of porie achterblijft, absorbeert UV-A-straling rond 365 nanometer en zendt een deel van die energie opnieuw uit als zichtbaar licht met een langere golflengte. Omdat deze emissie altijd zwakker is dan de excitatie, is een donkere achtergrond met laag contrast voor de detecteerbaarheid net zo belangrijk als de excitatie-intensiteit zelf.
Welke golflengte is geschikt voor industrieel fluorescerend penetrant-onderzoek?
Voor de overgrote meerderheid van industriële penetrant- en magnetisch-poedermaterialen ligt het excitatiemaximum rond 365 nanometer, wat de reden is dat UV-A-lampen en -leds in dit bereik de standaardkeuze zijn. Voor andere markers, zoals lektest-tracers of speciale coatings, kan de optimale excitatieband afwijken; het datasheet van het penetrant is altijd bepalend.
Welke UV-A-bestralingssterkte is vereist voor een conforme inspectie?
ISO 3059 schrijft minimaal 1.000 µW/cm² (10 W/m²) UV-A-bestralingssterkte op het inspectiepunt voor, met een aanbevolen bovenrichtlijn van circa 5.000 µW/cm² (50 W/m²). Luchtvaartspecifieke specificaties zoals SAE AMS2647 kunnen afwijkende, soms hogere minimumwaarden voorschrijven, dus de toepasselijke klantspecificatie heeft altijd voorrang.
Wat is het verschil tussen kwikdamplampen en UV-LED-inspectielampen?
Kwikdamplampen leveren een breed, zacht bestralingsveld, maar hebben een opwarmtijd van tot tien minuten nodig en een UV-A-bandpassfilter. UV-leds zijn direct gebruiksklaar en elektrisch efficiënter, maar produceren een smaller veld met een steilere randafname, wat de reden is dat ze afzonderlijk moeten worden getest en gekarteerd volgens de specifieke norm ASTM E3022.
Waarom presteert een fluorescerende inspectie niet betrouwbaar ondanks een nominaal voldoende lampvermogen?
Het opgenomen elektrische vermogen van een lamp beschrijft niet het optische vermogen dat binnen de excitatieband wordt uitgestraald, laat staan de bestralingssterkte die het onderdeel bereikt. Veroudering, afstand, filtertoestand en de geometrie van het onderdeel veranderen deze waarde onafhankelijk van het nominale vermogen, wat de reden is dat alleen een meting op het daadwerkelijke inspectiepunt betrouwbaar is. De onderliggende definities en eenheden staan vermeld in het overzicht van radiometrische grootheden.
Hoe wordt de bestralingssterkte gemeten bij fluorescerend penetrant-onderzoek?
De meting gebeurt met een UV-A-radiometer waarvan de spectrale respons beperkt is tot het bereik van 320 tot 400 nanometer, rechtstreeks gemeten op het inspectiepunt en op de daadwerkelijke werkafstand. Wanneer de spectra van de bronnen sterk verschillen, is een spectrale meting eveneens aan te raden om een spectrale mismatch in de sensor uit te sluiten.
Welke factoren beperken fluorescerend penetrant-onderzoek op additief vervaardigde onderdelen?
De typische oppervlakteruwheid en porositeit van additieve fabricage op poederbed zorgen ervoor dat penetrant zich verzamelt in oppervlakteporiën in plaats van in echte scheuren en daar blijft zitten. Zonder nabewerking of polijsten heeft klassiek penetrant-onderzoek op zulke oppervlakken daardoor slechts een beperkte waarde; voor dichte, gladde additief vervaardigde structuren blijft het wel toepasbaar.
Hoe wordt fluorescerend penetrant-onderzoek bewaakt in geautomatiseerde installaties?
Triggerbare UV-LED-bronnen worden gesynchroniseerd met een camera, robot of transportband, zodat elk onderdeel dezelfde gedefinieerde excitatie krijgt, terwijl een beeldverwerkingsalgoritme de fluorescentie-intensiteit tegen een vaste drempel beoordeelt. De bestralingssterkte en de kalibratiestatus van de bron worden bovendien continu gelogd en bewaard als onderdeel van het controleerbare procesrecord.
Verwante toepassingsgebieden
Fluorescentie-inspectie raakt aan drie verdere gebieden: in de luchtvaart wordt dezelfde penetrantinspectie beheerst door specifieke bedrijfsnormen en kwalificatie-eisen, arbeidsveiligheid beoordeelt de UV-A-blootstelling van inspectiepersoneel bij het inspectiestation, en automatisering en procesintegratie beschrijft de triggerbare, reproduceerbare belichting waarop camera-gebaseerde beoordeling steunt. Dezelfde inspectiemiddelen komen voor bij additive manufacturing en bij optiek en precisiecomponenten; het overzicht Markten & Toepassingen plaatst alle gebieden in context. Als een robot de excitatie stuurt, moet de bestralingssterkte over het gehele traject constant blijven, zodat de inspectiedrempel niet verschuift – zie robotica. Het volledige beeld vindt u in het overzicht UV-toepassingen.
Auteur: dr. Mark Paravia
Dr.-Ing. Mark Paravia is directeur van Opsytec Dr. Gröbel GmbH in Ettlingen en leidt het geaccrediteerde kalibratielaboratorium. Na zijn onderzoek naar gepulste xenon-excimeerontladingen aan het Lichttechnisch Instituut van het KIT ligt zijn huidige focus op optische stralingsmeettechniek. Hij is vicevoorzitter van de DIN-normcommissie FNL 7 "Optische straling" en lid van de DVGW-projectgroep UV-desinfectie.
Advies over fluorescerend penetrant onderzoek
Weet u niet zeker welke bestralingssterkte en gelijkmatigheid daadwerkelijk het inspectieoppervlak bereiken – of of uw huidige UV-bron daar nog aan de norm voldoet? Een meting op het werkelijke inspectiepunt biedt duidelijkheid voordat een bevinding ter discussie komt te staan – stuurt u ons uw vraag.
