


एडिटिव मैन्युफैक्चरिंग और 3D प्रिंटिंग के लिए यूवी मापन
प्रकाश-आधारित 3D प्रिंटिंग स्थान-नियंत्रित फोटोपॉलिमराइज़ेशन द्वारा भागों का निर्माण करती है – और अधिकांश रेज़िन के लिए अंतिम अवस्था केवल उसके बाद होने वाले पोस्ट-क्योर के दौरान ही प्राप्त होती है। इसलिए एक निश्चित पोस्ट-क्योरिंग समय तभी तक लागू होता है जब तक स्रोत, कार्य दूरी, तापमान और भाग की ज्यामिति समान बनी रहे। जो चीज़ इस चरण को पुनरुत्पादनीय बनाती है वह है तरंगदैर्घ्य, विकिरण तीव्रता, विकिरण मात्रा और एकरूपता।

कौन-से क्षेत्र एडिटिव विनिर्माण को गति दे रहे हैं
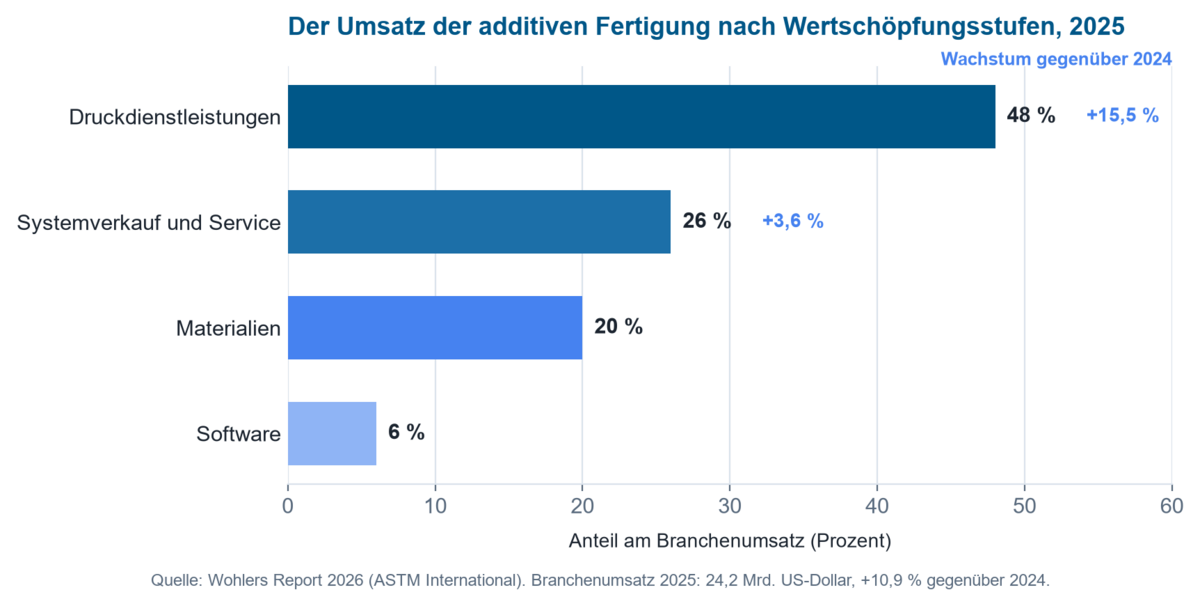
2025 में एयरोस्पेस के साथ-साथ ऑटोमोटिव अंतिम-उपयोगकर्ता उद्योगों में सबसे आगे रहा। स्वास्थ्य सेवा और दंत चिकित्सा विशेष रूप से गतिशील रूप से विकसित हो रहे हैं, जिनमें रोगी-विशिष्ट प्रत्यारोपण, अलाइनर, क्राउन और ब्रिज शामिल हैं – ऐसे अनुप्रयोग जिनकी पुनरुत्पादनीयता पर उच्च मांगें होती हैं और इसलिए जो संरचनात्मक रूप से यूवी मापन के मूल लाभ के निकट हैं।
इस अनुप्रयोग क्षेत्र के लिए बाज़ार आकार, वृद्धि दर और स्रोत पृष्ठ यूवी प्रौद्योगिकी का बाज़ार विकास पर संक्षेप में दिए गए हैं।
प्रासंगिक प्रौद्योगिकियाँ और प्रक्रियाएँ
यूवी-आधारित प्रक्रियाओं के लिए वैट फोटोपॉलिमराइज़ेशन परिवार प्रासंगिक है: स्टीरियोलिथोग्राफी (SLA), डिजिटल लाइट प्रोसेसिंग (DLP) और मास्क-आधारित LCD प्रक्रियाएँ, जिनके साथ अनुसंधान में वॉल्यूमेट्रिक दृष्टिकोण भी जुड़ते हैं। SLA की 2025 में सबसे बड़ी प्रौद्योगिकी हिस्सेदारी 17.5 प्रतिशत रही, जबकि DLP सबसे तेज़ी से बढ़ने वाली प्रौद्योगिकी मानी जाती है – जिसे अन्य बातों के साथ-साथ डेंटल एलाइनर, श्रवण यंत्र और आभूषण ढलाई से गति मिलती है। ये प्रक्रियाएँ स्पॉट या पिक्सेल आकार, प्रकाशीय प्रक्षेपण, रेज़िन रसायन, परत मोटाई और उद्भासन रणनीति में भिन्न होती हैं – लेकिन वास्तव में प्रदत्त प्रकाशीय ऊर्जा पर उनकी निर्भरता समान होती है।
2025 और 2026 में मौजूदा रुझान
- इंस्टॉलेशन से उपयोग तक: वृद्धि अब नए उपकरणों की बिक्री से अधिक मौजूदा क्षमता के बेहतर उपयोग से आ रही है।
- AI और Industry 4.0: जनरेटिव डिज़ाइन, AI-सहायता प्राप्त गुणवत्ता नियंत्रण, डिजिटल ट्विन और क्लाउड-आधारित विनिर्माण प्लेटफ़ॉर्म जोर पकड़ रहे हैं।
- बढ़ता हुआ डेस्कटॉप पॉलिमर बाज़ार: vat photopolymerisation तक पहुँच व्यापक हो रही है (AMPOWER रिपोर्ट)।
- निवेश अनुशासन: कड़ी पूंजी स्थितियों के कारण निवेश अधिक चयनात्मक होता जा रहा है।
- मल्टी-मैटेरियल और हाइब्रिड प्रक्रियाएँ क्लासिकल प्रोटोटाइपिंग से आगे बढ़कर सीरीज़ उत्पादन तक अनुप्रयोगों की सीमा को विस्तृत करती हैं।
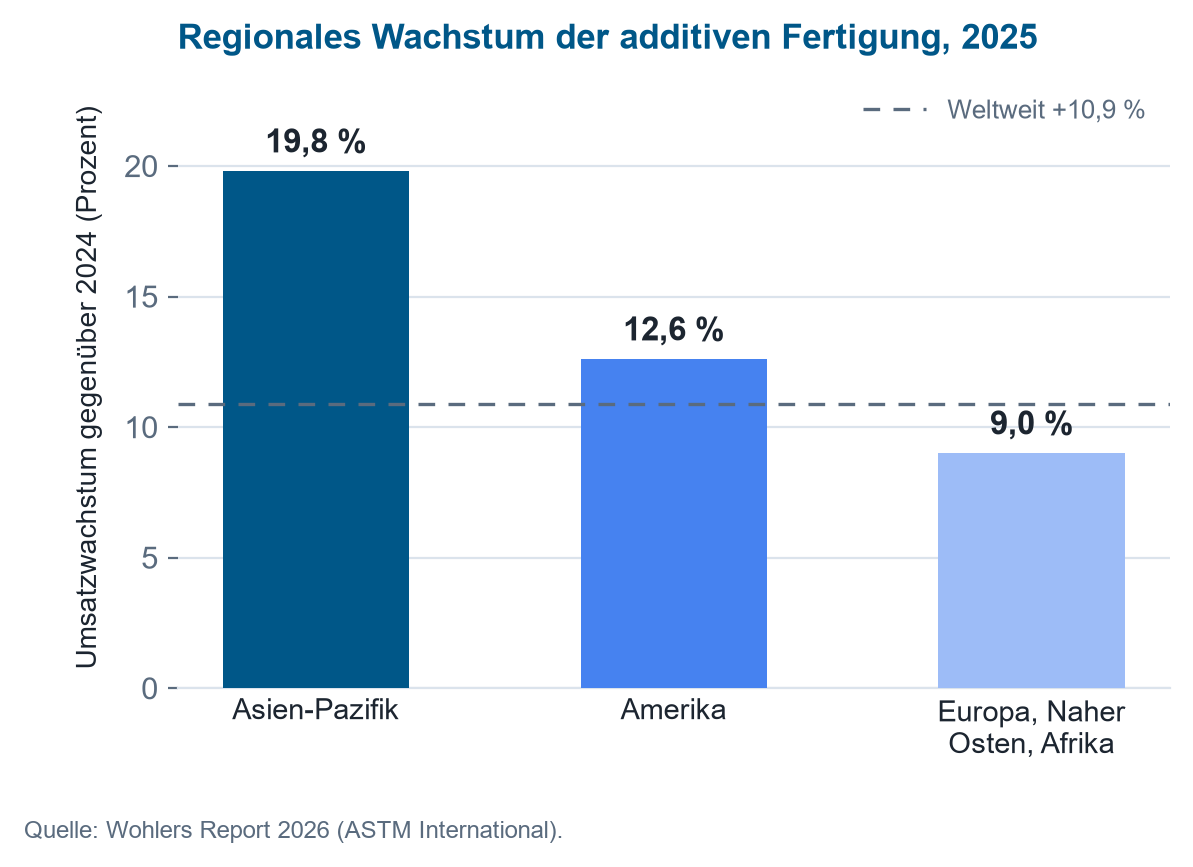
हार्डवेयर बिक्री से उत्पादन उपयोग की ओर बदलाव, SLA और DLP की औसत से अधिक वृद्धि, तथा डेंटल और मेडिकल अनुप्रयोगों में मिल रही गति, ये सभी संरचनात्मक रूप से नीचे वर्णित यूवी मापन और पोस्ट-क्योरिंग तकनीक की ठीक उसी प्रकार बढ़ती मांग की ओर इशारा करते हैं।
किन क्षेत्रों में यूवी माप की मांग बढ़ रही है?
कई क्षेत्र विशेष रूप से यह स्पष्ट करते हैं कि एडिटिव मैन्युफैक्चरिंग में सटीक यूवी माप का महत्व क्यों बढ़ रहा है: डेंटल और मेडिकल टेक्नोलॉजी वैट फोटोपॉलिमराइज़ेशन के परिपक्व, कड़ाई से विनियमित अनुप्रयोग क्षेत्रों के रूप में, इनके साथ माइक्रो और प्रिसिज़न मैन्युफैक्चरिंग तथा औद्योगिक फोटोपॉलिमराइज़ेशन रिज़ॉल्यूशन और वॉल्यूम पैमानों के ऊपरी छोर पर विकास क्षेत्रों के रूप में जुड़ते हैं। इन सभी चारों में एक ही मूल आवश्यकता समान है: पुनरुत्पादनीय विकिरण तीव्रता, विकिरण मात्रा और एकरूपता, जो पुर्जों की आयामी सटीकता, दृढ़ता और नियामक स्वीकृति की पूर्वशर्त है।
डेंटल 3D प्रिंटिंग
डेंटल 3D प्रिंटिंग के लिए वैश्विक बाज़ार का अनुमान 2026 के लिए, परिभाषा के अनुसार, 4.3 से 6.3 बिलियन अमेरिकी डॉलर तक लगाया गया है, जिसमें 16 से 25 प्रतिशत तक की वार्षिक वृद्धि दर है (डेंटल 3D प्रिंटिंग बाज़ार रिपोर्ट, Mordor Intelligence; डेंटल 3D प्रिंटिंग पूर्वानुमान, Precedence Research)। वैट फोटोपॉलिमराइज़ेशन स्पष्ट रूप से प्रभावी है: SLA आयतन के हिसाब से लगभग 34 प्रतिशत हिस्सा रखता है, DLP प्रति वर्ष 17.7 प्रतिशत की दर से सबसे तेज़ी से बढ़ रहा है, और फोटोपॉलिमर रेज़िन एलाइनर, क्राउन, ब्रिज और सर्जिकल गाइड के लिए उपयोग की जाने वाली सामग्री का 60 प्रतिशत से अधिक हिस्सा हैं (अमेरिकी डेंटल 3D प्रिंटिंग बाज़ार रिपोर्ट, Mordor Intelligence)। लाइट-क्योरिंग यूनिट पहले से ही सबसे बड़ा उपकरण खंड हैं (क्योरिंग उपकरण बाज़ार रिपोर्ट, Market Report Analytics) – जिससे 385 और 405 nm पर विकिरण तीव्रता और विकिरण मात्रा फिट और जैव-अनुकूलता (बायोकम्पैटिबिलिटी) में सीधा कारक बन जाती है।
चिकित्सा प्रौद्योगिकी
चिकित्सा उपकरणों के लिए एडिटिव मैन्युफैक्चरिंग 2025 में 4.6 अरब अमेरिकी डॉलर से बढ़कर 2035 तक अनुमानित 23.9 अरब अमेरिकी डॉलर तक पहुंचने का अनुमान है, यानी प्रति वर्ष 17.9 प्रतिशत की वृद्धि; व्यापक स्वास्थ्य सेवा एडिटिव मैन्युफैक्चरिंग बाज़ार के इसी अवधि में 13.3 से लगभग 82.3 अरब अमेरिकी डॉलर तक बढ़ने की उम्मीद है (चिकित्सा उपकरण पूर्वानुमान, Precedence Research; स्वास्थ्य सेवा पूर्वानुमान, Precedence Research)। SLA 29.5 प्रतिशत प्रौद्योगिकी हिस्सेदारी के साथ अग्रणी है, और रोगी-विशिष्ट इम्प्लांट 43.8 प्रतिशत के साथ सबसे बड़ा एकल खंड बनाते हैं (प्रौद्योगिकी हिस्सेदारी, IMARC Group)। कड़ी स्वीकृति और जैव-अनुकूलता आवश्यकताएं – जिनमें ISO 10993 शृंखला शामिल है – एक अनुरेखणीय, पुनरुत्पादनीय यूवी पश्च-क्योरिंग की अपेक्षा करती हैं: निर्धारित समय के बजाय एक प्रलेखित विकिरण मात्रा, जिसे स्पेक्ट्रम, विकिरण तीव्रता और एकरूपता के माध्यम से प्रमाणित किया जाता है।
सूक्ष्म और परिशुद्ध विनिर्माण
टू-फोटॉन पॉलिमराइज़ेशन लघुकरण को आगे बढ़ा रहा है: निकट अवरक्त क्षेत्र में फेम्टोसेकंड लेज़र, सामान्यतः लगभग 780 nm पर, 100 nm तक के विभेदन वाली सूक्ष्मसंरचनाएँ उत्पन्न करते हैं (टू-फोटॉन पॉलिमराइज़ेशन की समीक्षा) – यह सूक्ष्म-प्रकाशिकी, फोटॉनिक्स और जैवचिकित्सीय स्कैफोल्ड के लिए स्वयं में बढ़ता हुआ बाज़ार है (टू-फोटॉन पॉलिमराइज़ेशन बाज़ार रिपोर्ट, Research and Markets)। साथ ही, औद्योगिक फोटोपॉलिमराइज़ेशन इलेक्ट्रॉनिक्स, सेंसर तकनीक और परिशुद्ध यंत्रिकी में प्रोटोटाइपिंग से आगे बढ़कर कार्यात्मक अंतिम-उपयोग वाले भागों के श्रेणी उत्पादन की ओर बढ़ रहा है (Grand View Research)। इससे UV-A से आगे की एक श्रेणी दृष्टिगोचर होती है: टू-फोटॉन पॉलिमराइज़ेशन के लिए निकट अवरक्त क्षेत्र में अंशांकन, तथा औद्योगिक श्रेणी उत्पादन में एकरूपता और पुनरावृत्तिशीलता के लिए अधिक कड़ी सहनशीलताएँ।
प्रक्रियाएँ और उनकी यूवी मापन आवश्यकताएँ
बाज़ार विशेष यूवी-आधारित प्रक्रियाओं की ओर बढ़ रहा है। फोटोपॉलिमर प्रक्रियाओं – SLA, DLP और मास्क-आधारित LCD या MSLA सिस्टम – के साथ-साथ यूवी पोस्ट-क्योरिंग में भी, एक्सपोज़र का सटीक अभिलक्षणन और पुनरुत्पादनीय नियंत्रण प्रक्रिया गुणवत्ता, सामग्री व्यवहार और भाग गुणों को निर्धारित करता है।
स्थापित अनुप्रयोगों के साथ-साथ, टू-फोटॉन पॉलिमराइज़ेशन, वॉल्यूमेट्रिक एडिटिव मैन्युफैक्चरिंग और बायोप्रिंटिंग जैसे शोध क्षेत्र भी महत्व प्राप्त कर रहे हैं। इनमें से प्रत्येक स्पेक्ट्रम, विकिरण तीव्रता, विकिरण मात्रा और एकरूपता के मापन पर अपनी अलग आवश्यकताएँ रखता है – नीचे दिया गया अवलोकन इन्हें संबंधित खंडों से जोड़ता है।
| बाज़ार खंड | यूवी मापन आवश्यकता |
|---|---|
| SLA | स्पेक्ट्रम, विकिरण तीव्रता, विकिरण मात्रा |
| DLP | प्रोजेक्शन, एकरूपता, विकिरण मात्रा |
| LCD और MSLA | यूवी LED आउटपुट, विकिरण मात्रा, जीर्णन |
| यूवी पोस्ट-क्योरिंग | विकिरण मात्रा, एकरूपता |
| टू-फोटॉन पॉलिमराइज़ेशन | वर्णक्रमीय अभिलक्षणन |
| वॉल्यूमेट्रिक एडिटिव मैन्युफैक्चरिंग | स्पेक्ट्रम, विकिरण मात्रा वितरण, फोटोकैमिस्ट्री |
| बायोप्रिंटिंग और हाइड्रोजेल प्रिंटिंग | फोटोपॉलिमराइज़ेशन, सामग्री संगतता |
| सिरेमिक एडिटिव मैन्युफैक्चरिंग | फोटोपॉलिमर-आधारित प्रक्रिया नियंत्रण |
| डेंटल 3D प्रिंटिंग | पुनरुत्पादनीय एक्सपोज़र और पोस्ट-क्योरिंग |
| चिकित्सा तकनीक | प्रक्रिया सत्यापन और पुनरुत्पादनीयता |
| इलेक्ट्रॉनिक्स और माइक्रोफैब्रिकेशन | उच्च-परिशुद्धता फोटोपॉलिमराइज़ेशन |
| अनुसंधान एवं विकास | स्पेक्ट्रोमेट्री और प्रक्रिया विकास |
प्रक्रिया में प्रकाशिक विकिरण कहाँ कार्य करता है
प्रकाशिक विकिरण दो बिंदुओं पर कार्य करता है। प्रिंटिंग के दौरान यह तय करता है कि रेज़िन के किन क्षेत्रों का पॉलिमराइज़ेशन होगा; रिज़ॉल्यूशन, किनारे की स्पष्टता और अभिक्रिया नीचे की परत में कितनी दूर तक पहुँचती है, यह सब यहाँ महत्वपूर्ण है। प्रिंटिंग के बाद, अतिरिक्त विकिरणन शेष रह गए अभिक्रियाशील समूहों को परिवर्तित करता है।
इन दोनों कार्यों की माप के लिए अलग-अलग आवश्यकताएँ होती हैं। प्रोजेक्शन सिस्टम के साथ प्रश्न यह है कि छवि तल में स्थानिक एकरूपता कैसी है। पोस्ट-क्योरिंग चैंबर के साथ प्रश्न यह है कि क्या एक जटिल भाग की सतह को चारों ओर पर्याप्त विकिरण मात्रा मिलती है। एक माप दोनों का उत्तर नहीं दे सकता।
उद्भासन की भेदन गहराई को क्या सीमित करता है
किसी रेज़िन को उद्भासित करना प्रकाशीय भेदन गहराई और अभिक्रिया विसरण के बीच परस्पर क्रिया है। अवशोषकों और फोटोइनिशिएटर को इस प्रकार समायोजित किया जाता है कि बहुलकीकरण गहराई में अनियंत्रित रूप से न बढ़े – अन्यथा सूक्ष्म विशेषताएँ अपनी रूपरेखा खो देती हैं। साथ ही, अभिक्रिया के आगे बढ़ने के दौरान रेज़िन के प्रकाशीय गुण भी बदलते जाते हैं।
इसलिए किसी पतले परीक्षण नमूने पर दर्ज किया गया उद्भासन वक्र जटिल ज्यामितियों के लिए या किसी भिन्न रेज़िन बैच के लिए स्वतः मान्य नहीं होता। तदनुसार प्रक्रिया विंडो का वर्णन केवल सेकंड में नहीं, बल्कि स्पेक्ट्रम, विकिरण तीव्रता और विकिरण मात्रा के माध्यम से किया जाना चाहिए – ऐसी राशियाँ जो मशीनों और समय के साथ तुलनीय हों।
उदाहरण: दोगुनी विकिरण मात्रा से कितनी अतिरिक्त गहराई मिलती है
राल की क्योरिंग गहराई जैकब्स वर्किंग वक्र का अनुसरण करती है: Cd = Dp · ln(E / Ec)। यहाँ Dp राल की प्रकाशीय पैठ गहराई है, Ec वह क्रांतिक ऊर्जा है जिस पर बहुलकीकरण सिरे से शुरू होता है, और E लागू विकिरण मात्रा है। दोनों राल पैरामीटर बैच पर निर्भर करते हैं और संबंधित सामग्री पर निर्धारित किए जाने चाहिए – इस उदाहरण के लिए मान लीजिए Dp = 0.15 mm और Ec = 10 mJ/cm² है।
25 mJ/cm² की विकिरण मात्रा पर क्योरिंग गहराई 0.15 mm · ln(2.5) = 0.137 mm होती है, अर्थात 137 µm। 50 µm की परत मोटाई के साथ प्रतिक्रिया इस प्रकार पहले से मुद्रित परत में 87 µm तक पहुँचती है – यह अतिक्योरिंग जानबूझकर की जाती है, यह परतों को आपस में जोड़ती है।
विकिरण मात्रा को दोगुना करके 50 mJ/cm² करने पर क्योरिंग गहराई बढ़कर 0.15 mm · ln(5) = 0.241 mm हो जाती है। यह 104 µm अधिक है, न कि पुनः 137 µm: लघुगणक वृद्धि को कम कर देता है। इसके विपरीत, अतिक्योरिंग 87 से बढ़कर 191 µm हो जाती है, जो दोगुने से भी अधिक है। यही कारण है कि स्पष्ट उपाय – कम उद्भासित क्षेत्रों को अधिक विकिरण मात्रा से बचाना – विफल हो जाता है: गहराई में बहुत कम लाभ होता है, जबकि महीन आकृतियों पर किनारों की स्पष्टता खो जाती है।
यही संबंध पश्च-क्योरिंग को भी नियंत्रित करता है, बस विपरीत चिह्न के साथ: वहाँ प्रश्न आकृति का नहीं बल्कि यह है कि क्या विकिरण मात्रा कोर तक पहुँचती है। यूवी पश्च-क्योरिंग स्टीरियोलिथोग्राफी भागों में कितनी गहराई तक काम करती है, और किस बिंदु से क्रॉस-सेक्शन में क्रॉसलिंकिंग एकसमान हो जाती है, यह श्लॉटहॉयर एट अल. द्वारा मापा गया था – यह शोधपत्र नीचे दिए गए प्रकाशनों में सूचीबद्ध है।
निम्नलिखित कैलकुलेटर आपको अपने स्वयं के आंकड़ों से पोस्ट-क्योरिंग विकिरण मात्रा निर्धारित करने देता है: विकिरण तीव्रता और समय से विकिरण मात्रा प्राप्त होती है, तथा लक्षित विकिरण मात्रा और विकिरण तीव्रता से आवश्यक पोस्ट-क्योरिंग समय प्राप्त होता है। जेकब्स वर्किंग कर्व इससे अप्रभावित रहता है – यह कैलकुलेटर ऊर्जा प्रदान करता है, न कि क्योर गहराई।
यह कैलकुलेटर पूरी तरह से आपके ब्राउज़र में चलता है — कोई डेटा प्रेषित नहीं किया जाता।
पोस्ट-क्योरिंग के दौरान ही कौन-से गुण उभरते हैं
पोस्ट-क्योरिंग केवल कॉस्मेटिक नहीं है। यह परिवर्तन की मात्रा (डिग्री ऑफ़ कन्वर्शन) और उसके साथ ग्लास संक्रमण, प्रत्यास्थता मापांक, सामर्थ्य, आयामी स्थिरता और रासायनिक प्रतिरोध को बढ़ाती है। इसके विपरीत, अत्यधिक विकिरण मात्रा या अनुपयुक्त तरंगदैर्घ्य क्षरण आरंभ कर सकता है – वही प्रक्रिया जिसका जानबूझकर अध्ययन यूवी जीर्णन में किया जाता है, यहाँ अनजाने में होती है।
महत्वपूर्ण बिंदु एकरूपता है। अंडरकट, अवकाश या नीचे की ओर मुड़ी सतहों वाले हिस्से पर हर क्षेत्र को समान विकिरण मात्रा नहीं मिलती; स्वतंत्र रूप से उद्भासित क्षेत्र पूर्णतः क्योर हो सकते हैं जबकि छायांकित क्षेत्र पीछे रह जाते हैं। इसलिए प्रयोगात्मक श्रृंखलाओं और गुणवत्ता नियंत्रण के लिए यह पूछना उचित है कि उपयोगी क्षेत्र में अधिकतम, न्यूनतम और औसत मान एक-दूसरे से कितना भिन्न हैं – न कि केवल यह कि औसत मान कितना अधिक है। एक प्रकाशिक सिमुलेशन डिज़ाइन के दौरान यह दिखा सकता है कि कार्य दूरी और स्थिति विकिरण क्षेत्र को किस प्रकार आकार देती हैं; रिलीज़ फिर भी वास्तविक सेटअप के मापन पर ही निर्भर करती है।

मुद्रण और पोस्ट-क्योरिंग के लिए कौन-सा मापन उपकरण उपयुक्त है
प्रिंटरों, पोस्ट-क्योरिंग यूनिटों और LED मॉड्यूलों के अभिलक्षणन के लिए वर्णक्रमीय मापन लाभकारी होता है: नाममात्र रूप से समान तरंगदैर्घ्य वाले दो उपकरण शिखर स्थिति, बैंडविड्थ और द्वितीयक उत्सर्जन में भिन्न हो सकते हैं – और यह उस समय प्रासंगिक हो जाता है जब किसी रेज़िन की प्रकाशरासायनिक प्रक्रिया विंडो संकीर्ण हो। सपाट UVpad कम हेडरूम वाले बिल्ड चैंबरों में फिट बैठता है; जहाँ व्यापक वर्णक्रमीय परास की आवश्यकता हो, वहाँ SR900 200 से 1100 nm तक को कवर करता है।
किसी स्थापित पोस्ट-क्योर की निरंतर जाँच के लिए, उपयुक्त सेंसर के साथ RMD Pro जैसा विकिरणमापी पर्याप्त है – चयन का वर्णन यूवी सेंसर के चयन के अंतर्गत किया गया है। पुनरुत्पादनीय प्रयोगशाला स्थितियाँ विकिरणन कक्षों से प्राप्त होती हैं; UV-MAT जैसा विकिरण मात्रा नियंत्रक पोस्ट-क्योर को निर्धारित समय के बाद के बजाय लक्ष्य विकिरण मात्रा पर समाप्त करता है। इस प्रकार, प्रचालन घंटों के साथ लैंप के आउटपुट में गिरावट आने पर भी उद्भासन स्थिर बना रहता है।
मुझे कौन सा मापन चाहिए?
अवसर ही तरीका तय करता है। नीचे दी गई सारणी में प्रिंटिंग और पोस्ट-क्योरिंग से जुड़े सामान्य प्रश्नों को उस राशि से जोड़ा गया है जो उनका उत्तर देती है – और उस उपकरण से जो वह राशि उपलब्ध कराता है।
| अवसर | क्या मापा जाना चाहिए | उपयुक्त उपकरण |
|---|---|---|
| विकिरणन समय अपरिवर्तित होने पर भी प्रिंट परिणाम बदल जाते हैं | विकिरण तीव्रता और स्पेक्ट्रम | स्पेक्ट्रोरेडियोमीटर (वर्णक्रमीय विकिरणमापी) |
| एक यूवी LED का आउटपुट कम हो जाता है | विकिरण तीव्रता और विकिरण मात्रा | यूवी विकिरणमापी (रेडियोमीटर) |
| पोस्ट-क्योरिंग पुनरुत्पादनीय नहीं है | विकिरण मात्रा | विकिरण मात्रा मॉनिटरिंग सहित विकिरणमापी |
| एक भाग एक तरफ अधिक मजबूती से क्योर होता है | उपयोगी क्षेत्र में एकरूपता | कई बिंदुओं पर क्षेत्र मापन |
| एक नया रेज़िन शुरू किया गया है | स्पेक्ट्रम और विकिरण मात्रा | स्पेक्ट्रोरेडियोमीटर (वर्णक्रमीय विकिरणमापी) |
| अलग-अलग प्रिंटर अलग-अलग परिणाम देते हैं | तुलनात्मक वर्णक्रमीय मापन | स्पेक्ट्रोरेडियोमीटर (वर्णक्रमीय विकिरणमापी) |
| एक यूवी स्रोत जीर्ण हो जाता है | समय के साथ विकिरण तीव्रता | डेटा लॉगिंग सहित विकिरणमापी |
| प्रक्रिया को स्वचालित किया जाना है | बंद करने के मानदंड के रूप में विकिरण मात्रा सीमा | प्रक्रिया नियंत्रण सहित विकिरणमापी |
यह वर्गीकरण जानबूझकर सामान्य रखा गया है: जैसे ही तरंगदैर्घ्य, बिल्ड-स्पेस की ऊँचाई या परिवेश तापमान संकीर्ण हो जाते हैं, विशिष्ट सेटअप यह तय करता है कि कौन सा सेंसर उपयुक्त है।
कौन-सी वर्णक्रमीय रेंज किस प्रक्रिया चरण के लिए महत्वपूर्ण है?
एडिटिव मैन्युफैक्चरिंग में हर वर्णक्रमीय रेंज समान रूप से महत्वपूर्ण नहीं होती। नीचे दिया गया अवलोकन व्यावहारिक प्रासंगिकता वाले बैंड को उनके संबंधित प्रक्रिया उपयोग के साथ जोड़ता है।
| UV-B 280–315 nm | मुद्रित भागों में यूवी शक्ति की हानि का परीक्षण करने के लिए ASTM G154 के अनुसार त्वरित मौसमीकरण; कुछ फोटो आरंभकों (photoinitiator) के अवशोषण स्पेक्ट्रम की सीमा |
| UV-A और सटीक वायलेट 315–410 nm | वैट फोटोपॉलिमराइजेशन की प्रमुख प्रक्रिया तरंगदैर्घ्य: 355 nm पर SLA लेज़र, 385 और 405 nm पर DLP और LCD सिस्टम; साथ ही यूवी पोस्ट-क्योरिंग की मुख्य रेंज |
| दृश्य, वायलेट से नीला लगभग 380–460 nm | डेलाइट सिस्टम के लिए रेज़िन और चुनिंदा उच्च-शक्ति सिस्टम; प्रोजेक्शन तल की प्रकाशीय गुणवत्ता नियंत्रण, वर्णमिति (colorimetry) और किनारा-तीक्ष्णता परीक्षण |
| NIR (IR-A) 780–1400 nm | उच्च-विभेदन सूक्ष्मसंरचनाओं के लिए लगभग 780 nm पर फेम्टोसेकंड लेज़र के साथ द्वि-फोटॉन पॉलिमराइजेशन; रेज़िन और पाउडर की इन-लाइन नमी और सामग्री जांच के लिए NIR स्पेक्ट्रोस्कोपी |
| IR-C, मध्य और सुदूर अवरक्त 3000 nm से 1 mm तक | सिलेक्टिव लेज़र सिंटरिंग के लिए 10.6 µm पर CO2 लेज़र; पोस्ट-क्योरिंग के बाद रूपांतरण की मात्रा निर्धारित करने के लिए FTIR स्पेक्ट्रोस्कोपी |
UV-A की मुख्य रेंज वैट फोटोपॉलिमराइजेशन की वास्तविक प्रक्रिया विंडो को कवर करती है और इसे UVpad और SR900 द्वारा पूरी तरह मापा जाता है। शेष रेंज संबंधित परीक्षण और विशेषज्ञ प्रक्रियाओं के लिए महत्वपूर्ण हैं - मौसमीकरण परीक्षणों से लेकर पोस्ट-क्योरिंग की FTIR सत्यापन तक।
प्रकाशन किन शोध प्रश्नों को दर्शाते हैं?
उपयोगकर्ताओं के निम्नलिखित कार्य दोनों पक्षों को कवर करते हैं: additively उत्पादित पुर्जों का निर्माण और पश्च-उपचार, तथा बाद में यूवी उद्भासन के अंतर्गत उनका व्यवहार।
यह निर्धारित करता है कि यूवी पश्च-क्योरिंग stereolithography पुर्जों में कितनी गहराई तक पहुँचती है, और क्रॉस-सेक्शन में क्रॉस-लिंकिंग कब समान हो जाती है।
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
वॉल्यूमेट्रिक additive विनिर्माण के लिए एक हाइड्रोजेल प्लेटफॉर्म विकसित करता है, जिसमें पुर्जे को परत-दर-परत के बजाय आयतन में उद्भासित किया जाता है।
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
प्रकाश-आधारित निर्माण को सिरेमिक तक विस्तारित करता है और चिकित्सा प्रत्यारोपणों के लिए ग्रेडेड सामग्री तैयार करता है।
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
मुद्रण-योग्य इपॉक्सी विट्रिमर्स को इस प्रश्न के साथ जोड़ता है कि निर्माण के बाद ऐसे नेटवर्क को फिर से कैसे आकार दिया जा सकता है।
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
यूवी को एक उपकरण के रूप में नहीं, बल्कि एक भार के रूप में मानता है: विकिरणन के अंतर्गत मुद्रित पुर्जों में शक्ति की हानि।
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
एक दो-फोटॉन फोटोरेसिस्ट पर दिखाता है कि उद्भासन न केवल आकार बल्कि तैयार सामग्री का अपवर्तनांक भी निर्धारित करता है।
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
additive विनिर्माण और सामग्री डिज़ाइन पर विषय क्षेत्र में वर्तमान में आठ शोधपत्र हैं; पूरा अवलोकन ग्राहकों द्वारा विषय अनुसार प्रकाशन के अंतर्गत उपलब्ध है।
प्रकाशन खोजक हमें ज्ञात सभी additive विनिर्माण पर प्रकाशनों को सूचीबद्ध करता है – जिन्हें डिवाइस, क्षेत्र और मुख्य शब्द के अनुसार खोजा जा सकता है।
तकनीकी पृष्ठभूमि और आगे पढ़ने के लिए संसाधन
शब्दावली और प्रक्रियाएँ। एडिटिव मैन्युफैक्चरिंग की शब्दावली ISO/ASTM 52900:2021 में परिभाषित है; यहाँ चर्चा की गई प्रक्रियाएँ वैट फोटोपॉलिमराइज़ेशन के अंतर्गत आती हैं। उद्भासन गहराई का भौतिक मॉडल जैकब्स वर्किंग कर्व है (P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992), जिससे किसी रेज़िन की क्योरिंग गहराई, क्रांतिक ऊर्जा और प्रकाशिक भेदन गहराई निर्धारित की जा सकती है।
परीक्षण और अनुमोदन। चिकित्सा उपकरणों के लिए जैविक मूल्यांकन पर ISO 10993 श्रृंखला लागू होती है, जिसका मूल भाग ISO 10993-1:2018 है – यही कारण है कि एक दस्तावेज़ीकृत विकिरण मात्रा एक निर्धारित समय का स्थान लेती है। बाद में विकिरण उद्भासन के अंतर्गत मुद्रित भागों के व्यवहार का परीक्षण ASTM G154-23 के अनुसार सिमुलेटेड वेदरिंग में किया जाता है; मूल सिद्धांतों को प्लास्टिक की यूवी जीर्णन और रंग स्थायित्व में शामिल किया गया है।
राशियाँ और अंशांकन श्रृंखला। विकिरण तीव्रता, विकिरण उद्भासन (विकिरण मात्रा) और उनकी इकाइयों का विवरण विकिरणमितीय राशियों के अवलोकन में दिया गया है। एक व्यापक-बैंड भारण वाला सेंसर संकीर्ण-बैंड यूवी LED पर व्यवस्थित रूप से क्यों विचलित होता है, यह वर्णक्रमीय मिसमैच पर लेख में बताया गया है; यूवी विकिरणमापियों का अभिलक्षणन CIE 220:2016 द्वारा कवर किया जाता है, और किसी स्रोत की वर्णक्रमीय विकिरण तीव्रता CIE 250:2022 के अनुसार मापी जाती है। उपयोग किए गए सेंसरों की राष्ट्रीय मानकों तक मापीय अनुरेखणीयता अंशांकन प्रयोगशाला द्वारा प्रदान की जाती है, जो DIN EN ISO/IEC 17025:2018-03 के अनुसार मान्यता प्राप्त है। प्रासंगिक यूवी ढाँचों का अवलोकन यूवी में दिशानिर्देश, मानदंड और मानक के अंतर्गत दिया गया है।
एडिटिव मैन्युफैक्चरिंग में यूवी मापन पर सामान्य प्रश्न (FAQ)
SLA, DLP और LCD किन तरंगदैर्घ्यों का उपयोग करते हैं?
SLA सिस्टम अधिकतर 355 nm पर लेज़र के साथ काम करते हैं, जबकि DLP और LCD या MSLA सिस्टम 385 और 405 nm पर यूवी LED के साथ काम करते हैं। वैट फोटोपॉलीमराइज़ेशन की वास्तविक प्रक्रिया विंडो इसलिए UV-A और उससे सटे बैंगनी क्षेत्र में 355 से 405 nm तक स्थित होती है; पोस्ट-क्योरिंग भी इसी सीमा में काम करती है। डेलाइट सिस्टम के लिए रेज़िन बैंगनी-से-नीले क्षेत्र में लगभग 460 nm तक विस्तारित होते हैं, जबकि टू-फोटॉन पॉलीमराइज़ेशन निकट अवरक्त क्षेत्र में लगभग 780 nm पर फेम्टोसेकंड लेज़र के साथ काम करता है।
एक निश्चित पोस्ट-क्योरिंग समय स्थानांतरणीय क्यों नहीं है?
क्योंकि दिया गया समय तभी समान विकिरण मात्रा का अर्थ रखता है जब स्रोत, दूरी, तापमान और भाग की ज्यामिति अपरिवर्तित रहें। यदि स्रोत का आउटपुट अपने सेवाकाल में घट जाता है, तो अपरिवर्तित समय पर लागू विकिरण मात्रा घट जाती है – और उसके साथ रूपांतरण की मात्रा भी, बिना डिवाइस पर कुछ भी दिखाए। यह चरण तभी पुनरुत्पादनीय बनता है जब पोस्ट-क्योरिंग किसी लक्ष्य विकिरण मात्रा तक पहुँचने पर समाप्त होती है, न कि जब घड़ी समाप्त हो जाती है।
उद्भासन रेज़िन में कितनी गहराई तक पहुँचता है?
यह जैकब्स वर्किंग कर्व का अनुसरण करता है और इसलिए विकिरण मात्रा के साथ लघुगणकीय रूप से बढ़ता है: दोगुनी विकिरण मात्रा दोगुनी क्योर गहराई नहीं देती। महत्वपूर्ण यह है कि प्रकाशीय प्रवेश गहराई और रेज़िन की क्रांतिक ऊर्जा, और दोनों ही बैच पर निर्भर करते हैं। यही कारण है कि पतले नमूने पर लिया गया वर्किंग कर्व स्वतः जटिल ज्यामितियों या किसी भिन्न रेज़िन बैच के लिए मान्य नहीं होता। ऊपर दिया गया उदाहरण दर्शाता है कि इस प्रक्रिया में ओवरक्योर कितनी तीव्रता से बढ़ता है।
पोस्ट-क्योरिंग चैंबर की एकरूपता कैसे सत्यापित की जाती है?
उपयोगी क्षेत्र में कई मापन बिंदुओं के माध्यम से – और मूल्यांकन में अधिकतम, न्यूनतम और औसत, तीनों शामिल होते हैं, केवल औसत नहीं। सबसे अच्छे और सबसे खराब बिंदु के बीच का अंतर ही बताता है कि अंडरकट या पिछली सतहों वाला कोई भाग चारों ओर पर्याप्त विकिरण मात्रा प्राप्त करता है या नहीं। प्रकाशीय सिमुलेशन डिज़ाइन के दौरान दिखा सकता है कि दूरी और स्थिति विकिरण क्षेत्र को कैसे प्रभावित करती हैं; रिलीज़ वास्तविक सेटअप पर किए गए मापन पर ही निर्भर रहता है।
3D प्रिंटिंग में पोस्ट-क्योरिंग में कितना समय लगता है?
समय रेज़िन की लक्ष्य विकिरण मात्रा को चैंबर में विकिरण तीव्रता से विभाजित करने पर प्राप्त होता है। 8 mW/cm² वाले UVA चैंबर में 10 J/cm² की विकिरण मात्रा को लगभग 21 मिनट लगते हैं, जबकि 800 mW/cm² वाले UV-LED चैंबर में केवल 12.5 सेकंड; वहाँ 1 J/cm² 1.25 सेकंड के बाद प्राप्त हो जाती है। इस प्रकार पोस्ट-क्योरिंग मिनटों से सेकंडों की सीमा में आ जाती है – और इसके साथ अनिश्चितता भी बढ़ती है: समय जितना छोटा होगा, स्विचिंग विलंब, स्रोत का रन-अप व्यवहार और भाग की स्थिति उतना ही अधिक वास्तव में दी गई विकिरण मात्रा को प्रभावित करते हैं। इसलिए विश्वसनीय प्रक्रिया राशि विकिरण मात्रा ही रहती है, न कि घड़ी, और उद्भासन तब समाप्त होता है जब अंशांकित सेंसर द्वारा मापी गई लक्ष्य विकिरण मात्रा प्राप्त हो जाती है। पोस्ट-क्योरिंग समय के लिए निर्माता के आंकड़े केवल उसी स्रोत और दूरी पर लागू होते हैं जिनका उल्लेख उनके साथ किया गया है।
संबंधित अनुप्रयोग क्षेत्र
प्रकाश से किसी भाग का निर्माण करना कई पड़ोसी क्षेत्रों के साथ अपनी भौतिकी साझा करता है: यूवी क्योरिंग (पराबैंगनी उपचारण) और फोटोपॉलिमराइज़ेशन लेयर स्टैक के बजाय कोटिंग्स के लिए उसी क्रॉसलिंकिंग अभिक्रिया का वर्णन करता है, प्रकाशिकी और परिशुद्ध घटक हाइब्रिड पॉलिमर से प्रकाशीय तत्वों की इंकजेट प्रिंटिंग को कवर करता है, और लेज़र प्रक्रियाओं के लिए ट्रांसमिशन परीक्षण में एडिटिवली निर्मित जोड़ने वाले भाग एक अपने आप में सामग्री वर्ग के रूप में पुनः प्रकट होते हैं, जिनका प्रकीर्णन निर्माण दिशा पर निर्भर करता है। मुद्रित भाग बाद में विकिरण के तहत कैसा व्यवहार करते हैं, यह यूवी जीर्णन, रंग स्थिरता और प्रकाश स्थायित्व में शामिल है। रोबोट फ्लैंज पर यूवी टूल के साथ गैर-समतल पथ और इन-सिटु पश्च-क्योरिंग को रोबोटिक्स के अंतर्गत शामिल किया गया है।
लेखक: डॉ. Mark Paravia
डॉ.-इंग. Mark Paravia Ettlingen स्थित Opsytec Dr. Gröbel GmbH के प्रबंध निदेशक हैं और मान्यता प्राप्त अंशांकन प्रयोगशाला के प्रमुख हैं। KIT के Institute of Lighting Technology में स्पंदित ज़ेनॉन एक्साइमर डिस्चार्ज पर अपने शोध के बाद, उनका वर्तमान ध्यान प्रकाशिक विकिरण मापन तकनीक पर केंद्रित है। वे DIN Standards Committee FNL 7 "Optical Radiation" के उपाध्यक्ष हैं, और DVGW Project Group on UV Disinfection के सदस्य हैं।
आपकी प्रिंटिंग प्रक्रिया के लिए यूवी माप संबंधी सलाह
चाहे आपको प्रोसेस विंडो निर्धारित करनी हो, किसी पोस्ट-क्योरिंग कक्ष की एकरूपता जाँचनी हो या उपयुक्त सेंसर चुनना हो: हमारी टीम माप के माध्यम से आपकी एडिटिव मैन्युफैक्चरिंग प्रक्रिया को सुनिश्चित करने में आपका सहयोग करती है। हमें अपना प्रश्न भेजें – हम परामर्श हेतु प्रस्तावित तिथि के साथ आपसे संपर्क करेंगे।
