


Misura UV per la produzione additiva e la stampa 3D
La stampa 3D basata sulla luce realizza componenti mediante fotopolimerizzazione controllata spazialmente – e per la maggior parte delle resine lo stato finale viene raggiunto solo durante la post-polimerizzazione successiva. Un tempo di post-polimerizzazione fisso è quindi trasferibile solo se sorgente, distanza di lavoro, temperatura e geometria del componente rimangono invariati. Ciò che rende il processo riproducibile sono la lunghezza d'onda, l'irradianza, la dose e l'uniformità.

Quali settori guidano la produzione additiva?
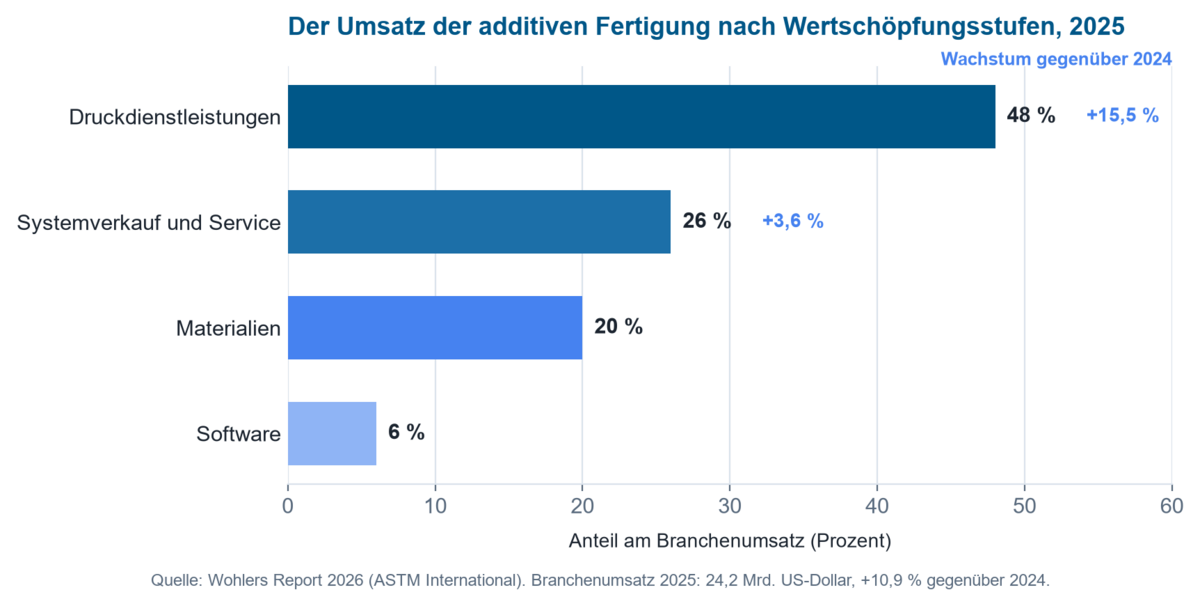
L'automotive insieme all'aerospaziale ha dominato i settori degli utenti finali nel 2025. Il settore sanitario e odontoiatrico si sta sviluppando in modo particolarmente dinamico, con impianti specifici per il paziente, allineatori, corone e ponti – applicazioni con elevati requisiti di riproducibilità e quindi strutturalmente vicine al beneficio principale della misurazione UV.
Le dimensioni del mercato, i tassi di crescita e le fonti relative a questo campo di applicazione sono riassunti nella pagina Sviluppo del mercato della tecnologia UV.
Tecnologie e processi rilevanti
Per i processi basati su UV, la famiglia rilevante è quella della fotopolimerizzazione in vasca: stereolitografia (SLA), digital light processing (DLP) e processi basati su maschera LCD, a cui si affiancano nella ricerca gli approcci volumetrici. Nel 2025 l'SLA deteneva la quota tecnologica maggiore, pari al 17,5 percento, mentre il DLP si conferma come la tecnologia in più rapida crescita – trainata, tra l'altro, da allineatori dentali, apparecchi acustici e fusione di gioielli. Questi processi differiscono per dimensione dello spot o del pixel, proiezione ottica, chimica della resina, spessore dello strato e strategia di esposizione – ma condividono la stessa dipendenza dall'energia ottica effettivamente erogata.
Tendenze attuali nel 2025 e nel 2026
- Dall'installazione all'utilizzo: la crescita deriva sempre più da un migliore sfruttamento della capacità esistente piuttosto che dalla vendita di nuove apparecchiature.
- AI e Industria 4.0: il design generativo, il controllo qualità assistito dall'AI, i gemelli digitali e le piattaforme di produzione basate sul cloud stanno guadagnando terreno.
- Un mercato desktop dei polimeri in crescita: l'accesso alla fotopolimerizzazione in vasca si sta ampliando (AMPOWER Report).
- Disciplina negli investimenti: condizioni di capitale più restrittive portano a investimenti più selettivi.
- I processi multi-materiale e ibridi ampliano la gamma di applicazioni oltre la classica prototipazione fino alla produzione in serie.
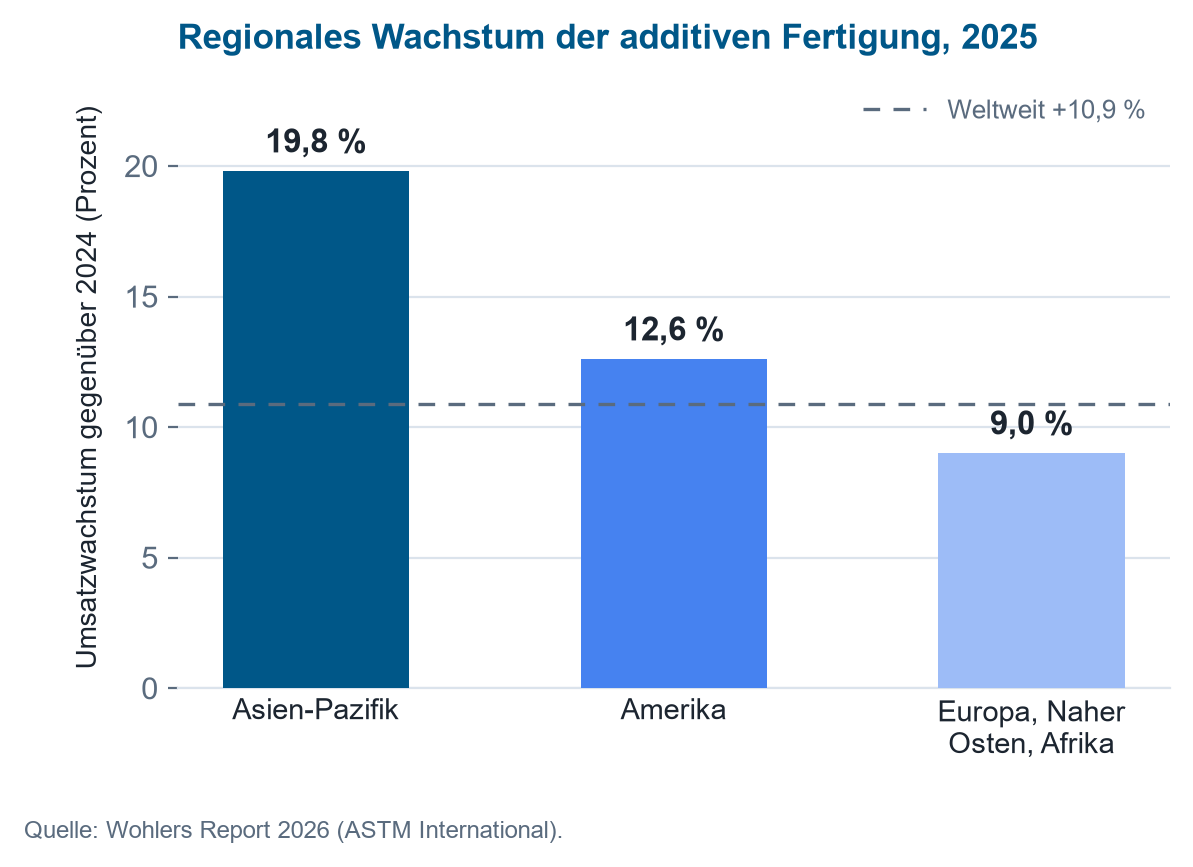
Il passaggio dalla vendita di hardware all'utilizzo produttivo, la crescita superiore alla media di SLA e DLP, e lo slancio nelle applicazioni dentali e mediche indicano tutti strutturalmente una domanda crescente esattamente della tecnologia di misurazione UV e di post-polimerizzazione descritta di seguito.
Quali segmenti guidano la domanda di misurazione UV?
Diversi settori mostrano con particolare chiarezza perché la misurazione UV precisa stia acquisendo importanza nella produzione additiva: la tecnologia dentale e medica come campi di applicazione maturi e fortemente regolamentati della fotopolimerizzazione in vasca, ai quali si affiancano la produzione micro e di precisione e la fotopolimerizzazione industriale come aree di crescita all'estremità superiore delle scale di risoluzione e volume. Tutti e quattro condividono lo stesso requisito di base: irradianza, dose e uniformità riproducibili come precondizione per la precisione dimensionale, la resistenza e l'approvazione regolatoria dei pezzi.
Stampa 3D dentale
Il mercato globale della stampa 3D dentale è stimato tra 4,3 e 6,3 miliardi di dollari USA per il 2026, a seconda della definizione utilizzata, con tassi di crescita annuale dal 16 al 25 percento (rapporto sul mercato della stampa 3D dentale, Mordor Intelligence; previsioni per la stampa 3D dentale, Precedence Research). La fotopolimerizzazione in vasca domina chiaramente: la SLA detiene circa il 34 percento in volume, la DLP cresce più rapidamente con il 17,7 percento all'anno, e le resine fotopolimeriche rappresentano oltre il 60 percento del materiale utilizzato per allineatori, corone, ponti e guide chirurgiche (rapporto sul mercato della stampa 3D dentale negli USA, Mordor Intelligence). Le unità di fotopolimerizzazione sono già il segmento di attrezzature più grande (rapporto sul mercato delle attrezzature di polimerizzazione, Market Report Analytics) – il che rende l'irradianza e la dose a 385 e 405 nm un fattore diretto per la precisione di adattamento e la biocompatibilità.
Tecnologia medicale
La produzione additiva per dispositivi medici sta crescendo da 4,6 miliardi di dollari USA nel 2025 a una previsione di 23,9 miliardi di dollari USA entro il 2035, ovvero il 17,9 percento all'anno; il più ampio mercato della produzione additiva in ambito sanitario dovrebbe salire da 13,3 a circa 82,3 miliardi di dollari USA nello stesso periodo (previsione sui dispositivi medici, Precedence Research; previsione sanitaria, Precedence Research). La SLA guida con una quota tecnologica del 29,5 percento, e gli impianti specifici per il paziente costituiscono il segmento singolo più grande con il 43,8 percento (quote tecnologiche, IMARC Group). I rigorosi requisiti di approvazione e biocompatibilità – tra cui la serie ISO 10993 – presuppongono una post-polimerizzazione UV riferibile e riproducibile: una dose documentata anziché un tempo prestabilito, comprovata attraverso spettro, irradianza e uniformità.
Micro e produzione di precisione
La polimerizzazione a due fotoni sta guidando la miniaturizzazione: i laser a femtosecondi nel vicino infrarosso, di solito intorno a 780 nm, producono microstrutture con risoluzioni fino a 100 nm (rassegna sulla polimerizzazione a due fotoni) – un mercato in crescita a sé stante per micro-ottica, fotonica e scaffold biomedicali (report sul mercato della polimerizzazione a due fotoni, Research and Markets). Parallelamente, la fotopolimerizzazione industriale si sta spostando dalla prototipazione alla produzione in serie di componenti funzionali per uso finale nell'elettronica, nella sensoristica e nella meccanica di precisione (Grand View Research). Questo porta in primo piano un intervallo che va oltre l'UV-A: taratura nel vicino infrarosso per la polimerizzazione a due fotoni e tolleranze più stringenti per uniformità e ripetibilità nella produzione industriale in serie.
Processi e le loro esigenze di misurazione UV
Il mercato si sta orientando verso processi UV specializzati. Nei processi con fotopolimeri – sistemi SLA, DLP e LCD o MSLA basati su maschera – così come nella post-polimerizzazione UV, la caratterizzazione precisa e il controllo riproducibile dell'esposizione determinano la qualità del processo, il comportamento del materiale e le proprietà del pezzo.
Oltre alle applicazioni consolidate, stanno acquisendo importanza campi di ricerca come la polimerizzazione a due fotoni, la produzione additiva volumetrica e il bioprinting. Ognuno di essi pone esigenze proprie riguardo a spettro, irradianza, dose e uniformità di misurazione – la panoramica seguente li assegna ai relativi segmenti.
| Segmento di mercato | Esigenza di misurazione UV |
|---|---|
| SLA | Spettro, irradianza, dose |
| DLP | Proiezione, uniformità, dose |
| LCD e MSLA | Uscita LED UV, dose, invecchiamento |
| Post-polimerizzazione UV | Dose, uniformità |
| Polimerizzazione a due fotoni | Caratterizzazione spettrale |
| Produzione additiva volumetrica | Spettro, distribuzione della dose, fotochimica |
| Bioprinting e stampa di idrogel | Fotopolimerizzazione, compatibilità dei materiali |
| Produzione additiva ceramica | Controllo di processo basato su fotopolimeri |
| Stampa 3D dentale | Esposizione e post-polimerizzazione riproducibili |
| Tecnologia medicale | Validazione del processo e riproducibilità |
| Elettronica e microfabbricazione | Fotopolimerizzazione ad alta precisione |
| Ricerca e sviluppo | Spettrometria e sviluppo di processo |
Dove agisce la radiazione ottica nel processo?
La radiazione ottica agisce in due punti. Durante la stampa determina quali regioni della resina polimerizzano; qui contano la risoluzione, la definizione dei margini e quanto la reazione si estende nello strato sottostante. Dopo la stampa, un ulteriore irraggiamento converte i gruppi reattivi rimasti.
Questi due compiti pongono esigenze diverse alla misurazione. Con un sistema di proiezione la domanda è l'uniformità spaziale sul piano dell'immagine. Con una camera di post-polimerizzazione la domanda è se una superficie complessa del pezzo riceva una dose sufficiente su tutti i lati. Una sola misurazione non può rispondere a entrambe le domande.
Cosa limita la profondità di penetrazione dell'esposizione
L'esposizione di una resina è un'interazione tra profondità di penetrazione ottica e diffusione della reazione. Assorbitori e fotoiniziatore sono regolati in modo che la polimerizzazione non proceda in modo incontrollato in profondità – altrimenti i dettagli fini perdono il loro contorno. Allo stesso tempo la reazione altera le proprietà ottiche della resina man mano che procede.
Una curva di esposizione rilevata su un provino sottile non è quindi automaticamente valida per geometrie complesse o per un lotto di resina diverso. Le finestre di processo dovrebbero pertanto essere descritte non solo in secondi ma tramite spettro, irradianza e dose – grandezze confrontabili tra macchine diverse e nel tempo.
Esempio pratico: quanta profondità in più dà il doppio della dose?
La profondità di polimerizzazione di una resina segue la curva di lavoro di Jacobs: Cd = Dp · ln(E / Ec). Qui Dp è la profondità di penetrazione ottica della resina, Ec l'energia critica alla quale la polimerizzazione inizia effettivamente, ed E la dose applicata. Entrambi i parametri della resina dipendono dal lotto e devono essere determinati sul materiale in questione – per questo esempio poniamo Dp = 0.15 mm e Ec = 10 mJ/cm².
A una dose di 25 mJ/cm² la profondità di polimerizzazione risulta pari a 0.15 mm · ln(2,5) = 0.137 mm, cioè 137 µm. Con uno spessore di strato di 50 µm la reazione raggiunge quindi 87 µm nello strato già stampato – questa sovrapolimerizzazione è voluta, poiché unisce gli strati tra loro.
Raddoppiando la dose a 50 mJ/cm² la profondità di polimerizzazione aumenta a 0.15 mm · ln(5) = 0.241 mm. Sono 104 µm in più, non altri 137 µm: il logaritmo attenua il guadagno. La sovrapolimerizzazione, al contrario, sale da 87 a 191 µm, più che raddoppiando. Ed è esattamente per questo che la soluzione apparentemente ovvia – recuperare le aree sotto-esposte con più dose – non funziona: si guadagna poco in profondità, mentre si perde definizione dei bordi sui contorni fini.
La stessa relazione governa la post-polimerizzazione, solo con segno opposto: qui la questione non è il contorno ma se la dose raggiunge il nucleo. Quanto in profondità agisce la post-polimerizzazione UV nei pezzi da stereolitografia, e a partire da quando la reticolazione diventa uniforme su tutta la sezione, è stato misurato da Schlotthauer et al. – l'articolo è elencato tra le pubblicazioni qui sotto.
Il seguente calcolatore consente di determinare la dose di post-polimerizzazione con i propri valori: irradianza e tempo forniscono la dose, la dose target e l'irradianza forniscono il tempo di post-polimerizzazione richiesto. La curva di lavoro di Jacobs non viene toccata da questo – il calcolatore fornisce l'energia, non la profondità di polimerizzazione.
Il calcolatore funziona interamente nel vostro browser — non viene trasmesso alcun dato.
Quali proprietà emergono solo durante la post-polimerizzazione?
La post-polimerizzazione non è un aspetto cosmetico. Essa aumenta il grado di conversione e con esso la temperatura di transizione vetrosa, il modulo elastico, la resistenza, la stabilità dimensionale e la resistenza chimica. Al contrario, una dose eccessiva o una lunghezza d'onda non adatta possono innescare il degrado – lo stesso processo che viene studiato deliberatamente nell'invecchiamento UV avviene qui per errore.
Il punto critico è l'uniformità. Su un pezzo con sottosquadri, cavità o superfici rivolte verso il basso, non tutte le zone ricevono la stessa dose; le aree esposte liberamente possono essere completamente polimerizzate mentre le zone in ombra restano indietro. Per le serie sperimentali e il controllo qualità vale quindi la pena chiedersi quanto divergano tra loro massimo, minimo e valore medio sull'area utile – non solo quanto sia alto il valore medio. Una simulazione ottica può mostrare già in fase di progettazione come la distanza di lavoro e la posizione influenzino il campo di radiazione; il rilascio si basa comunque su una misurazione dell'installazione reale.

Quale strumento di misura è adatto per la stampa e la post-polimerizzazione?
La caratterizzazione di stampanti, unità di post-polimerizzazione e moduli LED trae beneficio da una misura spettrale: due dispositivi con nominalmente la stessa lunghezza d'onda possono differire per posizione di picco, larghezza di banda ed emissione secondaria – e ciò diventa rilevante non appena una resina presenta una finestra di processo fotochimico ristretta. Il piatto UVpad si adatta a camere di costruzione con poco spazio; dove è richiesto un intervallo spettrale più ampio, lo SR900 copre da 200 a 1100 nm.
Per controlli continui su una post-polimerizzazione già consolidata, è sufficiente un radiometro come l'RMD Pro con un sensore adeguato – la selezione è descritta in selezione dei sensori UV. Condizioni di laboratorio riproducibili si ottengono con le camere di irraggiamento; un controllore di dose come l'UV-MAT termina la post-polimerizzazione al raggiungimento della dose target invece che dopo un tempo prefissato. L'esposizione rimane quindi costante anche quando la potenza della lampada diminuisce con le ore di funzionamento.
Quale misura mi serve?
L'occasione determina il metodo. La panoramica seguente assegna le domande tipiche della stampa e della post-polimerizzazione alla grandezza che le risponde – e alla strumentazione che fornisce tale grandezza.
| Occasione | Cosa deve essere misurato | Strumentazione adatta |
|---|---|---|
| I risultati di stampa cambiano nonostante il tempo di esposizione sia invariato | Irradianza e spettro | Spettroradiometro |
| Un LED UV perde potenza | Irradianza e dose | Radiometro UV |
| La post-polimerizzazione non è riproducibile | Dose | Radiometro con monitoraggio della dose |
| Un pezzo viene polimerizzato più fortemente su un lato | Uniformità sull'area utile | Misurazione dell'area in più punti |
| Viene introdotta una nuova resina | Spettro e dose | Spettroradiometro |
| Stampanti diverse forniscono risultati diversi | Misurazione spettrale comparativa | Spettroradiometro |
| Una fonte UV invecchia | Irradianza nel tempo | Radiometro con registrazione dati |
| Il processo deve essere automatizzato | Limite di dose come criterio di spegnimento | Radiometro con controllo di processo |
L'assegnazione è deliberatamente approssimativa: non appena la lunghezza d'onda, l'altezza dello spazio di costruzione o la temperatura ambiente diventano critiche, è la configurazione specifica a determinare quale sensore sia adatto.
Quale intervallo spettrale è rilevante per quale fase del processo?
Non tutti gli intervalli spettrali hanno la stessa rilevanza nella produzione additiva. La panoramica seguente assegna le bande di rilevanza pratica al rispettivo utilizzo nel processo.
| UV-B 280–315 nm | Invecchiamento accelerato secondo ASTM G154 per verificare la perdita di resistenza UV nelle parti stampate; il margine di alcuni spettri di assorbimento dei fotoiniziatori |
| UV-A e violetto adiacente 315–410 nm | La lunghezza d'onda di processo dominante della fotopolimerizzazione in vasca: laser SLA a 355 nm, sistemi DLP e LCD a 385 e 405 nm; anche l'intervallo centrale della post-polimerizzazione UV |
| Visibile, dal violetto al blu circa 380–460 nm | Resine per sistemi a luce diurna e singoli sistemi ad alta potenza; controllo qualità ottico, colorimetria e verifica della nitidezza dei bordi del piano di proiezione |
| NIR (IR-A) 780–1400 nm | Polimerizzazione a due fotoni con laser a femtosecondi intorno a 780 nm per microstrutture ad alta risoluzione; spettroscopia NIR per il controllo in linea di umidità e materiale di resine e polveri |
| IR-C, infrarosso medio e lontano da 3000 nm a 1 mm | Laser CO₂ a 10,6 µm per sinterizzazione laser selettiva; spettroscopia FTIR per quantificare il grado di conversione dopo la post-polimerizzazione |
L'intervallo centrale UV-A copre l'effettiva finestra di processo della fotopolimerizzazione in vasca ed è completamente rilevato da UVpad e SR900. Gli altri intervalli sono rilevanti per procedure di verifica e specialistiche adiacenti – dai test di invecchiamento alla verifica FTIR della post-polimerizzazione.
Quali domande di ricerca mostrano le pubblicazioni?
I seguenti lavori di utenti coprono entrambi i lati: la fabbricazione e il post-trattamento di parti prodotte in modo additivo, e il loro comportamento sotto esposizione UV successiva.
Determina quanto in profondità una post-polimerizzazione UV raggiunge in parti stereolitografiche, e quando la reticolazione diventa uniforme su tutta la sezione trasversale.
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
Sviluppa una piattaforma di hydrogel per la fabbricazione additiva volumetrica, in cui la parte viene esposta nel volume piuttosto che strato per strato.
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
Trasferisce la fabbricazione basata sulla luce alla ceramica e produce materiali graduati per impianti medici.
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
Combina vitrimeri epossidici stampabili con la questione di come tali reti possano ancora essere rimodellate dopo la fabbricazione.
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
Tratta gli UV non come strumento ma come carico: la perdita di resistenza in parti stampate sotto irraggiamento.
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
Mostra su un fotoresist a due fotoni che l'esposizione determina non solo la forma ma anche l'indice di rifrazione del materiale finito.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
Il campo tematico sulla fabbricazione additiva e la progettazione dei materiali conta attualmente otto articoli; la panoramica completa è disponibile in pubblicazioni dei clienti per argomento.
Il motore di ricerca delle pubblicazioni elenca tutte le pubblicazioni sulla fabbricazione additiva a noi note – ricercabili per dispositivo, campo e parola chiave.
Approfondimenti tecnici e ulteriori letture
Termini e processi. La terminologia della produzione additiva è definita nella norma ISO/ASTM 52900:2021; i processi qui trattati rientrano nella fotopolimerizzazione in vasca. Il modello fisico della profondità di esposizione è la curva di lavoro di Jacobs (P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992), dalla quale si possono determinare la profondità di polimerizzazione, l'energia critica e la profondità di penetrazione ottica di una resina.
Prove e omologazione. Per i dispositivi medici si applica la serie ISO 10993 sulla valutazione biologica, con la ISO 10993-1:2018 come parte quadro – è questo il motivo per cui una dose documentata sostituisce un tempo fisso. Il comportamento dei pezzi stampati sotto una successiva esposizione alle radiazioni viene testato mediante invecchiamento simulato secondo ASTM G154-23; i fondamenti sono trattati alla pagina invecchiamento UV e resistenza al colore delle materie plastiche.
Grandezze e catena di taratura. Irradianza, esposizione radiante (dose) e le relative unità di misura sono illustrate nella panoramica delle grandezze radiometriche. Il motivo per cui un sensore con ponderazione a banda larga devia sistematicamente su un LED UV a banda stretta è descritto nell'articolo sul spectral mismatch; la caratterizzazione dei radiometri UV è disciplinata dalla CIE 220:2016, mentre l'irradianza spettrale di una sorgente viene misurata secondo la CIE 250:2022. La riferibilità metrologica dei sensori utilizzati agli standard nazionali è garantita dal laboratorio di taratura, accreditato secondo la norma DIN EN ISO/IEC 17025:2018-03. Una panoramica dei quadri normativi UV rilevanti è disponibile alla pagina linee guida, norme e standard nel campo UV.
FAQ sulla misurazione UV nella produzione additiva
Quali lunghezze d'onda utilizzano SLA, DLP e LCD?
I sistemi SLA lavorano per lo più con laser a 355 nm, i sistemi DLP e LCD o MSLA con LED UV a 385 e 405 nm. La finestra di processo effettiva della fotopolimerizzazione in vasca si colloca quindi nell'UV-A e nel violetto adiacente tra 355 e 405 nm; la post-polimerizzazione avviene nello stesso intervallo. Le resine per sistemi a luce diurna si estendono nell'intervallo dal violetto al blu intorno a 460 nm, mentre la polimerizzazione a due fotoni utilizza laser a femtosecondi intorno a 780 nm nel vicino infrarosso.
Perché un tempo di post-polimerizzazione fisso non è trasferibile?
Perché un dato tempo corrisponde alla stessa dose solo finché sorgente, distanza, temperatura e geometria del pezzo restano invariati. Se l'emissione della sorgente diminuisce nel corso della sua vita utile, la dose applicata scende a parità di tempo – e con essa il grado di conversione, senza che nulla lo segnali sul dispositivo. La fase diventa riproducibile solo quando la post-polimerizzazione termina al raggiungimento di una dose target anziché allo scadere di un tempo.
Fino a che profondità penetra l'esposizione nella resina?
Segue la curva di lavoro di Jacobs e cresce quindi in modo logaritmico con la dose: il doppio della dose non produce il doppio della profondità di polimerizzazione. Ciò che conta sono la profondità di penetrazione ottica e l'energia critica della resina, entrambe dipendenti dal lotto. Per questo una curva di lavoro rilevata su un campione sottile non è automaticamente valida per geometrie complesse o per un lotto di resina diverso. L'esempio pratico sopra riportato mostra quanto rapidamente cresca la sovrapolimerizzazione nel processo.
Come si verifica l'uniformità di una camera di post-polimerizzazione?
Attraverso più punti di misura distribuiti sull'area utile – e la valutazione comprende massimo, minimo e valore medio, non solo il valore medio. Solo lo scarto tra il punto migliore e quello peggiore indica se un pezzo con sottosquadri o facce posteriori riceve una dose sufficiente su tutti i lati. La simulazione ottica può mostrare già in fase di progettazione come distanza e posizione influenzino il campo di radiazione; il collaudo finale resta una misurazione sull'impianto reale.
Quanto dura la post-polimerizzazione nella stampa 3D?
Il tempo deriva dalla dose target della resina divisa per l'irradianza nella camera. In una camera UVA a 8 mW/cm² una dose di 10 J/cm² richiede circa 21 minuti, in una camera a LED UV a 800 mW/cm² solo 12,5 secondi; lì 1 J/cm² viene erogato dopo 1,25 secondi. La post-polimerizzazione passa quindi dai minuti all'intervallo dei secondi – e con essa si sposta anche l'incertezza: più il tempo è breve, più il ritardo di commutazione, il comportamento di avviamento della sorgente e il posizionamento del pezzo influenzano la dose effettivamente erogata. La grandezza di processo affidabile resta quindi la dose e non il tempo, e l'esposizione termina al raggiungimento della dose target misurata da un sensore tarato. I valori dei tempi di post-polimerizzazione indicati dal produttore valgono solo per la sorgente e la distanza specificate insieme ad essi.
Ambiti applicativi correlati
Costruire una parte con la luce condivide la fisica con diversi ambiti limitrofi: la polimerizzazione UV e la fotopolimerizzazione descrivono la stessa reazione di reticolazione per i rivestimenti piuttosto che per gli stack di strati, ottica e componenti di precisione tratta la stampa a getto d'inchiostro di elementi ottici da polimeri ibridi, e in test di trasmissione per processi laser i partner di giunzione realizzati in additive manufacturing riappaiono come una classe di materiali a se stante, con una diffusione che dipende dalla direzione di costruzione. Come si comportano successivamente le parti stampate sotto irraggiamento e' trattato in invecchiamento UV, resistenza al colore e fotostabilità. Percorsi non piani e post-polimerizzazione in situ con un utensile UV sulla flangia del robot sono trattati in robotica.
Autore: Dr. Mark Paravia
Dr.-Ing. Mark Paravia è l'amministratore delegato di Opsytec Dr. Gröbel GmbH a Ettlingen e dirige il laboratorio di taratura accreditato. Dopo le sue ricerche sulle scariche a eccimeri di xeno pulsate presso l'Istituto di Tecnica dell'Illuminazione del KIT, il suo attuale ambito di interesse è la tecnica di misura della radiazione ottica. È vicepresidente del comitato normativo DIN FNL 7 "Radiazione ottica" e membro del gruppo di progetto DVGW sulla disinfezione UV.
Consulenza sulla misurazione UV per il vostro processo di stampa
Che si tratti di definire una finestra di processo, verificare l'uniformità di una camera di post-polimerizzazione o selezionare un sensore adeguato: il nostro team vi supporta nella sicurezza del vostro processo di produzione additiva mediante la misurazione. Inviateci la vostra domanda – vi ricontatteremo con una proposta di data per una consulenza.
