


付加製造(積層造形)を牽引しているのはどの分野か
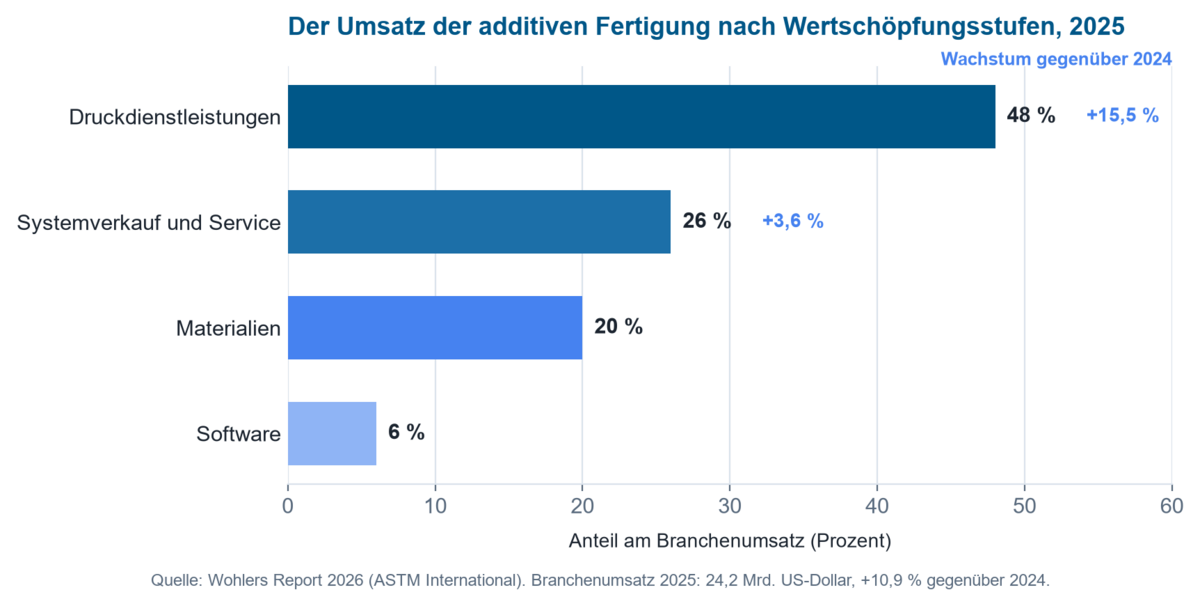
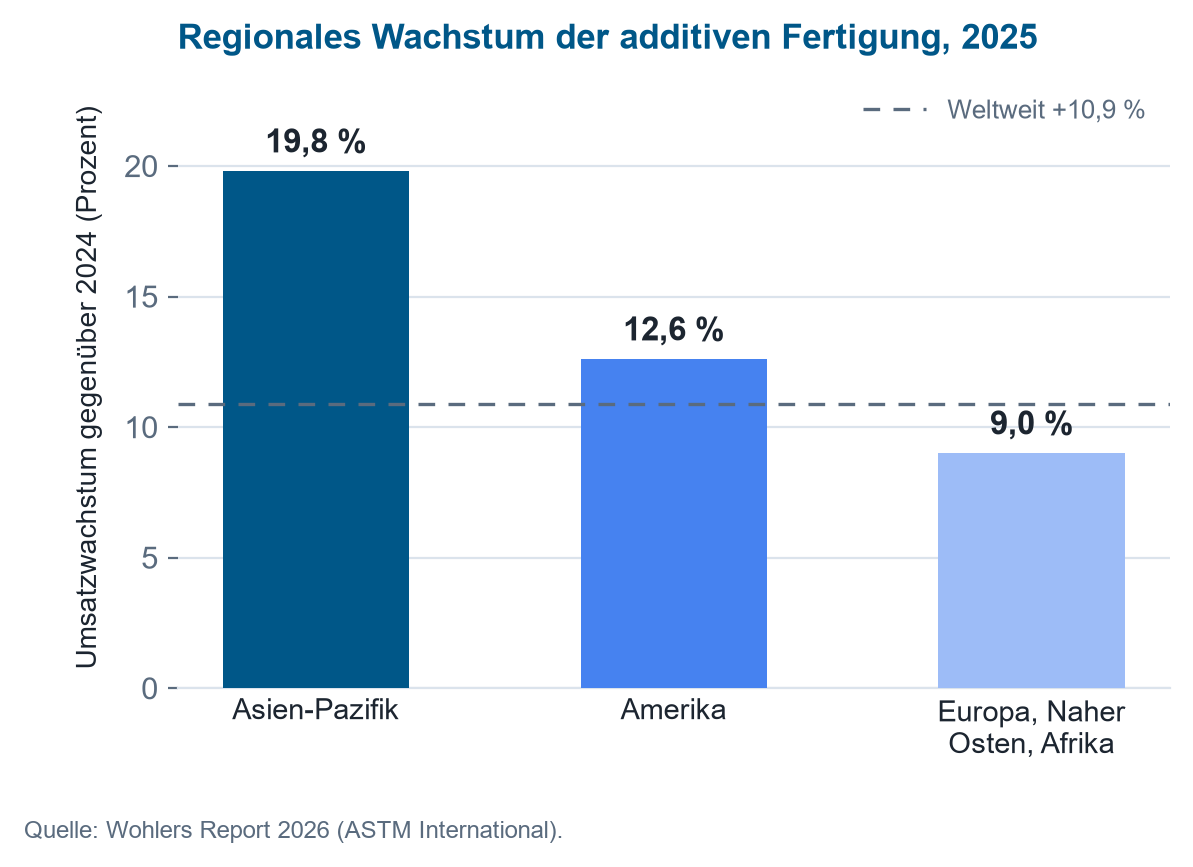
2025年には自動車が航空宇宙とともにエンドユーザー産業の中心を占めました。ヘルスケアおよび歯科分野は特に動的に発展しており、患者ごとに個別化されたインプラント、アライナー、クラウンおよびブリッジなど、再現性への要求が高くUV測定の中核的な利点と構造的に密接なアプリケーションが見られます。
この応用分野に関する市場規模、成長率および出典は、UV技術の市場動向のページにまとめられています。
2025年と2026年の最新トレンド
- 導入から活用へ:成長は新規設備の販売よりも、既存キャパシティの有効活用からもたらされる傾向が強まっています。
- AIとIndustry 4.0:ジェネレーティブデザイン、AI支援品質管理、デジタルツイン、クラウドベースの製造プラットフォームが普及しつつあります。
- 拡大するデスクトップポリマー市場:槽内光重合(vat photopolymerisation)へのアクセスが広がっています(AMPOWER Report)。
- 投資規律:資本条件の引き締まりにより、投資判断はより選別的になっています。
- マルチマテリアル・ハイブリッドプロセスにより、用途の範囲は従来のプロトタイピングを超えて量産にまで拡大しています。
ハードウェア販売から生産活用へのシフト、SLAおよびDLPの平均を上回る成長、そして歯科・医療分野での勢いは、いずれも構造的に、以下で説明するまさにそのUV測定技術および後硬化技術への需要の高まりを示しています。
歯科用3Dプリンティング
歯科用3Dプリンティングの世界市場は、定義の仕方によって2026年に43億〜63億米ドルとされ、年間成長率は16〜25 %です(dental 3D printing market report, Mordor Intelligence; dental 3D printing forecast, Precedence Research)。桶型光重合方式が明らかに主流であり、SLAは体積比で約34 %を占め、DLPは年率17.7 %で最も速く成長しており、光重合樹脂はアライナー、クラウン、ブリッジ、サージカルガイドに使用される材料の60 %以上を占めています(US dental 3D printing market report, Mordor Intelligence)。光硬化装置は既に最大の機器セグメントとなっており(curing equipment market report, Market Report Analytics)、これにより385 nmおよび405 nmにおける放射照度と積算光量が、適合性と生体適合性に直接影響する要因となっています。
医療技術
医療機器向けの積層造形市場は、2025年の46億米ドルから2035年までに239億米ドルへと成長すると予測されており、これは年率17.9%に相当します。同期間において、より広範なヘルスケア分野の積層造形市場は133億米ドルから約823億米ドルへ拡大すると見込まれています(医療機器分野の予測、Precedence Research;ヘルスケア分野の予測、Precedence Research)。技術別ではSLAが29.5%のシェアで最大となっており、患者ごとにカスタマイズされたインプラントが43.8%を占める最大の単一セグメントとなっています(技術別シェア、IMARC Group)。ISO 10993シリーズをはじめとする厳格な承認要件および生体適合性要件は、トレーサブルで再現性のあるUV後硬化を前提としています。すなわち、単なる硬化時間の設定ではなく、スペクトル、放射照度、均一性によって証明される、記録された積算光量が求められます。
微細・精密加工
二光子重合は微細化を推進しており、近赤外域(通常780 nm付近)のフェムト秒レーザーにより、分解能100 nmまでの微細構造を作製できます(二光子重合に関するレビュー)。これはマイクロ光学、フォトニクス、バイオメディカルスキャフォールド分野で独自に成長している市場です(二光子重合市場レポート、Research and Markets)。同時に、産業用光重合は電子機器、センサ技術、精密機械の分野において、プロトタイピングから機能性最終製品のシリーズ生産へと移行しています(Grand View Research)。これにより、UV-Aを超える波長域が注目されるようになりました。すなわち、二光子重合のための近赤外域における校正、および産業用シリーズ生産における均一性と再現性に関するより厳しい許容範囲です。
プロセスとそのUV測定ニーズ
市場は特化型UVベースプロセスへとシフトしています。フォトポリマープロセス(SLA、DLP、マスク方式のLCDまたはMSLAシステム)ならびにUVポストキュアにおいて、露光の精密な特性評価と再現性のある制御が、プロセス品質、材料挙動、部品特性を左右します。
確立された用途に加えて、二光子重合、体積積層造形、バイオプリンティングといった研究分野の重要性が高まっています。それぞれが分光、放射照度、積算光量、均一性の測定に対して独自の要求を課しており、以下の一覧はそれらをセグメントごとに整理したものです。
| 市場セグメント | UV測定ニーズ |
|---|---|
| SLA | 分光、放射照度、積算光量 |
| DLP | 投影、均一性、積算光量 |
| LCDおよびMSLA | UV LED出力、積算光量、劣化 |
| UVポストキュア | 積算光量、均一性 |
| 二光子重合 | 分光特性評価 |
| 体積積層造形 | 分光、積算光量分布、光化学 |
| バイオプリンティングおよびハイドロゲルプリンティング | 光重合、材料適合性 |
| セラミック積層造形 | フォトポリマーベースのプロセス制御 |
| 歯科用3Dプリンティング | 再現性のある露光およびポストキュア |
| 医療機器技術 | プロセスバリデーションおよび再現性 |
| 電子機器および微細加工 | 高精度光重合 |
| 研究開発 | 分光測定およびプロセス開発 |
実例:線量を2倍にすると硬化深さはどれだけ増えるか
樹脂の硬化深さはJacobsのワーキングカーブに従います:Cd = Dp · ln(E / Ec)。ここでDpは樹脂の光浸透深さ、Ecは重合がそもそも開始する臨界エネルギー、Eは照射された積算光量です。両方の樹脂パラメータはロットに依存し、対象材料ごとに実測する必要があります。この例ではDp = 0.15 mm、Ec = 10 mJ/cm²とします。
積算光量25 mJ/cm²では、硬化深さは0.15 mm · ln(2.5) = 0.137 mm、つまり137 µmになります。層厚50 µmの場合、反応はすでに印刷された層の中に87 µm達することになります。このオーバーキュアは意図的なもので、層同士を接着する働きをします。
積算光量を50 mJ/cm²へと2倍にすると、硬化深さは0.15 mm · ln(5) = 0.241 mmに増加します。これは104 µmの増加であり、もう137 µm増えるわけではありません。対数によって増加分が抑えられるためです。一方でオーバーキュアは87 µmから191 µmへと増加し、2倍以上になります。まさにこれが理由で、露光不足の部分をより多くの線量で救おうとする単純な対処法はうまくいきません。深さ方向の改善はわずかである一方、微細な輪郭では輪郭精度が失われてしまいます。
同じ関係はポストキュアにも当てはまりますが、符号が逆になります。ここで問題となるのは輪郭ではなく、積算光量が中心部まで到達するかどうかです。UVポストキュアがステレオリソグラフィー造形物の内部までどれだけ浸透するか、そしてどの時点から断面全体で架橋が均一になるかについては、Schlotthauerらによって測定されています。その論文は以下の出版物一覧に掲載されています。
この計算ツールはお使いのブラウザ上でのみ動作し、データが送信されることはありません。
後硬化中にのみ現れる特性とは
後硬化は見た目だけの変化ではありません。転化率を高め、それに伴ってガラス転移点、弾性率、強度、寸法安定性、耐薬品性も向上します。逆に、過剰な積算光量や不適切な波長は劣化を引き起こす可能性があります。これは紫外線劣化で意図的に研究されているのと同じプロセスが、ここでは意図せず起こるのです。
重要なのは均一性です。アンダーカット、凹部、下向き面を持つ部品では、すべての領域が同じ積算光量を受けるわけではありません。自由に露光された領域は完全に硬化している一方で、陰になった領域は遅れることがあります。したがって、実験系や品質管理においては、平均値がどれほど高いかだけでなく、有効面全体で最大値、最小値、平均値がどの程度乖離しているかを問うことが重要です。光学シミュレーションは、設計段階で作動距離や位置が放射場をどのように形作るかを示すことができますが、リリースの可否は依然として実際のセットアップの測定に基づきます。

印刷と後硬化に適した測定機器とは
分光測定を用いると、プリンター、後硬化装置、LEDモジュールの特性評価に役立ちます。公称波長が同じ2台の機器でも、ピーク位置、帯域幅、二次発光が異なる場合があり、樹脂の光化学的プロセスウィンドウが狭いほど、この違いが重要になります。薄型のUVpadは、上部空間の少ない造形チャンバーにも収まります。より広い波長範囲が必要な場合は、SR900が200~1100 nmをカバーします。
確立された後硬化プロセスの継続的な確認には、RMD Proのような放射計に適切なセンサを組み合わせれば十分です。センサの選定方法についてはUVセンサの選定を参照してください。再現性のある実験室条件は照射チャンバーによって得られます。UV-MATのような積算光量コントローラーを使用すると、設定時間ではなく目標積算光量に達した時点で後硬化を終了します。これにより、ランプの出力が稼働時間とともに低下しても、照射量は一定に保たれます。
どの測定が必要ですか
用途によって測定方法が決まります。以下の一覧は、印刷およびポストキュアリングにおける典型的な課題を、それに答える測定量、そしてその測定量を得るための機器に対応付けたものです。
| 状況 | 測定すべき項目 | 適した機器 |
|---|---|---|
| 露光時間は変わらないのに印刷結果が変化する | 放射照度とスペクトル | 分光放射計 |
| UV LEDの出力が低下する | 放射照度と積算光量 | UV放射計 |
| ポストキュアリングの再現性がない | 積算光量 | 積算光量監視機能付き放射計 |
| 部品の片側だけ硬化が強くなる | 使用可能領域全体の均一性 | 複数点でのエリア測定 |
| 新しい樹脂を導入する | スペクトルと積算光量 | 分光放射計 |
| プリンタごとに結果が異なる | スペクトルの比較測定 | 分光放射計 |
| UV光源が経年劣化する | 経時的な放射照度 | データロギング機能付き放射計 |
| プロセスを自動化する | 停止基準としての積算光量の上限値 | プロセス制御機能付き放射計 |
この対応関係はあえて大まかにしています。波長、造形空間の高さ、または周囲温度の条件が厳しくなると、具体的な設定によってどのセンサが適しているかが決まります。
どの分光範囲がどの工程ステップに重要か
積層造形において、すべての分光範囲が同等に重要というわけではありません。以下の一覧は、実用上関連のある帯域をそれぞれの工程での用途に割り当てたものです。
| UV-B 280–315 nm | 印刷部品の紫外線強度低下を試験するためのASTM G154に準拠した促進耐候性試験、一部の光重合開始剤の吸収スペクトルの端 |
| UV-A and adjacent violet 315–410 nm | 槽内光重合の主要な工程波長:355 nmのSLAレーザー、385 nmおよび405 nmのDLPおよびLCDシステム、また、UVポストキュアの中心範囲 |
| Visible, violet to blue roughly 380–460 nm | デイライトシステムおよび個別の高出力システム用樹脂、投影面の光学的品質管理、比色測定およびエッジシャープネス試験 |
| NIR (IR-A) 780–1400 nm | 高解像度微細構造のための780 nm付近のフェムト秒レーザーによる二光子重合、樹脂および粉末のインライン水分・材料試験のためのNIR分光法 |
| IR-C, mid and far infrared 3000 nm to 1 mm | 選択的レーザー焼結のための10.6 µmのCO₂レーザー、ポストキュア後の転化率を定量化するFTIR分光法 |
UV-Aの中心範囲は槽内光重合の実際の工程ウィンドウをカバーしており、UVpadおよびSR900によって完全に捕捉されます。残りの範囲は、耐候性試験からポストキュアのFTIR検証に至るまで、隣接する試験や専門的な手順にとって重要です。
公開文献はどのような研究課題を示しているか
以下のユーザーによる研究は両側面を扱っています。付加製造部品の製造・後処理と、その後のUV照射下での挙動です。
UV後硬化がステレオリソグラフィー部品にどれだけ深く到達するか、また断面全体で均一な架橋がいつ達成されるかを明らかにしています。
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
体積付加製造のためのヒドロゲルプラットフォームを開発しており、部品は層ごとではなく体積内で露光されます。
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
光を利用した造形技術をセラミックスに応用し、医療用インプラント向けに傾斜機能材料を作製しています。
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
印刷可能なエポキシビトリマーと、そのようなネットワークが製造後もどのように再成形可能かという課題を組み合わせています。
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
UVを工具としてではなく負荷として扱い、照射下で印刷部品の強度が低下する様子を扱っています。
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
二光子フォトレジストにおいて、露光が完成材料の形状だけでなく屈折率も決定することを示しています。
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
付加製造と材料設計に関するトピック分野には現在8件の論文があり、全体の概要はトピック別の顧客による公開文献でご覧いただけます。
公開文献検索ツールには、弊社が把握している付加製造に関するすべての公開文献が掲載されており、機器、分野、キーワードで検索できます。
技術的背景と参考資料
用語とプロセス。付加製造の用語はISO/ASTM 52900:2021で定義されており、本稿で扱うプロセスは液槽光重合に該当します。露光深さの物理モデルはJacobsワーキングカーブ(P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992)であり、これにより樹脂の硬化深さ、臨界エネルギーおよび光学浸透深さを求めることができます。
試験と認可。医療機器についてはISO 10993シリーズの生物学的評価が適用され、その枠組み部分であるISO 10993-1:2018が基準となります。これが、設定時間ではなく文書化された線量が用いられる理由です。印刷部品が後の放射線曝露下でどのような挙動を示すかは、ASTM G154-23に準拠した促進耐候性試験で検証されます。基礎についてはプラスチックの紫外線劣化と耐候性で解説しています。
物理量と校正チェーン。放射照度、放射露光量(積算光量)およびその単位については、放射計測量の概要をご覧ください。広帯域重み付けのセンサが狭帯域UV LEDにおいて系統的な偏差を示す理由については、スペクトルミスマッチに関する記事で説明しています。UV放射計の特性評価はCIE 220:2016に、光源の分光放射照度の測定はCIE 250:2022に規定されています。使用するセンサの国家標準へのトレーサビリティは、DIN EN ISO/IEC 17025:2018-03の認定を受けた校正機関が提供しています。関連するUV分野の枠組みの概要は、UV分野のガイドライン、規格および標準をご参照ください。
付加製造におけるUV測定に関するFAQ
SLA、DLP、LCDはどの波長を使用しますか。
SLA方式は主に355 nmのレーザーを、DLPおよびLCD(MSLA)方式は385 nmと405 nmのUV LEDを使用します。したがって、光造形(vat photopolymerisation)の実際のプロセスウィンドウは355〜405 nmのUV-Aおよび隣接する紫色領域にあり、後硬化(ポストキュア)も同じ範囲で行われます。デイライト方式用のレジンは460 nm付近の紫〜青色領域まで広がり、一方で二光子重合は近赤外の780 nm付近のフェムト秒レーザーを使用します。
なぜ固定された後硬化時間は他の条件に転用できないのですか。
ある時間が同じ積算光量を意味するのは、光源、距離、温度、部品形状が変わらない場合に限られるためです。光源の出力が使用寿命の中で低下すると、時間が同じでも実際に与えられる積算光量は減少し、それに伴って転化率も低下しますが、装置上には何も表示されません。この工程が再現可能になるのは、時間切れではなく目標積算光量への到達をもって後硬化を終了する場合のみです。
露光はレジン内部までどの程度到達しますか。
それはJacobsの作動曲線に従うため、積算光量に対して対数的に増加します。すなわち積算光量を2倍にしても硬化深さは2倍にはなりません。重要なのは光学的浸透深さとレジンの臨界エネルギーであり、いずれもロットに依存します。したがって、薄い試験片で取得した作動曲線は、複雑な形状や異なるレジンロットにそのまま適用できるとは限りません。上記の計算例は、この過程でオーバーキュアがいかに急激に増大するかを示しています。
後硬化チャンバーの均一性はどのように確認されますか。
使用可能な領域内の複数の測定点によって確認され、その評価には平均値だけでなく最大値・最小値も含まれます。最良点と最悪点の差だけが、アンダーカットや裏面を持つ部品全体に十分な積算光量が行き渡っているかを示します。光学シミュレーションは、設計段階で距離や位置が放射場にどう影響するかを示すことができますが、最終的な承認は実際の装置での測定によります。
3Dプリンティングにおける後硬化にはどのくらいの時間がかかりますか。
その時間は、レジンの目標積算光量を照射チャンバー内の放射照度で割ることで求められます。8 mW/cm²のUVAチャンバーでは、10 J/cm²の積算光量に約21分かかりますが、800 mW/cm²のUV-LEDチャンバーではわずか12.5秒です。そこでは1.25秒で1 J/cm²が与えられます。このように後硬化は分単位から秒単位へと移行し、それに伴って不確かさも増します。時間が短くなるほど、スイッチング遅延、光源の立ち上がり特性、部品の位置が実際に与えられる積算光量に及ぼす影響が大きくなります。したがって、信頼できるプロセス量は時間ではなく積算光量であり続け、露光は校正済みセンサで測定した目標積算光量への到達をもって終了します。メーカーが示す後硬化時間の数値は、そこに記載された光源と距離にのみ適用されます。
関連する応用分野
光で部品を造形することは、いくつかの近接分野と物理を共有しています。UV硬化と光重合は、積層スタックではなくコーティングに対する同じ架橋反応を説明し、光学部品と精密部品は、ハイブリッドポリマーからの光学要素のインクジェット印刷を取り上げ、レーザー加工のための透過率試験では、積層造形された接合部材が独自の材料区分として再登場し、その散乱特性は造形方向に依存します。造形された部品が後に放射照射下でどのように挙動するかは、紫外線劣化、耐光性、光安定性で取り上げられています。非平面の経路や、ロボットフランジ上のUVツールによるインサイチュ後硬化については、ロボティクスで取り上げられています。
著者:マーク・パラヴィア博士
マーク・パラヴィア博士(Dr.-Ing.)は、エトリンゲンにあるOpsytec Dr. Gröbel GmbHの代表取締役であり、認定校正機関を統括しています。KIT(カールスルーエ工科大学)照明工学研究所においてパルスキセノンエキシマ放電に関する研究を行った後、現在は光放射測定技術に注力しています。同氏はDIN規格委員会FNL 7「光放射」の副委員長を務めており、DVGW UV消毒プロジェクトグループのメンバーでもあります。
貴社の印刷プロセスにおけるUV測定に関するアドバイス
プロセスウィンドウを定義する必要がある場合でも、後硬化チャンバーの均一性を確認する場合でも、適切なセンサを選定する場合でも、弊社チームが測定によって貴社のアディティブマニュファクチャリングプロセスの安全性確保をサポートいたします。お問い合わせはこちら――弊社より相談日程のご提案をもってご返信いたします。
