


哪些產業正在推動積層製造發展
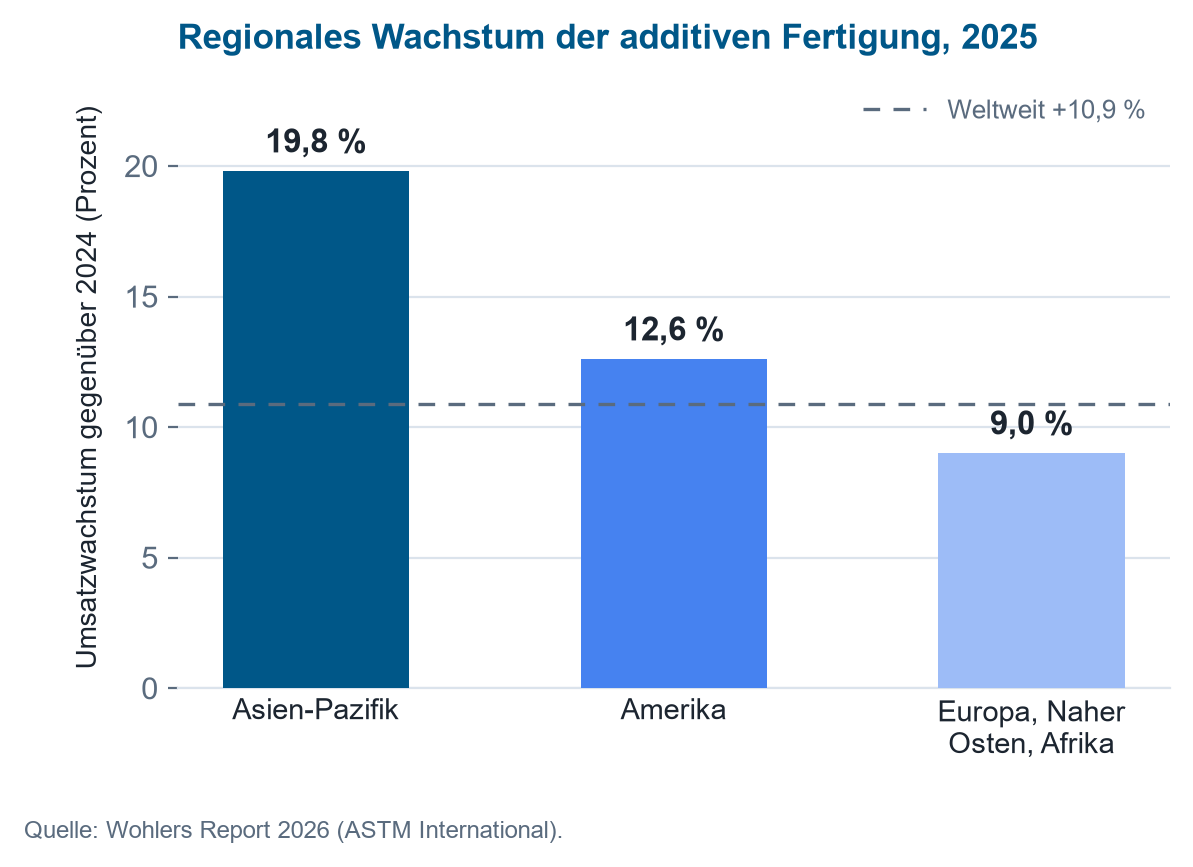
汽車產業與航空產業在 2025 年主導了終端使用者產業。醫療保健與牙科領域的發展格外具有活力,其應用包括病患專屬植入物、牙套、牙冠與牙橋──這些應用對再現性有高度要求,因此在結構上與紫外線量測的核心價值密切相關。
此應用領域的市場規模、成長率與資料來源,彙整於紫外線技術的市場發展頁面。
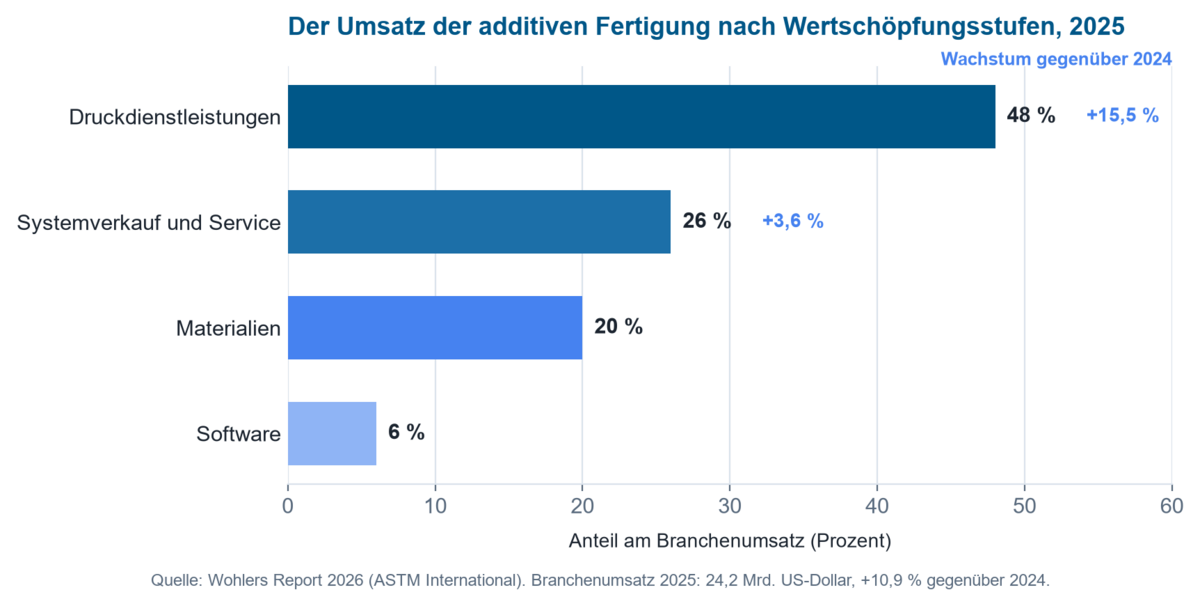
2025 與 2026 年的當前趨勢
- 從安裝到利用:成長越來越多來自更妥善運用現有產能,而非新設備的銷售。
- AI 與工業 4.0:生成式設計、AI 輔助品質控制、數位分身與雲端製造平台正逐漸普及。
- 桌上型聚合物市場持續成長:槽式光聚合技術的取得管道正在擴大(AMPOWER 報告)。
- 投資紀律:資本條件趨緊,導致投資更為謹慎精選。
- 多材料與混合製程將應用範圍從傳統原型製作擴展到系列生產。
從硬體銷售轉向生產利用、SLA 與 DLP 的高於平均成長,以及牙科與醫療應用的強勁動能,這些皆從結構上指向對下述紫外線量測與後固化技術日益增加的需求。
牙科 3D 列印
根據不同的定義方式,全球牙科 3D 列印市場預估在 2026 年將達到 43 億至 63 億美元,年成長率為 16% 至 25%(牙科 3D 列印市場報告,Mordor Intelligence;牙科 3D 列印預測,Precedence Research)。槽式光聚合技術明顯居於主導地位:SLA 以體積計約占 34%,DLP 以每年 17.7% 的速度成長最快,而光聚合樹脂佔用於牙套矯正器、牙冠、牙橋及手術導板材料的 60% 以上(美國牙科 3D 列印市場報告,Mordor Intelligence)。光固化設備已是最大的設備區塊(固化設備市場報告,Market Report Analytics)——這使得 385 nm 及 405 nm 波長下的輻照度與劑量,直接影響到成品的密合度與生物相容性。
醫療技術
醫療器材積層製造市場正在成長,從 2025 年的 46 億美元成長至預測於 2035 年達到 239 億美元,年成長率為 17.9%;同一期間,更廣泛的醫療保健積層製造市場預計將從 133 億美元成長至約 823 億美元(醫療器材預測,Precedence Research;醫療保健預測,Precedence Research)。SLA 以 29.5% 的技術佔比領先,而病患專屬植入物則是最大的單一區塊,佔 43.8%(技術佔比,IMARC Group)。嚴格的核准與生物相容性要求 — 其中包括 ISO 10993 系列 — 皆以可追溯、可重現的紫外線後固化為前提:這代表的是已記錄的劑量,而非固定的時間,並須以光譜、輻照度與均勻性作為佐證。
微型與精密製造
雙光子聚合正在推動微型化:近紅外線區域的飛秒雷射,通常波長約 780 nm,可產生解析度低至 100 nm 的微結構(雙光子聚合技術回顧)——這也帶動了微光學、光電技術與生醫支架領域自身市場的成長(雙光子聚合市場報告,Research and Markets)。同時,工業用光聚合技術也正從原型製作邁向電子、感測技術與精密機械領域功能性終端零件的量產(Grand View Research)。這使得 UV-A 以外的波長範圍也受到關注:針對雙光子聚合的近紅外線校正,以及工業量產中對均勻性與再現性更嚴格的公差要求。
製程與其紫外線量測需求
市場正逐漸轉向以特殊化紫外線為基礎的製程。在光聚合物製程──SLA、DLP 以及以光罩為基礎的 LCD 或 MSLA 系統──以及紫外線後固化中,曝露量的精確特性化與可重現控制,決定了製程品質、材料行為與零件性能。
除了既有的應用之外,如雙光子聚合、體積式積層製造與生物列印等研究領域的重要性亦日漸提升。每一項應用對量測光譜、輻照度、劑量與均勻度都有其各自的要求──下方概覽將其對應至各個市場細分。
| 市場細分 | 紫外線量測需求 |
|---|---|
| SLA | 光譜、輻照度、劑量 |
| DLP | 投影、均勻度、劑量 |
| LCD 與 MSLA | UV LED 輸出、劑量、老化 |
| 紫外線後固化 | 劑量、均勻度 |
| 雙光子聚合 | 光譜特性化 |
| 體積式積層製造 | 光譜、劑量分佈、光化學 |
| 生物列印與水凝膠列印 | 光聚合、材料相容性 |
| 陶瓷積層製造 | 以光聚合物為基礎的製程控制 |
| 牙科 3D 列印 | 可重現的曝露與後固化 |
| 醫療技術 | 製程驗證與可重現性 |
| 電子與微製造 | 高精度光聚合 |
| 研究與開發 | 光譜量測與製程開發 |
實例演算:兩倍劑量能換來多少固化深度?
樹脂的固化深度遵循 Jacobs 工作曲線:Cd = Dp · ln(E / Ec)。此處 Dp 為樹脂的光學穿透深度,Ec 為聚合反應開始發生的臨界能量,E 則為施加的劑量。這兩個樹脂參數皆與批次有關,須就實際材料加以測定──在此範例中設 Dp = 0.15 mm、Ec = 10 mJ/cm²。
在劑量為 25 mJ/cm² 時,固化深度為 0.15 mm · ln(2.5) = 0.137 mm,即 137 µm。以 50 µm 的層厚而言,反應已深入先前已列印層達 87 µm──這種過度固化是有意為之的,用以將各層黏接在一起。
將劑量加倍至 50 mJ/cm² 時,固化深度增加至 0.15 mm · ln(5) = 0.241 mm。這只是多了 104 µm,而不是再增加 137 µm:對數關係抑制了增益幅度。相對地,過度固化則由 87 µm 增至 191 µm,增幅超過一倍。這正是為何用增加劑量來搶救曝光不足區域這種顯而易見的做法會失敗:深度方面收穫甚微,卻在精細輪廓上失去邊緣清晰度。
後固化也遵循相同的關係,只是方向相反:此處的問題不在於輪廓,而在於劑量是否能到達核心。紫外線後固化在立體光刻成型件中能作用多深,以及交聯反應從何時開始在整個截面上趨於均勻,Schlotthauer 等人已進行了量測──該論文列於下方出版物清單中。
此計算工具完全在您的瀏覽器中執行,不會傳輸任何資料。

哪種量測設備適合用於印刷與後固化
對印表機、後固化裝置及 LED 模組進行特性分析時,光譜量測相當有幫助:兩台標稱波長相同的裝置,其峰值位置、頻寬與次要發射可能有所不同——一旦樹脂具有狹窄的光化學製程窗口,這一點便顯得重要。扁平型 UVpad 適合安裝於淨空間有限的成形腔室;若需要更寬的光譜範圍,SR900 可涵蓋 200 至 1100 nm。
若僅需針對已建立的後固化製程進行持續檢查,使用如 RMD Pro 搭配合適感測器即已足夠——選型方式說明於 紫外線感測器之選擇。可重現的實驗室條件則來自 照射腔室;如 UV-MAT 這樣的劑量控制器,會在達到目標劑量時結束後固化,而非依固定時間結束。如此一來,即使燈管輸出隨操作時間增加而下降,曝露量仍能維持恆定。
我需要哪種量測方式?
應用場合決定了量測方法。以下概覽將列印與後固化中常見的問題對應到能回答該問題的量測量,並對應到能提供該量測量的設備。
| 發生情況 | 應量測的項目 | 適用設備 |
|---|---|---|
| 照射時間未變,但列印結果卻改變 | 輻照度與光譜 | 光譜輻射計 |
| UV LED 輸出功率下降 | 輻照度與劑量 | UV 輻射計 |
| 後固化結果無法重現 | 劑量 | 具劑量監測功能的輻射計 |
| 零件單側固化程度較強 | 可用區域內的均勻度 | 多點面積量測 |
| 導入新樹脂 | 光譜與劑量 | 光譜輻射計 |
| 不同印表機產生不同結果 | 比較性光譜量測 | 光譜輻射計 |
| UV 光源老化 | 隨時間變化的輻照度 | 具資料記錄功能的輻射計 |
| 製程需自動化 | 作為關機判斷依據的劑量限值 | 具製程控制功能的輻射計 |
此對應關係僅為粗略指引:一旦波長、建構空間高度或環境溫度等條件變得嚴苛,具體的設置將決定哪種感測器最為合適。
哪個光譜範圍對哪個製程步驟重要
並非每個光譜範圍在積層製造中都同等重要。下方概覽將具有實務意義的波段對應至其在製程中的實際用途。
| UV-B 280–315 nm | 依 ASTM G154 進行加速耐候試驗,用於測試列印零件的紫外線強度損失;亦為部分光起始劑吸收光譜的邊緣範圍 |
| UV-A 及鄰近的紫光範圍 315–410 nm | 槽式光聚合的主要製程波長:SLA 雷射於 355 nm,DLP 及 LCD 系統於 385 及 405 nm;同時也是紫外線後固化的核心範圍 |
| 可見光,紫光至藍光 約 380–460 nm | 適用於日光型系統及部分高功率系統的樹脂;投影平面的光學品質控制、色度量測與邊緣銳利度測試 |
| 近紅外線(IR-A) 780–1400 nm | 以約 780 nm 飛秒雷射進行雙光子聚合,用於高解析度微結構;以近紅外線光譜法對樹脂與粉末進行在線水分及材料檢測 |
| IR-C,中紅外線與遠紅外線 3000 nm 至 1 mm | 10.6 µm CO₂ 雷射用於選擇性雷射燒結;FTIR 光譜法用於量化後固化後的轉化率 |
UV-A 核心範圍涵蓋槽式光聚合的實際製程窗口,並可完全由 UVpad 及 SR900 量測涵蓋。其餘範圍則對相關的測試與專門程序具有重要意義——從耐候測試到後固化的 FTIR 驗證皆屬其中。
這些出版物探討了哪些研究問題?
以下使用者的研究成果涵蓋了兩個層面:積層製造零件的製作與後處理,以及其後在紫外線曝露下的行為表現。
確定紫外線後固化能滲透光固化立體成型(stereolithography)零件多深,以及在何時交聯作用能在整個截面上達到均勻。
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
開發一種用於體積式積層製造的水凝膠平台,該零件是在整個體積內曝露,而非逐層曝露。
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
將光學製程應用延伸至陶瓷材料,並製造出用於醫療植入物的梯度材料。
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
結合可列印環氧變構聚合物(vitrimer),並探討此類網絡在製造完成後如何仍能重新塑形的問題。
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
將紫外線視為一種負載而非工具:探討列印零件在照射下強度的損失。
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
以雙光子光阻材料為例,顯示曝露不僅決定成品的形狀,也決定其折射率。
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
關於積層製造與材料設計的主題領域目前收錄了八篇論文;完整概覽請參見依主題分類的客戶發表著作。
出版物搜尋工具列出了我們所知的所有積層製造相關出版物——可依裝置、領域及關鍵字搜尋。
技術背景與延伸閱讀
術語與製程。積層製造的術語定義於 ISO/ASTM 52900:2021;本文所探討的製程屬於槽式光聚合。曝光深度的物理模型為 Jacobs 工作曲線(P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992),可由此曲線求得樹脂的固化深度、臨界能量與光學穿透深度。
測試與核准。對於醫療器材,適用 ISO 10993 系列生物學評估標準,其中 ISO 10993-1:2018 為其框架部分——這正是以已記錄的劑量取代固定時間的原因。已列印零件在後續輻射曝露下的行為,係依 ASTM G154-23 進行模擬耐候測試;相關基礎知識請參閱 塑膠的紫外線老化與色彩堅牢度。
物理量與校正鏈。輻照度、輻射曝露量(劑量)及其單位,說明於 輻射度量 的概覽中。為何具寬頻加權特性的感測器在窄頻紫外線 LED 上會出現系統性偏差,說明於 光譜失配 一文;紫外線輻射計的特性化係依 CIE 220:2016 規範,而光源的光譜輻照度則依 CIE 250:2022 量測。所使用感測器對國家標準的計量溯源性,由 校正實驗室 提供,該實驗室通過 DIN EN ISO/IEC 17025:2018-03 認證。相關紫外線規範架構的概覽,請參閱 紫外線領域的指引、規範與標準。
積層製造中紫外線量測常見問題
SLA、DLP 與 LCD 使用哪些波長?
SLA 系統多以 355 nm 的雷射運作,DLP 與 LCD 或 MSLA 系統則以 385 nm 與 405 nm 的紫外線 LED 運作。因此,槽式光聚合的實際製程窗口位於 UV-A 及相鄰的紫色範圍,介於 355 至 405 nm 之間;後固化亦於相同範圍內進行。適用於日光型系統的樹脂延伸至約 460 nm 的紫至藍色範圍,而雙光子聚合則以近紅外線約 780 nm 的飛秒雷射運作。
為什麼固定的後固化時間無法直接套用?
因為只有在光源、距離、溫度與零件幾何形狀維持不變的情況下,固定的時間才代表相同的劑量。若光源輸出隨使用時間下降,在時間不變的情況下所施加的劑量便會降低——轉化率也隨之下降,而裝置上卻毫無顯示。唯有當後固化以達到目標劑量為結束條件,而非以時鐘計時結束,該步驟才具有可重現性。
曝光深度能滲透樹脂多深?
這遵循 Jacobs 工作曲線,因此深度隨劑量呈對數增長:劑量加倍並不代表固化深度也加倍。關鍵在於樹脂的光學穿透深度與臨界能量,而這兩者皆取決於批次。因此,以薄樣品所取得的工作曲線,並不能自動適用於複雜幾何形狀或不同的樹脂批次。上述實例清楚顯示,在此過程中過度固化會急劇增加。
後固化腔室的均勻性如何驗證?
透過在可用區域內設置多個量測點——評估涵蓋最大值、最小值與平均值,而非僅平均值。唯有最佳點與最差點之間的差異,才能說明具有凹陷或背面的零件是否在整體上獲得足夠的劑量。光學模擬可在設計階段顯示距離與位置對輻射場的影響;但最終放行仍須以實際裝置上的量測為準。
3D 列印中的後固化需要多長時間?
時間取決於樹脂的目標劑量除以腔室內的輻照度。在輻照度為 8 mW/cm² 的 UVA 腔室中,達到 10 J/cm² 的劑量約需 21 分鐘;而在輻照度為 800 mW/cm² 的紫外線 LED 腔室中,僅需 12.5 秒;在該腔室中,1.25 秒即可達到 1 J/cm²。因此,後固化時間由分鐘級縮短至秒級——而不確定性也隨之增加:時間越短,開關延遲、光源的啟動特性以及零件的定位對實際施加劑量的影響就越大。因此,可靠的製程量始終是劑量,而非時鐘計時,曝光應以經校正感測器量測達到目標劑量為結束條件。製造商所提供的後固化時間數據,僅適用於其所標示的光源與距離。
相關應用領域
以光構建零件與數個相鄰領域共享相同的物理原理:紫外線固化與光聚合作用描述的是相同的交聯反應,只是用於塗層而非層疊結構;光學元件與精密零件則涵蓋以混合聚合物進行光學元件的噴墨列印;而在雷射製程的穿透率測試中,積層製造的接合件則以其獨特的材料類別重新出現,其散射情況取決於建構方向。列印零件日後在輻射照射下的表現,則於紫外線老化、色彩耐久性與光穩定性中說明。非平面路徑以及在機器人法蘭上使用紫外線工具進行的原位後固化,則於機器人技術中說明。
作者:Dr. Mark Paravia
Dr.-Ing. Mark Paravia 是位於 Ettlingen 的 Opsytec Dr. Gröbel GmbH 的總經理,並負責領導其已獲認證的校正實驗室。在 KIT 照明技術研究所從事關於脈衝氙氣激子放電的研究之後,他目前的研究重點為光學輻射測量技術。他是 DIN 標準委員會 FNL 7「光學輻射」的副主席,並為 DVGW 紫外線消毒專案小組的成員。
針對您的列印製程之紫外線量測建議
無論您需要界定製程窗口、檢查後固化腔室的均勻性,或是選擇合適的感測器:本公司團隊皆能協助貴公司透過量測來確保積層製造製程的穩定性。將您的問題傳送給我們-我們將盡快回覆貴公司,並提出諮詢會議的建議時間。
