


Mesure UV pour la fabrication additive et l'impression 3D
L'impression 3D par voie photonique construit les pièces par photopolymérisation contrôlée spatialement – et pour la plupart des résines, l'état final n'est atteint que lors de la post-polymérisation qui suit. Une durée de post-polymérisation fixe ne reste donc valable que si la source, la distance de travail, la température et la géométrie de la pièce restent identiques. Ce qui rend cette étape reproductible, ce sont la longueur d'onde, l'éclairement énergétique, la dose et l'uniformité.

Quels secteurs stimulent la fabrication additive
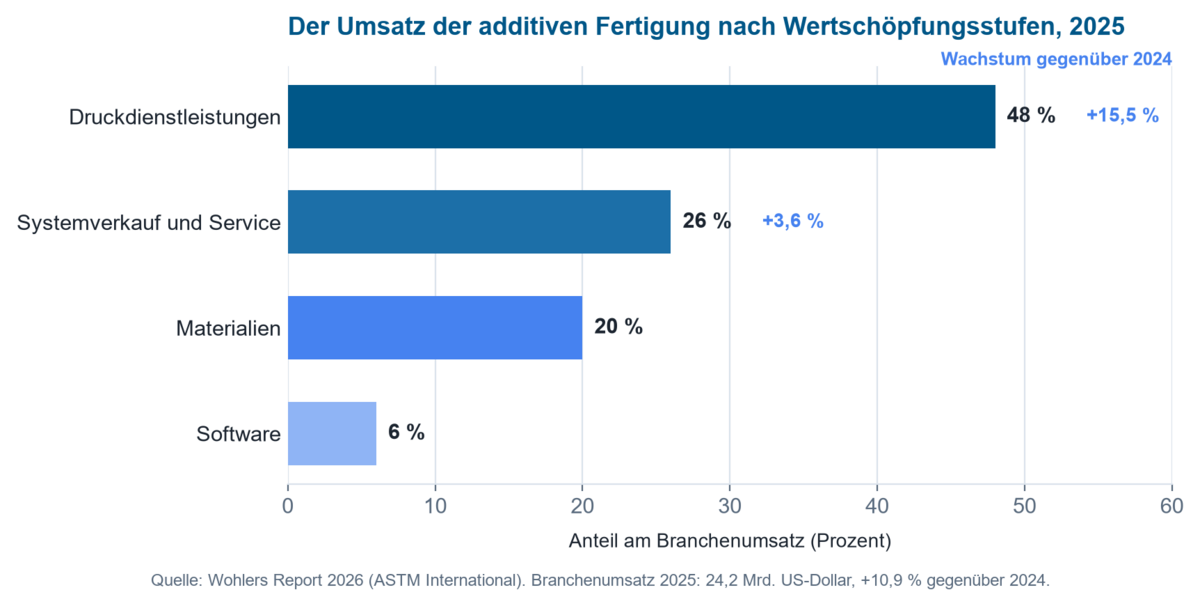
L'automobile, avec l'aérospatiale, a dominé les secteurs utilisateurs finaux en 2025. Le secteur de la santé et de la dentisterie se développe de manière particulièrement dynamique, avec des implants spécifiques au patient, des gouttières, des couronnes et des bridges – des applications avec des exigences élevées en matière de reproductibilité et donc structurellement proches du bénéfice principal de la mesure UV.
Les tailles de marché, les taux de croissance et les sources pour ce domaine d'application sont résumés sur la page Évolution du marché de la technologie UV.
Technologies et procédés pertinents
Pour les procédés basés sur les UV, la famille de la photopolymérisation en cuve est celle qui est pertinente : la stéréolithographie (SLA), le traitement numérique de la lumière (DLP) et les procédés LCD à masque, rejoints dans la recherche par des approches volumétriques. La SLA détenait la plus grande part technologique en 2025, avec 17,5 %, tandis que le DLP est considéré comme la technologie à la croissance la plus rapide – portée entre autres par les gouttières dentaires, les appareils auditifs et le moulage de bijoux. Ces procédés diffèrent par la taille du point ou du pixel, la projection optique, la chimie de la résine, l'épaisseur de couche et la stratégie d'exposition – mais ils partagent la même dépendance à l'égard de l'énergie optique effectivement délivrée.
Tendances actuelles en 2025 et 2026
- De l'installation à l'utilisation : la croissance provient de plus en plus d'une meilleure exploitation des capacités existantes plutôt que de la vente de nouveaux équipements.
- IA et Industrie 4.0 : la conception générative, le contrôle qualité assisté par IA, les jumeaux numériques et les plateformes de fabrication basées sur le cloud gagnent du terrain.
- Un marché des polymères de bureau en croissance : l'accès à la photopolymérisation en cuve s'élargit (rapport AMPOWER).
- Discipline d'investissement : des conditions de capital plus strictes conduisent à des investissements plus sélectifs.
- Les procédés multi-matériaux et hybrides élargissent le champ d'application au-delà du prototypage classique vers la production en série.
Le passage de la vente de matériel à l'utilisation en production, la croissance supérieure à la moyenne de la SLA et du DLP, ainsi que la dynamique des applications dentaires et médicales, indiquent tous structurellement une demande croissante précisément pour la technologie de mesure UV et de post-polymérisation décrite ci-dessous.
Quels segments stimulent la demande de mesure UV ?
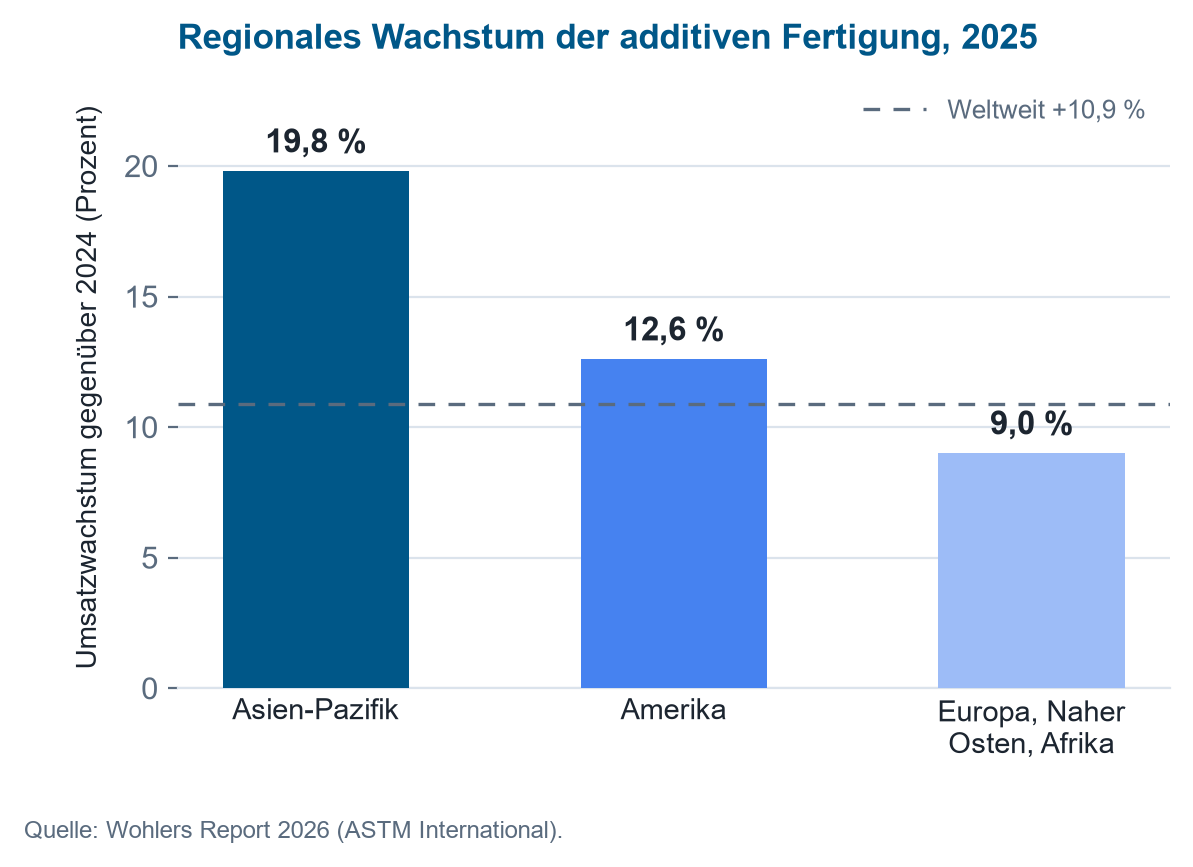
Plusieurs domaines montrent particulièrement clairement pourquoi la mesure UV précise gagne en importance dans la fabrication additive : la technique dentaire et médicale en tant que domaines d'application matures et fortement réglementés de la photopolymérisation en cuve, rejoints par la fabrication micrométrique et de précision ainsi que par la photopolymérisation industrielle en tant que domaines de croissance à l'extrémité supérieure des échelles de résolution et de volume. Ces quatre domaines partagent la même exigence fondamentale : un éclairement énergétique, une dose et une uniformité reproductibles comme condition préalable à la précision dimensionnelle, à la résistance et à l'homologation réglementaire des pièces.
Impression 3D dentaire
Le marché mondial de l'impression 3D dentaire est estimé entre 4,3 et 6,3 milliards de dollars US pour 2026, selon la définition retenue, avec des taux de croissance annuels de 16 à 25 %(rapport sur le marché de l'impression 3D dentaire, Mordor Intelligence;(prévisions de l'impression 3D dentaire, Precedence Research). La photopolymérisation en cuve domine nettement : la SLA représente environ 34 % en volume, la DLP affiche la croissance la plus rapide avec 17,7 % par an, et les résines photopolymères représentent plus de 60 % du matériau utilisé pour les gouttières, couronnes, bridges et guides chirurgicaux(rapport sur le marché américain de l'impression 3D dentaire, Mordor Intelligence). Les appareils de photopolymérisation constituent déjà le plus grand segment d'équipements(rapport sur le marché des équipements de polymérisation, Market Report Analytics) – ce qui fait de l'éclairement énergétique et de la dose à 385 et 405 nm un facteur direct de l'ajustement et de la biocompatibilité.
Technologie médicale
La fabrication additive pour les dispositifs médicaux devrait passer de 4,6 milliards de dollars US en 2025 à 23,9 milliards de dollars US d'ici 2035, prévisions, soit 17,9 % par an ; le marché plus large de la fabrication additive dans le secteur de la santé devrait quant à lui passer de 13,3 à environ 82,3 milliards de dollars US sur la même période (prévisions pour les dispositifs médicaux, Precedence Research ; prévisions pour le secteur de la santé, Precedence Research). La stéréolithographie (SLA) arrive en tête avec une part technologique de 29,5 %, et les implants spécifiques au patient constituent le plus grand segment individuel avec 43,8 % (parts technologiques, IMARC Group). Les exigences strictes en matière d'homologation et de biocompatibilité – dont la série ISO 10993 – présupposent une postpolymérisation UV traçable et reproductible : une dose documentée plutôt qu'une durée fixe, attestée par le spectre, l'éclairement énergétique et l'uniformité.
Fabrication micro et de précision
La polymérisation à deux photons est un moteur de la miniaturisation : les lasers femtoseconde dans le proche infrarouge, généralement autour de 780 nm, produisent des microstructures avec des résolutions allant jusqu'à 100 nm (revue sur la polymérisation à deux photons) – un marché en croissance à part entière pour la micro-optique, la photonique et les échafaudages biomédicaux (rapport sur le marché de la polymérisation à deux photons, Research and Markets). Parallèlement, la photopolymérisation industrielle passe du prototypage à la production en série de pièces fonctionnelles destinées à l'utilisateur final dans l'électronique, la technologie des capteurs et la mécanique de précision (Grand View Research). Cela met en perspective une plage dépassant l'UV-A : l'étalonnage dans le proche infrarouge pour la polymérisation à deux photons, et des tolérances plus strictes en matière d'uniformité et de répétabilité pour la production industrielle en série.
Procédés et leurs besoins en mesure UV
Le marché évolue vers des procédés UV spécialisés. Dans les procédés de photopolymère – SLA, DLP et systèmes LCD ou MSLA basés sur masque – ainsi que dans la post-polymérisation UV, la caractérisation précise et le contrôle reproductible de l'exposition déterminent la qualité du procédé, le comportement des matériaux et les propriétés des pièces.
Parallèlement aux applications établies, des domaines de recherche tels que la polymérisation à deux photons, la fabrication additive volumétrique et la bio-impression gagnent en importance. Chacun d'eux impose ses propres exigences en matière de mesure du spectre, de l'éclairement énergétique, de la dose et de l'uniformité – l'aperçu ci-dessous les répartit par segments.
| Segment de marché | Besoin en mesure UV |
|---|---|
| SLA | Spectre, éclairement énergétique, dose |
| DLP | Projection, uniformité, dose |
| LCD et MSLA | Puissance des LED UV, dose, vieillissement |
| Post-polymérisation UV | Dose, uniformité |
| Polymérisation à deux photons | Caractérisation spectrale |
| Fabrication additive volumétrique | Spectre, distribution de la dose, photochimie |
| Bio-impression et impression d'hydrogels | Photopolymérisation, compatibilité des matériaux |
| Fabrication additive céramique | Contrôle de procédé basé sur le photopolymère |
| Impression 3D dentaire | Exposition et post-polymérisation reproductibles |
| Technique médicale | Validation et reproductibilité du procédé |
| Électronique et microfabrication | Photopolymérisation de haute précision |
| Recherche et développement | Spectrométrie et développement de procédés |
Où le rayonnement optique agit-il dans le processus ?
Le rayonnement optique agit à deux moments. Pendant l'impression, il détermine les zones de la résine qui polymérisent ; la résolution, la netteté des contours et la profondeur à laquelle la réaction se propage dans la couche inférieure comptent tous ici. Après l'impression, une irradiation supplémentaire convertit les groupes réactifs restants.
Ces deux tâches imposent des exigences différentes à la mesure. Avec un système de projection, la question est celle de l'uniformité spatiale sur le plan image. Avec une chambre de post-polymérisation, la question est de savoir si une surface de pièce complexe reçoit une dose suffisante sur tout son pourtour. Une seule mesure ne peut répondre aux deux.
Qu'est-ce qui limite la profondeur de pénétration de l'exposition ?
L'exposition d'une résine résulte d'une interaction entre la profondeur de pénétration optique et la diffusion réactionnelle. Les absorbeurs et le photoinitiateur sont ajustés de sorte que la polymérisation ne se propage pas de manière incontrôlée en profondeur – sans quoi les détails fins perdent leur contour. Parallèlement, la réaction modifie les propriétés optiques de la résine au fur et à mesure qu'elle progresse.
Une courbe d'exposition relevée sur une éprouvette fine n'est donc pas automatiquement valable pour des géométries complexes ou pour un autre lot de résine. Les fenêtres de procédé devraient par conséquent être décrites non seulement en secondes, mais aussi par le spectre, l'éclairement énergétique et la dose – des grandeurs comparables entre machines et dans le temps.
Exemple pratique : quelle profondeur gagne-t-on avec le double de la dose ?
La profondeur de polymérisation d'une résine suit la courbe de travail de Jacobs : Cd = Dp · ln(E / Ec). Ici Dp est la profondeur de pénétration optique de la résine, Ec l'énergie critique à partir de laquelle la polymérisation démarre, et E la dose appliquée. Ces deux paramètres de résine dépendent du lot et doivent être déterminés sur le matériau concerné – pour cet exemple, posons Dp = 0,15 mm et Ec = 10 mJ/cm².
À une dose de 25 mJ/cm², la profondeur de polymérisation atteint 0,15 mm · ln(2,5) = 0,137 mm, soit 137 µm. Avec une épaisseur de couche de 50 µm, la réaction atteint donc 87 µm dans la couche déjà imprimée – cette surpolymérisation est intentionnelle, elle assure la liaison entre les couches.
Doubler la dose à 50 mJ/cm² fait passer la profondeur de polymérisation à 0,15 mm · ln(5) = 0,241 mm. Cela représente 104 µm supplémentaires, et non 137 µm de plus : le logarithme atténue le gain. La surpolymérisation, en revanche, passe de 87 à 191 µm, soit plus du double. C'est précisément pourquoi la solution évidente – rattraper les zones sous-exposées avec plus de dose – échoue : on gagne peu en profondeur, tandis que la définition des contours se perd sur les détails fins.
La même relation régit la post-polymérisation, mais avec un signe opposé : là, la question n'est pas le contour, mais de savoir si la dose atteint le cœur. La profondeur à laquelle la post-polymérisation UV agit dans les pièces de stéréolithographie, et à partir de quand la réticulation devient uniforme sur toute la section, a été mesurée par Schlotthauer et al. – la publication est répertoriée ci-dessous, parmi les publications.
Le calculateur suivant vous permet de déterminer la dose de post-polymérisation à partir de vos propres valeurs : l'éclairement énergétique et le temps donnent la dose, la dose cible et l'éclairement énergétique donnent la durée de post-polymérisation requise. La courbe de travail de Jacobs n'est pas concernée par ce calcul – le calculateur fournit l'énergie, et non la profondeur de polymérisation.
Le calculateur s'exécute entièrement dans votre navigateur — aucune donnée n'est transmise.
Quelles propriétés n'apparaissent que pendant la post-polymérisation ?
La post-polymérisation n'est pas cosmétique. Elle augmente le taux de conversion et, avec lui, la transition vitreuse, le module d'élasticité, la résistance, la stabilité dimensionnelle et la résistance chimique. Inversement, une dose excessive ou une longueur d'onde inadaptée peut déclencher une dégradation – le même processus qui est étudié délibérément dans le cadre du vieillissement UV se produit ici par accident.
Le point critique est l'homogénéité. Sur une pièce présentant des contre-dépouilles, des creux ou des surfaces orientées vers le bas, toutes les zones ne reçoivent pas la même dose ; les zones librement exposées peuvent être entièrement polymérisées tandis que les zones à l'ombre sont en retard. Pour les séries expérimentales et le contrôle qualité, il convient donc de se demander dans quelle mesure le maximum, le minimum et la moyenne divergent sur la surface utile – et pas seulement quelle est la valeur de la moyenne. Une simulation optique peut montrer, dès la conception, comment la distance de travail et la position influencent le champ de rayonnement ; la validation finale repose toujours sur une mesure de l'installation réelle.

Quel équipement de mesure convient à l'impression et à la post-polymérisation
La caractérisation des imprimantes, des unités de post-polymérisation et des modules LED bénéficie d'une mesure spectrale : deux appareils ayant nominalement la même longueur d'onde peuvent différer par la position du pic, la largeur de bande et l'émission secondaire – ce qui devient déterminant dès qu'une résine possède une fenêtre de procédé photochimique étroite. Le UVpad plat s'intègre dans les chambres de fabrication à faible dégagement ; lorsqu'une plage spectrale plus large est nécessaire, le SR900 couvre de 200 à 1100 nm.
Pour des contrôles réguliers sur une post-polymérisation déjà établie, un radiomètre tel que le RMD Pro associé à un capteur adapté suffit – la sélection est décrite sous sélection des capteurs UV. Des conditions de laboratoire reproductibles s'obtiennent grâce aux chambres d'irradiation ; un contrôleur de dose tel que l'UV-MAT termine la post-polymérisation à la dose cible plutôt qu'après une durée fixe. L'exposition reste alors constante même lorsque la puissance de la lampe diminue avec les heures de fonctionnement.
De quelle mesure ai-je besoin ?
L'occasion détermine la méthode. L'aperçu ci-dessous associe les questions typiques de l'impression et de la post-polymérisation à la grandeur qui y répond – et à l'équipement qui la fournit.
| Occasion | Ce qui doit être mesuré | Équipement adapté |
|---|---|---|
| Les résultats d'impression changent bien que le temps d'exposition reste inchangé | Éclairement énergétique et spectre | Spectroradiomètre |
| Une LED UV perd en puissance | Éclairement énergétique et dose | Radiomètre UV |
| La post-polymérisation n'est pas reproductible | Dose | Radiomètre avec contrôle de la dose |
| Une pièce est polymérisée plus fortement d'un côté | Uniformité sur la zone utile | Mesure de surface en plusieurs points |
| Une nouvelle résine est introduite | Spectre et dose | Spectroradiomètre |
| Différentes imprimantes donnent des résultats différents | Mesure spectrale comparative | Spectroradiomètre |
| Une source UV vieillit | Éclairement énergétique dans le temps | Radiomètre avec enregistrement de données |
| Le processus doit être automatisé | Limite de dose comme critère d'arrêt | Radiomètre avec pilotage de processus |
Cette répartition est volontairement grossière : dès que la longueur d'onde, la hauteur de l'espace de construction ou la température ambiante deviennent critiques, la configuration spécifique détermine quel capteur convient.
Quelle plage spectrale compte pour quelle étape du processus ?
Toutes les plages spectrales ne comptent pas de la même manière dans la fabrication additive. L'aperçu ci-dessous attribue les bandes pertinentes en pratique à leur usage respectif dans le processus.
| UV-B 280 à 315 nm | Vieillissement accéléré selon l'ASTM G154 pour tester la perte de résistance aux UV des pièces imprimées ; le bord de certains spectres d'absorption de photo-initiateurs |
| UV-A et violet adjacent 315 à 410 nm | La longueur d'onde de procédé dominante de la photopolymérisation en cuve : lasers SLA à 355 nm, systèmes DLP et LCD à 385 et 405 nm ; également la plage centrale de la postpolymérisation UV |
| Visible, violet à bleu environ 380 à 460 nm | Résines pour systèmes fonctionnant à la lumière du jour et certains systèmes à haute puissance ; contrôle qualité optique, colorimétrie et test de netteté des bords du plan de projection |
| PIR (IR-A) 780 à 1400 nm | Polymérisation à deux photons avec des lasers femtoseconde autour de 780 nm pour des microstructures haute résolution ; spectroscopie PIR pour le contrôle en ligne de l'humidité et des matériaux des résines et des poudres |
| IR-C, infrarouge moyen et lointain 3000 nm à 1 mm | Lasers CO₂ à 10,6 µm pour le frittage sélectif par laser ; spectroscopie FTIR pour quantifier le degré de conversion après postpolymérisation |
La plage centrale UV-A couvre la fenêtre de procédé réelle de la photopolymérisation en cuve et est entièrement couverte par UVpad et SR900. Les autres plages sont pertinentes pour des procédures d'essai et spécialisées connexes – des essais de vieillissement à la vérification FTIR de la postpolymérisation.
Quelles questions de recherche montrent les publications ?
Les travaux suivants d'utilisateurs couvrent les deux aspects : la fabrication et le post-traitement de pièces produites de façon additive, ainsi que leur comportement lors d'une exposition UV ultérieure.
Détermine jusqu'à quelle profondeur une post-polymérisation UV pénètre dans des pièces de stéréolithographie, et à partir de quand la réticulation devient uniforme sur toute la section.
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
Développe une plateforme d'hydrogel pour la fabrication additive volumétrique, où la pièce est exposée dans le volume plutôt que couche par couche.
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
Transpose la fabrication à base de lumière aux céramiques et produit des matériaux à gradient pour des implants médicaux.
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
Combine des vitrimères époxy imprimables avec la question de savoir comment de tels réseaux peuvent encore être remodelés après fabrication.
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
Traite les UV non pas comme un outil mais comme une charge : la perte de résistance des pièces imprimées sous irradiation.
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham : Springer International Publishing, 2022.
Montre, sur une photorésine à deux photons, que l'exposition définit non seulement la forme mais aussi l'indice de réfraction du matériau fini.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
Le domaine thématique sur la fabrication additive et la conception des matériaux compte actuellement huit articles ; l'aperçu complet est disponible sous publications par clients par thème.
Le moteur de recherche de publications répertorie toutes les publications sur la fabrication additive que nous connaissons – consultables par appareil, domaine et mot-clé.
Contexte technique et lectures complémentaires
Termes et procédés. La terminologie de la fabrication additive est définie dans la norme ISO/ASTM 52900:2021 ; les procédés abordés ici relèvent de la photopolymérisation en cuve. Le modèle physique de la profondeur d'exposition est la courbe de travail de Jacobs (P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992), à partir de laquelle la profondeur de polymérisation, l'énergie critique et la profondeur de pénétration optique d'une résine peuvent être déterminées.
Essais et homologation. Pour les dispositifs médicaux, la série ISO 10993 relative à l'évaluation biologique s'applique, avec l'ISO 10993-1:2018 comme partie-cadre – c'est la raison pour laquelle une dose documentée remplace une durée fixe. Le comportement des pièces imprimées sous exposition ultérieure au rayonnement est testé en vieillissement accéléré simulé selon l'ASTM G154-23 ; les principes de base sont traités dans vieillissement UV et solidité des couleurs des plastiques.
Grandeurs et chaîne d'étalonnage. L'éclairement énergétique, l'exposition énergétique (dose) et leurs unités sont présentés dans la vue d'ensemble des grandeurs radiométriques. La raison pour laquelle un capteur à pondération large bande dévie systématiquement sur une DEL UV à bande étroite est décrite dans l'article sur les incompatibilités spectrales ; la caractérisation des radiomètres UV est couverte par la CIE 220:2016, et l'éclairement énergétique spectrique d'une source est mesuré selon la CIE 250:2022. La traçabilité des capteurs utilisés aux étalons nationaux est assurée par le laboratoire d'étalonnage, accrédité selon la DIN EN ISO/IEC 17025:2018-03. Un aperçu des référentiels UV pertinents est présenté sous directives, normes et standards en UV.
FAQ sur la mesure UV dans la fabrication additive
Quelles longueurs d'onde utilisent la SLA, la DLP et la LCD ?
Les systèmes SLA fonctionnent le plus souvent avec des lasers à 355 nm, les systèmes DLP et LCD ou MSLA avec des LED UV à 385 et 405 nm. La fenêtre de procédé réelle de la photopolymérisation en cuve se situe donc dans l'UV-A et le violet adjacent entre 355 et 405 nm ; la post-polymérisation s'effectue dans la même plage. Les résines pour systèmes à lumière du jour s'étendent jusqu'à la plage violet-bleu autour de 460 nm, tandis que la polymérisation à deux photons utilise des lasers femtoseconde autour de 780 nm dans le proche infrarouge.
Pourquoi une durée de post-polymérisation fixe n'est-elle pas transposable ?
Parce qu'une durée donnée ne correspond à la même dose que si la source, la distance, la température et la géométrie de la pièce restent identiques. Si la puissance de la source diminue au cours de sa durée de vie, la dose appliquée baisse à durée inchangée – et le taux de conversion avec elle, sans que rien ne s'affiche sur l'appareil. L'étape ne devient reproductible que lorsque la post-polymérisation se termine à l'atteinte d'une dose cible plutôt qu'à l'écoulement d'un temps fixé.
Jusqu'à quelle profondeur l'exposition atteint-elle la résine ?
Elle suit la courbe de travail de Jacobs et croît donc de façon logarithmique avec la dose : le double de la dose ne donne pas le double de la profondeur de polymérisation. Ce qui compte, ce sont la profondeur de pénétration optique et l'énergie critique de la résine, et les deux dépendent du lot. C'est pourquoi une courbe de travail établie sur une éprouvette mince n'est pas automatiquement valable pour des géométries complexes ou un autre lot de résine. L'exemple traité plus haut montre à quel point la surpolymérisation croît fortement dans ce processus.
Comment vérifie-t-on l'uniformité d'une chambre de post-polymérisation ?
Par plusieurs points de mesure répartis sur la surface utile – et l'évaluation porte sur le maximum, le minimum et la moyenne, pas sur la moyenne seule. Seul l'écart entre le meilleur et le pire point indique si une pièce présentant des contre-dépouilles ou des faces arrière reçoit une dose suffisante sur tout son pourtour. La simulation optique peut montrer dès la conception comment la distance et la position influencent le champ de rayonnement ; la validation reste une mesure sur le montage réel.
Combien de temps dure la post-polymérisation en impression 3D ?
La durée résulte de la dose cible de la résine divisée par l'éclairement énergétique dans la chambre. Dans une chambre UVA à 8 mW/cm², une dose de 10 J/cm² prend environ 21 minutes, dans une chambre à LED UV à 800 mW/cm² seulement 12,5 secondes ; 1 J/cm² y est délivré après 1,25 seconde. La post-polymérisation passe ainsi des minutes à l'échelle des secondes – et l'incertitude évolue avec elle : plus la durée est courte, plus le retard de commutation, le comportement de montée en régime de la source et le positionnement de la pièce influencent la dose réellement délivrée. La grandeur de procédé fiable reste donc la dose et non le temps, et l'exposition se termine à l'atteinte de la dose cible mesurée par un capteur étalonné. Les indications du fabricant concernant les durées de post-polymérisation ne s'appliquent qu'à la source et à la distance indiquées avec elles.
Domaines d'application connexes
La fabrication d'une pièce par la lumière partage sa physique avec plusieurs domaines voisins : la polymérisation UV et photopolymérisation décrit la même réaction de réticulation pour les revêtements plutôt que pour les empilements de couches, les optique et composants de précision couvrent l'impression jet d'encre d'éléments optiques à partir de polymères hybrides, et dans les essais de transmission pour les procédés laser, les partenaires d'assemblage fabriqués de manière additive réapparaissent comme une classe de matériaux à part entière, avec une diffusion qui dépend de la direction de construction. Le comportement ultérieur des pièces imprimées sous rayonnement est traité dans vieillissement UV, solidité des couleurs et photostabilité. Les trajectoires non planes et la post-polymérisation in situ avec un outil UV sur la bride du robot sont traitées dans robotique.
Auteur : Dr. Mark Paravia
Dr.-Ing. Mark Paravia est le directeur général d'Opsytec Dr. Gröbel GmbH à Ettlingen et dirige le laboratoire d'étalonnage accrédité. À la suite de ses recherches sur les décharges excimères au xénon pulsées à l'Institut de technologie de l'éclairage du KIT, il se consacre actuellement à la technique de mesure du rayonnement optique. Il est vice-président du comité de normalisation DIN FNL 7 « Rayonnement optique » et membre du groupe de projet DVGW sur la désinfection UV.
Conseils pour la mesure UV dans votre procédé d'impression
Que vous ayez besoin de définir une fenêtre de procédé, de vérifier l'homogénéité d'une chambre de post-polymérisation ou de sélectionner un capteur adapté : notre équipe vous accompagne pour sécuriser votre procédé de fabrication additive par la mesure. Envoyez-nous votre question – nous reviendrons vers vous avec une proposition de date pour un entretien-conseil.
