


哪些行业正在推动增材制造的发展
2025年,汽车行业与航空航天行业共同主导了终端用户行业。医疗保健和口腔科正呈现出尤为活跃的发展态势,患者定制化植入物、牙齿矫正器、牙冠和牙桥等应用对可重复性提出了很高要求,因此在结构上与紫外测量的核心价值密切相关。
该应用领域的市场规模、增长率及数据来源汇总于紫外技术的市场发展页面。
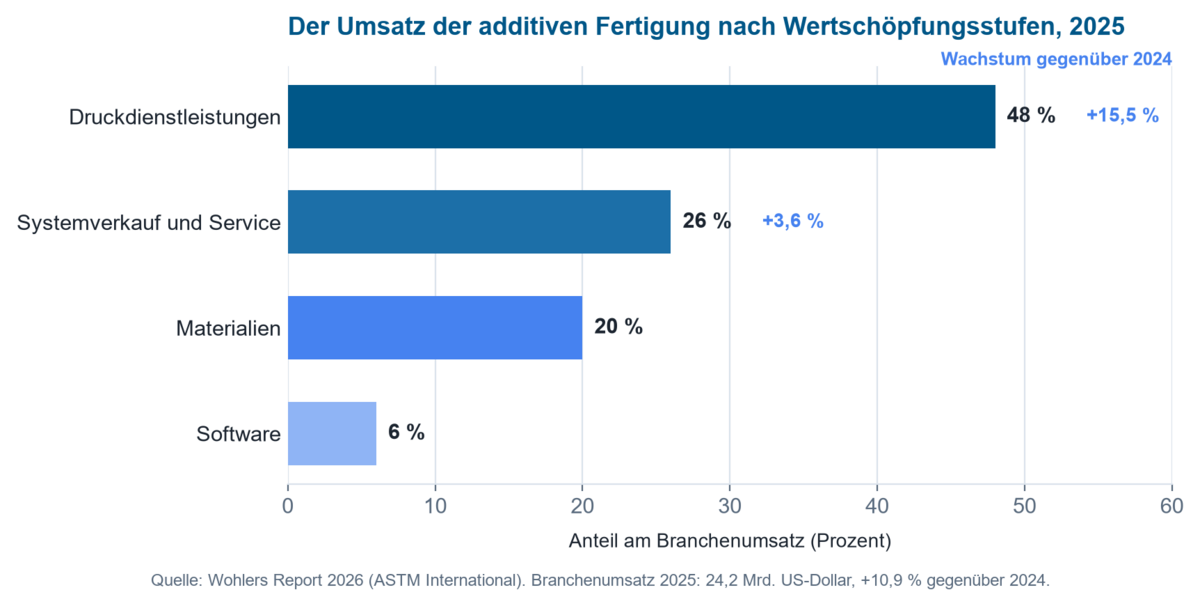
2025年及2026年的当前趋势
- 从设备安装到实际利用:增长越来越多地来自对现有产能的更好利用,而非新设备的销售。
- 人工智能与工业4.0:生成式设计、人工智能辅助质量控制、数字孪生和基于云的制造平台正日益普及。
- 不断增长的桌面聚合物市场:槽式光聚合技术的普及范围正在扩大(AMPOWER报告)。
- 投资纪律:更严格的资本条件导致投资更趋于精挑细选。
- 多材料与混合工艺将应用范围从传统的原型制作扩展到批量生产。
从硬件销售向生产利用的转变、SLA和DLP高于平均水平的增长,以及牙科和医疗应用领域的发展势头,都在结构上指向对以下所述紫外测量与后固化技术日益增长的需求。
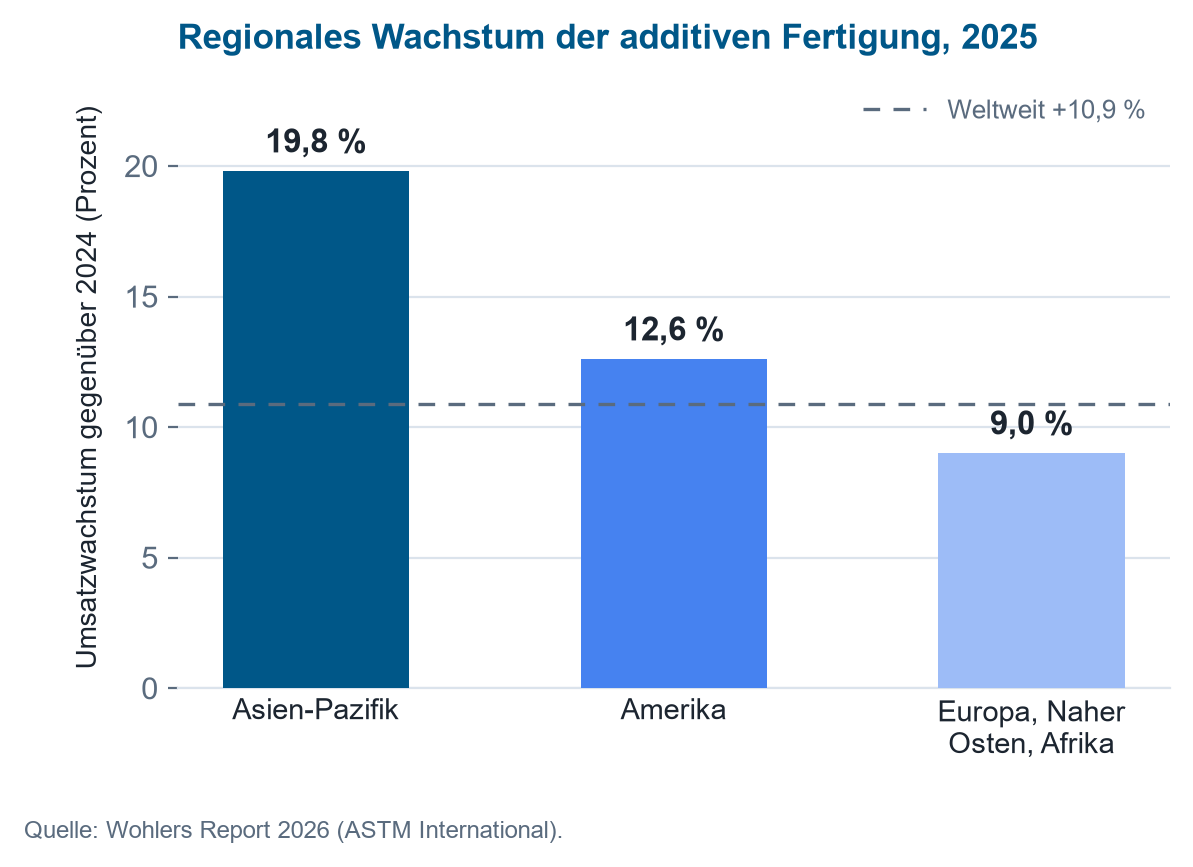
牙科3D打印
根据不同的市场定义,全球牙科3D打印市场规模到2026年预计达到43亿至63亿美元,年增长率为16%~25%(牙科3D打印市场报告,Mordor Intelligence;牙科3D打印预测,Precedence Research)。光聚合技术明显占据主导地位:SLA按体积计约占34%,DLP以每年17.7%的速度增长最快,光聚合树脂占用于牙齿矫正器、牙冠、牙桥和手术导板材料的60%以上(美国牙科3D打印市场报告,Mordor Intelligence)。光固化设备已是最大的设备细分市场(固化设备市场报告,Market Report Analytics)——这使得385 nm和405 nm下的辐照度与剂量直接影响到贴合度和生物相容性。
医疗技术
用于医疗器械的增材制造市场规模预计将从2025年的46亿美元增长至2035年的239亿美元,年均增长率为17.9%;同期,更广泛的医疗保健增材制造市场预计将从133亿美元增长至约823亿美元(医疗器械预测,Precedence Research;医疗保健预测,Precedence Research)。SLA以29.5%的技术份额领先,患者定制化植入物是最大的单一细分市场,占比43.8%(技术份额,IMARC Group)。严格的审批和生物相容性要求——其中包括ISO 10993系列标准——要求可追溯、可重复的紫外后固化:通过光谱、辐照度和均匀性来证明记录剂量,而非仅设定固化时间。
微纳精密制造
双光子聚合正在推动微型化:近红外飞秒激光器(通常约780 nm)可制造出分辨率低至100 nm的微结构(双光子聚合技术综述)——这也带动了微光学、光子学和生物医学支架领域自身市场的增长(双光子聚合市场报告,Research and Markets)。与此同时,工业光聚合正从原型制造迈向电子、传感技术和精密机械领域功能性终端零件的批量生产(Grand View Research)。这使得UV-A以外的波段范围也进入了人们的视野:既需要针对双光子聚合的近红外校准,也需要在工业批量生产中实现更严格的均匀性和重复性公差控制。
工艺及其紫外线测量需求
市场正朝着专业化的紫外线工艺方向发展。在光聚合工艺——SLA、DLP以及基于掩模的LCD或MSLA系统——以及紫外线后固化中,曝光的精确表征和可重复控制决定了工艺质量、材料性能和零件特性。
除了成熟的应用领域外,双光子聚合、体积增材制造和生物打印等研究领域也日益重要。每个领域对光谱、辐照度、剂量和均匀性的测量都有各自的要求——下表将它们按细分领域进行了归类。
| 市场细分领域 | 紫外线测量需求 |
|---|---|
| SLA | 光谱、辐照度、剂量 |
| DLP | 投影、均匀性、剂量 |
| LCD和MSLA | 紫外LED输出、剂量、老化 |
| 紫外线后固化 | 剂量、均匀性 |
| 双光子聚合 | 光谱表征 |
| 体积增材制造 | 光谱、剂量分布、光化学 |
| 生物打印和水凝胶打印 | 光聚合、材料兼容性 |
| 陶瓷增材制造 | 基于光聚合物的工艺控制 |
| 牙科3D打印 | 可重复的曝光和后固化 |
| 医疗技术 | 工艺验证和可重复性 |
| 电子与微加工 | 高精度光聚合 |
| 研究与开发 | 光谱测量和工艺开发 |
实例解析:剂量翻倍能带来多少固化深度?
树脂的固化深度遵循 Jacobs 工作曲线:Cd = Dp · ln(E / Ec)。其中 Dp 为树脂的光学穿透深度,Ec 为开始发生聚合反应所需的临界能量,E 为所施加的剂量。这两个树脂参数因批次而异,须针对具体材料进行测定——本例中取 Dp = 0.15 mm,Ec = 10 mJ/cm²。
在剂量为 25 mJ/cm² 时,固化深度为 0.15 mm · ln(2.5) = 0.137 mm,即 137 µm。在层厚为 50 µm 的情况下,反应因此会向已打印层内延伸 87 µm——这种过固化是有意为之的,用于将各层粘接在一起。
将剂量翻倍至 50 mJ/cm² 后,固化深度增至 0.15 mm · ln(5) = 0.241 mm,即增加了 104 µm,而不是再增加 137 µm:对数关系抑制了增益。相比之下,过固化则从 87 µm 增至 191 µm,增幅超过一倍。这正是为何"通过加大剂量来弥补曝光不足区域"这一看似合理的做法会失败:深度方面收效甚微,而精细轮廓的边缘清晰度却因此受损。
同样的关系也适用于后固化,只是方向相反:在后固化中,需要关注的不是轮廓,而是剂量能否到达工件核心。紫外后固化对立体光刻件的作用深度,以及交联在整个截面上何时变得均匀,Schlotthauer 等人对此进行了测定——相关论文见下方出版物列表。
该计算器完全在您的浏览器中运行——不会传输任何数据。

哪种测量设备适合印刷和后固化
对打印机、后固化设备和LED模块进行表征时,光谱测量非常有帮助:两台标称波长相同的设备在峰值位置、带宽和二次发射方面可能存在差异——一旦树脂的光化学工艺窗口较窄,这一点就会变得至关重要。扁平的UVpad适合安装空间有限的成型腔;如果需要更宽的光谱范围,SR900可覆盖200~1100 nm。
对于成熟后固化工艺的日常检测,配备合适传感器的辐射计(如RMD Pro)即可满足需求——传感器的选择说明见紫外传感器的选择。可重复的实验室条件可通过辐照箱实现;剂量控制器(如UV-MAT)会在达到目标剂量时结束后固化,而不是按设定时间结束。这样即使灯的输出随工作时间增加而下降,曝光量仍能保持恒定。
我需要哪种测量
应用场景决定测量方法。下表将印刷和后固化中的典型问题与能够回答这些问题的物理量对应起来,并给出可提供该物理量的设备。
| 场景 | 应测量的内容 | 合适的设备 |
|---|---|---|
| 曝光时间不变但印刷效果发生变化 | 辐照度和光谱 | 光谱辐射计 |
| 紫外LED输出功率下降 | 辐照度和剂量 | 紫外辐射计 |
| 后固化结果不可重复 | 剂量 | 带剂量监测功能的辐射计 |
| 工件一侧固化程度更强 | 有效区域内的均匀性 | 多点面积测量 |
| 引入新树脂 | 光谱和剂量 | 光谱辐射计 |
| 不同打印机得到不同结果 | 光谱对比测量 | 光谱辐射计 |
| 紫外光源老化 | 随时间变化的辐照度 | 带数据记录功能的辐射计 |
| 工艺需要实现自动化 | 作为关断条件的剂量限值 | 带工艺控制功能的辐射计 |
此对应关系刻意保持粗略:一旦波长、构建空间高度或环境温度要求变得严格,具体的装置配置将决定哪种传感器合适。
哪个光谱范围对哪个工艺步骤重要?
并非每个光谱范围在增材制造中都同等重要。下方概览将具有实际意义的波段与其在工艺中的相应用途对应起来。
| UV-B 280~315 nm | 依据ASTM G154进行加速老化测试,以检验打印件紫外强度的损失;部分光引发剂吸收光谱的边缘区域 |
| UV-A及邻近紫光 315~410 nm | 光固化立体成型(vat photopolymerisation)的主要工艺波长:SLA激光器为355 nm,DLP和LCD系统为385和405 nm;同时也是紫外后固化的核心范围 |
| 可见光,紫光至蓝光 约380~460 nm | 用于日光型系统及个别高功率系统的树脂;投影面的光学质量控制、色度测量及边缘清晰度检测 |
| 近红外(IR-A) 780~1400 nm | 使用约780 nm飞秒激光器进行双光子聚合,用于高分辨率微结构制作;近红外光谱用于树脂和粉末的在线水分及材料检测 |
| IR-C,中红外及远红外 3000 nm至1 mm | 10.6 µm CO₂激光器用于选择性激光烧结;FTIR光谱用于定量测定后固化后的转化程度 |
UV-A核心范围涵盖了光固化立体成型的实际工艺窗口,并可完全被UVpad和SR900所覆盖。其余范围对相邻的检测及专业工艺同样重要——从老化测试到后固化的FTIR验证。
这些出版物揭示了哪些研究问题?
以下用户的研究工作涵盖了两个方面:增材制造零件的制造与后处理,以及它们在后续紫外线照射下的表现。
确定紫外线后固化能够渗透光固化立体成型零件的深度,以及在整个截面上何时实现均匀交联。
评估用于光固化立体成型零件均匀交联的紫外线后固化深度
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
开发了一种用于体积增材制造的水凝胶平台,其零件在整个体积内而非逐层进行曝光。
基于聚乙二醇二丙烯酸酯与海藻酸盐共混物的多功能高分辨率体积增材制造水凝胶平台
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
将基于光的制造工艺应用于陶瓷领域,为医疗植入物制造出梯度材料。
用于医疗植入物应用的功能梯度氧化铝增韧氧化锆部件增材制造工艺开发
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
将可打印的环氧乙烯基酯与此类网络在制造后仍可重塑的问题结合起来研究。
可3D打印环氧基乙烯基酯的合成与表征
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
将紫外线不视为一种工具,而是一种负荷:研究打印零件在辐照下的强度损失。
紫外线辐照下聚乳酸(PLA)3D打印零件的机械性能退化
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
通过双光子光刻胶研究表明,曝光不仅决定了成品材料的形状,还决定了其折射率。
Nanoscribe IP-Dip光刻胶层的曝光相关折射率
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
关于增材制造与材料设计的主题领域目前收录了八篇论文;完整概览请见按主题分类的客户出版物。
出版物检索工具列出了我们所知的所有关于增材制造的出版物——可按设备、领域和关键词进行搜索。
技术背景与延伸阅读
术语与工艺。增材制造的术语在ISO/ASTM 52900:2021中定义;本文所述工艺属于光固化成型(vat photopolymerisation)范畴。曝光深度的物理模型是Jacobs工作曲线(P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992),据此可确定树脂的固化深度、临界能量和光学穿透深度。
测试与认证。对于医疗器械,适用ISO 10993系列关于生物学评价的标准,其框架部分为ISO 10993-1:2018——这正是以已记录剂量取代固定时间的原因。打印件在后续辐照条件下的性能依照ASTM G154-23进行模拟耐候性测试;相关基础知识见塑料的紫外老化与色牢度。
物理量与校准链。辐照度、辐照量(剂量)及其单位在辐射度量概览中列出。为何具有宽带加权特性的传感器在窄带紫外LED上会产生系统性偏差,请参见关于光谱失配的文章;紫外辐射计的特性表征依据CIE 220:2016,光源的光谱辐照度依据CIE 250:2022进行测量。所用传感器对国家标准的计量溯源性由校准实验室提供,该实验室已通过DIN EN ISO/IEC 17025:2018-03认可。相关紫外规范框架的概览见紫外领域的指南、规范与标准。
关于增材制造中紫外测量的常见问题
SLA、DLP和LCD使用哪些波长?
SLA系统大多使用355 nm的激光器,DLP和LCD或MSLA系统则使用385 nm和405 nm的紫外LED。因此,槽式光聚合的实际工艺窗口位于紫外A区及相邻的紫罗兰区,即355~405 nm之间;后固化也在同一范围内进行。适用于日光型系统的树脂延伸至约460 nm的紫罗兰至蓝光范围,而双光子聚合则使用近红外区约780 nm的飞秒激光器。
为什么固定的后固化时间不可通用?
因为只有在光源、距离、温度和部件几何形状保持不变的情况下,给定的时间才代表相同的剂量。如果光源的输出在其使用寿命内下降,在时间不变的情况下所施加的剂量也会随之下降——转化率也会随之降低,而设备上不会显示任何异常。只有当后固化在达到目标剂量时结束,而不是在计时器归零时结束,这一步骤才具有可重复性。
曝光能穿透树脂多深?
这遵循Jacobs工作曲线,因此随剂量呈对数增长:剂量加倍并不意味着固化深度也加倍。起决定作用的是树脂的光学穿透深度和临界能量,二者都因批次而异。因此,在薄试样上获得的工作曲线并不能自动适用于复杂几何形状或不同的树脂批次。上文的实例清楚地展示了该过程中过固化增长的剧烈程度。
如何验证后固化箱的辐照均匀性?
需要在有效使用区域内设置多个测量点——评估涵盖最大值、最小值和平均值,而不仅仅是平均值。只有最佳点与最差点之间的差异才能说明带有凹槽或背面的部件是否在各个方向都获得了足够的剂量。光学仿真可以在设计阶段展示距离和位置如何影响辐射场;而放行仍需在实际装置上进行测量。
3D打印中的后固化需要多长时间?
该时间由树脂的目标剂量除以箱内的辐照度得出。在辐照度为8 mW/cm²的UVA箱中,达到10 J/cm²的剂量约需21分钟;而在辐照度为800 mW/cm²的紫外LED箱中,仅需12.5秒;在该箱中,1 J/cm²只需1.25秒即可达到。因此,后固化时间从分钟级缩短至秒级——而不确定性也随之增加:时间越短,开关延迟、光源的启动特性以及部件的放置位置对实际施加剂量的影响就越大。因此,可靠的工艺量始终是剂量,而不是时间,曝光应在经校准传感器测得达到目标剂量时结束。制造商给出的后固化时间数据仅适用于其所标明的光源和距离。
相关应用领域
用光构建零件与多个相邻领域共享其物理原理:紫外固化和光聚合描述了针对涂层而非层叠结构的相同交联反应,光学与精密元件涵盖了利用混合聚合物进行光学元件的喷墨打印,而在激光工艺的透过率测试中,增材制造的连接件作为一种独立的材料类别重新出现,其散射特性取决于打印方向。打印零件在后续辐射下的表现则由紫外老化、色牢度与光稳定性覆盖。非平面路径以及在机器人法兰上使用紫外工具进行的原位后固化,则归入机器人技术范畴。
作者:Dr. Mark Paravia
Mark Paravia博士是位于Ettlingen的Opsytec Dr. Gröbel GmbH的总经理,并负责管理其获认可的校准实验室。在KIT照明技术研究所从事脈冲氙气准分子放电研究之后,他目前的研究重点是光学辐射测量技术。他是DIN标准委员会FNL 7「光学辐射」的副主席,同时也是DVGW紫外线消毒项目组的成员。
关于印刷工艺紫外测量的建议
无论您是需要确定工艺窗口、检查后固化箱的均匀性,还是选择合适的传感器:我们的团队都将协助贵公司通过测量确保增材制造工艺的可靠性。欢迎您向我们提出问题——我们将与您联系,提出咨询时间的建议。
