


Pomiar UV do produkcji addytywnej i druku 3D
Druk 3D oparty na świetle wytwarza części poprzez przestrzennie kontrolowaną fotopolimeryzację – w przypadku większości żywic stan końcowy osiągany jest dopiero podczas następującego po niej utwardzania końcowego. Stały czas utwardzania końcowego przenosi się zatem tylko tak długo, jak długo źródło, odległość robocza, temperatura i geometria części pozostają niezmienione. To, co czyni ten etap powtarzalnym, to długość fali, natężenie napromienienia, dawka i jednorodność.

Które sektory napędzają wytwarzanie przyrostowe
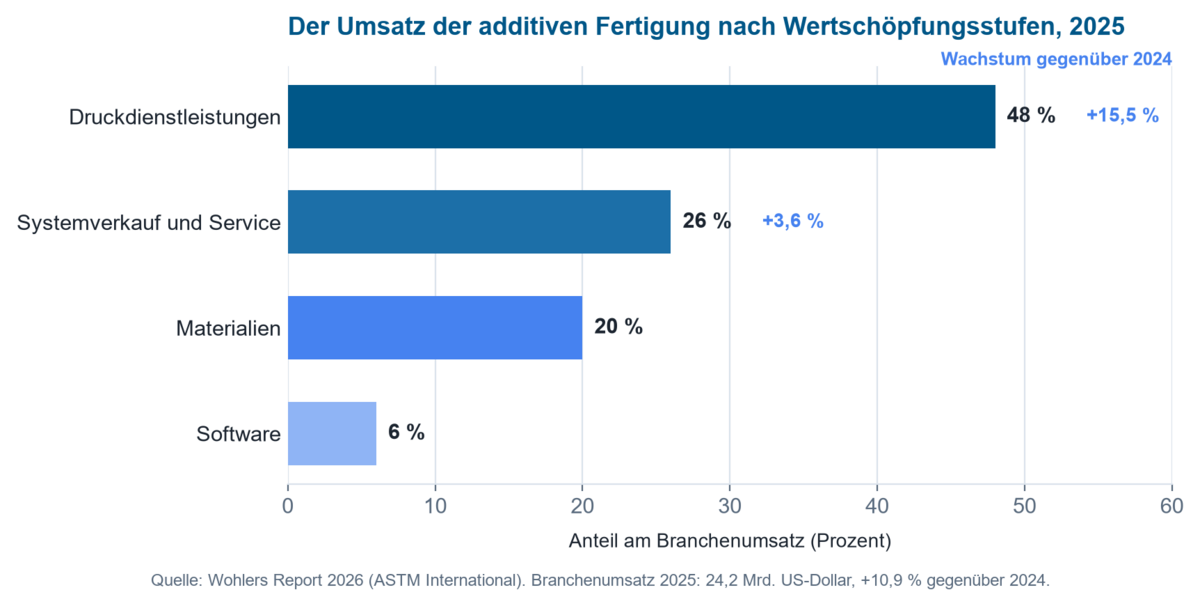
Motoryzacja wraz z lotnictwem dominowały wśród branż użytkowników końcowych w 2025 roku. Sektor ochrony zdrowia i stomatologia rozwijają się szczególnie dynamicznie, z implantami dopasowanymi do pacjenta, nakładkami ortodontycznymi, koronami i mostami – zastosowaniami o wysokich wymaganiach co do powtarzalności, a więc strukturalnie bliskimi kluczowej korzyści z pomiaru UV.
Wielkości rynku, tempa wzrostu i źródła dla tego obszaru zastosowań są podsumowane na stronie Rozwój rynku technologii UV.
Istotne technologie i procesy
W przypadku procesów opartych na promieniowaniu UV istotna jest rodzina fotopolimeryzacji w kadzi: stereolitografia (SLA), cyfrowe przetwarzanie światła (DLP) oraz procesy oparte na maskach LCD, uzupełniane w badaniach przez podejścia wolumetryczne. SLA miała w 2025 roku największy udział technologiczny wynoszący 17,5 procent, podczas gdy DLP uznawana jest za najszybciej rozwijającą się technologię – napędzaną między innymi przez nakładki dentystyczne, aparaty słuchowe oraz odlewanie biżuterii. Procesy te różnią się rozmiarem plamki lub piksela, projekcją optyczną, chemią żywicy, grubością warstwy oraz strategią naświetlania – łączy je jednak ta sama zależność od faktycznie dostarczonej energii optycznej.
Aktualne trendy w latach 2025 i 2026
- Od instalacji do wykorzystania: wzrost w coraz większym stopniu wynika z lepszego wykorzystania istniejących zdolności produkcyjnych, a nie ze sprzedaży nowego wyposażenia.
- AI i Przemysł 4.0: projektowanie generatywne, kontrola jakości wspierana przez AI, cyfrowe bliźniaki i platformy produkcyjne oparte na chmurze zyskują na znaczeniu.
- Rosnący rynek polimerów desktopowych: dostęp do fotopolimeryzacji w zbiorniku (vat photopolymerisation) się poszerza (Raport AMPOWER).
- Dyscyplina inwestycyjna: zaostrzone warunki kapitałowe prowadzą do bardziej selektywnych inwestycji.
- Procesy multimateriałowe i hybrydowe rozszerzają zakres zastosowań poza klasyczne prototypowanie, obejmując produkcję seryjną.
Przejście od sprzedaży sprzętu do wykorzystania produkcyjnego, ponadprzeciętny wzrost technologii SLA i DLP oraz dynamika w zastosowaniach dentystycznych i medycznych strukturalnie wskazują na rosnące zapotrzebowanie właśnie na opisaną poniżej technologię pomiaru UV i utwardzania końcowego.
Które segmenty napędzają zapotrzebowanie na pomiary UV
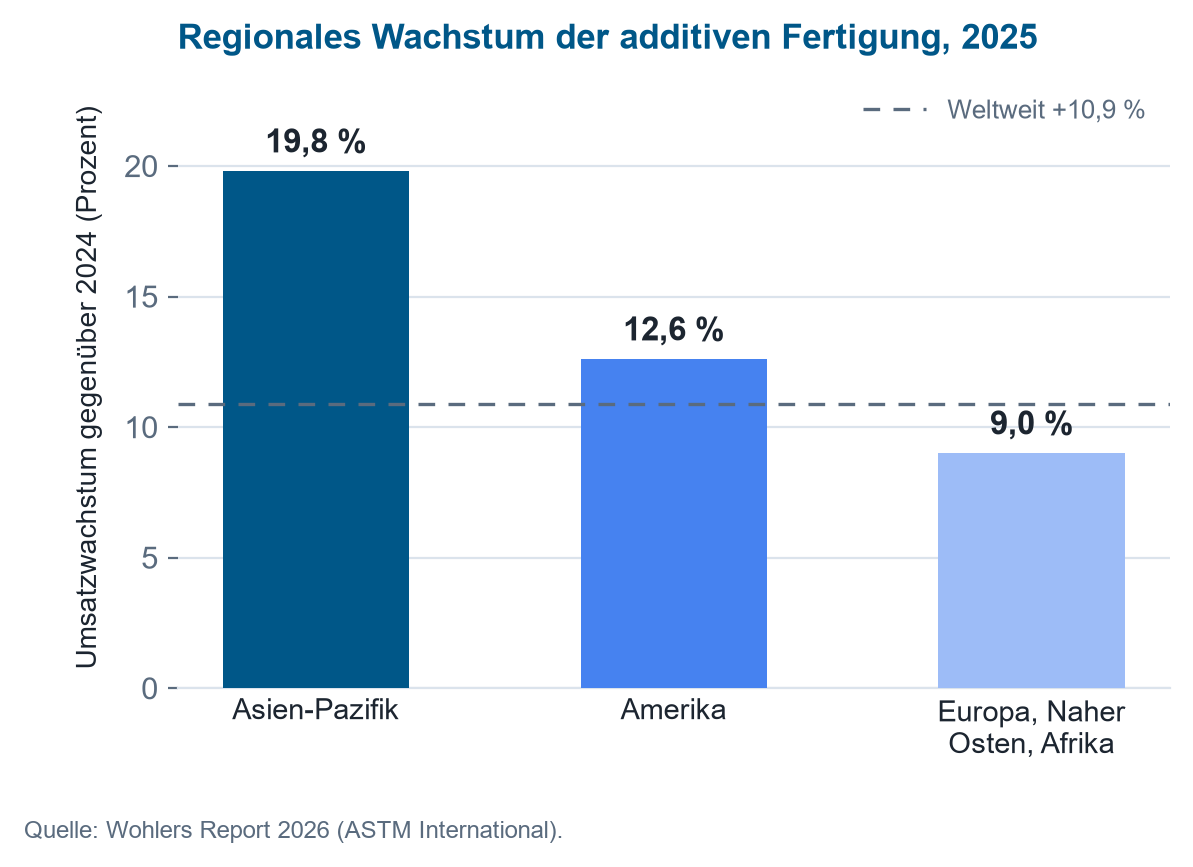
Kilka dziedzin szczególnie wyraźnie pokazuje, dlaczego precyzyjny pomiar UV zyskuje na znaczeniu w wytwarzaniu przyrostowym: technika dentystyczna i medyczna jako dojrzałe, silnie regulowane obszary zastosowania fotopolimeryzacji kadziowej, obok mikroprodukcji i produkcji precyzyjnej oraz przemysłowej fotopolimeryzacji jako obszarów wzrostu na górnym końcu skali rozdzielczości i objętości. Wszystkie cztery mają tę samą podstawową wymaganie: powtarzalne natężenie napromienienia, dawkę i jednorodność jako warunek dokładności wymiarowej, wytrzymałości i dopuszczenia regulacyjnego części.
Druk 3D w stomatologii
Światowy rynek druku 3D w stomatologii szacuje się na od 4,3 do 6,3 mld dolarów amerykańskich w 2026 roku, w zależności od definicji, przy rocznych stopach wzrostu od 16 do 25 procent (raport o rynku druku 3D w stomatologii, Mordor Intelligence; prognoza rynku druku 3D w stomatologii, Precedence Research). Fotopolimeryzacja w kadzi wyraźnie dominuje: SLA odpowiada za około 34 procent objętościowo, DLP rośnie najszybciej – o 17,7 procent rocznie, a żywice fotopolimerowe stanowią ponad 60 procent materiału stosowanego do nakładek, koron, mostów i szablonów chirurgicznych (raport o rynku druku 3D w stomatologii w USA, Mordor Intelligence). Urządzenia do utwardzania światłem są już największym segmentem sprzętu (raport o rynku urządzeń do utwardzania, Market Report Analytics) – dzięki czemu natężenie napromienienia i dawka przy 385 i 405 nm bezpośrednio wpływają na dopasowanie i biokompatybilność.
Technika medyczna
Wytwarzanie przyrostowe wyrobów medycznych rośnie z 4,6 miliarda dolarów amerykańskich w 2025 roku do prognozowanych 23,9 miliarda dolarów amerykańskich do 2035 roku, co odpowiada 17,9 procent rocznie; szerszy rynek wytwarzania przyrostowego w ochronie zdrowia ma wzrosnąć z 13,3 do około 82,3 miliarda dolarów amerykańskich w tym samym okresie (prognoza dla wyrobów medycznych, Precedence Research; prognoza dla ochrony zdrowia, Precedence Research). SLA prowadzi z udziałem technologii wynoszącym 29,5 procent, a implanty dopasowane do pacjenta stanowią największy pojedynczy segment na poziomie 43,8 procent (udziały technologii, IMARC Group). Rygorystyczne wymagania dotyczące dopuszczenia i biokompatybilności – w tym seria ISO 10993 – zakładają identyfikowalne, powtarzalne utwardzanie UV po procesie: udokumentowaną dawkę, a nie ustalony czas, potwierdzoną poprzez widmo, natężenie napromienienia i jednorodność.
Mikroprodukcja i produkcja precyzyjna
Polimeryzacja dwufotonowa napędza miniaturyzację: lasery femtosekundowe w bliskiej podczerwieni, zazwyczaj około 780 nm, wytwarzają mikrostruktury o rozdzielczości do 100 nm (przegląd polimeryzacji dwufotonowej) – rynek rozwijający się samodzielnie w obszarze mikrooptyki, fotoniki i rusztowań biomedycznych (raport o rynku polimeryzacji dwufotonowej, Research and Markets). Równolegle przemysłowa fotopolimeryzacja przechodzi od prototypowania do produkcji seryjnej funkcjonalnych części końcowych w elektronice, technice czujników i mechanice precyzyjnej (Grand View Research). To sprawia, że w polu widzenia pojawia się zakres wykraczający poza UV-A: wzorcowanie w bliskiej podczerwieni dla polimeryzacji dwufotonowej oraz zaostrzone tolerancje jednorodności i powtarzalności w przemysłowej produkcji seryjnej.
Procesy i ich zapotrzebowanie na pomiary UV
Rynek przesuwa się w kierunku wyspecjalizowanych procesów opartych na UV. W procesach fotopolimerowych – SLA, DLP oraz systemach LCD lub MSLA opartych na maskach – a także w utwardzaniu końcowym UV, precyzyjna charakteryzacja i powtarzalna kontrola ekspozycji decydują o jakości procesu, zachowaniu materiału i właściwościach części.
Obok ugruntowanych zastosowań, na znaczeniu zyskują dziedziny badawcze, takie jak polimeryzacja dwufotonowa, wolumetryczne wytwarzanie przyrostowe oraz biodruk. Każda z nich stawia własne wymagania co do pomiaru widma, natężenia napromienienia, dawki i jednorodności – poniższe zestawienie przypisuje je do poszczególnych segmentów.
| Segment rynku | Zapotrzebowanie na pomiary UV |
|---|---|
| SLA | Widmo, natężenie napromienienia, dawka |
| DLP | Projekcja, jednorodność, dawka |
| LCD i MSLA | Moc wyjściowa UV LED, dawka, starzenie |
| Utwardzanie końcowe UV | Dawka, jednorodność |
| Polimeryzacja dwufotonowa | Charakteryzacja widmowa |
| Wolumetryczne wytwarzanie przyrostowe | Widmo, rozkład dawki, fotochemia |
| Biodruk i druk hydrożelowy | Fotopolimeryzacja, zgodność materiałowa |
| Wytwarzanie przyrostowe ceramiki | Kontrola procesu opartego na fotopolimerze |
| Druk 3D dentystyczny | Powtarzalna ekspozycja i utwardzanie końcowe |
| Technika medyczna | Walidacja procesu i powtarzalność |
| Elektronika i mikrofabrykacja | Wysokoprecyzyjna fotopolimeryzacja |
| Badania i rozwój | Spektrometria i rozwój procesów |
Gdzie w procesie działa promieniowanie optyczne?
Promieniowanie optyczne działa w dwóch miejscach. Podczas drukowania decyduje o tym, które obszary żywicy ulegają polimeryzacji; liczy się tu rozdzielczość, ostrość krawędzi oraz to, jak głęboko reakcja sięga w warstwę poniżej. Po wydruku dodatkowe napromieniowanie przekształca pozostałe grupy reaktywne.
Te dwa zadania stawiają różne wymagania wobec pomiaru. W przypadku systemu projekcyjnego pytaniem jest jednorodność przestrzenna w płaszczyźnie obrazu. W przypadku komory dodatkowego utwardzania pytaniem jest to, czy złożona powierzchnia elementu otrzymuje wystarczającą dawkę ze wszystkich stron. Jeden pomiar nie może odpowiedzieć na oba pytania.
Co ogranicza głębokość penetracji naświetlania?
Naświetlanie żywicy to gra pomiędzy optyczną głębokością penetracji a dyfuzją reakcji. Absorbery i fotoinicjator są tak dobrane, aby polimeryzacja nie postępowała w sposób niekontrolowany w głąb materiału – w przeciwnym razie drobne detale tracą kontur. Jednocześnie reakcja zmienia właściwości optyczne żywicy w miarę jej przebiegu.
Krzywa naświetlania zarejestrowana na cienkiej próbce testowej nie jest zatem automatycznie ważna dla złożonych geometrii ani dla innej partii żywicy. Okna procesowe powinny być więc opisywane nie tylko w sekundach, lecz poprzez widmo, natężenie napromienienia i dawkę – wielkości porównywalne między maszynami i w czasie.
Przykład obliczeniowy: ile głębokości daje dwukrotna dawka
Głębokość utwardzania żywicy podąża za krzywą pracy Jacobsa: Cd = Dp · ln(E / Ec). Tutaj Dp oznacza optyczną głębokość penetracji żywicy, Ec energię krytyczną, przy której polimeryzacja w ogóle się zaczyna, a E zastosowaną dawkę. Oba parametry żywicy zależą od partii i muszą zostać wyznaczone dla danego materiału – w tym przykładzie przyjmijmy Dp = 0,15 mm i Ec = 10 mJ/cm².
Przy dawce 25 mJ/cm² głębokość utwardzania wynosi 0,15 mm · ln(2,5) = 0,137 mm, czyli 137 µm. Przy grubości warstwy 50 µm reakcja sięga więc 87 µm w głąb już wydrukowanej warstwy – to nadmierne utwardzenie jest zamierzone, ponieważ łączy warstwy ze sobą.
Podwojenie dawki do 50 mJ/cm² zwiększa głębokość utwardzania do 0,15 mm · ln(5) = 0,241 mm. To o 104 µm więcej, a nie kolejne 137 µm: logarytm tłumi przyrost. Nadmierne utwardzenie natomiast wzrasta z 87 do 191 µm, czyli ponad dwukrotnie. Właśnie z tego powodu oczywiste rozwiązanie – ratowanie niedoświetlonych obszarów większą dawką – zawodzi: głębokość zyskuje niewiele, natomiast na drobnych konturach traci się ostrość krawędzi.
Ta sama zależność rządzi doutwardzaniem, tylko ze znakiem odwrotnym: tam pytanie nie dotyczy konturu, lecz tego, czy dawka dociera do jądra. Jak głęboko doutwardzanie UV działa w elementach ze stereolitografii i od kiedy sieciowanie staje się jednorodne w całym przekroju, zmierzyli Schlotthauer i in. – artykuł jest wymieniony poniżej wśród publikacji.
Poniższy kalkulator umożliwia Państwu określenie dawki utwardzania końcowego na podstawie własnych wartości: natężenie napromienienia i czas dają dawkę, natomiast docelowa dawka i natężenie napromienienia dają wymagany czas utwardzania końcowego. Krzywa robocza Jacobsa pozostaje przy tym nienaruszona – kalkulator dostarcza wartość energii, a nie głębokość utwardzenia.
Kalkulator działa całkowicie w przeglądarce Państwa — żadne dane nie są przesyłane.
Jakie właściwości pojawiają się tylko podczas dotwardzania?
Dotwardzanie nie jest kwestią kosmetyczną. Zwiększa ono stopień konwersji, a wraz z nim temperaturę zeszklenia, moduł sprężystości, wytrzymałość, stabilność wymiarową i odporność chemiczną. I odwrotnie, nadmierna dawka lub niewłaściwa długość fali mogą zapoczątkować degradację – ten sam proces, który celowo bada się w ramach starzenia UV, tutaj zachodzi przypadkowo.
Kluczowym zagadnieniem jest równomierność. W przypadku elementu z podcięciami, wgłębieniami lub powierzchniami skierowanymi w dół nie każdy obszar otrzymuje tę samą dawkę; obszary swobodnie eksponowane mogą być w pełni utwardzone, podczas gdy zacienione strefy pozostają w tyle. Dlatego w seriach eksperymentalnych i kontroli jakości warto sprawdzić, jak bardzo wartości maksymalna, minimalna i średnia różnią się w obrębie użytkowej powierzchni – nie tylko jak wysoka jest wartość średnia. Symulacja optyczna może już na etapie projektowania pokazać, jak odległość robocza i pozycja wpływają na pole promieniowania; ostateczna akceptacja opiera się jednak na pomiarze rzeczywistego układu.

Jaki sprzęt pomiarowy odpowiada drukowaniu i utwardzaniu końcowemu?
Charakteryzowanie drukarek, urządzeń do utwardzania końcowego i modułów LED zyskuje na pomiarze widmowym: dwa urządzenia o nominalnie tej samej długości fali mogą różnić się położeniem szczytu, szerokością pasma i emisją wtórną – a to staje się istotne, gdy żywica ma wąskie okno procesu fotochemicznego. Płaski UVpad mieści się w komorach roboczych o niewielkiej przestrzeni; gdy wymagany jest szerszy zakres widmowy, SR900 obejmuje zakres od 200 do 1100 nm.
Do bieżącej kontroli ustalonego procesu utwardzania końcowego wystarczy radiometr, taki jak RMD Pro, z odpowiednim czujnikiem – wybór opisano w wyborze czujników UV. Powtarzalne warunki laboratoryjne zapewniają komory napromieniowania; regulator dawki, taki jak UV-MAT, zakończy utwardzanie końcowe przy docelowej dawce, a nie po ustalonym czasie. Napromienienie pozostaje wówczas stałe, nawet gdy moc lampy spada z upływem godzin pracy.
Jaki pomiar jest mi potrzebny?
To okazja decyduje o metodzie. Poniższe zestawienie przyporządkowuje typowe pytania z zakresu druku i post-utwardzania do wielkości, która na nie odpowiada – oraz do sprzętu, który tę wielkość dostarcza.
| Okazja | Co należy zmierzyć | Odpowiedni sprzęt |
|---|---|---|
| Wyniki druku zmieniają się, mimo że czas naświetlania jest niezmienny | Natężenie napromienienia i widmo | Spektroradiometr |
| Dioda UV LED traci moc | Natężenie napromienienia i dawka | Radiometr UV |
| Post-utwardzanie nie jest powtarzalne | Dawka | Radiometr z monitorowaniem dawki |
| Element jest utwardzany silniej z jednej strony | Równomierność na powierzchni użytkowej | Pomiar powierzchniowy w kilku punktach |
| Wprowadzana jest nowa żywica | Widmo i dawka | Spektroradiometr |
| Różne drukarki dają różne wyniki | Porównawczy pomiar widmowy | Spektroradiometr |
| Źródło UV się starzeje | Natężenie napromienienia w czasie | Radiometr z rejestracją danych |
| Proces ma zostać zautomatyzowany | Wartość graniczna dawki jako kryterium wyłączenia | Radiometr ze sterowaniem procesem |
Przyporządkowanie jest celowo uproszczone: gdy tylko długość fali, wysokość przestrzeni roboczej lub temperatura otoczenia stają się krytyczne, o doborze odpowiedniego czujnika decyduje konkretna konfiguracja.
Który zakres widmowy ma znaczenie dla którego etapu procesu?
Nie każdy zakres widmowy ma równie duże znaczenie w wytwarzaniu addytywnym. Poniższe zestawienie przypisuje pasma o praktycznym znaczeniu do odpowiedniego zastosowania w procesie.
| UV-B 280–315 nm | Przyspieszone starzenie atmosferyczne według ASTM G154 do badania utraty wytrzymałości UV w wydrukowanych częściach; krawędź widma absorpcji niektórych fotoinicjatorów |
| UV-A i sąsiadujący fiolet 315–410 nm | Dominująca długość fali procesowej w fotopolimeryzacji zbiornikowej: lasery SLA przy 355 nm, systemy DLP i LCD przy 385 i 405 nm; również główny zakres utwardzania UV po procesie |
| Widzialny, od fioletu do niebieskiego ok. 380–460 nm | Żywice do systemów światła dziennego i pojedynczych systemów dużej mocy; optyczna kontrola jakości, kolorymetria i badanie ostrości krawędzi płaszczyzny projekcji |
| NIR (IR-A) 780–1400 nm | Polimeryzacja dwufotonowa z laserami femtosekundowymi około 780 nm do mikrostruktur o wysokiej rozdzielczości; spektroskopia NIR do liniowego badania wilgotności i materiału żywic i proszków |
| IR-C, średnia i daleka podczerwień 3000 nm do 1 mm | Lasery CO₂ przy 10,6 µm do selektywnego spiekania laserowego; spektroskopia FTIR do oceny stopnia konwersji po utwardzaniu |
Główny zakres UV-A obejmuje rzeczywiste okno procesowe fotopolimeryzacji zbiornikowej i jest w pełni obsługiwany przez UVpad i SR900. Pozostałe zakresy mają znaczenie dla powiązanych badań i procedur specjalistycznych – od testów starzenia atmosferycznego do weryfikacji FTIR utwardzania po procesie.
Jakie pytania badawcze pokazują publikacje?
Poniższe prace użytkowników obejmują obie strony: wytwarzanie i obróbkę końcową części produkowanych przyrostowo oraz ich zachowanie pod wpływem późniejszego napromieniowania UV.
Określa, jak głęboko utwardzanie końcowe UV sięga w części stereolitograficzne oraz kiedy sieciowanie staje się jednorodne na całym przekroju.
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
Opracowuje platformę hydrożelową do wolumetrycznego wytwarzania przyrostowego, w której część jest napromieniowana w całej objętości, a nie warstwa po warstwie.
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
Przenosi wytwarzanie z wykorzystaniem światła na ceramikę i wytwarza materiały gradientowe do zastosowań w implantach medycznych.
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
Łączy drukowalne witrimery epoksydowe z pytaniem, w jaki sposób takie sieci mogą być nadal przekształcane po wytworzeniu.
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
Traktuje UV nie jako narzędzie, lecz jako obciążenie: utratę wytrzymałości drukowanych części pod wpływem napromieniowania.
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
Pokazuje na przykładzie fotorezystu dwufotonowego, że napromieniowanie określa nie tylko kształt, ale i współczynnik załamania światła gotowego materiału.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
Obszar tematyczny dotyczący wytwarzania przyrostowego i projektowania materiałów obejmuje obecnie osiem prac; pełny przegląd dostępny jest pod adresem publikacje klientów według tematu.
Wyszukiwarka publikacji zawiera wszystkie znane nam publikacje dotyczące wytwarzania przyrostowego – z możliwością wyszukiwania według urządzenia, dziedziny i słowa kluczowego.
Podstawy techniczne i dalsza lektura
Terminy i procesy. Terminologia wytwarzania addytywnego jest zdefiniowana w normie ISO/ASTM 52900:2021; opisane tu procesy należą do fotopolimeryzacji w zbiorniku (vat photopolymerisation). Fizyczny model głębokości utwardzenia to krzywa robocza Jacobsa (P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992), na podstawie której można wyznaczyć głębokość utwardzenia, energię krytyczną i optyczną głębokość penetracji żywicy.
Badania i zatwierdzenie. W przypadku wyrobów medycznych obowiązuje seria norm ISO 10993 dotycząca oceny biologicznej, z ISO 10993-1:2018 jako częścią ramową – to właśnie z tego powodu udokumentowana dawka zastępuje ustalony czas. Zachowanie wydrukowanych elementów pod wpływem późniejszego napromieniowania jest badane w symulowanych warunkach starzenia zgodnie z ASTM G154-23; podstawy opisano w części starzenie UV i trwałość barw tworzyw sztucznych.
Wielkości i łańcuch wzorcowania. Natężenie napromienienia, napromienienie (dawka) oraz ich jednostki są przedstawione w przeglądzie wielkości radiometrycznych. Dlaczego czujnik o szerokopasmowej charakterystyce wagowej systematycznie odbiega w przypadku wąskopasmowej diody UV LED, opisano w artykule na temat niedopasowania widmowego; charakterystykę radiometrów UV opisuje norma CIE 220:2016, a widmowe natężenie napromienienia źródła mierzy się zgodnie z CIE 250:2022. Spójność pomiarową stosowanych czujników z normami krajowymi zapewnia laboratorium wzorcujące, akredytowane zgodnie z DIN EN ISO/IEC 17025:2018-03. Przegląd odpowiednich ram prawnych dotyczących UV znajduje się w części wytyczne, normy i standardy w zakresie UV.
FAQ dotyczące pomiaru UV w druku addytywnym
Jakich długości fali używają SLA, DLP i LCD?
Systemy SLA pracują najczęściej z laserami o długości fali 355 nm, natomiast systemy DLP i LCD lub MSLA – z diodami UV LED o długości 385 i 405 nm. Rzeczywiste okno procesowe fotopolimeryzacji w kadzi znajduje się zatem w zakresie UV-A i przylegającym do niego fiolecie, między 355 a 405 nm; utwardzanie końcowe odbywa się w tym samym zakresie. Żywice do systemów pracujących w świetle dziennym sięgają w zakres fioletowo-niebieski wokół 460 nm, natomiast polimeryzacja dwufotonowa wykorzystuje lasery femtosekundowe w zakresie bliskiej podczerwieni, wokół 780 nm.
Dlaczego stały czas utwardzania końcowego nie jest przenoszalny?
Ponieważ dany czas odpowiada tej samej dawce tylko wtedy, gdy źródło, odległość, temperatura i geometria elementu pozostają niezmienione. Jeżeli moc źródła spada wraz z upływem jego okresu eksploatacji, dawka dostarczana przy niezmienionym czasie maleje – a wraz z nią stopień konwersji, bez żadnego sygnału na urządzeniu. Etap ten staje się powtarzalny dopiero wtedy, gdy utwardzanie końcowe kończy się po osiągnięciu docelowej dawki, a nie po upływie ustalonego czasu.
Jak głęboko naświetlanie wnika w żywicę?
Zależność ta przebiega zgodnie z krzywą roboczą Jacobsa i dlatego rośnie logarytmicznie wraz z dawką: dwukrotna dawka nie daje dwukrotnej głębokości utwardzenia. Decydujące znaczenie mają optyczna głębokość penetracji i energia krytyczna żywicy, a obie te wartości zależą od partii materiału. Dlatego krzywa robocza wyznaczona na cienkiej próbce nie jest automatycznie ważna dla złożonych geometrii ani dla innej partii żywicy. Przykład obliczeniowy powyżej pokazuje, jak gwałtownie rośnie w tym procesie przeutwardzenie.
Jak sprawdzana jest jednorodność komory utwardzania końcowego?
Za pomocą kilku punktów pomiarowych rozłożonych na powierzchni użytkowej – przy czym ocena obejmuje wartość maksymalną, minimalną i średnią, a nie samą średnią. Dopiero rozrzut między najlepszym a najgorszym punktem mówi, czy element z podcięciami lub tylnymi powierzchniami otrzymuje wystarczającą dawkę ze wszystkich stron. Symulacja optyczna może już na etapie projektowania pokazać, jak odległość i pozycja wpływają na pole promieniowania; zatwierdzenie pozostaje jednak pomiarem na rzeczywistym stanowisku.
Ile trwa utwardzanie końcowe w druku 3D?
Czas wynika z dawki docelowej żywicy podzielonej przez natężenie napromienienia w komorze. W komorze UVA przy 8 mW/cm² dawka 10 J/cm² wymaga około 21 minut, natomiast w komorze z diodami UV LED przy 800 mW/cm² – jedynie 12,5 sekundy; 1 J/cm² dostarczany jest tam po 1,25 sekundy. Utwardzanie końcowe przesuwa się zatem z minut w zakres sekund – a wraz z nim rośnie niepewność: im krótszy czas, tym większy wpływ na rzeczywiście dostarczoną dawkę ma opóźnienie przełączania, charakterystyka rozruchu źródła oraz pozycjonowanie elementu. Wiarygodną wielkością procesową pozostaje więc dawka, a nie czas, a naświetlanie kończy się po osiągnięciu dawki docelowej zmierzonej przez wzorcowany czujnik. Podawane przez producentów czasy utwardzania końcowego odnoszą się wyłącznie do wskazanego źródła i podanej wraz z nim odległości.
Powiązane obszary zastosowań
Budowanie części za pomocą światła ma wspólną fizykę z kilkoma pokrewnymi dziedzinami: utwardzanie UV i fotopolimeryzacja opisuje tę samą reakcję sieciowania dla powłok, a nie dla stosów warstw, optyka i komponenty precyzyjne obejmuje druk atramentowy elementów optycznych z polimerów hybrydowych, a w dziedzinie badania transmisji dla procesów laserowych części łączone wytwarzane przyrostowo pojawiają się ponownie jako odrębna klasa materiałów, z rozpraszaniem zależnym od kierunku budowy. To, jak wydrukowane części zachowują się później pod wpływem promieniowania, opisuje starzenie UV, trwałość barw i fotostabilność. Ścieżki niepłaskie oraz doutwardzanie in-situ za pomocą narzędzia UV na kołnierzu robota są omówione w części robotyka.
Autor: dr inż. Mark Paravia
Dr inż. Mark Paravia jest dyrektorem zarządzającym Opsytec Dr. Gröbel GmbH w Ettlingen i kieruje akredytowanym laboratorium wzorcującym. Po prowadzeniu badań nad impulsowymi wyładowaniami ekscymerowymi w ksenonie w Instytucie Techniki Świetlnej na KIT, obecnie koncentruje się na technice pomiaru promieniowania optycznego. Jest wiceprzewodniczącym Komitetu Normalizacyjnego DIN FNL 7 „Promieniowanie optyczne" oraz członkiem Grupy Projektowej DVGW ds. Dezynfekcji UV.
Doradztwo w zakresie pomiarów UV dla Państwa procesu druku
Niezależnie od tego, czy muszą Państwo określić okno procesowe, sprawdzić jednorodność komory dodatkowego utwardzania, czy dobrać odpowiedni czujnik: nasz zespół wspiera Państwa w zabezpieczaniu procesu produkcji addytywnej za pomocą pomiarów. Prześlijcie nam Państwo swoje pytanie – odpowiemy z propozycją terminu konsultacji.
