


UV-måling til additiv fremstilling og 3D-print
Lysbaseret 3D-print opbygger dele ved rumligt styret fotopolymerisation - og for de fleste resiner nås den endelige tilstand først under den efterhærdning, der følger. En fast efterhærdningstid kan derfor kun overføres, så længe lyskilde, arbejdsafstand, temperatur og delens geometri forbliver de samme. Det, der gør trinnet reproducerbart, er bølgelængde, irradians, dosis og ensartethed.

Hvilke sektorer driver additiv fremstilling?
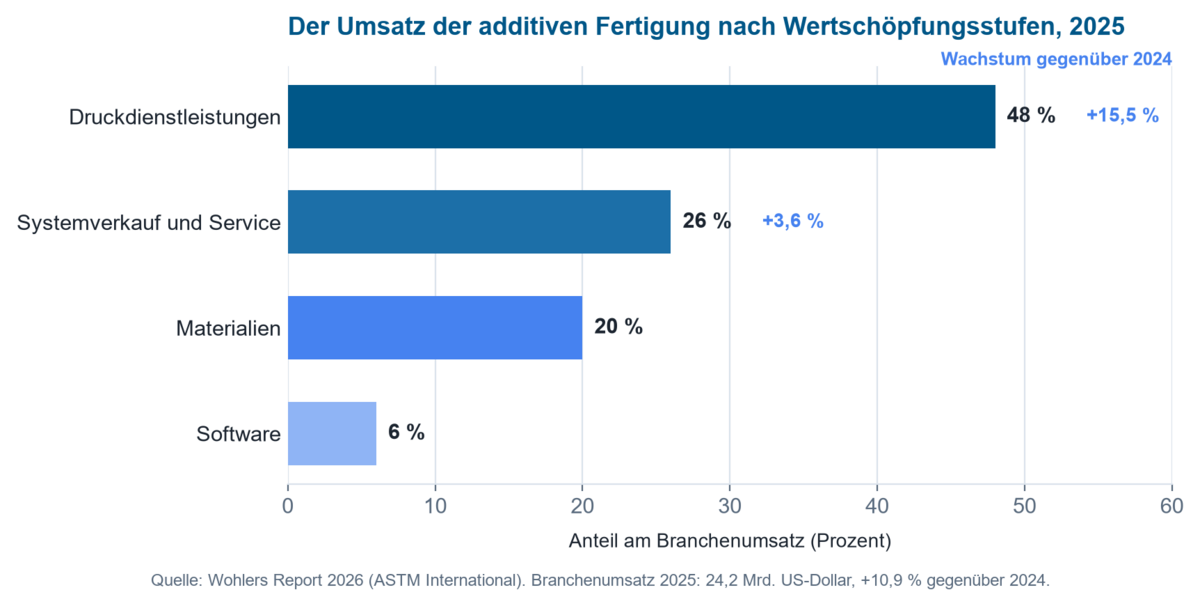
Automotive sammen med aerospace dominerede slutbrugerindustrierne i 2025. Healthcare og dentistry udvikler sig særligt dynamisk, med patientspecifikke implantater, aligners, kroner og broer – applikationer med høje krav til reproducerbarhed og derfor strukturelt tæt på kernefordelen ved UV-måling.
Markedsstørrelser, vækstrater og kilder for dette applikationsområde er sammenfattet på siden Markedsudvikling for UV-teknologi.
Relevante teknologier og processer
For UV-baserede processer er vat photopolymerisation-familien den relevante: stereolitografi (SLA), digital light processing (DLP) og maskebaserede LCD-processer, ledsaget i forskning af volumetriske metoder. SLA havde den største teknologiandel i 2025 med 17,5 %, mens DLP tæller som den hurtigst voksende teknologi - drevet blandt andet af dental aligners, høreapparater og smykkecasting. Disse processer adskiller sig i spot- eller pixelstørrelse, optisk projektion, resinkemi, lagtykkelse og eksponeringsstrategi - men de deler den samme afhængighed af den faktisk leverede optiske energi.
Aktuelle tendenser i 2025 og 2026
- Fra installation til udnyttelse: vækst kommer i stigende grad fra bedre udnyttelse af eksisterende kapacitet snarere end fra salg af nyt udstyr.
- AI og Industri 4.0: generativt design, AI-understøttet kvalitetskontrol, digitale tvillinger og cloud-baserede produktionsplatforme vinder frem.
- Et voksende desktop-polymermarked: adgangen til vat-fotopolymerisering udvides (AMPOWER Report).
- Investeringsdisciplin: strammere kapitalvilkår fører til mere selektive investeringer.
- Multi-materiale- og hybridprocesser udvider anvendelsesområdet fra klassisk prototyping til serieproduktion.
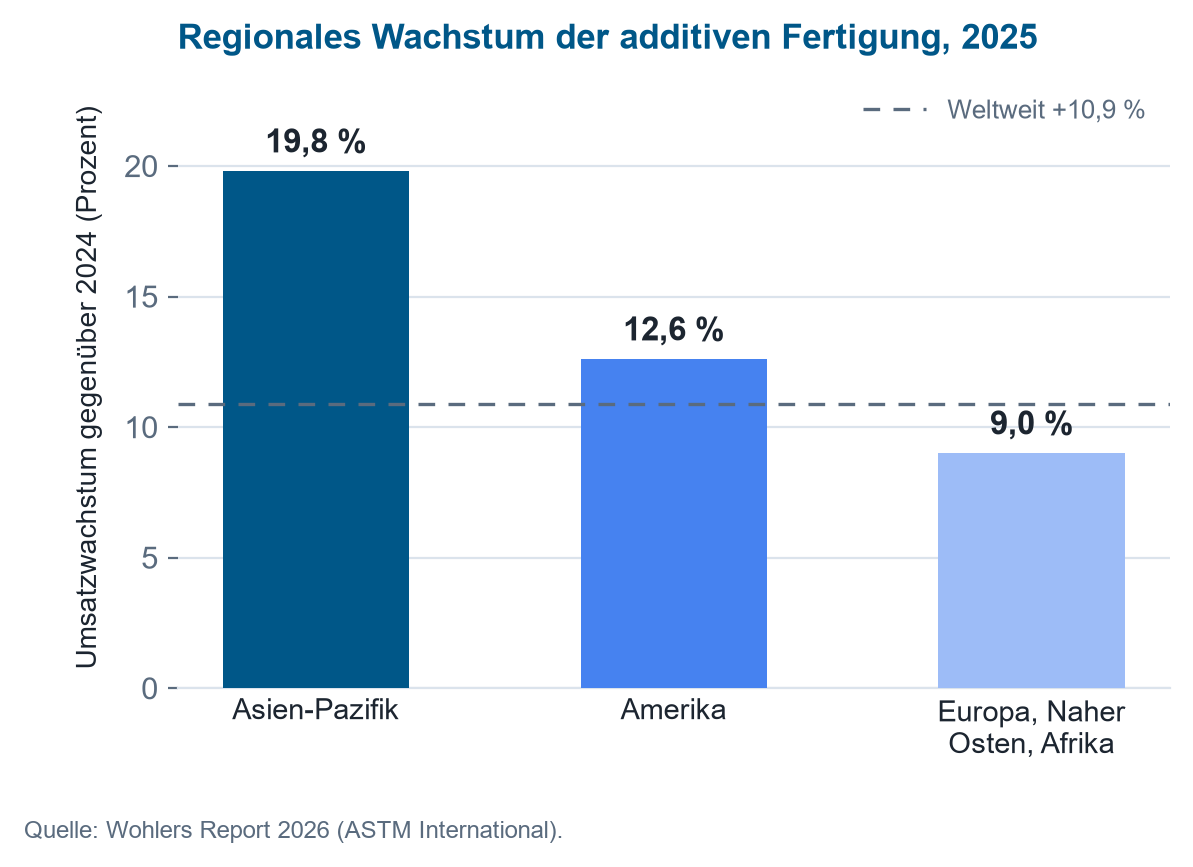
Skiftet fra hardwaresalg til produktionsudnyttelse, den over gennemsnitlige vækst inden for SLA og DLP samt momentum i dental- og medicinske anvendelser peger alle strukturelt på stigende efterspørgsel efter netop den UV-målings- og efterhærdningsteknologi, der er beskrevet nedenfor.
Hvilke segmenter driver efterspørgslen efter UV-måling?
Flere områder viser særligt tydeligt, hvorfor præcis UV-måling vinder stigende betydning inden for additiv fremstilling: dental- og medicinteknik som modne, stærkt regulerede anvendelsesområder for vat-fotopolymerisering, sammen med mikro- og præcisionsfremstilling samt industriel fotopolymerisering som voksende områder i den øvre ende af opløsnings- og volumenskalaen. Alle fire deler det samme grundlæggende krav: reproducerbar irradians, dosis og ensartethed som forudsætning for dimensionsnøjagtighed, styrke og myndighedsgodkendelse af delene.
Dental 3D-print
Det globale marked for dental 3D-print anslås til 4,3-6,3 milliarder US-dollar for 2026, afhængigt af definitionen, med årlige vækstrater på 16 til 25 procent (markedsrapport for dental 3D-print, Mordor Intelligence; prognose for dental 3D-print, Precedence Research). Vat-fotopolymerisation dominerer klart: SLA har omkring 34 procent af volumen, DLP vokser hurtigst med 17,7 procent om året, og fotopolymerharpikser udgør mere end 60 procent af det materiale, der bruges til alignere, kroner, broer og kirurgiske guides (markedsrapport for dental 3D-print i USA, Mordor Intelligence). Lyshærdningsenheder er allerede det største udstyrssegment (markedsrapport for hærdningsudstyr, Market Report Analytics) – hvilket gør irradians og dosis ved 385 og 405 nm til en direkte faktor for pasform og biokompatibilitet.
Medicinsk teknologi
Additiv fremstilling til medicinsk udstyr vokser fra 4,6 milliarder amerikanske dollar i 2025 til en forventet 23,9 milliarder amerikanske dollar i 2035, hvilket svarer til 17,9 procent om året; det bredere marked for additiv fremstilling inden for sundhedssektoren forventes at stige fra 13,3 til omkring 82,3 milliarder amerikanske dollar i samme periode (prognose for medicinsk udstyr, Precedence Research; sundhedsprognose, Precedence Research). SLA fører med en teknologiandel på 29,5 procent, og patientspecifikke implantater udgør det største enkeltsegment med 43,8 procent (teknologiandele, IMARC Group). Strenge godkendelses- og biokompatibilitetskrav – heriblandt ISO 10993-serien – forudsætter en sporbar, reproducerbar UV-efterhærdning: en dokumenteret dosis frem for en fast tid, dokumenteret gennem spektrum, irradians og ensartethed.
Mikro- og præcisionsfremstilling
Tofotonpolymerisation driver miniaturiseringen: femtosekundlasere i det nære infrarøde område, som regel omkring 780 nm, producerer mikrostrukturer med opløsninger helt ned til 100 nm (oversigt over tofotonpolymerisation) - et marked, der i sig selv vokser inden for mikrooptik, fotonik og biomedicinske stilladser (markedsrapport om tofotonpolymerisation, Research and Markets). Samtidig bevæger industriel fotopolymerisation sig fra prototypefremstilling til serieproduktion af funktionelle slutkomponenter inden for elektronik, sensorteknologi og præcisionsmekanik (Grand View Research). Det bringer et område ud over UV-A i fokus: kalibrering i det nære infrarøde til tofotonpolymerisation samt strammere tolerancer for ensartethed og reproducerbarhed i industriel serieproduktion.
Processer og deres UV-målebehov
Markedet bevæger sig i retning af specialiserede UV-baserede processer. I fotopolymerprocesserne – SLA, DLP og maskebaserede LCD- eller MSLA-systemer – samt ved UV-efterhærdning afgør præcis karakterisering og reproducerbar styring af eksponeringen proceskvalitet, materialeadfærd og komponentegenskaber.
Ud over de etablerede anvendelser vinder forskningsområder som to-foton-polymerisering, volumetrisk additiv fremstilling og bioprinting stigende betydning. Hver af dem stiller sine egne krav til måling af spektrum, irradians, dosis og uniformitet – oversigten nedenfor tildeler dem til segmenterne.
| Markedssegment | UV-målebehov |
|---|---|
| SLA | Spektrum, irradians, dosis |
| DLP | Projektion, uniformitet, dosis |
| LCD og MSLA | UV-LED-output, dosis, ældning |
| UV-efterhærdning | Dosis, uniformitet |
| To-foton-polymerisering | Spektral karakterisering |
| Volumetrisk additiv fremstilling | Spektrum, dosisfordeling, fotokemi |
| Bioprinting og hydrogelprinting | Fotopolymerisering, materialekompatibilitet |
| Keramisk additiv fremstilling | Fotopolymerbaseret processtyring |
| Dental 3D-print | Reproducerbar eksponering og efterhærdning |
| Medicoteknik | Procesvalidering og reproducerbarhed |
| Elektronik og mikrofabrikation | Højpræcisions-fotopolymerisering |
| Forskning og udvikling | Spektrometri og procesudvikling |
Hvor virker optisk stråling i processen?
Optisk stråling virker på to punkter. Under printningen afgør den, hvilke områder af harpiksen der polymeriserer; opløsning, kantskarphed og hvor langt reaktionen når ned i laget nedenunder, betyder alt sammen noget her. Efter printningen omdanner yderligere bestråling de reaktive grupper, der er tilbage.
Disse to opgaver stiller forskellige krav til måling. Med et projektionssystem er spørgsmålet den rumlige ensartethed hen over billedplanet. Med et efterhærdningskammer er spørgsmålet, om en kompleks deloverflade modtager tilstrækkelig dosis hele vejen rundt. Én måling kan ikke besvare begge dele.
Hvad begrænser bestrålingens penetrationsdybde?
Eksponering af en resin er et samspil mellem optisk penetrationsdybde og reaktionsdiffusion. Absorbere og fotoinitiator justeres, så polymerisationen ikke løber ukontrolleret i dybden – ellers taber fine detaljer deres kontur. Samtidig ændrer reaktionen resinens optiske egenskaber, mens den forløber.
En eksponeringskurve, der er optaget på en tynd testprøve, er derfor ikke automatisk gyldig for komplekse geometrier eller for et andet resinbatch. Procesvinduer bør derfor ikke kun beskrives i sekunder, men gennem spektrum, irradians og dosis – størrelser, der kan sammenlignes tværs af maskiner og over tid.
Regneeksempel: hvor meget dybde giver den dobbelte dosis?
Hærdedybden af en resin følger Jacobs' arbejdskurve: Cd = Dp · ln(E / Ec). Her er Dp resinens optiske indtrængningsdybde, Ec den kritiske energi, hvor polymerisationen overhovedet begynder, og E den anvendte dosis. Begge resinparametre afhænger af batchen og skal bestemmes for det pågældende materiale – i dette eksempel sættes Dp = 0,15 mm og Ec = 10 mJ/cm².
Ved en dosis på 25 mJ/cm² bliver hærdedybden 0,15 mm · ln(2,5) = 0,137 mm, altså 137 µm. Ved en lagtykkelse på 50 µm når reaktionen dermed 87 µm ind i det allerede printede lag – denne overhærdning er tilsigtet, den binder lagene sammen.
Fordobles dosis til 50 mJ/cm², øges hærdedybden til 0,15 mm · ln(5) = 0,241 mm. Det er 104 µm mere, ikke yderligere 137 µm: logaritmen dæmper gevinsten. Overhærdningen stiger derimod fra 87 til 191 µm, altså mere end en fordobling. Netop derfor mislykkes det oplagte greb – at redde underbelyste områder med mere dosis: der vindes kun lidt i dybden, mens kantskarpheden går tabt på fine konturer.
Den samme sammenhæng gælder for efterhærdning, blot med omvendt fortegn: her handler spørgsmålet ikke om kontur, men om, hvorvidt dosis når ind til kernen. Hvor dybt UV-efterhærdning virker ind i stereolitografidele, og fra hvornår tværbindingen bliver ensartet over tværsnittet, blev målt af Schlotthauer et al. – artiklen er anført under publikationerne nedenfor.
Beregneren kører fuldstændigt i din browser — der overføres ingen data.
Hvilke egenskaber viser sig først under efterhærdning
Efterhærdning er ikke kosmetisk. Den øger konverteringsgraden og dermed glasovergangstemperaturen, elasticitetsmodulet, styrken, dimensionsstabiliteten og den kemiske resistens. Omvendt kan en for høj dosis eller en uegnet bølgelængde igangsætte nedbrydning – den samme proces, som studeres bevidst under UV-ældning, sker her ved et tilfælde.
Det kritiske punkt er ensartetheden. På en del med underskæringer, fordybninger eller nedadrettede flader modtager ikke alle områder den samme dosis; frit eksponerede områder kan være fuldt hærdede, mens skyggede zoner halter bagefter. For forsøgsserier og kvalitetskontrol er det derfor værd at spørge, hvor meget maksimum, minimum og middelværdi afviger fra hinanden over det anvendelige areal – ikke blot hvor høj middelværdien er. En optisk simulering kan under designfasen vise, hvordan arbejdsafstand og placering former strålingsfeltet; frigivelsen hviler dog stadig på en måling af den reelle opstilling.

Hvilket måleudstyr passer til print og efterhærdning
Karakterisering af printere, efterhærdningsenheder og LED-moduler har gavn af en spektral måling: to enheder med nominelt samme bølgelængde kan afvige i topposition, båndbredde og sekundær emission - og det bliver relevant, så snart en resin har et snævert fotokemisk procesvindue. Den flade UVpad passer ind i bygningskamre med lidt frihøjde; hvor et bredere spektralområde er nødvendigt, dækker SR900 200 til 1100 nm.
Til løbende kontrol af en etableret efterhærdning er et radiometer som RMD Pro med en passende sensor tilstrækkeligt - valget er beskrevet under valg af UV-sensorer. Reproducerbare laboratorieforhold opnås med bestrålingskamre; en dosiskontroller som UV-MAT afslutter efterhærdningen ved måldosis i stedet for efter en fastsat tid. Eksponeringen forbliver dermed konstant, selv når lampens output falder med driftstimerne.
Hvilken måling har jeg brug for?
Anledningen afgør metoden. Oversigten nedenfor knytter typiske spørgsmål fra print og efterhærdning til den størrelse, der besvarer dem – og til det udstyr, der leverer denne størrelse.
| Anledning | Hvad skal måles | Egnet udstyr |
|---|---|---|
| Printresultater ændrer sig, selvom eksponeringstiden er uændret | Irradians og spektrum | Spektroradiometer |
| En UV-LED mister effekt | Irradians og dosis | UV-radiometer |
| Efterhærdning er ikke reproducerbar | Dosis | Radiometer med dosisovervågning |
| En del hærdes kraftigere på den ene side | Uniformitet over det anvendelige areal | Arealmåling på flere punkter |
| En ny resin introduceres | Spektrum og dosis | Spektroradiometer |
| Forskellige printere giver forskellige resultater | Sammenlignende spektral måling | Spektroradiometer |
| En UV-kilde ældes | Irradians over tid | Radiometer med datalogning |
| Processen skal automatiseres | Dosisgrænse som slukkekriterium | Radiometer med processtyring |
Tildelingen er bevidst grov: så snart bølgelængde, byggerumshøjde eller omgivelsestemperatur bliver kritisk, afgør den specifikke opsætning, hvilken sensor der passer.
Hvilket spektralområde er relevant for hvilket procestrin?
Ikke alle spektralområder er lige relevante inden for additiv fremstilling. Nedenstående oversigt tildeler de praktisk relevante bånd til deres respektive anvendelse i processen.
| UV-B 280–315 nm | Accelereret vejrbestandighedstest efter ASTM G154 til test af tab af UV-styrke i printede dele; kanten af nogle fotoinitiatorers absorptionsspektre |
| UV-A og tilstødende violet 315–410 nm | Den dominerende procesbølgelængde ved vat-fotopolymerisation: SLA-lasere ved 355 nm, DLP- og LCD-systemer ved 385 og 405 nm; også kerneområdet for UV-efterhærdning |
| Synligt lys, violet til blåt ca. 380–460 nm | Resiner til dagslyssystemer og enkelte high-power-systemer; optisk kvalitetskontrol, kolorimetri og test af kantskarphed på projektionsplanet |
| NIR (IR-A) 780–1400 nm | Tofoton-polymerisation med femtosekundlasere omkring 780 nm til højopløselige mikrostrukturer; NIR-spektroskopi til in-line fugt- og materialetest af resiner og pulvere |
| IR-C, mellem- og fjerninfrarødt 3000 nm til 1 mm | CO₂-lasere ved 10,6 µm til selektiv lasersintring; FTIR-spektroskopi til kvantificering af konverteringsgraden efter efterhærdning |
UV-A-kerneområdet dækker det egentlige procesvindue for vat-fotopolymerisation og fanges fuldt ud af UVpad og SR900. De øvrige områder er relevante for tilstødende test- og specialistprocedurer – fra vejrbestandighedstest til FTIR-verifikation af efterhærdning.
Hvilke forskningsspørgsmål viser publikationerne?
Følgende arbejde fra brugere dækker begge sider: fremstilling og efterbehandling af additivt fremstillede dele samt deres opførsel under senere UV-eksponering.
Bestemmer, hvor dybt en UV-efterhærdning når ind i stereolitografidele, og hvornår tværbindingen bliver ensartet over tværsnittet.
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
Udvikler en hydrogel-platform til volumetrisk additiv fremstilling, hvor delen eksponeres i hele volumenet i stedet for lag for lag.
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
Overfører lysbaseret fremstilling til keramik og producerer gradueret materialer til medicinske implantater.
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
Kombinerer printbare epoxy-vitrimerer med spørgsmålet om, hvordan sådanne netværk stadig kan omformes efter fremstilling.
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
Behandler UV ikke som et redskab, men som en belastning: styrketabet i printede dele under bestråling.
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
Viser på en to-foton-fotoresist, at eksponeringen ikke kun fastlægger formen, men også brydningsindekset af det færdige materiale.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
Emnefeltet om additiv fremstilling og materialedesign indeholder i øjeblikket otte artikler; den fulde oversigt findes under publikationer fra kunder efter emne.
Publikationssøgningen viser alle publikationer om additiv fremstilling, vi kender til – kan søges efter enhed, felt og søgeord.
Teknisk baggrund og videre læsning
Begreber og processer. Terminologien for additiv fremstilling er defineret i ISO/ASTM 52900:2021; de processer, der behandles her, hører under vat photopolymerisation. Den fysiske model for eksponeringsdybde er Jacobs arbejdskurve (P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992), hvorfra en resins hærdedybde, kritiske energi og optiske indtrængningsdybde kan bestemmes.
Testning og godkendelse. For medicinsk udstyr gælder ISO 10993-serien om biologisk evaluering, med ISO 10993-1:2018 som rammedel – det er grunden til, at en dokumenteret dosis træder i stedet for en fast tid. Printede deles opførsel under senere strålingseksponering testes i simuleret vejrpåvirkning efter ASTM G154-23; grundlaget er beskrevet under UV-ældning og farveægthed af plast.
Størrelser og kalibreringskæde. Irradians, stråleeksponering (dosis) og deres enheder er beskrevet i oversigten over radiometriske størrelser. Hvorfor en sensor med bredbåndsvejning afviger systematisk på en smalbånds-UV-LED, er beskrevet i artiklen om spektral mismatch; karakteriseringen af UV-radiometre er fastlagt i CIE 220:2016, og en kildes spektrale irradians måles efter CIE 250:2022. Metrologisk sporbarhed af de anvendte sensorer til nationale standarder sikres af kalibreringslaboratoriet, akkrediteret efter DIN EN ISO/IEC 17025:2018-03. En oversigt over de relevante UV-regelsæt findes under retningslinjer, normer og standarder inden for UV.
FAQ om UV-måling i additiv fremstilling
Hvilke bølgelængder bruger SLA, DLP og LCD?
SLA-systemer arbejder mest med lasere ved 355 nm, DLP og LCD- eller MSLA-systemer med UV-LED'er ved 385 og 405 nm. Det egentlige procesvindue for vat photopolymerisation ligger derfor i UV-A og det tilstødende violette område mellem 355 og 405 nm; efterhærdning arbejder i samme område. Resiner til daylight-systemer strækker sig ind i det violet-til-blå område omkring 460 nm, mens tvefotonpolymerisation arbejder med femtosekundlasere omkring 780 nm i det nærinfrarøde område.
Hvorfor kan en fast efterhærdningstid ikke overføres direkte?
Fordi en given tid kun betyder den samme dosis, så længe kilde, afstand, temperatur og delgeometri forbliver uændrede. Falder outputtet fra kilden i løbet af dens levetid, falder den tilførte dosis ved uændret tid – og omdannelsesgraden falder med den, uden at noget viser sig på apparatet. Trinnet bliver først reproducerbart, når efterhærdningen afsluttes ved opnåelse af en måldosis i stedet for når et ur udløber.
Hvor dybt når bestrålingen ned i resinen?
Den følger Jacobs-arbejdskurven og vokser derfor logaritmisk med dosis: dobbelt dosis giver ikke dobbelt hærdedybde. Det, der er afgørende, er den optiske indtrængningsdybde og resinens kritiske energi, og begge afhænger af batchen. Derfor er en arbejdskurve optaget på en tynd prøve ikke automatisk gyldig for komplekse geometrier eller en anden resinbatch. Det udførte eksempel ovenfor viser, hvor kraftigt overhærdningen vokser i processen.
Hvordan verificeres uniformiteten i et efterhærdningskammer?
Gennem flere målepunkter fordelt over det brugbare areal – og evalueringen omfatter maksimum, minimum og middelværdi, ikke kun middelværdien. Kun spredningen mellem det bedste og det værste punkt siger, om en del med underskæringer eller bagvendte flader modtager tilstrækkelig dosis hele vejen rundt. Optisk simulering kan under designfasen vise, hvordan afstand og position påvirker strålingsfeltet; frigivelsen forbliver en måling på den reelle opstilling.
Hvor lang tid tager efterhærdning i 3D-printning?
Tiden følger af resinens måldosis divideret med irradiansen i kammeret. I et UVA-kammer ved 8 mW/cm² tager en dosis på 10 J/cm² omkring 21 minutter, i et UV-LED-kammer ved 800 mW/cm² kun 12,5 sekunder; 1 J/cm² leveres der efter 1,25 sekunder. Efterhærdning bevæger sig dermed fra minutter til sekundområdet – og usikkerheden følger med: jo kortere tiden er, desto mere påvirker koblingsforsinkelse, kildens opstartsadfærd og delens positionering den dosis, der faktisk leveres. Den pålidelige processtørrelse forbliver derfor dosis og ikke uret, og bestrålingen afsluttes ved opnåelse af måldosis målt med en kalibreret sensor. Producentangivelser for efterhærdningstider gælder kun for den kilde og den afstand, der er angivet sammen med dem.
Relaterede anvendelsesområder
At opbygge en del med lys deler sin fysik med flere tilstødende områder: UV-hærdning og fotopolymerisering beskriver den samme tværbindingsreaktion for coatings frem for for lagstakke, optik og præcisionskomponenter dækker inkjet-print af optiske elementer fra hybridpolymerer, og i transmissionstest for laserprocesser genopstår additivt fremstillede samlingspartnere som deres egen materialeklasse, med spredning der afhænger af byggeretningen. Hvordan printede dele senere opfører sig under bestråling, er dækket af UV-ældning, farveægthed og fotostabilitet. Ikke-plane baner og in-situ efterhærdning med et UV-værktøj på robotflangen er dækket under robotteknik.
Forfatter: Dr. Mark Paravia
Dr.-Ing. Mark Paravia er direktør for Opsytec Dr. Gröbel GmbH i Ettlingen og leder det akkrediterede kalibreringslaboratorium. Efter sin forskning i pulserende xenon-excimerudladninger ved Institute of Lighting Technology på KIT er hans nuværende fokus optisk strålingsmåleteknik. Han er vicechef for DIN-standardiseringsudvalget FNL 7 "Optical Radiation" og medlem af DVGW-projektgruppen om UV-desinfektion.
Rådgivning om UV-måling til din trykproces
Uanset om du skal definere et procesvindue, kontrollere ensartetheden i et efterhærdningskammer eller vælge en passende sensor: vores team hjælper dig med at sikre din additive fremstillingsproces ved måling. Send os dit spørgsmål – vi vender tilbage til dig med et forslag til en dato for en konsultation.
