


UV-måling for additiv produksjon og 3D-printing
Lysbasert 3D-printing bygger deler ved romlig kontrollert fotopolymerisering – og for de fleste resiner nås den endelige tilstanden først under etterherdingen som følger. En fast etterherdingstid overføres derfor bare så lenge kilde, arbeidsavstand, temperatur og delgeometri forblir de samme. Det som gjør trinnet reproduserbart, er bølgelengde, irradians, dose og uniformitet.

Hvilke sektorer driver additiv produksjon?
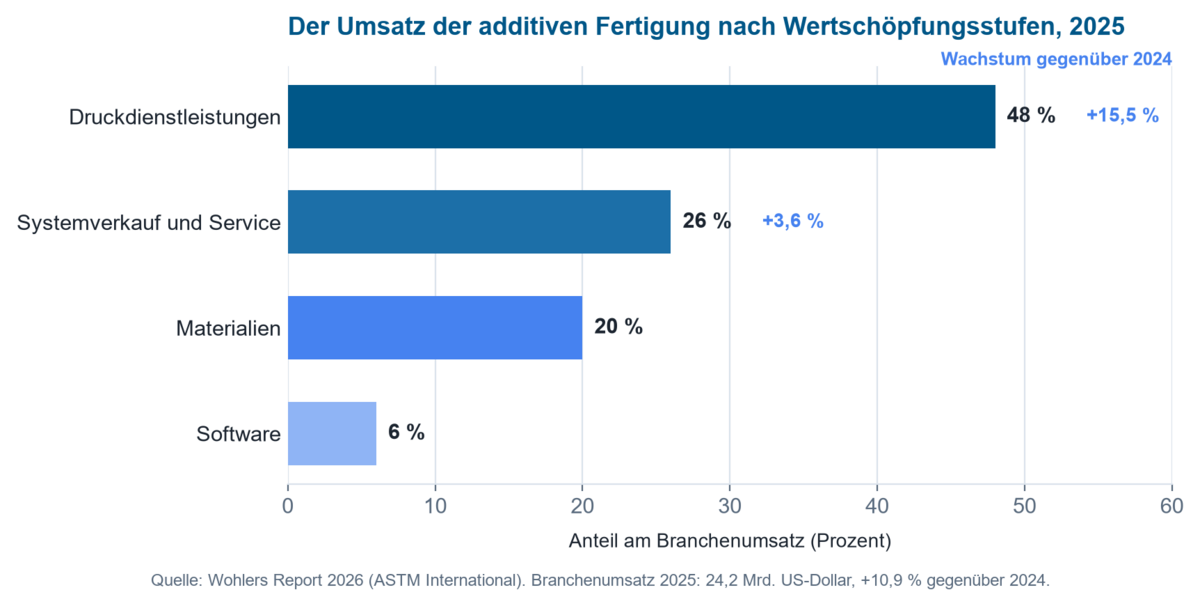
Automotive sammen med aerospace dominerte sluttbrukerindustriene i 2025. Helsevesen og tannpleie utvikler seg spesielt dynamisk, med pasientspesifikke implantater, aligners, kroner og broer – applikasjoner med høye krav til reproduserbarhet og derfor strukturelt nær kjernenytten av UV-måling.
Markedsstørrelser, vekstrater og kilder for dette applikasjonsfeltet er oppsummert på siden Markedsutvikling for UV-teknologi.
Relevante teknologier og prosesser
For UV-baserte prosesser er familien for kar-fotopolymerisering den relevante: stereolitografi (SLA), digital lysbehandling (DLP) og maskebaserte LCD-prosesser, i forskning supplert med volumetriske metoder. SLA hadde den største teknologiandelen i 2025 med 17,5 %, mens DLP regnes som den raskest voksende teknologien – drevet blant annet av tannregulering, hørselsapparater og smykkecasting. Disse prosessene skiller seg i punkt- eller pikselstørrelse, optisk projeksjon, resinkjemi, lagtykkelse og eksponeringsstrategi – men de deler samme avhengighet av den optiske energien som faktisk blir levert.
Aktuelle trender i 2025 og 2026
- Fra installasjon til utnyttelse: vekst kommer i økende grad fra bedre utnyttelse av eksisterende kapasitet snarere enn fra salg av nytt utstyr.
- AI og industri 4.0: generativ design, AI-assistert kvalitetskontroll, digitale tvillinger og skybaserte produksjonsplattformer vinner terreng.
- Et voksende desktop-polymermarked: tilgangen til vat-fotopolymerisering blir bredere (AMPOWER Report).
- Investeringsdisiplin: strammere kapitalbetingelser fører til mer selektive investeringer.
- Multi-material- og hybridprosesser utvider bruksområdet utover klassisk prototyping og inn i seriefremstilling.
Skiftet fra maskinvaresalg til produksjonsutnyttelse, den over gjennomsnittlige veksten innen SLA og DLP, samt momentumet i dentale og medisinske anvendelser, peker alle strukturelt mot økende etterspørsel etter nettopp den UV-målings- og efterherdingsteknologien som beskrives nedenfor.
Hvilke segmenter driver etterspørselen etter UV-måling?
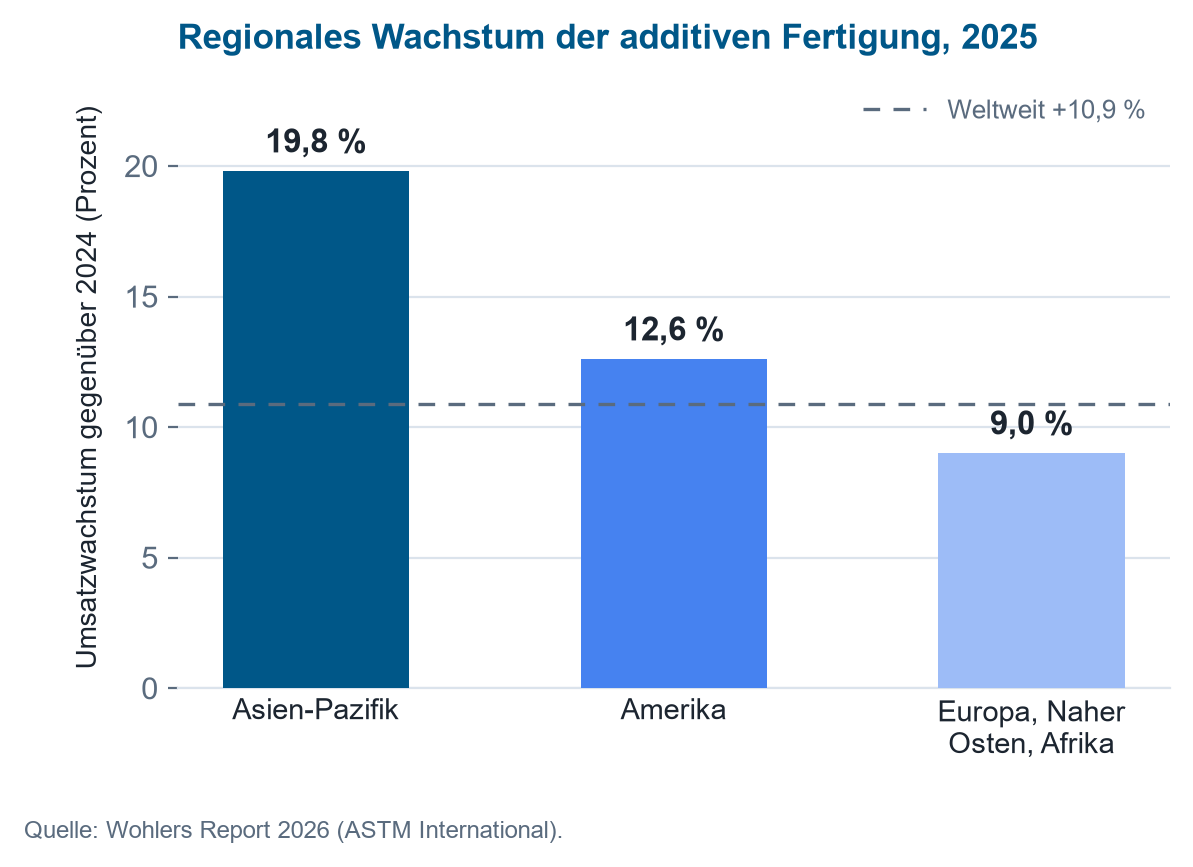
Flere felt viser spesielt tydelig hvorfor presis UV-måling får økende betydning innen additiv produksjon: dental- og medisinsk teknologi som etablerte, strengt regulerte anvendelsesområder for karfotopolymerisering, sammen med mikro- og presisjonsproduksjon og industriell fotopolymerisering som vekstområder i den øvre enden av oppløsnings- og volumskalaen. Alle fire deler det samme grunnleggende kravet: reproduserbar irradians, dose og jevnhet som en forutsetning for dimensjonsnøyaktighet, styrke og regulatorisk godkjenning av delene.
Dental 3D-utskrift
Det globale markedet for dental 3D-utskrift anslås til 4,3 til 6,3 milliarder amerikanske dollar for 2026, avhengig av hvordan det defineres, med en årlig vekstrate på 16 til 25 % (rapport om markedet for dental 3D-utskrift, Mordor Intelligence; prognose for dental 3D-utskrift, Precedence Research). Vat-fotopolymerisering dominerer klart: SLA har omtrent 34 % av volumet, DLP vokser raskest med 17,7 % per år, og fotopolymerharpikser utgjør mer enn 60 % av materialet som brukes til skinner, kroner, broer og kirurgiske guider (rapport om det amerikanske markedet for dental 3D-utskrift, Mordor Intelligence). Herdeenheter for lys er allerede det største utstyrssegmentet (rapport om markedet for herdeutstyr, Market Report Analytics) – noe som gjør irradians og dose ved 385 og 405 nm til en direkte faktor for pasform og biokompatibilitet.
Medisinsk teknologi
Additiv produksjon for medisinsk utstyr vokser fra 4,6 milliarder amerikanske dollar i 2025 til en forventet 23,9 milliarder amerikanske dollar innen 2035, det vil si 17,9 prosent per år; det bredere markedet for additiv produksjon innen helsevesenet forventes å øke fra 13,3 til rundt 82,3 milliarder amerikanske dollar i samme periode (prognose for medisinsk utstyr, Precedence Research; prognose for helsevesenet, Precedence Research). SLA leder med en teknologiandel på 29,5 prosent, og pasientspesifikke implantater utgjør det største enkeltsegmentet med 43,8 prosent (teknologiandeler, IMARC Group). Strenge krav til godkjenning og biokompatibilitet – deriblant ISO 10993-serien – forutsetter en sporbar, reproduserbar UV-etterherding: en dokumentert dose fremfor en fastsatt tid, dokumentert gjennom spekter, irradians og uniformitet.
Mikro- og presisjonsproduksjon
To-foton-polymerisering driver miniatyrisering: femtosekundlasere i nær infrarødt, vanligvis rundt 780 nm, produserer mikrostrukturer med oppløsninger ned til 100 nm (oversiktsartikkel om to-foton-polymerisering) – et marked som vokser i eget tempo for mikrooptikk, fotonikk og biomedisinske stillaser (rapport om markedet for to-foton-polymerisering, Research and Markets). Parallelt beveger industriell fotopolymerisering seg fra prototyping til serieproduksjon av funksjonelle sluttbrukerdeler innen elektronikk, sensorteknologi og presisjonsmekanikk (Grand View Research). Det bringer et bølgelengdeområde utover UV-A inn i bildet: kalibrering i nær infrarødt for to-foton-polymerisering, og strengere toleranser for ensartethet og repeterbarhet i industriell serieproduksjon.
Prosesser og deres behov for UV-måling
Markedet beveger seg mot spesialiserte UV-baserte prosesser. I fotopolymerprosessene – SLA, DLP og maskebaserte LCD- eller MSLA-systemer – samt ved UV-efterherding, avgjør nøyaktig karakterisering og reproduserbar kontroll av eksponeringen prosesskvalitet, materialoppførsel og delegenskaper.
Ved siden av de etablerte anvendelsene får forskningsfelt som tofotonpolymerisering, volumetrisk additiv tilvirkning og bioprinting økt betydning. Hver av dem stiller sine egne krav til måling av spektrum, irradians, dose og uniformitet – oversikten nedenfor tildeler dem til segmentene.
| Markedssegment | Behov for UV-måling |
|---|---|
| SLA | Spektrum, irradians, dose |
| DLP | Projeksjon, uniformitet, dose |
| LCD og MSLA | UV-LED-utgang, dose, aldring |
| UV-efterherding | Dose, uniformitet |
| Tofotonpolymerisering | Spektral karakterisering |
| Volumetrisk additiv tilvirkning | Spektrum, dosefordeling, fotokjemi |
| Bioprinting og hydrogelprinting | Fotopolymerisering, materialkompatibilitet |
| Keramisk additiv tilvirkning | Fotopolymerbasert prosesskontroll |
| Dental 3D-printing | Reproduserbar eksponering og efterherding |
| Medisinsk teknologi | Prosessvalidering og reproduserbarhet |
| Elektronikk og mikrofabrikasjon | Høypresisjons fotopolymerisering |
| Forskning og utvikling | Spektrometri og prosessutvikling |
Hvor virker optisk stråling i prosessen?
Optisk stråling virker på to punkter. Under utskrift bestemmer den hvilke områder av resinen som polymeriserer; oppløsning, kantdefinisjon og hvor langt reaksjonen når inn i laget under betyr alle noe her. Etter utskrift konverterer ytterligere bestråling de reaktive gruppene som er igjen.
Disse to oppgavene stiller forskjellige krav til måling. Med et projeksjonssystem er spørsmålet romlig uniformitet over bildeplanet. Med et efterherdingskammer er spørsmålet om en kompleks deloverflate får tilstrekkelig dose rundt hele. En måling kan ikke besvare begge.
Hva begrenser eksponeringens inntrengningsdybde
Eksponering av en resin er et samspill mellom optisk inntrengningsdybde og reaksjonsdiffusjon. Absorbere og fotoinitiator justeres slik at polymerisasjonen ikke løper ukontrollert i dybden – ellers mister fine detaljer konturen sin. Samtidig endrer reaksjonen resinens optiske egenskaper etter hvert som den skrider frem.
En eksponeringskurve registrert på en tynn testprøve er derfor ikke automatisk gyldig for komplekse geometrier eller for et annet resin-parti. Prosessvinduer bør følgelig ikke bare beskrives i sekunder, men gjennom spektrum, irradians og dose – størrelser som lar seg sammenligne på tvers av maskiner og over tid.
Regneeksempel: hvor mye dybde gir dobbel dose?
Herdedybden til en resin følger Jacobs-arbeidskurven: Cd = Dp · ln(E / Ec). Her er Dp resinens optiske penetrasjonsdybde, Ec den kritiske energien der polymerisering overhodet starter, og E den påførte dosen. Begge resinparametrene avhenger av batchen og må bestemmes på det aktuelle materialet – for dette eksempelet settes Dp = 0,15 mm og Ec = 10 mJ/cm².
Ved en dose på 25 mJ/cm² blir herdedybden 0,15 mm · ln(2,5) = 0,137 mm, altså 137 µm. Med et lagtykkelse på 50 µm når reaksjonen dermed 87 µm inn i laget som allerede er printet – denne overherdingen er tilsiktet, den binder lagene sammen.
Dobling av dosen til 50 mJ/cm² øker herdedybden til 0,15 mm · ln(5) = 0,241 mm. Det er 104 µm mer, ikke ytterligere 137 µm: logaritmen demper gevinsten. Overherdingen derimot øker fra 87 til 191 µm, altså mer enn en dobling. Dette er nettopp grunnen til at det nærliggende trekket – å redde underbelyste områder med mer dose – slår feil: det vinnes lite i dybde, mens kantskarpheten går tapt på fine konturer.
Samme forhold styrer etterherding, bare med motsatt fortegn: der er ikke spørsmålet kontur, men om dosen når kjernen. Hvor dypt UV-etterherding virker inn i stereolitografideler, og fra hvilket punkt kryssbindingen blir jevn over hele tverrsnittet, ble målt av Schlotthauer et al. – artikkelen er listet under publikasjonene nedenfor.
Kalkulatoren kjører helt i nettleseren din — ingen data blir overført.
Hvilke egenskaper oppstår først under etterherding
Etterherding er ikke kosmetisk. Den øker konverteringsgraden og med den glassovergangen, elastisitetsmodulen, styrken, dimensjonsstabiliteten og den kjemiske bestandigheten. Omvendt kan for høy dose eller en uegnet bølgelengde starte nedbrytning – den samme prosessen som studeres bevisst ved UV-aldring skjer her ved et uhell.
Det kritiske punktet er ensartethet. På en del med underskjæringer, fordypninger eller nedovervendte flater mottar ikke alle områder samme dose; fritt eksponerte områder kan være fullstendig herdet mens skyggelagte soner henger etter. For forsøksserier og kvalitetskontroll er det derfor verdt å spørre hvor mye maksimum, minimum og gjennomsnitt avviker over det brukbare arealet – ikke bare hvor høyt gjennomsnittet er. En optisk simulering kan under design vise hvordan arbeidsavstand og posisjon former strålingsfeltet; frigivelse hviler likevel fortsatt på en måling av det reelle oppsettet.

Hvilket måleutstyr passer til utskrift og etterherding?
Karakterisering av skrivere, etterherdingsenheter og LED-moduler har nytte av en spektral måling: to enheter med nominelt samme bølgelengde kan avvike i toppbølgelengde, båndbredde og sekundær emisjon – og det blir relevant så snart en resin har et smalt fotokjemisk prosessvindu. Den flate UVpad passer inn i byggekamre med liten klaring; der et bredere spektralområde kreves, dekker SR900 200 til 1100 nm.
For løpende kontroller av en etablert etterherding er et radiometer som RMD Pro med en passende sensor tilstrekkelig – utvalget er beskrevet under utvalg av UV-sensorer. Reproduserbare laboratorieforhold oppnås med bestrålingskamre; en dosekontroller som UV-MAT avslutter etterherdingen ved måldosen i stedet for etter en fastsatt tid. Eksponeringen forblir da konstant selv om lampeeffekten avtar med driftstimer.
Hvilken måling trenger jeg?
Anledningen avgjør metoden. Oversikten nedenfor knytter typiske spørsmål fra trykking og etterherding til størrelsen som besvarer dem – og til utstyret som leverer denne størrelsen.
| Anledning | Hva bør måles | Egnet utstyr |
|---|---|---|
| Trykkresultater endres selv om eksponeringstiden er uendret | Irradians og spektrum | Spektroradiometer |
| En UV-LED taper effekt | Irradians og dose | UV-radiometer |
| Etterherding er ikke reproduserbar | Dose | Radiometer med doseovervåking |
| En del herdes sterkere på én side | Jevnhet over bruksarealet | Arealmåling på flere punkter |
| Et nytt resin innføres | Spektrum og dose | Spektroradiometer |
| Forskjellige skrivere gir forskjellige resultater | Komparativ spektral måling | Spektroradiometer |
| En UV-kilde eldes | Irradians over tid | Radiometer med datalogging |
| Prosessen skal automatiseres | Dosegrense som utkoblingskriterium | Radiometer med prosesskontroll |
Tildelingen er bevisst grov: så snart bølgelengde, byggeromhøyde eller omgivelsestemperatur blir kritisk, avgjør det spesifikke oppsettet hvilken sensor som passer.
Hvilket spektralområde er relevant for hvilket prosesstrinn
Ikke alle spektralområder er like relevante i additiv produksjon. Oversikten nedenfor tildeler de praktisk relevante båndene til deres respektive bruk i prosessen.
| UV-B 280–315 nm | Akselerert klimatesting iht. ASTM G154 for testing av tap av UV-styrke i printede deler; kanten av noen fotoinitiatorers absorpsjonsspektre |
| UV-A og tilgrensende fiolett 315–410 nm | Den dominerende prosessbølgelengden for vat-fotopolymerisering: SLA-lasere ved 355 nm, DLP- og LCD-systemer ved 385 og 405 nm; også kjerneområdet for UV-etterherding |
| Synlig, fiolett til blått omtrent 380–460 nm | Resiner for dagslyssystemer og enkelte høyeffektsystemer; optisk kvalitetskontroll, kolorimetri og kantskarphetstesting av projeksjonsplanet |
| NIR (IR-A) 780–1400 nm | Tofotonpolymerisering med femtosekundlasere rundt 780 nm for høyoppløselige mikrostrukturer; NIR-spektroskopi for inline fuktighets- og materialtesting av resiner og pulver |
| IR-C, midtre og fjerne infrarødt 3000 nm til 1 mm | CO₂-lasere ved 10,6 µm for selektiv lasersintring; FTIR-spektroskopi for å kvantifisere konverteringsgraden etter etterherding |
UV-A-kjerneområdet dekker det faktiske prosessvinduet for vat-fotopolymerisering og fanges fullt opp av UVpad og SR900. De resterende områdene er relevante for tilgrensende test- og spesialistprosedyrer – fra klimatesting til FTIR-verifisering av etterherding.
Hvilke forskningsspørsmål viser publikasjonene
Følgende arbeid av brukere dekker begge sider: fremstillingen og etterbehandlingen av additivt produserte deler, og deres oppførsel ved senere UV-eksponering.
Bestemmer hvor dypt en UV-etterherding når inn i stereolitografideler, og når kryssbindingen blir jevn over hele tverrsnittet.
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
Utvikler en hydrogelplattform for volumetrisk additiv produksjon, der delen eksponeres i volumet i stedet for lag for lag.
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
Overfører lysbasert fremstilling til keramikk og produserer graderte materialer for medisinske implantater.
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
Kombinerer printbare epoksyvitrimerer med spørsmålet om hvordan slike nettverk fortsatt kan omformes etter fremstilling.
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
Behandler UV ikke som et verktøy, men som en belastning: styrketapet i printede deler under bestråling.
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
Viser på en tofoton-fotoresist at eksponeringen bestemmer ikke bare formen, men også brytningsindeksen til det ferdige materialet.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
Temafeltet om additiv produksjon og materialdesign omfatter for øyeblikket åtte artikler; hele oversikten er tilgjengelig under publikasjoner fra kunder etter tema.
Publikasjonsfinneren viser alle publikasjoner om additiv produksjon vi kjenner til – søkbare etter enhet, felt og søkeord.
Teknisk bakgrunn og videre lesning
Begreper og prosesser. Terminologien for additiv produksjon er definert i ISO/ASTM 52900:2021; prosessene som omtales her, faller inn under karfotopolymerisering. Den fysiske modellen for eksponeringsdybde er Jacobs-arbeidskurven (P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992), som brukes til å bestemme herdedybde, kritisk energi og optisk inntrengningsdybde for en resin.
Testing og godkjenning. For medisinsk utstyr gjelder ISO 10993-serien om biologisk evaluering, med ISO 10993-1:2018 som rammedelen – det er grunnen til at en dokumentert dose erstatter en fast tid. Hvordan trykte deler oppfører seg ved senere strålingseksponering, testes i simulert værpåkjenning etter ASTM G154-23; grunnlaget er beskrevet under UV-aldring og fargeekthet for plast.
Størrelser og kalibreringskjede. Irradians, stråleeksponering (dose) og enhetene deres er beskrevet i oversikten over radiometriske størrelser. Hvorfor en sensor med bredbåndsveiing avviker systematisk på en smalbånds-UV-LED, er beskrevet i artikkelen om spektralt misforhold; karakterisering av UV-radiometre dekkes av CIE 220:2016, og den spektrale irradiansen til en kilde måles etter CIE 250:2022. Metrologisk sporbarhet for sensorene som brukes, til nasjonale standarder ivaretas av kalibreringslaboratoriet, akkreditert etter DIN EN ISO/IEC 17025:2018-03. En oversikt over de relevante UV-rammeverkene finnes under retningslinjer, normer og standarder innen UV.
Ofte stilte spørsmål om UV-måling i additiv produksjon
Hvilke bølgelengder bruker SLA, DLP og LCD?
SLA-systemer arbeider for det meste med lasere ved 355 nm, DLP- og LCD- eller MSLA-systemer med UV-LED-er ved 385 og 405 nm. Det faktiske prosessvinduet for kar-fotopolymerisering ligger derfor i UV-A og det tilgrensende violette området mellom 355 og 405 nm; efterherding fungerer i samme område. Resiner for dagslyssystemer strekker seg inn i det fiolette-til-blå området rundt 460 nm, mens tofotonpolymerisering arbeider med femtosekundlasere rundt 780 nm i det nære infrarøde.
Hvorfor er en fast efterherdingstid ikke overførbar?
Fordi en gitt tid bare betyr samme dose så lenge kilde, avstand, temperatur og delgeometri forblir uforandret. Hvis effekten fra kilden avtar over dens driftstid, faller den påførte dosen ved uforandret tid – og konverteringsgraden med den, uten at noe vises på apparatet. Trinnet blir bare reproduserbart når efterherdingen avsluttes ved oppnådd måldose i stedet for når en klokke går ut.
Hvor dypt går bestrålingen inn i resinet?
Den følger Jacobs arbeidskurve og vokser derfor logaritmisk med dosen: dobbel dose gir ikke dobbelt herdedybde. Det som betyr noe er den optiske penetrasjonsdybden og resinets kritiske energi, og begge avhenger av batchen. Derfor er en arbeidskurve tatt på en tynn prøve ikke automatisk gyldig for komplekse geometrier eller en annen resinbatch. Regneeksempelet ovenfor viser hvor sterkt overherdingen vokser i prosessen.
Hvordan verifiseres ensartetheten i et efterherdingskammer?
Gjennom flere målepunkter over det brukbare arealet – og evalueringen omfatter maksimum, minimum og middelverdi, ikke bare middelverdien. Kun spredningen mellom det beste og det verste punktet sier om en del med underskjæringer eller bakflater får tilstrekkelig dose rundt hele omkretsen. Optisk simulering kan under designfasen vise hvordan avstand og posisjon påvirker strålingsfeltet; frigivelsen forblir en måling på det reelle oppsettet.
Hvor lang tid tar efterherding i 3D-printing?
Tiden følger av resinets måldose delt på irradiansen i kammeret. I et UVA-kammer ved 8 mW/cm² tar en dose på 10 J/cm² omtrent 21 minutter, i et UV-LED-kammer ved 800 mW/cm² bare 12,5 sekunder; 1 J/cm² blir der levert efter 1,25 sekunder. Efterherding beveger seg dermed fra minutter til sekundområdet – og usikkerheten flytter seg med: jo kortere tiden er, desto mer påvirker koblingsforsinkelse, kildens oppstartsatferd og delens posisjonering den faktisk leverte dosen. Den pålitelige prosessstørrelsen forblir derfor dosen og ikke klokken, og bestrålingen avsluttes ved oppnådd måldose målt med en kalibrert sensor. Produsentens angivelser for efterherdingstider gjelder kun for den kilden og den avstanden som er angitt sammen med dem.
Relaterte bruksområder
Å bygge en del med lys deler sin fysikk med flere naboområder: UV-herding og fotopolymerisering beskriver den samme tverrbindingsreaksjonen for belegg i stedet for lagstabler, optikk og presisjonskomponenter dekker blekkskriverutskrift av optiske elementer fra hybridpolymerer, og i transmisjonstesting for laserprosesser dukker additivt fremstilte fugepartnere opp igjen som en egen materialklasse, med spredning som avhenger av byggeretningen. Hvordan printede deler senere opptrer under bestråling dekkes av UV-aldring, fargeekthet og fotostabilitet. Ikke-plane baner og in-situ etterherding med et UV-verktøy på robotflensen dekkes under robotikk.
Forfatter: Dr. Mark Paravia
Dr.-Ing. Mark Paravia er administrerende direktør i Opsytec Dr. Gröbel GmbH i Ettlingen og leder det akkrediterte kalibreringslaboratoriet. Etter sin forskning på pulserende xenon-eksimerutladninger ved Institute of Lighting Technology ved KIT, er hans nåværende fokus på optisk strålingsmåleteknikk. Han er nestleder for DIN-standardiseringskomiteen FNL 7 «Optical Radiation», og medlem av DVGW-prosjektgruppen for UV-desinfeksjon.
Rådgivning om UV-måling for trykkeprosessen din
Enten du skal definere et prosessvindu, kontrollere jevnheten i et efterherdingskammer eller velge en passende sensor: teamet vårt hjelper deg med å sikre additiv fremstillingsprosess ved måling. Send oss spørsmålet ditt – vi kommer tilbake til deg med et forslag til dato for en konsultasjon.
