


UV měření pro aditivní výrobu a 3D tisk
3D tisk s využitím světla vytváří díly prostorově řízenou fotopolymerizací – a u většiny pryskyřic je konečného stavu dosaženo až během následného vytvrzování (post-cure). Fixní doba post-vytvrzování je tedy přenositelná pouze tehdy, pokud zůstává zdroj, pracovní vzdálenost, teplota a geometrie dílu stejná. Reprodukovatelnost tohoto kroku zajišťuje vlnová délka, ozářenost, dávka a rovnoměrnost.

Které sektory pohánějí aditivní výrobu
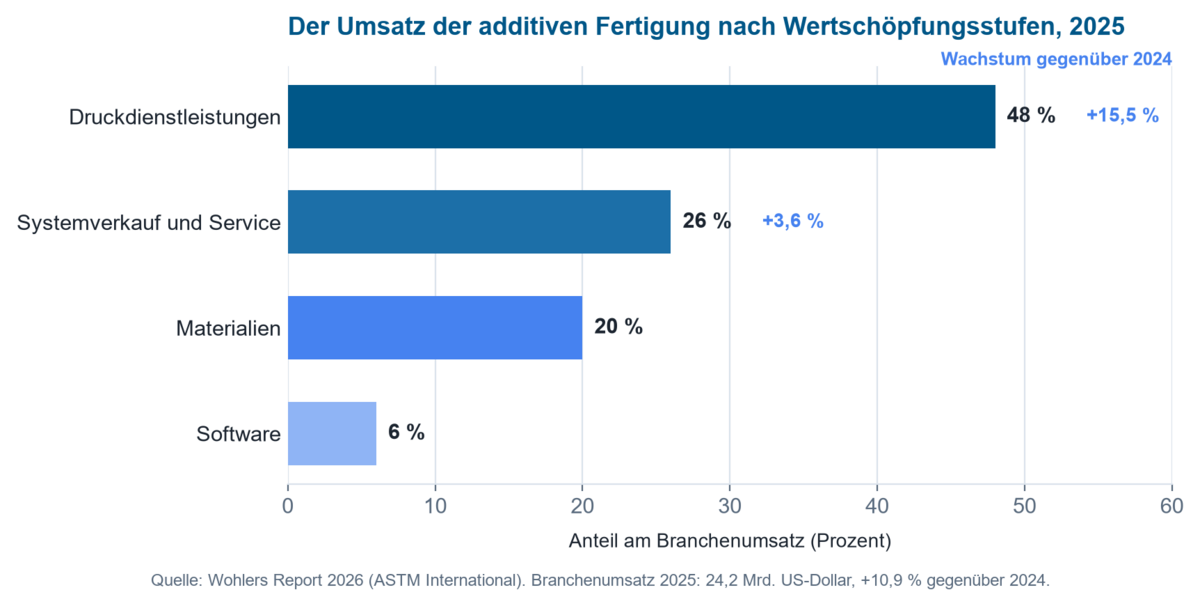
Automobilový průmysl společně s letectvím a kosmonautikou dominovaly koncovým odvětvím v roce 2025. Zdravotnictví a stomatologie se rozvíjejí zvláště dynamicky, s pacientsky specifickými implantáty, rovnátky, korunkami a můstky – aplikacemi s vysokými požadavky na reprodukovatelnost, a proto strukturálně blízkými hlavnímu přínosu UV měření.
Velikosti trhu, míry růstu a zdroje pro tuto oblast aplikace jsou shrnuty na stránce Vývoj trhu UV technologie.
Relevantní technologie a procesy
Pro procesy založené na UV záření je relevantní skupina technologií vaňové fotopolymerace: stereolitografie (SLA), digitální světelné zpracování (DLP) a maskové LCD procesy, doplněné ve výzkumu volumetrickými přístupy. SLA měla v roce 2025 největší podíl mezi technologiemi s 17,5 %, zatímco DLP se považuje za nejrychleji rostoucí technologii – poháněnou mimo jiné zubními rovnátky (alignery), naslouchadly a odléváním šperků. Tyto procesy se liší velikostí bodu nebo pixelu, optickou projekcí, chemií pryskyřice, tloušťkou vrstvy a strategií expozice – sdílejí však stejnou závislost na skutečně dodané optické energii.
Aktuální trendy v letech 2025 a 2026
- Od instalace k využití: růst čím dál více vychází z lepšího využití stávající kapacity než z prodeje nových zařízení.
- AI a Industry 4.0: generativní design, AI-asistovaná kontrola kvality, digitální dvojčata a cloudové výrobní platformy si získávají na oblíbenosti.
- Rostoucí trh desktopových polymerů: dostupnost fotopolymerace ve vaně se rozšiřuje (AMPOWER Report).
- Investiční disciplína: zpřísněné kapitálové podmínky vedou k selektivnějšímu investování.
- Multi-materiálové a hybridní procesy rozšiřují rozsah aplikací nad rámec klasického prototypování až do sériové výroby.
Posun od prodeje hardwaru k využití výroby, nadprůměrný růst SLA a DLP a dynamika v dentálních a medicínských aplikacích strukturálně poukazují na rostoucí poptávku právě po UV měřicí technice a technologii následného vytvrzování popsané níže.
Které segmenty pohánějí poptávku po měření UV záření
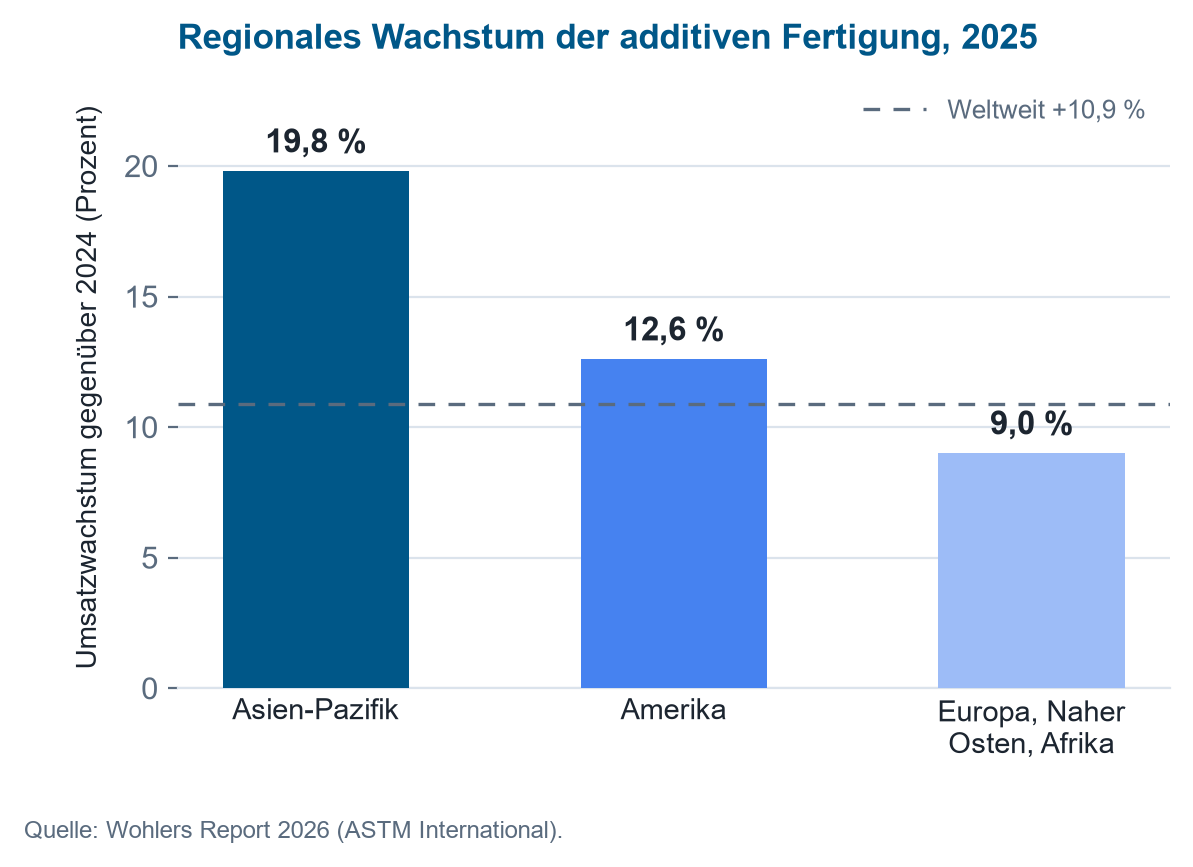
Několik oblastí obzvláště jasně ukazuje, proč přesné měření UV záření nabývá na významu v aditivní výrobě: dentální a zdravotnická technika jako vyzrálé, silně regulované oblasti aplikace vaňové fotopolymerace, k nimž se řadí mikrovýroba a přesná výroba a průmyslová fotopolymerace jako rostoucí oblasti na horním konci škály rozlišení a objemu. Všechny čtyři sdílejí stejný základní požadavek: reprodukovatelnou ozářenost, dávku a rovnoměrnost jako předpoklad rozměrové přesnosti, pevnosti a regulatorního schválení dílů.
3D tisk v dentální oblasti
Globální trh s dentálním 3D tiskem se pro rok 2026 odhaduje na 4,3 až 6,3 miliardy amerických dolarů, v závislosti na definici, s ročními růstovými sazbami od 16 % do 25 % (zpráva o trhu dentálního 3D tisku, Mordor Intelligence; prognóza dentálního 3D tisku, Precedence Research). Fotopolymerizace v kádi jednoznačně dominuje: SLA zaujímá přibližně 34 % objemu, DLP roste nejrychleji tempem 17,7 % ročně a fotopolymerní pryskyřice tvoří více než 60 % materiálu používaného pro rovnátka, korunky, můstky a chirurgické šablony (zpráva o trhu dentálního 3D tisku v USA, Mordor Intelligence). Vytvrzovací zařízení jsou již největším segmentem vybavení (zpráva o trhu vytvrzovacích zařízení, Market Report Analytics) – což činí ozářenost a dávku při 385 nm a 405 nm přímým faktorem ovlivňujícím přesnost a biokompatibilitu.
Lékařská technika
Aditivní výroba pro zdravotnické prostředky roste ze 4,6 miliardy amerických dolarů v roce 2025 na předpokládaných 23,9 miliardy amerických dolarů do roku 2035, což odpovídá 17,9 % ročně; širší trh aditivní výroby ve zdravotnictví by měl ve stejném období vzrůst z 13,3 na přibližně 82,3 miliardy amerických dolarů (prognóza pro zdravotnické prostředky, Precedence Research; prognóza pro zdravotnictví, Precedence Research). SLA vede s podílem technologie 29,5 %, přičemž pacientsky specifické implantáty tvoří největší jednotlivý segment s 43,8 % (podíly technologií, IMARC Group). Strogé požadavky na schvalování a biokompatibilitu – mezi nimi i řada norem ISO 10993 – předpokládají sledovatelné, reprodukovatelné UV vytvrzování po výrobě: dokumentovanou dávku, nikoli nastavený čas, prokázanou pomocí spektra, ozářenosti a rovnoměrnosti.
Mikro a přesná výroba
Dvoufotonová polymerace pohání miniaturizaci: femtosekundové lasery v blízké infračervené oblasti, obvykle kolem 780 nm, vytvářejí mikrostruktury s rozlišením až do 100 nm (přehled dvoufotonové polymerace) – trh, který sám o sobě roste v oblasti mikrooptiky, fotoniky a biomedicínských scaffoldů (zpráva o trhu dvoufotonové polymerace, Research and Markets). Souběžně se průmyslová fotopolymerace přesouvá od prototypování k sériové výrobě funkčních koncových dílů v elektronice, senzorové technice a přesné mechanice (Grand View Research). To přináší do zorného pole rozsah nad rámec UV-A: kalibraci v blízké infračervené oblasti pro dvoufotonovou polymeraci a přísnější tolerance na rovnoměrnost a opakovatelnost v průmyslové sériové výrobě.
Procesy a jejich požadavky na UV měření
Trh se posouvá směrem ke specializovaným procesům založeným na UV záření. U fotopolymerních procesů – SLA, DLP a systémů LCD nebo MSLA založených na masce – i při UV dodatečném vytvrzování rozhoduje přesná charakterizace a reprodukovatelné řízení expozice o kvalitě procesu, chování materiálu a vlastnostech dílu.
Vedle zavedených aplikací nabývají na významu výzkumné oblasti jako dvoufotonová polymerace, objemová aditivní výroba a biotisk. Každá z nich klade vlastní požadavky na měření spektra, ozářenosti, dávky a rovnoměrnosti – přehled níže je přiřazuje k jednotlivým segmentům.
| Segment trhu | Požadavek na UV měření |
|---|---|
| SLA | Spektrum, ozářenost, dávka |
| DLP | Projekce, rovnoměrnost, dávka |
| LCD a MSLA | Výkon UV LED, dávka, stárnutí |
| UV dodatečné vytvrzování | Dávka, rovnoměrnost |
| Dvoufotonová polymerace | Spektrální charakterizace |
| Objemová aditivní výroba | Spektrum, distribuce dávky, fotochemie |
| Biotisk a tisk hydrogelů | Fotopolymerace, kompatibilita materiálů |
| Aditivní výroba keramiky | Řízení procesu na bázi fotopolymeru |
| Dentální 3D tisk | Reprodukovatelná expozice a dodatečné vytvrzování |
| Zdravotnická technika | Validace procesu a reprodukovatelnost |
| Elektronika a mikrovýroba | Vysoce přesná fotopolymerace |
| Výzkum a vývoj | Spektrometrie a vývoj procesů |
Kde ve výrobním procesu působí optické záření?
Optické záření působí na dvou místech. Během tisku rozhoduje o tom, které oblasti pryskyřice polymerují; důležité jsou zde rozlišení, ostrost hran a to, jak hluboko reakce zasáhne do spodní vrstvy. Po tisku pak dodatečné ozařování přeměňuje zbývající reaktivní skupiny.
Tyto dva úkoly kladou na měření odlišné nároky. U projekčního systému jde o prostorovou rovnoměrnost v rovině obrazu. U komory pro dodatečné vytvrzování jde o to, zda povrch složitého dílu obdrží ze všech stran dostatečnou dávku. Jedno měření nemůže zodpovědět obojí.
Co omezuje hloubku průniku ozáření?
Ozařování pryskyřice je souhrou optické hloubky průniku a reakční difuze. Absorbéry a fotoiniciátor jsou nastaveny tak, aby polymerace neprobíhala nekontrolovaně do hloubky – jinak jemné detaily ztrácejí svůj obrys. Zároveň reakce v průběhu svého postupu mění optické vlastnosti pryskyřice.
Expoziční křivka zaznamenaná na tenkém zkušebním vzorku proto automaticky neplatí pro komplexní geometrie nebo pro jinou šarži pryskyřice. Procesní okna by tedy měla být popisována nejen v sekundách, ale prostřednictvím spektra, ozářenosti a dávky – veličin, které jsou porovnatelné napříč stroji a v čase.
Vzorový příklad: kolik hloubky navíc přinese dvojnásobná dávka?
Hloubka vytvrzení pryskyřice se řídí Jacobsovou pracovní křivkou: Cd = Dp · ln(E / Ec). Zde Dp je optická hloubka průniku pryskyřice, Ec kritická energie, při které polymerace vůbec začíná, a E aplikovaná dávka. Oba parametry pryskyřice závisejí na šarži a musí být stanoveny na daném materiálu – pro tento příklad zvolme Dp = 0,15 mm a Ec = 10 mJ/cm².
Při dávce 25 mJ/cm² dosahuje hloubka vytvrzení 0,15 mm · ln(2,5) = 0,137 mm, tedy 137 µm. Při tloušťce vrstvy 50 µm zasahuje reakce 87 µm do již vytištěné vrstvy – toto přetvrzení je záměrné, spojuje vrstvy dohromady.
Zdvojnásobení dávky na 50 mJ/cm² zvýší hloubku vytvrzení na 0,15 mm · ln(5) = 0,241 mm. To je o 104 µm více, nikoli o dalších 137 µm: logaritmus tlumí nárůst. Přetvrzení naproti tomu vzroste z 87 na 191 µm, tedy více než na dvojnásobek. Přesně z tohoto důvodu se ono zjevné řešení – záchrana nedostatečně exponovaných míst vyšší dávkou – nedaří: v hloubce se získá málo, zatímco na jemných konturách se ztrácí ostrost hran.
Stejný vztah platí i pro dodatečné vytvrzování (post-curing), jen s opačným znaménkem: tam nejde o kontury, ale o to, zda dávka dosáhne až do jádra. Jak hluboko dodatečné UV vytvrzování proniká do stereolitografických součástí a od kdy je zesíťování rovnoměrné po celém průřezu, změřili Schlotthauer et al. – tato publikace je uvedena mezi publikacemi níže.
Následující kalkulačka Vám umožní určit dávku dodatečného vytvrzování na základě vlastních hodnot: ozářenost a čas udávají dávku, cílová dávka a ozářenost udávají potřebnou dobu dodatečného vytvrzování. Jacobsovy pracovní křivky se tím nedotýkají – kalkulačka poskytuje energii, nikoli hloubku vytvrzení.
Kalkulátor běží zcela ve Vašem prohlížeči — žádná data se nepřenášejí.
Jaké vlastnosti se objeví až po dokončovacím vytvrzování?
Dokončovací vytvrzování není kosmetická úprava. Zvyšuje stupeň konverze a s ním teplotu skelného přechodu, modul pružnosti, pevnost, rozměrovou stabilitu a chemickou odolnost. Naopak nadměrná dávka nebo nevhodná vlnová délka může zahájit degradaci – stejný proces, který se cíleně zkoumá při stárnutí vlivem UV záření, tady probíhá nechtěně.
Kritickým bodem je rovnoměrnost. Na součásti s podřezáními, výřezy nebo plochami směřujícími dolů nedostává každá oblast stejnou dávku; volně exponované oblasti mohou být plně vytvrzené, zatímco zastíněné zóny za nimi zůstávají pozadu. U experimentálních řad a kontroly kvality se tedy vyplatí ptát se, jak se maximum, minimum a průměr napříč využitelnou plochou liší – nejen jak vysoký je průměr. Optická simulace může už při návrhu ukázat, jak pracovní vzdálenost a poloha utvářejí ozařovací pole; uvolnění do výroby však stále závisí na měření reálného uspořádání.

Jaké měřicí vybavení se hodí pro tisk a následné vytvrzování?
Charakterizace tiskáren, jednotek pro následné vytvrzování a LED modulů těží ze spektrálního měření: dva přístroje se stejnou nominální vlnovou délkou se mohou lišit v poloze špičky, šířce pásma a sekundární emisi – a to se stává významným, jakmile má pryskyřice úzké fotochemické procesní okno. Plochý UVpad se vejde do stavebních komor s malým prostorem nad hlavou; tam, kde je vyžadován širší spektrální rozsah, pokrývá SR900 rozsah 200 až 1100 nm.
Pro průběžné kontroly zavedeného procesu následného vytvrzování postačí radiometr, jako je RMD Pro, s odpovídajícím senzorem – výběr je popsán v části výběr UV senzorů. Reprodukovatelné laboratorní podmínky poskytují ozařovací komory; regulátor dávky, jako je UV-MAT, ukončí následné vytvrzování při dosažení cílové dávky, nikoli po uplynutí nastavené doby. Ozáření pak zůstává konstantní i přesto, že výkon lampy s provozními hodinami klesá.
Jaké měření potřebuji?
O metodě rozhoduje konkrétní situace. Přehled níže přiřazuje typické otázky z tisku a dodatečného vytvrzování k veličině, která na ně odpovídá – a k vybavení, které tuto veličinu poskytuje.
| Situace | Co by se mělo měřit | Vhodné vybavení |
|---|---|---|
| Výsledky tisku se mění, přestože doba expozice zůstává stejná | Ozářenost a spektrum | Spektroradiometr |
| UV LED ztrácí výkon | Ozářenost a dávka | UV radiometr |
| Dodatečné vytvrzování není reprodukovatelné | Dávka | Radiometr se sledováním dávky |
| Díl je na jedné straně vytvrzen silněji | Rovnoměrnost v rámci využitelné plochy | Plošné měření ve více bodech |
| Je zavedena nová pryskyřice | Spektrum a dávka | Spektroradiometr |
| Různé tiskárny dávají odlišné výsledky | Srovnávací spektrální měření | Spektroradiometr |
| UV zdroj stárne | Ozářenost v čase | Radiometr se záznamem dat |
| Proces má být automatizován | Mezní hodnota dávky jako kritérium vypnutí | Radiometr s řízením procesu |
Toto přiřazení je záměrně orientační: jakmile se vlnová délka, výška stavebního prostoru nebo okolní teplota stanou kritickými, o vhodném senzoru rozhoduje konkrétní konfigurace.
Který spektrální rozsah je důležitý pro který procesní krok?
Ne každý spektrální rozsah je pro aditivní výrobu stejně důležitý. Následující přehled přiřazuje prakticky významná pásma k jejich použití v procesu.
| UV-B 280–315 nm | Urychlené stárnutí podle ASTM G154 pro testování ztráty UV pevnosti tištěných dílů; okraj absorpčních spekter některých fotoiniciátorů |
| UV-A a přilehlá fialová oblast 315–410 nm | Dominantní procesní vlnová délka vaničkové fotopolymerace: SLA lasery na 355 nm, systémy DLP a LCD na 385 nm a 405 nm; také hlavní rozsah UV dodatečného vytvrzování |
| Viditelné světlo, fialová až modrá přibližně 380–460 nm | Pryskyřice pro systémy pracující s denním světlem a jednotlivé vysoce výkonné systémy; optická kontrola kvality, kolorimetrie a testování ostrosti hran projekční plochy |
| NIR (IR-A) 780–1400 nm | Dvoufotonová polymerace s femtosekundovými lasery kolem 780 nm pro vysoce rozlišené mikrostruktury; NIR spektroskopie pro inline testování vlhkosti a materiálu pryskyřic a prášků |
| IR-C, střední a daleké infračervené záření 3 000 nm až 1 mm | CO₂ lasery na 10,6 µm pro selektivní laserové sintrování; FTIR spektroskopie pro kvantifikaci stupně konverze po dodatečném vytvrzování |
Hlavní rozsah UV-A pokrývá skutečné procesní okno vaničkové fotopolymerace a je plně zachycen přístroji UVpad a SR900. Ostatní rozsahy jsou důležité pro navazující zkušební a specializované postupy – od testů stárnutí až po FTIR ověření dodatečného vytvrzování.
Jaké výzkumné otázky ukazují publikace?
Následující práce uživatelů se týkají obou stran: výroby a následného zpracování aditivně vyrobených dílů a jejich chování při pozdějším UV záření.
Určuje, jak hluboko proniká UV dodatečné vytvrzování do dílů stereolitografie a kdy se síťování stává rovnoměrným po celém průřezu.
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
Vyvíjí platformu z hydrogelu pro objemovou aditivní výrobu, kde je díl ozařován v celém objemu, a ne po jednotlivých vrstvách.
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
Přenáší výrobu založenou na světle do oblasti keramiky a vytváří gradientní materiály pro lékařské implantáty.
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
Spojuje tisknutelné epoxidové vitrimery s otázkou, jak lze takové sítě po výrobě ještě přetvarovat.
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
Nahlíží na UV záření nikoli jako na nástroj, ale jako na zátěž: pokles pevnosti tištěných dílů při ozařování.
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
Ukazuje na dvoufotonovém fotorezistu, že ozáření určuje nejen tvar, ale i index lomu hotového materiálu.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
Tematická oblast aditivní výroby a designu materiálů obsahuje momentálně osm publikací; úplný přehled je k dispozici na publikace od zákazníků podle tématu.
Vyhledávač publikací uvádí všechny publikace o aditivní výrobě, které známe – s možností vyhledávání podle zařízení, oboru a klíčového slova.
Technické pozadí a doporučená literatura
Termíny a procesy. Terminologie aditivní výroby je definována v ISO/ASTM 52900:2021; procesy popsané v tomto textu spadají do kategorie fotopolymerace ve vaně (vat photopolymerisation). Fyzikálním modelem hloubky vytvrzení je Jacobsova pracovní křivka (P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992), z níž lze určit hloubku vytvrzení, kritickou energii a optickou hloubku průniku pryskyřice.
Zkoušení a schvalování. Pro zdravotnické prostředky platí řada norem ISO 10993 týkající se biologického hodnocení, přičemž ISO 10993-1:2018 tvoří jejich rámcovou část – právě proto dokumentovaná dávka nahrazuje pevně stanovený čas. Chování vytištěných dílů při následné expozici záření se testuje simulovaným zvětšováním podle ASTM G154-23; základy jsou popsány v článku stárnutí plastů vlivem UV záření a stálobarevnost.
Veličiny a kalibrační řetězec. Ozářenost, ozáření (dávka ozáření) a jejich jednotky jsou uvedeny v přehledu radiometrických veličin. Důvod, proč senzor se širokopásmovou váhovou funkcí systematicky odchyluje při měření úzkopásmové UV LED, je popsán v článku o spektrálním nesouladu; charakterizace UV radiometrů je řešena normou CIE 220:2016 a spektrální ozářenost zdroje se měří podle CIE 250:2022. Metrologickou návaznost používaných senzorů na národní standardy zajišťuje kalibrační laboratoř, akreditovaná podle DIN EN ISO/IEC 17025:2018-03. Přehled relevantních rámců pro UV oblast je uveden v části směrnice, normy a standardy v UV oblasti.
FAQ o UV měření v aditivní výrobě
Jaké vlnové délky používají SLA, DLP a LCD?
Systémy SLA pracují většinou s lasery při 355 nm, DLP a LCD nebo MSLA systémy s UV LED při 385 a 405 nm. Skutečné procesní okno vaňové fotopolymerizace tedy leží v UV-A a přilehlé fialové oblasti mezi 355 a 405 nm; dodatečné vytvrzování probíhá ve stejném rozsahu. Pryskyřice pro systémy s denním světlem sahají do fialovo-modré oblasti kolem 460 nm, zatímco dvoufotonová polymerizace pracuje s femtosekundovými lasery kolem 780 nm v blízké infračervené oblasti.
Proč nelze pevně stanovenou dobu dodatečného vytvrzování přenášet?
Protože daná doba znamená stejnou dávku jen tehdy, pokud zůstávají zdroj, vzdálenost, teplota a geometrie dílu nezměněné. Pokud výkon zdroje během jeho provozní životnosti klesá, dávka dodaná za nezměněnou dobu se snižuje – a s ní i stupeň konverze, aniž by se to na přístroji jakkoli projevilo. Krok se stane reprodukovatelným až tehdy, když dodatečné vytvrzování končí dosažením cílové dávky, a ne uplynutím času na hodinách.
Jak hluboko proniká záření do pryskyřice?
Řídí se Jacobsovou pracovní křivkou a roste tedy s dávkou logaritmicky: dvojnásobná dávka nedává dvojnásobnou hloubku vytvrzení. Rozhodující jsou optická hloubka proniknutí a kritická energie pryskyřice, přičemž obě závisí na šarži. Proto pracovní křivka získaná na tenkém vzorku není automaticky platná pro složité geometrie nebo jinou šarži pryskyřice. Výše uvedený vzorový příklad ukazuje, jak výrazně při tom narůstá přesvětlení (overcure).
Jak se ověřuje rovnoměrnost komory pro dodatečné vytvrzování?
Pomocí několika měřicích bodů rozmístěných po celé využitelné ploše – a hodnocení zahrnuje maximum, minimum a průměr, nikoli pouze průměr. Pouze rozptyl mezi nejlepším a nejhorším bodem vypovídá o tom, zda díl s podřezáními nebo zadními plochami dostane ze všech stran dostatečnou dávku. Optická simulace může už při návrhu ukázat, jak vzdálenost a poloha ovlivňují pole záření; uvolnění procesu ale zůstává měřením na reálném uspořádání.
Jak dlouho trvá dodatečné vytvrzování při 3D tisku?
Doba vyplývá z cílové dávky pryskyřice dělené ozářeností v komoře. V UVA komoře s ozářeností 8 mW/cm² trvá dosažení dávky 10 J/cm² přibližně 21 minut, v UV-LED komoře s ozářeností 800 mW/cm² pouze 12,5 sekundy; dávka 1 J/cm² je zde dodána za 1,25 sekundy. Dodatečné vytvrzování se tak posouvá z minut do řádu sekund – a s tím se posouvá i nejistota: čím kratší doba, tím více ovlivňuje skutečně dodanou dávku spínací zpoždění, náběhové chování zdroje a umístění dílu. Spolehlivou procesní veličinou tedy zůstává dávka, a ne čas na hodinách, a ozařování končí dosažením cílové dávky změřené kalibrovaným senzorem. Údaje výrobce o dobách dodatečného vytvrzování platí pouze pro uvedený zdroj a s ním stanovenou vzdálenost.
Související oblasti použití
Budování dílu pomocí světla sdílí svou fyziku s několika sousedními obory: UV vytvrzování a fotopolymerace popisuje stejnou zesíťovací reakci, avšak pro nátěry namísto vrstvených struktur, optika a přesné komponenty se zabývá inkoustovým tiskem optických prvků z hybridních polymerů a v oblasti zkoušek propustnosti pro laserové procesy se aditivně vyrobené spojovací díly znovu objevují jako samostatná třída materiálů s rozptylem závislým na směru stavby. Tím, jak se vytištěné díly později chovají při ozařování, se zabývá téma stárnutí vlivem UV záření, stálobarevnost a fotostabilita. Neplanární dráhy a in-situ dodatečné vytvrzování pomocí UV nástroje na přírubě robotu jsou popsány v části robotika.
Autor: Dr. Mark Paravia
Dr.-Ing. Mark Paravia je jednatelem společnosti Opsytec Dr. Gröbel GmbH v Ettlingenu a vede akreditovanou kalibrační laboratoř. Po svém výzkumu pulzních xenonových excimerových výbojů na Institutu osvětlovací techniky KIT se v současnosti zaměřuje na měřicí techniku optického záření. Je místopředsedou normalizační komise DIN FNL 7 „Optické záření" a členem projektové skupiny DVGW pro UV dezinfekci.
Poradenství k UV měření pro Váš tiskový proces
Ať už potřebujete definovat procesní okno, zkontrolovat rovnoměrnost dodatečné vytvrzovací komory nebo vybrat vhodný senzor: náš tým Vám pomůže zajistit Váš proces aditivní výroby pomocí měření. Zašlete nám svůj dotaz – ozveme se Vám s návrhem termínu konzultace.
