


medición UV para fabricación aditiva e impresión 3D
La impresión 3D basada en luz fabrica piezas mediante fotopolimerización controlada espacialmente, y para la mayoría de las resinas el estado final solo se alcanza durante el post-curado posterior. Por lo tanto, un tiempo de post-curado fijo solo es aplicable mientras la fuente, la distancia de trabajo, la temperatura y la geometría de la pieza se mantengan iguales. Lo que hace que el paso sea reproducible es la longitud de onda, la irradiancia, la dosis y la uniformidad.

¿Qué sectores impulsan la fabricación aditiva?
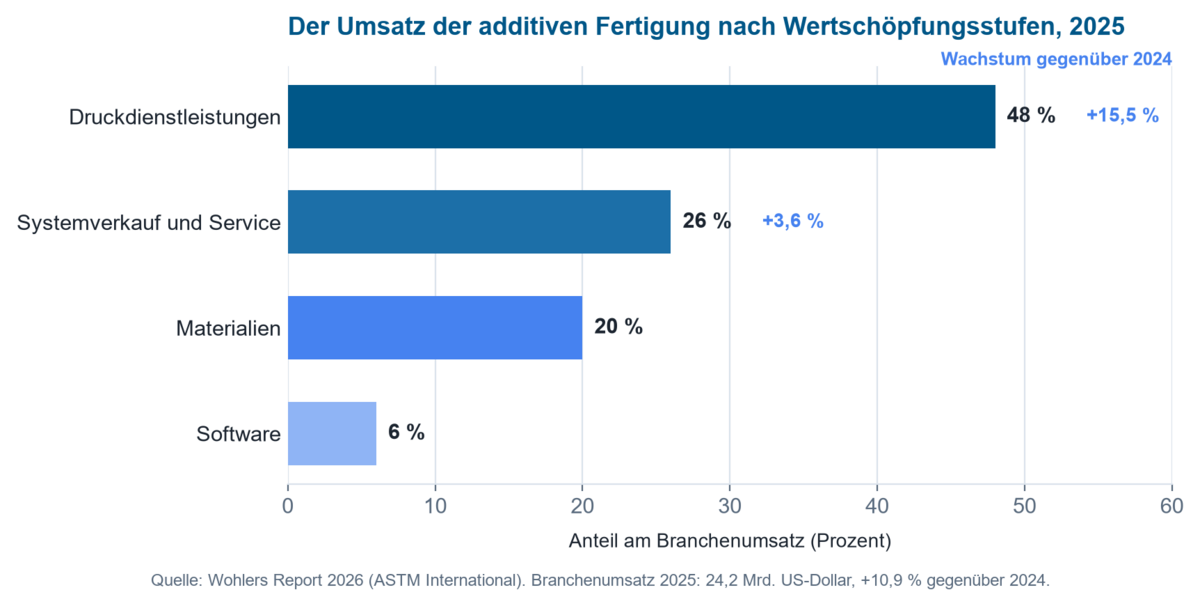
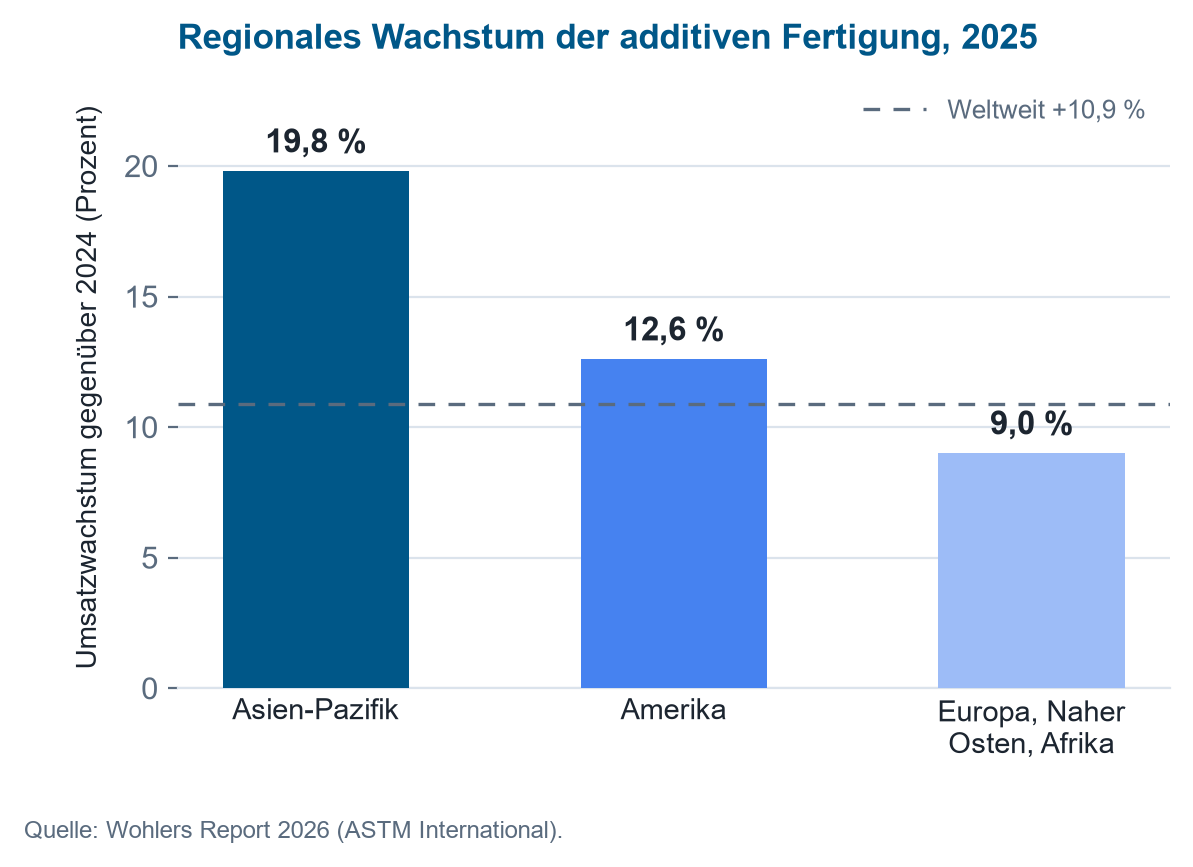
El sector de la automoción, junto con el aeroespacial, dominó las industrias de usuarios finales en 2025. La sanidad y la odontología se están desarrollando de forma especialmente dinámica, con implantes específicos para cada paciente, alineadores, coronas y puentes –aplicaciones con altas exigencias de reproducibilidad y, por tanto, estructuralmente cercanas al beneficio principal de la medición UV–.
Los tamaños de mercado, las tasas de crecimiento y las fuentes de este campo de aplicación se resumen en la página Evolución del mercado de la tecnología UV.
tecnologías y procesos relevantes
Para los procesos basados en UV, la familia de la fotopolimerización en cuba es la relevante: la estereolitografía (SLA), el procesamiento digital de luz (DLP) y los procesos basados en LCD con máscara, a los que se suman en la investigación los enfoques volumétricos. La SLA ostentó la mayor cuota tecnológica en 2025, con un 17,5 %, mientras que el DLP se considera la tecnología de más rápido crecimiento, impulsada, entre otras cosas, por los alineadores dentales, los audífonos y el moldeado de joyería. Estos procesos difieren en el tamaño del punto o píxel, la proyección óptica, la química de la resina, el espesor de capa y la estrategia de exposición, pero comparten la misma dependencia de la energía óptica realmente suministrada.
Tendencias actuales en 2025 y 2026
- De la instalación a la utilización: el crecimiento proviene cada vez más de un mejor aprovechamiento de la capacidad existente que de la venta de equipos nuevos.
- IA e Industria 4.0: el diseño generativo, el control de calidad asistido por IA, los gemelos digitales y las plataformas de fabricación en la nube están ganando terreno.
- Un mercado de polímeros de sobremesa en crecimiento: el acceso a la fotopolimerización en cubeta se está ampliando (informe de AMPOWER).
- Disciplina de inversión: unas condiciones de capital más estrictas conducen a inversiones más selectivas.
- Los procesos multimaterial e híbridos amplían el abanico de aplicaciones más allá del prototipado clásico hasta llegar a la producción en serie.
El paso de la venta de hardware a la utilización en producción, el crecimiento superior a la media de SLA y DLP, y el impulso en las aplicaciones dentales y médicas apuntan estructuralmente hacia una demanda creciente precisamente de la tecnología de medición UV y de postcurado descrita a continuación.
¿Qué segmentos impulsan la demanda de medición UV?
Varios campos muestran con especial claridad por qué la medición UV precisa está adquiriendo cada vez más importancia en la fabricación aditiva: la tecnología dental y médica como campos de aplicación maduros y fuertemente regulados de la fotopolimerización en cuba, a los que se suman la microfabricación y la fabricación de precisión, así como la fotopolimerización industrial como áreas de crecimiento en el extremo superior de las escalas de resolución y volumen. Los cuatro comparten el mismo requisito básico: irradiancia, dosis y uniformidad reproducibles como condición previa para la precisión dimensional, la resistencia y la homologación normativa de las piezas.
Impresión 3D dental
El mercado mundial de la impresión 3D dental se estima, según la definición que se emplee, entre 4,3 y 6,3 mil millones de dólares estadounidenses para 2026, con tasas de crecimiento anual del 16 al 25 por ciento (informe de mercado sobre impresión 3D dental, Mordor Intelligence; previsión sobre impresión 3D dental, Precedence Research). La fotopolimerización en cuba domina claramente: la SLA representa alrededor del 34 por ciento en volumen, la DLP es la que más rápido crece, con un 17,7 por ciento anual, y las resinas fotopoliméricas suponen más del 60 por ciento del material empleado para alineadores, coronas, puentes y guías quirúrgicas (informe del mercado estadounidense de impresión 3D dental, Mordor Intelligence). Los equipos de curado por luz son ya el mayor segmento de equipamiento (informe de mercado sobre equipos de curado, Market Report Analytics), lo que convierte a la irradiancia y a la dosis a 385 y 405 nm en un factor directo del ajuste y de la biocompatibilidad.
Tecnología médica
La fabricación aditiva para dispositivos médicos está creciendo de 4,6 mil millones de dólares estadounidenses en 2025 a una previsión de 23,9 mil millones de dólares estadounidenses para 2035, es decir, un 17,9 % anual; se espera que el mercado más amplio de la fabricación aditiva en el sector sanitario aumente de 13,3 a unos 82,3 mil millones de dólares estadounidenses en el mismo periodo (previsión sobre dispositivos médicos, Precedence Research; previsión sobre el sector sanitario, Precedence Research). La SLA lidera con una cuota tecnológica del 29,5 %, y los implantes específicos para pacientes constituyen el mayor segmento individual, con un 43,8 % (cuotas tecnológicas, IMARC Group). Los estrictos requisitos de aprobación y biocompatibilidad – entre ellos la serie ISO 10993 – presuponen un curado UV posterior trazable y reproducible: una dosis documentada en lugar de un tiempo fijo, evidenciada mediante el espectro, la irradiancia y la uniformidad.
fabricación micro y de precisión
La polimerización de dos fotones está impulsando la miniaturización: los láseres de femtosegundos en el infrarrojo cercano, normalmente en torno a 780 nm, producen microestructuras con resoluciones de hasta 100 nm (revisión sobre la polimerización de dos fotones) – un mercado que crece por derecho propio para la microóptica, la fotónica y los andamiajes biomédicos (informe del mercado de la polimerización de dos fotones, Research and Markets). En paralelo, la fotopolimerización industrial está pasando del prototipado a la producción en serie de piezas funcionales de uso final en electrónica, tecnología de sensores y mecánica de precisión (Grand View Research). Esto pone en el punto de mira un rango más allá de la UV-A: la calibración en el infrarrojo cercano para la polimerización de dos fotones, y tolerancias más estrictas de uniformidad y repetibilidad en la producción industrial en serie.
procesos y sus necesidades de medición UV
El mercado se está orientando hacia procesos especializados basados en UV. En los procesos de fotopolímeros – SLA, DLP y sistemas LCD o MSLA basados en máscara – así como en el poscurado UV, la caracterización precisa y el control reproducible de la exposición determinan la calidad del proceso, el comportamiento del material y las propiedades de la pieza.
Junto a las aplicaciones ya establecidas, campos de investigación como la polimerización de dos fotones, la fabricación aditiva volumétrica y la bioimpresión están ganando importancia. Cada uno de ellos plantea sus propias exigencias en cuanto a espectro, irradiancia, dosis y uniformidad de medición – la siguiente visión general los asigna a los segmentos.
| segmento de mercado | necesidad de medición UV |
|---|---|
| SLA | espectro, irradiancia, dosis |
| DLP | proyección, uniformidad, dosis |
| LCD y MSLA | salida de LED UV, dosis, envejecimiento |
| poscurado UV | dosis, uniformidad |
| polimerización de dos fotones | caracterización espectral |
| fabricación aditiva volumétrica | espectro, distribución de la dosis, fotoquímica |
| bioimpresión e impresión de hidrogeles | fotopolimerización, compatibilidad de materiales |
| fabricación aditiva cerámica | control de proceso basado en fotopolímeros |
| impresión 3D dental | exposición y poscurado reproducibles |
| tecnología médica | validación de procesos y reproducibilidad |
| electrónica y microfabricación | fotopolimerización de alta precisión |
| investigación y desarrollo | espectrometría y desarrollo de procesos |
¿dónde actúa la radiación óptica en el proceso?
La radiación óptica actúa en dos puntos. Durante la impresión, determina qué regiones de la resina polimerizan; aquí importan la resolución, la definición de bordes y hasta dónde llega la reacción en la capa inferior. Después de la impresión, una irradiación adicional convierte los grupos reactivos que quedan.
Estas dos tareas plantean exigencias distintas a la medición. Con un sistema de proyección, la cuestión es la uniformidad espacial en el plano de la imagen. Con una cámara de poscurado, la cuestión es si una superficie de pieza compleja recibe una dosis suficiente por todos los lados. Una sola medición no puede responder a ambas.
¿Qué limita la profundidad de penetración de la exposición?
Exponer una resina es una interacción entre la profundidad de penetración óptica y la difusión de la reacción. El absorbente y el fotoiniciador se ajustan de modo que la polimerización no avance de forma descontrolada hacia la profundidad; de lo contrario, los detalles finos pierden su contorno. Al mismo tiempo, la reacción modifica las propiedades ópticas de la resina a medida que avanza.
Por lo tanto, una curva de exposición registrada en una probeta delgada no es automáticamente válida para geometrías complejas ni para un lote de resina diferente. En consecuencia, las ventanas de proceso deberían describirse no solo en segundos, sino mediante el espectro, la irradiancia y la dosis, magnitudes comparables entre máquinas y a lo largo del tiempo.
ejemplo práctico: ¿cuánta profundidad aporta el doble de dosis?
La profundidad de curado de una resina sigue la curva de trabajo de Jacobs: Cd = Dp · ln(E / Ec). Aquí Dp es la profundidad de penetración óptica de la resina, Ec la energía crítica a partir de la cual comienza la polimerización, y E la dosis aplicada. Ambos parámetros de la resina dependen del lote y deben determinarse sobre el material en cuestión – para este ejemplo supongamos Dp = 0,15 mm y Ec = 10 mJ/cm².
Con una dosis de 25 mJ/cm² la profundidad de curado resulta ser 0,15 mm · ln(2,5) = 0,137 mm, es decir 137 µm. Con un espesor de capa de 50 µm, la reacción alcanza así 87 µm dentro de la capa ya impresa – este sobrecurado es intencionado, ya que une las capas entre sí.
Al duplicar la dosis a 50 mJ/cm², la profundidad de curado aumenta a 0,15 mm · ln(5) = 0,241 mm. Eso son 104 µm más, no otros 137 µm: el logaritmo amortigua la ganancia. El sobrecurado, en cambio, aumenta de 87 a 191 µm, más del doble. Esta es precisamente la razón por la que la solución obvia – rescatar zonas subexpuestas con más dosis – no funciona: se gana poco en profundidad, mientras que se pierde definición de bordes en contornos finos.
La misma relación rige el poscurado, solo que con el signo opuesto: allí la cuestión no es el contorno, sino si la dosis llega al núcleo. Schlotthauer et al. midieron hasta qué profundidad actúa el poscurado UV en piezas de estereolitografía y a partir de qué punto el entrecruzamiento se vuelve uniforme en toda la sección transversal – el artículo se encuentra listado entre las publicaciones a continuación.
La siguiente calculadora le permite determinar la dosis de poscurado con sus propios valores: la irradiancia y el tiempo dan la dosis, y la dosis objetivo y la irradiancia dan el tiempo de poscurado necesario. La curva de trabajo de Jacobs no se ve afectada por esto: la calculadora proporciona la energía, no la profundidad de curado.
La calculadora se ejecuta completamente en su navegador; no se transmite ningún dato.
¿Qué propiedades solo aparecen durante el poscurado?
El poscurado no es cosmético. Aumenta el grado de conversión y, con él, la temperatura de transición vítrea, el módulo elástico, la resistencia, la estabilidad dimensional y la resistencia química. A la inversa, una dosis excesiva o una longitud de onda inadecuada pueden iniciar una degradación: el mismo proceso que se estudia deliberadamente en el envejecimiento UV ocurre aquí por accidente.
El punto crítico es la uniformidad. En una pieza con contrasalidas, rebajes o superficies orientadas hacia abajo, no todas las zonas reciben la misma dosis; las regiones expuestas libremente pueden estar completamente curadas mientras que las zonas en sombra quedan rezagadas. Por ello, para las series experimentales y el control de calidad conviene preguntarse en qué medida difieren el máximo, el mínimo y la media en toda la superficie útil, y no solo cuán alta es la media. Una simulación óptica puede mostrar durante el diseño cómo la distancia de trabajo y la posición determinan el campo de radiación; la liberación sigue basándose en una medición de la configuración real.

¿qué equipo de medición es adecuado para la impresión y el postcurado?
Para caracterizar impresoras, unidades de postcurado y módulos LED resulta útil una medición espectral: dos dispositivos con la misma longitud de onda nominal pueden diferir en la posición del pico, el ancho de banda y la emisión secundaria, lo cual es relevante en cuanto una resina tiene una ventana de proceso fotoquímico estrecha. El plano UVpad se adapta a cámaras de impresión con poco espacio libre; cuando se requiere un rango espectral más amplio, el SR900 cubre de 200 a 1100 nm.
Para comprobaciones continuas de un postcurado ya establecido, un radiómetro como el RMD Pro con el sensor adecuado es suficiente; la selección se describe en selección de sensores UV. Las condiciones de laboratorio reproducibles se obtienen con cámaras de irradiación; un controlador de dosis como el UV-MAT finaliza el postcurado al alcanzar la dosis objetivo en lugar de después de un tiempo fijado. Así, la exposición se mantiene constante aunque la potencia de la lámpara disminuya con las horas de servicio.
¿qué medición necesito?
El motivo determina el método. La siguiente tabla asigna las preguntas típicas de la impresión y el postcurado a la magnitud que las responde, y al equipo que proporciona dicha magnitud.
| motivo | qué debe medirse | equipo adecuado |
|---|---|---|
| los resultados de impresión cambian aunque el tiempo de exposición no varía | irradiancia y espectro | espectrorradiómetro |
| un LED UV pierde potencia | irradiancia y dosis | radiómetro UV |
| el postcurado no es reproducible | dosis | radiómetro con control de la dosis |
| una pieza se cura con mayor intensidad por un lado | uniformidad en la superficie útil | medición de área en varios puntos |
| se introduce una nueva resina | espectro y dosis | espectrorradiómetro |
| distintas impresoras dan resultados diferentes | medición espectral comparativa | espectrorradiómetro |
| una fuente UV envejece | irradiancia a lo largo del tiempo | radiómetro con registro de datos |
| el proceso debe automatizarse | límite de dosis como criterio de desconexión | radiómetro con control de proceso |
Esta asignación es deliberadamente general: en cuanto la longitud de onda, la altura del espacio de construcción o la temperatura ambiente se vuelven críticas, es la configuración específica la que determina qué sensor es el adecuado.
¿Qué rango espectral importa en cada paso del proceso?
No todos los rangos espectrales tienen la misma importancia en la fabricación aditiva. La siguiente descripción general asigna las bandas de relevancia práctica a su uso respectivo en el proceso.
| UV-B 280–315 nm | Envejecimiento acelerado según ASTM G154 para comprobar la pérdida de resistencia UV en piezas impresas; el borde de algunos espectros de absorción de fotoiniciadores |
| UV-A y violeta adyacente 315–410 nm | La longitud de onda de proceso dominante de la fotopolimerización en cuba: láseres SLA a 355 nm, sistemas DLP y LCD a 385 y 405 nm; también el rango central del poscurado UV |
| Visible, violeta a azul aproximadamente 380–460 nm | Resinas para sistemas de luz diurna y sistemas individuales de alta potencia; control de calidad óptica, colorimetría y prueba de nitidez de bordes del plano de proyección |
| NIR (IR-A) 780–1400 nm | Polimerización de dos fotones con láseres de femtosegundo en torno a 780 nm para microestructuras de alta resolución; espectroscopía NIR para el control en línea de humedad y material de resinas y polvos |
| IR-C, infrarrojo medio y lejano 3000 nm a 1 mm | Láseres de CO₂ a 10,6 µm para sinterizado selectivo por láser; espectroscopía FTIR para cuantificar el grado de conversión tras el poscurado |
El rango central UV-A cubre la ventana de proceso real de la fotopolimerización en cuba y queda totalmente registrado por UVpad y SR900. Los demás rangos son relevantes para procedimientos de ensayo y especializados adyacentes, desde pruebas de envejecimiento hasta la verificación FTIR del poscurado.
¿Qué preguntas de investigación muestran las publicaciones?
Los siguientes trabajos de usuarios abarcan ambas caras: la fabricación y el postratamiento de piezas producidas de forma aditiva, y su comportamiento bajo una posterior exposición UV.
Determina hasta qué profundidad llega un postcurado UV en piezas de estereolitografía, y cuándo el entrecruzamiento se vuelve uniforme en toda la sección transversal.
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
Desarrolla una plataforma de hidrogel para fabricación aditiva volumétrica, en la que la pieza se expone en todo el volumen en lugar de capa por capa.
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
Traslada la fabricación basada en luz a la cerámica y produce materiales gradientes para implantes médicos.
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
Combina vitrímeros epoxi imprimibles con la cuestión de cómo dichas redes pueden seguir remodelándose después de la fabricación.
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
Trata la radiación UV no como una herramienta, sino como una carga: la pérdida de resistencia de las piezas impresas bajo irradiación.
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
Muestra en una fotorresina de dos fotones que la exposición determina no solo la forma, sino también el índice de refracción del material final.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
El campo temático sobre fabricación aditiva y diseño de materiales cuenta actualmente con ocho artículos; la visión general completa está disponible en publicaciones de clientes por tema.
El buscador de publicaciones enumera todas las publicaciones sobre fabricación aditiva que conocemos, con posibilidad de búsqueda por dispositivo, campo y palabra clave.
Antecedentes técnicos y lecturas adicionales
Términos y procesos. La terminología de la fabricación aditiva se define en la norma ISO/ASTM 52900:2021; los procesos aquí tratados corresponden a la fotopolimerización en cuba. El modelo físico de la profundidad de exposición es la curva de trabajo de Jacobs (P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992), a partir de la cual se pueden determinar la profundidad de curado, la energía crítica y la profundidad de penetración óptica de una resina.
Ensayos y homologación. Para los productos sanitarios se aplica la serie ISO 10993 sobre evaluación biológica, con la norma ISO 10993-1:2018 como parte marco; esta es la razón por la que una dosis documentada sustituye a un tiempo fijo. El comportamiento de las piezas impresas frente a una posterior exposición a la radiación se ensaya mediante envejecimiento simulado según ASTM G154-23; los fundamentos se explican en envejecimiento UV y solidez del color de los plásticos.
Magnitudes y cadena de calibración. La irradiancia, la exposición radiante (dosis) y sus unidades se exponen en el resumen de magnitudes radiométricas. Por qué un sensor con ponderación de banda ancha se desvía sistemáticamente frente a un LED UV de banda estrecha se describe en el artículo sobre desajuste espectral; la caracterización de los radiómetros UV está regulada por la norma CIE 220:2016, y la irradiancia espectral de una fuente se mide conforme a la norma CIE 250:2022. La trazabilidad de los sensores empleados frente a los patrones nacionales la garantiza el laboratorio de calibración, acreditado conforme a la norma DIN EN ISO/IEC 17025:2018-03. Un resumen de los marcos normativos relevantes en el ámbito UV se ofrece en directrices, normas y estándares en UV.
preguntas frecuentes sobre la medición UV en la fabricación aditiva
¿Qué longitudes de onda utilizan SLA, DLP y LCD?
Los sistemas SLA trabajan principalmente con láseres a 355 nm, mientras que los sistemas DLP y LCD o MSLA utilizan LED UV a 385 y 405 nm. La ventana de proceso real de la fotopolimerización en cuba se sitúa, por tanto, en el UV-A y el violeta adyacente, entre 355 y 405 nm; el poscurado funciona en el mismo rango. Las resinas para sistemas de luz diurna se extienden hasta el rango violeta-azul en torno a 460 nm, mientras que la polimerización de dos fotones trabaja con láseres de femtosegundos en torno a 780 nm en el infrarrojo cercano.
¿Por qué un tiempo de poscurado fijo no es transferible?
Porque un tiempo determinado solo representa la misma dosis mientras la fuente, la distancia, la temperatura y la geometría de la pieza permanezcan iguales. Si la salida de la fuente disminuye a lo largo de su vida útil, la dosis aplicada cae con el tiempo sin cambios, y con ella el grado de conversión, sin que nada lo indique en el equipo. El paso solo se vuelve reproducible cuando el poscurado finaliza al alcanzar una dosis objetivo, en lugar de cuando termina un tiempo cronometrado.
¿Hasta qué profundidad llega la exposición en la resina?
Sigue la curva de trabajo de Jacobs y, por tanto, crece de forma logarítmica con la dosis: el doble de dosis no produce el doble de profundidad de curado. Lo que importa es la profundidad de penetración óptica y la energía crítica de la resina, y ambas dependen del lote. Por eso una curva de trabajo obtenida en una probeta delgada no es automáticamente válida para geometrías complejas o para un lote de resina diferente. El ejemplo trabajado anterior muestra lo drásticamente que crece el sobrecurado en el proceso.
¿Cómo se verifica la uniformidad de una cámara de poscurado?
Mediante varios puntos de medición distribuidos por toda la superficie útil, y la evaluación abarca el máximo, el mínimo y el valor medio, no solo el valor medio. Solo la diferencia entre el mejor y el peor punto indica si una pieza con socavados o caras posteriores recibe suficiente dosis por todos lados. La simulación óptica puede mostrar durante el diseño cómo la distancia y la posición afectan al campo de radiación; la validación final sigue siendo una medición sobre el montaje real.
¿Cuánto dura el poscurado en la impresión 3D?
El tiempo se obtiene dividiendo la dosis objetivo de la resina entre la irradiancia en la cámara. En una cámara UVA a 8 mW/cm² una dosis de 10 J/cm² tarda unos 21 minutos, en una cámara de LED UV a 800 mW/cm² solo 12,5 segundos; allí se alcanza 1 J/cm² tras 1,25 segundos. El poscurado pasa así de minutos al rango de segundos, y la incertidumbre se desplaza con él: cuanto más corto es el tiempo, más influyen el retardo de conmutación, el comportamiento de arranque de la fuente y el posicionamiento de la pieza en la dosis realmente aplicada. La magnitud de proceso fiable sigue siendo, por tanto, la dosis y no el tiempo cronometrado, y la exposición finaliza al alcanzar la dosis objetivo medida por un sensor calibrado. Los datos de los fabricantes sobre tiempos de poscurado solo son válidos para la fuente y la distancia indicadas junto con ellos.
Campos de aplicación relacionados
Fabricar una pieza con luz comparte su física con varios campos vecinos: el curado UV y la fotopolimerización describe la misma reacción de reticulación para recubrimientos en lugar de para apilamientos de capas, óptica y componentes de precisión abarca la impresión por inyección de tinta de elementos ópticos a partir de polímeros híbridos, y en el ensayo de transmisión para procesos láser las piezas de unión fabricadas de forma aditiva reaparecen como una clase de material propia, con una dispersión que depende de la dirección de construcción. Cómo se comportan posteriormente las piezas impresas bajo radiación se trata en el envejecimiento UV, la resistencia al color y la fotoestabilidad. Las trayectorias no planas y el postcurado in situ con una herramienta UV en la brida del robot se tratan en robótica.
Autor: Dr. Mark Paravia
El Dr.-Ing. Mark Paravia es el director gerente de Opsytec Dr. Gröbel GmbH en Ettlingen y dirige el laboratorio de calibración acreditado. Tras sus investigaciones sobre descargas de excímero de xenón pulsadas en el Instituto de Tecnología de Iluminación del KIT, su enfoque actual se centra en la tecnología de medición de radiación óptica. Es vicepresidente del Comité de Normalización DIN FNL 7 «Radiación Óptica» y miembro del Grupo de Proyecto DVGW sobre Desinfección UV.
Asesoramiento sobre medición UV para su proceso de impresión
Ya sea para definir una ventana de proceso, comprobar la uniformidad de una cámara de postcurado o seleccionar un sensor adecuado: nuestro equipo le ayuda a asegurar su proceso de fabricación aditiva mediante mediciones. Envíenos su consulta – nos pondremos en contacto con usted con una propuesta de fecha para una consulta.
