


Medição UV para manufatura aditiva e impressão 3D
A impressão 3D baseada em luz constrói peças por meio de fotopolimerização espacialmente controlada – e, para a maioria das resinas, o estado final só é alcançado durante a pós-cura que se segue. Um tempo de pós-cura fixo, portanto, só é transferível enquanto a fonte, a distância de trabalho, a temperatura e a geometria da peça permanecerem as mesmas. O que torna a etapa reprodutível são o comprimento de onda, a irradiância, a dose e a uniformidade.

Quais setores impulsionam a manufatura aditiva
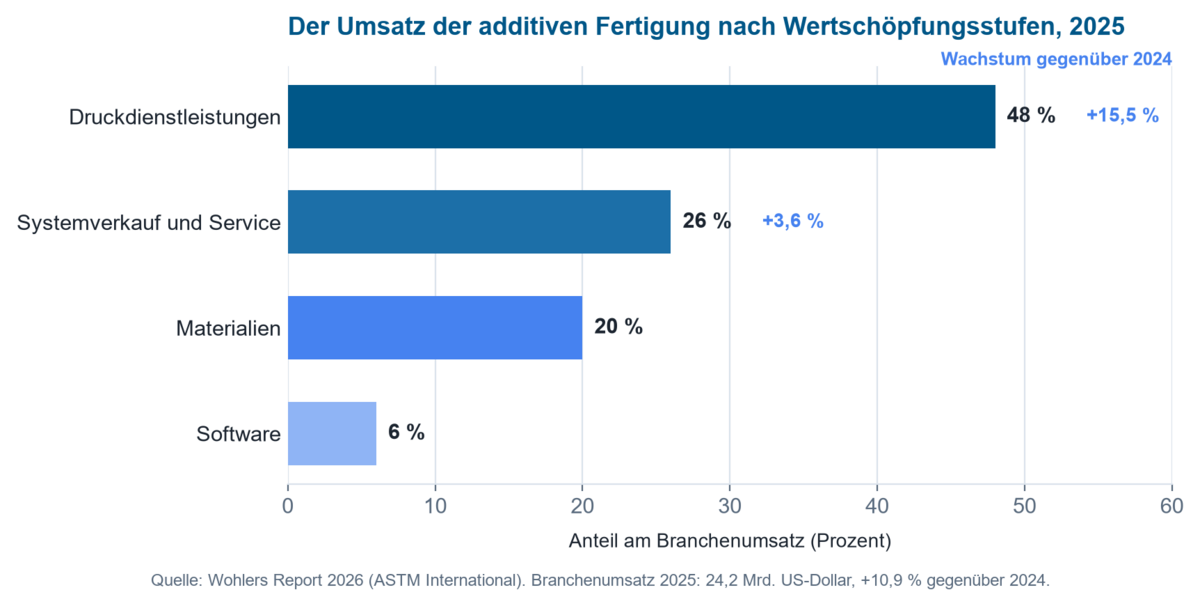
O setor automotivo, juntamente com o aeroespacial, dominou os setores de usuários finais em 2025. A área de saúde e odontologia está se desenvolvendo de forma particularmente dinâmica, com implantes específicos para pacientes, alinhadores, coroas e pontes – aplicações com altas exigências de reprodutibilidade e, portanto, estruturalmente próximas do benefício central da medição UV.
Tamanhos de mercado, taxas de crescimento e fontes para este campo de aplicação estão resumidos na página Desenvolvimento do mercado da tecnologia UV.
Tecnologias e processos relevantes
Para processos baseados em UV, a família de fotopolimerização em cuba é a relevante: estereolitografia (SLA), processamento digital de luz (DLP) e processos baseados em LCD com máscara, unidos em pesquisa por abordagens volumétricas. A SLA deteve a maior participação tecnológica em 2025, com 17,5%, enquanto a DLP é considerada a tecnologia de crescimento mais rápido – impulsionada, entre outros fatores, por alinhadores dentários, aparelhos auditivos e fundição de joias. Esses processos diferem em tamanho de ponto ou pixel, projeção óptica, química da resina, espessura de camada e estratégia de exposição – mas compartilham a mesma dependência da energia óptica efetivamente entregue.
Tendências atuais em 2025 e 2026
- Da instalação para a utilização: o crescimento vem cada vez mais do melhor aproveitamento da capacidade existente do que das vendas de novos equipamentos.
- IA e Indústria 4.0: design generativo, controle de qualidade assistido por IA, gêmeos digitais e plataformas de fabricação baseadas em nuvem estão ganhando espaço.
- Um mercado crescente de polímeros para desktop: o acesso à fotopolimerização em cuba está se ampliando (AMPOWER Report).
- Disciplina de investimento: condições de capital mais restritas levam a investimentos mais seletivos.
- Processos multimateriais e híbridos ampliam o leque de aplicações além da prototipagem clássica, chegando à produção em série.
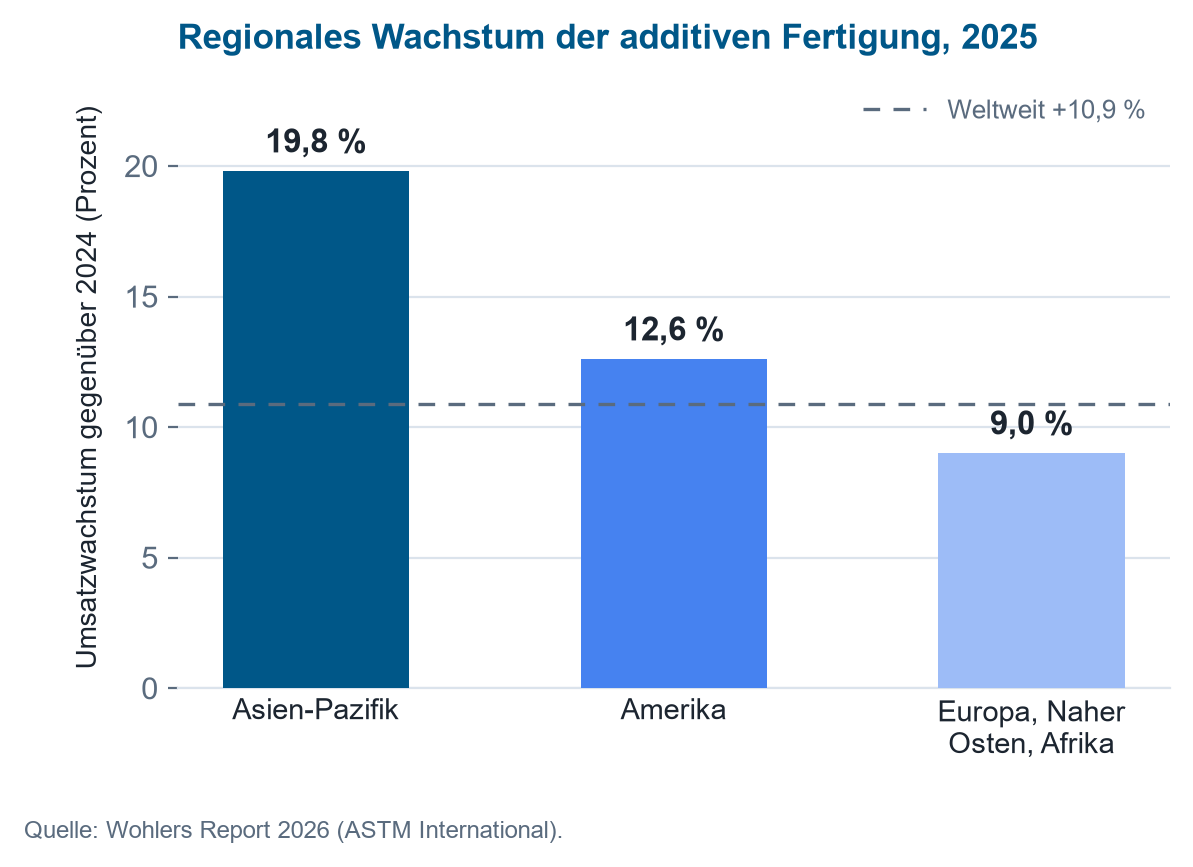
A mudança da venda de hardware para a utilização em produção, o crescimento acima da média de SLA e DLP, e o impulso em aplicações odontológicas e médicas apontam estruturalmente para uma demanda crescente exatamente pela tecnologia de medição UV e de pós-cura descrita a seguir.
Quais segmentos impulsionam a demanda por medição UV?
Vários campos mostram com particular clareza por que a medição UV precisa está ganhando importância na manufatura aditiva: a tecnologia odontológica e médica como campos de aplicação maduros e fortemente regulamentados da fotopolimerização em cuba, unidos à manufatura de micro e alta precisão e à fotopolimerização industrial como áreas de crescimento no limite superior das escalas de resolução e volume. Todos os quatro compartilham o mesmo requisito básico: irradiância, dose e uniformidade reproduzíveis como pré-condição para a precisão dimensional, a resistência e a aprovação regulatória das peças.
Impressão 3D odontológica
O mercado global de impressão 3D odontológica é estimado entre 4,3 e 6,3 bilhões de dólares americanos para 2026, dependendo da definição utilizada, com taxas de crescimento anual de 16 a 25 por cento (relatório de mercado de impressão 3D odontológica, Mordor Intelligence; previsão de impressão 3D odontológica, Precedence Research). A fotopolimerização em cuba domina claramente: a SLA detém cerca de 34 por cento em volume, a DLP cresce mais rapidamente, a 17,7 por cento ao ano, e as resinas fotopolímeras respondem por mais de 60 por cento do material utilizado para alinhadores, coroas, pontes e guias cirúrgicos (relatório de mercado de impressão 3D odontológica dos EUA, Mordor Intelligence). As unidades de fotopolimerização já são o maior segmento de equipamentos (relatório de mercado de equipamentos de cura, Market Report Analytics) – o que torna a irradiância e a dose em 385 e 405 nm um fator direto no ajuste e na biocompatibilidade.
Tecnologia médica
A manufatura aditiva para dispositivos médicos está crescendo de 4,6 bilhões de dólares americanos em 2025 para uma previsão de 23,9 bilhões de dólares americanos até 2035, ou seja, 17,9 por cento ao ano; espera-se que o mercado mais amplo de manufatura aditiva para saúde suba de 13,3 para cerca de 82,3 bilhões de dólares americanos no mesmo período (previsão para dispositivos médicos, Precedence Research; previsão para o setor de saúde, Precedence Research). A SLA lidera com uma participação tecnológica de 29,5 por cento, e os implantes específicos para pacientes formam o maior segmento individual, com 43,8 por cento (participações tecnológicas, IMARC Group). Requisitos rigorosos de aprovação e biocompatibilidade – entre eles a série ISO 10993 – pressupõem uma pós-cura UV rastreável e reprodutível: uma dose documentada em vez de um tempo fixo, comprovada por meio do espectro, da irradiância e da uniformidade.
Microfabricação e fabricação de precisão
A polimerização por dois fótons está impulsionando a miniaturização: lasers de femtossegundo no infravermelho próximo, geralmente em torno de 780 nm, produzem microestruturas com resoluções de até 100 nm (revisão sobre polimerização por dois fótons) – um mercado que cresce por si só para microóptica, fotônica e estruturas biomédicas (relatório de mercado de polimerização por dois fótons, Research and Markets). Paralelamente, a fotopolimerização industrial está avançando da prototipagem para a produção em série de peças funcionais de uso final em eletrônica, tecnologia de sensores e mecânica de precisão (Grand View Research). Isso traz à tona uma faixa que vai além do UV-A: calibração no infravermelho próximo para polimerização por dois fótons e tolerâncias mais rígidas de uniformidade e repetibilidade na produção industrial em série.
Processos e suas necessidades de medição UV
O mercado está migrando para processos especializados baseados em UV. Nos processos de fotopolímero – sistemas SLA, DLP e LCD ou MSLA baseados em máscara – bem como na pós-cura UV, a caracterização precisa e o controle reprodutível da exposição determinam a qualidade do processo, o comportamento do material e as propriedades da peça.
Além das aplicações já estabelecidas, campos de pesquisa como a polimerização de dois fótons, a manufatura aditiva volumétrica e a bioimpressão estão ganhando importância. Cada um deles impõe exigências próprias em relação a espectro, irradiância, dose e uniformidade de medição – a visão geral abaixo os atribui aos respectivos segmentos.
| Segmento de mercado | Necessidade de medição UV |
|---|---|
| SLA | Espectro, irradiância, dose |
| DLP | Projeção, uniformidade, dose |
| LCD e MSLA | Saída de LED UV, dose, envelhecimento |
| Pós-cura UV | Dose, uniformidade |
| Polimerização de dois fótons | Caracterização espectral |
| Manufatura aditiva volumétrica | Espectro, distribuição de dose, fotoquímica |
| Bioimpressão e impressão de hidrogel | Fotopolimerização, compatibilidade de materiais |
| Manufatura aditiva cerâmica | Controle de processo baseado em fotopolímero |
| Impressão 3D odontológica | Exposição reprodutível e pós-cura |
| Tecnologia médica | Validação de processo e reprodutibilidade |
| Eletrônica e microfabricação | Fotopolimerização de alta precisão |
| Pesquisa e desenvolvimento | Espectrometria e desenvolvimento de processos |
Onde a radiação óptica atua no processo?
A radiação óptica atua em dois pontos. Durante a impressão, ela decide quais regiões da resina polimerizam; resolução, definição de bordas e até onde a reação alcança na camada abaixo são todos importantes aqui. Após a impressão, uma irradiação adicional converte os grupos reativos que permanecem.
Essas duas tarefas impõem exigências diferentes à medição. Com um sistema de projeção, a questão é a uniformidade espacial no plano da imagem. Com uma câmara de pós-cura, a questão é se uma superfície de peça complexa recebe dose suficiente em todo o seu entorno. Uma única medição não pode responder a ambas.
O que limita a profundidade de penetração da exposição
A exposição de uma resina é uma interação entre profundidade de penetração óptica e difusão da reação. Absorvedores e fotoiniciador são ajustados de modo que a polimerização não avance de forma descontrolada em profundidade – caso contrário, detalhes finos perdem seu contorno. Ao mesmo tempo, a reação altera as propriedades ópticas da resina enquanto ela avança.
Uma curva de exposição registrada em um corpo de prova fino, portanto, não é automaticamente válida para geometrias complexas ou para um lote diferente de resina. As janelas de processo devem, consequentemente, ser descritas não apenas em segundos, mas por espectro, irradiância e dose – grandezas que permitem comparação entre máquinas e ao longo do tempo.
Exemplo prático: quanto de profundidade a dose duplicada compra?
A profundidade de cura de uma resina segue a curva de trabalho de Jacobs: Cd = Dp · ln(E / Ec). Aqui Dp é a profundidade de penetração óptica da resina, Ec a energia crítica na qual a polimerização começa, e E a dose aplicada. Ambos os parâmetros da resina dependem do lote e precisam ser determinados no material em questão – para este exemplo, considere Dp = 0,15 mm e Ec = 10 mJ/cm².
Com uma dose de 25 mJ/cm², a profundidade de cura chega a 0,15 mm · ln(2,5) = 0,137 mm, ou seja, 137 µm. Com uma espessura de camada de 50 µm, a reação atinge, portanto, 87 µm na camada já impressa – essa sobrecura é intencional, pois une as camadas entre si.
Dobrar a dose para 50 mJ/cm² aumenta a profundidade de cura para 0,15 mm · ln(5) = 0,241 mm. Isso representa 104 µm a mais, não mais 137 µm: o logaritmo amortece o ganho. A sobrecura, por outro lado, sobe de 87 para 191 µm, mais que dobrando. É exatamente por isso que a solução óbvia – recuperar áreas subexpostas com mais dose – falha: pouco se ganha em profundidade, enquanto a definição de borda se perde em contornos finos.
A mesma relação rege a pós-cura, apenas com o sinal oposto: ali a questão não é o contorno, mas se a dose atinge o núcleo. A profundidade com que a pós-cura UV atua em peças de estereolitografia, e a partir de quando a reticulação se torna uniforme em toda a seção transversal, foi medida por Schlotthauer et al. – o artigo está listado nas publicações abaixo.
A calculadora a seguir permite determinar a dose de pós-cura com seus próprios valores: irradiância e tempo fornecem a dose; dose alvo e irradiância fornecem o tempo de pós-cura necessário. A curva de trabalho de Jacobs não é afetada por isso – a calculadora fornece a energia, não a profundidade de cura.
A calculadora é executada inteiramente no seu navegador — nenhum dado é transmitido.
Quais propriedades só surgem durante a pós-cura?
A pós-cura não é cosmética. Ela eleva o grau de conversão e, com isso, a temperatura de transição vítrea, o módulo de elasticidade, a resistência, a estabilidade dimensional e a resistência química. Por outro lado, uma dose excessiva ou um comprimento de onda inadequado pode iniciar a degradação – o mesmo processo que é estudado deliberadamente em envelhecimento UV acontece aqui por acidente.
O ponto crítico é a uniformidade. Em uma peça com rebaixos, reentrâncias ou superfícies voltadas para baixo, nem toda área recebe a mesma dose; regiões livremente expostas podem estar totalmente curadas, enquanto zonas sombreadas ficam para trás. Para séries experimentais e controle de qualidade, vale a pena perguntar o quanto os valores máximo, mínimo e médio divergem entre si na área útil – não apenas qual é o valor médio. Uma simulação óptica pode mostrar, durante o projeto, como a distância de trabalho e o posicionamento moldam o campo de radiação; a liberação ainda depende de uma medição da configuração real.

Qual equipamento de medição é adequado para impressão e pós-cura?
A caracterização de impressoras, unidades de pós-cura e módulos LED se beneficia de uma medição espectral: dois dispositivos com o mesmo comprimento de onda nominal podem diferir na posição de pico, na largura de banda e na emissão secundária – e isso se torna relevante assim que uma resina possui uma janela de processo fotoquímico estreita. O compacto UVpad se encaixa em câmaras de impressão com pouco espaço livre; onde uma faixa espectral mais ampla é necessária, o SR900 cobre de 200 a 1100 nm.
Para verificações contínuas em uma pós-cura já estabelecida, um radiômetro como o RMD Pro com o sensor adequado é suficiente – a seleção é descrita em seleção de sensores UV. Condições laboratoriais reprodutíveis são obtidas com câmaras de irradiação; um controlador de dose como o UV-MAT encerra a pós-cura ao atingir a dose alvo, em vez de após um tempo definido. A exposição permanece então constante mesmo quando a saída da lâmpada diminui com as horas de operação.
De qual medição eu preciso?
A ocasião determina o método. A visão geral abaixo relaciona perguntas típicas da impressão e da pós-cura com a grandeza que as responde – e com o equipamento que fornece essa grandeza.
| Ocasião | O que deve ser medido | Equipamento adequado |
|---|---|---|
| Os resultados de impressão mudam mesmo com o tempo de exposição inalterado | Irradiância e espectro | Espectrorradiômetro |
| Um LED UV perde potência | Irradiância e dose | Radiômetro UV |
| A pós-cura não é reprodutível | Dose | Radiômetro com monitoramento de dose |
| Uma peça é curada de forma mais intensa de um lado | Uniformidade em toda a área útil | Medição de área em vários pontos |
| Uma nova resina é introduzida | Espectro e dose | Espectrorradiômetro |
| Impressoras diferentes apresentam resultados diferentes | Medição espectral comparativa | Espectrorradiômetro |
| Uma fonte UV envelhece | Irradiância ao longo do tempo | Radiômetro com registro de dados |
| O processo deve ser automatizado | Limite de dose como critério de desligamento | Radiômetro com controle de processo |
A atribuição é propositalmente aproximada: assim que o comprimento de onda, a altura do espaço de construção ou a temperatura ambiente se tornam críticos, a configuração específica determina qual sensor é adequado.
Qual faixa espectral importa para qual etapa do processo?
Nem toda faixa espectral tem a mesma importância na manufatura aditiva. A visão geral abaixo atribui as bandas de relevância prática ao seu respectivo uso no processo.
| UV-B 280–315 nm | Intemperismo acelerado conforme ASTM G154 para testar a perda de resistência UV em peças impressas; a borda de alguns espectros de absorção de fotoiniciadores |
| UV-A e violeta adjacente 315–410 nm | O comprimento de onda dominante do processo de fotopolimerização em cuba: lasers SLA em 355 nm, sistemas DLP e LCD em 385 e 405 nm; também a faixa central da pós-cura UV |
| Visível, violeta a azul aproximadamente 380–460 nm | Resinas para sistemas de luz diurna e sistemas individuais de alta potência; controle de qualidade óptica, colorimetria e teste de nitidez de borda do plano de projeção |
| NIR (IR-A) 780–1400 nm | Polimerização de dois fótons com lasers de femtossegundo em torno de 780 nm para microestruturas de alta resolução; espectroscopia NIR para testes em linha de umidade e material de resinas e pós |
| IR-C, infravermelho médio e distante 3000 nm a 1 mm | Lasers de CO₂ em 10,6 µm para sinterização seletiva a laser; espectroscopia FTIR para quantificar o grau de conversão após a pós-cura |
A faixa central do UV-A cobre a verdadeira janela de processo da fotopolimerização em cuba e é totalmente capturada pelo UVpad e pelo SR900. As demais faixas são relevantes para procedimentos de teste e especializados adjacentes – desde testes de intemperismo até a verificação FTIR da pós-cura.
Quais perguntas de pesquisa as publicações mostram?
Os trabalhos a seguir, realizados por usuários, cobrem os dois lados: a fabricação e o pós-tratamento de peças produzidas por manufatura aditiva, e seu comportamento sob exposição UV posterior.
Determina até que profundidade uma pós-cura UV alcança em peças de estereolitografia, e quando a reticulação se torna uniforme em toda a seção transversal.
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
Desenvolve uma plataforma de hidrogel para manufatura aditiva volumétrica, na qual a peça é exposta no volume, e não camada por camada.
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
Transfere a fabricação baseada em luz para cerâmicas e produz materiais graduados para implantes médicos.
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
Combina vitrímeros epóxi imprimíveis com a questão de como essas redes ainda podem ser remodeladas após a fabricação.
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
Trata a radiação UV não como uma ferramenta, mas como uma solicitação: a perda de resistência em peças impressas sob irradiação.
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
Mostra, em um fotorresiste de dois fótons, que a exposição define não apenas a forma, mas também o índice de refração do material final.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
O campo temático sobre manufatura aditiva e design de materiais reúne atualmente oito artigos; a visão geral completa está disponível em publicações de clientes por tema.
O localizador de publicações lista todas as publicações sobre manufatura aditiva que conhecemos – pesquisáveis por equipamento, área e palavra-chave.
Contexto técnico e leitura complementar
Termos e processos. A terminologia da manufatura aditiva é definida na ISO/ASTM 52900:2021; os processos discutidos aqui se enquadram na fotopolimerização em cuba. O modelo físico da profundidade de exposição é a curva de trabalho de Jacobs (P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992), a partir da qual podem ser determinados a profundidade de cura, a energia crítica e a profundidade de penetração óptica de uma resina.
Testes e aprovação. Para dispositivos médicos aplica-se a série ISO 10993 sobre avaliação biológica, com a ISO 10993-1:2018 como parte estrutural – é o motivo pelo qual uma dose documentada substitui um tempo fixo. O comportamento das peças impressas sob exposição posterior à radiação é testado em intemperismo simulado conforme a ASTM G154-23; os fundamentos são abordados em envelhecimento UV e resistência à cor de plásticos.
Grandezas e cadeia de calibração. A irradiância, a exposição radiante (dose) e suas unidades são apresentadas na visão geral das grandezas radiométricas. O motivo pelo qual um sensor com ponderação de banda larga se desvia sistematicamente em um LED UV de banda estreita é descrito no artigo sobre descasamento espectral; a caracterização de radiômetros UV é tratada pela CIE 220:2016, e a irradiância espectral de uma fonte é medida conforme a CIE 250:2022. A rastreabilidade metrológica dos sensores utilizados a padrões nacionais é garantida pelo laboratório de calibração, acreditado conforme a DIN EN ISO/IEC 17025:2018-03. Uma visão geral das diretrizes UV relevantes é apresentada em diretrizes, normas e padrões em UV.
Perguntas frequentes sobre medição UV na manufatura aditiva
Quais comprimentos de onda o SLA, DLP e LCD utilizam?
Sistemas SLA trabalham principalmente com lasers em 355 nm, sistemas DLP e LCD ou MSLA com LEDs UV em 385 e 405 nm. A janela real do processo de fotopolimerização em cuba situa-se, portanto, no UV-A e no violeta adjacente, entre 355 e 405 nm; a pós-cura ocorre na mesma faixa. Resinas para sistemas de luz do dia estendem-se até a faixa violeta-azul em torno de 460 nm, enquanto a polimerização por dois fótons trabalha com lasers de femtossegundos em torno de 780 nm no infravermelho próximo.
Por que um tempo de pós-cura fixo não é transferível?
Porque um determinado tempo só corresponde à mesma dose enquanto a fonte, a distância, a temperatura e a geometria da peça permanecerem inalteradas. Se a saída da fonte diminuir ao longo de sua vida útil, a dose aplicada cai com o tempo inalterado – e o grau de conversão junto com ela, sem que nada apareça no equipamento. A etapa só se torna reprodutível quando a pós-cura termina ao atingir uma dose-alvo, e não quando um cronômetro se esgota.
Quão profundamente a exposição atinge a resina?
Ela segue a curva de trabalho de Jacobs e, portanto, cresce logaritmicamente com a dose: o dobro da dose não resulta no dobro da profundidade de cura. O que importa é a profundidade de penetração óptica e a energia crítica da resina, e ambas dependem do lote. Por isso, uma curva de trabalho obtida em um corpo de prova fino não é automaticamente válida para geometrias complexas ou para um lote diferente de resina. O exemplo prático acima mostra o quanto a sobrecura cresce nesse processo.
Como é verificada a uniformidade de uma câmara de pós-cura?
Por meio de vários pontos de medição distribuídos pela área útil – e a avaliação abrange máximo, mínimo e média, não apenas a média. Somente a diferença entre o melhor e o pior ponto indica se uma peça com reentrâncias ou faces posteriores recebe dose suficiente em todo o seu contorno. A simulação óptica pode mostrar, já na fase de projeto, como a distância e a posição afetam o campo de radiação; a liberação continua sendo uma medição na configuração real.
Quanto tempo leva a pós-cura na impressão 3D?
O tempo resulta da dose-alvo da resina dividida pela irradiância na câmara. Em uma câmara UVA com 8 mW/cm², uma dose de 10 J/cm² leva cerca de 21 minutos; em uma câmara de LED UV com 800 mW/cm², apenas 12,5 segundos; ali, 1 J/cm² é atingido após 1,25 segundo. A pós-cura passa, assim, de minutos para a faixa de segundos – e a incerteza acompanha essa mudança: quanto mais curto o tempo, mais o atraso de comutação, o comportamento de partida da fonte e o posicionamento da peça afetam a dose efetivamente aplicada. A grandeza de processo confiável continua sendo a dose, e não o cronômetro, e a exposição termina ao atingir a dose-alvo medida por um sensor calibrado. Os valores de tempo de pós-cura fornecidos pelo fabricante aplicam-se apenas à fonte e à distância indicadas junto com eles.
Áreas de aplicação relacionadas
Construir uma peça com luz compartilha sua física com diversos campos vizinhos: a cura UV e a fotopolimerização descrevem a mesma reação de reticulação para revestimentos em vez de para pilhas de camadas, óptica e componentes de precisão abrange a impressão a jato de tinta de elementos ópticos a partir de polímeros híbridos, e em testes de transmissão para processos a laser os parceiros de junção fabricados aditivamente reaparecem como uma classe de material própria, com espalhamento que depende da direção de construção. Como as peças impressas se comportam posteriormente sob radiação é abordado em envelhecimento UV, solidez da cor e fotoestabilidade. Trajetórias não planares e pós-cura in-situ com uma ferramenta UV no flange do robô são abordadas em robótica.
Autor: Dr. Mark Paravia
Dr.-Ing. Mark Paravia é diretor-gerente da Opsytec Dr. Gröbel GmbH em Ettlingen e chefia o laboratório de calibração acreditado. Após sua pesquisa sobre descargas de excímero de xenônio pulsado no Instituto de Tecnologia de Iluminação do KIT, seu foco atual está na tecnologia de medição de radiação óptica. Ele é vice-presidente do Comitê de Normas DIN FNL 7 "Radiação Óptica" e membro do Grupo de Projeto DVGW sobre Desinfecção UV.
Consultoria sobre medição UV para o seu processo de impressão
Seja para definir uma janela de processo, verificar a uniformidade de uma câmara de pós-cura ou selecionar um sensor adequado: nossa equipe apoia você na garantia por medição do seu processo de fabricação aditiva. Envie sua pergunta – entraremos em contato com uma proposta de data para uma consultoria.
