


מדידת UV לייצור תוספתי והדפסה תלת-מימדית
הדפסה תלת-מימדית מבוססת אור בונה חלקים באמצעות פוטופולימריזציה נשלטת מרחבית - ועבור רוב השרפים, המצב הסופי מושג רק במהלך ההקשיה שלאחר ההדפסה. לכן, זמן הקשיה קבוע מראש רלוונטי רק כל עוד המקור, מרחק העבודה, הטמפרטורה וגיאומטריית החלק נשארים ללא שינוי. מה שהופך את השלב לניתן לשחזור הוא אורך הגל, עצמת קרינה נופלת, מנת קרינה והאחידות.

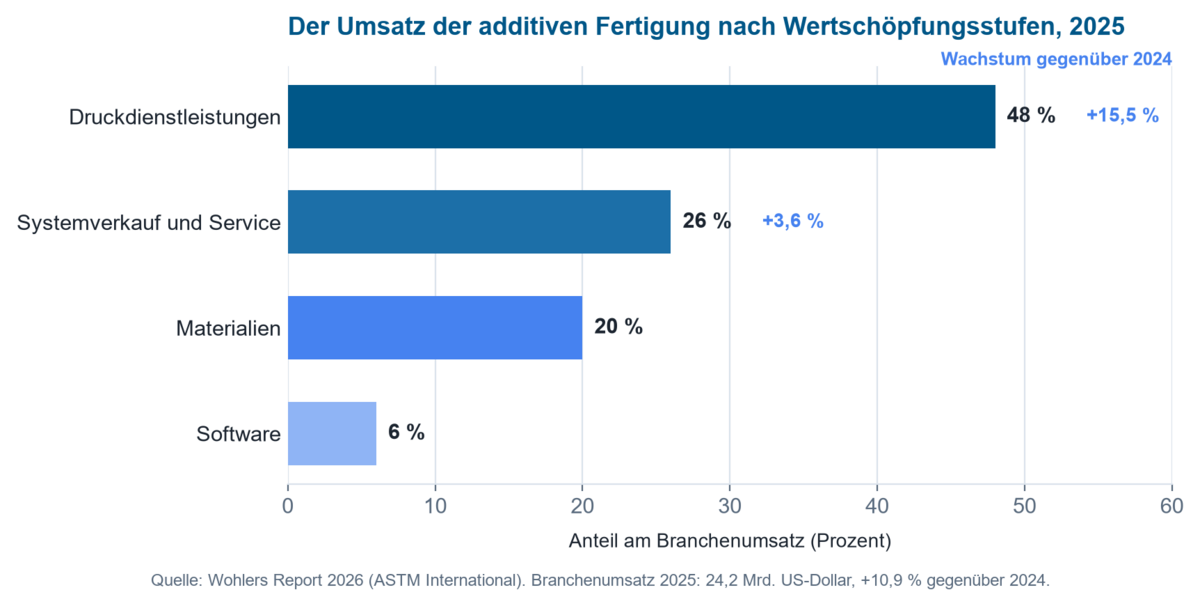
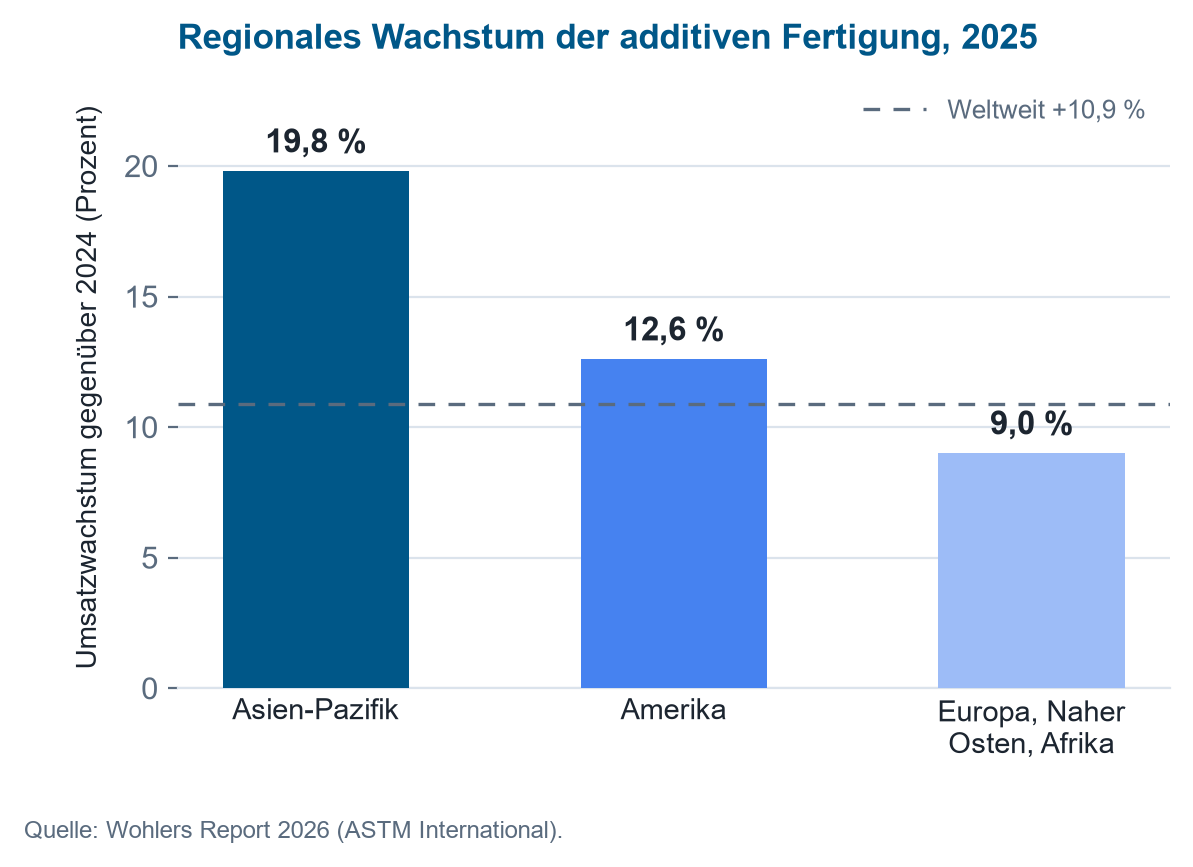
אילו מגזרים מובילים את הייצור התוסף
תעשיית הרכב לצד התעופה והחלל היוו את המגזרים הדומיננטיים בקרב תעשיות המשתמש הסופי בשנת 2025. תחומי הבריאות ורפואת השיניים מתפתחים באופן דינמי במיוחד, עם שתלים המותאמים לחולה, מיישרים שקופים, כתרים וגשרים – יישומים בעלי דרישות גבוהות לשחזוריות, ולכן קרובים במהותם לתועלת המרכזית של מדידת UV.
גדלי שוק, שיעורי צמיחה ומקורות לתחום יישום זה מסוכמים בעמוד התפתחות השוק של טכנולוגיית UV.
טכנולוגיות ותהליכים רלוונטיים
עבור תהליכים מבוססי UV, משפחת הפולימריזציה הפוטוכימית באמבט (vat photopolymerisation) היא הרלוונטית: סטריאוליתוגרפיה (SLA), עיבוד אור דיגיטלי (DLP) ותהליכי LCD מבוססי מסכה, ובמחקר מצטרפות אליהן גישות ווליומטריות. ל-SLA היה הנתח הגדול ביותר בטכנולוגיה בשנת 2025, בשיעור של 17.5 אחוזים, בעוד ש-DLP נחשבת לטכנולוגיה הצומחת במהירות הרבה ביותר – בהנעה, בין היתר, על-ידי יישרנים דנטליים, מכשירי שמיעה ויציקת תכשיטים. תהליכים אלה נבדלים זה מזה בגודל הנקודה או הפיקסל, בהטלה האופטית, בכימיית השרף, בעובי השכבה ובאסטרטגיית החשיפה – אך משותפת לכולם אותה תלות בעצמת האנרגיה האופטית שמועברת בפועל.
מגמות עדכניות ל-2025 ול-2026
- מהתקנה לניצול בפועל: הצמיחה נובעת יותר ויותר משימוש טוב יותר בקיבולת הקיימת ולא ממכירות של ציוד חדש.
- בינה מלאכותית ותעשייה 4.0: עיצוב גנרטיבי, בקרת איכות בסיוע בינה מלאכותית, תאומים דיגיטליים ופלטפורמות ייצור מבוססות ענן צוברים תאוצה.
- שוק שולחני הולך וגדל של פולימרים: הנגישות לפוטופולימריזציה בגיגית מתרחבת (דוח AMPOWER).
- משמעת השקעות: תנאי הון מחמירים יותר מובילים להשקעות סלקטיביות יותר.
- תהליכים רב-חומריים והיברידיים מרחיבים את טווח היישומים מעבר לאב-טיפוס קלאסי אל עבר ייצור סדרתי.
המעבר ממכירת חומרה לניצול הייצור, הצמיחה הגבוהה מהממוצע של SLA ו-DLP, והתנופה ביישומים דנטליים ורפואיים - כל אלה מצביעים באופן מבני על ביקוש הולך וגובר בדיוק לטכנולוגיית מדידת ה-UV והקשיה שלאחר ההדפסה המתוארת להלן.
אילו תחומים מניבים את הביקוש למדידת UV?
מספר תחומים מדגימים בבירור מדוע מדידת UV מדויקת צוברת חשיבות בייצור תוסף: טכנולוגיה דנטלית ורפואית כתחומי יישום בוגרים ומוסדרים בקפידה של פוטופולימריזציית מיכל (vat photopolymerisation), ולצדם ייצור מיקרו ומדויק וכן פוטופולימריזציה תעשייתית כתחומי צמיחה בקצה העליון של סקאלות הרזולוציה והנפח. לכל ארבעת התחומים דרישת בסיס משותפת: עצמת קרינה נופלת, מנת קרינה ואחידות הניתנים לשכפול, כתנאי מוקדם לדיוק מימדי, לחוזק ולאישור רגולטורי של החלקים.
הדפסת תלת-ממד בתחום הדנטלי
השוק העולמי להדפסת תלת-ממד בתחום הדנטלי מוערך ב-4.3 עד 6.3 מיליארד דולר אמריקאי לשנת 2026, בהתאם להגדרה, עם שיעורי צמיחה שנתיים של 16 עד 25 אחוזים (דוח שוק הדפסת תלת-ממד דנטלית, Mordor Intelligence; תחזית שוק הדפסת תלת-ממד דנטלית, Precedence Research). פוטופולימריזציה בגיגית שולטת בבירור בשוק: SLA מהווה כ-34% מהיקף השימוש, DLP הוא הטכנולוגיה הצומחת במהירות הרבה ביותר בשיעור של 17.7% בשנה, ושרפים פוטופולימריים מהווים למעלה מ-60% מהחומרים המשמשים ליישור שיניים (אליינרים), כתרים, גשרים ומדריכי ניתוח (דוח שוק הדפסת תלת-ממד דנטלית בארה"ב, Mordor Intelligence). יחידות הקשיה באור הן כבר פלח הציוד הגדול ביותר (דוח שוק ציוד הקשיה, Market Report Analytics) – מה שהופך את עצמת הקרינה הנופלת ואת מנת הקרינה באורכי גל 385 ו-405 nm לגורם ישיר בהתאמה ובביו-תאימות.
טכנולוגיה רפואית
הייצור התוספתי (Additive Manufacturing) של התקנים רפואיים צומח מ-4.6 מיליארד דולר אמריקאי בשנת 2025 לכ-23.9 מיליארד דולר אמריקאי החזוי עד שנת 2035, קצב של 17.9 אחוזים בשנה; שוק הייצור התוספתי בתחום הבריאות, הרחב יותר, צפוי לעלות מ-13.3 לכ-82.3 מיליארד דולר אמריקאי באותה תקופה (תחזית להתקנים רפואיים, Precedence Research; תחזית לתחום הבריאות, Precedence Research). טכנולוגיית SLA מובילה עם נתח טכנולוגי של 29.5 אחוזים, ושתלים המותאמים אישית למטופל מהווים את המקטע הבודד הגדול ביותר בשיעור של 43.8 אחוזים (נתחים טכנולוגיים, IMARC Group). דרישות אישור וביו-תאימות מחמירות – ובכללן סדרת ISO 10993 – מחייבות הקשיה (פולימריזציה) סופית בקרינת UV הניתנת לעקיבות ולשחזור: מנת קרינה מתועדת ולא זמן קבוע, המוכחת באמצעות ספקטרום, עצמת קרינה נופלת ואחידות.
ייצור מיקרו ופרסיזיה
פולימריזציה דו-פוטונית מניעה מיניאטוריזציה: לייזרים פמטו-שנייתיים בתחום האינפרה-אדום הקרוב, לרוב סביב 780 nm, מייצרים מיקרו-מבנים ברזולוציות של עד 100 nm (סקירה על פולימריזציה דו-פוטונית) – שוק הצומח בפני עצמו עבור מיקרו-אופטיקה, פוטוניקה ותשתיות ביו-רפואיות (דוח שוק פולימריזציה דו-פוטונית, Research and Markets). במקביל, פוטופולימריזציה תעשייתית עוברת מפיתוח אבטיפוס לייצור סדרתי של חלקים פונקציונליים לשימוש קצה בתחומי האלקטרוניקה, טכנולוגיית החיישנים והמכניקה העדינה (Grand View Research). כך נכנס לתמונה תחום מעבר לגלי UV-A: כיול באינפרה-אדום הקרוב עבור פולימריזציה דו-פוטונית, וכן דרישות מחמירות יותר לאחידות ולשחזוריות בייצור סדרתי תעשייתי.
תהליכים וצרכי המדידה שלהם בתחום UV
השוק נע לכיוון תהליכים ייעודיים המבוססים על UV. בתהליכי הפוטופולימר – SLA, DLP ומערכות LCD או MSLA מבוססות-מסכה – וכן בהקשיה שלאחר קרינת UV (post-curing), אפיון מדויק ובקרה הדירה של החשיפה הם הקובעים את איכות התהליך, התנהגות החומר ותכונות החלק.
לצד היישומים המבוססים, תחומי מחקר כמו פולימריזציה בשני פוטונים, ייצור תוספתי נפחי והדפסה ביולוגית צוברים חשיבות. לכל אחד מהם דרישות משלו למדידת ספקטרום, עצמת קרינה נופלת, מנת קרינה ואחידות – הסקירה למטה משבצת אותם בקטגוריות.
| קטגוריית שוק | צורך מדידת UV |
|---|---|
| SLA | ספקטרום, עצמת קרינה נופלת, מנת קרינה |
| DLP | הטלה, אחידות, מנת קרינה |
| LCD ו-MSLA | תפוקת LED UV, מנת קרינה, הזדקנות |
| הקשיה שלאחר קרינת UV | מנת קרינה, אחידות |
| פולימריזציה בשני פוטונים | אפיון ספקטרלי |
| ייצור תוספתי נפחי | ספקטרום, התפלגות מנת קרינה, פוטוכימיה |
| הדפסה ביולוגית והדפסת הידרוג'ל | פולימריזציה פוטוכימית, תאימות חומרים |
| ייצור תוספתי קרמי | בקרת תהליך מבוססת פוטופולימר |
| הדפסת תלת-מימד בתחום השיניים | חשיפה הדירה והקשיה לאחר קרינה |
| טכנולוגיה רפואית | אימות תהליך והדירות |
| אלקטרוניקה וייצור מיקרו | פולימריזציה פוטוכימית בדיוק גבוה |
| מחקר ופיתוח | ספקטרומטריה ופיתוח תהליכים |
היכן פועלת הקרינה האופטית בתהליך?
הקרינה האופטית פועלת בשתי נקודות. במהלך ההדפסה היא קובעת אילו אזורים עוברים פולימריזציה; רזולוציה, חדות קצוות ועד כמה התגובה מגיעה אל תוך השכבה שמתחת - כל אלה חשובים כאן. לאחר ההדפסה, הקרנה נוספת ממירה את הקבוצות התגובתיות שנותרו.
שתי המשימות הללו מציבות דרישות שונות למדידה. במערכת הקרנה מבוססת הטלה, השאלה היא אחידות מרחבית לאורך מישור התמונה. בתא הקשיה שלאחר ההדפסה, השאלה היא האם משטח חלק מורכב מקבל מנת קרינה מספקת מכל צדדיו. מדידה אחת אינה יכולה לענות על שתי השאלות גם יחד.
מה מגביל את עומק החדירה של ההקרנה
הקרנת שרף היא תוצאה של יחסי גומלין בין עומק החדירה האופטי לבין דיפוזיית התגובה. הבולעים (אבסורברים) ופוטואינציאטור מותאמים כך שהפולימריזציה לא תתקדם ללא בקרה לתוך העומק – אחרת פרטים עדינים מאבדים את מיתאר הקווים שלהם. במקביל, התגובה משנה את התכונות האופטיות של השרף ככל שהיא מתקדמת.
עקומת הקרנה שנמדדה על דגימת בדיקה דקה אינה בהכרח תקפה עבור גיאומטריות מורכבות או עבור אצווה אחרת של שרף. לכן, חלונות תהליך צריכים להיות מתוארים לא רק בשניות, אלא באמצעות ספקטרום, עצמת קרינה נופלת ומנת קרינה – גדלים שניתן להשוות בין מכונות ולאורך זמן.
דוגמה מחושבת: כמה עומק קונה לך כפל במנת הקרינה?
עומק ההקשיה של שרף נגזר מעקומת העבודה של Jacobs: Cd = Dp · ln(E / Ec). כאן Dp הוא עומק החדירה האופטי של השרף, Ec האנרגיה הקריטית שבה הפולימריזציה מתחילה כלל, ו-E היא מנת הקרינה המוחלת. שני פרמטרי השרף תלויים באצווה ויש לקבוע אותם על החומר הנבחן – לצורך דוגמה זו נניח Dp = 0.15 mm ו-Ec = 10 mJ/cm².
במנת קרינה של 25 mJ/cm² עומק ההקשיה מגיע ל-0.15 mm · ln(2.5) = 0.137 mm, כלומר 137 µm. בעובי שכבה של 50 µm התגובה מגיעה אפוא ל-87 µm לתוך השכבה שהודפסה כבר – עודף הקשיה זה מכוון, והוא מחבר בין השכבות.
הכפלת מנת הקרינה ל-50 mJ/cm² מעלה את עומק ההקשיה ל-0.15 mm · ln(5) = 0.241 mm. זהו גידול של 104 µm בלבד, לא עוד 137 µm: הלוגריתם מדכא את התוספת. לעומת זאת, עודף ההקשיה עולה מ-87 ל-191 µm, יותר מכפול. זו בדיוק הסיבה שהפעולה המתבקשת מאליה – הצלת אזורים חסרי חשיפה על ידי הגדלת מנת הקרינה – נכשלת: מתקבל מעט מאוד עומק נוסף, בעוד שחדות הקווים בפרטים דקים נפגעת.
אותו יחס חל גם על תהליך ההקשיה שלאחר ההדפסה (post-curing), אך בכיוון הפוך: כאן השאלה אינה קווי המתאר אלא האם מנת הקרינה מגיעה עד לליבת החלק. עד כמה עמוק פועלת הקשיה שלאחר הדפסה בקרינת UV בתוך חלקי סטריאוליתוגרפיה, ומאיזה שלב הצמלוב (crosslinking) הופך אחיד על פני החתך, נמדד על ידי Schlotthauer et al. – המאמר מופיע ברשימת הפרסומים למטה.
המחשבון פועל באופן מלא בדפדפן שלכם — לא מועבר כל מידע.
אילו תכונות מתפתחות רק במהלך ההקשיה שלאחר התהליך?
ההקשיה שלאחר התהליך אינה עניין קוסמטי. היא מעלה את דרגת ההמרה, ועימה את טמפרטורת המעבר הזגוגי, מודול האלסטיות, החוזק, היציבות המימדית והעמידות הכימית. מצד שני, מנת קרינה מוגזמת או אורך גל לא מתאים עלולים להתחיל תהליך של התדרדרות – אותו תהליך שנחקר בכוונה תחת הזדקנות בקרינת UV מתרחש כאן במקרה.
הנקודה הקריטית היא אחידות. בחלק עם תת-חתכים, שקעים או משטחים פונים מטה, לא כל אזור מקבל את אותה מנת קרינה; אזורים חשופים באופן חופשי עשויים להיות מוקשים באופן מלא בעוד שאזורים מוצללים מפגרים אחריהם. לכן, לצורך סבבי ניסויים ובקרת איכות, כדאי לבדוק עד כמה הערכים המרביים, המזעריים והממוצעים נבדלים זה מזה על פני השטח השימושי – ולא רק מהו גובה הממוצע. סימולציה אופטית יכולה להראות כבר בשלב התכנון כיצד מרחק העבודה והמיקום מעצבים את שדה הקרינה; אישור סופי מתבסס בכל זאת על מדידה של המערך האמיתי.

איזה ציוד מדידה מתאים להדפסה ולהקשיה שלאחר ההדפסה?
אפיון מדפסות, יחידות הקשיה שלאחר ההדפסה ומודולי LED נהנה ממדידה ספקטרלית: שני מכשירים בעלי אורך גל נומינלי זהה עשויים להיבדל בעמדת השיא, ברוחב הפס ובפליטה משנית - וזה הופך רלוונטי ברגע שלשרף יש חלון תהליך פוטוכימי צר. ה-UVpad השטוח מתאים לתאי בנייה עם מרווח פנוי קטן; במקרים בהם נדרש טווח ספקטרלי רחב יותר, ה-SR900 מכסה 200 עד 1100 nm.
לבדיקות שוטפות של תהליך הקשיה מבוסס, רדיומטר כגון ה-RMD Pro עם חיישן מתאים מספיק - הבחירה מתוארת בעמוד בחירת חיישני UV. תנאי מעבדה הניתנים לשחזור מתקבלים באמצעות תאי הקרנה; בקר מנת קרינה כגון ה-UV-MAT מסיים את ההקשיה לאחר ההדפסה במנת הקרינה המיועדת ולא לאחר זמן קבוע מראש. כך החשיפה נשארת קבועה גם כאשר עצמת המנורה פוחתת עם שעות ההפעלה.
איזו מדידה נדרשת?
המקרה הוא שמכתיב את השיטה. הטבלה שלהלן משייכת שאלות אופייניות מתחום ההדפסה וההקשיה שלאחר ההדפסה לגודל שמספק את התשובה - ולציוד שמודד אותו.
| המקרה | מה יש למדוד | ציוד מתאים |
|---|---|---|
| תוצאות ההדפסה משתנות אף שזמן החשיפה נותר קבוע | עצמת קרינה נופלת (W/m²) וספקטרום | ספקטרורדיומטר |
| נורית UV LED מאבדת מהעוצמה שלה | עצמת קרינה נופלת (W/m²) ומנת קרינה | רדיומטר UV |
| ההקשיה שלאחר ההדפסה אינה ניתנת לשחזור | מנת קרינה | רדיומטר עם ניטור מנת קרינה |
| חלק מוקשה בעוצמה רבה יותר בצד אחד | אחידות על פני השטח השימושי | מדידת שטח במספר נקודות |
| מוכנסת שרף חדשה | ספקטרום ומנת קרינה | ספקטרורדיומטר |
| מדפסות שונות נותנות תוצאות שונות | מדידה ספקטרלית השוואתית | ספקטרורדיומטר |
| מקור UV מזדקן | עצמת קרינה נופלת (W/m²) לאורך זמן | רדיומטר עם רישום נתונים |
| התהליך אמור לעבור אוטומציה | סף מנת קרינה כקריטריון לכיבוי | רדיומטר עם בקרת תהליך |
ההתאמה נעשתה במכוון באופן גס: ברגע שאורך הגל, גובה מרחב הבנייה או טמפרטורת הסביבה הופכים לקריטיים, המערך הספציפי הוא שקובע איזה חיישן מתאים.
איזה תחום ספקטרלי רלוונטי לאיזה שלב תהליך?
לא כל תחום ספקטרלי חשוב באותה מידה בייצור תוסף. הסקירה שלהלן משייכת את הטווחים בעלי הרלוונטיות המעשית לשימוש המתאים להם בתהליך.
| UV-B 280–315 nm | בדיקת מיצוא מואץ (Accelerated weathering) לפי ASTM G154 לבדיקת אובדן חוזק UV בחלקים מודפסים; קצה ספקטרום הבליעה של חלק מהפוטואיניציאטורים |
| UV-A וסגול סמוך 315–410 nm | אורך הגל הדומיננטי בתהליך פוטופולימריזציה באמבט (vat photopolymerisation): לייזרים SLA באורך גל 355 nm, מערכות DLP ו-LCD באורכי גל 385 ו-405 nm; וכן טווח הליבה של הקשיה סופית (Post-Curing) בקרינת UV |
| אור נראה, מסגול לכחול כ-380–460 nm | שרפים למערכות אור יום (daylight) ולמערכות עוצמה גבוהה בודדות; בקרת איכות אופטית, קולורימטריה ובדיקת חדות קצוות של מישור ההקרנה |
| NIR (IR-A) 780–1400 nm | פולימריזציה דו-פוטונית באמצעות לייזרי פמטו-שנייה סביב 780 nm ליצירת מבנים מיקרוסקופיים ברזולוציה גבוהה; ספקטרוסקופיית NIR לבדיקת לחות וחומר בקו הייצור עבור שרפים ואבקות |
| IR-C, אינפרה-אדום בינוני ורחוק 3000 nm עד 1 mm | לייזרי CO₂ באורך גל 10.6 µm לריתוך לייזר סלקטיבי (SLS); ספקטרוסקופיית FTIR לכימות מידת ההמרה לאחר הקשיה סופית |
טווח הליבה של UV-A מכסה את חלון התהליך בפועל של פוטופולימריזציה באמבט והוא נמדד במלואו על ידי UVpad ו-SR900. שאר הטווחים רלוונטיים לבדיקות משיקות ולתהליכים ייעודיים – החל מבדיקות מיצוא ועד לאימות FTIR של הקשיה סופית.
אילו שאלות מחקר מציגות הפרסומים?
העבודות הבאות של משתמשים מכסות את שני הצדדים: הייצור והעיבוד שלאחר הייצור של חלקים המיוצרים בייצור תוסף, וכן התנהגותם בחשיפה מאוחרת לקרינת UV.
קובעת עד כמה עמוק מגיע הקשיה לאחר-הדפסה בקרינת UV לתוך חלקי סטריאוליתוגרפיה, ומתי הצמלוב הופך לאחיד לרוחב החתך.
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
מפתחת פלטפורמת הידרוג'ל לייצור תוסף נפחי, שבו החלק נחשף בנפח ולא שכבה אחר שכבה.
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
מעבירה את הייצור מבוסס אור אל תחום הקרמיקה ומייצרת חומרים בעלי שיפוע עבור שתלים רפואיים.
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
משלבת ויטרימרים אפוקסיים הניתנים להדפסה עם השאלה כיצד ניתן עדיין לעצב מחדש רשתות כאלה לאחר הייצור.
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
מתייחסת ל-UV לא ככלי אלא כעומס: אובדן החוזק בחלקים מודפסים תחת הקרנה.
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
מראה על פוטורזיסט דו-פוטוני שההקרנה קובעת לא רק את הצורה אלא גם את מקדם השבירה של החומר המוגמר.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
תחום הנושא בנושא ייצור תוסף ועיצוב חומרים כולל כיום שמונה מאמרים; הסקירה המלאה זמינה תחת פרסומים של לקוחות לפי נושא.
מנוע החיפוש לפרסומים מפרט את כל הפרסומים בנושא ייצור תוסף שידועים לנו – ניתנים לחיפוש לפי מכשיר, תחום ומילת מפתח.
רקע טכני וקריאה נוספת
מונחים ותהליכים. המינוח של ייצור תוסף מוגדר בתקן ISO/ASTM 52900:2021; התהליכים הנדונים כאן משתייכים לקטגוריית פוטופולימריזציה בתוך אמבט (vat photopolymerisation). המודל הפיזיקלי של עומק החשיפה הוא עקומת העבודה של Jacobs (P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992), שממנה ניתן לקבוע את עומק ההקשיה, האנרגיה הקריטית ועומק החדירה האופטי של השרף.
בדיקות ואישורים. עבור מכשירים רפואיים חלה סדרת התקנים ISO 10993 בנושא הערכה ביולוגית, כאשר ISO 10993-1:2018 מהווה את חלק המסגרת שלה – זו הסיבה שמנת קרינה מתועדת מחליפה זמן קבוע מראש. התנהגות חלקים מודפסים בחשיפה לקרינה בהמשך נבדקת בהזדקנות מדומה בהתאם ל-ASTM G154-23; העקרונות מפורטים בעמוד הזדקנות UV ועמידות צבע בפלסטיק.
גדלים ושרשרת כיול. עצמת קרינה נופלת, חשיפה קרינתית (מנת קרינה) והיחידות שלהן מפורטות בסקירת גדלים רדיומטריים. הסיבה לכך שחיישן עם שקלול רחב-סרט חורג באופן שיטתי מול נורית UV LED צרת-סרט מתוארת במאמר על חוסר התאמה ספקטרלי; אפיון רדיומטרים ל-UV מכוסה בתקן CIE 220:2016, ועצמת הקרינה הספקטרלית של מקור נמדדת בהתאם ל-CIE 250:2022. עקיבות מטרולוגית של החיישנים הנמצאים בשימוש לתקנים לאומיים מובטחת על ידי מעבדת הכיול, המוכרת בהתאם לתקן DIN EN ISO/IEC 17025:2018-03. סקירה של המסגרות הרלוונטיות בתחום ה-UV מובאת בעמוד הנחיות, נורמות ותקנים בתחום ה-UV.
שאלות נפוצות על מדידת UV בייצור מוסף
אילו אורכי גל משמשים ב-SLA, DLP ו-LCD?
מערכות SLA פועלות בעיקר עם לייזרים באורך גל 355 nm, ומערכות DLP ו-LCD או MSLA עם נורות LED של UV באורכי גל 385 ו-405 nm. חלון התהליך בפועל של פוטופולימריזציה בגיגית (vat photopolymerisation) נמצא אפוא בטווח UV-A ובסגול הצמוד לו, בין 355 ל-405 nm; גם ההקשיה שלאחר ההדפסה פועלת בטווח הזה. שרפים המיועדים למערכות אור יום מגיעים עד לטווח הסגול-כחול סביב 460 nm, ואילו פולימריזציה בשני פוטונים פועלת עם לייזרים בפולסים של פמטושנייה סביב 780 nm בתחום האינפרה-אדום הקרוב.
מדוע לא ניתן להעביר משך זמן קבוע להקשיה שלאחר ההדפסה?
משום שמשך זמן נתון משמעו אותה מנת קרינה רק כל עוד המקור, המרחק, הטמפרטורה וגיאומטריית החלק נשארים ללא שינוי. אם עצמת המקור נחלשת במהלך חייו, מנת הקרינה בפועל יורדת גם אם משך הזמן לא השתנה - ורמת ההמרה (degree of conversion) יורדת בהתאם, מבלי שדבר מכך יוצג במכשיר. השלב הופך לשחזורי רק כאשר ההקשיה שלאחר ההדפסה מסתיימת בהגעה למנת קרינה יעד ולא בסיום שעון.
עד כמה עומק ההקרנה מגיע לתוך השרף?
העומק פועל על פי עקומת העבודה של Jacobs, ולכן גדל בצורה לוגריתמית עם מנת הקרינה: כפולת מנת הקרינה אינה נותנת כפולת עומק ההקשיה. הגורמים הקובעים הם עומק החדירה האופטי והאנרגיה הקריטית של השרף, ושניהם תלויים באצווה (batch). זו הסיבה שעקומת עבודה שנמדדה על דגימה דקה אינה תקפה באופן אוטומטי לגיאומטריות מורכבות או לאצווה אחרת של השרף. הדוגמה המחושבת שלעיל מציגה כמה חד הוא הגידול בהקשיה מוגזמת (overcure) בתהליך.
כיצד בודקים את אחידות ההקרנה בתא הקשיה שלאחר ההדפסה?
באמצעות מספר נקודות מדידה על פני השטח השמיש - וההערכה כוללת ערך מקסימלי, ערך מינימלי וממוצע, ולא רק את הממוצע. רק הפער בין הנקודה הטובה ביותר לנקודה הגרועה ביותר מלמד אם חלק עם חיתוכי תת (undercuts) או פאות אחוריות מקבל מנת קרינה מספקת מכל הכיוונים. סימולציה אופטית יכולה להראות בשלב התכנון כיצד מרחק ומיקום משפיעים על שדה הקרינה; האישור הסופי נותר מדידה בהתקנה האמיתית.
כמה זמן אורכת הקשיה שלאחר ההדפסה בהדפסה תלת-מימדית?
משך הזמן נובע ממנת הקרינה היעד של השרף מחולקת בעצמת הקרינה בתא. בתא UVA בעצמת קרינה של 8 mW/cm² מנת קרינה של 10 J/cm² דורשת כ-21 דקות, בתא LED-UV בעצמת קרינה של 800 mW/cm² רק 12.5 שניות; מנת קרינה של 1 J/cm² מתקבלת שם לאחר 1.25 שניות. הקשיה שלאחר ההדפסה זזה אפוא מדקות לטווח של שניות - וחוסר הוודאות זז עמה: כל שהזמן קצר יותר, כך יותר משפיעים על מנת הקרינה שנמסרת בפועל עיכוב ההפעלה, התנהגות ההיפעלות (run-up) של המקור ומיקום החלק. הגודל האמין של התהליך נותר אפוא מנת הקרינה ולא השעון, וההקרנה מסתיימת בהגעה למנת קרינה יעד הנמדדת באמצעות חיישן מכויל. נתוני יצרן למשכי הקשיה שלאחר ההדפסה תקפים רק למקור ולמרחק המצוינים עמם.
תחומי יישום קרובים
בנייה של חלק באמצעות אור חולקת את הפיזיקה שלה עם מספר תחומים סמוכים: הקשיה בקרינת UV ופוטופולימריזציה מתארת את אותה תגובת שיוך רשתי (crosslinking) עבור ציפויים ולא עבור מערימות שכבות, אופטיקה ורכיבי דיוק עוסקת בהדפסת הזרקת דיו (inkjet) של רכיבים אופטיים מפולימרים היברידיים, ובתחום בדיקת שידור עבור תהליכי לייזר חלקי חיבור המיוצרים בייצור תוסף מופיעים כקטגוריית חומר בפני עצמה, עם פיזור התלוי בכיוון הבנייה. כיצד חלקים מודפסים מתנהגים לאחר מכן תחת קרינה מתואר בהזדקנות בקרינת UV, עמידות צבע ויציבות פוטוכימית. מסלולים לא-מישוריים והקשיה משלימה במקום (in-situ) בעזרת כלי UV על אוגן הרובוט מתוארים בתחת רובוטיקה.
מאת: ד"ר מרק פאראביה
ד"ר מרק פאראביה הוא המנכ"ל של Opsytec Dr. Gröbel GmbH באטלינגן ועומד בראש מעבדת הכיול המוכרת (אקרדיטציה). בהמשך למחקרו על פריקות אקסימר בקסנון פועם במכון לטכנולוגיית תאורה ב-KIT, הוא מתמקד כיום בטכנולוגיית מדידת קרינה אופטית. הוא ממלא תפקיד סגן יו"ר בוועדת התקינה הגרמנית DIN FNL 7 "קרינה אופטית", וחבר בקבוצת הפרויקט של DVGW לחיטוי בקרינת UV.
ייעוץ למדידת UV בתהליך ההדפסה שלכם
בין אם אתם צריכים להגדיר חלון תהליך, לבדוק את אחידות ההקרנה בתא ההקשיה שלאחר הייצור או לבחור חיישן מתאים: הצוות שלנו מסייע לכם להבטיח את תהליך הייצור התוסף שלכם באמצעות מדידה. שלחו לנו את שאלתכם – ונחזור אליכם עם הצעה למועד לייעוץ.
