


UV-mätning för additiv tillverkning och 3D-utskrift
Ljusbaserad 3D-utskrift bygger delar genom spatialt kontrollerad fotopolymerisation – och för de flesta hartser uppnås det slutliga tillståndet först under den efterhärdning som följer. En fast efterhärdningstid gäller därför endast så länge källa, arbetsavstånd, temperatur och delgeometri förblir oförändrade. Det som gör steget reproducerbart är våglängd, irradians, dos och likformighet.

Vilka sektorer driver additiv tillverkning
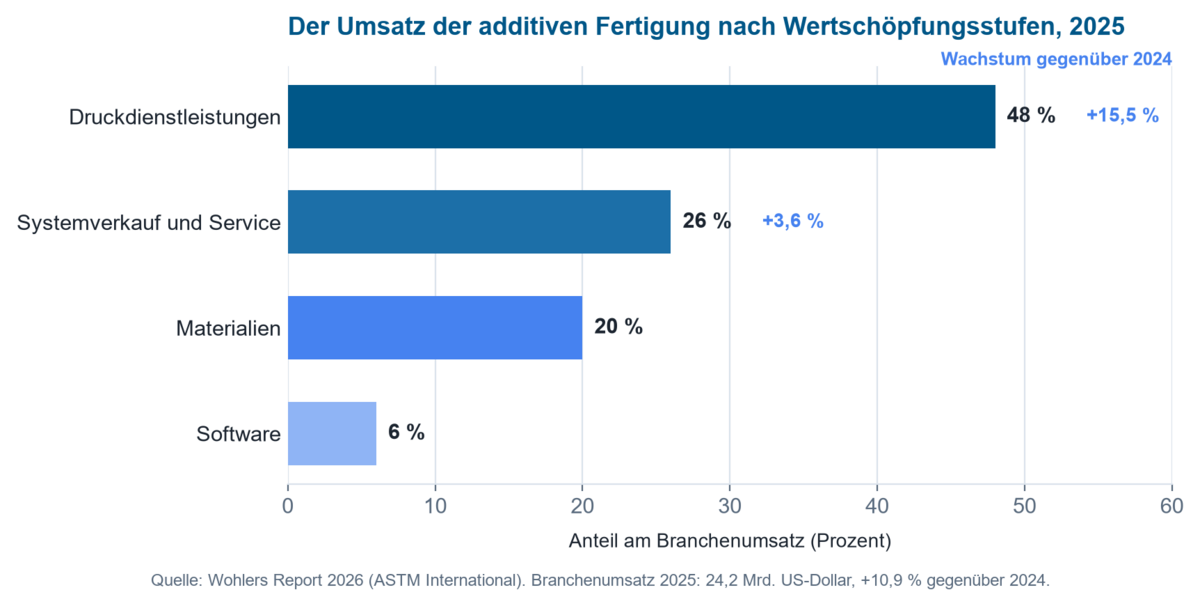
Fordonsindustrin tillsammans med flyg- och rymdindustrin dominerade slutanvändarbranscherna 2025. Sjukvård och tandvård utvecklas särskilt dynamiskt, med patientspecifika implantat, skenor, kronor och broar – tillämpningar med höga krav på reproducerbarhet och därmed strukturellt nära UV-mätningens kärnnytta.
Marknadsstorlekar, tillväxttakter och källor för detta tillämpningsområde sammanfattas på sidan Marknadsutveckling för UV-teknik.
Relevanta teknologier och processer
För UV-baserade processer är familjen kärlfotopolymerisation (vat photopolymerisation) den relevanta: stereolitografi (SLA), digital ljusbehandling (DLP) och maskbaserade LCD-processer, kompletterade inom forskning av volymetriska metoder. SLA hade den största teknikandelen 2025 med 17,5 %, medan DLP räknas som den snabbast växande teknologin – driven bland annat av tandregleringsskenor, hörapparater och smyckesgjutning. Dessa processer skiljer sig i spot- eller pixelstorlek, optisk projektion, resinkemi, skikttjocklek och exponeringsstrategi – men de delar samma beroende av den optiska energi som faktiskt levereras.
Aktuella trender 2025 och 2026
- Från installation till användning: tillväxten kommer alltmer från bättre utnyttjande av befintlig kapacitet än från försäljning av ny utrustning.
- AI och Industri 4.0: generativ design, AI-assisterad kvalitetskontroll, digitala tvillingar och molnbaserade tillverkningsplattformar vinner mark.
- En växande marknad för skrivbordspolymerer: tillgången till vat photopolymerisation ökar (AMPOWER Report).
- Investeringsdisciplin: stramare kapitalvillkor leder till mer selektiva investeringar.
- Multimaterial- och hybridprocesser utökar tillämpningsområdet bortom klassisk prototyptillverkning till serieproduktion.
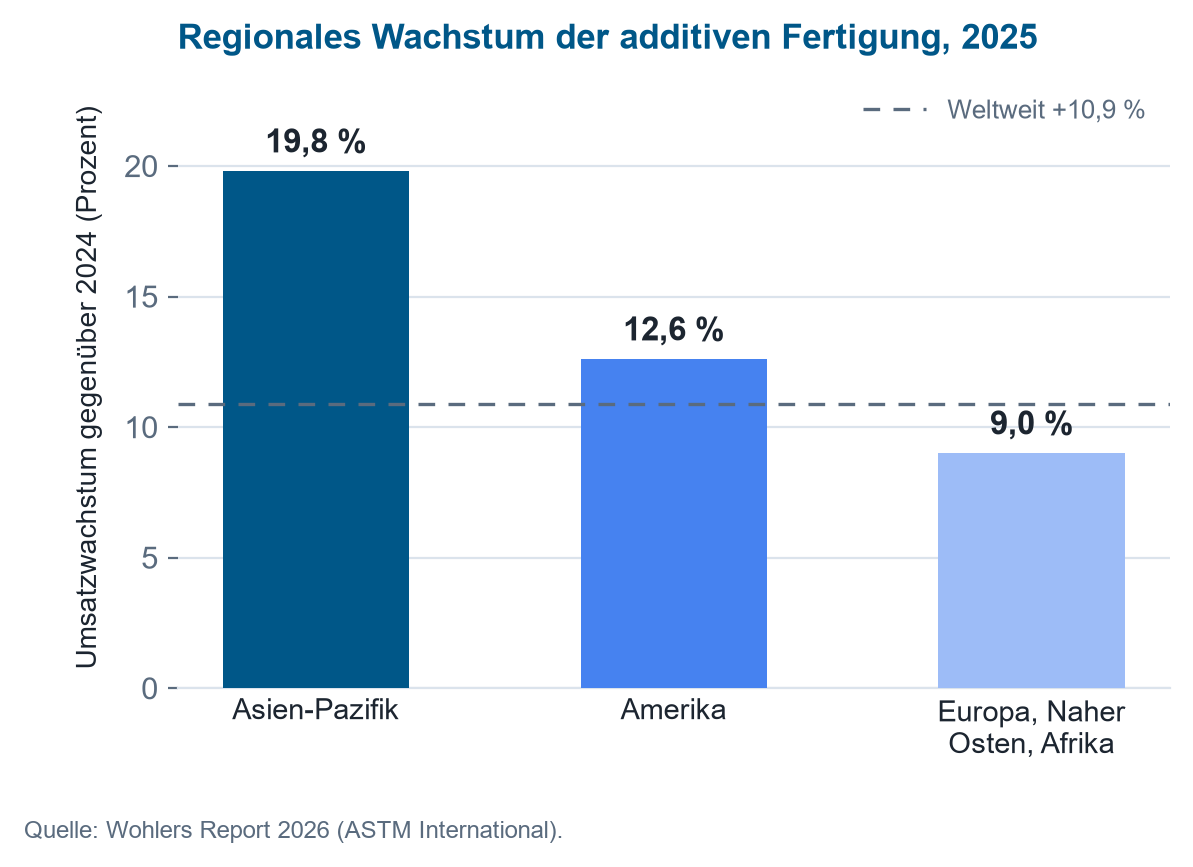
Övergången från hårdvaruförsäljning till produktionsanvändning, den ovanligt starka tillväxten för SLA och DLP samt momentumet inom dental- och medicintillämpningar pekar alla strukturellt på en ökande efterfrågan på just den UV-mätteknik och efterhärdningsteknik som beskrivs nedan.
Vilka segment driver efterfrågan på UV-mätning?
Flera områden visar särskilt tydligt varför exakt UV-mätning får ökad betydelse inom additiv tillverkning: dental- och medicinteknik som mogna, hårt reglerade tillämpningsområden för vat photopolymerisation, tillsammans med mikro- och precisionstillverkning samt industriell fotopolymerisation som tillväxtområden i den övre delen av upplösnings- och volymskalan. Alla fyra delar samma grundläggande krav: reproducerbar irradians, dos och likformighet som förutsättning för dimensionsnoggrannhet, styrka och regulatoriskt godkännande av delarna.
Dental 3D-utskrift
Den globala marknaden för dental 3D-utskrift uppskattas till 4,3 till 6,3 miljarder US-dollar för 2026, beroende på hur den definieras, med en årlig tillväxttakt på 16 till 25 procent (rapport om marknaden för dental 3D-utskrift, Mordor Intelligence; prognos för dental 3D-utskrift, Precedence Research). Kärlfotopolymerisering dominerar tydligt: SLA har omkring 34 procent av volymen, DLP växer snabbast med 17,7 procent per år, och fotopolymerhartser står för mer än 60 procent av materialet som används för skenor, kronor, broar och kirurgiska guider (rapport om den amerikanska marknaden för dental 3D-utskrift, Mordor Intelligence). Ljushärdningsenheter är redan det största utrustningssegmentet (marknadsrapport om härdningsutrustning, Market Report Analytics) – vilket gör irradians och dos vid 385 och 405 nm till en direkt faktor för passform och biokompatibilitet.
Medicinteknik
Additiv tillverkning för medicintekniska produkter växer från 4,6 miljarder US-dollar 2025 till en prognostiserad 23,9 miljarder US-dollar år 2035, det motsvarar 17,9 procent per år; den bredare marknaden för additiv tillverkning inom hälso- och sjukvård förväntas öka från 13,3 till cirka 82,3 miljarder US-dollar under samma period (prognos för medicintekniska produkter, Precedence Research; prognos för hälso- och sjukvård, Precedence Research). SLA leder med en teknikandel på 29,5 procent, och patientspecifika implantat utgör det största enskilda segmentet med 43,8 procent (teknikandelar, IMARC Group). Strikta krav på godkännande och biokompatibilitet – bland dem ISO 10993-serien – förutsätter en spårbar, reproducerbar UV-efterhärdning: en dokumenterad dos snarare än en fast tid, styrkt genom spektrum, irradians och likformighet.
Mikro- och precisionstillverkning
Tvåfotonpolymerisation driver miniaturiseringen: femtosekundlasrar i nära infrarött, vanligtvis kring 780 nm, skapar mikrostrukturer med upplösningar ner till 100 nm (översikt över tvåfotonpolymerisation) – en marknad som växer i egen rätt för mikrooptik, fotonik och biomedicinska ställningar (marknadsrapport om tvåfotonpolymerisation, Research and Markets). Parallellt rör sig industriell fotopolymerisation från prototyptillverkning till serieproduktion av funktionella slutanvändningsdelar inom elektronik, sensorteknik och precisionsmekanik (Grand View Research). Det för in ett våglängdsområde bortom UV-A i blickfånget: kalibrering i nära infrarött för tvåfotonpolymerisation, samt striktare toleranser för likformighet och repeterbarhet inom industriell serieproduktion.
Processer och deras behov av UV-mätning
Marknaden rör sig mot specialiserade UV-baserade processer. I fotopolymerprocesserna – SLA, DLP och maskbaserade LCD- eller MSLA-system – samt vid UV-efterhärdning avgör exakt karakterisering och reproducerbar kontroll av exponeringen processkvalitet, materialbeteende och komponentegenskaper.
Vid sidan av de etablerade tillämpningarna vinner forskningsområden som tvåfotonpolymerisation, volumetrisk additiv tillverkning och bioprinting allt större betydelse. Var och en av dem ställer sina egna krav på mätning av spektrum, irradians, dos och likformighet – översikten nedan tilldelar dem till segmenten.
| Marknadssegment | Behov av UV-mätning |
|---|---|
| SLA | Spektrum, irradians, dos |
| DLP | Projektion, likformighet, dos |
| LCD och MSLA | UV-LED-uteffekt, dos, åldring |
| UV-efterhärdning | Dos, likformighet |
| Tvåfotonpolymerisation | Spektral karakterisering |
| Volumetrisk additiv tillverkning | Spektrum, dosfördelning, fotokemi |
| Bioprinting och hydrogeltryck | Fotopolymerisation, materialkompatibilitet |
| Additiv tillverkning av keramik | Fotopolymerbaserad processkontroll |
| Dental 3D-utskrift | Reproducerbar exponering och efterhärdning |
| Medicinteknik | Processvalidering och reproducerbarhet |
| Elektronik och mikrotillverkning | Högprecisionsfotopolymerisation |
| Forskning och utveckling | Spektrometri och processutveckling |
Var verkar den optiska strålningen i processen?
Optisk strålning verkar vid två punkter. Under utskriften avgör den vilka områden av hartset som polymeriserar; upplösning, kantskärpa och hur långt reaktionen når in i lagret under spelar alla roll här. Efter utskriften omvandlar ytterligare bestrålning de reaktiva grupper som återstår.
Dessa två uppgifter ställer olika krav på mätning. Med ett projektionssystem gäller frågan den rumsliga likformigheten över bildplanet. Med en efterhärdningskammare gäller frågan om en komplex ytdel får tillräcklig dos runt om. En enda mätning kan inte besvara båda.
Vad begränsar exponeringens penetrationsdjup
Exponering av ett hartsmaterial är ett samspel mellan optiskt penetrationsdjup och reaktionsdiffusion. Absorbenter och fotoinitiator justeras så att polymerisationen inte fortlöper okontrollerat på djupet – annars förlorar fina detaljer sin kontur. Samtidigt förändrar reaktionen hartsmaterialets optiska egenskaper medan den pågår.
En exponeringskurva som registrerats på ett tunt provstycke är därför inte automatiskt giltig för komplexa geometrier eller för en annan hartssats. Processfönster bör därför beskrivas inte bara i sekunder utan genom spektrum, irradians och dos – storheter som kan jämföras mellan maskiner och över tid.
Räkneexempel: hur mycket djup ger dubbla dosen?
Härdningsdjupet hos en hartstyp följer Jacobs arbetskurva: Cd = Dp · ln(E / Ec). Här är Dp hartsets optiska penetrationsdjup, Ec den kritiska energin vid vilken polymerisationen överhuvudtaget startar, och E den applicerade dosen. Båda hartsparametrarna beror på satsen och måste bestämmas för det aktuella materialet – i detta exempel sätter vi Dp = 0,15 mm och Ec = 10 mJ/cm².
Vid en dos på 25 mJ/cm² blir härdningsdjupet 0,15 mm · ln(2,5) = 0,137 mm, det vill säga 137 µm. Med en skikttjocklek på 50 µm når reaktionen alltså 87 µm ner i det redan tryckta skiktet – denna överhärdning är avsiktlig, den binder samman skikten.
Om man fördubblar dosen till 50 mJ/cm² ökar härdningsdjupet till 0,15 mm · ln(5) = 0,241 mm. Det är 104 µm mer, inte ytterligare 137 µm: logaritmen dämpar ökningen. Överhärdningen däremot ökar från 87 till 191 µm, mer än en fördubbling. Det är just därför det uppenbara greppet – att rädda underexponerade områden med mer dos – misslyckas: man vinner litet i djup, samtidigt som kantskärpan går förlorad på fina konturer.
Samma samband styr efterhärdning, fast med omvänt tecken: där handlar frågan inte om kontur utan om dosen når kärnan. Hur djupt UV-efterhärdning verkar i stereolitografidelar, och från vilken punkt tvärnätningen blir enhetlig över tvärsnittet, mättes av Schlotthauer et al. – artikeln finns listad bland publikationerna nedan.
Kalkylatorn körs helt i din webbläsare – ingen data överförs.
Vilka egenskaper uppkommer först vid efterhärdning?
Efterhärdning är inte kosmetisk. Den höjer omvandlingsgraden och därmed glasövergångstemperaturen, elasticitetsmodulen, styrkan, dimensionsstabiliteten och den kemiska resistensen. Omvänt kan en alltför hög dos eller en olämplig våglängd starta nedbrytning – samma process som medvetet studeras vid UV-åldring sker här av misstag.
Den kritiska punkten är enhetlighet. På en del med underskärningar, fördjupningar eller nedåtriktade ytor får inte alla områden samma dos; fritt exponerade områden kan vara fullständigt härdade medan skuggade zoner ligger efter. För försöksserier och kvalitetskontroll är det därför värt att fråga hur mycket maximum, minimum och medelvärde skiljer sig över den användbara ytan – inte bara hur högt medelvärdet är. En optisk simulering kan under designfasen visa hur arbetsavstånd och position formar strålningsfältet; frisläppandet vilar dock fortfarande på en mätning av den verkliga uppställningen.

Vilken mätutrustning passar för tryckning och efterhärdning?
Vid karakterisering av skrivare, efterhärdningsenheter och LED-moduler är en spektral mätning fördelaktig: två enheter med nominellt samma våglängd kan skilja sig i toppläge, bandbredd och sekundär emission – och det blir relevant så snart ett harts har ett smalt fotokemiskt processfönster. Den platta UVpad passar in i byggkammare med lite fri höjd; där ett bredare spektralområde krävs täcker SR900 200 till 1100 nm.
För löpande kontroller av en etablerad efterhärdning räcker en radiometer som RMD Pro med en matchande sensor – valet beskrivs under val av UV-sensorer. Reproducerbara laboratorieförhållanden fås från bestrålningskammare; en doskontroller som UV-MAT avslutar efterhärdningen vid måldosen i stället för efter en fast tid. Exponeringen förblir då konstant även när lampeffekten avtar med drifttimmarna.
Vilken mätning behöver jag?
Anledningen avgör metoden. Översikten nedan kopplar typiska frågor från tryckning och efterhärdning till den storhet som besvarar dem – och till den utrustning som levererar den storheten.
| Anledning | Vad bör mätas | Lämplig utrustning |
|---|---|---|
| Tryckresultaten ändras trots att exponeringstiden är oförändrad | Irradians och spektrum | Spektroradiometer |
| En UV-LED tappar uteffekt | Irradians och dos | UV-radiometer |
| Efterhärdningen är inte reproducerbar | Dos | Radiometer med dosövervakning |
| En del härdas starkare på en sida | Likformighet över det användbara området | Ytmätning på flera punkter |
| En ny resin introduceras | Spektrum och dos | Spektroradiometer |
| Olika skrivare ger olika resultat | Jämförande spektralmätning | Spektroradiometer |
| En UV-källa åldras | Irradians över tid | Radiometer med dataloggning |
| Processen ska automatiseras | Dosgräns som avstängningskriterium | Radiometer med processkontroll |
Kopplingen är medvetet grov: så snart våglängd, byggutrymmets höjd eller omgivningstemperatur blir kritiska avgör den specifika installationen vilken sensor som passar.
Vilket spektralt område är relevant för vilket processteg?
Inte alla spektralområden är lika relevanta inom additiv tillverkning. Översikten nedan tilldelar de praktiskt relevanta banden till respektive användning i processen.
| UV-B 280–315 nm | Accelererat väderbeständighetstest enligt ASTM G154 för att testa förlusten av UV-styrka i tryckta delar; kanten av vissa fotoinitiatorers absorptionsspektra |
| UV-A och angränsande violett 315–410 nm | Den dominerande processvåglängden inom vat-fotopolymerisation: SLA-lasrar vid 355 nm, DLP- och LCD-system vid 385 och 405 nm; även kärnområdet för UV-efterhärdning |
| Synligt ljus, violett till blått cirka 380–460 nm | Hartser för dagsljussystem och enskilda högeffektsystem; optisk kvalitetskontroll, kolorimetri och test av kantskärpa i projektionsplanet |
| NIR (IR-A) 780–1400 nm | Tvåfotonpolymerisation med femtosekundlasrar runt 780 nm för högupplösta mikrostrukturer; NIR-spektroskopi för inline fukt- och materialtestning av hartser och pulver |
| IR-C, mellan- och fjärrinfrarött 3000 nm till 1 mm | CO₂-lasrar vid 10,6 µm för selektiv lasersintring; FTIR-spektroskopi för att kvantifiera omvandlingsgraden efter efterhärdning |
UV-A-kärnområdet täcker det faktiska processfönstret för vat-fotopolymerisation och fångas helt av UVpad och SR900. De övriga områdena är relevanta för angränsande test- och specialistförfaranden – från väderbeständighetstester till FTIR-verifiering av efterhärdning.
Vilka forskningsfrågor visar publikationerna
Följande arbeten från användare täcker båda sidorna: tillverkning och efterbehandling av additivt tillverkade delar, samt deras beteende vid senare UV-exponering.
Fastställer hur djupt en UV-efterhärdning når in i stereolitografidelar, och när tvärbindningen blir enhetlig över tvärsnittet.
Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts
Schlotthauer, Tristan, Jan Nitsche, and Peter Middendorf. "Evaluation of UV post-curing depth for homogenous cross-linking of stereolithography parts." Rapid Prototyping Journal 27.10 (2021): 1910-1916.
Utvecklar en hydrogelplattform för volymetrisk additiv tillverkning, där delen exponeras i volymen istället för lager för lager.
A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends
Hall, Patrick, et al. "A versatile and high-resolution hydrogel platform for volumetric additive manufacturing based on poly(ethylene glycol) diacrylate and alginate blends." (2024).
Överför ljusbaserad tillverkning till keramik och framställer gradientmaterial för medicinska implantat.
Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application
Schwarzer, Eric, et al. "Process development for additive manufacturing of functionally graded alumina toughened zirconia components intended for medical implant application." Journal of the European Ceramic Society 39.2-3 (2019): 522-530.
Kombinerar tryckbara epoxivitrimerer med frågan om hur sådana nätverk fortfarande kan omformas efter tillverkning.
Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers
Höller, Rita. "Synthesis and Characterization of 3D-Printable Epoxy-Based Vitrimers."
Behandlar UV inte som ett verktyg utan som en belastning: hållfasthetsförlusten hos tryckta delar vid bestrålning.
Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation
Zapciu, Aurelian, et al. "Mechanical property degradation of polylactic acid (PLA) 3D printed parts under ultraviolet radiation." International Symposium on Industrial Engineering and Automation. Cham: Springer International Publishing, 2022.
Visar på en tvåfotonfotoresist att exponeringen inte bara bestämmer formen utan även brytningsindex hos det färdiga materialet.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics Letters 44.1 (2018): 29-32.
Ämnesområdet om additiv tillverkning och materialdesign innehåller för närvarande åtta artiklar; den fullständiga översikten finns under publikationer från kunder efter ämne.
Publikationssökaren listar alla publikationer om additiv tillverkning vi känner till – sökbara efter enhet, område och nyckelord.
Teknisk bakgrund och vidare läsning
Termer och processer. Terminologin för additiv tillverkning definieras i ISO/ASTM 52900:2021; de processer som behandlas här faller under kärlfotopolymerisation. Den fysikaliska modellen för exponeringsdjup är Jacobs arbetskurva (P. F. Jacobs, Rapid Prototyping & Manufacturing: Fundamentals of StereoLithography, SME 1992), från vilken en hartsblandnings härdningsdjup, kritiska energi och optiska penetrationsdjup kan bestämmas.
Testning och godkännande. För medicintekniska produkter gäller ISO 10993-serien om biologisk utvärdering, med ISO 10993-1:2018 som ramverksdel – det är anledningen till att en dokumenterad dos ersätter en fast tid. Tryckta delars beteende vid senare strålningsexponering testas genom simulerad väderpåverkan enligt ASTM G154-23; grunderna behandlas under UV-åldring och färgbeständighet hos plaster.
Storheter och kalibreringskedja. Irradians, strålningsexponering (dos) och deras enheter beskrivs i översikten över radiometriska storheter. Varför en sensor med bredbandsviktning avviker systematiskt på en smalbandig UV-LED beskrivs i artikeln om spektral mismatch; karakteriseringen av UV-radiometrar regleras av CIE 220:2016, och en källas spektrala irradians mäts enligt CIE 250:2022. Metrologisk spårbarhet för de använda sensorerna till nationella normaler tillhandahålls av kalibreringslaboratoriet, ackrediterat enligt DIN EN ISO/IEC 17025:2018-03. En översikt över relevanta UV-regelverk ges under riktlinjer, normer och standarder inom UV.
Vanliga frågor om UV-mätning inom additiv tillverkning
Vilka våglängder används av SLA, DLP och LCD?
SLA-system arbetar oftast med lasrar vid 355 nm, DLP- och LCD- eller MSLA-system med UV-lysdioder vid 385 och 405 nm. Det faktiska processfönstret för vat photopolymerisation ligger därför i UV-A och det angränsande violetta området mellan 355 och 405 nm; efterhärdning arbetar inom samma intervall. Hartser för dagsljussystem sträcker sig in i det violett-till-blå området runt 460 nm, medan tvåfotonpolymerisation arbetar med femtosekundlasrar runt 780 nm i nära infrarött.
Varför är en fast efterhärdningstid inte överförbar?
Eftersom en given tid endast motsvarar samma dos så länge källa, avstånd, temperatur och delgeometri förblir oförändrade. Om källans effekt sjunker över dess livstid minskar den tillämpade dosen vid oförändrad tid – och omvandlingsgraden med den, utan att något visas på enheten. Steget blir reproducerbart först när efterhärdningen avslutas vid uppnådd måldos i stället för när en klocka löper ut.
Hur djupt tränger exponeringen in i hartset?
Det följer Jacobs arbetskurva och växer därför logaritmiskt med dosen: dubbla dosen ger inte dubbelt härdningsdjup. Vad som är avgörande är hartsets optiska penetrationsdjup och kritiska energi, och båda beror på batchen. Därför är en arbetskurva tagen på ett tunt provstycke inte automatiskt giltig för komplexa geometrier eller en annan hartsbatch. Räkneexemplet ovan visar hur kraftigt överhärdningen växer i processen.
Hur verifieras likformigheten i en efterhärdningskammare?
Genom flera mätpunkter över den användbara ytan – och utvärderingen omfattar maximum, minimum och medelvärde, inte enbart medelvärdet. Endast spridningen mellan den bästa och den sämsta punkten avgör om en del med underskärningar eller baksidor får tillräcklig dos runt om. Optisk simulering kan under konstruktionsfasen visa hur avstånd och position påverkar strålningsfältet; frisläppandet förblir en mätning på den verkliga uppställningen.
Hur lång tid tar efterhärdning inom 3D-utskrift?
Tiden följer av hartsets måldos dividerad med irradiansen i kammaren. I en UVA-kammare vid 8 mW/cm² tar en dos på 10 J/cm² cirka 21 minuter, i en UV-LED-kammare vid 800 mW/cm² endast 12,5 sekunder; 1 J/cm² levereras där efter 1,25 sekunder. Efterhärdningen förflyttas alltså från minuter till sekundintervallet – och osäkerheten flyttas med den: ju kortare tiden är, desto mer påverkar kopplingsfördröjning, källans uppstartsbeteende och delens positionering den dos som faktiskt levereras. Den tillförlitliga processstorheten förblir därför dosen och inte klockan, och exponeringen avslutas vid uppnådd måldos mätt med en kalibrerad sensor. Tillverkarens uppgifter om efterhärdningstider gäller endast för den källa och det avstånd som anges tillsammans med dem.
Relaterade tillämpningsområden
Att bygga en del med ljus delar sin fysik med flera näraliggande områden: UV-härdning och fotopolymerisation beskriver samma tvärbindningsreaktion för beläggningar snarare än för skiktstaplar, optik och precisionskomponenter omfattar bläckstråleutskrift av optiska element från hybridpolymerer, och inom transmissionstestning för laserprocesser återkommer additivt tillverkade fogpartner som en egen materialklass, med spridning som beror på byggriktningen. Hur tryckta delar senare beter sig under strålning behandlas under UV-åldring, färgbeständighet och fotostabilitet. Icke-plana banor och in-situ efterhärdning med ett UV-verktyg på robotflänsen behandlas under robotik.
Författare: Dr. Mark Paravia
Dr.-Ing. Mark Paravia är verkställande direktör för Opsytec Dr. Gröbel GmbH i Ettlingen och leder det ackrediterade kalibreringslaboratoriet. Efter sin forskning om pulsade xenonexcimerurladdningar vid Institute of Lighting Technology vid KIT ligger hans nuvarande fokus på optisk strålningsmätteknik. Han är vice ordförande för DIN Standards Committee FNL 7 "Optical Radiation" och medlem i DVGW:s projektgrupp för UV-desinfektion.
Rådgivning om UV-mätning för din tryckprocess
Oavsett om du behöver definiera ett processfönster, kontrollera likformigheten i en efterhärdningskammare eller välja en lämplig sensor: vårt team hjälper dig att säkra din additiva tillverkningsprocess genom mätning. Skicka oss din fråga – vi återkommer till dig med ett förslag på datum för en konsultation.
