


UV-fluorescerende penetrantprøvning og industriel inspektion
Ved fluorescerende penetrantprøvning foretages den endelige bedømmelse af et øje eller et kamera. Begge er følsomme, men ingen af dem er kalibreret: de bedømmer kontrast, ikke absolutte værdier. Reproducerbarhed opstår derfor ikke fra en kraftigere lampe, men fra fastlagte randbetingelser – eksitationsbølgelængde, irradians ved emnet, feltets ensartethed og omgivende lys. Fluorescerende penetrantprøvning er den klassiske visuelle metode inden for ikke-destruktiv prøvning (NDT): et fluorescerende penetrantmiddel eller magnetpulvermedie synliggør revner, porøsitet og andre overfladefejl under UV-A-eksitation, som ville forblive usynlige i dagslys. De centrale fysiske størrelser er fluoroforens spektrale eksitation, irradiansen ved inspektionsstedet, det resterende synlige lys og inspektørens mørkeadaptation.
Betegnelserne UV-revneprøvning og sortlysinspektion anvendes også – begge betegner den samme inspektion under UV-A med afskærmet omgivende lys.
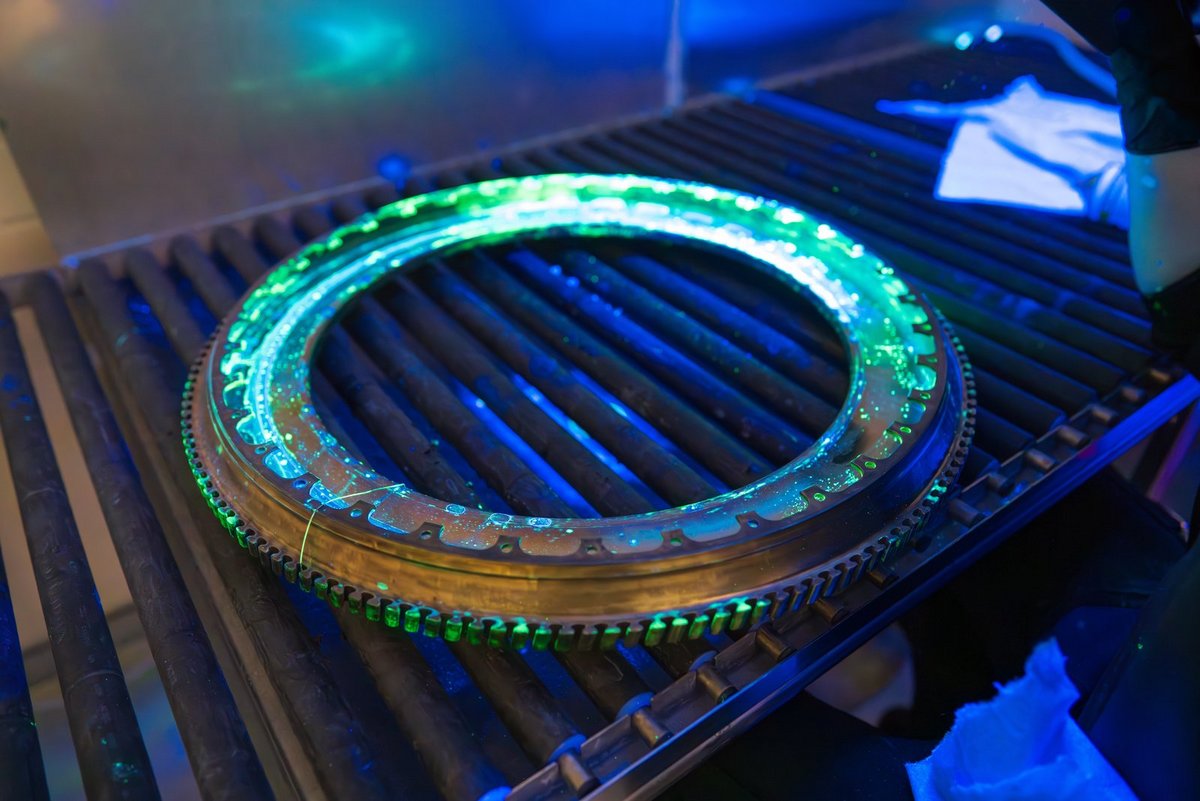
Hvordan udvikler ikke-destruktiv fluorescerende inspektion sig?
Denne udvikling ændrer kravene til proces- og måleteknik. Vedligeholdelse af aldrende flyflåder kræver tæt reproducerbare penetrantinspektioner i henhold til luftfartsspecifikationer som SAE AMS2647, hvilket gør dokumentation af irradians og uniformitet obligatorisk. Seriemæssig inspektion af støbte aluminiumsdele - såsom batterihuse til elbiler - øger andelen af automatiserede, kamerabaserede fluorescerende inspektionsstationer; automatiserede og robotbaserede inspektionsceller nåede allerede en omsætningsandel på 15 % af markedet for farvepenetrantprøvning i 2024, med en forventet vækstrate på 9,7 %. Og skiftet fra kviksølvdamplamper til UV-LED-kilder ændrer grundlæggende de fotometriske randbetingelser for prøvningen - hvilket er årsagen til, at ASTM E3022 findes som sin egen standard.
Dette skift er den mest afgørende teknologiske ændring på området; det ændrer ikke kun den elektriske effektivitet, men også de rumlige feltkarakteristika, hvilket gør en tættere feltkortlægning nødvendig, da LED-feltet falder mere brat af end et gasudladningslampefelt. En anden drivkraft er miniaturiseringen af bærbare inspektionskilder til feltvedligeholdelsesarbejde, kombineret med behovet for at måle afladningskurven for batteridrevne lamper.
Derudover flytter selve vurderingen sig fra ren visuel inspektion mod automatiseret, kamerabaseret inspektion med læringsbaseret billedanalyse, hvilket gør udløsbar, reproducerbar belysning til et grundlæggende krav snarere end en bekvemmelighed. For det fjerde tiltrækker det miljømæssige fodaftryk af selve penetrantmaterialerne sig mere opmærksomhed: følsomhed, omkostninger og miljømæssig kompatibilitet vurderes i stigende grad sammen, i stedet for udelukkende at maksimere følsomheden (se Videnskabelig litteratur nedenfor). For det femte skærper luftfartsspecifikke interne specifikationer som SAE AMS2647 minimumskravene til UV-kilder ud over de generelle ISO- og ASTM-værdier nogle steder, hvilket tvinger leverandører til at opdatere deres inspektionsudstyr.
Markedsstørrelser, vækstrater og kilder for dette anvendelsesområde er sammenfattet på siden Markedsudvikling for UV-teknologi.
Hvordan fungerer fluorescensexcitation?
Et fluorophor absorberer fotoner inden for et excitationsbånd og genudsender en del af denne energi ved længere bølgelængder. Mellem de to ligger et uundgåeligt tab – den synlige emission er altid svagere end excitationen, fordi en del af den absorberede energi frigives som varme gennem ikke-strålende relaksation, før molekylet udsender en foton. Det afgørende er det spektrale overlap: stråling uden for excitationsbåndet bidrager ikke til fluorescens, uanset hvor meget effekt der ligger bag den.
For almindelige industrielle penetranter ligger excitationsbåndet omkring 365 nanometer, hvilket er årsagen til, at denne bølgelængde er standarden for lamper og LED'er; ASTM E3022 angiver et typisk område på 347 til 382 nanometer for LED-kilder (Magnaflux, 2024). For andre markører – lækagetestsporstoffer, procesfarvestoffer, fluorescerende coatings – kan excitationsbåndet være anderledes; det er penetrantens datablad, der afgør den passende kilde, ikke omvendt. Et andet krav vedrører, hvad kilden ikke bør udsende: resterende synligt lys øger baggrunden og reducerer kontrasten, og kortbølgede komponenter under excitationsbåndet udsætter inspektøren for eksponering uden nogen målemæssig fordel.
Hvilke teknologier anvendes til UV-A-excitation
Der findes flere lyskilder til excitation af fluorescerende penetranter, som adskiller sig markant i spektrum, strålekarakteristik og aldringsforhold. Traditionelle kviksølvdamplamper skaber et bredt, blødt irradiansfelt, men kræver en opvarmningstid på op til ti minutter samt et UV-A-bandpasfilter for at udelukke synligt lys og lys med kortere bølgelængde (mr-chemie, 2025). UV-LED-kilder er klar til brug øjeblikkeligt, mere elektrisk effektive og spektralt mere stabile, men leverer et smallere felt med et stejlere kantfald og ældes via en anden mekanisme end gasudladningslamper. Xenon- og andre højintensitets-udladningslamper anvendes, hvor der kortvarigt er brug for meget høj irradians, f.eks. blitzbelysning til automatiserede kamerasystemer.
| Teknologi | Egenskaber | Fordele | Begrænsninger | Typisk anvendelse |
|---|---|---|---|---|
| Kviksølvdamplampe (mellemtryk) | bredt, blødt irradiansfelt; linjespektrum omkring 365 nm samt synlige sidelinjer | storarealet, ensartet belysning; etableret normativt grundlag (ASTM E2297) | opvarmningstid op til 10 min; indeholder kviksølv; kræver et UV-A-bandpasfilter; ældes med driftstimer | stationære inspektionskabiner, store inspektionsområder |
| UV-A-LED | smalbånds spektrum omkring 365 nm; stejlt feltkantfald | øjeblikkelig tænding; lav varmeafgivelse; kan udløses til kamerasynkronisering; indeholder ikke kviksølv | smalt strålefelt kræver tættere feltkortlægning; kræver egen teststandard (ASTM E3022) | håndlamper, punktkilder, automatiserede inspektionsceller |
| Xenon-/HID-blitzlampe | meget høj momentan irradians; bredbåndsspektrum | høj spidseffekt til kamerabaseret inline-inspektion | kræver yderligere filtrering; højere termisk og elektrisk kompleksitet | automatiseret billedbehandling i kameracyklussen |
| Mellemtryk-håndlampe | bærbar, netdrevet eller batteridrevet | fungerer på svært tilgængelige dele og i felten (MRO) | irradiansen falder med kvadratet på afstanden; afhænger af batteriets tilstand | vedligeholdelse, inspektion på stedet af fly og anlæg |
Hvilke standarder fastsætter rammerne?
For de klassiske metoder er denne ramme fastlagt normativt. ASTM E1417/E1417M beskriver, hvordan penetranttesten udføres, herunder indtræknings-, mellemrensnings- og udviklingstider; ASTM E2297 omfatter traditionelle UV-A- og hvidlyskilder samt de målere, der bruges til at teste dem, og definerer UV-A-området som 320 til 400 nanometer og det synlige område som 400 til 760 nanometer (Magnaflux, 2024). ASTM E3022 tilføjer sine egne krav og målemetoder for LED-baserede UV-A-lamper, der anvendes til penetrant- og magnetpartikelprøvning. Internationalt regulerer ISO 3452-serien penetrantmaterialer og klassificerer fluorescerende penetranter som type I, penetranter med synligt farvestof som type II og penetranter til dobbelt anvendelse som type III, i fem følsomhedsniveauer fra "meget lav" til "ultrahøj" (ISO 3452-2:2021). Selve betragtningsforholdene er reguleret af ISO 3059 – grænseværdier, måling og kalibrering er beskrevet i detaljer på siden betragtningsforhold iht. ISO 3059. I luftfartsindustrien tilføjer producentspecifikke specifikationer som SAE AMS2647 deres egne, til tider strengere, minimumsværdier for irradians og inspektionsintervaller. En oversigt over UV-spektralområder og deres normative grænser i almindelighed findes på siden Retningslinjer, standarder og normer inden for UV.
Skiftet fra gasudladningslamper til LED'er er netop grunden til, at ASTM E3022 findes som et separat dokument. LED'er giver et mere stabilt spektrum og mindre varmeudvikling, men et andet strålemønster: smallere felter med et stejlere kantfald, hvor den traditionelle lampe havde en bred, blød fordeling. En procedure skrevet for én lampetype kan derfor ikke overføres til den anden uden fornyet måling.
Hvorfor excitationen netop ligger ved 365 nm
Tallet står i alle standarder, årsagen sjældent. Den ligger i et smalt vindue, der er afgrænset på begge sider.
Nedad afgrænses det af optikken og af arbejdsmiljøet: under ca. 340 nm absorberer almindeligt glas og mange plasttyper i stigende grad – linser, filtre og observationsvinduer bliver dyre. Samtidig stiger den aktiniske virkning stejlt; ved samme irradians ville grænsen efter IEC 62471 blive nået på minutter i stedet for timer.
Opad afgrænses det af kontrasten. Fra omkring 400 nm bliver excitationen synlig for øjet og lægger et slør over indikationen. Standarden tillader højst 20 lux omgivelseslys – en kilde, der selv lyser synligt, bruger hele dette budget, før inspektøren træder ind i kabinen.
Midt imellem ligger absorptionsmaksimum for de fluorescerende farvestoffer i penetranter og magnetpulver, som for de almindelige systemer ligger mellem 360 og 370 nm – og kviksølvdamplampens stærkeste linje, i-linjen ved 365,4 nm. De to falder sammen, og standarderne voksede op omkring denne kilde. Derfor udsender moderne UV-A-LED'er også ved 365 nm, selv om 385 eller 395 nm ville være teknisk lettere og billigere: testmedierne og standarderne er bygget op omkring 365 nm.
Hvad standarderne kræver
| Krav | Værdi | Måleafstand | Kontrolinterval | Standard |
|---|---|---|---|---|
| UV-A-irradians på inspektionsstedet | ≥ 1 000 µW/cm² (10 W/m²) | 380 mm | pr. skift eller hver ottende driftstime | ASTM E1417 (penetrant), ASTM E1444 (magnetpulver) |
| UV-A-irradians, øvre vejledende værdi | ≤ 5 000 µW/cm² (50 W/m²) | ved inspektionsstedet | — | ISO 3059 |
| Omgivende hvidt lys i kabinen | ≤ 20 lx (2 fc) | ved inspektionsstedet | ugentligt | ISO 3059, ASTM E1417 |
| Synligt restlys fra UV-kilden | ifølge producenten, med blokeringsfilter | 380 mm | ved lampekontrollen | ASTM E3022 |
| Opvarmningstid før måling | mindst 10 minutter | — | før hver måling | gælder for kviksølvdamplamper |
| Inspektørens mørketilpasning | mindst 1 minut | — | før hver inspektion | ISO 3059 |
| Batterilamper: tid til fald under 1 000 µW/cm² | angives af producenten | 380 mm | pr. opladning | ASTM E3022 |
Tabellen viser de gængse krav; det er altid den aktuelle udgave af standarden og kundespecifikationen, der er gældende. Inden for luft- og rumfart går producentspecifikationer såsom SAE AMS 2647 videre end dette og foreskriver undertiden strengere intervaller. Hvad ISO 3059 kræver i detaljer med hensyn til grænseværdier, måleinstrumenter og kalibrering, er beskrevet på siden visningsbetingelser iht. ISO 3059.
To rækker bliver i praksis oftest overset. Måleafstanden på 380 mm er ikke en anbefaling, men en del af kravet: ved 250 mm viser den samme lampe cirka det dobbelte, ved 500 mm det halve. Og mørketilvænning er ikke en høflighed over for inspektøren – øjet har brug for den for overhovedet at kunne se indikationen. En kabine, der opfylder alle måleværdier, fejler stadig i at finde revner, hvis inspektøren går direkte ind udefra.
Tre måleopgaver, tre instrumenter
- Kilden. UV-håndlamper til inspektion ved emnet og i felten, stationære kilder til boksen. Overgangen fra kviksølvdamp til UV-A LED ændrer feltet: smallere spektrum, stejlere kantfald – kortlægningen bliver finere, ikke mindre hyppig.
- Den tilbagevendende kontrol. RMD Pro måler irradians og belysningsstyrke med det samme instrument – begge de størrelser, som ISO 3059 kræver, i én omgang. Hvilke spektrale egenskaber et instrument skal have til dette, og hvor ofte det skal kalibreres, er beskrevet under betragtningsbetingelser iht. ISO 3059.
- Automatiseret inspektion. Hvor udstyret vurderer i stedet for en person, træder fast installerede sensorer i stedet for håndmåling – advarselssensorer til ekscitationen, luminescenssensorer til responsen. Begge er beskrevet nedenfor under "Hvordan overvåger luminescenssensorer og elektrooptiske advarselssensorer boksen?"
Til det spektrale krydstjek – f.eks. sammenligning af en gammel kviksølvlampe med en ny LED – supplerer UVpad E dem. Det viser, hvor meget en bredbåndssensor afviger ved den smalbåndede LED, og gør det spektrale misforhold til et tal i stedet for en formodning.
Hvilke procesvariabler er afgørende?
Fire størrelser bestemmer, om en fluorescerende indikation findes med sikkerhed, og ingen kan erstatte en anden. UV-A-irradiansen ved delen (ikke ved lampen) bestemmer, hvor mange fotoner i excitationsbåndet der faktisk når frem til fluoroforen – den falder med kvadratet på arbejdsafstanden og skal derfor måles ved det faktiske inspektionspunkt, ikke ved lampehuset. Ensartetheden af irradiansfeltet bestemmer, om samme følsomhed gælder i hele inspektionsområdet; et ikke-ensartet felt giver positionsafhængige resultater, som ændrer sig med, hvor delen tilfældigvis er placeret.
Resterende synligt lys, fra selve kilden og fra inspektionsomgivelserne, fastsætter baggrunden, som den svage fluorescens skal detekteres imod; da menneskets sansning bedømmer kontrast frem for absolut luminans, sænker hver ekstra lumen den effektive detektionsgrænse. Inspektørens mørkeadaptation er til sidst en biologisk snarere end en fysisk procesvariabel, men er lige så fast forankret i normerne: de fleste procedurer kræver en minimumsadaptationstid på et minut før inspektion, da øjets følsomhed for svagt lys først stiger tilstrækkeligt efter dette tidsrum.
Hvad begrænser processen eller forårsager fejl?
Den mest almindelige misforståelse handler om lampens elektriske effekt: en watt-angivelse beskriver effektforbruget, ikke den optiske effekt, der udstråles inden for excitationsbåndet, og bestemt ikke den irradians, der når frem til delen. To lamper med samme elektriske effekt kan give meget forskellig irradians ved komponenten på grund af forskellig effektivitet, optik og ældningstilstand. En anden almindelig misforståelse er, at en irradians, der én gang er målt som "tilstrækkelig", forbliver gyldig i al fremtid: UV-lamper og UV-LED'er ældes med forskellig hastighed, LED-chips primært gennem halvlederdegradering og delvist gennem revnedannelse i indkapslingen; uden løbende kontrolmålinger går dette fald i irradians ubemærket hen, indtil inspektionen reelt kører under sin frigivne sensitivitet.
Desuden vælges målepositionen ofte uheldigt: en kontrolmåling ved lampehuset eller i midten af billedet siger ikke meget om, hvordan feltet ser ud i kanterne af det egentlige inspektionsområde eller på en kurvet delgeometri. Særligt ved UV-LED'er og deres stejle kantfald kan en irradians, der er i overensstemmelse med kravene i centrum, allerede være godt under det påkrævede minimum ved kanten af inspektionsområdet. Endelig kan en tidsangivelse alene – en fast inspektionsvarighed – ikke erstatte en dosisangivelse: så længe irradiansen ved inspektionspunktet er ukendt, er det uklart, hvilken faktisk excitation der fandt sted i løbet af denne tid. Den samme logik – dosis i stedet for tid – gælder inden for et relateret område med en anden målstørrelse, UV-ældning, farveægthed og fotostabilitet; for den visuelle bedømmelse, der anvendes ved fluorescerende penetrant-prøvning, gælder tid-dosis-reciprocitet ikke på samme måde som for integrerende sensorer.
Hvilken betydning har geometri, overflade og materiale?
Overfladeruhed og porøsitet påvirker testresultatet uafhængigt af excitation og irradians. Additivt fremstillede dele med typisk pulverbed-overfladeruhed udgør en fundamental begrænsning for klassisk penetranttest: uden efterbehandling eller polering er metoden uegnet til porøse eller rustne additivt fremstillede strukturer, fordi penetranten samler sig i overfladeporer i stedet for egentlige revner og forbliver der efter vasketrinnet. For tætte, ikke-porøse additivt fremstillede strukturer er metoden fortsat anvendelig.
Selv på konventionelt fremstillede dele påvirker geometrien irradiansfeltet: konkave radier, boringer og underskæringer skaber skyggeeffekter, som en flad referenceprøve ikke viser, og dette bør derfor vurderes på forhånd – for eksempel ved brug af optisk simulering – før en testprocedure fastlægges for en kompleks del.
Fotonenergi og Stokes-forskydning som effektivitetsgrænse for fluorescens
Den maksimale detektionsfølsomhed for en fluorescerende indikation er fysisk begrænset, og ikke kun af det anvendte penetrant. På grund af energibevarelse kan en udsendt foton aldrig bære mere energi end den absorberede excitationsfoton; fotonenergien er givet ved
E = h · c / λ
hvor h er Planck-konstanten, c lysets hastighed og λ bølgelængden.
Fordi emissionsbølgelængden for fluorescerende penetranter altid er længere end excitationsbølgelængden (Stokes-forskydning), bærer hver udsendt foton mindre energi end den absorberede – resten frigives som varme gennem ikke-radiativ relaksation i molekylet, en effekt der beskrives af Kashas regel. Desuden genudsender ingen fluorofor hver absorberet foton; forholdet mellem udsendte og absorberede fotoner er kvanteudbyttet (Φ) og er typisk væsentligt under én for praktiske penetranter.
Praktisk konsekvens: selv en ideelt tilpasset, tabsfri excitationskilde kan ikke hæve den synlige fluorescensintensitet over det maksimum, der er fastsat af Stokes-forskydningen og kvanteudbyttet. Øget irradians forbedrer derfor kun signalet, så længe penetranten ikke drives ind i mætning eller selvabsorption; derefter stiger kun inspektørens unødvendige eksponering, ikke indikationens kontrast.
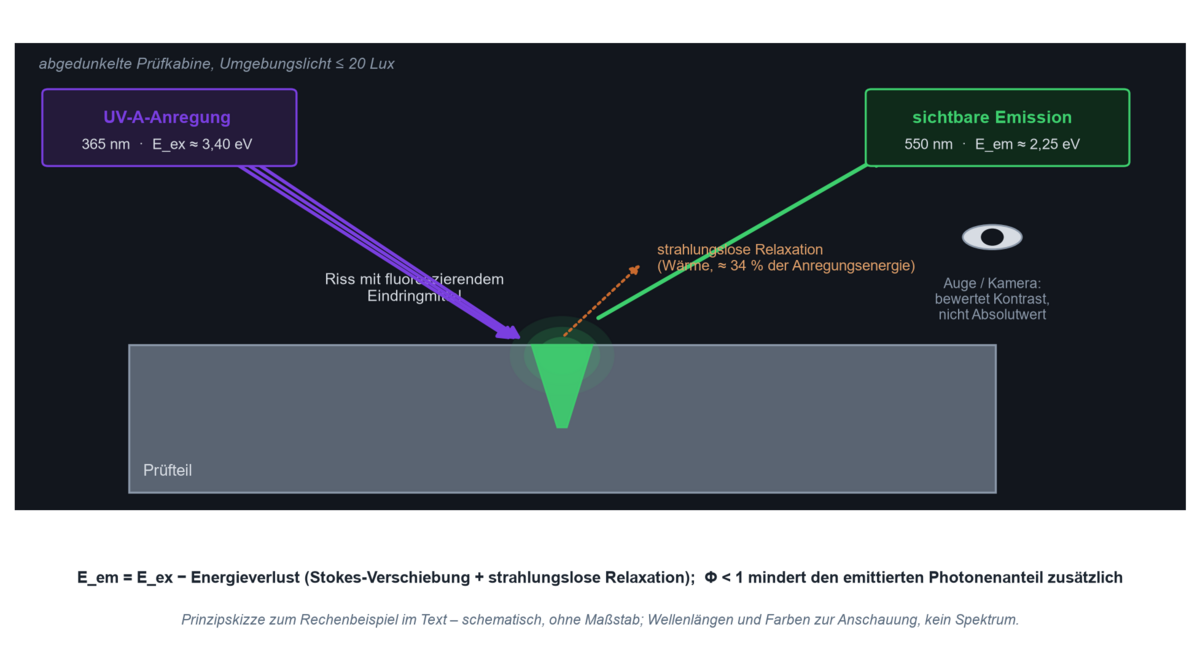
Eksempel: hvor meget excitationsenergi går tabt som varme
Antagelser: excitationsbølgelængde λ_ex = 365 nm (standardværdien for industrielle UV-A-kilder), emissionsmaksimum for en typisk gul-grøn fluorescerende penetrant λ_em ≈ 550 nm.
Formel: E = h · c / λ, hvor h · c ≈ 1240 eV·nm anvendes som praktisk tilnærmelse.
Beregning: E_ex = 1240 / 365 ≈ 3,40 eV; E_em = 1240 / 550 ≈ 2,25 eV.
Resultat: det relative energitab pr. udsendt foton er (3,40 − 2,25) / 3,40 ≈ 34 %.
Praktisk fortolkning: Stokes-forskydningen alene omdanner allerede omkring en tredjedel af excitationsenergien til varme inde i molekylet, før kvanteudbyttet Φ < 1 yderligere reducerer den udnyttelige fotonandel. Tilsammen forklarer disse to effekter, hvorfor fluorescerende indikationer i sagens natur er lyssvage, og hvorfor omgivende lys og strølys har en uforholdsmæssig stor effekt på detekterbarheden – den begrænsende faktor er ikke excitationseffekten, men den lave optiske udbyttegrad i selve konverteringsprocessen.
Beregn selv Stokes-forskydningen
Beregneren nedenfor udfører den samme beregning for et vilkårligt par af bølgelængder og angiver desuden Stokes-forskydningen i wavenumbers — i nanometer afhænger den af positionen i spektret og kan ikke sammenlignes mellem penetranter. Standardværdien 365 til 550 nm er tilfældet fra eksemplet ovenfor.
Hvor anvendes UV-fluorescerende penetrantprøvning?
I luft- og rumfartsindustrien er fluorescerende penetrant- og magnetpulverprøvning en fast del af produktions- og vedligeholdelsesfrigivelsen for turbineblade, landingsstelsdele og sikkerhedskritiske støbedele; det kritiske krav er ubrudt dokumentation af irradians og kalibreringsstatus i henhold til specifikationer som SAE AMS2647, da inspektionerne revideres. I bil- og leverandørindustrien kontrollerer automatiserede fluorescerende inspektionstunneler støbte aluminiumsdele – såsom motorblokke eller batterihuse til elbiler – for porøsitet og revner ved produktionshastighed; her er reproducerbarheden af irradians ved store mængder og skiftende delpositioner den kritiske procesvariabel.
I energiproduktion inspiceres turbinekomponenter, trykbeholdere og rørledningssvejsninger, ofte i marken med bærbare UV-håndlamper, hvor afstand og omgivende lys er sværere at kontrollere end i en stationær kabine. Inden for additiv fremstilling supplerer fluorescerende penetrantprøvning efterbehandlingen af tætte, ikke-porøse dele, mens porøse strukturer kræver yderligere eller alternative inspektionsmetoder. I medicoteknik omfatter dette titaniumstøbte implantater, hvor overfladedefekter er direkte sikkerhedsrelevante.
Hvilken UV-kilde passer til store arealer, boringer, feltbrug og maskinsyn?
Til stationær inspektion af store arealer er arealstrålere eller opstillinger fra Serie L velegnede, da de skaber et felt, der er så ensartet som muligt over hele inspektionsområdet. Til svært tilgængelige geometrier – boringer, undersnit, indre konturer – anvendes kompakte UV-LED-spotkilder eller endoskop-/borescope-tilbehør, som retter deres smalle felt præcist mod det kritiske sted.
Til mobil feltinspektion, for eksempel ved fly- eller anlægsvedligeholdelse, er batteridrevne UV-håndlamper almindelige; her skal afladningskurven for irradiansen over driftstiden tages i betragtning, da ASTM E3022 angiver enten en afladningskurve eller tiden til at falde under 1.000 µW/cm² som en testværdi for batteridrevne LED-lamper. Ved ferromagnetiske dele erstatter fluorescerende magnetpulverprøvning penetrantprøvning; den anvender de samme fotometriske grænsebetingelser, men er reguleret af egne standarder (ASTM E1444, ASTM E3024). Til automatiseret billedbehandling anvendes triggerbare UV-LED-kilder, hvor blitzvarighed og intensitet synkroniseres med kameraets billedoptagelse.
Hvilke størrelser skal måles eller overvåges?
Udgangspunktet for enhver måleopgave er ikke et instrument, men spørgsmålet om hvilken størrelse testnormen rent faktisk kræver. Ved klassisk, visuelt vurderet penetrant- og magnetpulverprøvning er dette primært UV-A-irradians ved inspektionspunktet i µW/cm² eller W/m², målt med et radiometer som RMD Pro, hvis spektrale respons er begrænset til UV-A-området. En bredbåndsmåling er tilstrækkelig, så længe kilden har et kendt, normkonformt spektrum; men når kilder med markant forskellige spektrale fordelinger sammenlignes – f.eks. en ældre kviksølvdamplampe mod en ny UV-LED – bliver spektral måling nødvendig, som leveret af UVpad. En bredbåndssensor kan afvige systematisk ved en smalbåndskilde; denne effekt kaldes spektral mismatch og er en af de mest almindeligt undervurderede kilder til måleusikkerhed på dette område.
Ud over irradians skal restsynligt lys fra kilden og omgivende lys i kabinen også registreres, da ISO 3059 fastsætter sin egen grænseværdi for dette. Rumlige målinger – kortlægning af irradians på flere punkter i inspektionsfeltet – bliver nødvendige, når inspektionsområdet er større end den ensartede midte af strålingsprofilen, eller når emnets geometri kan forårsage skyggedannelse. Tidsopløste målinger – gentagne kontroller frem for en enkeltstående godkendelsesprøve – er nødvendige, fordi både gasudladningslamper og LED'er mister strålingseffekt i løbet af deres driftslevetid.
Selve arbejdspladsen er den anden måleopgave: medarbejdere ved fluorescensinspektionsstationer opholder sig i længere perioder tæt på en UV-A-kilde. Hvilke størrelser der er relevante set fra et arbejdsmiljøperspektiv, er beskrevet i UV-erytem på arbejdspladsen.
Når et kamera overtager vurderingen, bliver kravene til belysningen strengere, fordi en billedbehandlingsalgoritme sammenligner gråtoneværdier med en fast tærskel; hvis belysningen varierer mellem emner eller driver i løbet af kildens driftslevetid, driver denne tærskel med, og fejldetektionsraten ændres umærkeligt. Udløsbare UV-LED'er kan synkroniseres med et kamera, en robot eller et transportbånd og levere den samme definerede excitation i hver billedramme – det er den egentlige fordel frem for en kontinuerligt tændt lampe, ikke blot en højere lysydelse.
Nyere udviklinger kombinerer denne kontrollerede belysning med læringsbaseret billedanalyse: et system offentliggjort i 2026 til automatiseret fluorescensinspektion af turbineblade anvender en tilpasset YOLOv8-arkitektur til at klassificere revner, koldsømme, inklusioner og porøsitet og opnår en gennemsnitlig detektionsnøjagtighed på 93,3 procent (se Videnskabelig litteratur nedenfor). Til procesdokumentation – især i auditerede brancher som luftfart – hører kontinuerlig logning af irradians og kalibreringsstatus til i inspektionsjournalen som et datasæt, ikke blot som en enkeltstående godkendelsesværdi.
Hvordan overvåger luminescenssensorer og elektrooptiske advarselssensorer kabinen?
En tilbagevendende håndmåling besvarer, om kabinen var i orden på testdagen. Den besvarer ikke, om den stadig er det i næste skift. Hvor inspektionen kører i en cyklus eller uden opsyn, træder permanent installerede sensorer i stedet.
Elektrooptiske advarselssensorer er det, der gør dette til en anlægsfunktion: en UV-sensor måler irradiansen ved inspektionspunktet kontinuerligt og udsender et signal, så snart værdien falder under den krævede grænse – for penetrantprøvning efter ASTM E1417 er det 1.000 µW/cm² i UV-A. Signalet går til styringen som 0–10 V eller 4–20 mA, hvilket stopper cyklussen, før en del passerer utestet. Forskellen fra en håndmåling er ikke nøjagtigheden, men kontinuiteten: en lampefejl mellem to kontroller går ellers ubemærket hen indtil næste måling – og med den alle dele, der i mellemtiden er frigivet.
En luminescenssensor måler ikke eksitationen, men responsen: det fluorescerende lys, der udsendes af penetranten. Den anvendes, hvor anlægget, ikke en person, foretager bedømmelsen – for eksempel ved at verificere, at en fluorescerende markeret klæbestreng er blevet påført fuldstændigt, eller ved at kontrollere, at en del er blevet renset før montering. Fordi det fluorescerende lys er størrelsesordner svagere end eksitationen, er det filtreringen, der afgør resultatet: sensoren skal blokere UV-A-komponenten fra kilden og kun lade den længere bølgelængde, som Stokes-forskydningen giver, passere – ellers måler den lampen i stedet for prøven.
Begge opgaver kræver den samme sensor i forskellige konfigurationer: en modtager med et defineret, snævert spektralt område og et output, anlægget kan læse. Hvilke områder og outputs der er tilgængelige, er beskrevet på UV-sensor-siderne; til vådrensede installationer og CIP-miljøer er UVx-SE den, der er designet til det. Hvorfor en sensor aldrig måler "UV-A" men en vægtet sum over sin egen responsivitet, forklares under spektrale områder og standarder.
Hvad viser den videnskabelige litteratur?
Fire artikler udgør det tekniske grundlag for de centrale påstande i denne tekst om LED-ældning, inspektionsgrænser inden for additiv fremstilling, valg af penetrant og automatiseret billedanalyse:
- Ældning af UV-A LED'er. Et studie af ældningen af kommercielle 3-watt UV-A LED'er (365 nm) under kontinuerlig og cyklisk drift viser, at cyklisk drift forlænger levetiden betydeligt i forhold til kontinuerlig drift, og at degradering af den optiske effekt primært skyldes halvlederældning og sekundært revnedannelse i indkapslingen – et resultat, der er direkte relevant for vedligeholdelsesintervaller for UV-LED-inspektionslamper. – Arques-Orobon, F. J.; Vazquez, M.; Nuñez, N. (2020): Lifetime Analysis of Commercial 3 W UV-A LED, Crystals 10(12), 1083.
- Grænser for penetrantprøvning inden for additiv fremstilling. En gennemgang af defektinspektionsteknologier til additiv fremstilling klassificerer penetrantprøvning som følsom, men uegnet, uden forudgående polering, til porøse eller ru additivt fremstillede overflader og afgrænser dermed dens anvendelsesområde i forhold til tætte, konventionelt fremstillede dele. – Chen, Y.; Peng, X.; Kong, L. B.; Dong, G. X.; Remani, A.; Leach, R. (2021): Defect inspection technologies for additive manufacturing, International Journal of Extreme Manufacturing 3(2).
- Valg af penetrant efter bæredygtighedskriterier. Et studie om valg af fluorescerende penetranter udvikler en evalueringsmodel, der ud over følsomhed og pris omfatter miljø- og sikkerhedskriterier, og illustrerer dermed en evalueringstilgang, der går videre end den rene testfølsomhed. – Pacana, A.; Siwiec, D.; Bednárová, L. (2020): Method of Choice: A Fluorescent Penetrant Taking into Sustainability Criteria, Sustainability 12(14), 5854.
- Automatiseret, AI-assisteret fluorescerende inspektion. En artikel udgivet i 2026 beskriver et automatiseret, AI-assisteret fluorescerende inspektionssystem til turbineblade baseret på en tilpasset YOLOv8-arkitektur, som klassificerer fire typiske overfladedefekttyper med en gennemsnitlig detektionsnøjagtighed på 93,3 procent og illustrerer dermed tendensen mod automatiseret billedanalyse under kontrolleret belysning. – Wu, D.; Deng, D.; Li, H.; Wang, H.; Zhao, B. (2026): Fluorescent penetrant inspection system for minor defects in jet-engine blade surface, Journal of Intelligent Manufacturing 37(8), 3105–3121.
Teknisk baggrund og yderligere læsning
Fire yderligere kilder om standarder, arbejdsmiljø og markedsdata, som ligger til grund for denne tekst:
- Standarder for penetrant- og magnetpulverprøvning. ASTM E1417/E1417M (procedure), E2297 (traditionelle UV-A- og hvidlyskilder og målere), E3022 (LED-baserede UV-A-lamper) og E1444/E3024 (magnetpulverprøvning). Oversigt: ASTM E3022 – BSI Group.
- ISO/DIN EN ISO-penetrantprøvning. ISO 3452-1/-2 (grundlæggende principper og prøvning af penetrantmateriale) og ISO 3059 (visningsbetingelser for penetrant- og magnetpulverprøvning). Kilde: ISO 3452-2:2021.
- Arbejdsmiljø omkring UV-A-testkilder. ICNIRP's vejledning om beskyttelse af medarbejdere mod UV-stråling, herunder klassificeringen af "black light"-kilder, der anvendes ved ikke-destruktiv prøvning (ICNIRP – Protecting Workers from Ultraviolet Radiation); i Tyskland suppleret af bekendtgørelsen om kunstig optisk stråling (OStrV), Gesetze im Internet.
- Markedsdata. Mordor Intelligence, "Non-Destructive Testing (NDT) Market" og "Liquid Penetrant Testing (PT) Market", 2026.
FAQ om UV-fluorescerende penetrantprøvning
Hvordan fungerer fluorescerende excitation i penetrantprøvning?
En fluorescerende penetrant, der forbliver i en revne eller pore, absorberer UV-A-stråling omkring 365 nm og genudsender en del af denne energi som synligt lys ved en længere bølgelængde. Fordi denne emission altid er svagere end excitationen, er en mørk baggrund med lav kontrast lige så vigtig for detekterbarheden som selve excitationsintensiteten.
Hvilken bølgelængde er velegnet til industriel fluorescerende penetrantprøvning?
For langt de fleste industrielle penetrant- og magnetpudder-materialer ligger excitationsmaksimummet omkring 365 nm, hvorfor UV-A-lamper og LED'er i dette område er standarden. For andre markører, såsom lækagesporingsmidler eller specialbelægninger, kan det optimale excitationsområde afvige; penetrantens datablad er altid afgørende.
Hvilken UV-A-irradians kræves for en overensstemmende inspektion?
ISO 3059 kræver mindst 1.000 µW/cm² (10 W/m²) UV-A-irradians ved inspektionspunktet, med en anbefalet øvre grænse på omkring 5.000 µW/cm² (50 W/m²). Luftfartsspecifikke specifikationer, såsom SAE AMS2647, kan foreskrive andre, nogle gange højere, minimumsværdier, så den gældende kundespecifikation har altid forrang.
Hvad er forskellen mellem kviksølvdamplamper og UV-LED-inspektionslamper?
Kviksølvdamplamper giver et bredt, blødt irradiansfelt, men kræver en opvarmningstid på op til ti minutter og et UV-A-bandpasfilter. UV-LED'er er klar til brug øjeblikkeligt og mere elektrisk effektive, men producerer et smallere felt med et stejlere kantfald, hvilket er grunden til, at de skal testes og kortlægges separat i henhold til den dedikerede standard ASTM E3022.
Hvorfor fungerer en fluorescerende inspektion ikke pålideligt, selvom lampeeffekten nominelt er tilstrækkelig?
En lampes effektforbrug beskriver ikke den optiske effekt, der udstråles inden for excitationsområdet, endsige den irradians, der når frem til delen. Ældning, afstand, filtertilstand og delens geometri ændrer denne værdi uafhængigt af den nominelle effekt, hvilket er grunden til, at kun en måling ved det faktiske inspektionspunkt er pålidelig. De underliggende definitioner og enheder er anført i oversigten over radiometriske størrelser.
Hvordan måles irradians i fluorescerende penetrantprøvning?
Målingen udføres med et UV-A-radiometer, hvis spektrale respons er begrænset til området 320 til 400 nm, taget direkte ved inspektionspunktet og ved den faktiske arbejdsafstand. Når kildespektrene afviger markant, er en spektral måling også tilrådelig for at udelukke spektral mismatch i sensoren.
Hvilke faktorer begrænser fluorescerende penetrantprøvning på additivt fremstillede dele?
Den typiske overfladeruhed og porøsitet ved pulverbaseret additiv fremstilling gør, at penetranten samler sig i overfladeporer i stedet for i egentlige revner og forbliver der. Uden efterbehandling eller polering er klassisk penetrantprøvning derfor kun af begrænset værdi på sådanne overflader; for tætte, glatte additivt fremstillede strukturer er den fortsat anvendelig.
Hvordan overvåges fluorescerende penetrantprøvning i automatiserede anlæg?
Triggerbare UV-LED-kilder synkroniseres med et kamera, en robot eller et transportbånd, så hver del modtager den samme definerede excitation, mens en billedbehandlingsalgoritme vurderer fluorescensintensiteten mod en fast tærskelværdi. Kildens irradians og kalibreringsstatus logges desuden kontinuerligt og opbevares som en del af den revisionsklare procesdokumentation.
Relaterede anvendelsesområder
Fluorescerende inspektion berører tre yderligere områder: inden for luft- og rumfart er den samme penetrantinspektion underlagt specifikke virksomhedsstandarder og kvalifikationskrav, arbejdssikkerhed vurderer UV-A-eksponeringen af inspektionspersonalet ved standen, og automatisering og procesintegration beskriver den udløsbare, reproducerbare belysning, som kamerabaseret evaluering afhænger af. De samme inspektionsmidler anvendes inden for additiv fremstilling og inden for optik og præcisionskomponenter; oversigten Markeder & Anvendelser sætter alle områder i kontekst. Hvis en robot styrer excitationen, skal dens irradians forblive konstant langs hele banen, så inspektionstærsklen ikke driver – se robotteknik. Det fulde billede findes i oversigten UV-anvendelser.
Forfatter: Dr. Mark Paravia
Dr.-Ing. Mark Paravia er direktør for Opsytec Dr. Gröbel GmbH i Ettlingen og leder det akkrediterede kalibreringslaboratorium. Efter sin forskning i pulserende xenon-excimerudladninger ved Institute of Lighting Technology på KIT er hans nuværende fokus på optisk strålingsmåleteknik. Han er næstformand for DIN-standardiseringsudvalget FNL 7 "Optical Radiation" og medlem af DVGW's projektgruppe for UV-desinfektion.
Rådgivning om fluorescerende penetrantprøvning
Er du i tvivl om, hvilken irradians og uniformitet der faktisk opnås på inspektionsoverfladen - eller om din nuværende UV-kilde stadig opfylder standarden dér? En måling på det egentlige inspektionspunkt skaber klarhed, før et fund bliver omdiskuteret - send os dit spørgsmål.
