


UV-fluorescerande penetrantprovning och industriell inspektion
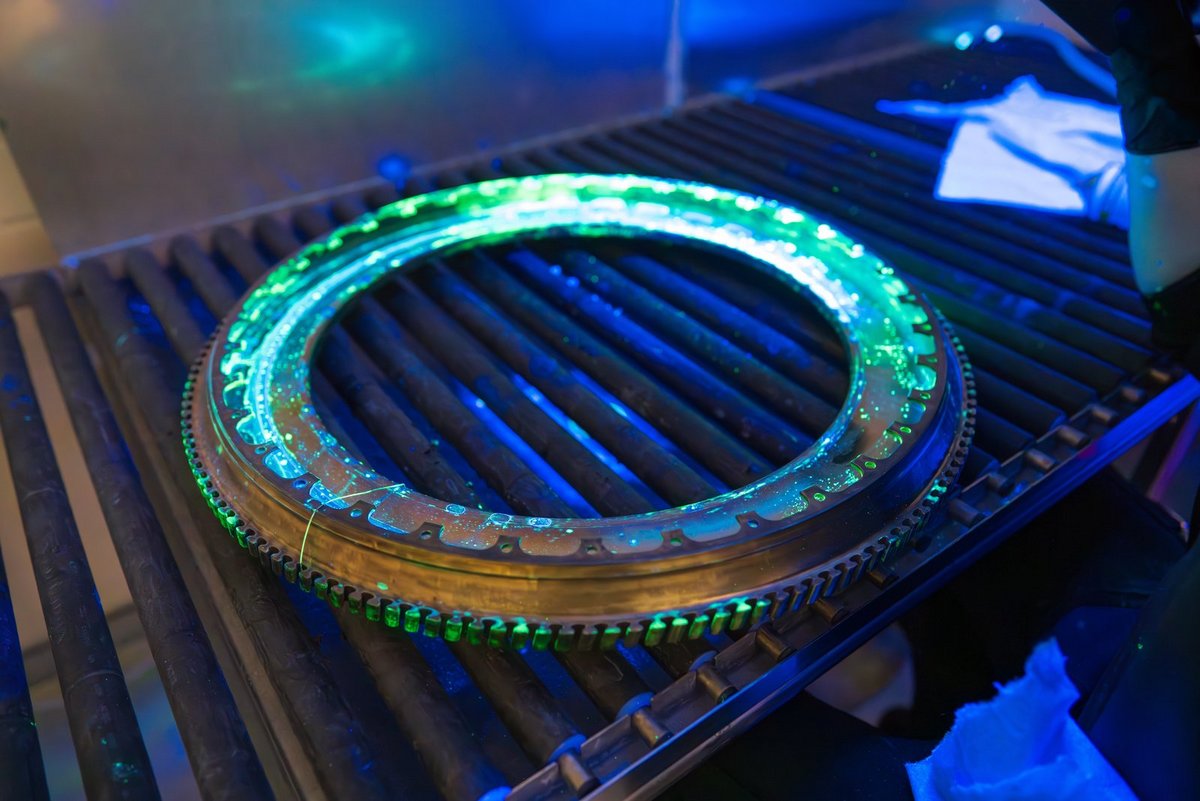
Vid fluorescerande penetrantprovning görs den slutliga bedömningen av ett öga eller en kamera. Båda är känsliga, men ingen av dem är kalibrerad: de bedömer kontrast, inte absoluta värden. Reproducerbarhet kommer därför inte från en starkare lampa, utan från fasta randvillkor – excitationsvåglängd, irradians vid delen, fältets likformighet och omgivande ljus. Fluorescerande penetrantprovning är den klassiska visuella metoden inom oförstörande provning (NDT): ett fluorescerande penetrantmedel eller magnetpulvermedium gör sprickor, porositet och andra ytbrytande defekter synliga under UV-A-excitation som annars skulle förbli osynliga i dagsljus. De centrala fysikaliska storheterna är fluoroforens spektrala excitation, irradiansen vid inspektionspunkten, kvarvarande synligt ljus och inspektörens mörkeradaptation.
Termerna UV-sprickprovning och black light inspection används också – båda betecknar samma inspektion under UV-A med den omgivande belysningen nedsläckt.
Hur utvecklas oförstörande fluorescerande inspektion?
Denna utveckling förändrar kraven på process- och mätteknik. Underhåll av åldrande flygplansflottor kräver mycket repeterbara penetrantinspektioner enligt flygindustrins specifikationer såsom SAE AMS2647, vilket gör dokumentation av irradians och likformighet obligatorisk. Seriemässig inspektion av gjutna aluminiumdelar – såsom batterihöljen för elfordon – ökar andelen automatiserade, kamerabaserade fluorescerande inspektionsstationer; automatiserade och robotiserade inspektionsceller uppnådde redan en intäktsandel på 15 % av marknaden för penetrantprovning med vätska 2024, med en prognostiserad tillväxttakt på 9,7 %. Och övergången från kvicksilverånglampor till UV-LED-källor förändrar i grunden testets fotometriska randvillkor – anledningen till att ASTM E3022 finns som en egen standard.
Denna övergång är den mest avgörande tekniska förändringen inom området; den påverkar inte bara elektrisk verkningsgrad utan även rumsliga fältegenskaper, vilket gör tätare fältkartläggning nödvändig eftersom LED-fältet avtar mer kraftigt än det hos en gasurladdningslampa. En andra drivkraft är miniaturiseringen av portabla inspektionskällor för fältunderhållsarbete, tillsammans med behovet att mäta urladdningskurvan för batteridrivna lampor.
Dessutom förskjuts själva bedömningen från rent visuell inspektion mot automatiserad, kamerabaserad inspektion med inlärningsbaserad bildanalys, vilket gör utlösbar, reproducerbar belysning till ett grundläggande krav snarare än en bekvämlighet. Fjärde, penetrantmaterialens miljöavtryck får mer uppmärksamhet: känslighet, kostnad och miljökompatibilitet utvärderas allt oftare tillsammans, snarare än att man enbart maximerar känsligheten (se Vetenskaplig litteratur nedan). Femte, flygindustrispecifika interna specifikationer såsom SAE AMS2647 skärper minimikraven för UV-källor utöver de allmänna ISO- och ASTM-värdena på vissa punkter, vilket tvingar leverantörer att uppdatera sin inspektionsutrustning.
Marknadsstorlekar, tillväxttakter och källor för detta tillämpningsområde sammanfattas på sidan Marknadsutveckling för UV-teknik.
Hur fungerar fluorescerande excitation?
En fluorofor absorberar fotoner inom ett excitationsband och avger en del av den energin på nytt vid längre våglängder. Mellan de två ligger en oundviklig förlust – den synliga emissionen är alltid svagare än excitationen, eftersom en del av den absorberade energin frigörs som värme genom icke-strålande relaxation innan molekylen avger en foton. Vad som spelar roll är den spektrala överlappningen: strålning utanför excitationsbandet bidrar inte till fluorescensen, oavsett hur mycket effekt som ligger bakom den.
För vanliga industriella penetrantmedel ligger excitationsbandet runt 365 nanometer, vilket är anledningen till att denna våglängd är standard för lampor och LED:er; ASTM E3022 anger ett typiskt intervall på 347 till 382 nanometer för LED-källor (Magnaflux, 2024). För andra markörer – läckagetestspårämnen, processfärger, fluorescerande beläggningar – kan excitationsbandet skilja sig; det är då penetrantmedlets datablad som avgör lämplig källa, inte tvärtom. Ett andra krav gäller vad källan inte bör avge: kvarvarande synligt ljus höjer bakgrunden och minskar kontrasten, och kortvågiga komponenter under excitationsbandet exponerar inspektören utan någon mätvinst.
Vilka tekniker används för UV-A-excitation?
Flera ljuskällor finns tillgängliga för att excitera fluorescerande penetrantmedel, och de skiljer sig markant åt i spektrum, strålkarakteristik och åldringsbeteende. Traditionella kvicksilverångslampor ger ett brett, mjukt irradiansfält men kräver en uppvärmningstid på upp till tio minuter och ett UV-A-bandpassfilter för att utesluta synligt ljus och ljus med kortare våglängd (mr-chemie, 2025). UV-LED-källor är driftklara omedelbart, mer elektriskt effektiva och spektralt mer stabila, men ger ett smalare fält med en brantare kantavfall och åldras genom en annan mekanism än gasurladdningslampor. Xenon och andra högintensiva urladdningslampor används där mycket hög irradians behövs under kort tid, till exempel blixtbelysning för automatiserade kamerasystem.
| Teknik | Egenskaper | Fördelar | Begränsningar | Typisk användning |
|---|---|---|---|---|
| Kvicksilverångslampa (mellantryck) | brett, mjukt irradiansfält; linjespektrum omkring 365 nm plus synliga sidlinjer | storskalig, jämn belysning; etablerad normativ grund (ASTM E2297) | uppvärmningstid upp till 10 min; innehåller kvicksilver; kräver ett UV-A-bandpassfilter; åldras med drifttimmar | stationära inspektionsbås, stora inspektionsytor |
| UV-A-LED | smalbandigt spektrum omkring 365 nm; brant kantavfall | tänds omedelbart; låg värmeavgivning; kan triggas för kamerasynkronisering; kvicksilverfri | smalt strålfält kräver tätare fältkartläggning; behöver en egen teststandard (ASTM E3022) | handlampor, punktkällor, automatiserade inspektionsceller |
| Xenon-/HID-blixtlampa | mycket hög momentan irradians; brett spektrum | hög toppeffekt för kamerabaserad inline-inspektion | kräver ytterligare filtrering; högre termisk och elektrisk komplexitet | automatiserad bildbehandling i kamerans cykel |
| Mellantrycks-handlampa | bärbar, nät- eller batteridriven | fungerar på svåråtkomliga delar och i fält (MRO) | irradiansen avtar med avståndets kvadrat; beroende av batteristatus | underhåll, inspektion på plats av flygplan och anläggningar |
Vilka normer sätter ramarna?
För de klassiska metoderna anges detta ramverk normativt. ASTM E1417/E1417M beskriver hur penetrantprovningen utförs, inklusive fördröjnings-, mellanrengörings- och framkallningstider; ASTM E2297 omfattar traditionella UV-A- och vitljuskällor samt de mätare som används för att testa dem, och definierar UV-A-området som 320 till 400 nanometer och det synliga området som 400 till 760 nanometer (Magnaflux, 2024). ASTM E3022 lägger till egna krav och mätförfaranden för LED-baserade UV-A-lampor som används vid penetrant- och magnetpulverprovning. Internationellt reglerar ISO 3452-serien penetrantmaterial och klassificerar fluorescerande penetranter som Typ I, synliga färgpenetranter som Typ II och penetranter med dubbel funktion som Typ III, i fem känslighetsnivåer från "mycket låg" till "ultrahög" (ISO 3452-2:2021). Betraktningsförhållandena själva regleras av ISO 3059 – gränsvärden, mätning och kalibrering behandlas i detalj på sidan betraktningsförhållanden enligt ISO 3059. Inom flygindustrin lägger tillverkarspecifika specifikationer som SAE AMS2647 till egna, ibland strängare, minimivärden för irradians och inspektionsintervall. En översikt över UV-spektralområden och deras normativa gränser i allmänhet ges på sidan Riktlinjer, standarder och normer inom UV.
Övergången från gasurladdningslampor till LED är just anledningen till att ASTM E3022 existerar som ett separat dokument. LED ger ett mer stabilt spektrum och mindre värme, men ett annat strålningsmönster: smalare fält med en brantare kantavfall, där den traditionella lampan hade en bred, mjuk fördelning. Ett förfarande skrivet för en lamptyp kan därför inte överföras till den andra utan förnyad mätning.
Varför excitationen ligger på just 365 nm
Siffran återfinns i varje standard, orsaken sällan. Den ligger i ett smalt fönster som begränsas på båda sidor.
Nedåt begränsas det av optiken och av arbetarskyddet: under ungefär 340 nm absorberar vanligt glas och många plaster allt mer – linser, filter och siktfönster blir dyra. Samtidigt stiger den aktiniska effekten kraftigt; vid samma irradians skulle gränsvärdet enligt IEC 62471 nås på minuter snarare än timmar.
Uppåt begränsas det av kontrasten. Från cirka 400 nm blir excitationen synlig för ögat och lägger en slöja över indikeringen. Standarden tillåter högst 20 lux omgivningsljus – en källa som själv avger synligt ljus förbrukar den budgeten innan inspektören går in i kabinen.
Däremellan ligger absorptionsmaximum för de fluorescerande färgämnena i penetrantmedel och magnetpulver, vilket för de vanliga systemen ligger mellan 360 och 370 nm – och den starkaste linjen från kvicksilverångslampan, i-linjen vid 365,4 nm. De två sammanfaller, och standarderna har vuxit fram kring den källan. Det är därför moderna UV-A-lysdioder också avger vid 365 nm, trots att 385 eller 395 nm tekniskt sett vore enklare och billigare: testmedierna och standarderna är uppbyggda kring 365 nm.
Vad standarderna kräver
| Krav | Värde | Mätavstånd | Kontrollintervall | Standard |
|---|---|---|---|---|
| UV-A-irradians vid inspektionspunkten | ≥ 1000 µW/cm² (10 W/m²) | 380 mm | per skift eller var åttonde drifttimme | ASTM E1417 (penetrant), ASTM E1444 (magnetpulver) |
| UV-A-irradians, övre riktvärde | ≤ 5000 µW/cm² (50 W/m²) | vid inspektionspunkten | — | ISO 3059 |
| Omgivande vitt ljus i skåpet | ≤ 20 lx (2 fc) | vid inspektionspunkten | varje vecka | ISO 3059, ASTM E1417 |
| Synligt residualljus från UV-källan | enligt tillverkare, med spärrfilter | 380 mm | vid lampkontrollen | ASTM E3022 |
| Uppvärmningstid före mätning | minst 10 minuter | — | före varje mätning | gäller för kvicksilverånglampor |
| Mörkeranpassning av inspektören | minst 1 minut | — | före varje inspektion | ISO 3059 |
| Batterilampor: tid till under 1000 µW/cm² | anges av tillverkaren | 380 mm | per laddning | ASTM E3022 |
Tabellen listar de vanliga kraven; det som gäller är alltid den aktuella revisionen av standarden och kundspecifikationen. Inom flyg- och rymdindustrin går tillverkarspecifikationer som SAE AMS 2647 längre än detta och föreskriver ibland strängare intervall. Vad ISO 3059 kräver i detalj vad gäller gränsvärden, mätinstrument och kalibrering beskrivs på sidan betraktningsförhållanden enligt ISO 3059.
Två rader är de som oftast förbises i praktiken. Mätavståndet på 380 mm är inte en rekommendation utan en del av kravet: på 250 mm visar samma lampa ungefär dubbelt så mycket, på 500 mm hälften. Och mörkeranpassning är inte en artighet mot inspektören – ögat behöver den för att kunna se indikationen alls. En kabin som uppfyller varje uppmätt värde misslyckas fortfarande med att hitta sprickor om inspektören går in direkt från utomhus.
Tre mätuppgifter, tre instrument
- Källan. UV-handlampor för inspektion vid delen och i fält, stationära källor för boxen. Övergången från kvicksilverånga till UV-A LED förändrar fältet: smalare spektrum, brantare kantavfall – kartläggningen blir mer finmaskig, inte mindre frekvent.
- Den återkommande kontrollen. RMD Pro mäter irradians och belysningsstyrka med samma instrument – båda de storheter som ISO 3059 kräver, i en och samma mätning. Vilka spektrala egenskaper ett instrument behöver för detta, och hur ofta det måste kalibreras, behandlas under betraktningsförhållanden enligt ISO 3059.
- Automatiserad inspektion. Där utrustningen bedömer i stället för en person, tar permanent installerade sensorer över för handmätning – varningssensorer för excitationen, luminescenssensorer för responsen. Båda behandlas nedan under "Hur övervakar luminescenssensorer och elektrooptiska varningssensorer boxen?"
För den spektrala korskontrollen – att jämföra en gammal kvicksilverlampa med en ny LED, till exempel – ansluter UVpad E. Den visar hur mycket en bredbandssensor avviker vid den smalbandiga LED:en och gör den spektrala missanpassningen till en siffra istället för en misstanke.
Vilka processvariabler är avgörande?
Fyra storheter avgör om en fluorescerande indikation upptäcks tillförlitligt, och ingen kan ersätta den andra. UV-A-irradiansen vid delen (inte vid lampan) avgör hur många fotoner i excitationsbandet som faktiskt når fluoroforen – den avtar med kvadraten på arbetsavståndet och måste därför mätas vid den faktiska inspektionspunkten, inte vid lamphuset. Likformigheten hos irradiansfältet avgör om samma känslighet gäller inom hela inspektionsområdet; ett icke-likformigt fält ger positionsberoende resultat som varierar med var delen råkar placeras.
Kvarvarande synligt ljus, från själva källan och från inspektionsmiljön, utgör den bakgrund mot vilken den svaga fluorescensen måste detekteras; eftersom mänsklig uppfattning bedömer kontrast snarare än absolut luminans sänker varje extra lumen den effektiva detektionsgränsen. Inspektörens mörkeradaptation är slutligen en biologisk snarare än en fysikalisk processvariabel, men är lika fast förankrad i normerna: de flesta procedurer kräver en minsta adaptationstid på en minut före inspektion, eftersom ögats känslighet för svagt ljus först stiger tillräckligt efter den tiden.
Vad begränsar processen eller orsakar fel?
Det vanligaste missförståndet gäller elektrisk lampeffekt: en watt-uppgift beskriver effektförbrukningen, inte den optiska effekt som strålas ut inom excitationsbandet, och absolut inte den irradians som når fram till komponenten. Två lampor med lika elektrisk effekt kan ge mycket olika irradians vid komponenten på grund av skillnader i verkningsgrad, optik och åldringstillstånd. Ett andra vanligt missförstånd är att en irradians som en gång mätts som "tillräcklig" förblir giltig på obestämd tid: UV-lampor och UV-LED åldras i olika takt, LED-chip främst genom halvledardegradering och delvis genom sprickbildning i inkapslingen; utan återkommande kontrollmätningar upptäcks denna nedgång inte förrän inspektionen i praktiken körs under sin frigivna känslighet.
Dessutom väljs mätpositionen ofta dåligt: en kontrollmätning vid lamphuset eller i mitten av bildfältet säger föga om hur fältet ser ut vid kanterna av det faktiska inspektionsområdet eller på en böjd komponentgeometri. Särskilt med UV-LED och deras branta kantavfall kan en irradians som uppfyller kraven i mitten redan ligga betydligt under det erforderliga minimivärdet vid kanten av inspektionsområdet. Slutligen räcker en tidsuppgift ensam – en fast inspektionstid – inte som ersättning för en dosuppgift: så länge irradiansen vid inspektionspunkten är okänd, är det oklart vilken faktisk excitation som skedde under den tiden. Samma logik – dos istället för tid – gäller inom ett näraliggande område med en annan målstorhet, UV Ageing, Colour Fastness and Photostability; för den visuella bedömning som används vid fluorescerande penetrantprovning gäller tid-dos-reciprocitet inte på samma sätt som för integrerande sensorer.
Hur påverkar geometri, yta och material delen?
Ytjämnhet och porositet påverkar testresultatet oberoende av excitation och irradians. Additivt tillverkade delar med typisk ytjämnhet från pulverbädd utgör en grundläggande begränsning för klassisk penetranttestning: utan efterbehandling eller polering lämpar den sig inte för porösa eller grova additivt tillverkade strukturer, eftersom penetranten samlas i ytporer snarare än i verkliga sprickor och stannar där efter tvättsteget. För täta, icke-porösa additivt tillverkade strukturer är metoden fortfarande tillämplig.
Även på konventionellt tillverkade delar påverkar geometrin irradiansfältet: konkava radier, borrhål och underskärningar skapar skuggning som ett plant referensprov inte visar, och bör därför uppskattas i förväg – till exempel med hjälp av optisk simulering – innan en testprocedur fastställs för en komplex del.
Fotonenergi och Stokes-förskjutning som effektivitetsgräns för fluorescens
Den maximala detektionskänsligheten hos en fluorescerande indikation är fysiskt begränsad, inte bara av det använda penetrantmedlet. På grund av energins bevarande kan en emitterad foton aldrig bära mer energi än den absorberade excitationsfotonen; fotonenergin ges av
E = h · c / λ
där h är Plancks konstant, c ljusets hastighet och λ våglängden.
Eftersom emissionsvåglängden för fluorescerande penetrantmedel alltid är längre än excitationsvåglängden (Stokes-förskjutning), bär varje emitterad foton mindre energi än den absorberade – resten avges som värme genom icke-strålande relaxation i molekylen, ett fenomen som beskrivs av Kashas regel. Dessutom återutsänder ingen fluorofor varje absorberad foton; förhållandet mellan emitterade och absorberade fotoner är kvantutbytet (Φ) och ligger i praktiken vanligtvis långt under ett för praktiska penetrantmedel.
Praktisk konsekvens: även en idealiskt anpassad, förlustfri excitationskälla kan inte höja den synliga fluorescensintensiteten över det maximum som ges av Stokes-förskjutningen och kvantutbytet. En ökning av irradiansen förbättrar därför signalen endast så länge penetrantmedlet inte drivs in i mättnad eller självabsorption; bortom den punkten ökar endast inspektörens onödiga exponering, inte indikationens kontrast.
Räkneexempel: hur mycket excitationsenergi går förlorad som värme?
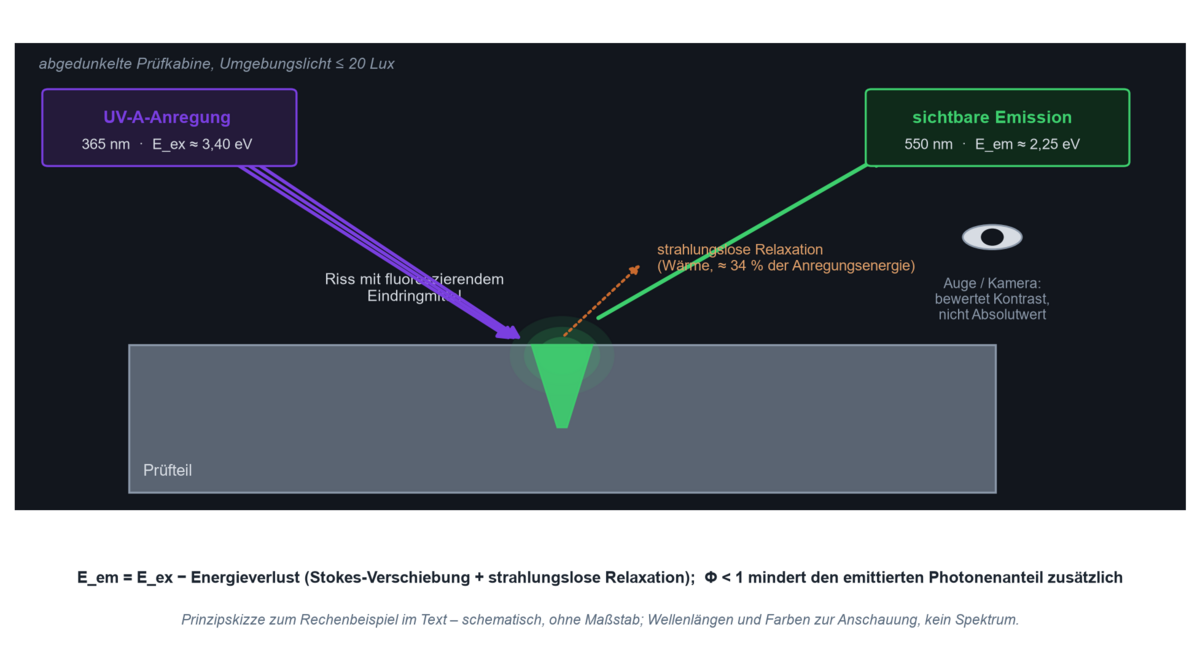
Antaganden: excitationsvåglängd λ_ex = 365 nm (standardvärdet för industriella UV-A-källor), emissionsmaximum för ett typiskt gulgrönt fluorescerande penetrantmedel λ_em ≈ 550 nm.
Formel: E = h · c / λ, med h · c ≈ 1240 eV·nm som en praktisk approximation.
Beräkning: E_ex = 1240 / 365 ≈ 3,40 eV; E_em = 1240 / 550 ≈ 2,25 eV.
Resultat: den relativa energiförlusten per emitterad foton är (3,40 − 2,25) / 3,40 ≈ 34 procent.
Praktisk tolkning: enbart Stokes-förskjutningen omvandlar redan ungefär en tredjedel av excitationsenergin till värme inuti molekylen, innan kvantutbytet Φ < 1 ytterligare minskar den användbara fotonandelen. Tillsammans förklarar dessa två effekter varför fluorescerande indikationer är inneboende ljussvaga och varför omgivnings- och ströljus har en oproportionerligt stor inverkan på detekterbarheten – den begränsande faktorn är inte excitationseffekten, utan konverteringsprocessens egen låga optiska verkningsgrad.
Var används fluorescerande penetrantprovning med UV?
Inom flyg- och rymdindustrin är fluorescerande penetrant- och magnetpulverprovning en fast del av tillverknings- och underhållsfrisläppningen för turbinblad, landningsställsdelar och säkerhetskritiska gjutgods; det kritiska kravet är obruten dokumentation av irradians och kalibreringsstatus enligt specifikationer som SAE AMS2647, eftersom inspektionerna revideras. Inom fordons- och underleverantörsindustrin kontrollerar automatiserade fluorescerande inspektionstunnlar formgjutna aluminiumdelar – som motorblock eller batterihus för elfordon – för porositet och sprickor i produktionstakt; här är reproducerbarheten av irradians över stora volymer och varierande delpositioner den kritiska processvariabeln.
Inom kraftproduktion inspekteras turbinkomponenter, tryckkärl och rörledningssvetsar, ofta på plats med bärbara UV-handlampor, där avstånd och omgivande ljus är svårare att kontrollera än i en stationär skåp. Inom additiv tillverkning kompletterar fluorescerande penetrantprovning efterbearbetningen av täta, icke-porösa delar, medan porösa strukturer kräver ytterligare eller alternativa inspektionsmetoder. Inom medicinsk teknik omfattar detta gjutna titanimplantat, där ytdefekter är direkt säkerhetsrelevanta.
Vilken UV-källa passar för stora ytor, borrhål, fältanvändning och maskinseende?
För storytig, stationär inspektion lämpar sig ytstrålare eller arrangemang från Series L, som ger ett så jämnt fält som möjligt över hela inspektionsområdet. För svåråtkomliga geometrier – borrhål, underskärningar, inre konturer – används kompakta UV-LED-punktkällor eller endoskop-/borskopstillsatser, som riktar sitt smala fält exakt mot det kritiska stället.
För mobil fältinspektion, till exempel vid underhåll av flygplan eller anläggningar, används vanligtvis batteridrivna UV-handlampor; här måste hänsyn tas till urladdningskurvan för irradiansen över drifttiden, eftersom ASTM E3022 anger antingen en urladdningskurva eller tiden till att understiga 1000 µW/cm² som testvärde för batteridrivna LED-lampor. För ferromagnetiska delar ersätter fluorescerande magnetpulverprovning penetrantprovning; den använder samma fotometriska randvillkor men regleras av egna standarder (ASTM E1444, ASTM E3024). För automatiserad bildbehandling används triggbara UV-LED-källor, där blixtens varaktighet och intensitet synkroniseras med kamerabilden.
Vilka storheter måste mätas eller övervakas?
Utgångspunkten för varje mätuppgift är inte ett instrument, utan frågan om vilken storhet som provningsstandarden faktiskt kräver. För klassisk, visuellt bedömd penetrant- och magnetpulverprovning är detta i första hand UV-A-irradians vid inspektionspunkten i µW/cm² eller W/m², uppmätt med en radiometer såsom RMD Pro, vars spektrala respons är begränsad till UV-A-området. En bredbandsmätning räcker så länge källan har ett känt, standardenligt spektrum; men så snart källor med markant olika spektralfördelning jämförs – till exempel en äldre kvicksilverånglampa mot en ny UV-LED – blir en spektral mätning nödvändig, vilket UVpad tillhandahåller. En bredbandssensor kan avvika systematiskt vid en smalbandig källa; detta fenomen kallas spektral mismatch och är en av de vanligast underskattade felkällorna inom detta område.
Utöver irradians måste även restsynligt ljus från källan och omgivningsljus i skåpet fångas upp, eftersom ISO 3059 definierar ett eget gränsvärde för detta. Rumsliga mätningar – kartläggning av irradiansen över flera punkter i inspektionsfältet – blir nödvändiga så snart inspektionsområdet är större än strålprofilens likformiga centrum, eller när delens geometri kan orsaka skuggning. Tidsupplösta mätningar – återkommande kontroller snarare än ett engångsgodkännande – behövs eftersom både gasurladdningslampor och LED:ar förlorar strålningseffekt under sin driftstid.
Själva arbetsplatsen utgör den andra mätuppgiften: personal vid fluorescerande inspektionsstationer vistas under längre perioder nära en UV-A-källa. Vilka storheter som är relevanta ur arbetsmiljösynpunkt beskrivs i UV-erytem på arbetsplatsen.
När en kamera tar över bedömningen blir belysningskraven strängare, eftersom en bildbehandlingsalgoritm jämför gråvärden mot ett fast tröskelvärde; om belysningen varierar mellan delar, eller driver under källans drifttid, driver tröskelvärdet med den och felupptäcktsfrekvensen förändras omärkt. Triggerbara UV-LED:ar kan synkroniseras med en kamera, robot eller transportör och leverera samma definierade excitation i varje bildruta – det är den verkliga fördelen jämfört med en kontinuerligt lysande lampa, inte bara högre ljusuteffekt.
Aktuella utvecklingar kombinerar denna kontrollerade belysning med inlärningsbaserad bildanalys: ett system publicerat 2026 för automatiserad fluorescerande inspektion av turbinblad använder en anpassad YOLOv8-arkitektur för att klassificera sprickor, kallflytningar, inneslutningar och porositet, och når en genomsnittlig detekteringsnoggrannhet på 93,3 procent (se Vetenskaplig litteratur nedan). För processdokumentation – särskilt inom granskade branscher såsom flygindustrin – hör kontinuerlig loggning av irradians och kalibreringsstatus hemma i inspektionsprotokollet som en datamängd, inte bara som ett engångsvärde vid godkännande.
Hur övervakar luminescenssensorer och elektrooptiska varningssensorer bestrålningskammaren?
En återkommande handmätning besvarar om bestrålningskammaren var i ordning på testdagen. Den besvarar inte om den fortfarande är det under nästa skift. Där inspektionen körs i en cykel eller obevakat tar permanent installerade sensorer över dess plats.
Elektrooptiska varningssensorer är det som gör detta till en anläggningsfunktion: en UV-sensor mäter irradiansen vid inspektionspunkten kontinuerligt och avger en signal så snart värdet understiger det erforderliga gränsvärdet – för penetrantprovning enligt ASTM E1417 är det 1000 µW/cm² i UV-A. Signalen går till styrenheten som 0–10 V eller 4–20 mA, vilket stoppar cykeln innan en del passerar oprovad. Skillnaden mot en handmätning är inte noggrannheten utan kontinuiteten: ett lampfel mellan två kontroller upptäcks annars inte förrän nästa mätning – och med det varje del som frisläppts under tiden.
En luminescenssensor mäter inte excitationen utan responsen: det fluorescerande ljuset som avges av penetranten. Den används där anläggningen, inte en person, gör bedömningen – till exempel för att verifiera att en fluorescerande markerad limsträng har applicerats fullständigt, eller för att kontrollera att en del rengjordes före montering. Eftersom det fluorescerande ljuset är storleksordningar svagare än excitationen avgör filtreringen resultatet: sensorn måste blockera källans UV-A-komponent och endast släppa igenom den längre våglängdsdelen som ges av Stokes-förskjutningen – annars mäter den lampan istället för provet.
Båda uppgifterna behöver samma sensor i olika konfigurationer: en mottagare med ett definierat, smalt spektralt område och en utgång som anläggningen kan läsa. Vilka områden och utgångar som finns tillgängliga anges på UV-sensorsidorna; för våtrengjorda installationer och CIP-miljöer är UVx-SE den som är konstruerad för detta. Varför en sensor aldrig mäter "UV-A" utan en viktad summa över sin egen responsivitet förklaras under spektrala områden och standarder.
Vad visar den vetenskapliga litteraturen?
Fyra artiklar utgör den tekniska grunden för de centrala påståenden som görs i denna text om LED-åldring, gränser för inspektion inom additiv tillverkning, val av penetrant och automatiserad bildanalys:
- Åldring av UV-A-lysdioder. En studie av åldringen hos kommersiella 3-watts UV-A-lysdioder (365 nm) vid kontinuerlig och cyklisk drift visar att cyklisk drift förlänger livslängden avsevärt jämfört med kontinuerlig drift, och att degraderingen av den optiska effekten främst orsakas av halvledaråldring och i andra hand av sprickbildning i inkapslingen – ett resultat som är direkt relevant för underhållsintervall för UV-LED-inspektionslampor. – Arques-Orobon, F. J.; Vazquez, M.; Nuñez, N. (2020): Lifetime Analysis of Commercial 3 W UV-A LED, Crystals 10(12), 1083.
- Gränser för penetrantprovning inom additiv tillverkning. En översikt av teknologier för defektinspektion inom additiv tillverkning klassificerar penetrantprovning som känslig men olämplig, utan föregående polering, för porösa eller grova additivt tillverkade ytor, och avgränsar därmed dess användningsområde gentemot täta, konventionellt tillverkade delar. – Chen, Y.; Peng, X.; Kong, L. B.; Dong, G. X.; Remani, A.; Leach, R. (2021): Defect inspection technologies for additive manufacturing, International Journal of Extreme Manufacturing 3(2).
- Val av penetrant enligt hållbarhetskriterier. En studie om val av fluorescerande penetranter utvecklar en utvärderingsmodell som inkluderar miljö- och säkerhetskriterier vid sidan av känslighet och kostnad, och illustrerar ett utvärderingssätt som går längre än enbart provkänslighet. – Pacana, A.; Siwiec, D.; Bednárová, L. (2020): Method of Choice: A Fluorescent Penetrant Taking into Sustainability Criteria, Sustainability 12(14), 5854.
- Automatiserad, AI-assisterad fluorescerande inspektion. En artikel publicerad 2026 beskriver ett automatiserat, AI-assisterat fluorescerande inspektionssystem för turbinblad baserat på en anpassad YOLOv8-arkitektur, som klassificerar fyra typiska typer av ytdefekter med en genomsnittlig detekteringsnoggrannhet på 93,3 procent, vilket illustrerar trenden mot automatiserad bildanalys under kontrollerad belysning. – Wu, D.; Deng, D.; Li, H.; Wang, H.; Zhao, B. (2026): Fluorescent penetrant inspection system for minor defects in jet-engine blade surface, Journal of Intelligent Manufacturing 37(8), 3105–3121.
Teknisk bakgrund och vidare läsning
Fyra ytterligare källor om standarder, arbetsmiljö och marknadsdata som ligger till grund för denna text:
- Standarder för penetrant- och magnetpulverprovning. ASTM E1417/E1417M (procedur), E2297 (traditionella UV-A- och vitljuskällor och mätare), E3022 (LED-baserade UV-A-lampor) och E1444/E3024 (magnetpulverprovning). Översikt: ASTM E3022 – BSI Group.
- ISO/DIN EN ISO penetrantprovning. ISO 3452-1/-2 (grunder och provning av penetrantmaterial) och ISO 3059 (betraktningsförhållanden för penetrant- och magnetpulverprovning). Källa: ISO 3452-2:2021.
- Arbetsmiljö kring UV-A-testkällor. ICNIRP:s vägledning om skydd av arbetstagare mot UV-strålning, inklusive klassificeringen av "svartljus"-källor som används vid oförstörande provning (ICNIRP – Protecting Workers from Ultraviolet Radiation); i Tyskland kompletterat av förordningen om artificiell optisk strålning (OStrV), Gesetze im Internet.
- Marknadsdata. Mordor Intelligence, "Non-Destructive Testing (NDT) Market" och "Liquid Penetrant Testing (PT) Market", 2026.
Vanliga frågor om fluorescerande penetrantprovning med UV
Hur fungerar fluorescerande excitation vid penetrantprovning?
En fluorescerande penetrant som stannar kvar i en spricka eller por absorberar UV-A-strålning runt 365 nanometer och återutsänder en del av denna energi som synligt ljus vid en längre våglängd. Eftersom denna emission alltid är svagare än excitationen är en mörk bakgrund med låg kontrast lika viktig för detekterbarheten som själva excitationsintensiteten.
Vilken våglängd är lämplig för industriell fluorescerande penetrantprovning?
För den stora majoriteten av industriella penetrant- och magnetpulvermaterial ligger excitationsmaximum runt 365 nanometer, vilket är anledningen till att UV-A-lampor och LED i detta område är standardvalet. För andra markörer, till exempel läckagetestspårämnen eller specialbeläggningar, kan det optimala excitationsbandet skilja sig; penetrantens datablad är alltid den avgörande referensen.
Vilken UV-A-irradians krävs för en föreskriftsenlig kontroll?
ISO 3059 kräver minst 1000 µW/cm² (10 W/m²) UV-A-irradians vid kontrollpunkten, med en rekommenderad övre riktlinje på cirka 5000 µW/cm² (50 W/m²). Flygindustrispecifika specifikationer såsom SAE AMS2647 kan föreskriva andra, ibland högre, minimivärden, så den tillämpliga kundspecifikationen har alltid företräde.
Vad är skillnaden mellan kvicksilverånglampor och UV-LED-inspektionslampor?
Kvicksilverånglampor ger ett brett, mjukt irradiansfält men behöver en uppvärmningstid på upp till tio minuter och ett UV-A-bandpassfilter. UV-LED är omedelbart klara att använda och elektriskt effektivare, men ger ett smalare fält med brantare kantavfall, vilket är anledningen till att de måste testas och kartläggas separat enligt den särskilda standarden ASTM E3022.
Varför presterar en fluorescerande kontroll inte tillförlitligt trots nominellt tillräcklig lampeffekt?
En lampas elektriska effektförbrukning beskriver inte den optiska effekt som utstrålas inom excitationsbandet, och än mindre den irradians som når komponenten. Åldring, avstånd, filtrets skick och komponentens geometri förändrar detta värde oberoende av märkeffekten, vilket är anledningen till att endast en mätning vid den faktiska kontrollpunkten är tillförlitlig. De underliggande definitionerna och enheterna anges i översikten över radiometriska storheter.
Hur mäts irradians vid fluorescerande penetrantprovning?
Mätningen görs med en UV-A-radiometer vars spektrala respons är begränsad till området 320 till 400 nanometer, tagen direkt vid kontrollpunkten och på det faktiska arbetsavståndet. När källornas spektra skiljer sig markant åt är även en spektral mätning tillrådlig för att utesluta spektral missanpassning i sensorn.
Vilka faktorer begränsar fluorescerande penetrantprovning på additivt tillverkade komponenter?
Den typiska ytjämnheten och porositeten hos pulverbäddsbaserad additiv tillverkning gör att penetrant samlas i ytporer snarare än i verkliga sprickor och stannar kvar där. Utan efterbearbetning eller polering har klassisk penetrantprovning därför bara begränsat värde på sådana ytor; för täta, släta additivt tillverkade strukturer är den fortfarande tillämplig.
Hur övervakas fluorescerande penetrantprovning i automatiserade anläggningar?
Triggerbara UV-LED-källor synkroniseras med en kamera, robot eller transportör så att varje komponent får samma definierade excitation, medan en bildbehandlingsalgoritm bedömer fluorescensintensiteten mot ett fast tröskelvärde. Källans irradians och kalibreringsstatus loggas dessutom kontinuerligt och sparas som en del av den granskningsbara processregistreringen.
Relaterade tillämpningsområden
Fluorescerande inspektion berör tre ytterligare områden: inom flyg- och rymdindustrin regleras samma penetrantinspektion av särskilda företagsstandarder och kvalifikationskrav, arbetsmiljö bedömer UV-A-exponeringen för inspektionspersonal vid stationen, och automation och processintegration beskriver den triggbara, reproducerbara belysningen som kamerabaserad utvärdering är beroende av. Samma inspektionsmedel förekommer inom additiv tillverkning och inom optik och precisionskomponenter; översikten Marknader & Tillämpningar sätter alla områden i sitt sammanhang. Om en robot styr excitationen måste dess irradians hållas konstant längs hela banan så att inspektionströskeln inte förskjuts – se robotik. Den fullständiga bilden finns i översikten UV-tillämpningar.
Författare: Dr. Mark Paravia
Dr.-Ing. Mark Paravia är verkställande direktör för Opsytec Dr. Gröbel GmbH i Ettlingen och leder det ackrediterade kalibreringslaboratoriet. Efter sin forskning om pulsade xenon-excimerurladdningar vid Institute of Lighting Technology vid KIT ligger hans nuvarande fokus på optisk strålningsmätteknik. Han är vice ordförande för DIN-standardiseringskommittén FNL 7 "Optical Radiation" och medlem i DVGW:s projektgrupp för UV-desinfektion.
Råd om fluorescerande penetrantprovning
Är du osäker på vilken irradians och likformighet som egentligen når inspektionsytan – eller om din nuvarande UV-källa fortfarande uppfyller standarden där? En mätning på den verkliga inspektionspunkten ger klarhet innan ett fynd blir ifrågasatt – skicka din fråga till oss.
