


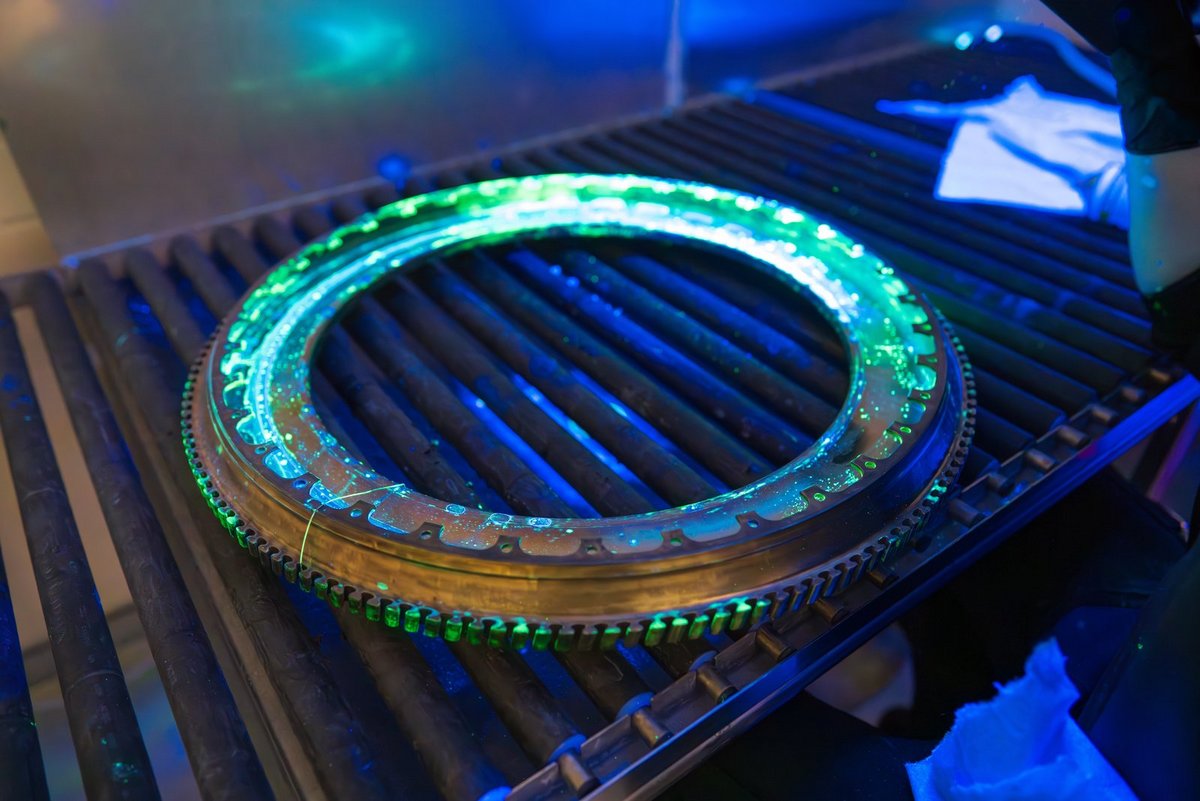
无损荧光检测技术的发展趋势如何
这一发展对工艺和测量技术提出了新的要求。维护老龄化的机队需要按照SAE AMS2647等航空航天规范进行高重复性的渗透检测,这使得辐照度和均匀性的记录成为强制要求。压铸铝件(例如电动汽车电池外壳)的批量检测提高了基于摄像头的自动荧光检测工位的比例;到2024年,自动化和机器人检测单元在液体渗透检测市场中的营收份额已达到15%,预计增长率为9.7%。此外,从汞灯向UV-LED光源的转变正在从根本上改变检测的光度学边界条件——这正是ASTM E3022作为独立标准存在的原因。
这一转变是该领域最具决定性的技术变革;它不仅改变了电气效率,也改变了空间场分布特性,因此需要进行更密集的场分布测绘,因为LED光场的衰减比气体放电灯更为陡峭。第二个驱动因素是用于现场维护工作的便携式检测光源的小型化,同时也需要测量电池供电灯具的放电曲线。
此外,评估方式本身也正从纯粹的目视检测转向基于摄像头的自动化检测,并结合基于学习的图像分析,这使得可触发、可重复的照明成为基本要求,而不仅仅是一种便利。第四,渗透材料本身的环境足迹正受到更多关注:灵敏度、成本和环境兼容性正日益被综合评估,而不再仅仅追求灵敏度最大化(参见下文的科学文献)。第五,SAE AMS2647等航空航天特定的内部规范在某些方面收紧了对UV光源的最低要求,超出了一般ISO和ASTM标准的规定,迫使供应商更新其检测设备。
该应用领域的市场规模、增长率及相关资料来源汇总于页面紫外技术的市场发展。
荧光激发是如何工作的
荧光团在激发波段内吸收光子,并以更长波长重新发射部分能量。二者之间存在不可避免的损耗——可见发射光总是弱于激发光,因为在分子发射光子之前,部分吸收的能量会通过非辐射弛豫以热量的形式释放。重要的是光谱重叠:激发波段之外的辐射无论功率多大,都无助于荧光的产生。
对于常见的工业渗透剂,激发波段约为365纳米,这也是灯具和LED默认采用该波长的原因;ASTM E3022标准给出LED光源的典型范围为347~382纳米(Magnaflux,2024年)。对于其他标记物——泄漏检测示踪剂、工艺染料、荧光涂层——激发波段可能有所不同;此时应由渗透剂的数据表来决定合适的光源,而不是反过来。第二个要求涉及光源不应发射的内容:残余可见光会提高背景并降低对比度,而低于激发波段的短波成分只会使检测人员暴露于辐射之下,却没有任何测量上的益处。
UV-A激发使用哪些技术
目前有多种光源可用于激发荧光渗透剂,它们在光谱、光束特性和老化行为方面存在明显差异。传统的汞蒸气灯可产生宽而柔和的辐照场,但需要长达十分钟的预热时间,并需要UV-A带通滤光片以滤除可见光和更短波长的光(mr-chemie,2025)。紫外LED光源可即时启动,电效率更高,光谱更稳定,但辐照场较窄,边缘衰减更陡,且其老化机制与气体放电灯不同。氙灯及其他高强度放电灯适用于需要短时极高辐照度的场合,例如用于自动相机系统的闪光照明。
| 技术 | 特性 | 优点 | 局限性 | 典型应用 |
|---|---|---|---|---|
| 汞蒸气灯(中压) | 宽而柔和的辐照场;365 nm附近的线状光谱,并伴有可见光侧线 | 大面积均匀照明;有既定的规范依据(ASTM E2297) | 预热时间长达10 min;含汞;需要UV-A带通滤光片;随运行时间老化 | 固定检测室、大面积检测区域 |
| UV-A LED | 365 nm附近的窄带光谱;边缘衰减陡峭 | 即时启动;发热量低;可触发以实现相机同步;不含汞 | 光束场较窄,需要更密集的场分布测绘;需要专门的测试标准(ASTM E3022) | 手持灯、点光源、自动化检测单元 |
| 氙灯/HID闪光灯 | 瞬时辐照度极高;宽带光谱 | 可为基于相机的在线检测提供高峰值功率 | 需要额外滤光;热学和电气复杂度更高 | 与相机周期同步的自动化图像处理 |
| 中压手持灯 | 便携式,可接市电或电池供电 | 适用于难以触及的部件以及现场(维护维修)作业 | 辐照度随距离平方衰减;受电池状态影响 | 飞机及厂房设备的维护、现场检测 |
哪些标准构成了框架体系?
对于经典方法,该框架体系是以规范形式确立的。ASTM E1417/E1417M 规定了渗透检测的实施方式,包括渗透时间、中间清洗和显像时间;ASTM E2297 涵盖传统紫外A和白光光源及用于测试它们的仪表,将紫外A波段定义为320~400纳米,可见光波段定义为400~760纳米(Magnaflux,2024年)。ASTM E3022 针对用于渗透检测和磁粉检测的基于LED的紫外A灯,补充了其自身的要求和测量程序。在国际上,ISO 3452系列规范渗透检测材料,将荧光渗透剂分类为I型,可见染料渗透剂分类为II型,双重用途渗透剂分类为III型,并分为从"极低"到"超高"共五个灵敏度等级(ISO 3452-2:2021)。观察条件本身由ISO 3059规定——限值、测量和校准的详细内容见页面符合ISO 3059的观察条件。在航空航天领域,SAE AMS2647等制造商专用规范增加了其自身的、有时更为严格的辐照度最低值和检测间隔要求。有关紫外光谱范围及其一般规范限值的概述,请参见页面紫外线相关指南、标准与规范。
从气体放电灯向LED的转变,正是ASTM E3022作为独立文件存在的原因。LED带来更稳定的光谱和更低的发热量,但光束模式不同:其光场更窄,边缘衰减更陡峭,而传统灯具则呈现出宽广、柔和的分布。因此,为一种灯型编写的程序若未经重新测量,并不能直接套用于另一种灯型。
为何激发波长偏偏选在365 nm
这个数值出现在每一项标准中,但原因却很少被提及。它位于一个两侧都受限的狭窄窗口内。
下限,受光学器件和职业安全的制约:在约340 nm以下,普通玻璃和许多塑料的吸收会显著增加——透镜、滤光片和观察窗的成本随之上升。与此同时,光化学效应急剧增强;在相同辐照度下,按IEC 62471规定的限值将在几分钟内而非几小时内达到。
上限,受对比度制约。从约400 nm起,激发光开始变得肉眼可见,从而在指示上蒙上一层光幕。标准规定环境光最多为20勒克斯——若光源本身发出可见光,在检测员进入检测箱之前,这一余量便已被耗尽。
两者之间,正是渗透剂和磁粉中荧光染料的吸收峰所在——对常见体系而言,该峰值处于360至370 nm之间——同时也是汞蒸气灯最强谱线、即365.4 nm处的i线所在。二者恰好重合,标准正是围绕这一光源发展而来。这也正是为何现代紫外LED仍然选择在365 nm发光,尽管385 nm或395 nm在技术上更简单、成本更低:检测介质和相关标准都是围绕365 nm建立起来的。
标准要求
| 要求 | 数值 | 测量距离 | 检查间隔 | 标准 |
|---|---|---|---|---|
| 检测点处的UV-A辐照度 | ≥ 1,000 µW/cm² (10 W/m²) | 380 mm | 每班次或每八个工作小时 | ASTM E1417(渗透检测)、ASTM E1444(磁粉检测) |
| UV-A辐照度上限指导值 | ≤ 5,000 µW/cm² (50 W/m²) | 检测点处 | — | ISO 3059 |
| 检测室内环境白光 | ≤ 20 lx (2 fc) | 检测点处 | 每周 | ISO 3059、ASTM E1417 |
| 紫外光源的可见残留光 | 按制造商规定,使用阻隔滤光片 | 380 mm | 随灯具检查一并进行 | ASTM E3022 |
| 测量前的预热时间 | 至少10分钟 | — | 每次测量前 | 适用于汞蒸气灯 |
| 检验人员的暗适应 | 至少1分钟 | — | 每次检验前 | ISO 3059 |
| 电池灯:辐照度降至1,000 µW/cm²以下所需时间 | 由制造商规定 | 380 mm | 每次充电后 | ASTM E3022 |
该表列出了常见要求;始终以标准的现行版本和客户规范为准。在航空航天领域,制造商规范(如SAE AMS 2647)的要求更为严格,有时会规定更短的检测间隔。ISO 3059在极限值、测量仪器和校准方面的详细要求,请参见页面符合ISO 3059的观察条件。
在实际操作中,最常被忽视的是两行内容。380 mm的测量距离并非建议,而是要求的一部分:在250 mm处,同一灯具的读数大约会翻倍,而在500 mm处则会减半。暗适应也并非为检测人员提供的礼节性安排——眼睛需要暗适应才能看清缺陷显示。即使检测箱的每项测量值都符合要求,如果检测人员刚从室外直接进入,仍然无法发现裂纹。
三项测量任务,三种仪器
- 光源。 紫外手持灯用于零件和现场检测,固定光源用于检测箱。从汞灯转向UV-A LED会改变整个领域:光谱更窄,边缘衰减更陡——测绘变得更精细,而不是更少。
- 定期检查。 RMD Pro可用同一台仪器测量辐照度和照度——一次完成ISO 3059所要求的两项量值的测量。关于仪器为此所需的光谱特性,以及校准的频率,详见ISO 3059观察条件。
- 自动化检测。 在由设备而非人员进行评估的场合,永久安装的传感器取代了手动测量——警示传感器用于激发光,荧光传感器用于响应光。这两者将在下文的"荧光传感器和光电警示传感器如何监测检测箱?"中详述。
对于光谱交叉核对——例如将旧汞灯与新LED进行比较——UVpad E可以将两者联系起来。它显示宽带传感器在窄带LED处的偏差程度,将光谱失配从猜测变为具体数值。
哪些工艺参数起决定性作用
有四个参数决定荧光显示能否被可靠地发现,且彼此不可替代。工件处的UV-A辐照度(而非灯具处)决定了实际到达荧光物质的激发波段光子数量——该值随工作距离的平方而下降,因此必须在实际检测点测量,而不是在灯具外壳处测量。辐照场的均匀性决定了整个检测区域内是否具有相同的灵敏度;不均匀的辐照场会产生与工件放置位置相关的结果,从而导致结果随位置变化。
来自光源本身及检测环境的残余可见光,构成了必须从中检测出微弱荧光的背景;由于人眼感知判断的是对比度而非绝对亮度,每增加一点流明都会降低有效检测极限。最后,检验员的暗适应虽是生物过程而非物理工艺参数,但同样在标准中有明确规定:大多数程序要求检验前至少适应一分钟,因为眼睛对弱光的敏感度只有在此之后才会充分提高。
是什么限制了工艺过程或导致误差?
最常见的误解涉及灯的电功率:瓦数表示的是功耗,而不是激发波段内辐射出的光功率,更不是到达部件的辐照度。两个电功率相同的灯,由于效率、光学结构和老化状态不同,在元件处产生的辐照度可能大相径庭。第二个常见的误解是,一旦测得辐照度"足够",便会永远有效:紫外灯与紫外LED的老化速率各不相同,LED芯片的老化主要源于半导体退化,部分则源于封装材料开裂;若不进行周期性的对照测量,这种衰减将不被察觉,直至检测实际上已在低于其发布灵敏度的状态下运行。
此外,测量位置的选择往往欠妥:在灯壳处或图像中心进行的检查测量,几乎无法说明实际检测区域边缘或弯曲部件几何形状表面的辐照场情况。尤其对于边缘衰减陡峭的紫外LED而言,中心处合规的辐照度,到检测区域边缘时可能已明显低于所需的最低值。最后,仅凭时间数值——固定的检测时长——无法替代剂量数值:只要检测点的辐照度未知,该时间内实际发生的激发程度就无从确定。同样的逻辑——以剂量代替时间——也适用于目标量不同的相关领域,紫外老化、耐光色牢度与光稳定性;在荧光渗透检测所用的目视评估中,时间-剂量互易律并不像在积分式传感器中那样成立。
零件几何形状、表面和材料有何影响?
表面粗糙度和孔隙率会独立于激发和辐照度而影响检测结果。具有典型粉末床表面粗糙度的增材制造零件对传统渗透检测构成了根本性的限制:若不经过后处理或抛光,该方法不适用于多孔或粗糙的增材制造结构,因为渗透剂会积聚在表面孔隙中而非真正的裂纹处,并在清洗步骤后仍残留其中。对于致密、无孔的增材制造结构,该方法仍然适用。
即使在传统制造的零件上,几何形状也会影响辐照场:凹形圆角、孔洞和底切会产生阴影效应,而平面参考样品并不会显示这种现象,因此在为复杂零件确定检测流程之前,应事先进行估算——例如使用光学仿真。
光子能量与斯托克斯位移作为荧光效率的极限
荧光显示的最大探测灵敏度在物理上是有限的,不仅受所用渗透剂的限制。根据能量守恒定律,发射光子的能量永远不会超过被吸收的激发光子的能量;光子能量由以下公式给出
E = h · c / λ
其中h为普朗克常数,c为光速,λ为波长。
由于荧光渗透剂的发射波长总是长于激发波长(斯托克斯位移),每个发射光子携带的能量都少于被吸收的光子——差值通过分子内的非辐射弛豫以热能形式释放,这一效应由卡莎规则描述。此外,没有任何荧光体能将每个被吸收的光子全部重新发射;发射光子与吸收光子之比即为量子产率(Φ),对于实际使用的渗透剂而言,通常远低于1。
实际影响:即使是理想匹配、无损耗的激发光源,也无法将可见荧光强度提升到超出由斯托克斯位移和量子产率所设定的最大值。因此,只要渗透剂尚未进入饱和或自吸收状态,提高辐照度才能改善信号;超过该点后,只会增加检验人员不必要的照射,而不会提高显示的对比度。
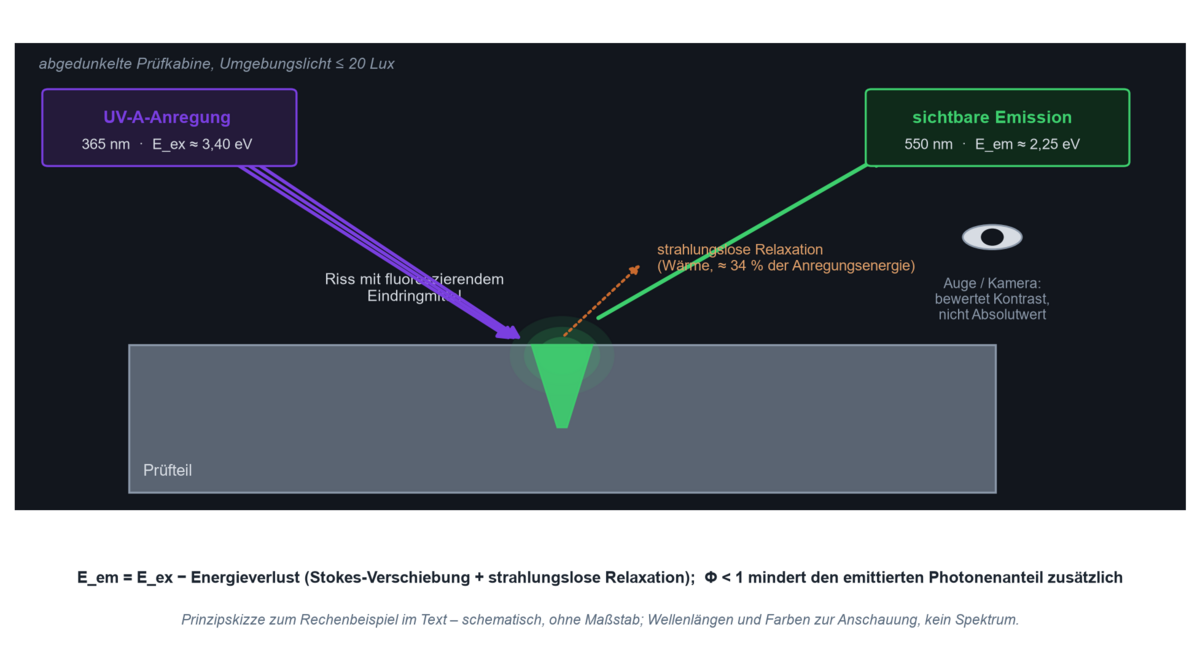
实例计算:多少激发能量以热量形式损失
假设条件:激发波长 λ_ex = 365 nm(工业紫外A光源的默认值),典型黄绿色荧光渗透剂的发射峰值 λ_em ≈ 550 nm。
公式:E = h · c / λ,此处采用 h · c ≈ 1240 eV·nm 作为实用近似值。
计算:E_ex = 1240 / 365 ≈ 3.40 eV;E_em = 1240 / 550 ≈ 2.25 eV。
结果:每个发射光子的相对能量损失为(3.40 − 2.25)/ 3.40 ≈ 34%。
实际意义:仅斯托克斯位移一项,就已经使约三分之一的激发能量在分子内部转化为热量,而量子产率 Φ < 1 又会进一步降低可利用的光子比例。这两种效应共同解释了为什么荧光显示本身光强较低,以及为什么环境光和杂散光对可探测性的影响会格外显著——限制因素并非激发功率,而是转换过程本身较低的光学效率。
紫外荧光渗透检测应用于哪些领域?
在航空航天领域,荧光渗透检测和磁粉检测是涡轮叶片、起落架部件和安全关键铸件的制造与维护放行的固定环节;关键要求是根据 SAE AMS2647 等规范对辐照度和校准状态进行不间断的记录,因为检测过程会接受审核。在汽车及零部件供应行业,自动化荧光检测通道以生产节拍检测压铸铝件——例如发动机缸体或电动汽车电池外壳——是否存在气孔和裂纹;在此情况下,辐照度在大批量生产及零件位置不断变化时的可重复性是关键工艺变量。
在发电领域,涡轮部件、压力容器和管道焊缝会接受检测,通常在现场使用便携式紫外手持灯进行,此时距离和环境光比在固定检测室中更难控制。在增材制造领域,荧光渗透检测是致密、无孔零件后处理的补充手段,而多孔结构则需要额外或替代的检测方法。在医疗技术领域,这包括钛铸造植入物,其表面缺陷与安全性直接相关。
哪种紫外光源适合大面积、孔洞、现场使用和机器视觉?
对于大面积、固定式检测,面光源或L系列的排列组合较为合适,可在整个检测区域内产生尽可能均匀的光场。对于难以触及的几何结构——孔洞、凹槽、内部轮廓——则使用紧凑型紫外LED点光源或内窥镜/管道镜附件,将其狭窄的光场精确地对准关键位置。
对于移动式现场检测,例如飞机或工厂维护,电池供电的紫外手持灯较为常见;此时必须考虑辐照度随工作时间变化的放电曲线,因为ASTM E3022规定,电池供电LED灯的检测量既可以是放电曲线,也可以是辐照度降至1,000 µW/cm²以下所需的时间。对于铁磁性零件,荧光磁粉检测可替代渗透检测;其采用相同的光度边界条件,但遵循自身的标准(ASTM E1444、ASTM E3024)。对于自动化图像处理,则使用可触发的紫外LED光源,其闪光持续时间和强度与相机帧同步。
哪些量值需要测量或监测?
任何测量任务的出发点都不是设备本身,而是检测标准实际要求测量哪个量值。对于以目视评定为主的经典渗透检测和磁粉检测而言,主要需要测量检测点处的UV-A辐照度,单位为µW/cm²或W/m²,测量仪器为辐射计,例如RMD Pro,其光谱响应范围仅限于UV-A波段。只要光源具有已知的、符合标准的光谱,宽带测量就已足够;但一旦需要比较光谱分布差异明显的光源——例如旧式汞灯与新型紫外LED——就需要进行光谱测量,这正是UVpad所提供的功能。宽带传感器在窄带光源下可能产生系统性偏差;这种效应被称为光谱失配,是该领域最常被低估的测量误差来源之一。
除辐照度外,还必须测量光源发出的残余可见光以及检测暗室内的环境光,因为ISO 3059对此设有专门的限值。当检测区域大于光束轮廓中均匀的中心区域,或部件几何形状可能导致遮挡时,就需要进行空间测量——即绘制检测区域内多个点处的辐照度分布图。由于气体放电灯和LED在其使用寿命期间辐射功率均会下降,因此需要进行时间分辨测量,即持续性检查,而非仅在验收时进行一次性测量。
工作场所本身是第二项测量任务:荧光检测工位的工作人员需长时间在UV-A光源附近作业。从职业安全角度需关注哪些量值,详见工作场所中的紫外红斑。
当由相机接管评定工作后,对照明的要求会更加严格,因为图像处理算法是将灰度值与固定阈值进行比较;若各部件间照明不一致,或照明随光源使用寿命而漂移,该阈值也会随之漂移,从而导致缺陷检出率在不知不觉中发生变化。可触发式紫外LED能够与相机、机器人或输送带实现同步,在每一帧中提供相同且确定的激发条件——这才是相较于持续点亮光源的真正优势,而不仅仅是更高的光输出。
近期的发展将这种受控照明与基于学习的图像分析相结合:一项发表于2026年、用于涡轮叶片自动化荧光检测的系统采用改进的YOLOv8架构,对裂纹、冷隔、夹杂物和气孔进行分类,平均检测准确率达93.3%(参见下方科学文献)。对于工艺文档记录而言——尤其是在航空航天等受审计行业中——辐照度和校准状态的持续记录应作为数据集纳入检测记录,而不仅仅是一次性的验收数值。
荧光传感器和光电报警传感器如何监测检测室
重复进行的手动测量只能回答检测室在测试当天是否处于正常状态,却无法说明下一班次时是否依然如此。当检测按周期运行或无人值守时,永久安装的传感器将取而代之。
光电报警传感器正是将这一职能变为生产线功能的关键:紫外传感器在检测点连续测量辐照度,一旦数值低于所要求的下限便立即发出信号——按ASTM E1417进行渗透检测时,该下限为UV-A范围内1,000 µW/cm²。该信号以0~10 V或4~20 mA的形式传输给控制器,从而在部件未经检测通过之前使循环停止。与手动测量的区别不在于精度,而在于连续性:否则,两次检查之间的灯管故障将不会被发现,直到下一次测量为止——期间放行的每一个部件都会受到影响。
荧光传感器测量的不是激发光,而是响应信号:即渗透剂发出的荧光。它适用于由生产线本身而非人工进行评估的场合——例如验证带荧光标记的胶条是否已完整涂覆,或检查部件在装配前是否已清洁。由于荧光强度比激发光弱几个数量级,滤光设计决定了测量结果:传感器必须阻挡光源中的UV-A成分,只让斯托克斯位移产生的长波部分通过——否则测得的将是灯管本身,而非样品。
这两项任务需要同一种传感器的不同配置:具有明确、窄光谱范围的接收器,以及生产线可读取的输出信号。具体有哪些范围和输出可供选择,详见紫外传感器页面;对于湿式清洗设备和CIP环境,专为此设计的是UVx-SE。传感器为何从不直接测量"UV-A",而是对其自身响应度进行加权求和,这一点在光谱范围和标准中有详细说明。
科学文献有哪些发现?
以下四篇论文为本文关于LED老化、增材制造检测局限性、渗透剂选择及自动化图像分析等核心论点提供了技术依据:
- 紫外A LED的老化。一项关于商用3瓦紫外A LED(365 nm)在连续与循环运行下老化情况的研究表明,与连续运行相比,循环运行可显著延长使用寿命,且光功率衰减主要由半导体老化引起,其次是封装材料开裂——这一发现与紫外LED检测灯的维护周期直接相关。– Arques-Orobon, F. J.; Vazquez, M.; Nuñez, N.(2020):商用3 W紫外A LED的寿命分析,Crystals 10(12),1083。
- 渗透检测在增材制造中的局限性。一篇关于增材制造缺陷检测技术的综述指出,渗透检测虽灵敏,但在未经抛光处理的情况下不适用于多孔或粗糙的增材制造表面,从而界定了其相对于致密的传统制造零件的适用范围。– Chen, Y.; Peng, X.; Kong, L. B.; Dong, G. X.; Remani, A.; Leach, R.(2021):增材制造的缺陷检测技术,International Journal of Extreme Manufacturing 3(2)。
- 基于可持续性标准的渗透剂选择。一项关于荧光渗透剂选择的研究提出了一种评价模型,除灵敏度和成本外还纳入了环境与安全标准,展示了一种超越单纯检测灵敏度的评价方法。– Pacana, A.; Siwiec, D.; Bednárová, L.(2020):选择方法:兼顾可持续性标准的荧光渗透剂,Sustainability 12(14),5854。
- 自动化人工智能辅助荧光检测。一篇发表于2026年的论文介绍了一种基于改进YOLOv8架构、面向涡轮叶片的自动化人工智能辅助荧光检测系统,能够对四种典型表面缺陷类型进行分类,平均检测准确率达93.3%,展示了在受控照明条件下自动化图像分析的发展趋势。– Wu, D.; Deng, D.; Li, H.; Wang, H.; Zhao, B.(2026):用于喷气发动机叶片表面微小缺陷检测的荧光渗透检测系统,Journal of Intelligent Manufacturing 37(8),3105–3121。
技术背景与延伸阅读
本文所依据的标准、职业安全和市场数据的四个延伸来源:
- 渗透检测和磁粉检测标准。ASTM E1417/E1417M(程序)、E2297(传统紫外A光源及白光光源和测量仪)、E3022(基于LED的紫外A灯)以及E1444/E3024(磁粉检测)。概述:ASTM E3022 – BSI Group。
- ISO/DIN EN ISO 渗透检测。ISO 3452-1/-2(基础知识及渗透材料检测)以及ISO 3059(渗透检测和磁粉检测的观察条件)。来源:ISO 3452-2:2021。
- 紫外A检测光源相关的职业安全。ICNIRP关于保护工作人员免受紫外辐射影响的指南,其中包括对无损检测中使用的"黑光"光源的分类(ICNIRP – Protecting Workers from Ultraviolet Radiation);在德国,另有《人工光学辐射条例》(OStrV)作为补充,参见Gesetze im Internet。
- 市场数据。Mordor Intelligence,《无损检测(NDT)市场》及《液体渗透检测(PT)市场》,2026年。
荧光渗透检测常见问题解答
荧光渗透检测中的荧光激发是如何实现的?
残留在裂纹或孔隙中的荧光渗透剂会吸收波长约为365 nm的UV-A辐射,并将部分能量以更长波长的可见光形式重新发射出来。由于这种发射始终弱于激发光,因此深色、低对比度的背景与激发强度本身同样重要,二者共同决定了可检测性。
工业荧光渗透检测适合使用哪种波长?
对于绝大多数工业渗透和磁粉检测材料而言,其激发峰值约在365 nm附近,因此该波段的UV-A灯和LED是默认选择。对于其他类型的示踪剂,例如泄漏检测示踪剂或特殊涂层,其最佳激发波段可能有所不同;此时应始终以渗透剂的数据表为准。
符合规范要求的检测需要多大的UV-A辐照度?
ISO 3059要求检测点处的UV-A辐照度至少达到1,000 µW/cm²(10 W/m²),并建议上限约为5,000 µW/cm²(50 W/m²)。SAE AMS2647等航空航天专用规范可能规定不同的、有时更高的最低值,因此适用的客户规范始终优先。
汞蒸气灯与UV-LED检测灯有何区别?
汞蒸气灯可提供宽广、柔和的辐照场,但需要长达十分钟的预热时间,并需配备UV-A带通滤光片。UV LED可即时启用,电效率更高,但产生的辐照场较窄,边缘衰减更陡峭,因此必须依据专门的ASTM E3022标准单独进行测试和绘图。
为什么灯的功率名义上足够,荧光检测却无法可靠地发挥作用?
灯的耗电功率并不能说明其在激发波段内辐射出的光功率,更不用说到达工件表面的辐照度了。老化、距离、滤光片状态和工件几何形状都会独立于额定功率而改变这一数值,因此只有在实际检测点进行的测量才是可靠的。相关的基本定义和单位列于辐射度量概览中。
荧光渗透检测中辐照度是如何测量的?
测量使用光谱响应限制在320至400 nm范围内的UV-A辐射计,直接在检测点、按实际工作距离进行测量。当光源光谱差异明显时,还建议进行光谱测量,以排除传感器出现光谱失配的可能。
哪些因素限制了增材制造零件上的荧光渗透检测?
粉末床增材制造典型的表面粗糙度和孔隙率会导致渗透剂积聚在表面孔隙中而非真正的裂纹处,并滞留其中。因此,若不经过后处理或抛光,经典渗透检测在此类表面上的应用价值有限;而对于致密、光滑的增材制造结构,该方法仍然适用。
在自动化产线中如何监控荧光渗透检测?
可触发的UV-LED光源与相机、机器人或传送带同步,确保每个工件都获得相同的规定激发,同时图像处理算法根据固定阈值评估荧光强度。此外,光源的辐照度和校准状态也会持续记录,并作为可审计工艺记录的一部分予以保存。
作者:Dr. Mark Paravia
Dr.-Ing. Mark Paravia是位于Ettlingen的Opsytec Dr. Gröbel GmbH的董事总经理,并负责领导经认可的校准实验室。在KIT照明技术研究所从事脉冲氙气激子放电研究之后,他目前的研究重点是光学辐射测量技术。他是DIN标准委员会FNL 7"光学辐射"的副主席,并且是DVGW紫外线消毒项目组的成员。
