


Contrôle par ressuage fluorescent UV et inspection industrielle
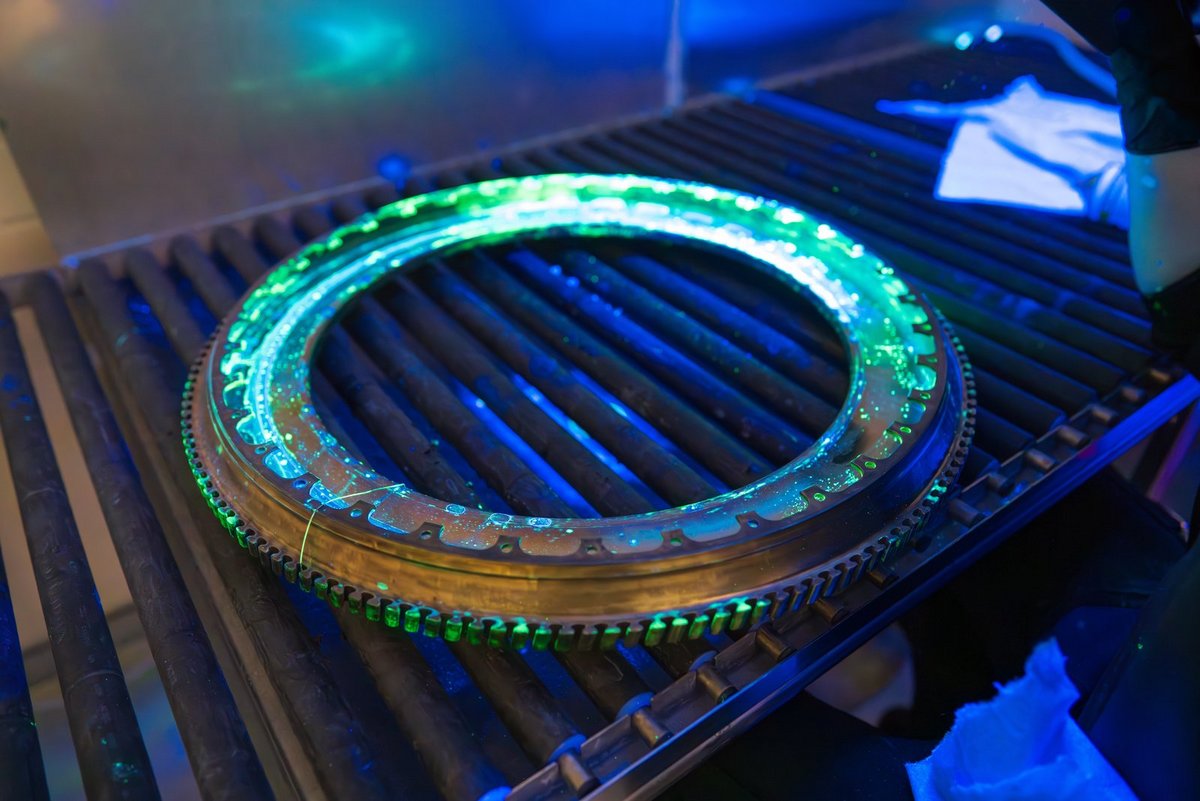
Dans le contrôle par ressuage fluorescent, le jugement final est porté par un œil ou une caméra. Les deux sont sensibles, mais aucun n'est étalonné : ils évaluent le contraste, non des valeurs absolues. La reproductibilité ne provient donc pas d'une lampe plus puissante, mais de conditions aux limites fixes – longueur d'onde d'excitation, éclairement énergétique sur la pièce, uniformité du champ et lumière ambiante. Le contrôle par ressuage fluorescent est la méthode visuelle classique du contrôle non destructif (CND) : un pénétrant fluorescent ou un produit magnétoscopique rend visibles, sous excitation UV-A, les fissures, porosités et autres défauts débouchants qui resteraient invisibles à la lumière du jour. Les grandeurs physiques centrales sont l'excitation spectrale du fluorophore, l'éclairement énergétique au point d'inspection, la lumière visible résiduelle et l'adaptation à l'obscurité de l'inspecteur.
Les termes contrôle des fissures par UV et inspection en lumière noire sont également utilisés – tous deux désignent le même contrôle sous UV-A avec assombrissement de la lumière ambiante.
Comment évolue le contrôle non destructif par ressuage fluorescent ?
Cette évolution modifie les exigences en matière de procédés et de technique de mesure. Le maintien en service de flottes d'avions vieillissantes exige des contrôles par ressuage étroitement reproductibles selon des spécifications aéronautiques telles que la norme SAE AMS2647, rendant obligatoire la documentation de l'éclairement énergétique et de l'uniformité. Le contrôle en série de pièces en aluminium moulé sous pression – telles que les boîtiers de batteries pour véhicules électriques – augmente la part des postes de contrôle par fluorescence automatisés et assistés par caméra ; les cellules de contrôle automatisées et robotisées ont déjà atteint une part de marché de 15 % en chiffre d'affaires sur le marché du contrôle par ressuage liquide en 2024, avec un taux de croissance prévisionnel de 9,7 %. Par ailleurs, le passage des lampes à vapeur de mercure aux sources UV-LED modifie fondamentalement les conditions limites photométriques de l'essai – c'est la raison pour laquelle la norme ASTM E3022 existe en tant que norme distincte.
Cette évolution constitue le changement technologique le plus déterminant dans ce domaine ; elle modifie non seulement l'efficacité électrique, mais aussi les caractéristiques spatiales du champ, rendant nécessaire une cartographie plus dense du champ, celui-ci décroissant plus fortement avec les LED qu'avec une lampe à décharge gazeuse. Un second facteur est la miniaturisation des sources de contrôle portables destinées aux travaux de maintenance sur site, associée à la nécessité de mesurer la courbe de décharge des lampes alimentées par batterie.
De plus, l'évaluation elle-même évolue d'un contrôle purement visuel vers un contrôle automatisé, assisté par caméra, avec analyse d'image basée sur l'apprentissage, ce qui fait d'un éclairage déclenchable et reproductible une exigence fondamentale plutôt qu'un simple confort. Quatrièmement, l'empreinte environnementale des produits pénétrants eux-mêmes attire davantage l'attention : la sensibilité, le coût et la compatibilité environnementale sont de plus en plus évalués ensemble, plutôt que de rechercher uniquement une sensibilité maximale (voir la littérature scientifique ci-dessous). Cinquièmement, des spécifications internes propres à l'aéronautique, telles que la norme SAE AMS2647, renforcent par endroits les exigences minimales applicables aux sources UV au-delà des valeurs générales des normes ISO et ASTM, obligeant les fournisseurs à mettre à jour leurs équipements de contrôle.
Les tailles de marché, les taux de croissance et les sources relatives à ce domaine d'application sont résumés sur la page Développement du marché de la technologie UV.
Comment fonctionne l'excitation fluorescente ?
Un fluorophore absorbe des photons dans une bande d'excitation et réémet une partie de cette énergie à des longueurs d'onde plus longues. Entre les deux se trouve une perte inévitable – l'émission visible est toujours plus faible que l'excitation, car une partie de l'énergie absorbée est libérée sous forme de chaleur par relaxation non radiative avant que la molécule n'émette un photon. Ce qui compte, c'est le recouvrement spectral : un rayonnement situé hors de la bande d'excitation ne contribue en rien à la fluorescence, quelle que soit la puissance qui le sous-tend.
Pour les pénétrants industriels courants, la bande d'excitation se situe autour de 365 nanomètres, ce qui explique pourquoi cette longueur d'onde est la valeur par défaut pour les lampes et les LED ; la norme ASTM E3022 indique une plage typique de 347 à 382 nanomètres pour les sources LED (Magnaflux, 2024). Pour d'autres marqueurs – traceurs de détection de fuites, colorants de procédé, revêtements fluorescents – la bande d'excitation peut différer ; c'est alors la fiche technique du pénétrant qui détermine la source appropriée, et non l'inverse. Une seconde exigence concerne ce que la source ne doit pas émettre : une lumière visible résiduelle augmente le bruit de fond et réduit le contraste, et des composantes à courte longueur d'onde situées en dessous de la bande d'excitation exposent l'inspecteur sans aucun bénéfice de mesure.
Quelles technologies sont utilisées pour l'excitation UV-A
Plusieurs sources lumineuses sont disponibles pour exciter les pénétrants fluorescents, se distinguant nettement par leur spectre, les caractéristiques du faisceau et leur comportement au vieillissement. Les lampes à vapeur de mercure traditionnelles produisent un champ d'éclairement énergétique large et doux, mais nécessitent un temps de préchauffage pouvant aller jusqu'à dix minutes ainsi qu'un filtre passe-bande UV-A pour exclure la lumière visible et les longueurs d'onde plus courtes (mr-chemie, 2025). Les sources à LED UV sont opérationnelles instantanément, plus efficaces sur le plan électrique et spectralement plus stables, mais délivrent un champ plus étroit avec une chute plus abrupte en bordure et vieillissent selon un mécanisme différent de celui des lampes à décharge gazeuse. Les lampes au xénon et autres lampes à décharge haute intensité sont utilisées lorsqu'un éclairement énergétique très élevé est nécessaire brièvement, comme pour l'éclairage flash des systèmes de caméra automatisés.
| Technologie | Caractéristiques | Avantages | Limites | Utilisation typique |
|---|---|---|---|---|
| Lampe à vapeur de mercure (pression moyenne) | champ d'éclairement énergétique large et doux ; spectre de raies autour de 365 nm avec raies secondaires visibles | éclairage uniforme sur de grandes surfaces ; base normative établie (ASTM E2297) | temps de préchauffage jusqu'à 10 min ; contient du mercure ; nécessite un filtre passe-bande UV-A ; vieillit avec les heures de fonctionnement | cabines d'inspection fixes, grandes zones d'inspection |
| LED UV-A | spectre à bande étroite autour de 365 nm ; chute abrupte en bordure de champ | allumage instantané ; faible dégagement de chaleur ; déclenchable pour la synchronisation avec caméra ; sans mercure | champ de faisceau étroit nécessitant une cartographie plus dense ; nécessite sa propre norme d'essai (ASTM E3022) | lampes portatives, sources ponctuelles, cellules d'inspection automatisées |
| Lampe flash au xénon/HID | éclairement énergétique momentané très élevé ; spectre large bande | puissance de crête élevée pour l'inspection en ligne par caméra | nécessite un filtrage supplémentaire ; complexité thermique et électrique plus élevée | traitement d'image automatisé sur le cycle de la caméra |
| Lampe portative à pression moyenne | portable, alimentée sur secteur ou sur batterie | fonctionne sur des pièces difficiles d'accès et sur le terrain (MRO) | l'éclairement énergétique décroît avec le carré de la distance ; dépend de l'état de la batterie | maintenance, inspection sur site d'aéronefs et d'installations |
Quelles normes définissent le cadre ?
Pour les méthodes classiques, ce cadre est fixé de manière normative. L'ASTM E1417/E1417M décrit la manière dont l'essai par ressuage est réalisé, y compris les temps de pénétration, de nettoyage intermédiaire et de révélation ; l'ASTM E2297 couvre les sources UV-A et lumière blanche traditionnelles ainsi que les appareils de mesure utilisés pour les tester, en définissant la plage UV-A de 320 à 400 nanomètres et la plage visible de 400 à 760 nanomètres (Magnaflux, 2024). L'ASTM E3022 ajoute ses propres exigences et procédures de mesure pour les lampes UV-A à LED utilisées en ressuage et en magnétoscopie. Sur le plan international, la série ISO 3452 régit les produits de ressuage, en classant les pénétrants fluorescents en type I, les pénétrants colorés visibles en type II et les pénétrants à double usage en type III, selon cinq niveaux de sensibilité allant de « très bas » à « ultra-haut » (ISO 3452-2:2021). Les conditions d'observation elles-mêmes sont régies par l'ISO 3059 – les valeurs limites, la mesure et l'étalonnage sont traités en détail sur la page conditions d'observation selon l'ISO 3059. Dans l'aéronautique, des spécifications propres aux fabricants telles que la SAE AMS2647 ajoutent leurs propres valeurs minimales, parfois plus strictes, pour l'éclairement énergétique et les intervalles de contrôle. Un aperçu des plages spectrales UV et de leurs limites normatives en général est donné sur la page Directives, standards et normes en UV.
Le passage des lampes à décharge gazeuse aux LED est précisément la raison pour laquelle l'ASTM E3022 existe en tant que document distinct. Les LED apportent un spectre plus stable et moins de chaleur, mais un profil de faisceau différent : des champs plus étroits avec une chute de bord plus abrupte, alors que la lampe traditionnelle présentait une distribution large et douce. Une procédure conçue pour un type de lampe ne peut donc pas être transposée à l'autre sans nouvelle mesure.
Pourquoi l'excitation se situe précisément à 365 nm
Ce chiffre figure dans chaque norme, la raison rarement. Elle se situe dans une fenêtre étroite délimitée des deux côtés.
Vers le bas, elle est limitée par l'optique et par la sécurité au travail : en dessous d'environ 340 nm, le verre ordinaire et de nombreux plastiques absorbent de plus en plus – les lentilles, filtres et hublots deviennent coûteux. Parallèlement, l'effet actinique augmente fortement ; à éclairement énergétique égal, la limite selon IEC 62471 serait atteinte en quelques minutes plutôt qu'en quelques heures.
Vers le haut, elle est limitée par le contraste. À partir d'environ 400 nm, l'excitation devient visible à l'œil et voile l'indication. La norme autorise au maximum 20 lux de lumière ambiante – une source qui émet elle-même de manière visible épuise ce budget avant même que l'inspecteur n'entre dans la cabine.
Entre les deux se situe le maximum d'absorption des colorants fluorescents des pénétrants et des particules magnétiques, qui pour les systèmes courants se trouve entre 360 et 370 nm – ainsi que la raie la plus intense de la lampe à vapeur de mercure, la raie i à 365,4 nm. Les deux coïncident, et les normes se sont construites autour de cette source. C'est pourquoi les LED UV-A modernes émettent elles aussi à 365 nm, bien que 385 ou 395 nm seraient techniquement plus simples et moins coûteux : les milieux d'essai et les normes sont conçus autour de 365 nm.
Ce qu'exigent les normes
| Exigence | Valeur | Distance de mesure | Intervalle de contrôle | Norme |
|---|---|---|---|---|
| Éclairement énergétique UV-A au point d'inspection | ≥ 1 000 µW/cm² (10 W/m²) | 380 mm | par équipe ou toutes les huit heures de fonctionnement | ASTM E1417 (ressuage), ASTM E1444 (particules magnétiques) |
| Éclairement énergétique UV-A, valeur guide supérieure | ≤ 5 000 µW/cm² (50 W/m²) | au point d'inspection | — | ISO 3059 |
| Lumière blanche ambiante dans la cabine | ≤ 20 lx (2 fc) | au point d'inspection | hebdomadaire | ISO 3059, ASTM E1417 |
| Lumière résiduelle visible de la source UV | selon le fabricant, avec filtre de blocage | 380 mm | lors du contrôle de la lampe | ASTM E3022 |
| Temps de préchauffage avant mesure | au moins 10 minutes | — | avant chaque mesure | s'applique aux lampes à vapeur de mercure |
| Adaptation à l'obscurité de l'inspecteur | au moins 1 minute | — | avant chaque inspection | ISO 3059 |
| Lampes sur batterie : temps pour descendre en dessous de 1 000 µW/cm² | à indiquer par le fabricant | 380 mm | par charge | ASTM E3022 |
Le tableau répertorie les exigences courantes ; ce qui prévaut est toujours la révision en vigueur de la norme et le cahier des charges du client. Dans l'aérospatiale, les spécifications des fabricants telles que SAE AMS 2647 vont au-delà et prescrivent parfois des intervalles plus stricts. Ce que l'ISO 3059 exige en détail en matière de valeurs limites, d'instruments de mesure et d'étalonnage est présenté sur la page conditions d'observation selon l'ISO 3059.
Deux lignes sont celles les plus souvent négligées dans la pratique. La distance de mesure de 380 mm n'est pas une recommandation mais fait partie de l'exigence : à 250 mm, la même lampe indique environ deux fois plus, à 500 mm, deux fois moins. Et l'adaptation à l'obscurité n'est pas une simple courtoisie envers l'inspecteur – l'œil en a besoin pour pouvoir seulement voir l'indication. Une cabine qui respecte chaque valeur mesurée ne parviendra tout de même pas à détecter les fissures si l'inspecteur y entre directement en venant de l'extérieur.
Trois tâches de mesure, trois instruments
- La source. Lampes UV portatives pour l'inspection sur la pièce et sur le terrain, sources fixes pour la cabine. Le passage de la vapeur de mercure à la LED UV-A change la donne : spectre plus étroit, chute de bord plus raide – la cartographie devient plus fine, pas moins fréquente.
- Le contrôle récurrent. Le RMD Pro mesure l'éclairement énergétique et l'éclairement lumineux avec le même instrument – les deux grandeurs exigées par l'ISO 3059, en une seule passe. Les propriétés spectrales dont un instrument a besoin pour cela, et la fréquence à laquelle il doit être étalonné, sont traitées sous conditions d'observation selon l'ISO 3059.
- Inspection automatisée. Là où c'est l'équipement qui évalue plutôt qu'une personne, des capteurs installés en permanence remplacent la mesure manuelle – des capteurs d'avertissement pour l'excitation, des capteurs de luminescence pour la réponse. Les deux sont traités ci-dessous sous « Comment les capteurs de luminescence et les capteurs d'avertissement électro-optiques surveillent-ils la cabine ? »
Pour la vérification croisée spectrale – comparer par exemple une ancienne lampe à mercure avec une nouvelle LED – le UVpad E s'y ajoute. Il montre dans quelle mesure un capteur à large bande dévie pour la LED à bande étroite et transforme l'écart spectral en un chiffre plutôt qu'en un soupçon.
Quelles sont les grandeurs de processus déterminantes ?
Quatre grandeurs déterminent si une indication fluorescente est détectée de manière fiable, et aucune ne peut se substituer à une autre. L'éclairement énergétique UV-A au niveau de la pièce (et non de la lampe) détermine combien de photons de la bande d'excitation atteignent effectivement le fluorophore – il diminue avec le carré de la distance de travail et doit donc être mesuré au point d'inspection réel, et non au niveau du boîtier de la lampe. L'uniformité du champ d'éclairement énergétique détermine si la même sensibilité s'applique sur toute la zone d'inspection ; un champ non uniforme produit des résultats dépendant de la position, qui varient selon l'endroit où la pièce se trouve placée.
La lumière visible résiduelle, provenant de la source elle-même et de l'environnement d'inspection, définit le fond par rapport auquel la faible fluorescence doit être détectée ; comme la perception humaine juge le contraste plutôt que la luminance absolue, chaque lumen supplémentaire abaisse la limite de détection effective. L'adaptation à l'obscurité de l'inspecteur, enfin, est une grandeur de processus biologique plutôt que physique, mais elle est tout aussi fermement ancrée dans les normes : la plupart des procédures exigent un temps d'adaptation minimal d'une minute avant l'inspection, car la sensibilité de l'œil à la faible lumière n'augmente suffisamment qu'après ce délai.
Qu'est-ce qui limite le procédé ou provoque des erreurs ?
La méprise la plus fréquente concerne la puissance électrique de la lampe : une valeur en watts décrit la puissance absorbée, et non la puissance optique rayonnée dans la bande d'excitation, ni a fortiori l'éclairement énergétique qui atteint la pièce. Deux lampes de puissance électrique égale peuvent produire un éclairement énergétique très différent au niveau du composant en raison de différences d'efficacité, d'optique et d'état de vieillissement. Une deuxième méprise courante consiste à penser qu'un éclairement énergétique jugé « suffisant » une fois reste valable indéfiniment : les lampes UV et les LED UV vieillissent à des rythmes différents, les puces LED principalement par dégradation du semi-conducteur et en partie par fissuration de l'encapsulant ; sans mesures de contrôle récurrentes, ce déclin passe inaperçu jusqu'à ce que l'inspection fonctionne effectivement en dessous de sa sensibilité validée.
De plus, la position de mesure est souvent mal choisie : une mesure de contrôle au niveau du boîtier de la lampe ou au centre de l'image renseigne peu sur l'aspect du champ aux bords de la zone d'inspection réelle ou sur une géométrie de pièce courbe. En particulier avec les LED UV et leur chute abrupte en bord de champ, un éclairement énergétique conforme au centre peut déjà tomber bien en dessous du minimum requis au bord de la zone d'inspection. Enfin, une seule valeur de temps – une durée d'inspection fixe – ne remplace pas une valeur de dose : tant que l'éclairement énergétique au point d'inspection est inconnu, l'excitation réelle survenue pendant cette durée reste indéterminée. La même logique – la dose plutôt que le temps – s'applique dans un domaine connexe avec une grandeur cible différente, Vieillissement UV, solidité des couleurs et photostabilité ; pour l'évaluation visuelle utilisée dans le contrôle par ressuage fluorescent, la réciprocité temps-dose ne s'applique pas de la même manière que pour les capteurs intégrateurs.
Comment la géométrie, la surface et le matériau des pièces influent-ils ?
La rugosité de surface et la porosité influent sur le résultat de l'essai indépendamment de l'excitation et de l'éclairement énergétique. Les pièces fabriquées de manière additive présentant la rugosité de surface typique d'un lit de poudre constituent une limite fondamentale pour le ressuage classique : sans post-traitement ni polissage, cette méthode est inadaptée aux structures fabriquées de manière additive poreuses ou rugueuses, car le pénétrant s'accumule dans les pores de surface plutôt que dans les fissures réelles et y demeure après l'étape de lavage. Pour les structures fabriquées de manière additive denses et non poreuses, la méthode reste applicable.
Même sur des pièces fabriquées de manière conventionnelle, la géométrie influe sur le champ d'éclairement énergétique : les rayons concaves, les alésages et les contre-dépouilles créent des zones d'ombre qu'un échantillon de référence plan ne présente pas, et doivent donc être estimés à l'avance – par exemple à l'aide de la simulation optique – avant qu'une procédure d'essai ne soit fixée pour une pièce complexe.
Énergie des photons et déplacement de Stokes en tant que limite d'efficacité de la fluorescence
La sensibilité de détection maximale d'une indication fluorescente est limitée physiquement, et pas uniquement par le pénétrant utilisé. En vertu de la conservation de l'énergie, un photon émis ne peut jamais transporter plus d'énergie que le photon d'excitation absorbé ; l'énergie d'un photon est donnée par
E = h · c / λ
où h est la constante de Planck, c la vitesse de la lumière et λ la longueur d'onde.
Étant donné que la longueur d'onde d'émission des pénétrants fluorescents est toujours plus longue que la longueur d'onde d'excitation (déplacement de Stokes), chaque photon émis transporte moins d'énergie que le photon absorbé – le reste est libéré sous forme de chaleur par relaxation non radiative dans la molécule, un effet décrit par la règle de Kasha. De plus, aucun fluorophore ne réémet la totalité des photons absorbés ; le rapport entre les photons émis et les photons absorbés est le rendement quantique (Φ), généralement bien inférieur à un pour les pénétrants utilisés en pratique.
Conséquence pratique : même une source d'excitation idéalement adaptée et sans perte ne peut pas augmenter l'intensité de la fluorescence visible au-delà du maximum fixé par le déplacement de Stokes et le rendement quantique. Augmenter l'éclairement énergétique n'améliore donc le signal que tant que le pénétrant n'est pas poussé vers la saturation ou l'auto-absorption ; au-delà de ce point, seule l'exposition inutile de l'inspecteur augmente, et non le contraste de l'indication.
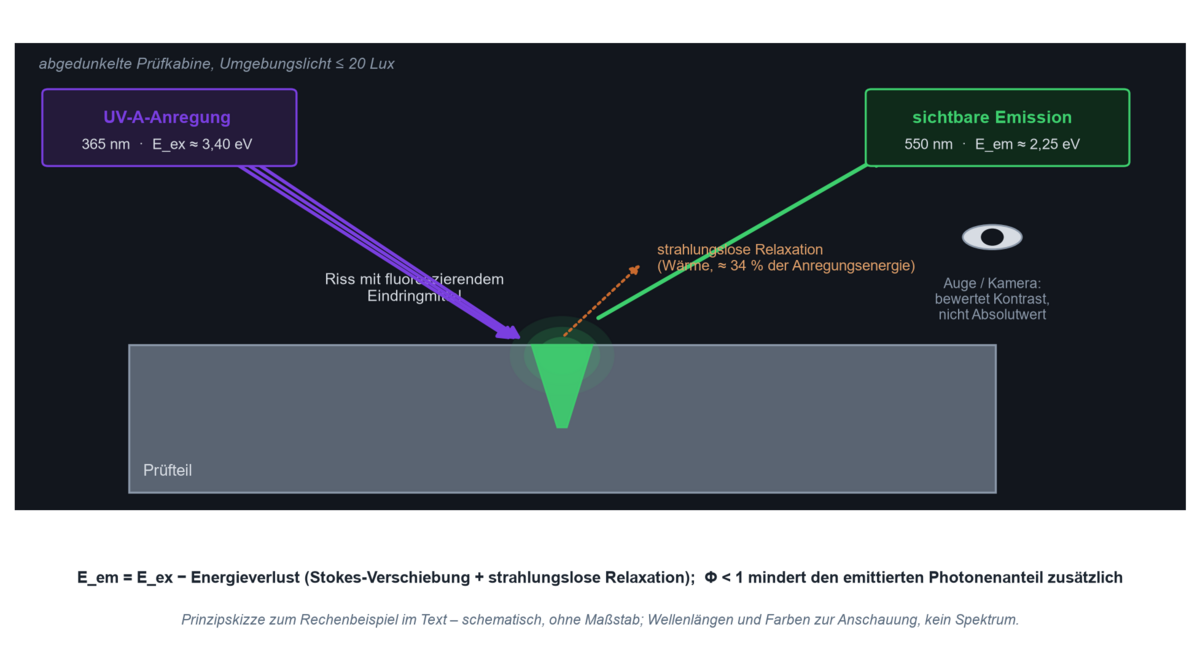
Exemple pratique : quelle quantité d'énergie d'excitation est perdue sous forme de chaleur ?
Hypothèses : longueur d'onde d'excitation λ_ex = 365 nm (valeur par défaut pour les sources UV-A industrielles), maximum d'émission d'un pénétrant fluorescent jaune-vert typique λ_em ≈ 550 nm.
Formule : E = h · c / λ, avec h · c ≈ 1240 eV·nm comme approximation pratique.
Calcul : E_ex = 1240 / 365 ≈ 3,40 eV ; E_em = 1240 / 550 ≈ 2,25 eV.
Résultat : la perte d'énergie relative par photon émis est de (3,40 − 2,25) / 3,40 ≈ 34 %.
Interprétation pratique : le déplacement de Stokes à lui seul convertit déjà environ un tiers de l'énergie d'excitation en chaleur au sein de la molécule, avant même que le rendement quantique Φ < 1 ne réduise davantage la fraction de photons utilisables. Ensemble, ces deux effets expliquent pourquoi les indications fluorescentes sont intrinsèquement faibles en lumière et pourquoi la lumière ambiante et parasite a un effet disproportionné sur la détectabilité – le facteur limitant n'est pas la puissance d'excitation, mais le faible rendement optique du processus de conversion lui-même.
Calculez vous-même le décalage de Stokes
Le calculateur ci-dessous effectue le même calcul pour n'importe quelle paire de longueurs d'onde et indique en outre le décalage de Stokes en nombres d'onde — en nanomètres, celui-ci dépend de la position dans le spectre et ne peut pas être comparé entre pénétrants. La valeur prédéfinie de 365 à 550 nm correspond au cas de l'exemple ci-dessus.
Où l'essai de ressuage fluorescent UV est-il utilisé ?
Dans l'aéronautique, l'essai de ressuage fluorescent et l'essai par particules magnétiques font partie intégrante de la libération en fabrication et en maintenance pour les aubes de turbine, les pièces de train d'atterrissage et les pièces de fonderie critiques pour la sécurité ; l'exigence critique est une documentation ininterrompue de l'éclairement énergétique et du statut d'étalonnage selon des spécifications telles que SAE AMS2647, les contrôles faisant l'objet d'audits. Dans l'industrie automobile et chez les équipementiers, des tunnels de contrôle fluorescent automatisés vérifient les pièces en aluminium moulé sous pression – comme les blocs moteurs ou les boîtiers de batteries pour véhicules électriques – à la recherche de porosités et de fissures à la cadence de production ; ici, la reproductibilité de l'éclairement énergétique sur de grands volumes et des positions de pièces changeantes constitue la variable de procédé critique.
Dans la production d'énergie, les composants de turbines, les récipients sous pression et les soudures de pipelines sont contrôlés, souvent sur site avec des lampes UV portables, où la distance et la lumière ambiante sont plus difficiles à maîtriser que dans une cabine fixe. Dans la fabrication additive, l'essai de ressuage fluorescent complète le post-traitement des pièces denses et non poreuses, tandis que les structures poreuses nécessitent des méthodes de contrôle supplémentaires ou alternatives. En technologie médicale, cela concerne notamment les implants coulés en titane, où les défauts de surface sont directement pertinents pour la sécurité.
Quelle source UV convient aux grandes surfaces, aux alésages, à l'utilisation sur le terrain et à la vision industrielle ?
Pour l'inspection stationnaire de grandes surfaces, les émetteurs de surface ou les configurations de la Série L conviennent, produisant un champ aussi uniforme que possible sur toute la zone d'inspection. Pour les géométries difficiles d'accès – alésages, contre-dépouilles, contours internes –, des sources ponctuelles UV LED compactes ou des accessoires endoscopiques/boroscopiques sont utilisés, dirigeant leur champ étroit avec précision sur l'emplacement critique.
Pour l'inspection mobile sur le terrain, par exemple lors de la maintenance d'aéronefs ou d'installations, des lampes UV portatives alimentées par batterie sont courantes ; il convient ici de tenir compte de la courbe de décharge de l'éclairement énergétique en fonction du temps de fonctionnement, car la norme ASTM E3022 spécifie soit une courbe de décharge, soit le temps nécessaire pour descendre en dessous de 1 000 µW/cm² comme grandeur d'essai pour les lampes LED alimentées par batterie. Pour les pièces ferromagnétiques, le contrôle par particules magnétiques fluorescentes remplace le ressuage ; il utilise les mêmes conditions limites photométriques mais est régi par ses propres normes (ASTM E1444, ASTM E3024). Pour le traitement d'image automatisé, des sources UV LED déclenchables sont utilisées, la durée et l'intensité du flash étant synchronisées avec la trame de la caméra.
Quelles grandeurs doivent être mesurées ou surveillées ?
Le point de départ de toute tâche de mesure n'est pas un appareil, mais la question de savoir quelle grandeur la norme d'essai exige réellement. Pour le contrôle classique par ressuage et par magnétoscopie évalué visuellement, il s'agit principalement de l'éclairement énergétique UV-A au point de contrôle, exprimé en µW/cm² ou W/m², mesuré à l'aide d'un radiomètre tel que le RMD Pro, dont la réponse spectrale est limitée au domaine UV-A. Une mesure à large bande suffit tant que la source présente un spectre connu et conforme à la norme ; mais dès que l'on compare des sources aux répartitions spectrales nettement différentes – par exemple une ancienne lampe à vapeur de mercure et une nouvelle LED UV –, une mesure spectrale devient nécessaire, telle que celle fournie par l'UVpad. Un capteur à large bande peut présenter un écart systématique face à une source à bande étroite ; cet effet est appelé désadaptation spectrale et constitue l'une des sources d'erreur de mesure les plus souvent sous-estimées dans ce domaine.
Au-delà de l'éclairement énergétique, la lumière visible résiduelle de la source ainsi que la lumière ambiante dans la cabine doivent également être relevées, car la norme ISO 3059 définit sa propre limite à cet égard. Des mesures spatiales – relevant l'éclairement énergétique en plusieurs points du champ de contrôle – deviennent nécessaires dès que la zone de contrôle dépasse le centre uniforme du profil du faisceau, ou lorsque la géométrie de la pièce peut provoquer des zones d'ombre. Des mesures résolues dans le temps – des contrôles récurrents plutôt qu'un simple contrôle de réception ponctuel – sont nécessaires, car les lampes à décharge gazeuse comme les LED perdent de la puissance rayonnante au cours de leur durée de vie opérationnelle.
Le poste de travail lui-même constitue la deuxième tâche de mesure : le personnel des postes de contrôle par fluorescence passe de longues périodes à proximité d'une source UV-A. Les grandeurs pertinentes du point de vue de la sécurité au travail sont décrites dans L'érythème UV sur le lieu de travail.
Dès qu'une caméra prend en charge l'évaluation, les exigences en matière d'éclairage se durcissent, car un algorithme de traitement d'image compare les valeurs de gris à un seuil fixe ; si l'éclairement varie d'une pièce à l'autre, ou dérive au cours de la durée de vie de la source, ce seuil dérive avec lui et le taux de détection des défauts change sans que l'on s'en aperçoive. Des LED UV déclenchables peuvent être synchronisées avec une caméra, un robot ou un convoyeur et délivrer la même excitation définie à chaque image – c'est là le véritable avantage par rapport à une lampe fonctionnant en continu, et non simplement un flux lumineux plus élevé.
Des développements récents combinent cet éclairage contrôlé avec une analyse d'image basée sur l'apprentissage automatique : un système publié en 2026 pour le contrôle par fluorescence automatisé d'aubes de turbine utilise une architecture YOLOv8 adaptée pour classer les fissures, les repliures à froid, les inclusions et la porosité, atteignant une précision de détection moyenne de 93,3 % (voir la littérature scientifique ci-dessous). Pour la documentation de processus – en particulier dans les secteurs audités tels que l'aérospatiale –, l'enregistrement continu de l'éclairement énergétique et du statut d'étalonnage doit figurer dans le dossier de contrôle sous forme de jeu de données, et non comme une simple valeur de réception ponctuelle.
Comment les capteurs de luminescence et les capteurs d'avertissement électro-optiques surveillent-ils la cabine ?
Une mesure manuelle récurrente répond à la question de savoir si la cabine était en ordre le jour du contrôle. Elle ne répond pas à la question de savoir si elle l'est encore lors de l'équipe suivante. Là où l'inspection suit un cycle ou se déroule sans surveillance, des capteurs installés en permanence prennent le relais.
Les capteurs d'avertissement électro-optiques sont ce qui transforme cela en une fonction d'installation : un capteur UV mesure en continu l'éclairement énergétique au point de contrôle et émet un signal dès que la valeur passe sous la limite requise – pour le contrôle par ressuage selon ASTM E1417, cette limite est de 1 000 µW/cm² dans l'UV-A. Le signal est transmis à l'automate sous forme de 0 à 10 V ou 4 à 20 mA, ce qui arrête le cycle avant qu'une pièce ne passe sans avoir été contrôlée. La différence par rapport à une mesure manuelle ne réside pas dans la précision mais dans la continuité : une défaillance de lampe survenant entre deux contrôles passerait sinon inaperçue jusqu'à la mesure suivante – et avec elle, toutes les pièces libérées entre-temps.
Un capteur de luminescence ne mesure pas l'excitation mais la réponse : la lumière fluorescente émise par le pénétrant. Il est utilisé là où c'est l'installation, et non une personne, qui effectue l'évaluation – en vérifiant par exemple qu'un cordon de colle marqué par fluorescence a été appliqué intégralement, ou en contrôlant qu'une pièce a été nettoyée avant l'assemblage. La lumière fluorescente étant plusieurs ordres de grandeur plus faible que l'excitation, c'est le filtrage qui détermine le résultat : le capteur doit bloquer la composante UV-A de la source et ne laisser passer que la partie de plus grande longueur d'onde issue du déplacement de Stokes – sinon il mesure la lampe au lieu de l'échantillon.
Les deux tâches nécessitent le même capteur dans des configurations différentes : un récepteur avec une plage spectrale étroite et définie, et une sortie que l'installation peut exploiter. Les plages et sorties disponibles sont détaillées sur les pages des capteurs UV ; pour les installations à nettoyage humide et les environnements CIP, l'UVx-SE est celui conçu à cet effet. La raison pour laquelle un capteur ne mesure jamais « l'UV-A » en tant que tel, mais une somme pondérée en fonction de sa propre réponse spectrale, est expliquée dans la section plages spectrales et normes.
Que montre la littérature scientifique ?
Quatre articles constituent la base technique des principales affirmations formulées dans ce texte concernant le vieillissement des LED, les limites de l'inspection dans la fabrication additive, le choix des pénétrants et l'analyse d'image automatisée :
- Vieillissement des LED UV-A. Une étude sur le vieillissement de LED UV-A commerciales de 3 watts (365 nm) en fonctionnement continu et cyclique montre que le fonctionnement cyclique prolonge considérablement la durée de vie par rapport au fonctionnement continu, et que la dégradation de la puissance optique est causée principalement par le vieillissement du semi-conducteur et secondairement par la fissuration de l'encapsulant – un résultat directement pertinent pour les intervalles de maintenance des lampes d'inspection à LED UV. – Arques-Orobon, F. J.; Vazquez, M.; Nuñez, N. (2020) : Lifetime Analysis of Commercial 3 W UV-A LED, Crystals 10(12), 1083.
- Limites du contrôle par pénétrants dans la fabrication additive. Une revue des technologies d'inspection des défauts pour la fabrication additive classe le contrôle par pénétrants comme sensible mais inadapté, sans polissage préalable, aux surfaces poreuses ou rugueuses issues de la fabrication additive, délimitant ainsi son champ d'application par rapport aux pièces denses fabriquées de manière conventionnelle. – Chen, Y.; Peng, X.; Kong, L. B.; Dong, G. X.; Remani, A.; Leach, R. (2021) : Defect inspection technologies for additive manufacturing, International Journal of Extreme Manufacturing 3(2).
- Choix des pénétrants selon des critères de durabilité. Une étude sur le choix des pénétrants fluorescents développe un modèle d'évaluation intégrant des critères environnementaux et de sécurité aux côtés de la sensibilité et du coût, illustrant une approche d'évaluation allant au-delà de la simple sensibilité du contrôle. – Pacana, A.; Siwiec, D.; Bednárová, L. (2020) : Method of Choice: A Fluorescent Penetrant Taking into Sustainability Criteria, Sustainability 12(14), 5854.
- Inspection fluorescente automatisée assistée par IA. Un article publié en 2026 décrit un système d'inspection fluorescente automatisé et assisté par IA pour les aubes de turbine, basé sur une architecture YOLOv8 adaptée, classant quatre types de défauts de surface typiques avec une précision de détection moyenne de 93,3 %, illustrant la tendance vers l'analyse d'image automatisée sous éclairage contrôlé. – Wu, D.; Deng, D.; Li, H.; Wang, H.; Zhao, B. (2026) : Fluorescent penetrant inspection system for minor defects in jet-engine blade surface, Journal of Intelligent Manufacturing 37(8), 3105–3121.
Contexte technique et lectures complémentaires
Quatre sources complémentaires sur les normes, la sécurité au travail et les données de marché sous-jacentes à ce texte :
- Normes pour le contrôle par ressuage et par magnétoscopie. ASTM E1417/E1417M (procédure), E2297 (sources et appareils de mesure traditionnels UV-A et lumière blanche), E3022 (lampes UV-A à LED) et E1444/E3024 (contrôle par magnétoscopie). Aperçu : ASTM E3022 – BSI Group.
- Contrôle par ressuage selon ISO/DIN EN ISO. ISO 3452-1/-2 (principes généraux et essai des produits de ressuage) et ISO 3059 (conditions d'observation pour le ressuage et la magnétoscopie). Source : ISO 3452-2:2021.
- Sécurité au travail autour des sources d'essai UV-A. Recommandations de l'ICNIRP sur la protection des travailleurs contre le rayonnement UV, incluant la classification des sources « lumière noire » utilisées en contrôle non destructif (ICNIRP – Protecting Workers from Ultraviolet Radiation) ; en Allemagne, complétées par l'ordonnance sur le rayonnement optique artificiel (OStrV), Gesetze im Internet.
- Données de marché. Mordor Intelligence, « Non-Destructive Testing (NDT) Market » et « Liquid Penetrant Testing (PT) Market », 2026.
FAQ sur le ressuage fluorescent UV
Comment fonctionne l'excitation fluorescente dans le ressuage ?
Un pénétrant fluorescent resté dans une fissure ou un pore absorbe le rayonnement UV-A autour de 365 nanomètres et réémet une partie de cette énergie sous forme de lumière visible à une longueur d'onde plus longue. Comme cette émission est toujours plus faible que l'excitation, un fond sombre à faible contraste est tout aussi important pour la détectabilité que l'intensité d'excitation elle-même.
Quelle longueur d'onde convient au ressuage fluorescent industriel ?
Pour la grande majorité des produits de ressuage et de magnétoscopie industriels, le maximum d'excitation se situe autour de 365 nanomètres, ce qui explique pourquoi les lampes et LED UV-A dans cette plage constituent la référence par défaut. Pour d'autres marqueurs, tels que les traceurs pour essais d'étanchéité ou les revêtements spéciaux, la bande d'excitation optimale peut différer ; la fiche technique du pénétrant fait toujours foi.
Quel éclairement énergétique UV-A est requis pour un contrôle conforme ?
La norme ISO 3059 exige un éclairement énergétique UV-A d'au moins 1 000 µW/cm² (10 W/m²) au point de contrôle, avec une valeur indicative recommandée d'environ 5 000 µW/cm² (50 W/m²) au maximum. Des spécifications propres à l'aérospatiale, telles que SAE AMS2647, peuvent prescrire des valeurs minimales différentes, parfois plus élevées ; la spécification client applicable prévaut toujours.
Quelle est la différence entre les lampes à vapeur de mercure et les lampes d'inspection à LED UV ?
Les lampes à vapeur de mercure délivrent un champ d'éclairement large et homogène, mais nécessitent un temps de préchauffage pouvant aller jusqu'à dix minutes ainsi qu'un filtre passe-bande UV-A. Les LED UV sont opérationnelles instantanément et plus efficaces sur le plan électrique, mais produisent un champ plus étroit avec une chute plus marquée sur les bords, ce qui explique pourquoi elles doivent être testées et cartographiées séparément selon la norme dédiée ASTM E3022.
Pourquoi un contrôle fluorescent ne fonctionne-t-il pas de manière fiable malgré une puissance de lampe nominalement suffisante ?
La puissance électrique absorbée par une lampe ne décrit pas la puissance optique rayonnée dans la bande d'excitation, et encore moins l'éclairement énergétique atteignant la pièce. Le vieillissement, la distance, l'état du filtre et la géométrie de la pièce font varier cette valeur indépendamment de la puissance nominale, c'est pourquoi seule une mesure au point de contrôle réel est fiable. Les définitions et unités sous-jacentes sont répertoriées dans l'aperçu des grandeurs radiométriques.
Comment mesure-t-on l'éclairement énergétique dans le ressuage fluorescent ?
La mesure s'effectue à l'aide d'un radiomètre UV-A dont la réponse spectrale est limitée à la plage de 320 à 400 nanomètres, prise directement au point de contrôle et à la distance de travail réelle. Lorsque les spectres des sources diffèrent nettement, une mesure spectrale est également recommandée afin d'exclure toute inadéquation spectrale du capteur.
Quels facteurs limitent le ressuage fluorescent sur les pièces fabriquées de manière additive ?
La rugosité de surface et la porosité typiques de la fabrication additive sur lit de poudre entraînent une accumulation du pénétrant dans les pores superficiels plutôt que dans de véritables fissures, où il reste piégé. Sans post-traitement ni polissage, le ressuage classique n'a donc qu'une valeur limitée sur de telles surfaces ; il reste applicable pour les structures fabriquées de manière additive denses et lisses.
Comment le ressuage fluorescent est-il surveillé dans les installations automatisées ?
Des sources LED UV déclenchables sont synchronisées avec une caméra, un robot ou un convoyeur afin que chaque pièce reçoive la même excitation définie, tandis qu'un algorithme de traitement d'image évalue l'intensité de fluorescence par rapport à un seuil fixe. L'éclairement énergétique et l'état d'étalonnage de la source sont en outre enregistrés en continu et conservés dans le cadre de la traçabilité auditable du processus.
Domaines d'application connexes
Le contrôle par ressuage fluorescent touche trois autres domaines : dans l'aérospatiale, le même contrôle par pénétrants est régi par des normes d'entreprise dédiées et des exigences de qualification, la sécurité au travail évalue l'exposition UV-A du personnel de contrôle au poste, et l'automatisation et intégration de processus décrit l'éclairage déclenchable et reproductible dont dépend l'évaluation par caméra. Les mêmes moyens de contrôle apparaissent dans la fabrication additive et dans l'optique et composants de précision ; l'aperçu Marchés & Applications replace tous ces domaines dans leur contexte. Si un robot guide l'excitation, son éclairement énergétique doit rester constant sur l'ensemble du trajet afin que le seuil de contrôle ne dérive pas – voir robotique. La vue d'ensemble complète se trouve dans l'aperçu applications UV.
Auteur : Dr. Mark Paravia
Dr.-Ing. Mark Paravia est directeur général d'Opsytec Dr. Gröbel GmbH à Ettlingen et dirige le laboratoire d'étalonnage accrédité. Suite à ses recherches sur les décharges excimères au xénon pulsées à l'Institut de technique d'éclairage du KIT, il se consacre actuellement à la métrologie du rayonnement optique. Il est vice-président de la commission de normalisation DIN FNL 7 « Rayonnement optique » et membre du groupe de projet DVGW sur la désinfection UV.
Conseils pour le contrôle par ressuage fluorescent
Vous n'êtes pas sûr de l'éclairement énergétique et de l'uniformité qui atteignent réellement la surface d'inspection – ou si votre source UV actuelle y répond encore à la norme ? Une mesure au point d'inspection réel apporte une clarté avant qu'un constat ne devienne litigieux – envoyez-nous votre question.
