


紫外線螢光滲透檢測與工業檢驗
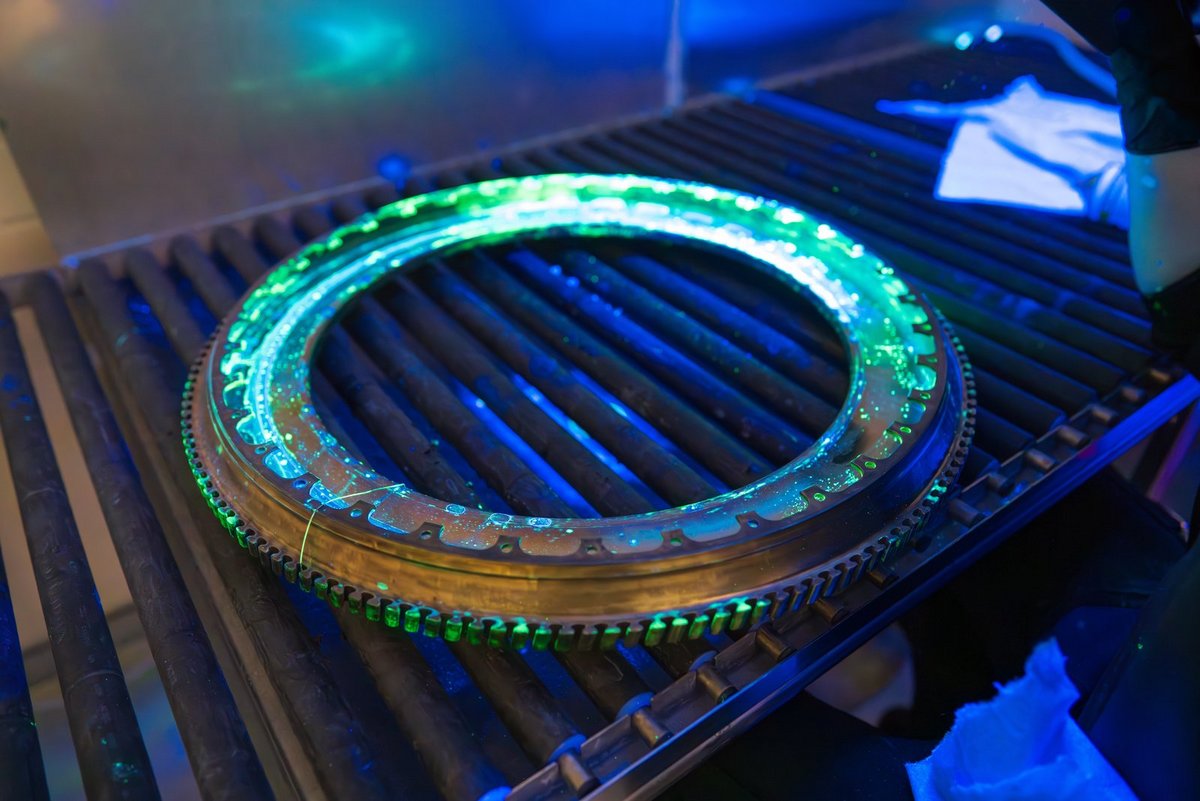
在螢光滲透檢測中,最終判斷是由眼睛或相機做出的。兩者都很敏銳,但都未經校正:它們評估的是對比度,而非絕對值。因此,可重現性並非來自更亮的燈,而是來自固定的邊界條件——激發波長、工件處的輻照度、光場均勻性以及環境光。螢光滲透檢測是非破壞性檢測(NDT)中經典的目視方法:螢光滲透劑或磁粉檢測介質可在 UV-A 激發下使裂紋、氣孔及其他表面缺陷顯現,而這些缺陷在日光下是看不見的。核心物理量包括螢光劇的光譜激發、檢測點的輻照度、殘留可見光,以及檢測人員的暗適應狀態。
UV crack testing(紫外線裂紋檢測)與 black light inspection(黑光檢測)等術語也在使用——兩者都是指在環境光變暗的情況下、以 UV-A 進行的同一種檢測。
非破壞性螢光檢測如何發展
此發展轉變了製程與量測技術的需求。維護老化中的機隊需要在航太規範(例如 SAE AMS2647)下進行高度可重複的滲透檢測,使輻照度與均勻度的文件記錄成為強制要求。壓鑄鋁製零件(例如電動車電池外殼)的批量檢測,提高了自動化、以攝影機為基礎的螢光檢測站的比例;自動化與機器人檢測單元在 2024 年已達到液滲透檢測市場 15 % 的營收占比,預測成長率為 9.7 %。此外,從水銀蒸氣燈轉換為 UV-LED 光源,正在根本性地改變檢測的光度邊界條件——這正是 ASTM E3022 之所以成為獨立標準的原因。
此轉變是該領域最具決定性的技術變化;它不僅改變電力效率,也改變空間場特性,因此需要更密集的場域測繪,因為 LED 場的衰減比氣體放電燈更為陡峭。第二項驅動因素是可攜式檢測光源在現場維護工作中的微型化,並伴隨著量測電池供電燈具放電曲線的需求。
此外,評估本身也正從純粹的目視檢測,轉向以攝影機為基礎、結合學習式影像分析的自動化檢測,這使得可觸發、可重現的照明成為基本要求,而不僅是附加便利。第四,滲透劑材料本身的環境足跡也日益受到關注:靈敏度、成本與環境相容性正逐漸被一併評估,而非僅追求靈敏度最大化(詳見下方之科學文獻)。第五,航太業界專屬的內部規範(例如 SAE AMS2647)在某些方面收緊了對 UV 光源的最低要求,超越一般 ISO 與 ASTM 之數值,促使供應商更新其檢測設備。
此應用領域之市場規模、成長率與資料來源,總結於頁面 紫外線技術之市場發展。
螢光激發如何運作
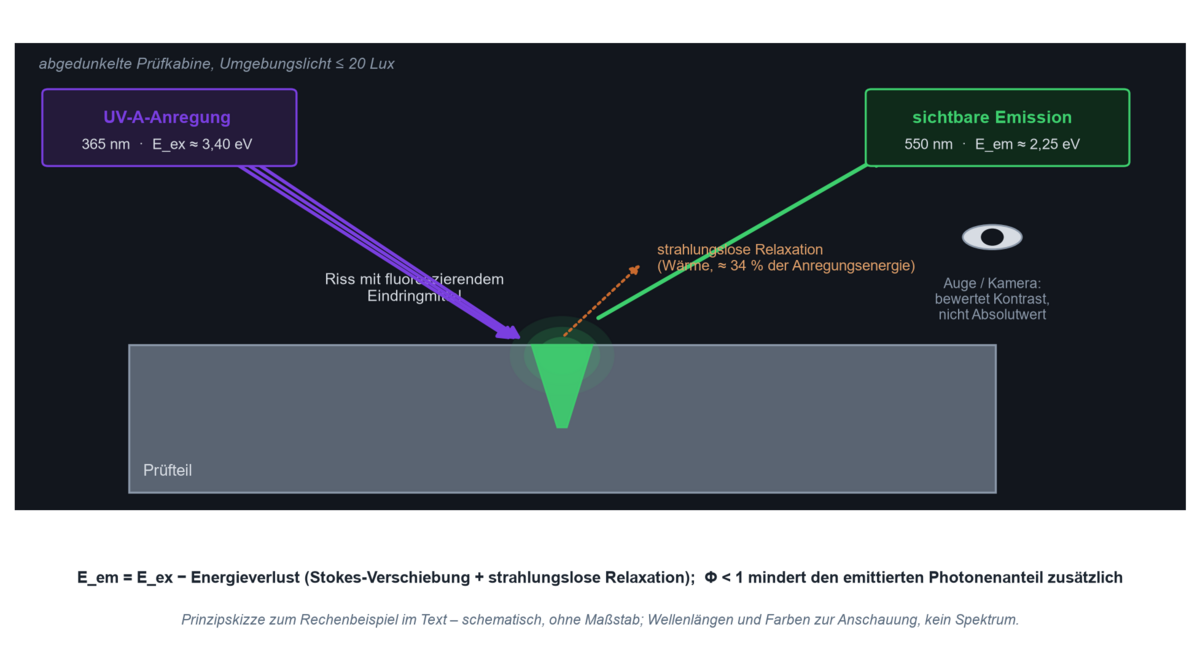
螢光體會吸收激發頻帶內的光子,並以較長波長重新發射部分能量。兩者之間存在無法避免的損耗——可見發射光始終弱於激發光,因為部分被吸收的能量會透過非輻射弛豫以熱能形式釋放,之後分子才會發射光子。真正重要的是光譜重疊:激發頻帶以外的輻射,無論功率多強,對螢光都毫無貢獻。
對於常見的工業滲透劑而言,激發頻帶約位於 365 nm 左右,這也是為何此波長成為燈具與 LED 的預設波長;ASTM E3022 標準指出,LED 光源的典型範圍為 347 至 382 nm(Magnaflux, 2024)。至於其他標記物——如洩漏測試示蹤劑、製程染料、螢光塗層——其激發頻帶可能有所不同;此時應依滲透劑的資料表決定合適的光源,而非反其道而行。第二項要求則關乎光源不應發射的部分:殘餘可見光會提高背景亮度並降低對比度,而低於激發頻帶的短波長成分,只會使檢驗人員暴露於輻射之下,卻無任何量測上的益處。
UV-A 激發採用哪些技術
目前有多種光源可用於激發螢光滲透液,其光譜、光束特性及老化行為均有明顯差異。傳統水銀蒸氣燈可產生大範圍且柔和的輻照度場,但需要長達十分鐘的暖機時間,並需搭配 UV-A 帶通濾光片以排除可見光及更短波長的光線(mr-chemie, 2025)。UV-LED 光源可瞬間啟動、電力效率更高且光譜更穩定,但其照射範圍較窄、邊緣衰減較陡,且其老化機制與氣體放電燈不同。氙氣及其他高強度放電燈則用於短時間內需要極高輻照度的場合,例如自動化相機系統所需的閃光照明。
| 技術 | 特性 | 優點 | 限制 | 典型應用 |
|---|---|---|---|---|
| 水銀蒸氣燈(中壓) | 輻照度場範圍廣、柔和;於 365 nm 附近呈線狀光譜,並伴隨可見光副線 | 大面積、均勻照明;具有既定的規範基礎(ASTM E2297) | 暖機時間長達 10 min;含水銀;需搭配 UV-A 帶通濾光片;隨運轉時間而老化 | 固定式檢測站、大型檢測區域 |
| UV-A LED | 於 365 nm 附近呈窄頻光譜;場域邊緣衰減陡峭 | 瞬間啟動;發熱量低;可觸發以與相機同步;不含水銀 | 照射場域較窄,需進行更密集的場域測繪;需依循專屬檢測標準(ASTM E3022) | 手持式檢測燈、點光源、自動化檢測單元 |
| 氙氣/高強度放電閃光燈 | 瞬時輻照度極高;寬頻光譜 | 可提供高峰值功率,適用於以相機為基礎的線上檢測 | 需額外濾光;熱學及電氣複雜度較高 | 配合相機週期的自動化影像處理 |
| 中壓手持式檢測燈 | 可攜式,市電或電池供電 | 適用於難以觸及的部件,以及現場(維修、大修及檢修)檢測 | 輻照度隨距離平方而遞減;效能取決於電池狀態 | 維修保養、飛機及廠房之現場檢測 |
哪些標準構成此框架?
對於傳統方法,此框架是以規範性方式訂定的。ASTM E1417/E1417M 說明如何進行滲透檢測,包括滲透時間、中間清潔及顯像時間;ASTM E2297 涵蓋傳統 UV-A 及白光光源以及用於測試它們的計量器,將 UV-A 範圍定義為 320 至 400 nm,可見光範圍定義為 400 至 760 nm(Magnaflux, 2024)。ASTM E3022 針對用於滲透檢測與磁粉檢測的 LED 型 UV-A 燈,增加了其專屬的要求與量測程序。在國際上,ISO 3452 系列規範滲透檢測材料,將螢光滲透劑歸類為第 I 型、可見染料滲透劑歸類為第 II 型、雙用途滲透劑歸類為第 III 型,並分為「極低」至「超高」共五個靈敏度等級(ISO 3452-2:2021)。觀察條件本身則受 ISO 3059 規範──詳細的限值、量測與校正內容請參閱頁面依 ISO 3059 之觀察條件。在航太領域,如 SAE AMS2647 等製造商專屬規範,另外訂定了自己的、有時更嚴格的輻照度最小值與檢測間隔。有關 UV 光譜範圍及其一般規範限值的概觀,請參閱頁面UV 領域之準則、標準與規範。
從氣體放電燈管轉換至 LED,正是 ASTM E3022 之所以獨立成為一份文件的原因。LED 帶來更穩定的光譜及更低的發熱量,但光束模式卻不同:其光場較窄,邊緣衰減較陡峭,而傳統燈管則呈現寬廣、柔和的分布。因此,針對某一種燈型撰寫的程序,若未經重新量測,並不能直接套用於另一種燈型。
為何激發波長偏偏選在 365 nm
這個數值出現在每一項標準中,但原因卻鮮少被提及。它位於一個兩側皆有限制的狹窄範圍內。
下限受到光學特性與職業安全的限制:在約 340 nm 以下,一般玻璃與許多塑膠的吸收會逐漸增加──鏡片、濾光片與觀察窗因此變得昂貴。同時,光化學效應也急劇上升;在相同輻照度下,依 IEC 62471 所訂的限值將在數分鐘內而非數小時內達到。
上限則受到對比度的限制。從約 400 nm 開始,激發光會變得可被眼睛看見,並在指示上蒙上一層薄霧。標準規定環境光最多只能有 20 lux──若光源本身即發出可見光,這個額度在檢驗人員進入檢測室之前便已用盡。
介於兩者之間的,正是滲透劑與磁粉中螢光染料的吸收最大值──對常見系統而言,該值落在 360 至 370 nm 之間──以及水銀燈最強的譜線,即 365.4 nm 的 i 線。這兩者恰好吻合,各項標準便是圍繞這個光源發展而成。這也是為何現代紫外線 A LED 同樣選在 365 nm 發光,儘管 385 nm 或 395 nm 在技術上更容易實現且成本更低:因為檢測媒材與標準本身都是以 365 nm 為基準建立的。
標準規範之要求
| 要求項目 | 數值 | 量測距離 | 檢查週期 | 標準 |
|---|---|---|---|---|
| UV-A 輻照度(於檢驗點) | ≥ 1,000 µW/cm²(10 W/m²) | 380 mm | 每輪班或每八個操作小時 | ASTM E1417(滲透檢測)、ASTM E1444(磁粒檢測) |
| UV-A 輻照度,上限參考值 | ≤ 5,000 µW/cm²(50 W/m²) | 於檢驗點 | — | ISO 3059 |
| 檢驗室內環境白光 | ≤ 20 lx(2 fc) | 於檢驗點 | 每週 | ISO 3059、ASTM E1417 |
| 紫外線光源之可見殘留光 | 依製造商規範,搭配阻隔濾光片 | 380 mm | 於燈管檢查時 | ASTM E3022 |
| 量測前之暖機時間 | 至少 10 分鐘 | — | 每次量測前 | 適用於水銀蒸氣燈 |
| 檢驗人員之暗適應時間 | 至少 1 分鐘 | — | 每次檢驗前 | ISO 3059 |
| 電池式燈具:降至 1,000 µW/cm² 以下所需時間 | 由製造商標示 | 380 mm | 每次充電後 | ASTM E3022 |
下表列出常見的要求;但始終以現行標準版本及客戶規範為準。在航太領域,諸如 SAE AMS 2647 等製造商規範更為嚴格,有時會規定更嚴苛的間隔。ISO 3059 在限值、量測儀器及校正方面的詳細要求,請參閱頁面 依 ISO 3059 之觀察條件。
實務上最常被忽略的是兩個項目。380 mm 的量測距離並非建議事項,而是要求的一部分:在 250 mm 時,同一燈管的讀值約為兩倍,在 500 mm 時則為一半。而暗適應並非對檢驗人員的禮貌性安排——眼睛需要暗適應才能看見指示。若檢驗人員剛從室外走入,即使照射室的每個量測值都符合要求,仍可能無法發現裂紋。
三種量測任務,三種儀器
- 光源。用於零件檢驗及現場作業的 UV hand lamps,以及用於檢驗室的固定式光源。從汞燈轉換至 UV-A LED 會改變此領域:光譜更窄、邊緣衰減更陡峭——這使得檢測更加精細,而非降低頻率。
- 週期性檢查。 RMD Pro 可用同一台儀器量測輻照度與照度——即 ISO 3059 所要求的兩項量值,一次完成。至於儀器需要哪些光譜特性才能達成此目的,以及校正頻率為何,詳見 依 ISO 3059 之觀察條件。
- 自動化檢驗。若由設備而非人員進行評估,永久安裝的感測器將取代手持量測——警示感測器負責激發偵測,螢光感測器負責回應偵測。兩者於下方「螢光感測器與光電警示感測器如何監控檢驗室?」中說明。
若要進行光譜交叉比對——例如比較舊型汞燈與新型 LED——可使用 UVpad E。它能顯示寬頻感測器在窄頻 LED 下的偏差程度,將光譜不匹配的問題化為具體數字,而非僅憑臆測。
哪些製程變數具有決定性影響
有四項參數決定螢光顯示是否能被可靠地發現,且彼此無法互相替代。工件表面的 UV-A 輻照度(而非燈具本身的輻照度)決定了實際到達螢光劇的激發波段光子數量——它會隨工作距離的平方而遞減,因此必須在實際檢測點量測,而非在燈具外殼處量測。輻照度場的均勻性決定了整個檢測區域是否具有相同的靈敏度;不均勻的輻照度場會產生與位置相關的結果,其結果會隨工件擺放位置而改變。
殘留可見光(來自光源本身及檢測環境)決定了必須從中偵測微弱螢光的背景亮度;由於人眼是依對比而非絕對亮度來判斷,因此每增加一單位光通量都會降低有效偵測極限。最後,檢測人員的暗適應雖屬生理而非物理製程變數,但同樣被規範嚴格規定:大多數程序要求在檢測前至少有一分鐘的暗適應時間,因為眼睛對微弱光線的敏感度須經過這段時間才會充分提升。
哪些因素會限制製程或造成誤差?
最常見的誤解與燈具的電功率有關:瓦特數所描述的是消耗功率,並非在激發波段內輻射出的光學功率,更不是到達零件表面的輻照度。兩支電功率相同的燈管,由於效率、光學系統與老化狀態不同,在元件上產生的輻照度可能大相徑庭。第二個常見的誤解是,一旦測得的輻照度被判定為「足夠」,便會長期維持有效:紫外線燈管與紫外線 LED 的老化速度不同,LED 晶片主要因半導體劣化而老化,部分則因封裝材料龜裂所致;若缺乏定期的控制量測,此衰減將不被察覺,直到檢測作業實際上已在低於其發布靈敏度的狀態下運作。
此外,量測位置常常選擇不當:於燈具外殼處或影像中心進行的檢查量測,並不能充分反映實際檢測區域邊緣或曲面零件幾何形狀上的場強分布。尤其對於紫外線 LED 而言,由於其邊緣衰減曲線較陡,即使中心處的輻照度合格,在檢測區域邊緣仍可能已明顯低於所要求的最低值。最後,僅有時間數值——固定的檢測時長——並不能取代劑量數值:只要檢測點的輻照度未知,就無法確知該段時間內實際發生了何種激發。同樣的邏輯——以劑量取代時間——也適用於另一個目標量不同的相關領域,紫外線老化、色牢度與光穩定性;在螢光滲透檢測所採用的目視評估中,時間與劑量之間的互易關係並不像對積分型感測器那樣成立。
零件幾何形狀、表面與材質有何影響?
表面粗糙度與孔隙率會獨立於激發光與輻照度之外,影響檢測結果。具有典型粉末床表面粗糙度的積層製造零件,對傳統滲透檢測而言存在根本性的限制:若未經後處理或研磨,此方法不適用於多孔或粗糙的積層製造結構,因為滲透劑會聚積在表面孔隙中而非真正的裂縫內,並在清洗步驟後仍殘留其中。對於緻密、無孔隙的積層製造結構,此方法仍然適用。
即使在傳統製造的零件上,幾何形狀也會影響輻照度場:凹面半徑、孔洞與凹槽會產生遮蔭效應,而平面參考樣品並不會顯示此現象,因此在為複雜零件確定檢測程序之前,應事先加以評估——例如透過光學模擬進行評估。
光子能量與斯托克斯位移為螢光效率的極限
螢光顯示的最大偵測靈敏度受到物理限制,而不僅僅取決於所使用的滲透液。根據能量守恆定律,發射光子的能量絕不會超過被吸收的激發光子的能量;光子能量由下式給出
E = h · c / λ
其中 h 為普朗克常數,c 為光速,λ 為波長。
由於螢光滲透液的發射波長總是比激發波長長(斯托克斯位移),每個發射光子所帶的能量都少於被吸收的光子──其餘的能量則透過分子內的非輻射鬆弛以熱的形式釋放,此現象由卡莎規則描述。此外,並非所有螢光體都會將每個吸收的光子重新發射出去;發射光子與吸收光子的比值稱為量子產率(Φ),對於實際使用的滲透液而言,通常明顯低於一。
實務上的結果:即使是理想匹配、無損耗的激發光源,也無法將可見螢光強度提升至超過斯托克斯位移與量子產率所設定的上限。因此,提高輻照度只有在滲透液尚未進入飽和或自吸收狀態之前,才能改善訊號;超過此點後,增加的只是檢驗人員不必要的曝露量,而非顯示的對比度。
範例演算:激發能量有多少轉化為熱能?
假設條件:激發波長 λ_ex = 365 nm(工業用 UV-A 光源的預設值),典型黃綠色螢光滲透劇之發射峰值 λ_em ≈ 550 nm。
公式:E = h · c / λ,其中 h · c ≈ 1240 eV·nm 作為實用近似值。
計算:E_ex = 1240 / 365 ≈ 3.40 eV;E_em = 1240 / 550 ≈ 2.25 eV。
結果:每個發射光子的相對能量損失為 (3.40 − 2.25) / 3.40 ≈ 34%。
實務解讀:斯托克斯位移本身,在量子產率 Φ < 1 進一步降低可用光子比例之前,就已將約三分之一的激發能量轉化為分子內部的熱能。這兩種效應共同說明了為何螢光顯示訊號本質上光量偏低,以及為何環境光與雜散光對可偵測性的影響會不成比例地大——限制因素並非激發功率,而是轉換過程本身的光學產率偏低。
紫外線螢光滲透檢測應用於哪些領域
在航太工業中,螢光滲透檢測與磁粒檢測是渦輪葉片、起落架零件及安全關鍵鑄件之製造與維護放行流程中的固定環節;關鍵要求是依據 SAE AMS2647 等規範,對輻照度與校正狀態進行不間斷的文件記錄,因為檢測會受到稽核。在汽車與供應商產業中,自動化螢光檢測隧道以生產速度檢查壓鑄鋁製零件(例如電動車的引擎機體或電池外殼)之孔隙與裂紋;此處,輻照度在大量生產及零件位置變化下的再現性,是關鍵的製程變數。
在發電領域,渦輪組件、壓力容器及管線焊縫會受到檢測,通常在現場使用可攜式紫外線手持燈進行,此時距離與環境光的控制難度高於固定式檢測箱。在積層製造中,螢光滲透檢測可補充緻密、無孔隙零件的後處理程序,而多孔結構則需要額外或替代的檢測方法。在醫療技術領域,這包括鈦合金鑄造植入物,其表面缺陷直接關係到安全性。
哪種紫外線光源適合大面積、孔洞、現場使用與機器視覺
對於大面積的固定式檢測,適合使用面光源或Series L 系列的排列組合,以在整個檢測區域內產生盡可能均勻的光場。對於難以觸及的幾何形狀──孔洞、凹槽、內部輪廓──則使用小型的UV LED 點光源或內視鏡/管道鏡配件,將其窄幅光場精確導向關鍵位置。
對於行動式現場檢測,例如飛機或廠房維護,常使用電池供電的UV 手持燈;此時必須考量輻照度隨操作時間的放電曲線,因為 ASTM E3022 規定電池供電 LED 燈須以放電曲線或降至 1,000 µW/cm² 以下所需時間作為測試量。對於鐵磁性零件,螢光磁粒檢測取代滲透檢測;其採用相同的光度邊界條件,但另受 ASTM E1444、ASTM E3024 規範管轄。在自動化影像處理方面,則使用可觸發的 UV LED 光源,其閃光持續時間與強度與相機影格同步。
哪些量必須被量測或監控
任何量測任務的起點並非設備本身,而是檢測標準實際要求量測哪一項物理量。對於傳統以目視評估的滲透檢測與磁粒檢測而言,最主要的量是檢測點處的 UV-A 輻照度,單位為 µW/cm² 或 W/m²,使用輻射計(例如 RMD Pro)進行量測,其光譜響應範圍僅限於 UV-A 波段。只要光源具有已知且符合標準的光譜,寬頻量測即已足夠;但一旦要比較光譜分佈明顯不同的光源——例如老舊的水銀燈與新型 UV LED——就必須進行光譜量測,此時可使用 UVpad。寬頻感測器在窄頻光源下可能產生系統性偏差;此效應稱為 光譜失配,是此領域中最常被低估的量測誤差來源之一。
除輻照度外,還必須量測光源殘留的可見光以及檢測室內的環境光,因為 ISO 3059 對此另訂有限值。當檢測範圍大於光束輪廓的均勻中心區域,或零件幾何形狀可能造成陰影時,便需要進行空間量測——即在檢測區域多個點上繪製輻照度分佈圖。由於氣體放電燈與 LED 在其使用壽命期間輻射功率都會下降,因此需要進行時間解析量測,也就是持續反覆檢查,而非僅做一次性的驗收測試。
工作場所本身則是第二項量測任務:在螢光檢測站工作的人員會長時間處於 UV-A 光源附近。從職業安全角度而言哪些量至關重要,說明於 工作場所中的紫外線紅斑 一文中。
一旦改由相機進行評估,照明要求就會更加嚴格,因為影像處理演算法是將灰階值與固定閾值進行比較;若不同零件間照明有所差異,或在光源使用壽命期間發生漂移,該閾值也會隨之漂移,使缺陷偵測率在不知不覺中改變。可觸發式 UV LED 能與相機、機器人或輸送帶同步,於每一影格中提供相同且明確的激發條件——這才是相較於持續點亮燈管的真正優勢,而不僅僅是更高的光輸出。
近期的發展將此種受控照明與基於學習的影像分析結合:一套於 2026 年發表、用於渦輪葉片自動化螢光檢測的系統,採用改良版 YOLOv8 架構來分類裂紋、冷隔、夾雜物與孔隙,平均偵測準確率達 93.3%(詳見下方科學文獻)。就製程文件記錄而言——尤其是在如航太業這類受稽核的產業中——輻照度與校正狀態的持續記錄應作為資料集納入檢測紀錄,而不僅是一次性的驗收數值。
發光感測器與電光警示感測器如何監測檢測站
定期進行的手動量測只能回答檢測站在測試當天是否正常運作,卻無法回答在下一個班次是否依然正常。若檢查是按週期進行或屬於無人值守的情況,永久安裝的感測器便取而代之。
電光警示感測器正是使其成為一項廠房功能的關鍵:紫外線感測器持續量測檢測點的輻照度,一旦數值低於所需的限值即發出訊號──依 ASTM E1417 進行滲透檢測時,該限值為 UV-A 中的 1,000 µW/cm²。此訊號以 0–10 V 或 4–20 mA 的形式傳送至控制器,在零件未經檢測即通過之前先中止該週期。與手動量測的差別不在於準確度,而在於連續性:若在兩次檢查之間發生燈管故障,在下次量測之前將不會被察覺──連同這段期間放行的每一個零件也是如此。
發光感測器量測的並非激發光,而是回應訊號:即滲透劑所發出的螢光。此類感測器適用於由設備而非人員進行判定的場合──例如驗證以螢光標記的膠條是否已完整塗布,或檢查零件在組裝前是否已清潔完畢。由於螢光的強度遠低於激發光數個等級,濾光的品質決定了量測結果:感測器必須阻隔光源中的 UV-A 成分,僅通過因史托克斯位移而產生的較長波長部分──否則量測到的將是燈管本身,而非樣品。
這兩項任務所需的是同一種感測器在不同配置下的應用:具有明確且窄範圍光譜響應、並提供廠房系統可讀取輸出的接收器。可用的範圍與輸出方式,詳見紫外線感測器頁面;針對濕式清洗設施與 CIP 環境,專為此設計的是UVx-SE。至於為何感測器從不直接量測「UV-A」,而是根據自身的響應度計算加權總和,詳情請參閱光譜範圍與標準一節。
科學文獻顯示了什麼?
以下四篇論文為本文中關於 LED 老化、積層製造檢測極限、滲透劑選擇以及自動化影像分析等主要論述提供了技術依據:
- UV-A LED 之老化。一項針對商用 3-watt UV-A LED(365 nm)在連續與循環操作下老化情形的研究顯示,相較於連續操作,循環操作可大幅延長使用壽命,且光功率衰減主要係由半導體老化所致,其次為封裝材料的裂化——此發現與 UV-LED 檢測燈的維護週期直接相關。– Arques-Orobon, F. J.; Vazquez, M.; Nuñez, N. (2020):Lifetime Analysis of Commercial 3 W UV-A LED,Crystals 10(12),1083。
- 積層製造中滲透檢測之極限。一篇關於積層製造缺陷檢測技術的綜述將滲透檢測歸類為敏感但不適用於未經事先拋光處理之多孔或粗糙積層製造表面的方法,藉此界定其相對於密實、傳統製造零件的適用範圍。– Chen, Y.; Peng, X.; Kong, L. B.; Dong, G. X.; Remani, A.; Leach, R. (2021):Defect inspection technologies for additive manufacturing,International Journal of Extreme Manufacturing 3(2)。
- 基於永續性準則之滲透劑選擇。一項關於螢光滲透劑選擇之研究提出了一套評估模型,該模型除靈敏度與成本外,亦納入環境與安全準則,展示出超越單純測試靈敏度之評估方式。– Pacana, A.; Siwiec, D.; Bednárová, L. (2020):Method of Choice: A Fluorescent Penetrant Taking into Sustainability Criteria,Sustainability 12(14),5854。
- 自動化、AI 輔助之螢光檢測。一篇於 2026 年發表的論文描述了一套基於改良版 YOLOv8 架構之渦輪葉片自動化、AI 輔助螢光檢測系統,可分類四種典型表面缺陷類型,平均檢測準確率達 93.3 %,展示出在受控照明條件下自動化影像分析之發展趨勢。– Wu, D.; Deng, D.; Li, H.; Wang, H.; Zhao, B. (2026):Fluorescent penetrant inspection system for minor defects in jet-engine blade surface,Journal of Intelligent Manufacturing 37(8),3105–3121。
技術背景與延伸閱讀
本文所依據之標準、職業安全與市場數據,另有四項延伸資料來源:
- 滲透檢測與磁粒檢測標準。 ASTM E1417/E1417M(程序)、E2297(傳統 UV-A 與白光光源及量測儀)、E3022(LED 型 UV-A 燈)以及 E1444/E3024(磁粒檢測)。概覽請參閱:ASTM E3022 – BSI Group。
- ISO/DIN EN ISO 滲透檢測。 ISO 3452-1/-2(基礎原理與滲透材料測試)以及 ISO 3059(滲透檢測與磁粒檢測之觀察條件)。資料來源:ISO 3452-2:2021。
- UV-A 測試光源之職業安全。 ICNIRP 關於保護工作者免受紫外線輻射之指引,包括非破壞性檢測所用「黑光」光源之分類(ICNIRP – Protecting Workers from Ultraviolet Radiation);在德國另補充人工光學輻射條例(OStrV),詳見 Gesetze im Internet。
- 市場數據。 Mordor Intelligence,「非破壞性檢測(NDT)市場」及 「液體滲透檢測(PT)市場」,2026 年。
紫外線螢光滲透檢測常見問答
螢光激發在滲透檢測中如何運作?
殘留於裂縫或孔隙中的螢光滲透劑會吸收波長約 365 nm 的 UV-A 輻射,並以較長波長的可見光形式重新發射部分能量。由於此發射光始終弱於激發光,因此暗色、低對比度的背景與激發強度本身同樣重要,皆是決定可偵測性的關鍵。
工業螢光滲透檢測應使用哪種波長?
絕大多數工業用滲透劑與磁粒檢測材料的激發峰值約在 365 nm,因此該範圍內的 UV-A 燈與 LED 為預設選擇。對於其他標記物,例如洩漏測試追蹤劑或特殊塗層,最佳激發波段可能有所不同;滲透劑的資料表始終具有最終決定權。
符合規範的檢測需要多少 UV-A 輻照度?
ISO 3059 要求檢測點處的 UV-A 輻照度至少為 1,000 µW/cm²(10 W/m²),建議上限指引約為 5,000 µW/cm²(50 W/m²)。航太專用規範,例如 SAE AMS2647,可能規定不同、甚至更高的最低數值,因此適用的客戶規範始終優先。
水銀蒸氣燈與 UV LED 檢測燈之間有何差異?
水銀蒸氣燈能提供較寬廣、柔和的輻照場,但需要長達十分鐘的暖機時間,並須搭配 UV-A 帶通濾光片。UV LED 可立即使用,且電力效率更高,但產生的照射場較窄,邊緣衰減也較陡,因此必須依據專用標準 ASTM E3022 另行測試與繪製其分佈圖。
為何在燈具功率名義上足夠的情況下,螢光檢測仍無法穩定發揮效果?
燈具的消耗功率並不代表其在激發波段內所輻射的光學功率,更無法代表到達工件表面的實際輻照度。老化、距離、濾光片狀態與工件幾何形狀均會使此數值獨立於額定功率而改變,因此唯有在實際檢測點進行量測方屬可靠。相關定義與單位列於輻射度量概覽中。
螢光滲透檢測中如何量測輻照度?
量測使用光譜響應限制在 320 至 400 nm 範圍內的 UV-A 輻射計,並直接在檢測點、以實際工作距離進行量測。當光源光譜差異明顯時,亦建議進行光譜量測,以排除感測器光譜不匹配的問題。
哪些因素限制了積層製造工件上的螢光滲透檢測?
粉床積層製造典型的表面粗糙度與孔隙率,會導致滲透劑積聚於表面孔隙中而非真正的裂縫,並滯留於該處。若未經後製處理或拋光,傳統滲透檢測在此類表面上的應用價值因此有限;但對於緻密、光滑的積層製造結構,該方法仍然適用。
自動化生產線中如何監控螢光滲透檢測?
可觸發式 UV LED 光源會與相機、機械手臂或輸送帶同步,確保每個工件都獲得相同且明確定義的激發光,同時影像處理演算法會依固定門檻值評估螢光強度。光源的輻照度與校正狀態亦會持續記錄,並作為可審核製程記錄的一部分保存。
作者:Dr. Mark Paravia
Dr.-Ing. Mark Paravia 是位於 Ettlingen 的 Opsytec Dr. Gröbel GmbH 的董事總經理,並負責領導經認證的校正實驗室。在 KIT 光技術研究所(Institute of Lighting Technology)從事脈衝式氙氣激發準分子放電的研究後,他目前的重點在於光學輻射量測技術。他是 DIN 標準委員會 FNL 7「光學輻射」的副主席,同時也是 DVGW 紫外線消毒專案小組的成員。
