


UV蛍光浸透探傷検査と工業用検査
蛍光浸透探傷検査において、最終判定は目またはカメラによって行われます。どちらも感度は高いものの、校正されているわけではありません。それらはコントラストを評価するのであって、絶対値を評価するのではありません。したがって再現性は、より明るいランプからではなく、励起波長、部品位置での放射照度、照射野の均一性、および環境光といった固定された境界条件から得られます。蛍光浸透探傷検査は、非破壊検査(NDT)の古典的な目視検査手法です。蛍光浸透液または磁粉探傷剤は、UV-A励起下で、日中光では見えないままとなる亀裂、多孔性、その他の表面欠陥を可視化します。中心となる物理量は、蛍光体の分光励起特性、検査位置での放射照度、残留可視光、および検査員の暗順応です。
UVクラック検査およびブラックライト検査という用語も使用されています。どちらも、環境光を暗くした状態でのUV-A下での同じ検査を指します。
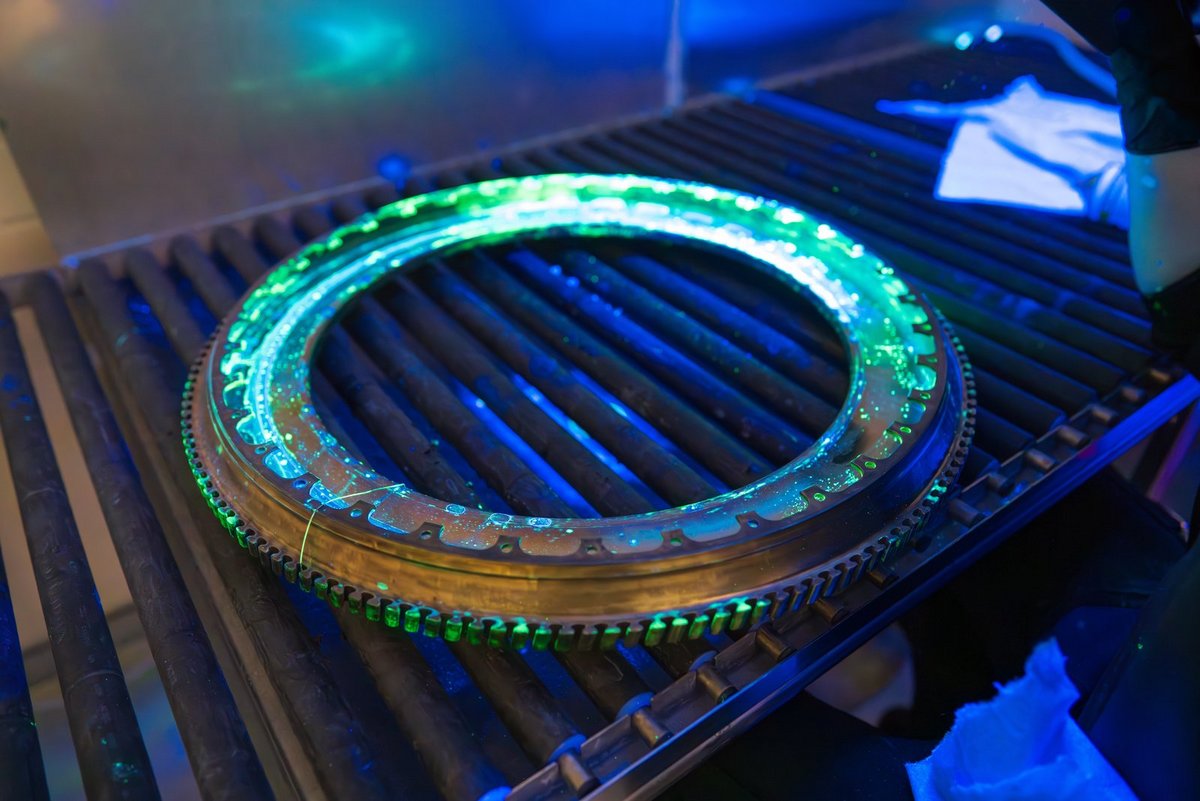
非破壊蛍光探傷はどのように発展しているか
この発展はプロセスおよび測定技術への要求を変化させています。老朽化した航空機の機体を維持するには、SAE AMS2647のような航空宇宙仕様の下で厳密に再現性のある浸透探傷検査が求められ、放射照度と均一性の文書化が必須となっています。電気自動車用バッテリーハウジングなどのダイカストアルミニウム部品のシリアル検査は、自動化されたカメラベースの蛍光探傷検査ステーションの割合を高めています。自動化・ロボット化された検査セルは、2024年時点で浸透探傷検査市場の売上高の15 %のシェアにすでに達しており、予測成長率は9.7 %です。また、水銀蒸気ランプからUV-LED光源への移行は、検査の測光的境界条件を根本的に変化させており、これがASTM E3022が独立規格として存在する理由です。
この移行はこの分野における最も決定的な技術的変化であり、電気効率だけでなく空間的な照射野特性も変化させます。LEDの照射野はガス放電ランプよりも急激に低下するため、より密なフィールドマッピングが必要になります。第二の推進要因は、現場保守作業向け携帯型検査光源の小型化であり、これはバッテリー駆動ランプの放電曲線を測定する必要性と結びついています。
さらに、評価そのものが純粋な目視検査から、学習ベースの画像解析を伴う自動化されたカメラベースの検査へと移行しつつあり、これによりトリガー可能で再現性のある照明が単なる利便性ではなく基本要件となっています。第四に、浸透探傷材料自体の環境負荷にもより注目が集まっており、感度のみを最大化するのではなく、感度、コスト、環境適合性がますます一体的に評価されるようになっています(下記の科学文献を参照)。第五に、SAE AMS2647のような航空宇宙分野固有の社内仕様は、一般的なISOおよびASTMの値を部分的に超えてUV光源の最低要件を厳格化しており、サプライヤーに検査機器の更新を迫っています。
この応用分野の市場規模、成長率および出典は、UV技術の市場発展のページにまとめられています。
蛍光励起はどのように機能するか
蛍光体は励起帯内の光子を吸収し、そのエネルギーの一部をより長い波長で再放出します。この両者の間には避けられない損失があります。分子が光子を発する前に、吸収されたエネルギーの一部が非放射緩和によって熱として放出されるため、可視発光は常に励起光より弱くなります。重要なのはスペクトルの重なりです。励起帯の外にある放射は、どれほど出力が高くても蛍光には一切寄与しません。
一般的な工業用浸透剤では、励起帯は365ナノメートル付近にあり、これがランプやLEDの標準波長とされている理由です。ASTM E3022では、LED光源の典型的な範囲を347~382ナノメートルとしています(Magnaflux, 2024)。漏れ試験用トレーサ、プロセス染料、蛍光コーティングなど他のマーカーでは、励起帯が異なる場合があります。その場合、適切な光源を決めるのは浸透剤のデータシートであり、その逆ではありません。もう一つの要件は、光源が発してはならない光に関するものです。残留可視光は背景光を増加させてコントラストを低下させ、励起帯より短い波長成分は測定上の利点なしに検査員を被曝させることになります。
UV-A励起にはどのような技術が用いられますか
蛍光浸透液を励起するためにはいくつかの光源が利用可能であり、スペクトル、ビーム特性、経年劣化挙動において大きく異なります。従来型の水銀ランプは広くて柔らかい放射照度分布を生成しますが、最大10分のウォームアップ時間と、可視光およびより短い波長の光を除去するためのUV-Aバンドパスフィルタが必要です(mr-chemie, 2025)。UV-LED光源は即座に点灯し、電気効率が高く、スペクトル的により安定していますが、より狭い照射野で、エッジの低下がより急峻であり、ガス放電ランプとは異なるメカニズムで劣化します。キセノンやその他の高輝度放電ランプは、自動カメラシステムのフラッシュ照明のように、短時間で非常に高い放射照度が必要な場合に使用されます。
| 技術 | 特性 | 利点 | 制約 | 典型的な用途 |
|---|---|---|---|---|
| 水銀ランプ(中圧) | 広くて柔らかい放射照度分布、365 nm付近の輝線スペクトルに加え可視域の副輝線 | 大面積で均一な照明、確立された規格基準(ASTM E2297) | 最大10分のウォームアップ時間、水銀を含有、UV-Aバンドパスフィルタが必要、稼働時間とともに劣化 | 据置型検査ブース、大面積検査エリア |
| UV-A LED | 365 nm付近の狭帯域スペクトル、急峻な照射野エッジの低下 | 即時点灯、低発熱、カメラ同期のためのトリガ可能性、水銀不使用 | 狭い照射野のためより緻密な照射野マッピングが必要、専用試験規格が必要(ASTM E3022) | ハンドランプ、スポット光源、自動検査セル |
| キセノン/HIDフラッシュランプ | 非常に高い瞬間放射照度、広帯域スペクトル | カメラベースのインライン検査のための高いピーク出力 | 追加のフィルタリングが必要、熱的・電気的な複雑さが高い | カメラサイクルに同期した自動画像処理 |
| 中圧ハンドランプ | 可搬型、商用電源またはバッテリー駆動 | 手の届きにくい部品や現場(MRO)での使用に対応 | 放射照度は距離の二乗に反比例して低下、バッテリー状態に依存 | 航空機やプラントの保守・現場検査 |
枠組みを定める規格
従来型の手法については、この枠組みが規範として定められています。ASTM E1417/E1417Mは、浸透時間、中間洗浄時間、現像時間を含む浸透探傷試験の実施方法を規定しています。ASTM E2297は、従来型のUV-Aおよび白色光光源と、それらを試験するために使用される測定器を対象とし、UV-A領域を320~400ナノメートル、可視領域を400~760ナノメートルと定義しています(Magnaflux, 2024)。ASTM E3022は、浸透探傷試験および磁粉探傷試験に使用されるLED方式のUV-Aランプに関する独自の要求事項と測定手順を追加しています。国際的には、ISO 3452シリーズが浸透探傷剤を規定しており、蛍光浸透探傷剤をタイプI、可視染料浸透探傷剤をタイプII、両用浸透探傷剤をタイプIIIに分類し、「非常に低感度」から「超高感度」までの5段階の感度レベルを設けています(ISO 3452-2:2021)。観察条件自体はISO 3059によって規定されており、限度値、測定、校正の詳細についてはISO 3059による観察条件のページで説明しています。航空宇宙分野では、SAE AMS2647のようなメーカー固有の仕様が、放射照度や検査間隔について独自の、場合によってはより厳しい最小値を追加しています。UVスペクトル範囲とその規範的な限度値の全般的な概要については、UVに関するガイドライン、規格、規範のページをご覧ください。
ガス放電ランプからLEDへの移行こそが、ASTM E3022が独立した文書として存在する理由です。LEDはより安定したスペクトルと発熱の少なさをもたらしますが、ビームパターンは異なります。従来のランプが広く緩やかな分布を持っていたのに対し、LEDはより狭い照射範囲で、端の落ち込みが急峻です。したがって、あるランプタイプ向けに作成された手順は、再測定なしに他のランプタイプにそのまま適用することはできません。
励起波長がなぜ数ある波長の中で365 nmに定まるのか
この数値はあらゆる規格に登場しますが、その理由が語られることはまずありません。それは両側から挟まれた狭い窓の中に存在します。
下限側は、光学系と労働安全によって制約されます。おおよそ340 nm未満では、通常のガラスや多くのプラスチックの吸収が急激に増大し、レンズやフィルタ、観察窓のコストが高くなります。同時に、光化学的作用も急峻に強まります。同じ放射照度でも、IEC 62471の規定する限度に達するまでの時間は、数時間ではなく数分になってしまいます。
上限側は、コントラストによって制約されます。約400 nmを超えると、励起光そのものが肉眼で見えるようになり、指示模様の上にベールをかけてしまいます。規格では環境光を最大20ルクスまでしか許容していません。可視光を放つ光源自体が、検査員がブース内に入る前にこの許容量を使い果たしてしまうのです。
その中間に、浸透液や磁粉に含まれる蛍光染料の吸収極大があります。一般的な系ではこれは360~370 nmに位置し、また水銀ランプの最強線であるi線(365.4 nm)とも重なります。この二つが一致したことで、規格類はこの光源を基準として発展してきました。そのため、現代のUV-A LEDも技術的・コスト的には385 nmや395 nmの方が有利であるにもかかわらず、依然として365 nmで発光するように作られています。検査媒体も規格も、365 nmを基準に構築されているためです。
規格の要求事項
| 要求事項 | 値 | 測定距離 | 点検間隔 | 規格 |
|---|---|---|---|---|
| 検査位置におけるUV-A放射照度 | ≥ 1,000 µW/cm²(10 W/m²) | 380 mm | シフトごと、または稼働8時間ごと | ASTM E1417(浸透探傷)、ASTM E1444(磁粉探傷) |
| UV-A放射照度、上限目安値 | ≤ 5,000 µW/cm²(50 W/m²) | 検査位置 | — | ISO 3059 |
| ブース内の周囲白色光 | ≤ 20 lx(2 fc) | 検査位置 | 毎週 | ISO 3059、ASTM E1417 |
| UV光源の可視残光 | メーカー規定値(遮断フィルター使用時) | 380 mm | ランプ点検時 | ASTM E3022 |
| 測定前のウォームアップ時間 | 10分以上 | — | 測定の都度 | 水銀蒸気ランプに適用 |
| 検査員の暗順応 | 1分以上 | — | 検査の都度 | ISO 3059 |
| バッテリー式ランプ:1,000 µW/cm²未満に低下するまでの時間 | メーカー規定値 | 380 mm | 充電ごと | ASTM E3022 |
表には一般的な要求事項を示していますが、常に基準となるのは規格の最新版と顧客仕様です。航空宇宙分野では、SAE AMS 2647のようなメーカー仕様がこれを上回り、より厳しい間隔を規定する場合があります。ISO 3059が限界値、測定機器、校正について具体的に何を要求しているかは、ISO 3059に基づく観察条件のページに記載されています。
実務で最も見落とされがちなのは2つの行です。380 mmの測定距離は推奨事項ではなく要求事項の一部です。250 mmでは同じランプでもおよそ2倍の値を示し、500 mmでは半分になります。また暗順応は検査員への配慮ではなく、目が指示模様を見るためにそもそも必要なものです。屋外から直接入ってきた検査員では、測定値がすべて基準を満たしているブースであっても、きずを発見できません。
3つの測定課題、3つの測定器
- 光源。 部品現場での検査用のUVハンドランプ、ブース用の定置光源。水銀灯からUV-A LEDへの移行によって現場は変化します。スペクトルが狭くなり、エッジの立ち下がりが急峻になるため、マッピングはより細かくなり、頻度が下がるわけではありません。
- 定期点検。 RMD Proは、放射照度と照度を同一の測定器で測定します。これはISO 3059が要求する両方の量を一度の測定で得られることを意味します。この目的のために測定器に必要な分光特性、および校正の頻度については、ISO 3059に準拠した観察条件の項をご覧ください。
- 自動検査。 人ではなく設備が判定を行う場合、手持ち測定に代わって常設センサが用いられます。励起用の警告センサ、応答用の蛍光センサです。両者については、以下の「蛍光センサと光電式警告センサはどのようにブースを監視するのか?」で取り上げます。
例えば旧式の水銀ランプと新しいLEDを比較するような分光的なクロスチェックには、UVpad Eが役立ちます。広帯域センサが狭帯域LEDでどの程度偏差を示すかを明らかにし、分光的なミスマッチを推測ではなく数値として示します。
どのプロセス変数が決定的か
蛍光指示模様が確実に検出されるかどうかは4つの量によって決まり、いずれも他の量で代替することはできません。部品表面(ランプ側ではなく)におけるUV-A放射照度は、励起帯の光子が実際に蛍光体にどれだけ到達するかを決定します。この値は作業距離の2乗に反比例して低下するため、ランプハウジングではなく実際の検査点で測定する必要があります。放射照度分布の均一性は、検査領域全体で同じ感度が得られるかどうかを決定します。不均一な照射field では、部品を置く位置によって結果が変化する、位置依存の結果が生じます。
光源自体および検査環境から生じる残留可視光は、弱い蛍光を検出する際の背景を形成します。人間の知覚は絶対輝度ではなくコントラストを判断するため、余分な1ルーメンごとに実効検出限界が下がります。最後に、検査員の暗順応は物理的なプロセス変数ではなく生物学的な変数ですが、規格上も同様に厳格に規定されています。ほとんどの手順では、検査前に最低1分間の順応時間を要求しています。これは、弱い光に対する目の感度がその時間を経て初めて十分に高まるためです。
工程を制限し、エラーを引き起こす要因は何か
最も多い誤解は、ランプの電力に関するものです。ワット数は消費電力を示すものであり、励起帯域内で放射される光学出力ではなく、ましてワークに到達する放射照度でもありません。電気的出力が等しい2つのランプでも、効率、光学系、経年変化の状態が異なるため、部品上の放射照度は大きく異なる場合があります。もう一つよくある誤解は、一度「十分」と測定された放射照度が無期限に有効であり続けるというものです。UVランプとUV LEDは異なる速度で劣化します。LEDチップは主に半導体の劣化により、また部分的には封止材の亀裂によって劣化します。定期的な確認測定を行わなければ、この低下は検査が実質的に承認された感度以下で運用されるまで気づかれません。
さらに、測定位置の選定が不適切な場合も多く見られます。ランプハウジング付近や画像中央での確認測定では、実際の検査領域の端や曲面形状の部品上で照射野がどのように現れるかについてほとんど情報が得られません。特にUV LEDは端部での急激な出力低下を示すため、中央では規定値を満たす放射照度でも、検査領域の端では既に必要最小値を大きく下回っている場合があります。最後に、時間の値だけ――一定の検査時間だけ――では積算光量の値の代わりにはなりません。検査位置での放射照度が不明である限り、その時間内に実際にどの程度の励起が起きたかは不明のままです。時間ではなく積算光量を用いるという同じ論理は、対象量が異なる関連分野、紫外線劣化、耐光性、光安定性にも当てはまります。ただし、蛍光浸透探傷検査で用いられる目視評価では、積分型センサの場合と同様には時間と積算光量の相反則は成立しません。
部品の形状、表面、材質はどのように影響するか
表面粗さや多孔性は、励起や放射照度とは無関係に試験結果に影響します。粉末床に典型的な表面粗さを持つ積層造形部品は、従来の浸透探傷試験にとって根本的な限界となります。後処理や研磨を行わない場合、多孔質または粗い積層造形構造には不向きです。なぜなら、浸透液が本来のき裂ではなく表面の気孔に溜まり、洗浄工程後もそこに残留するためです。緻密で多孔性のない積層造形構造であれば、この方法は依然として適用可能です。
従来工法で製造された部品においても、形状は放射照度分布に影響を与えます。凹状の曲面、穴、アンダーカットは、平坦な基準試料には現れない陰影を生じさせるため、複雑な形状の部品に対して試験手順を確定する前に、例えば光学シミュレーションを用いて事前に見積もっておくべきです。
光子エネルギーとストークスシフトによる蛍光効率の限界
蛍光指示模様の最大検出感度は、使用する浸透液だけでなく物理的にも制限されています。エネルギー保存則により、放出される光子は吸収された励起光子よりも多くのエネルギーを持つことは決してありません。光子エネルギーは次式で表されます。
E = h · c / λ
ここで、hはプランク定数、cは光速、λは波長です。
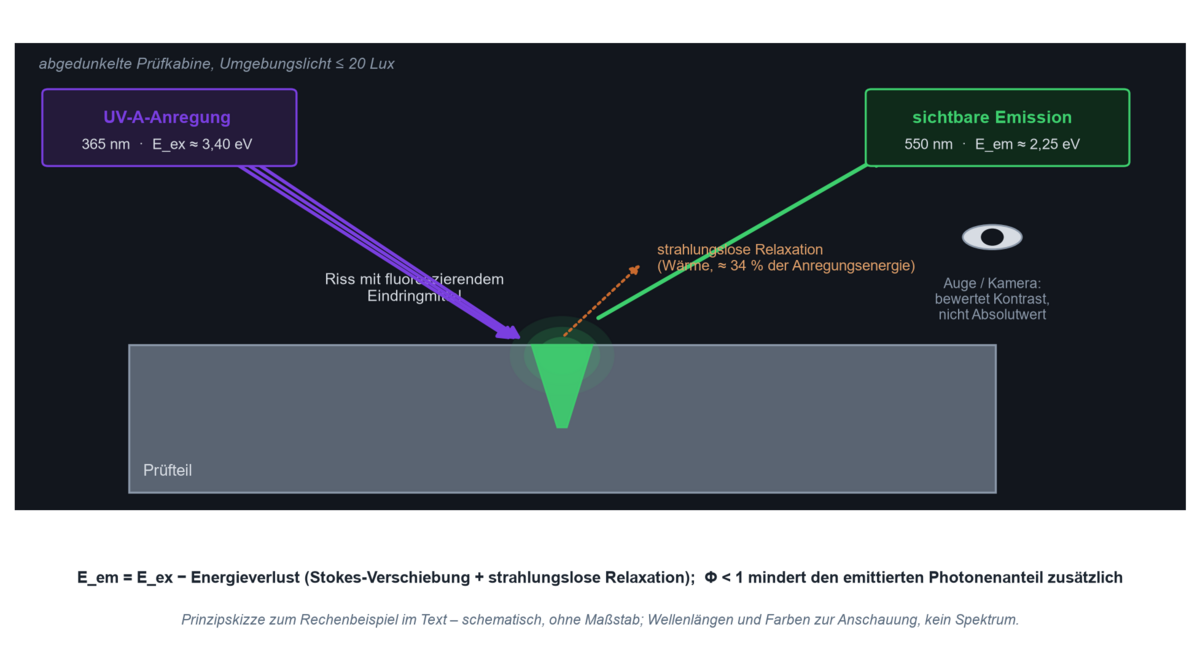
蛍光浸透液の発光波長は常に励起波長よりも長いため(ストークスシフト)、放出される光子は吸収された光子よりも少ないエネルギーしか持ちません。残りのエネルギーは、分子内の無放射緩和によって熱として放出されます。これはカシャの法則として知られる現象です。さらに、蛍光体は吸収した光子をすべて再放出するわけではなく、放出光子数と吸収光子数の比は量子収率(Φ)と呼ばれ、実用的な浸透液では通常1を大きく下回ります。
実務上の帰結:理想的に整合し損失のない励起光源であっても、可視蛍光強度をストークスシフトと量子収率によって決まる上限以上に高めることはできません。したがって、放射照度を高めても、浸透液が飽和や自己吸収に達しない範囲でのみ信号が改善されます。それを超えると、指示模様のコントラストは向上せず、検査員が不必要な被ばくを受けるだけになります。
計算例:励起エネルギーのうちどれだけが熱として失われるか
前提条件:励起波長 λ_ex = 365 nm(工業用UV-A光源の標準値)、一般的な黄緑色蛍光浸透液の発光極大 λ_em ≈ 550 nm。
計算式:E = h · c / λ、実用的な近似値として h · c ≈ 1240 eV·nm を使用。
計算:E_ex = 1240 / 365 ≈ 3.40 eV;E_em = 1240 / 550 ≈ 2.25 eV。
結果:発光光子1個あたりの相対エネルギー損失は (3.40 − 2.25) / 3.40 ≈ 34 パーセントである。
実務上の解釈:ストークスシフトだけで、励起エネルギーのおよそ3分の1が分子内で既に熱に変わっており、さらに量子収率 Φ < 1 によって利用可能な光子の割合が一段と低下する。この2つの効果が相まって、蛍光指示模様が本質的に低輝度であること、また環境光や迷光が検出性に不釣り合いなほど大きな影響を及ぼす理由を説明している――制限要因は励起パワーではなく、変換プロセスそのものの光学的収率の低さなのである。
蛍光浸透探傷検査はどこで使用されるか
航空宇宙分野では、蛍光浸透探傷検査および磁粉探傷検査は、タービンブレード、脚部品、安全上重要な鋳造部品の製造およびメンテナンスリリースにおける固定的な工程です。検査は監査対象となるため、SAE AMS2647などの仕様のもとで放射照度と校正状態を途切れなく記録することが重要な要件となります。自動車およびサプライヤー産業では、自動蛍光検査トンネルが、エンジンブロックや電気自動車用バッテリーハウジングなどのダイカストアルミニウム部品の気孔やクラックを生産速度で検査します。ここでは、大量生産と変化する部品位置にわたる放射照度の再現性が重要なプロセス変数となります。
発電分野では、タービン部品、圧力容器、パイプライン溶接部が検査されます。多くの場合、可搬型UVハンドランプを用いて現場で行われ、固定式ブースに比べて距離や周囲光の制御が難しくなります。積層造形分野では、蛍光浸透探傷検査は緻密で非多孔質な部品の後処理を補完する一方、多孔質構造には追加または代替の検査方法が必要です。医療技術分野では、これにチタン鋳造インプラントが含まれ、表面欠陥は直接安全性に関わります。
広域、穴、現場使用、マシンビジョンに適したUV光源とは
広範囲の据置型検査には、エリア照射器やSeries Lのアレイが適しており、検査対象全域にわたってできるだけ均一な照射野を作り出します。穴、アンダーカット、内部形状などアクセスしにくい形状には、コンパクトなUV LEDスポット光源や内視鏡・ボアスコープ用アタッチメントが用いられ、狭い照射野を検査対象の重要箇所に正確に向けます。
航空機やプラントの保守など、モバイルでの現場検査には、電池式のUVハンドランプが一般的に使用されます。この場合、動作時間に伴う放射照度の低下曲線を考慮する必要があります。ASTM E3022では、電池式LEDランプの試験項目として、低下曲線または1,000 µW/cm²を下回るまでの時間のいずれかを規定しているためです。強磁性部品については、浸透探傷試験に代わって蛍光磁粉探傷試験が用いられ、光学的な境界条件は同一ですが、別の規格(ASTM E1444、ASTM E3024)に準拠します。自動画像処理には、トリガー可能なUV LED光源が使用され、フラッシュ時間と強度がカメラのフレームに同期されます。
どの量を測定・監視すべきか
測定作業の出発点は機器ではなく、試験規格が実際にどの量を要求しているかという問いです。従来の目視評価による浸透探傷試験および磁粉探傷試験では、これは主に検査点におけるUV-A放射照度(µW/cm²またはW/m²単位)であり、UV-A領域に分光応答が限定されたRMD Proのような放射計で測定されます。光源が既知の、規格に適合したスペクトルを持つ限り、広帯域測定で十分ですが、著しく異なる分光分布を持つ光源同士を比較する場合――例えば旧式の水銀灯と新しいUV LEDを比較する場合――には、UVpadが提供するような分光測定が必要になります。広帯域センサは狭帯域光源において系統的なずれを生じることがあり、この現象はスペクトルミスマッチと呼ばれ、この分野で最も過小評価されがちな測定誤差要因の一つです。
放射照度に加えて、光源からの残留可視光およびブース内の周囲光も把握する必要があります。これはISO 3059がこれに対して独自の限度値を定めているためです。空間測定――検査領域内の複数点にわたって放射照度をマッピングすること――は、検査領域がビームプロファイルの均一な中心部より広い場合、または部品の形状により影ができる場合に必要となります。時間分解測定――一度きりの受入試験ではなく繰り返し行う点検――は、ガス放電ランプおよびLEDのいずれもが使用期間中に放射パワーを失うために必要です。
作業場そのものが第二の測定課題です。蛍光探傷検査ステーションの担当者は、UV-A光源の近くで長時間過ごすことになります。労働安全の観点からどの量が重要であるかについては、職場における紫外線紅斑で説明しています。
カメラが評価を担うようになると、照明要件はより厳しくなります。画像処理アルゴリズムはグレー値を固定の閾値と比較するため、部品間で照明にばらつきがあったり、光源の使用期間中にドリフトが生じたりすると、その閾値も一緒にずれてしまい、欠陥検出率が気付かないうちに変化してしまうからです。トリガー可能なUV LEDはカメラ、ロボット、コンベアと同期させることができ、すべてのフレームで同一の規定された励起光を供給します――これこそが、単に光出力が高いことよりも重要な、常時点灯型ランプに対する真の利点です。
近年の開発では、この制御された照明が学習ベースの画像解析と組み合わされています。2026年に発表されたタービンブレードの自動蛍光探傷検査システムでは、改良版YOLOv8アーキテクチャを用いて割れ、湯境、介在物、気孔を分類し、平均93.3%の検出精度を達成しています(下記の科学文献を参照)。プロセス文書化の観点からは――特に航空宇宙産業のような監査対象業界では――放射照度と校正状態の継続的な記録は、一度きりの受入値としてではなく、データセットとして検査記録に含まれるべきです。
蛍光センサと光電式警告センサはどのようにブースを監視するのか
定期的な手動測定では、試験当日にブースが正常であったかどうかは分かりますが、次のシフトでも正常であり続けるかどうかは分かりません。検査がサイクル運転または無人運転で行われる場合、常設センサがその役割を担います。
これをプラントの機能に変えるのが光電式警告センサです。UVセンサが検査ポイントの放射照度を連続的に測定し、値が要求される下限値を下回ると信号を発します。ASTM E1417に準拠した浸透探傷試験の場合、この下限値はUV-Aで1,000 µW/cm²です。信号は0~10 Vまたは4~20 mAとしてコントローラに送られ、部品が未検査のまま通過する前にサイクルを停止させます。手動測定との違いは精度ではなく連続性にあります。2回の点検の間にランプが故障した場合、それ以外の方法では次の測定まで気づかれず、その間にリリースされたすべての部品も同様に気づかれないままとなります。
蛍光センサは励起光ではなく応答光、すなわち浸透剤が発する蛍光を測定します。これは、人ではなくプラントが評価を行う場面で使用されます。例えば、蛍光マーキングされた接着ビードが完全に塗布されているかを確認したり、組立前に部品が洗浄されたことを確認したりする場合です。蛍光光は励起光に比べて桁違いに弱いため、フィルタリングが結果を左右します。センサは光源のUV-A成分を遮断し、ストークスシフトによって生じる長波長側の成分のみを通過させなければなりません。そうしないと、試料ではなくランプを測定することになります。
この2つの用途には、構成の異なる同一のセンサが必要です。すなわち、明確で狭い分光範囲を持つ受光部と、プラントが読み取れる出力です。利用可能な範囲と出力についてはUVセンサのページに記載されています。湿式洗浄設備やCIP環境向けには、それ専用に設計されたUVx-SEがあります。センサが「UV-A」そのものではなく、自身の感度特性に基づく加重和を測定する理由については、分光範囲と規格で説明しています。
科学文献は何を示しているか
LEDの経年劣化、積層造形における検査限界、浸透探傷液の選定、および自動画像解析に関する本文の中心的な主張には、4件の論文が技術的根拠を提供しています。
- UV-A LEDの経年劣化。市販の3ワットUV-A LED(365 nm)を連続動作と周期動作の条件下で経年劣化させた研究では、周期動作は連続動作と比較して寿命を大幅に延長すること、また光出力の低下は主に半導体の劣化により、副次的には封止材の割れによって引き起こされることが示されており、この知見はUV-LED検査灯の保守間隔に直接関係します。 – Arques-Orobon, F. J.; Vazquez, M.; Nuñez, N. (2020): Lifetime Analysis of Commercial 3 W UV-A LED, Crystals 10(12), 1083.
- 積層造形における浸透探傷試験の限界。積層造形向け欠陥検査技術のレビューでは、浸透探傷試験は感度が高い一方で、事前研磨をしない多孔質または粗い積層造形表面には不向きであると分類されており、緻密な従来製造部品との適用範囲の違いが示されています。 – Chen, Y.; Peng, X.; Kong, L. B.; Dong, G. X.; Remani, A.; Leach, R. (2021): Defect inspection technologies for additive manufacturing, International Journal of Extreme Manufacturing 3(2).
- 持続可能性基準に基づく浸透探傷液の選定。蛍光浸透探傷液の選定に関する研究では、感度やコストに加えて環境・安全基準を含む評価モデルが構築されており、単純な検査感度を超えた評価手法が示されています。 – Pacana, A.; Siwiec, D.; Bednárová, L. (2020): Method of Choice: A Fluorescent Penetrant Taking into Sustainability Criteria, Sustainability 12(14), 5854.
- 自動化されたAI支援蛍光探傷検査。2026年に発表された論文では、改良型YOLOv8アーキテクチャに基づくタービン翼向けの自動化AI支援蛍光探傷検査システムが記載されており、4種類の代表的な表面欠陥を平均検出精度93.3パーセントで分類しています。これは、制御された照明下での自動画像解析という潮流を示しています。 – Wu, D.; Deng, D.; Li, H.; Wang, H.; Zhao, B. (2026): Fluorescent penetrant inspection system for minor defects in jet-engine blade surface, Journal of Intelligent Manufacturing 37(8), 3105–3121.
技術背景と参考資料
本文の根拠となる規格、労働安全および市場データに関するさらに4件の情報源:
- 浸透探傷試験および磁粉探傷試験の規格。 ASTM E1417/E1417M(手順)、E2297(従来型UV-Aおよび白色光源と計測器)、E3022(LEDベースのUV-Aランプ)、E1444/E3024(磁粉探傷試験)。概要: ASTM E3022 – BSI Group。
- ISO/DIN EN ISO 浸透探傷試験。 ISO 3452-1/-2(基礎および浸透探傷材料試験)およびISO 3059(浸透探傷試験および磁粉探傷試験の観察条件)。出典: ISO 3452-2:2021。
- UV-A試験光源に関する労働安全。 非破壊検査で使用される「ブラックライト」光源の分類を含む、労働者を紫外線から保護するためのICNIRPガイダンス(ICNIRP – Protecting Workers from Ultraviolet Radiation)。ドイツでは、人工光学放射に関する政令(OStrV)により補完されています。Gesetze im Internet。
- 市場データ。 Mordor Intelligence、「非破壊検査(NDT)市場」および「浸透探傷試験(PT)市場」、2026年。
UV蛍光浸透探傷試験に関するFAQ
蛍光浸透探傷試験における蛍光励起の仕組みは?
亀裂や気孔内に残留した蛍光浸透液は、365 nm前後のUV-A放射を吸収し、そのエネルギーの一部をより長い波長の可視光として再放出します。この発光は常に励起光よりも弱いため、検出性には励起強度そのものと同様に、暗くコントラストの低い背景が重要になります。
工業用蛍光浸透探傷試験に適した波長は?
大多数の工業用浸透探傷剤および磁粉探傷剤では、励起極大は365 nm付近にあり、そのためこの波長域のUV-Aランプおよびランプ及びLEDが標準として用いられます。リークテスト用トレーサーや特殊コーティングなど他のマーカーでは、最適な励起帯域が異なる場合があるため、常に浸透液のデータシートが優先されます。
規格に適合した検査に必要なUV-A放射照度は?
ISO 3059では、検査位置において少なくとも1,000 µW/cm²(10 W/m²)のUV-A放射照度が要求されており、上限の目安として約5,000 µW/cm²(50 W/m²)が推奨されています。SAE AMS2647などの航空宇宙分野固有の仕様では、異なる、場合によってはより高い最小値が規定されていることがあるため、該当する顧客仕様が常に優先されます。
水銀灯とUV LED検査灯の違いは?
水銀灯は広く柔らかい放射照度分布を提供しますが、最大10分間のウォームアップ時間とUV-Aバンドパスフィルタが必要です。UV LEDは即座に使用可能で電力効率も高い一方、照射範囲が狭く、周辺部での照度低下が急峻であるため、専用規格ASTM E3022に基づいて別途試験および照度マッピングを行う必要があります。
公称上十分なランプ出力があっても蛍光検査が確実に機能しないのはなぜですか?
ランプの消費電力は、励起帯域内で放射される光学出力を示すものではなく、まして部品に到達する放射照度を表すものでもありません。経年劣化、距離、フィルタの状態、部品形状などは定格出力とは無関係にこの値を変化させるため、実際の検査位置での測定のみが信頼できます。基礎となる定義と単位は、放射測定量の一覧に記載されています。
蛍光浸透探傷試験において放射照度はどのように測定されますか?
測定には、分光応答が320~400 nmの範囲に限定されたUV-A放射計を用い、検査位置および実際の作業距離で直接測定します。光源のスペクトルが大きく異なる場合は、センサーのスペクトルミスマッチを排除するために分光測定も推奨されます。
積層造形部品における蛍光浸透探傷試験を制限する要因は?
粉末床溶融結合方式の積層造形に特有の表面粗さと気孔率により、浸透液は本来の亀裂ではなく表面の気孔に溜まり、そこに残留してしまいます。後処理や研磨を行わない場合、このような表面では従来の浸透探傷試験の有効性は限定的です。緻密で平滑な積層造形構造に対しては、引き続き適用可能です。
自動化設備における蛍光浸透探傷試験の監視方法は?
トリガー可能なUV LED光源はカメラ、ロボットまたはコンベアと同期され、すべての部品が同一の定義された励起を受けるようになっており、画像処理アルゴリズムが固定しきい値に対して蛍光強度を評価します。さらに、光源の放射照度と校正状態は継続的に記録され、監査可能なプロセス記録の一部として保管されます。
関連する応用分野
蛍光探傷はさらに3つの分野に関係します。航空宇宙では、同じ浸透探傷が各社独自の規格および認定要件によって規定されており、労働安全では検査ブースにおける検査員のUV-A曝露を評価し、自動化とプロセス統合では、カメラによる評価が依存するトリガー可能で再現性のある照射について説明しています。同じ検査手段はアディティブマニュファクチャリングや光学と精密部品にも見られ、市場と応用分野の概要はすべての分野を関連付けて示しています。ロボットが励起光を誘導する場合、検査しきい値がずれないよう、経路全体にわたって放射照度を一定に保つ必要があります。詳しくはロボティクスをご覧ください。全体像についてはUV応用分野の概要をご覧ください。
著者:Dr. Mark Paravia
Dr.-Ing. Mark Paraviaは、エトリンゲンにあるOpsytec Dr. Gröbel GmbHの代表取締役であり、認定校正機関の責任者を務めています。KITの照明技術研究所においてパルスキセノンエキシマ放電に関する研究に従事した後、現在は光放射測定技術に注力しています。同氏はDIN規格委員会FNL 7「光放射」の副委員長を務めるとともに、DVGWのUV消毒プロジェクトグループのメンバーでもあります。
蛍光浸透探傷検査に関するアドバイス
実際の検査面に到達する放射照度と均一性が分からない場合、あるいは現在お使いのUV光源がその場所で規格を満たしているかどうか不明な場合、実際の検査地点での測定により、所見が争点となる前に明確な答えが得られます。お問い合わせください。
