


Prova con liquidi penetranti fluorescenti UV e ispezione industriale
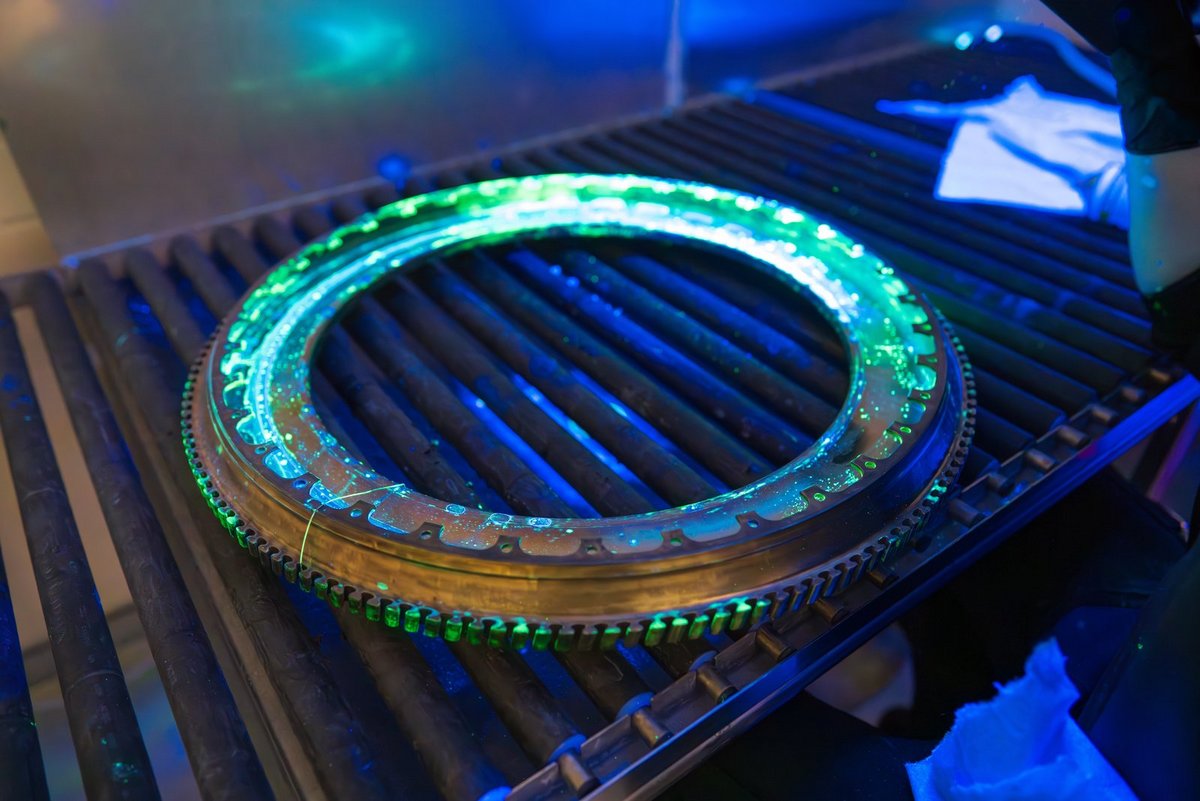
Nella prova con liquidi penetranti fluorescenti, il giudizio finale viene emesso da un occhio o da una telecamera. Entrambi sono sensibili, ma nessuno dei due è tarato: valutano il contrasto, non i valori assoluti. La riproducibilità non deriva quindi da una lampada più luminosa, ma da condizioni al contorno fisse – lunghezza d'onda di eccitazione, irradianza sul pezzo, uniformità del campo e luce ambientale. La prova con liquidi penetranti fluorescenti è il classico metodo visivo dei controlli non distruttivi (NDT): un liquido penetrante fluorescente o un mezzo per particelle magnetiche rende visibili cricche, porosità e altri difetti affioranti in superficie sotto eccitazione UV-A che rimarrebbero invisibili alla luce del giorno. Le grandezze fisiche centrali sono l'eccitazione spettrale del fluoroforo, l'irradianza nel punto di ispezione, la luce visibile residua e l'adattamento al buio dell'ispettore.
I termini UV crack testing e black light inspection sono anch'essi in uso – entrambi indicano la stessa ispezione sotto UV-A con la luce ambientale oscurata.
Come si sta evolvendo il controllo non distruttivo mediante liquidi penetranti fluorescenti?
Questa evoluzione modifica i requisiti posti alla tecnologia di processo e di misura. La manutenzione di flotte aeree in invecchiamento richiede controlli con liquidi penetranti strettamente ripetibili secondo specifiche aerospaziali come la SAE AMS2647, rendendo obbligatoria la documentazione di irradianza e uniformità. Il controllo seriale di componenti in alluminio pressofuso – come gli involucri delle batterie per veicoli elettrici – aumenta la quota di stazioni di ispezione fluorescente automatizzate e basate su telecamera; le celle di ispezione automatizzate e robotizzate hanno già raggiunto una quota del 15 % del fatturato del mercato dei controlli con liquidi penetranti nel 2024, con un tasso di crescita previsto del 9,7 %. Inoltre, il passaggio dalle lampade a vapori di mercurio alle sorgenti UV-LED sta cambiando radicalmente le condizioni fotometriche al contorno del controllo – motivo per cui esiste la norma ASTM E3022 come standard a sé stante.
Questo passaggio rappresenta il cambiamento tecnologico più determinante nel settore; esso modifica non solo l'efficienza elettrica ma anche le caratteristiche spaziali del campo, rendendo necessaria una mappatura del campo più fitta poiché il campo dei LED decresce in modo più ripido rispetto a quello di una lampada a scarica di gas. Un secondo fattore trainante è la miniaturizzazione delle sorgenti di ispezione portatili per gli interventi di manutenzione sul campo, unita alla necessità di misurare la curva di scarica delle lampade a batteria.
Inoltre, la valutazione stessa si sta spostando dal controllo puramente visivo verso un'ispezione automatizzata, basata su telecamera, con analisi delle immagini basata su apprendimento automatico, il che rende l'illuminazione attivabile e riproducibile un requisito fondamentale e non più solo una comodità. In quarto luogo, sta ricevendo maggiore attenzione l'impatto ambientale dei materiali penetranti stessi: sensibilità, costo e compatibilità ambientale vengono sempre più valutati congiuntamente, anziché massimizzare la sola sensibilità (vedi la letteratura scientifica riportata di seguito). In quinto luogo, specifiche interne specifiche del settore aerospaziale come la SAE AMS2647 inaspriscono in alcuni punti i requisiti minimi per le sorgenti UV oltre i valori generali ISO e ASTM, costringendo i fornitori ad aggiornare le proprie apparecchiature di controllo.
Le dimensioni del mercato, i tassi di crescita e le fonti relative a questo ambito applicativo sono riassunti nella pagina Sviluppo del mercato della tecnologia UV.
Come funziona l'eccitazione fluorescente?
Un fluoroforo assorbe fotoni all'interno di una banda di eccitazione e riemette parte di tale energia a lunghezze d'onda più lunghe. Tra le due si presenta una perdita inevitabile: l'emissione visibile è sempre più debole dell'eccitazione, poiché parte dell'energia assorbita viene rilasciata come calore tramite rilassamento non radiativo prima che la molecola emetta un fotone. Ciò che conta è la sovrapposizione spettrale: la radiazione al di fuori della banda di eccitazione non contribuisce in alcun modo alla fluorescenza, indipendentemente dalla potenza disponibile.
Per i comuni penetranti industriali, la banda di eccitazione si trova intorno ai 365 nanometri, motivo per cui questa lunghezza d'onda è lo standard per lampade e LED; la norma ASTM E3022 indica un intervallo tipico da 347 a 382 nanometri per le sorgenti LED (Magnaflux, 2024). Per altri marcatori – traccianti per prove di tenuta, coloranti di processo, rivestimenti fluorescenti – la banda di eccitazione può differire; è la scheda tecnica del penetrante a determinare la sorgente appropriata, e non il contrario. Un secondo requisito riguarda ciò che la sorgente non dovrebbe emettere: la luce visibile residua aumenta il fondo e riduce il contrasto, mentre le componenti a lunghezza d'onda corta al di sotto della banda di eccitazione esporrebbero l'operatore senza alcun beneficio in termini di misurazione.
Quali tecnologie vengono utilizzate per l'eccitazione UV-A?
Sono disponibili diverse sorgenti luminose per eccitare i penetranti fluorescenti, che differiscono notevolmente per spettro, caratteristiche del fascio e comportamento di invecchiamento. Le tradizionali lampade a vapori di mercurio producono un campo di irradianza ampio e omogeneo ma necessitano di un tempo di riscaldamento fino a dieci minuti e di un filtro passa-banda UV-A per escludere la luce visibile e a lunghezza d'onda più corta (mr-chemie, 2025). Le sorgenti LED UV sono pronte all'uso istantaneamente, più efficienti elettricamente e spettralmente più stabili, ma forniscono un campo più ristretto con una caduta ai margini più marcata e invecchiano attraverso un meccanismo diverso rispetto alle lampade a scarica di gas. Le lampade allo xenon e altre lampade a scarica ad alta intensità vengono utilizzate dove è necessaria un'irradianza molto elevata per breve tempo, come l'illuminazione flash per sistemi a telecamera automatizzati.
| Tecnologia | Caratteristiche | Vantaggi | Limiti | Impiego tipico |
|---|---|---|---|---|
| Lampada a vapori di mercurio (media pressione) | campo di irradianza ampio e omogeneo; spettro a righe intorno a 365 nm più righe laterali nel visibile | illuminazione uniforme su grandi aree; base normativa consolidata (ASTM E2297) | tempo di riscaldamento fino a 10 min; contiene mercurio; richiede un filtro passa-banda UV-A; invecchia con le ore di funzionamento | cabine di ispezione stazionarie, grandi aree di ispezione |
| LED UV-A | spettro a banda stretta intorno a 365 nm; caduta ai margini del campo marcata | accensione istantanea; bassa emissione di calore; attivabile per la sincronizzazione con telecamere; senza mercurio | il campo a fascio ristretto richiede una mappatura del campo più densa; necessita di una propria norma di prova (ASTM E3022) | lampade portatili, sorgenti puntiformi, celle di ispezione automatizzate |
| Lampada flash allo xenon/HID | irradianza momentanea molto elevata; spettro a banda larga | elevata potenza di picco per ispezione inline basata su telecamera | necessita di filtraggio aggiuntivo; maggiore complessità termica ed elettrica | elaborazione automatizzata delle immagini nel ciclo della telecamera |
| Lampada portatile a media pressione | portatile, alimentata da rete o a batteria | funziona su componenti difficili da raggiungere e sul campo (MRO) | l'irradianza diminuisce con il quadrato della distanza; dipende dallo stato della batteria | manutenzione, ispezione in loco di aeromobili e impianti |
Quali norme definiscono il quadro di riferimento?
Per i metodi classici, questo quadro di riferimento è definito in modo normativo. La norma ASTM E1417/E1417M descrive come viene eseguita la prova con liquidi penetranti, inclusi i tempi di penetrazione, pulizia intermedia e sviluppo; la norma ASTM E2297 riguarda le tradizionali sorgenti UV-A e luce bianca e gli strumenti utilizzati per testarle, definendo l'intervallo UV-A tra 320 e 400 nanometri e l'intervallo visibile tra 400 e 760 nanometri (Magnaflux, 2024). La norma ASTM E3022 aggiunge requisiti e procedure di misura propri per le lampade UV-A a LED utilizzate nelle prove con liquidi penetranti e particelle magnetiche. A livello internazionale, la serie ISO 3452 disciplina i materiali penetranti, classificando i penetranti fluorescenti come Tipo I, i penetranti a colorante visibile come Tipo II e i penetranti a doppio uso come Tipo III, in cinque livelli di sensibilità da "molto basso" a "ultra alto" (ISO 3452-2:2021). Le condizioni di osservazione sono disciplinate dalla norma ISO 3059 – i valori limite, la misurazione e la taratura sono trattati in dettaglio nella pagina condizioni di osservazione secondo ISO 3059. Nel settore aerospaziale, specifiche specifiche del produttore come la SAE AMS2647 aggiungono valori minimi propri, talvolta più severi, per l'irradianza e gli intervalli di ispezione. Una panoramica generale degli intervalli spettrali UV e dei relativi limiti normativi è disponibile nella pagina Linee guida, standard e norme in ambito UV.
Il passaggio dalle lampade a scarica di gas ai LED è esattamente il motivo per cui la norma ASTM E3022 esiste come documento separato. I LED offrono uno spettro più stabile e meno calore, ma un diverso andamento del fascio: campi più ristretti con una caduta ai margini più marcata, laddove la lampada tradizionale presentava una distribuzione ampia e uniforme. Una procedura scritta per un tipo di lampada non è quindi trasferibile all'altro senza una nuova misurazione.
Perché l'eccitazione si posiziona a 365 nm tra tutte le lunghezze d'onda
Il valore compare in ogni norma, il motivo raramente. Esso risiede in una finestra ristretta delimitata su entrambi i lati.
In basso, è delimitata dall'ottica e dalla sicurezza sul lavoro: sotto circa 340 nm il vetro comune e molte materie plastiche assorbono in misura crescente – lenti, filtri e finestre di osservazione diventano costosi. Allo stesso tempo l'effetto attinico aumenta bruscamente; alla stessa irradianza il limite secondo IEC 62471 verrebbe raggiunto in pochi minuti piuttosto che in ore.
In alto, è delimitata dal contrasto. A partire da circa 400 nm l'eccitazione diventa visibile all'occhio e getta un velo sull'indicazione. La norma consente al massimo 20 lux di luce ambientale – una fonte che emette essa stessa in modo visibile esaurisce questo budget prima ancora che l'ispettore entri nella cabina.
Nel mezzo si trova il massimo di assorbimento dei coloranti fluorescenti nei penetranti e nelle particelle magnetiche, che per i sistemi comuni si situa tra 360 e 370 nm – e la riga più intensa della lampada a vapori di mercurio, la linea i a 365,4 nm. Le due cose coincidono, e le norme si sono sviluppate attorno a questa fonte. Ecco perché anche i moderni LED UV-A emettono a 365 nm, sebbene 385 o 395 nm sarebbero tecnicamente più semplici ed economici: i mezzi di prova e le norme sono costruiti attorno a 365 nm.
Cosa richiedono le norme
| Requisito | Valore | Distanza di misura | Intervallo di controllo | Norma |
|---|---|---|---|---|
| Irradianza UV-A nel punto di ispezione | ≥ 1.000 µW/cm² (10 W/m²) | 380 mm | per turno o ogni otto ore di funzionamento | ASTM E1417 (penetranti), ASTM E1444 (particelle magnetiche) |
| Irradianza UV-A, valore guida superiore | ≤ 5.000 µW/cm² (50 W/m²) | nel punto di ispezione | — | ISO 3059 |
| Luce bianca ambientale nella cabina | ≤ 20 lx (2 fc) | nel punto di ispezione | settimanale | ISO 3059, ASTM E1417 |
| Luce residua visibile della sorgente UV | secondo il produttore, con filtro di blocco | 380 mm | con il controllo della lampada | ASTM E3022 |
| Tempo di riscaldamento prima della misura | almeno 10 minuti | — | prima di ogni misura | si applica alle lampade a vapori di mercurio |
| Adattamento al buio dell'ispettore | almeno 1 minuto | — | prima di ogni ispezione | ISO 3059 |
| Lampade a batteria: tempo per scendere sotto 1.000 µW/cm² | da indicare a cura del produttore | 380 mm | per ogni carica | ASTM E3022 |
La tabella elenca i requisiti comuni; a determinare è sempre la revisione attuale della norma e la specifica del cliente. Nel settore aerospaziale, le specifiche dei produttori come SAE AMS 2647 vanno oltre e talvolta prescrivono intervalli più stretti. Ciò che la ISO 3059 richiede in detaglio in termini di valori limite, strumenti di misura e taratura è riportato nella pagina condizioni di visualizzazione secondo ISO 3059.
Due righe sono quelle più spesso trascurate nella pratica. La distanza di misura di 380 mm non è una raccomandazione ma parte del requisito: a 250 mm la stessa lampada misura circa il doppio, a 500 mm la metà. E l'adattamento al buio non è una cortesia verso l'ispettore – l'occhio ne ha bisogno per poter vedere l'indicazione. Una cabina che soddisfa ogni valore misurato non riesce comunque a rilevare le cricche se l'ispettore entra direttamente dall'esterno.
Tre compiti di misura, tre strumenti
- La fonte. Lampade UV portatili per l'ispezione sul pezzo e sul campo, fonti stazionarie per la cabina. Il passaggio dal vapore di mercurio al LED UV-A modifica il quadro: spettro più stretto, caduta dei bordi più netta – la mappatura diventa più fine, non meno frequente.
- Il controllo ricorrente. Il RMD Pro misura irradianza e illuminamento con lo stesso strumento – entrambe le grandezze richieste dalla ISO 3059, in un unico passaggio. Quali proprietà spettrali uno strumento debba avere per questo, e con quale frequenza debba essere tarato, viene trattato in condizioni di visione secondo ISO 3059.
- Ispezione automatizzata. Dove è l'impianto a valutare e non una persona, sensori installati permanentemente sostituiscono la misura manuale – sensori di allarme per l'eccitazione, sensori di luminescenza per la risposta. Entrambi sono trattati più sotto alla voce "Come monitorano la cabina i sensori di luminescenza e i sensori di allarme elettro-ottici?"
Per il confronto spettrale incrociato – ad esempio tra una vecchia lampada a vapori di mercurio e un nuovo LED – interviene l'UVpad E. Mostra quanto un sensore a banda larga si discosti sul LED a banda stretta e trasforma il disallineamento spettrale in un numero invece che in un sospetto.
Quali sono le grandezze di processo determinanti?
Quattro grandezze determinano se un'indicazione fluorescente viene individuata in modo affidabile, e nessuna può sostituire l'altra. L'irradianza UV-A sul pezzo (non sulla lampada) determina quanti fotoni della banda di eccitazione raggiungono effettivamente il fluoroforo – essa diminuisce con il quadrato della distanza di lavoro e deve pertanto essere misurata nel punto di ispezione effettivo, non sull'alloggiamento della lampada. L'uniformità del campo di irradianza determina se la stessa sensibilità si applica su tutta l'area di ispezione; un campo non uniforme produce risultati dipendenti dalla posizione, che variano in base a dove il pezzo viene collocato.
La luce visibile residua, proveniente sia dalla sorgente stessa che dall'ambiente di ispezione, definisce lo sfondo rispetto al quale deve essere rilevata la debole fluorescenza; poiché la percezione umana valuta il contrasto piuttosto che la luminanza assoluta, ogni lumen aggiuntivo abbassa il limite di rilevazione effettivo. L'adattamento al buio dell'ispettore, infine, è una grandezza di processo biologica piuttosto che fisica, ma è altrettanto saldamente ancorata nelle norme: la maggior parte delle procedure richiede un tempo minimo di adattamento di un minuto prima dell'ispezione, poiché la sensibilità dell'occhio alla luce debole aumenta a sufficienza solo dopo tale periodo.
Cosa limita il processo o causa errori?
Il fraintendimento più comune riguarda la potenza elettrica della lampada: un valore in watt descrive la potenza assorbita, non la potenza ottica irradiata all'interno della banda di eccitazione, e certamente non l'irradianza che raggiunge il componente. Due lampade di pari potenza elettrica possono produrre un'irradianza molto diversa sul componente a causa di differenze di efficienza, ottica e stato di invecchiamento. Un secondo fraintendimento comune è che un'irradianza misurata una volta come "sufficiente" resti valida indefinitamente: le lampade UV e i LED UV invecchiano a velocità diverse, i chip LED principalmente per degrado del semiconduttore e in parte per la fessurazione dell'incapsulante; senza misurazioni di controllo ricorrenti, questo declino passa inosservato finché l'ispezione non funziona effettivamente sotto la sua sensibilità dichiarata.
Inoltre, la posizione di misura è spesso scelta male: una misura di controllo sull'alloggiamento della lampada o al centro dell'immagine dice poco su come si presenti il campo ai margini dell'effettiva area di ispezione o su una geometria curva del componente. Specialmente con i LED UV e la loro brusca caduta ai margini, un'irradianza conforme al centro può già scendere ben sotto il minimo richiesto al margine dell'area di ispezione. Infine, un valore di tempo da solo – una durata di ispezione fissa – non sostituisce un valore di dose: finché l'irradianza nel punto di ispezione è ignota, resta poco chiaro quale eccitazione effettiva sia avvenuta durante quel tempo. La stessa logica – dose invece di tempo – vale in un ambito correlato con una grandezza target diversa, Invecchiamento UV, resistenza al colore e fotostabilità; per la valutazione visiva impiegata nel controllo con liquidi penetranti fluorescenti, la reciprocità tempo-dose non vale nello stesso modo in cui vale per i sensori integratori.
Come influiscono la geometria del pezzo, la superficie e il materiale?
La rugosità superficiale e la porosità influenzano il risultato del test indipendentemente dall'eccitazione e dall'irradianza. I pezzi fabbricati in modo additivo con la tipica rugosità superficiale da letto di polvere presentano un limite fondamentale per il controllo classico con liquidi penetranti: senza post-elaborazione o lucidatura, il metodo non è idoneo per strutture fabbricate in modo additivo porose o rugose, poiché il liquido penetrante si accumula nei pori superficiali piuttosto che nelle vere cricche e vi rimane dopo la fase di lavaggio. Per strutture fabbricate in modo additivo dense e non porose, il metodo rimane applicabile.
Anche su pezzi fabbricati con metodi convenzionali, la geometria influisce sul campo di irradianza: raggi concavi, forature e sottosquadri creano zone d'ombra che un campione di riferimento piano non presenta, e dovrebbero pertanto essere stimati in anticipo – ad esempio utilizzando la simulazione ottica – prima di definire una procedura di test per un pezzo complesso.
L'energia del fotone e lo spostamento di Stokes come limite di efficienza della fluorescenza
La sensibilità massima di rilevamento di un'indicazione fluorescente è limitata fisicamente, non solo dal penetrante utilizzato. Per la conservazione dell'energia, un fotone emesso non può mai trasportare più energia del fotone di eccitazione assorbito; l'energia del fotone è data da
E = h · c / λ
dove h è la costante di Planck, c la velocità della luce e λ la lunghezza d'onda.
Poiché la lunghezza d'onda di emissione dei penetranti fluorescenti è sempre più lunga di quella di eccitazione (spostamento di Stokes), ogni fotone emesso trasporta meno energia di quello assorbito – la parte restante viene rilasciata come calore attraverso il rilassamento non radiativo nella molecola, un effetto descritto dalla regola di Kasha. Inoltre, nessun fluoroforo riemette ogni fotone assorbito; il rapporto tra fotoni emessi e assorbiti è la resa quantica (Φ) ed è tipicamente ben inferiore a uno per i penetranti pratici.
Conseguenza pratica: anche una sorgente di eccitazione idealmente adattata e priva di perdite non può innalzare l'intensità di fluorescenza visibile oltre il massimo stabilito dallo spostamento di Stokes e dalla resa quantica. Aumentare l'irradianza migliora quindi il segnale solo finché il penetrante non viene portato in saturazione o autoassorbimento; oltre tale punto, aumenta solo l'esposizione non necessaria dell'ispettore, non il contrasto dell'indicazione.
Esempio pratico: quanta energia di eccitazione si perde come calore?
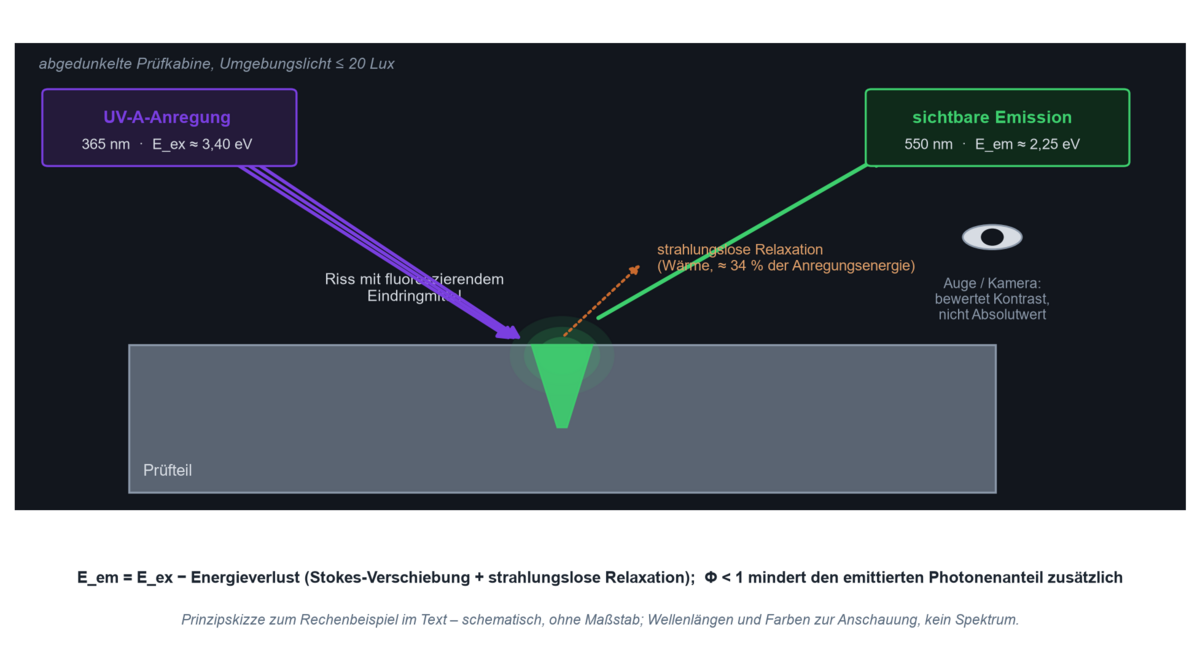
Presupposti: lunghezza d'onda di eccitazione λ_ex = 365 nm (valore predefinito per le sorgenti UV-A industriali), massimo di emissione di un tipico penetrante fluorescente giallo-verde λ_em ≈ 550 nm.
Formula: E = h · c / λ, utilizzando h · c ≈ 1240 eV·nm come approssimazione pratica.
Calcolo: E_ex = 1240 / 365 ≈ 3,40 eV; E_em = 1240 / 550 ≈ 2,25 eV.
Risultato: la perdita di energia relativa per fotone emesso è (3,40 − 2,25) / 3,40 ≈ 34 percento.
Interpretazione pratica: lo spostamento di Stokes da solo trasforma già circa un terzo dell'energia di eccitazione in calore all'interno della molecola, prima che la resa quantica Φ < 1 riduca ulteriormente la frazione di fotoni utilizzabile. Insieme, questi due effetti spiegano perché le indicazioni fluorescenti siano intrinsecamente a bassa luminosità e perché la luce ambientale e la luce diffusa abbiano un effetto sproporzionatamente grande sulla rilevabilità – il fattore limitante non è la potenza di eccitazione, ma la bassa efficienza ottica del processo di conversione stesso.
Calcolate voi stessi lo spostamento di Stokes
Il calcolatore sottostante esegue lo stesso calcolo per qualsiasi coppia di lunghezze d'onda e fornisce inoltre lo spostamento di Stokes in numeri d'onda — in nanometri esso dipende dalla posizione nello spettro e non può essere confrontato tra diversi penetranti. Il valore predefinito da 365 a 550 nm è il caso dell'esempio precedente.
Dove viene utilizzato il controllo con liquidi penetranti fluorescenti UV?
Nel settore aerospaziale, il controllo con liquidi penetranti fluorescenti e con particelle magnetiche è parte integrante del collaudo di produzione e manutenzione per pale di turbina, componenti del carrello di atterraggio e getti critici per la sicurezza; il requisito fondamentale è una documentazione ininterrotta dell'irradianza e dello stato di taratura secondo specifiche come SAE AMS2647, poiché le ispezioni vengono sottoposte ad audit. Nel settore automotive e della fornitura, tunnel di ispezione fluorescente automatizzati controllano parti in alluminio pressofuso – come blocchi motore o alloggiamenti delle batterie per veicoli elettrici – per porosità e cricche al ritmo di produzione; qui la riproducibilità dell'irradianza su grandi volumi e posizioni variabili dei pezzi è la variabile di processo critica.
Nella generazione di energia, si ispezionano componenti di turbine, recipienti a pressione e saldature di condotte, spesso sul campo con lampade UV portatili, dove distanza e luce ambientale sono più difficili da controllare rispetto a una cabina stazionaria. Nella produzione additiva, il controllo con liquidi penetranti fluorescenti completa la post-elaborazione di parti dense e non porose, mentre le strutture porose richiedono metodi di ispezione aggiuntivi o alternativi. Nella tecnologia medica questo include impianti fusi in titanio, dove i defetti superficiali sono direttamente rilevanti per la sicurezza.
Quale sorgente UV è adatta per grandi superfici, fori, uso sul campo e visione artificiale?
Per l'ispezione stazionaria di grandi superfici sono adatti gli emettitori ad area o le configurazioni della Series L, che producono un campo il più possibile uniforme su tutta l'area di ispezione. Per geometrie difficili da raggiungere – fori, sottosquadri, contorni interni – si utilizzano compatte sorgenti puntiformi UV LED o accessori endoscopici/boroscopici, che indirizzano il loro campo ristretto con precisione sul punto critico.
Per l'ispezione mobile sul campo, ad esempio nella manutenzione di aeromobili o impianti, sono comuni le lampade UV portatili alimentate a batteria; in questo caso occorre tenere conto della curva di scarica dell'irradianza nel tempo di funzionamento, poiché la norma ASTM E3022 specifica come grandezza di prova per le lampade LED a batteria sia una curva di scarica sia il tempo necessario per scendere sotto 1.000 µW/cm². Per parti ferromagnetiche, il controllo con particelle magnetiche fluorescenti sostituisce il controllo con liquidi penetranti; utilizza le stesse condizioni fotometriche al contorno ma è disciplinato da norme proprie (ASTM E1444, ASTM E3024). Per l'elaborazione automatizzata delle immagini si utilizzano sorgenti UV-LED attivabili tramite trigger, con durata e intensità del flash sincronizzate con il fotogramma della telecamera.
Quali grandezze devono essere misurate o monitorate?
Il punto di partenza di ogni compito di misura non è un apparecchio, ma la domanda su quale grandezza richieda effettivamente la norma di prova. Per il controllo classico con liquidi penetranti e magnetoscopico, valutato visivamente, si tratta principalmente dell'irradianza UV-A nel punto di ispezione in µW/cm² o W/m², misurata con un radiometro come l'RMD Pro, la cui risposta spettrale è limitata all'intervallo UV-A. Una misura a banda larga è sufficiente finché la sorgente presenta uno spettro noto e conforme alla norma; ma non appena si confrontano sorgenti con distribuzioni spettrali marcatamente diverse – ad esempio una vecchia lampada a vapori di mercurio con un nuovo LED UV – diventa necessaria la misura spettrale, come fornita dall'UVpad. Un sensore a banda larga può deviare in modo sistematico su una sorgente a banda stretta; questo effetto è chiamato mismatch spettrale ed è una delle fonti di errore di misura più comunemente sottovalutate in questo ambito.
Oltre all'irradianza, occorre rilevare anche la luce visibile residua della sorgente e la luce ambientale nella cabina, poiché la ISO 3059 definisce un proprio limite per questo aspetto. Le misure spaziali – la mappatura dell'irradianza su più punti del campo di ispezione – diventano necessarie ogni volta che l'area di ispezione è più grande del centro uniforme del profilo del fascio, o quando la geometria del pezzo può causare ombreggiature. Le misure risolte nel tempo – controlli ricorrenti piuttosto che un test di accettazione unico – sono necessarie perché sia le lampade a scarica di gas sia i LED perdono potenza radiante nel corso della loro vita operativa.
Il posto di lavoro stesso costituisce il secondo compito di misura: il personale nelle postazioni di ispezione a fluorescenza trascorre periodi prolungati vicino a una sorgente UV-A. Quali grandezze siano rilevanti dal punto di vista della sicurezza sul lavoro è descritto in Eritema UV sul posto di lavoro.
Quando è una telecamera ad assumere la valutazione, i requisiti di illuminazione diventano più severi, perché un algoritmo di elaborazione delle immagini confronta i valori di grigio con una soglia fissa; se l'illuminazione varia tra i pezzi, o deriva nel corso della vita operativa della sorgente, tale soglia deriva con essa e il tasso di rilevamento dei difetti cambia inosservato. I LED UV attivabili tramite trigger possono essere sincronizzati con una telecamera, un robot o un nastro trasportatore e fornire la stessa eccitazione definita in ogni fotogramma – questo è il vero vantaggio rispetto a una lampada sempre accesa, non semplicemente una maggiore emissione luminosa.
Sviluppi recenti combinano questa illuminazione controllata con l'analisi delle immagini basata su apprendimento automatico: un sistema pubblicato nel 2026 per l'ispezione automatizzata a fluorescenza di pale di turbina utilizza un'architettura YOLOv8 adattata per classificare cricche, ripiegature a freddo, inclusioni e porosità, raggiungendo una precisione media di rilevamento del 93,3 percento (vedi Letteratura scientifica di seguito). Per la documentazione di processo – specialmente in settori sottoposti ad audit come l'aerospaziale – la registrazione continua dell'irradianza e dello stato di taratura appartiene al verbale di ispezione come insieme di dati, non solo come valore di accettazione unico.
Come i sensori di luminescenza e i sensori di allarme elettro-ottici monitorano la cabina
Una misurazione manuale ricorrente risponde alla domanda se la cabina era in ordine il giorno della prova. Non risponde alla domanda se lo è ancora al turno successivo. Dove l'ispezione segue un ciclo o avviene senza presidio, i sensori installati permanentemente ne prendono il posto.
I sensori di allarme elettro-ottici sono ciò che trasforma questo in una funzione di impianto: un sensore UV misura in continuo l'irradianza nel punto di ispezione ed emette un segnale non appena il valore scende sotto il limite richiesto – per il controllo con liquidi penetranti secondo ASTM E1417 si tratta di 1.000 µW/cm² nell'UV-A. Il segnale viene inviato al controllore come 0–10 V o 4–20 mA, il quale arresta il ciclo prima che un pezzo passi non controllato. La differenza rispetto a una misurazione manuale non è la precisione ma la continuità: un guasto della lampada tra due controlli altrimenti resta inosservato fino alla misurazione successiva – e con esso ogni pezzo rilasciato nel frattempo.
Un sensore di luminescenza non misura l'eccitazione ma la risposta: la luce fluorescente emessa dal liquido penetrante. Viene utilizzato dove è l'impianto, non una persona, a effettuare la valutazione – verificando ad esempio che un cordone adesivo marcato in fluorescenza sia stato applicato completamente, oppure controllando che un pezzo sia stato pulito prima del montaggio. Poiché la luce fluorescente è di ordini di grandezza più debole dell'eccitazione, il filtraggio è determinante per il risultato: il sensore deve bloccare la componente UV-A della sorgente e trasmettere solo la parte a lunghezza d'onda maggiore prodotta dallo spostamento di Stokes – altrimenti misura la lampada invece del campione.
Entrambi i compiti richiedono lo stesso sensore in configurazioni diverse: un ricevitore con un intervallo spettrale definito e stretto e un'uscita leggibile dall'impianto. Quali intervalli e uscite sono disponibili è indicato nelle pagine dei sensori UV; per gli impianti a pulizia a umido e gli ambienti CIP, l'UVx-SE è quello progettato per questo scopo. Il motivo per cui un sensore non misura mai "UV-A" ma una somma pesata secondo la propria responsività è spiegato in intervalli spettrali e norme.
Cosa dimostra la letteratura scientifica?
Quattro pubblicazioni forniscono la base tecnica per le affermazioni centrali contenute in questo testo riguardo all'invecchiamento dei LED, ai limiti di ispezione nella produzione additiva, alla scelta dei penetranti e all'analisi automatizzata delle immagini:
- Invecchiamento dei LED UV-A. Uno studio sull'invecchiamento di LED UV-A commerciali da 3 watt (365 nm) in funzionamento continuo e ciclico dimostra che il funzionamento ciclico prolunga considerevolmente la durata rispetto al funzionamento continuo, e che il degrado della potenza ottica è causato principalmente dall'invecchiamento del semiconduttore e secondariamente dalla fessurazione dell'incapsulante – un risultato direttamente rilevante per gli intervalli di manutenzione delle lampade di ispezione UV-LED. – Arques-Orobon, F. J.; Vazquez, M.; Nuñez, N. (2020): Lifetime Analysis of Commercial 3 W UV-A LED, Crystals 10(12), 1083.
- Limiti del controllo con liquidi penetranti nella produzione additiva. Una rassegna delle tecnologie di ispezione dei difetti per la produzione additiva classifica il controllo con liquidi penetranti come sensibile ma inadatto, senza previa lucidatura, per superfici porose o rugose prodotte in modo additivo, delimitandone così l'ambito di applicazione rispetto a componenti densi prodotti in modo convenzionale. – Chen, Y.; Peng, X.; Kong, L. B.; Dong, G. X.; Remani, A.; Leach, R. (2021): Defect inspection technologies for additive manufacturing, International Journal of Extreme Manufacturing 3(2).
- Scelta dei penetranti secondo criteri di sostenibilità. Uno studio sulla scelta dei penetranti fluorescenti sviluppa un modello di valutazione che include criteri ambientali e di sicurezza oltre alla sensibilità e ai costi, illustrando un approccio di valutazione che va oltre la semplice sensibilità del test. – Pacana, A.; Siwiec, D.; Bednárová, L. (2020): Method of Choice: A Fluorescent Penetrant Taking into Sustainability Criteria, Sustainability 12(14), 5854.
- Ispezione fluorescente automatizzata assistita da IA. Un articolo pubblicato nel 2026 descrive un sistema di ispezione fluorescente automatizzato e assistito da intelligenza artificiale per pale di turbina, basato su un'architettura YOLOv8 adattata, che classifica quattro tipici tipi di difetti superficiali con una precisione media di rilevamento del 93,3 percento, illustrando la tendenza verso l'analisi automatizzata delle immagini sotto illuminazione controllata. – Wu, D.; Deng, D.; Li, H.; Wang, H.; Zhao, B. (2026): Fluorescent penetrant inspection system for minor defects in jet-engine blade surface, Journal of Intelligent Manufacturing 37(8), 3105–3121.
Approfondimenti tecnici e ulteriori letture
Quattro ulteriori fonti su norme, sicurezza sul lavoro e dati di mercato alla base di questo testo:
- Norme per l'esame con liquidi penetranti e con particelle magnetiche. ASTM E1417/E1417M (procedura), E2297 (sorgenti e strumenti di misura UV-A tradizionali e a luce bianca), E3022 (lampade UV-A a LED) e E1444/E3024 (esame con particelle magnetiche). Panoramica: ASTM E3022 – BSI Group.
- Esame con liquidi penetranti secondo ISO/DIN EN ISO. ISO 3452-1/-2 (fondamenti ed esame del materiale penetrante) e ISO 3059 (condizioni di visione per l'esame con liquidi penetranti e con particelle magnetiche). Fonte: ISO 3452-2:2021.
- Sicurezza sul lavoro con sorgenti di prova UV-A. Linee guida ICNIRP sulla protezione dei lavoratori dalla radiazione UV, comprensive della classificazione delle sorgenti "black light" utilizzate nelle prove non distruttive (ICNIRP – Protecting Workers from Ultraviolet Radiation); in Germania, integrate dal regolamento sulla radiazione ottica artificiale (OStrV), Gesetze im Internet.
- Dati di mercato. Mordor Intelligence, "Non-Destructive Testing (NDT) Market" e "Liquid Penetrant Testing (PT) Market", 2026.
Domande frequenti sul controllo con liquidi penetranti fluorescenti UV
Come funziona l'eccitazione fluorescente nel controllo con liquidi penetranti?
Un liquido penetrante fluorescente rimasto in una cricca o in un poro assorbe la radiazione UV-A intorno a 365 nanometri e ri-emette parte di tale energia come luce visibile a una lunghezza d'onda maggiore. Poiché questa emissione è sempre più debole dell'eccitazione, uno sfondo scuro e a basso contrasto è altrettanto importante per la rilevabilità quanto l'intensità di eccitazione stessa.
Quale lunghezza d'onda è adatta al controllo industriale con liquidi penetranti fluorescenti?
Per la grande maggioranza dei materiali industriali per liquidi penetranti e magnetoscopia, il massimo di eccitazione si colloca intorno a 365 nanometri, motivo per cui le lampade e i LED UV-A in questo intervallo sono la scelta standard. Per altri marcatori, come i traccianti per la prova di tenuta o i rivestimenti speciali, la banda di eccitazione ottimale può differire; la scheda tecnica del liquido penetrante è sempre l'autorità di riferimento.
Quale irradianza UV-A è richiesta per un'ispezione conforme?
La norma ISO 3059 richiede almeno 1.000 µW/cm² (10 W/m²) di irradianza UV-A nel punto di ispezione, con un valore guida massimo raccomandato di circa 5.000 µW/cm² (50 W/m²). Specifiche specifiche del settore aerospaziale, come SAE AMS2647, possono prescrivere valori minimi diversi, talvolta più elevati, per cui la specifica del cliente applicabile ha sempre la precedenza.
Qual è la differenza tra le lampade a vapori di mercurio e le lampade LED UV per l'ispezione?
Le lampade a vapori di mercurio forniscono un campo di irradianza ampio e uniforme, ma richiedono un tempo di riscaldamento fino a dieci minuti e un filtro passa-banda UV-A. I LED UV sono pronti istantaneamente e più efficienti dal punto di vista elettrico, ma producono un campo più ristretto con una caduta ai margini più marcata, motivo per cui devono essere testati e mappati separatamente secondo la norma dedicata ASTM E3022.
Perché un'ispezione fluorescente non funziona in modo affidabile nonostante una potenza della lampada nominalmente sufficiente?
La potenza elettrica assorbita da una lampada non descrive la potenza ottica irradiata all'interno della banda di eccitazione, né tanto meno l'irradianza che raggiunge il pezzo. L'invecchiamento, la distanza, lo stato del filtro e la geometria del pezzo modificano questo valore indipendentemente dalla potenza nominale, motivo per cui solo una misura effettuata nel punto di ispezione reale è affidabile. Le definizioni e le unità di base sono elencate nella panoramica delle grandezze radiometriche.
Come si misura l'irradianza nel controllo con liquidi penetranti fluorescenti?
La misura viene effettuata con un radiometro UV-A la cui risposta spettrale è limitata all'intervallo da 320 a 400 nanometri, rilevata direttamente nel punto di ispezione e alla effettiva distanza di lavoro. Quando gli spettri delle sorgenti differiscono in modo marcato, è consigliabile anche una misura spettrale per escludere un mismatch spettrale nel sensore.
Quali fattori limitano il controllo con liquidi penetranti fluorescenti sui pezzi realizzati con manifattura additiva?
La tipica rugosità superficiale e porosità della manifattura additiva a letto di polvere fa sì che il liquido penetrante si raccolga nei pori superficiali piuttosto che nelle cricche vere e proprie, rimanendovi intrappolato. Senza post-lavorazione o lucidatura, il controllo classico con liquidi penetranti ha quindi un valore limitato su tali superfici; su strutture additive dense e lisce resta invece applicabile.
Come viene monitorato il controllo con liquidi penetranti fluorescenti negli impianti automatizzati?
Le sorgenti LED UV attivabili tramite trigger sono sincronizzate con una telecamera, un robot o un nastro trasportatore, in modo che ogni pezzo riceva la stessa eccitazione definita, mentre un algoritmo di elaborazione delle immagini valuta l'intensità della fluorescenza rispetto a una soglia fissa. L'irradianza e lo stato di taratura della sorgente vengono inoltre registrati continuamente e conservati come parte della documentazione di processo verificabile.
Campi di applicazione correlati
L'ispezione a fluorescenza tocca tre ulteriori ambiti: nel settore aerospaziale la stessa ispezione con liquidi penetranti è regolata da norme aziendali dedicate e requisiti di qualificazione, la sicurezza sul lavoro valuta l'esposizione UV-A del personale addetto all'ispezione presso la postazione, e automazione e integrazione di processo descrive l'illuminazione attivabile e riproducibile da cui dipende la valutazione basata su telecamera. Gli stessi mezzi di ispezione compaiono nella manifattura additiva e nel settore ottica e componenti di precisione; la panoramica Mercati e applicazioni inquadra tutti questi ambiti nel contesto generale. Se un robot guida l'eccitazione, la sua irradianza deve rimanere costante lungo l'intero percorso affinché la soglia di ispezione non si sposti – vedi robotica. Il quadro completo si trova nella panoramica applicazioni UV.
Autore: Dr. Mark Paravia
Dr.-Ing. Mark Paravia è l'amministratore delegato di Opsytec Dr. Gröbel GmbH a Ettlingen e dirige il laboratorio di taratura accreditato. Dopo le sue ricerche sulle scariche a eccimeri di xeno pulsate presso l'Istituto di Tecnologia dell'Illuminazione del KIT, il suo attuale ambito di interesse è la tecnica di misura della radiazione ottica. È vicepresidente del comitato normativo DIN FNL 7 "Radiazione ottica" e membro del gruppo di progetto DVGW sulla disinfezione UV.
Consigli per il controllo con liquidi penetranti fluorescenti
Non siete sicuri di quale irradianza e uniformità raggiungano effettivamente la superficie di ispezione – o se la vostra attuale sorgente UV soddisfi ancora la norma in quel punto? Una misurazione nel punto di ispezione reale fornisce chiarezza prima che un rilievo diventi controverso – inviateci la vostra domanda.
