


Ensaio por Líquido Penetrante Fluorescente e Inspeção Industrial
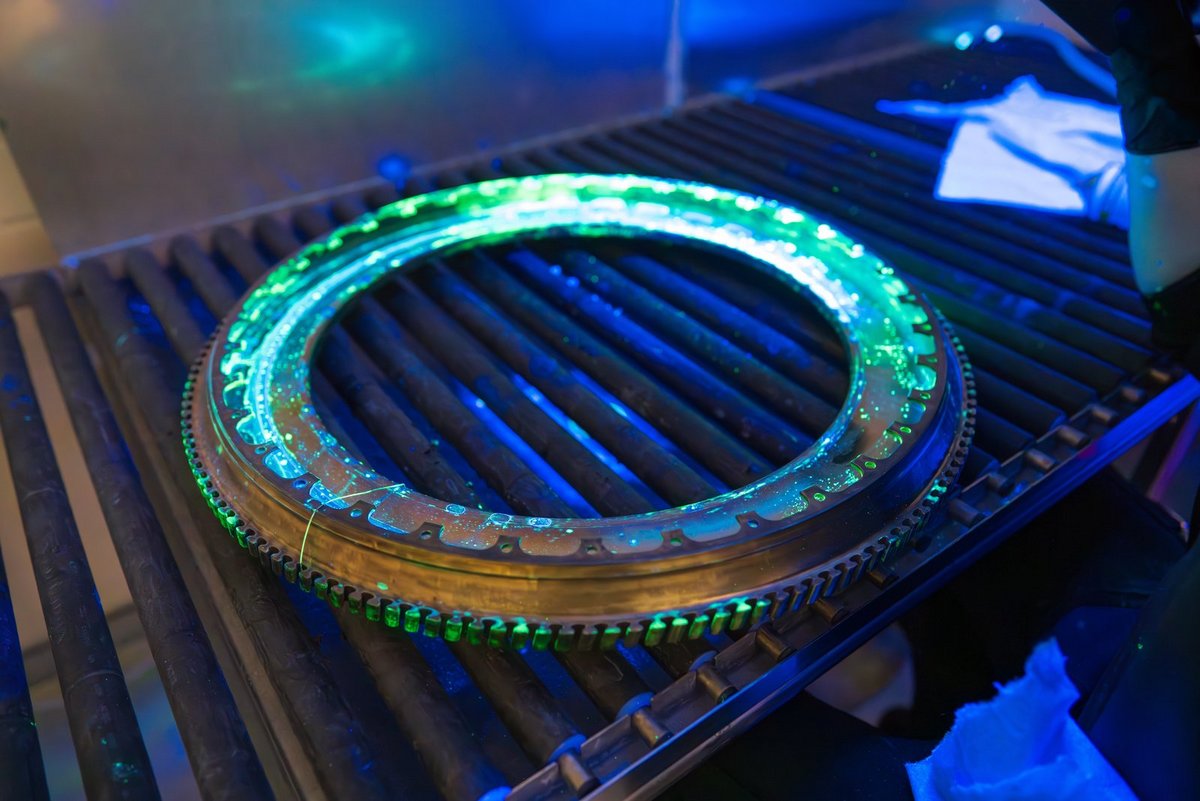
No ensaio por líquido penetrante fluorescente, o julgamento final é feito por um olho ou uma câmera. Ambos são sensíveis, mas nenhum é calibrado: eles avaliam contraste, não valores absolutos. A reprodutibilidade, portanto, não vem de uma lâmpada mais forte, mas de condições de contorno fixas – comprimento de onda de excitação, irradiância na peça, uniformidade do campo e luz ambiente. O ensaio por líquido penetrante fluorescente é o método visual clássico de ensaio não destrutivo (END): um líquido penetrante fluorescente ou meio de partícula magnética torna visíveis trincas, porosidade e outros defeitos abertos à superfície sob excitação UV-A que permaneceriam invisíveis à luz do dia. As grandezas físicas centrais são a excitação espectral do fluoróforo, a irradiância no ponto de inspeção, a luz visível residual e a adaptação ao escuro do inspetor.
Os termos ensaio de trincas por UV e inspeção com luz negra também são utilizados – ambos designam a mesma inspeção sob UV-A com a luz ambiente escurecida.
Como está evoluindo a inspeção fluorescente não destrutiva?
Essa evolução desloca os requisitos sobre a tecnologia de processo e de medição. A manutenção de frotas de aeronaves envelhecidas exige inspeções por líquido penetrante rigorosamente repetíveis sob especificações aeroespaciais como a SAE AMS2647, tornando obrigatória a documentação da irradiância e da uniformidade. A inspeção seriada de peças de alumínio fundido sob pressão – como carcaças de baterias para veículos elétricos – aumenta a participação de estações de inspeção fluorescente automatizadas e baseadas em câmera; células de inspeção automatizadas e robotizadas já alcançaram uma participação de 15 % na receita do mercado de ensaio por líquido penetrante em 2024, com uma taxa de crescimento prevista de 9,7 %. E a transição das lâmpadas de vapor de mercúrio para fontes UV-LED está mudando fundamentalmente as condições fotométricas de contorno do ensaio – motivo pelo qual a ASTM E3022 existe como norma própria.
Essa transição é a mudança tecnológica mais determinante no setor; ela altera não apenas a eficiência elétrica, mas também as características espaciais do campo, tornando necessário um mapeamento de campo mais denso, já que o campo do LED cai de forma mais acentuada do que o de uma lâmpada de descarga a gás. Um segundo fator impulsionador é a miniaturização de fontes de inspeção portáteis para trabalhos de manutenção em campo, combinada com a necessidade de medir a curva de descarga de lâmpadas alimentadas por bateria.
Além disso, a própria avaliação está migrando da inspeção puramente visual para a inspeção automatizada, baseada em câmera, com análise de imagem baseada em aprendizado de máquina, o que torna a iluminação disparável e reprodutível um requisito básico, e não apenas uma conveniência. Em quarto lugar, a pegada ambiental dos próprios materiais penetrantes está recebendo mais atenção: sensibilidade, custo e compatibilidade ambiental são cada vez mais avaliados em conjunto, em vez de simplesmente maximizar a sensibilidade (ver Literatura científica abaixo). Em quinto lugar, especificações internas específicas do setor aeroespacial, como a SAE AMS2647, tornam mais rigorosos, em alguns pontos, os requisitos mínimos para fontes UV além dos valores gerais das normas ISO e ASTM, obrigando os fornecedores a atualizar seus equipamentos de inspeção.
Os tamanhos de mercado, as taxas de crescimento e as fontes referentes a este campo de aplicação estão resumidos na página Desenvolvimento do mercado de tecnologia UV.
Como funciona a excitação fluorescente?
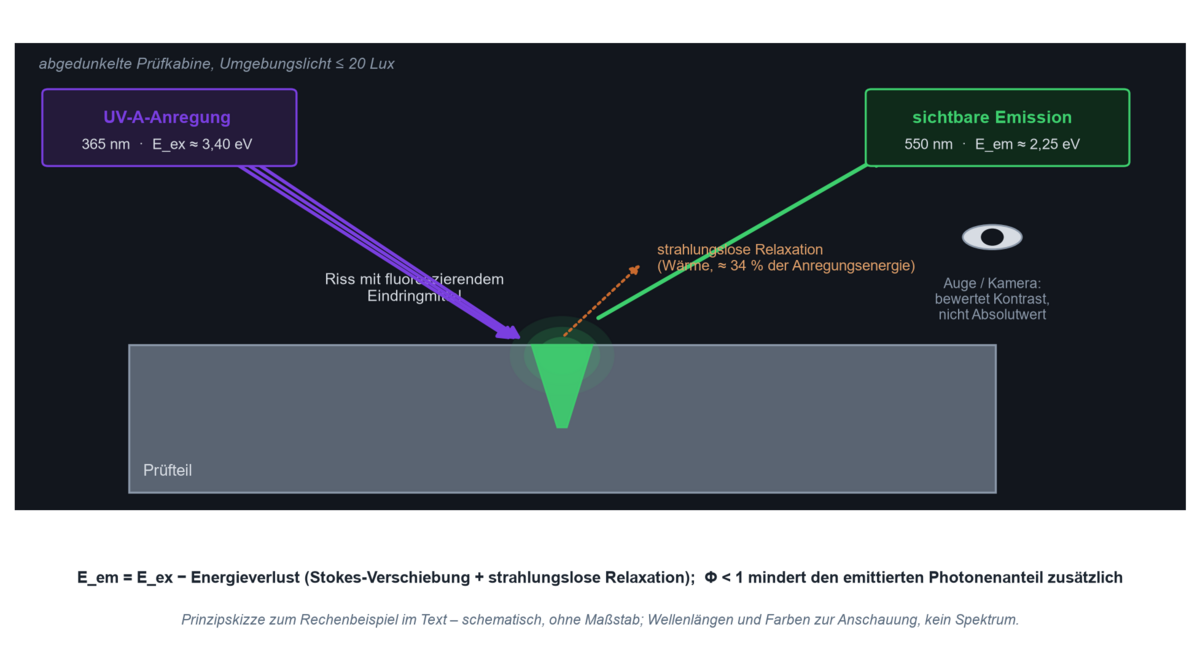
Um fluoróforo absorve fótons dentro de uma banda de excitação e reemite parte dessa energia em comprimentos de onda mais longos. Entre os dois existe uma perda inevitável – a emissão visível é sempre mais fraca que a excitação, pois parte da energia absorvida é liberada como calor por meio de relaxação não radiativa antes que a molécula emita um fóton. O que importa é a sobreposição espectral: a radiação fora da banda de excitação não contribui em nada para a fluorescência, por maior que seja a potência por trás dela.
Para os penetrantes industriais comuns, a banda de excitação situa-se em torno de 365 nanômetros, razão pela qual esse comprimento de onda é o padrão para lâmpadas e LEDs; a norma ASTM E3022 indica uma faixa típica de 347 a 382 nanômetros para fontes LED (Magnaflux, 2024). Para outros marcadores – traçadores de teste de vazamento, corantes de processo, revestimentos fluorescentes – a banda de excitação pode ser diferente; a ficha técnica do penetrante determina então a fonte adequada, e não o contrário. Um segundo requisito diz respeito ao que a fonte não deve emitir: a luz visível residual eleva o ruído de fundo e reduz o contraste, e componentes de comprimento de onda curto abaixo da banda de excitação expõem o inspetor sem qualquer benefício de medição.
Quais tecnologias são usadas para excitação UV-A?
Várias fontes de luz estão disponíveis para excitar penetrantes fluorescentes, diferindo significativamente em espectro, características do feixe e comportamento de envelhecimento. As tradicionais lâmpadas de vapor de mercúrio produzem um campo de irradiância amplo e suave, mas precisam de um tempo de aquecimento de até dez minutos e um filtro passa-faixa UV-A para excluir luz visível e de comprimento de onda mais curto (mr-chemie, 2025). As fontes UV-LED estão prontas instantaneamente, são mais eficientes eletricamente e espectralmente mais estáveis, mas fornecem um campo mais estreito com uma queda de borda mais acentuada e envelhecem por um mecanismo diferente das lâmpadas de descarga de gás. Lâmpadas de xenônio e outras lâmpadas de descarga de alta intensidade são usadas onde é necessária uma irradiância muito alta por um curto período, como iluminação por flash para sistemas de câmera automatizados.
| Tecnologia | Características | Vantagens | Limitações | Uso típico |
|---|---|---|---|---|
| Lâmpada de vapor de mercúrio (média pressão) | campo de irradiância amplo e suave; espectro de linhas em torno de 365 nm mais linhas laterais visíveis | iluminação uniforme em grandes áreas; base normativa estabelecida (ASTM E2297) | tempo de aquecimento de até 10 min; contém mercúrio; requer um filtro passa-faixa UV-A; envelhece com as horas de operação | cabines de inspeção estacionárias, grandes áreas de inspeção |
| LED UV-A | espectro de banda estreita em torno de 365 nm; queda acentuada na borda do campo | ligação instantânea; baixa emissão de calor; pode ser acionado para sincronização com câmera; sem mercúrio | campo de feixe estreito requer mapeamento de campo mais denso; necessita de norma de ensaio própria (ASTM E3022) | lâmpadas manuais, fontes pontuais, células de inspeção automatizadas |
| Lâmpada de flash de xenônio/HID | irradiância momentânea muito alta; espectro de banda larga | alta potência de pico para inspeção em linha baseada em câmera | necessita de filtragem adicional; maior complexidade térmica e elétrica | processamento de imagem automatizado no ciclo da câmera |
| Lâmpada manual de média pressão | portátil, alimentada pela rede elétrica ou por bateria | funciona em peças de difícil acesso e em campo (MRO) | a irradiância diminui com o quadrado da distância; depende do estado da bateria | manutenção, inspeção in loco de aeronaves e instalações |
Quais normas definem o marco regulatório?
Para os métodos clássicos, esse marco regulatório é definido normativamente. A ASTM E1417/E1417M descreve como o ensaio por líquido penetrante é realizado, incluindo os tempos de penetração, limpeza intermediária e revelação; a ASTM E2297 abrange as fontes tradicionais de UV-A e luz branca e os medidores usados para testá-las, definindo a faixa de UV-A entre 320 e 400 nanômetros e a faixa visível entre 400 e 760 nanômetros (Magnaflux, 2024). A ASTM E3022 acrescenta seus próprios requisitos e procedimentos de medição para lâmpadas UV-A baseadas em LED utilizadas em ensaios por líquido penetrante e partículas magnéticas. Internacionalmente, a série ISO 3452 rege os materiais penetrantes, classificando os penetrantes fluorescentes como Tipo I, os penetrantes com corante visível como Tipo II e os penetrantes de duplo uso como Tipo III, em cinco níveis de sensibilidade que vão de "muito baixo" a "ultra-alto" (ISO 3452-2:2021). As condições de visualização propriamente ditas são regidas pela ISO 3059 – os valores-limite, a medição e a calibração são abordados em detalhe na página condições de visualização segundo a ISO 3059. Na indústria aeroespacial, especificações específicas de fabricantes, como a SAE AMS2647, acrescentam seus próprios valores mínimos, por vezes mais rígidos, para irradiância e intervalos de inspeção. Uma visão geral das faixas espectrais UV e seus limites normativos em geral é apresentada na página Diretrizes, Normas e Padrões em UV.
A transição das lâmpadas de descarga de gás para os LEDs é justamente o motivo pelo qual a ASTM E3022 existe como um documento separado. Os LEDs oferecem um espectro mais estável e menos calor, mas um padrão de feixe diferente: campos mais estreitos com uma queda de borda mais acentuada, enquanto a lâmpada tradicional apresentava uma distribuição ampla e suave. Um procedimento elaborado para um tipo de lâmpada, portanto, não pode ser transferido para o outro sem uma nova medição.
Por que a excitação se situa justamente em 365 nm
O valor aparece em todas as normas, o motivo raramente. Ele está em uma janela estreita, delimitada em ambos os lados.
Abaixo, ela é delimitada pela óptica e pela segurança do trabalho: abaixo de aproximadamente 340 nm, o vidro comum e muitos plásticos absorvem cada vez mais – lentes, filtros e janelas de visualização tornam-se caros. Ao mesmo tempo, o efeito actínico aumenta acentuadamente; com a mesma irradiância, o limite segundo a IEC 62471 seria atingido em minutos, e não em horas.
Acima, ela é delimitada pelo contraste. A partir de cerca de 400 nm, a excitação torna-se visível ao olho e cria um véu sobre a indicação. A norma permite no máximo 20 lux de luz ambiente – uma fonte que emite de forma visível já consome esse orçamento antes mesmo de o inspetor entrar na cabine.
Entre esses limites está o máximo de absorção dos corantes fluorescentes presentes nos penetrantes e nas partículas magnéticas, que para os sistemas comuns se situa entre 360 e 370 nm – e a linha mais forte da lâmpada de vapor de mercúrio, a linha i em 365,4 nm. As duas coincidem, e as normas se desenvolveram em torno dessa fonte. É por isso que os LEDs UV-A modernos também emitem em 365 nm, embora 385 ou 395 nm fossem tecnicamente mais simples e mais baratos: os meios de ensaio e as normas são construídos em torno de 365 nm.
O que as normas exigem
| Requisito | Valor | Distância de medição | Intervalo de verificação | Norma |
|---|---|---|---|---|
| Irradiância UV-A no ponto de inspeção | ≥ 1.000 µW/cm² (10 W/m²) | 380 mm | por turno ou a cada oito horas de operação | ASTM E1417 (líquido penetrante), ASTM E1444 (partícula magnética) |
| Irradiância UV-A, valor-guia superior | ≤ 5.000 µW/cm² (50 W/m²) | no ponto de inspeção | — | ISO 3059 |
| Luz branca ambiente na cabine | ≤ 20 lx (2 fc) | no ponto de inspeção | semanalmente | ISO 3059, ASTM E1417 |
| Luz residual visível da fonte UV | conforme o fabricante, com filtro de bloqueio | 380 mm | na verificação da lâmpada | ASTM E3022 |
| Tempo de aquecimento antes da medição | no mínimo 10 minutos | — | antes de cada medição | aplicável a lâmpadas de vapor de mercúrio |
| Adaptação ao escuro do inspetor | no mínimo 1 minuto | — | antes de cada inspeção | ISO 3059 |
| Lâmpadas a bateria: tempo até cair abaixo de 1.000 µW/cm² | a ser informado pelo fabricante | 380 mm | por carga | ASTM E3022 |
A tabela lista os requisitos comuns; o que sempre prevalece é a revisão atual da norma e a especificação do cliente. No setor aeroespacial, especificações de fabricantes como a SAE AMS 2647 vão além disso e por vezes prescrevem intervalos mais rigorosos. O que a ISO 3059 exige em detalhes em termos de valores-limite, instrumentos de medição e calibração está descrito na página condições de visualização conforme a ISO 3059.
Duas linhas são as mais frequentemente negligenciadas na prática. A distância de medição de 380 mm não é uma recomendação, mas parte do requisito: a 250 mm a mesma lâmpada indica aproximadamente o dobro, a 500 mm a metade. E a adaptação ao escuro não é uma cortesia para o inspetor – o olho precisa dela para conseguir ver a indicação. Uma cabine que atenda a todos os valores medidos ainda assim não conseguirá detectar fissuras se o inspetor entrar diretamente vindo de fora.
Três tarefas de medição, três instrumentos
- A fonte. Lâmpadas UV manuais para inspeção na peça e em campo, fontes estacionárias para a cabine. A transição do vapor de mercúrio para o LED UV-A muda o cenário: espectro mais estreito, queda de borda mais acentuada – o mapeamento se torna mais refinado, não menos frequente.
- A verificação recorrente. O RMD Pro mede irradiância e iluminância com o mesmo instrumento – ambas as grandezas exigidas pela ISO 3059, em uma única passagem. Quais propriedades espectrais um instrumento precisa ter para isso, e com que frequência ele deve ser calibrado, é abordado em condições de visualização segundo a ISO 3059.
- Inspeção automatizada. Onde o equipamento avalia em vez de uma pessoa, sensores instalados permanentemente substituem a medição manual – sensores de aviso para a excitação, sensores de luminescência para a resposta. Ambos são abordados a seguir em "Como os sensores de luminescência e os sensores de aviso eletro-ópticos monitoram a cabine?"
Para a verificação cruzada espectral – comparando, por exemplo, uma lâmpada de mercúrio antiga com um LED novo – o UVpad E se junta a eles. Ele mostra o quanto um sensor de banda larga se desvia no LED de banda estreita e transforma a incompatibilidade espectral em um número, em vez de uma suspeita.
Quais variáveis de processo são decisivas?
Quatro grandezas determinam se uma indicação fluorescente é encontrada de forma confiável, e nenhuma pode substituir a outra. A irradiância UV-A na peça (não na lâmpada) determina quantos fótons da banda de excitação realmente atingem o fluoróforo – ela diminui com o quadrado da distância de trabalho e, por isso, deve ser medida no ponto de inspeção real, não na carcaça da lâmpada. A uniformidade do campo de irradiância determina se a mesma sensibilidade se aplica a toda a área de inspeção; um campo não uniforme produz resultados dependentes da posição, que mudam conforme o local onde a peça é colocada.
A luz visível residual, proveniente da própria fonte e do ambiente de inspeção, define o fundo contra o qual a fraca fluorescência deve ser detectada; como a percepção humana julga o contraste, e não a luminância absoluta, cada lúmen adicional reduz o limite efetivo de detecção. A adaptação ao escuro do inspetor, por fim, é uma variável de processo biológica, e não física, mas está tão firmemente ancorada nas normas quanto as demais: a maioria dos procedimentos exige um tempo mínimo de adaptação de um minuto antes da inspeção, já que a sensibilidade do olho à luz fraca só aumenta suficientemente após esse tempo.
O que limita o processo ou causa erros?
O equívoco mais comum diz respeito à potência elétrica da lâmpada: um valor em watts descreve a potência consumida, não a potência óptica irradiada dentro da banda de excitação, e certamente não a irradiância que atinge a peça. Duas lâmpadas de mesma potência elétrica podem produzir irradiância muito diferente no componente devido a diferenças de eficiência, óptica e estado de envelhecimento. Um segundo equívoco comum é que uma irradiância medida uma vez como "suficiente" permanece válida indefinidamente: lâmpadas UV e LEDs UV envelhecem em ritmos diferentes, os chips LED principalmente por degradação do semicondutor e, em parte, por trincas no encapsulante; sem medições de controle recorrentes, esse declínio passa despercebido até que a inspeção esteja efetivamente operando abaixo de sua sensibilidade liberada.
Além disso, a posição de medição costuma ser mal escolhida: uma medição de verificação junto à carcaça da lâmpada ou no centro da imagem diz pouco sobre como o campo se apresenta nas bordas da área real de inspeção ou em uma geometria de peça curva. Especialmente com LEDs UV e sua queda acentuada nas bordas, uma irradiância que está em conformidade no centro já pode cair bem abaixo do mínimo exigido na borda da área de inspeção. Por fim, um valor de tempo isolado – uma duração fixa de inspeção – não substitui um valor de dose: enquanto a irradiância no ponto de inspeção for desconhecida, permanece incerto qual excitação real ocorreu durante esse tempo. A mesma lógica – dose em vez de tempo – se aplica a um campo relacionado, com uma grandeza-alvo diferente, Envelhecimento UV, Solidez da Cor e Fotoestabilidade; para a avaliação visual usada no ensaio por líquido penetrante fluorescente, a reciprocidade dose-tempo não se mantém da mesma forma que para sensores integradores.
Como a geometria da peça, a superfície e o material influenciam?
A rugosidade e a porosidade da superfície afetam o resultado do ensaio independentemente da excitação e da irradiância. Peças fabricadas aditivamente com a rugosidade de superfície típica de leito de pó apresentam uma limitação fundamental para o ensaio clássico por líquidos penetrantes: sem pós-processamento ou polimento, o método é inadequado para estruturas fabricadas aditivamente porosas ou rugosas, pois o penetrante se acumula nos poros da superfície em vez de trincas genuínas e permanece ali após a etapa de lavagem. Para estruturas fabricadas aditivamente densas e não porosas, o método continua aplicável.
Mesmo em peças fabricadas de forma convencional, a geometria afeta o campo de irradiância: raios côncavos, furos e rebaixos criam sombreamento que uma amostra de referência plana não apresenta, devendo, portanto, ser estimado previamente – por exemplo, utilizando simulação óptica – antes de definir um procedimento de ensaio para uma peça complexa.
Energia do fóton e deslocamento de Stokes como limite de eficiência da fluorescência
A sensibilidade máxima de detecção de uma indicação fluorescente é fisicamente limitada, não apenas pelo penetrante utilizado. Pela conservação de energia, um fóton emitido nunca pode carregar mais energia do que o fóton de excitação absorvido; a energia do fóton é dada por
E = h · c / λ
onde h é a constante de Planck, c a velocidade da luz e λ o comprimento de onda.
Como o comprimento de onda de emissão dos penetrantes fluorescentes é sempre maior que o comprimento de onda de excitação (deslocamento de Stokes), cada fóton emitido carrega menos energia do que o absorvido – o restante é liberado como calor por meio de relaxação não radiativa na molécula, um efeito descrito pela regra de Kasha. Além disso, nenhum fluoróforo reemite todos os fótons absorvidos; a razão entre fótons emitidos e absorvidos é o rendimento quântico (Φ) e, tipicamente, fica bem abaixo de um para penetrantes práticos.
Consequência prática: mesmo uma fonte de excitação idealmente compatível e sem perdas não consegue elevar a intensidade de fluorescência visível acima do máximo estabelecido pelo deslocamento de Stokes e pelo rendimento quântico. Aumentar a irradiância, portanto, só melhora o sinal enquanto o penetrante não for levado à saturação ou à autoabsorção; além desse ponto, apenas a exposição desnecessária do inspetor aumenta, e não o contraste da indicação.
Exemplo prático: quanta energia de excitação é perdida como calor?
Premissas: comprimento de onda de excitação λ_ex = 365 nm (o padrão para fontes UV-A industriais), máximo de emissão de um penetrante fluorescente típico amarelo-esverdeado λ_em ≈ 550 nm.
Fórmula: E = h · c / λ, usando h · c ≈ 1240 eV·nm como aproximação prática.
Cálculo: E_ex = 1240 / 365 ≈ 3,40 eV; E_em = 1240 / 550 ≈ 2,25 eV.
Resultado: a perda relativa de energia por fóton emitido é (3,40 − 2,25) / 3,40 ≈ 34%.
Interpretação prática: somente o deslocamento de Stokes já converte cerca de um terço da energia de excitação em calor dentro da molécula, antes que o rendimento quântico Φ < 1 reduza ainda mais a fração de fótons utilizável. Juntos, esses dois efeitos explicam por que as indicações fluorescentes são inerentemente de baixa luminosidade e por que a luz ambiente e a luz difusa têm um efeito desproporcionalmente grande sobre a detectabilidade – o fator limitante não é a potência de excitação, mas o baixo rendimento óptico do próprio processo de conversão.
Calcule você mesmo o deslocamento de Stokes
A calculadora abaixo realiza o mesmo cálculo para qualquer par de comprimentos de onda e adicionalmente fornece o deslocamento de Stokes em números de onda — em nanômetros, ele depende da posição no espectro e não pode ser comparado entre penetrantes. O valor predefinido de 365 a 550 nm é o caso do exemplo acima.
Onde o ensaio por líquido penetrante fluorescente UV é utilizado?
No setor aeroespacial, o ensaio por líquido penetrante fluorescente e o ensaio por partículas magnéticas fazem parte fixa da liberação de fabricação e manutenção de pás de turbina, componentes de trem de pouso e peças fundidas críticas para a segurança; o requisito crítico é a documentação ininterrupta da irradiância e do status de calibração sob especificações como a SAE AMS2647, já que as inspeções são auditadas. Nas indústrias automotiva e de fornecedores, túneis automatizados de inspeção fluorescente verificam peças de alumínio fundido sob pressão – como blocos de motor ou carcaças de bateria para veículos elétricos – quanto a porosidade e trincas na velocidade de produção; aqui, a reprodutibilidade da irradiância em altos volumes e posições variáveis das peças é a variável crítica do processo.
Na geração de energia, componentes de turbinas, vasos de pressão e soldas de dutos são inspecionados, muitas vezes em campo com lâmpadas UV portáteis de mão, onde a distância e a luz ambiente são mais difíceis de controlar do que em uma cabine estacionária. Na manufatura aditiva, o ensaio por líquido penetrante fluorescente complementa o pós-processamento de peças densas e não porosas, enquanto estruturas porosas exigem métodos de inspeção adicionais ou alternativos. Na tecnologia médica, isso inclui implantes fundidos de titânio, nos quais defeitos superficiais são diretamente relevantes para a segurança.
Qual fonte UV é adequada para grandes áreas, furos, uso em campo e visão de máquina?
Para inspeção estacionária de grandes áreas, são adequados emissores de área ou arranjos da Series L, que produzem um campo tão uniforme quanto possível em toda a área de inspeção. Para geometrias de difícil acesso – furos, rebaixos, contornos internos – são utilizadas fontes pontuais UV LED compactas ou acessórios de endoscópio/boroscópio, que direcionam seu campo estreito precisamente ao local crítico.
Para inspeção móvel em campo, por exemplo na manutenção de aeronaves ou plantas industriais, são comuns lâmpadas de mão UV alimentadas por bateria; nesse caso, é preciso considerar a curva de descarga da irradiância ao longo do tempo de operação, já que a norma ASTM E3022 especifica como grandeza de teste para lâmpadas LED alimentadas por bateria tanto uma curva de descarga quanto o tempo até cair abaixo de 1.000 µW/cm². Para peças ferromagnéticas, o ensaio por partículas magnéticas fluorescentes substitui o ensaio por líquido penetrante; ele utiliza as mesmas condições fotométricas de contorno, mas é regido por normas próprias (ASTM E1444, ASTM E3024). Para o processamento automatizado de imagens, são utilizadas fontes UV-LED disparáveis, com duração e intensidade do flash sincronizadas ao quadro da câmera.
Quais grandezas devem ser medidas ou monitoradas?
O ponto de partida de qualquer tarefa de medição não é um instrumento, mas a pergunta sobre qual grandeza a norma de ensaio realmente exige. Para o ensaio clássico por líquidos penetrantes e partículas magnéticas, avaliado visualmente, essa grandeza é, principalmente, a irradiância UV-A no ponto de inspeção em µW/cm² ou W/m², medida com um radiômetro como o RMD Pro, cuja resposta espectral é limitada à faixa UV-A. Uma medição de banda larga é suficiente enquanto a fonte tiver um espectro conhecido e conforme à norma; mas assim que fontes com distribuições espectrais marcadamente diferentes são comparadas – por exemplo, uma lâmpada de vapor de mercúrio mais antiga em comparação com um LED UV novo – a medição espectral se torna necessária, como a fornecida pelo UVpad. Um sensor de banda larga pode apresentar desvio sistemático diante de uma fonte de banda estreita; esse efeito é chamado de incompatibilidade espectral e é uma das fontes de erro de medição mais frequentemente subestimadas nessa área.
Além da irradiância, a luz visível residual da fonte e a luz ambiente na cabine também devem ser registradas, já que a ISO 3059 define um limite próprio para isso. Medições espaciais – o mapeamento da irradiância em vários pontos do campo de inspeção – tornam-se necessárias sempre que a área de inspeção for maior do que o centro uniforme do perfil do feixe, ou quando a geometria da peça pode causar sombreamento. Medições resolvidas no tempo – verificações recorrentes, e não um único teste de aceitação – são necessárias porque tanto lâmpadas de descarga a gás quanto LEDs perdem potência radiante ao longo de sua vida útil operacional.
O próprio local de trabalho constitui a segunda tarefa de medição: os funcionários em postos de inspeção por fluorescência passam longos períodos próximos a uma fonte UV-A. Quais grandezas são relevantes do ponto de vista de segurança do trabalho está descrito em Eritema UV no Local de Trabalho.
Quando uma câmera assume a avaliação, os requisitos de iluminação se tornam mais rigorosos, pois um algoritmo de processamento de imagem compara valores de cinza com um limiar fixo; se a iluminação variar entre as peças, ou apresentar deriva ao longo da vida útil operacional da fonte, esse limiar sofre a mesma deriva e a taxa de detecção de defeitos muda sem que ninguém perceba. LEDs UV disparáveis podem ser sincronizados com uma câmera, robô ou esteira transportadora e fornecer a mesma excitação definida em cada quadro – essa é a verdadeira vantagem em relação a uma lâmpada continuamente acesa, não apenas uma maior saída de luz.
Desenvolvimentos recentes combinam essa iluminação controlada com análise de imagem baseada em aprendizado: um sistema publicado em 2026 para inspeção automatizada por fluorescência de pás de turbina utiliza uma arquitetura YOLOv8 adaptada para classificar trincas, dobras a frio, inclusões e porosidade, alcançando uma precisão média de detecção de 93,3%. (ver Literatura científica abaixo). Para a documentação de processo – especialmente em setores auditados como o aeroespacial – o registro contínuo da irradiância e do status de calibração deve constar no registro de inspeção como um conjunto de dados, e não apenas como um valor de aceitação pontual.
Como sensores de luminescência e sensores de aviso eletro-ópticos monitoram a cabine
Uma medição manual recorrente responde se a cabine estava em ordem no dia do teste. Ela não responde se continua em ordem no turno seguinte. Onde a inspeção segue um ciclo ou ocorre sem supervisão, sensores instalados permanentemente assumem esse papel.
Sensores de aviso eletro-ópticos são o que transforma isso em uma função da planta: um sensor UV mede a irradiância no ponto de inspeção de forma contínua e emite um sinal assim que o valor cai abaixo do limite exigido – para ensaio por líquido penetrante conforme ASTM E1417, esse limite é 1.000 µW/cm² no UV-A. O sinal vai para o controlador como 0–10 V ou 4–20 mA, que interrompe o ciclo antes que uma peça passe sem ser testada. A diferença em relação a uma medição manual não é a precisão, mas a continuidade: uma falha na lâmpada entre duas verificações, do contrário, passa despercebida até a próxima medição – e com ela, todas as peças liberadas nesse meio-tempo.
Um sensor de luminescência mede não a excitação, mas a resposta: a luz fluorescente emitida pelo penetrante. Ele é usado onde a planta, e não uma pessoa, faz a avaliação – verificando, por exemplo, se um cordão de adesivo marcado com fluorescência foi aplicado por completo, ou checando se uma peça foi limpa antes da montagem. Como a luz fluorescente é ordens de grandeza mais fraca que a excitação, a filtragem decide o resultado: o sensor precisa bloquear o componente UV-A da fonte e deixar passar apenas a parte de comprimento de onda mais longo gerada pelo deslocamento de Stokes – caso contrário, ele mede a lâmpada em vez da amostra.
Ambas as tarefas exigem o mesmo sensor em configurações diferentes: um receptor com uma faixa espectral definida e estreita e uma saída que a planta consiga interpretar. Quais faixas e saídas estão disponíveis é apresentado nas páginas de sensores UV; para instalações com limpeza úmida e ambientes CIP, o UVx-SE é o modelo projetado para isso. Por que um sensor nunca mede "UV-A" propriamente dito, mas sim uma soma ponderada segundo sua própria responsividade, é explicado em faixas espectrais e normas.
O que mostra a literatura científica?
Quatro artigos fornecem a base técnica para as principais afirmações feitas neste texto sobre o envelhecimento de LEDs, os limites de inspeção na fabricação aditiva, a seleção de penetrantes e a análise automatizada de imagens:
- Envelhecimento de LEDs UV-A. Um estudo sobre o envelhecimento de LEDs UV-A comerciais de 3 watts (365 nm) sob operação contínua e cíclica mostra que a operação cíclica prolonga consideravelmente a vida útil em comparação com a operação contínua, e que a degradação da potência óptica é causada principalmente pelo envelhecimento do semicondutor e, secundariamente, pela fissuração do encapsulante – uma constatação diretamente relevante para os intervalos de manutenção de lâmpadas de inspeção UV-LED. – Arques-Orobon, F. J.; Vazquez, M.; Nuñez, N. (2020): Lifetime Analysis of Commercial 3 W UV-A LED, Crystals 10(12), 1083.
- Limites do ensaio por líquidos penetrantes na fabricação aditiva. Uma revisão das tecnologias de inspeção de defeitos para fabricação aditiva classifica o ensaio por líquidos penetrantes como sensível, mas inadequado, sem polimento prévio, para superfícies porosas ou rugosas fabricadas aditivamente, delimitando assim seu escopo em relação a peças densas fabricadas de forma convencional. – Chen, Y.; Peng, X.; Kong, L. B.; Dong, G. X.; Remani, A.; Leach, R. (2021): Defect inspection technologies for additive manufacturing, International Journal of Extreme Manufacturing 3(2).
- Seleção de penetrantes sob critérios de sustentabilidade. Um estudo sobre a seleção de penetrantes fluorescentes desenvolve um modelo de avaliação que inclui critérios ambientais e de segurança, além da sensibilidade e do custo, ilustrando uma abordagem de avaliação que vai além da sensibilidade bruta do ensaio. – Pacana, A.; Siwiec, D.; Bednárová, L. (2020): Method of Choice: A Fluorescent Penetrant Taking into Sustainability Criteria, Sustainability 12(14), 5854.
- Inspeção fluorescente automatizada e assistida por IA. Um artigo publicado em 2026 descreve um sistema automatizado de inspeção fluorescente assistido por IA para pás de turbina, baseado em uma arquitetura YOLOv8 adaptada, que classifica quatro tipos típicos de defeitos superficiais com uma precisão média de detecção de 93,3%, ilustrando a tendência à análise automatizada de imagens sob iluminação controlada. – Wu, D.; Deng, D.; Li, H.; Wang, H.; Zhao, B. (2026): Fluorescent penetrant inspection system for minor defects in jet-engine blade surface, Journal of Intelligent Manufacturing 37(8), 3105–3121.
Contexto técnico e leitura complementar
Quatro fontes adicionais sobre normas, segurança do trabalho e dados de mercado que fundamentam este texto:
- Normas para ensaio por líquidos penetrantes e partículas magnéticas. ASTM E1417/E1417M (procedimento), E2297 (fontes tradicionais de UV-A e luz branca e medidores), E3022 (lâmpadas UV-A baseadas em LED) e E1444/E3024 (ensaio por partículas magnéticas). Visão geral: ASTM E3022 – BSI Group.
- Ensaio por líquidos penetrantes conforme ISO/DIN EN ISO. ISO 3452-1/-2 (fundamentos e ensaio de materiais penetrantes) e ISO 3059 (condições de observação para ensaio por líquidos penetrantes e partículas magnéticas). Fonte: ISO 3452-2:2021.
- Segurança do trabalho com fontes de teste UV-A. Orientação da ICNIRP sobre a proteção de trabalhadores contra radiação UV, incluindo a classificação de fontes de "luz negra" usadas em ensaios não destrutivos (ICNIRP – Protecting Workers from Ultraviolet Radiation); na Alemanha, complementada pelo regulamento sobre radiação óptica artificial (OStrV), Gesetze im Internet.
- Dados de mercado. Mordor Intelligence, "Non-Destructive Testing (NDT) Market" e "Liquid Penetrant Testing (PT) Market", 2026.
Perguntas frequentes sobre ensaio por líquido penetrante fluorescente UV
Como funciona a excitação fluorescente no ensaio por líquido penetrante?
Um líquido penetrante fluorescente que permanece em uma trinca ou poro absorve radiação UV-A em torno de 365 nanômetros e reemite parte dessa energia como luz visível em um comprimento de onda maior. Como essa emissão é sempre mais fraca que a excitação, um fundo escuro e de baixo contraste é tão importante para a detectabilidade quanto a própria intensidade de excitação.
Qual comprimento de onda é adequado para o ensaio industrial por líquido penetrante fluorescente?
Para a grande maioria dos materiais industriais de líquido penetrante e partícula magnética, o máximo de excitação situa-se em torno de 365 nanômetros, razão pela qual lâmpadas e LEDs UV-A nessa faixa são o padrão. Para outros marcadores, como traçadores de teste de vazamento ou revestimentos especiais, a faixa de excitação ideal pode ser diferente; a ficha técnica do penetrante é sempre a referência.
Qual irradiância UV-A é exigida para uma inspeção em conformidade?
A norma ISO 3059 exige uma irradiância UV-A mínima de 1.000 µW/cm² (10 W/m²) no ponto de inspeção, com uma diretriz superior recomendada de cerca de 5.000 µW/cm² (50 W/m²). Especificações específicas para o setor aeroespacial, como a SAE AMS2647, podem prescrever valores mínimos diferentes, por vezes mais altos, de modo que a especificação do cliente aplicável sempre prevalece.
Qual é a diferença entre lâmpadas de vapor de mercúrio e lâmpadas de inspeção UV-LED?
Lâmpadas de vapor de mercúrio fornecem um campo de irradiância amplo e suave, mas precisam de um tempo de aquecimento de até dez minutos e de um filtro passa-faixa UV-A. Os LEDs UV ficam prontos instantaneamente e são eletricamente mais eficientes, mas produzem um campo mais estreito com uma queda de borda mais acentuada, razão pela qual devem ser testados e mapeados separadamente conforme a norma específica ASTM E3022.
Por que uma inspeção fluorescente não apresenta desempenho confiável apesar de uma potência de lâmpada nominalmente suficiente?
A potência elétrica consumida por uma lâmpada não descreve a potência óptica irradiada dentro da faixa de excitação, muito menos a irradiância que atinge a peça. Envelhecimento, distância, estado do filtro e geometria da peça alteram esse valor independentemente da potência nominal, razão pela qual apenas uma medição no ponto de inspeção real é confiável. As definições e unidades subjacentes estão listadas na visão geral de grandezas radiométricas.
Como a irradiância é medida no ensaio por líquido penetrante fluorescente?
A medição utiliza um radiômetro UV-A cuja resposta espectral está limitada à faixa de 320 a 400 nanômetros, realizada diretamente no ponto de inspeção e na distância de trabalho real. Quando os espectros das fontes diferem significativamente, também é recomendável realizar uma medição espectral para descartar incompatibilidade espectral no sensor.
Quais fatores limitam o ensaio por líquido penetrante fluorescente em peças fabricadas por manufatura aditiva?
A rugosidade superficial e a porosidade típicas da manufatura aditiva em leito de pó fazem com que o penetrante se acumule em poros superficiais, em vez de trincas reais, e permaneça ali. Sem pós-processamento ou polimento, o ensaio clássico por líquido penetrante tem, portanto, valor limitado nesse tipo de superfície; para estruturas fabricadas de forma aditiva, densas e lisas, ele continua aplicável.
Como o ensaio por líquido penetrante fluorescente é monitorado em instalações automatizadas?
Fontes UV-LED acionáveis por gatilho são sincronizadas com uma câmera, robô ou esteira, de modo que cada peça receba a mesma excitação definida, enquanto um algoritmo de processamento de imagem avalia a intensidade de fluorescência em relação a um limiar fixo. A irradiância e o status de calibração da fonte são adicionalmente registrados de forma contínua e mantidos como parte do registro auditável do processo.
Áreas de aplicação relacionadas
A inspeção por fluorescência toca em três áreas adicionais: na área aeroespacial, a mesma inspeção por líquido penetrante é regida por normas específicas de empresa e requisitos de qualificação, a segurança ocupacional avalia a exposição a UV-A da equipe de inspeção na cabine, e a automação e integração de processos descreve a iluminação disparável e reproduzível da qual depende a avaliação baseada em câmera. Os mesmos meios de inspeção aparecem na manufatura aditiva e em óptica e componentes de precisão; a visão geral de Mercados e Aplicações contextualiza todas as áreas. Se um robô conduz a excitação, sua irradiância precisa permanecer constante ao longo de todo o percurso para que o limiar de inspeção não sofra desvio – veja robótica. O panorama completo está na visão geral de aplicações UV.
Autor: Dr. Mark Paravia
Dr.-Ing. Mark Paravia é diretor executivo da Opsytec Dr. Gröbel GmbH em Ettlingen e chefia o laboratório de calibração acreditado. Após sua pesquisa sobre descargas de excímero de xenônio pulsado no Instituto de Tecnologia de Iluminação do KIT, seu foco atual está na tecnologia de medição de radiação óptica. Ele é vice-presidente do Comitê de Normas DIN FNL 7 "Radiação Óptica" e membro do Grupo de Projeto DVGW sobre Desinfecção UV.
Orientações sobre o ensaio por líquidos penetrantes fluorescentes
Não tem certeza de qual irradiância e uniformidade realmente atingem a superfície de inspeção – ou se sua fonte UV atual ainda atende à norma nesse ponto? Uma medição no ponto real de inspeção traz clareza antes que um resultado se torne contestado – envie sua pergunta.
