


UV fluorescenční kapilární zkoušení a průmyslová kontrola
Při fluorescenčním kapilárním zkoušení konečné hodnocení provádí oko nebo kamera. Obě jsou citlivé, ale žádná není kalibrovaná: hodnotí kontrast, nikoli absolutní hodnoty. Reprodukovatelnost proto nevyplývá z jasnější lampy, ale z pevných okrajových podmínek – excitační vlnové délky, ozářenosti na součásti, homogenity pole a okolního světla. Fluorescenční kapilární zkoušení je klasická vizuální metoda nedestruktivního zkoušení (NDT): fluorescenční penetrant nebo médium s magnetickými částicemi zviditelní trhliny, poréznost a další povrchové vady pod UV-A excitací, které by za denního světla zůstaly neviditelné. Ústředními fyzikálními veličinami jsou spektrální excitace fluoroforu, ozářenost v místě kontroly, zbytkové viditelné světlo a tmavá adaptace inspektora.
Používají se také termíny UV zkoušení trhlin a kontrola černým světlem – oba označují stejnou kontrolu pod UV-A při ztlumeném okolním světle.
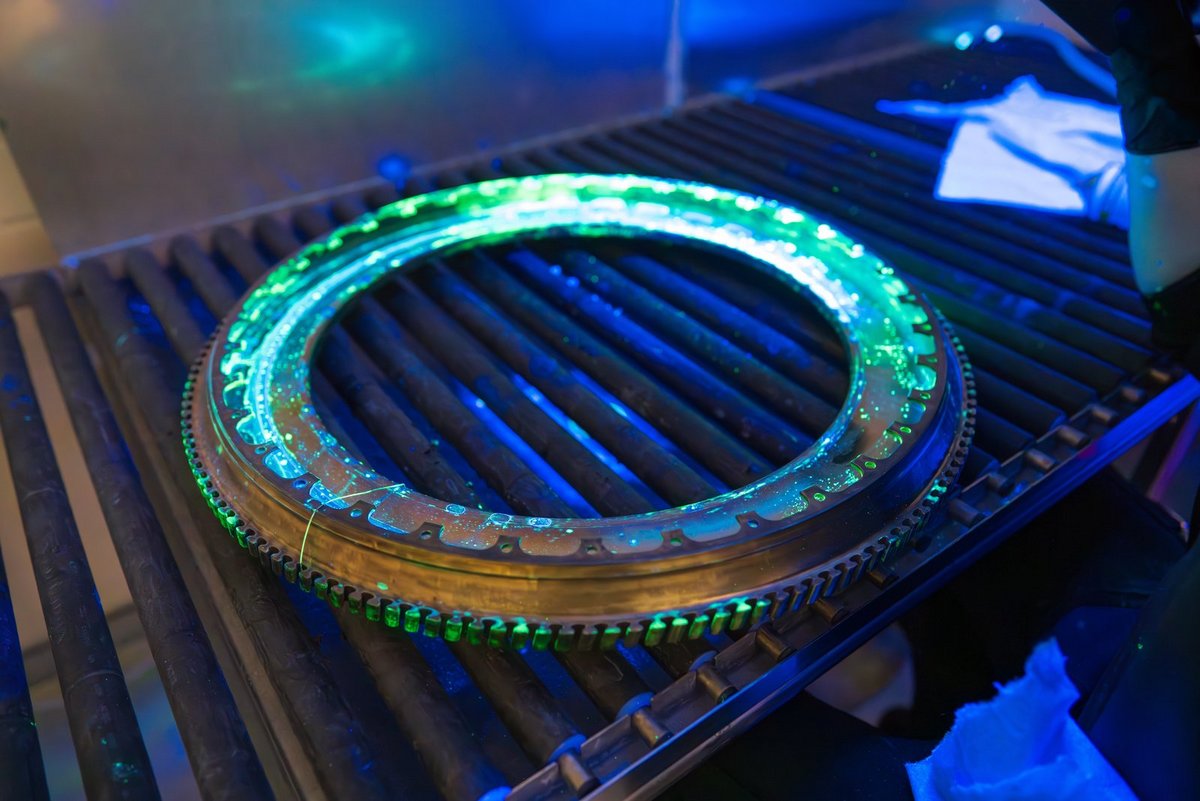
Jak se vyvíjí nedestruktivní fluorescenční kontrola?
Tento vývoj posouvá nároky na procesní a měřicí techniku. Údržba stárnoucích letadlových flotil vyžaduje přesně opakovatelné kapilární zkoušky podle leteckých specifikací, jako je SAE AMS2647, což činí dokumentaci ozářenosti a rovnoměrnosti povinnou. Sériová kontrola hliníkových tlakově litých dílů – například pouzder baterií pro elektrická vozidla – zvyšuje podíl automatizovaných, kamerově řízených fluorescenčních kontrolních stanic; automatizované a robotizované kontrolní buňky již v roce 2024 dosáhly 15 % podílu na tržbách trhu kapilárních zkoušek, s prognózovaným růstem 9,7 %. A přechod od rtuťových výbojek k UV-LED zdrojům zásadně mění fotometrické okrajové podmínky zkoušky – to je důvod, proč existuje samostatná norma ASTM E3022.
Tento posun je nejvýznamnější technologickou změnou v oboru; ovlivňuje nejen elektrickou účinnost, ale i prostorové charakteristiky pole, což vyžaduje hustší mapování pole, protože pole LED klesá strměji než u výbojky. Druhým hnacím faktorem je miniaturizace přenosných kontrolních zdrojů pro práce v terénu, spojená s potřebou měřit vybíjecí křivku bateriově napájených lamp.
Kromě toho se samo hodnocení posouvá od čistě vizuální kontroly k automatizované, kamerově řízené kontrole s analýzou obrazu založenou na strojovém učení, což činí spustitelné, reprodukovatelné osvětlení základním požadavkem, nikoli pouhou výhodou. Za čtvrté, roste pozornost věnovaná environmentální stopě samotných penetračních materiálů: citlivost, náklady a environmentální kompatibilita jsou stále více hodnoceny společně, nikoli s cílem maximalizovat pouze citlivost (viz Vědecká literatura níže). Za páté, letecké interní specifikace, jako je SAE AMS2647, místy zpřísňují minimální požadavky na UV zdroje nad obecné hodnoty ISO a ASTM, což nutí dodavatele aktualizovat své kontrolní vybavení.
Velikosti trhu, tempa růstu a zdroje pro tuto aplikační oblast jsou shrnuty na stránce Vývoj trhu s UV technologií.
Jak funguje fluorescenční excitace?
Fluorofor absorbuje fotony v rámci excitačního pásma a část této energie znovu vyzáří při delších vlnových délkách. Mezi oběma jevy existuje nevyhnutelná ztráta – viditelná emise je vždy slabší než excitace, protože část absorbované energie se uvolní jako teplo prostřednictvím nezářivé relaxace dříve, než molekula vyzáří foton. Rozhodující je spektrální překryv: záření mimo excitační pásmo nepřispívá k fluorescenci, ať už za ním stojí jakýkoli výkon.
U běžných průmyslových penetrantů leží excitační pásmo kolem 365 nanometrů, a proto je tato vlnová délka standardem pro lampy a LED; norma ASTM E3022 uvádí pro LED zdroje typický rozsah 347 až 382 nanometrů (Magnaflux, 2024). U jiných značkovačů – trasovacích látek pro zkoušky těsnosti, procesních barviv, fluorescenčních povlaků – se excitační pásmo může lišit; vhodný zdroj pak určuje datový list penetrantu, nikoli naopak. Druhý požadavek se týká toho, co by zdroj neměl vyzařovat: zbytkové viditelné světlo zvyšuje pozadí a snižuje kontrast, a krátkovlnné složky pod excitačním pásmem vystavují pracovníka záření bez jakéhokoli přínosu pro měření.
Jaké technologie se používají k excitaci UV-A?
K excitaci fluorescenčních penetrantů je k dispozici několik zdrojů světla, které se výrazně liší spektrem, charakteristikou svazku a chováním při stárnutí. Tradiční rtuťové výbojky vytvářejí široké, měkké pole ozářenosti, ale potřebují dobu zahřívání až deset minut a UV-A pásmový filtr k odstranění viditelného a kratšího vlnového záření (mr-chemie, 2025). Zdroje UV-LED jsou okamžitě připraveny k použití, elektricky účinnější a spektrálně stabilnější, ale poskytují užší pole s ostřejším poklesem na okraji a stárnou jiným mechanismem než výbojky s plynovou výbojkou. Xenonové a jiné vysoce intenzivní výbojky se používají tam, kde je krátkodobě potřebná velmi vysoká ozářenost, například pro blesková osvětlení automatizovaných kamerových systémů.
| Technologie | Charakteristika | Výhody | Omezení | Typické použití |
|---|---|---|---|---|
| Rtuťová výbojka (středotlaká) | široké, měkké pole ozářenosti; čárové spektrum kolem 365 nm plus viditelné vedlejší čáry | velkoplošné, rovnoměrné osvětlení; zavedený normativní základ (ASTM E2297) | doba zahřívání až 10 min; obsahuje rtuť; vyžaduje UV-A pásmový filtr; stárne s provozními hodinami | stacionární kontrolní kabiny, velké kontrolní plochy |
| UV-A LED | úzkopásmové spektrum kolem 365 nm; ostrý pokles pole na okraji | okamžité zapnutí; nízký tepelný výkon; spouštitelné pro synchronizaci s kamerou; bez rtuti | úzké pole svazku vyžaduje hustší mapování pole; potřebuje vlastní zkušební normu (ASTM E3022) | ruční lampy, bodové zdroje, automatizované kontrolní buňky |
| Xenonový/HID zábleskový výboj | velmi vysoká okamžitá ozářenost; širokopásmové spektrum | vysoký špičkový výkon pro inline kontrolu s kamerou | vyžaduje další filtrování; vyšší tepelná a elektrická náročnost | automatizované zpracování obrazu v cyklu kamery |
| Středotlaká ruční lampa | přenosná, napájená ze sítě nebo z baterie | funguje na obtížně přístupných dílech a v terénu (MRO) | ozářenost klesá s druhou mocninou vzdálenosti; závisí na stavu baterie | údržba, kontrola letadel a zařízení na místě |
Jaké normy stanovují rámec?
U klasických metod je tento rámec stanoven normativně. ASTM E1417/E1417M popisuje, jak se provádí zkouška kapilární metodou, včetně dob působení, mezičištění a vyvolávání; ASTM E2297 se zabývá tradičními zdroji UV-A a bílého světla a měřicími přístroji používanými k jejich testování, přičemž definuje rozsah UV-A od 320 do 400 nanometrů a viditelný rozsah od 400 do 760 nanometrů (Magnaflux, 2024). ASTM E3022 doplňuje vlastní požadavky a měřicí postupy pro LED UV-A lampy používané při kapilární a magnetické práškové zkoušce. Na mezinárodní úrovni řídí penetranty řada norem ISO 3452, která klasifikuje fluorescenční penetranty jako typ I, barevné (viditelné) penetranty jako typ II a duální penetranty jako typ III, v pěti úrovních citlivosti od „velmi nízké" až po „ultra vysokou" (ISO 3452-2:2021). Podmínky pozorování jsou samy o sobě upraveny normou ISO 3059 – mezní hodnoty, měření a kalibrace jsou podrobně popsány na stránce podmínky pozorování dle ISO 3059. V letectví doplňují specifikace konkrétních výrobců, jako je SAE AMS2647, vlastní, někdy strožejší minimální hodnoty pro ozářenost a intervaly kontrol. Přehled spektrálních rozsahů UV záření a jejich normativních limitů obecně je uveden na stránce Směrnice, standardy a normy v oblasti UV.
Přechod od výbojkových lamp k LED je přesně důvodem, proč existuje samostatný dokument ASTM E3022. LED přinášejí stabilnější spektrum a méně tepla, ale odlišný obrazec paprsku: užší pole s ostřejším poklesem na okrajích, zatímco tradiční lampa měla širokou, měkkou distribuci. Postup napsaný pro jeden typ lampy se tedy nedá bez opětovného měření přenést na druhý.
Proč excitace leží právě na 365 nm ze všech vlnových délek
Toto číslo se objevuje v každé normě, důvod už méně často. Leží v úzkém okně ohraničeném z obou stran.
Zdola je omezeno optikou a bezpečností práce: pod přibližně 340 nm začíná běžné sklo a mnoho plastů stále více absorbovat – čočky, filtry a průzory se prodražují. Zároveň strmě stoupá aktinický účinek; při stejné ozářenosti by limit podle IEC 62471 byl dosažen během minut, nikoli hodin.
Shora je omezeno kontrastem. Od zhruba 400 nm se excitace stává pro oko viditelnou a nasazuje na indikaci závoj. Norma povoluje nejvýše 20 lux okolního světla – zdroj, který sám viditelně září, tento rozpočet vyčerpá dřív, než kontrolor vstoupí do kabiny.
Mezi tím leží absorpční maximum fluorescenčních barviv v penetrantech a magnetických částicích, které se u běžných systémů nachází mezi 360 až 370 nm – a nejsilnější čára rtuťové výbojky, i-linie na 365,4 nm. Obě se shodují, a normy vyrostly kolem tohoto zdroje. Proto i moderní UV-A LED diody vyzařují na 365 nm, ačkoli 385 nebo 395 nm by bylo technicky snazší a levnější: zkušební média i normy jsou postavené kolem 365 nm.
Co požadují normy
| Požadavek | Hodnota | Měřicí vzdálenost | Kontrolní interval | Norma |
|---|---|---|---|---|
| UV-A ozářenost v místě kontroly | ≥ 1 000 µW/cm² (10 W/m²) | 380 mm | za směnu nebo každých osm provozních hodin | ASTM E1417 (penetrant), ASTM E1444 (magnetická prášková metoda) |
| UV-A ozářenost, horní směrná hodnota | ≤ 5 000 µW/cm² (50 W/m²) | v místě kontroly | — | ISO 3059 |
| Okolní bílé světlo v kabině | ≤ 20 lx (2 fc) | v místě kontroly | týdně | ISO 3059, ASTM E1417 |
| Viditelné zbytkové světlo UV zdroje | dle výrobce, s blokovacím filtrem | 380 mm | při kontrole lampy | ASTM E3022 |
| Doba zahřívání před měřením | nejméně 10 minut | — | před každým měřením | platí pro rtuťové výbojky |
| Adaptace kontrolora na tmu | nejméně 1 minuta | — | před každou kontrolou | ISO 3059 |
| Bateriové lampy: doba poklesu pod 1 000 µW/cm² | udává výrobce | 380 mm | na jedno nabití | ASTM E3022 |
Tabulka uvádí běžné požadavky; rozhodující je vždy aktuální revize normy a specifikace zákazníka. V letectví a kosmonautice jdou specifikace výrobců, jako je SAE AMS 2647, nad tento rámec a někdy předepisují kratší intervaly. Co ISO 3059 podrobně požaduje z hlediska mezních hodnot, měřicích přístrojů a kalibrace, je uvedeno na stránce podmínky pozorování podle ISO 3059.
V praxi bývají nejčastěji přehlíženy dva řádky. Měřicí vzdálenost 380 mm není doporučením, ale součástí požadavku: ve vzdálenosti 250 mm vykazuje stejná lampa přibližně dvojnásobnou hodnotu, ve vzdálenosti 500 mm poloviční. A adaptace na tmu není zdvořilostí vůči kontrolorovi – oko ji potřebuje, aby indikaci vůbec bylo možné vidět. Kabina, která splňuje všechny naměřené hodnoty, přesto nenajde trhliny, pokud do ní kontrolor vejde přímo z venku.
Tři měřicí úlohy, tři přístroje
- Zdroj. UV ruční svítilny pro kontrolu na dílu a v terénu, stacionární zdroje pro kabinu. Přechod od rtuťové výbojky k UV-A LED mění situaci: užší spektrum, strmější pokles na okraji – mapování je jemnější, ne méně časté.
- Opakovaná kontrola. RMD Pro měří ozářenost i osvětlenost jedním přístrojem – obě veličiny vyžadované normou ISO 3059, na jeden průchod. Jaké spektrální vlastnosti k tomu přístroj potřebuje a jak často musí být kalibrován, je popsáno v části podmínky pozorování podle ISO 3059.
- Automatizovaná kontrola. Tam, kde hodnotí zařízení, a ne osoba, nastupují na místo ručního měření trvale instalované senzory – výstražné senzory pro buzení, luminiscenční senzory pro odezvu. Oběma se věnujeme níže v části „Jak luminiscenční senzory a elektrooptické výstražné senzory monitorují kabinu?"
Pro spektrální křížovou kontrolu – například porovnání staré rtuťové výbojky s novou LED – se přidává UVpad E. Ukazuje, jak moc se širokopásmový senzor odchyluje u úzkopásmové LED, a mění spektrální neshodu z domněnky na číslo.
Které procesní veličiny jsou rozhodující?
O tom, zda je fluorescenční indikace spolehlivě nalezena, rozhodují čtyři veličiny, a žádná z nich nemůže nahradit jinou. Ozářenost UV-A na dílu (nikoli u lampy) určuje, kolik fotonů v excitačním pásmu skutečně dopadne na fluorofor – klesá s druhou mocninou pracovní vzdálenosti, a musí být proto měřena ve skutečném místě kontroly, nikoli na tělese lampy. Rovnoměrnost pole ozářenosti určuje, zda platí stejná citlivost v celé kontrolované oblasti; nerovnoměrné pole vede k výsledkům závislým na poloze, které se mění podle toho, kam je díl zrovna umístěn.
Zbytkové viditelné světlo, ze samotného zdroje i z prostředí, v němž se kontrola provádí, určuje pozadí, proti kterému musí být slabá fluorescence detekována; protože lidské vnímání posuzuje kontrast, nikoli absolutní jas, každý přidaný lumen snižuje efektivní mez detekce. Adaptace zraku kontrolora na tmu je konečně biologickou, nikoli fyzikální procesní veličinou, ale je stejně pevně zakotvena v normách: většina postupů vyžaduje minimální dobu adaptace jednu minutu před zahájením kontroly, protože citlivost oka na slabé světlo se dostatečně zvýší až po uplynutí této doby.
Co omezuje proces nebo způsobuje chyby?
Nejčastější mylná představa se týká elektrického výkonu lampy: údaj o wattech popisuje příkon, nikoli optický výkon vyzářený v budicím pásmu, a už vůbec ne ozářenost dopadající na součást. Dvě lampy se stejným elektrickým příkonem mohou na součásti vytvářet velmi odlišnou ozářenost v důsledku rozdílné účinnosti, optiky a stavu stárnutí. Druhou běžnou mylnou představou je, že jednou naměřená "dostatečná" ozářenost zůstává platná neomezeně dlouho: UV lampy a UV LED stárnou různou rychlostí, čipy LED především v důsledku degradace polovodiče a částečně v důsledku praskání zalévací hmoty; bez opakovaných kontrolních měření zůstává tento pokles nepovšimnut, dokud kontrola efektivně neběží pod svou schválenou citlivostí.
Kromě toho je poloha měření často zvolena špatně: kontrolní měření na krytu lampy nebo ve středu zobrazovaného pole vypovídá málo o tom, jak pole vypadá na okrajích skutečné kontrolované oblasti nebo na zakřivené geometrii součásti. Zejména u UV LED s jejich strmým poklesem na okrajích může ozářenost, která ve středu vyhovuje, na okraji kontrolované oblasti již výrazně klesnout pod požadované minimum. Konečně samotný časový údaj – pevně stanovená doba kontroly – nemůže nahradit údaj o dávce: pokud není známa ozářenost v místě kontroly, zůstává nejasné, jaké skutečné buzení během této doby nastalo. Stejná logika – dávka namísto času – platí v souvisejícím oboru s jinou cílovou veličinou, UV stárnutí, stálobarevnost a fotostabilita; pro vizuální hodnocení používané při zkoušce kapilární penetrací neplatí reciprocita čas–dávka stejným způsobem jako u integrujících senzorů.
Jak záleží na geometrii, povrchu a materiálu dílu
Drsnost povrchu a pórovitost ovlivňují výsledek zkoušky nezávisle na buzení a ozářenosti. Aditivně vyráběné díly s typickou drsností povrchu daného práškovým ložem představují zásadní omezení pro klasickou kapilární zkoušku: bez následného zpracování nebo leštění není vhodná pro porézní nebo drsné aditivně vyráběné struktury, protože penetrant se hromadí v povrchových pórech místo ve skutečných trhlinách a po kroku promývání v nich zůstává. U hutných, neporézních aditivně vyráběných struktur zůstává metoda použitelná.
I u konvenčně vyráběných dílů má geometrie vliv na pole ozářenosti: konkávní rádiusy, otvory a podřezání vytvářejí zastínění, které plochý referenční vzorek nevykazuje, a proto by mělo být předem odhadnuto – například pomocí optické simulace – než se stanoví zkušební postup pro složitý díl.
Energie fotonu a Stokesův posun jako limit účinnosti fluorescence
Maximální detekční citlivost fluorescenční indikace je fyzikálně omezena nejen použitým penetrantem. Podle zákona zachování energie nemůže emitovaný foton nikdy nést více energie než absorbovaný excitační foton; energie fotonu je dána vztahem
E = h · c / λ
kde h je Planckova konstanta, c rychlost světla a λ vlnová délka.
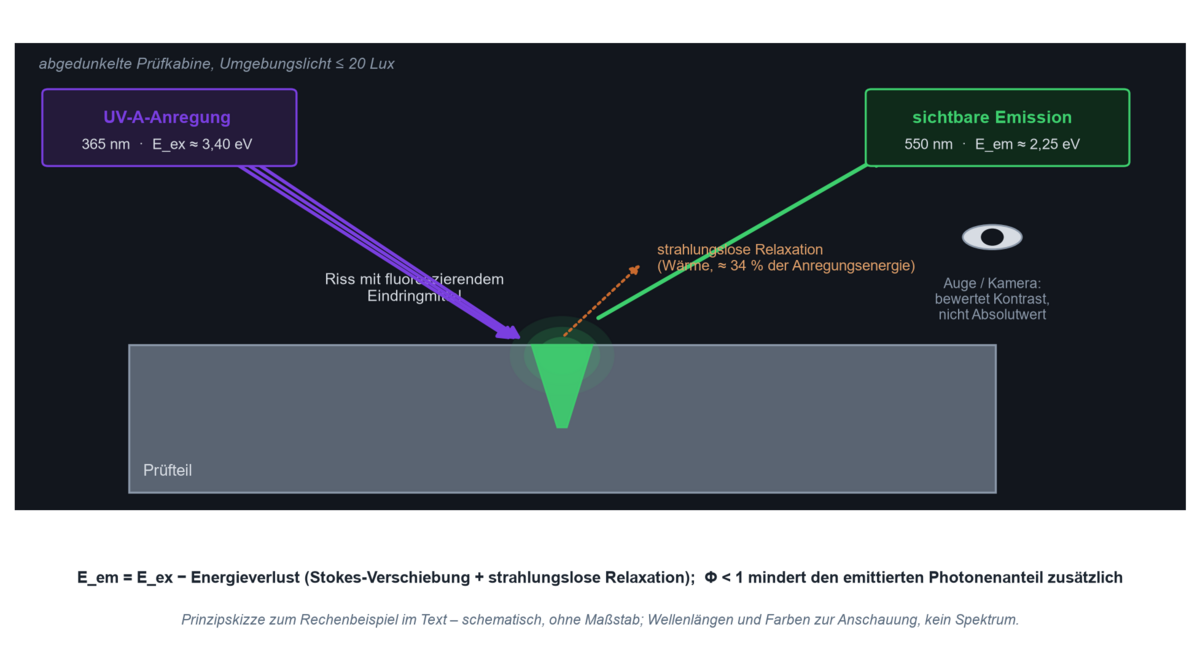
Protože emisní vlnová délka fluorescenčních penetrantů je vždy delší než excitační vlnová délka (Stokesův posun), nese každý emitovaný foton méně energie než absorbovaný – zbytek se uvolní jako tepelná energie prostřednictvím nezářivé relaxace v molekule, což je efekt popsaný Kashovým pravidlem. Navíc žádný fluorofor nereemituje veškeré absorbované fotony; poměr emitovaných k absorbovaným fotonům je kvantový výtěžek (Φ) a u praktických penetrantů bývá typicky výrazně nižší než jedna.
Praktický důsledek: ani ideálně přizpůsobený, bezeztrátový excitační zdroj nemůže zvýšit viditelnou intenzitu fluorescence nad maximum stanovené Stokesovým posunem a kvantovým výtěžkem. Zvyšování ozářenosti tedy zlepšuje signál pouze do doby, než je penetrant přiveden do saturace nebo samoabsorpce; za tímto bodem se zvyšuje pouze zbytečné vystavení pracovníka provádějícího kontrolu záření, nikoli kontrast indikace.
Příklad výpočtu: kolik excitační energie se ztrácí jako teplo
Předpoklady: excitační vlnová délka λ_ex = 365 nm (výchozí hodnota pro průmyslové zdroje UV-A), emisní maximum typického žlutozeleného fluorescenčního penetrantu λ_em ≈ 550 nm.
Vzorec: E = h · c / λ, s použitím h · c ≈ 1240 eV·nm jako praktické aproximace.
Výpočet: E_ex = 1240 / 365 ≈ 3,40 eV; E_em = 1240 / 550 ≈ 2,25 eV.
Výsledek: relativní ztráta energie na jeden emitovaný foton je (3,40 − 2,25) / 3,40 ≈ 34 %.
Praktická interpretace: samotný Stokesův posun promění zhruba třetinu excitační energie na teplo uvnitř molekuly, ještě předtím, než kvantový výtěžek Φ < 1 dále sníží využitelný podíl fotonů. Společně tyto dva jevy vysvětlují, proč jsou fluorescenční indikace ze své podstaty nízkosvětelné a proč mají okolní a rozptýlené světlo neúměrně velký vliv na jejich detekovatelnost – omezujícím faktorem není excitační výkon, ale nízká optická účinnost samotného konverzního procesu.
Vypočítejte si Stokesův posun sami
Níže uvedená kalkulačka provádí stejný výpočet pro jakoukoli dvojici vlnových délek a navíc udává Stokesův posun ve vlnočtech — v nanometrech závisí na poloze ve spektru a nelze jej porovnávat mezi penetranty. Přednastavená hodnota 365 až 550 nm odpovídá případu z výše uvedeného příkladu.
Kde se používá UV fluorescenční kapilární zkouška
V letectví a kosmonautice je fluorescenční kapilární zkouška a zkouška magnetickou práškovou metodou pevnou součástí uvolňování výroby a údržby turbínových lopatek, dílů podvozku a bezpečnostně kritických odlitků; klíčovým požadavkem je nepřerušená dokumentace ozářenosti a stavu kalibrace podle specifikací, jako je SAE AMS2647, protože inspekce podléhají auditům. V automobilovém a dodavatelském odvětví kontrolují automatizované fluorescenční inspekční tunely tlakově lité hliníkové díly – například bloky motorů nebo bateriové skříně pro elektrická vozidla – na pórovitost a trhliny při výrobní rychlosti; zde je klíčovou procesní veličinou reprodukovatelnost ozářenosti při velkých objemech a měnících se polohách dílů.
V energetice se kontrolují komponenty turbín, tlakové nádoby a svary potrubí, často přímo v provozu pomocí přenosných UV ručních svítilen, kde je vzdálenost a okolní světlo obtížnější regulovat než v stacionární kabině. V aditivní výrobě fluorescenční kapilární zkouška doplňuje následné zpracování hustých, nepórovitých dílů, zatímco pórovité struktury vyžadují další nebo alternativní metody kontroly. V medicínské technice se to týká například titanových litých implantátů, kde jsou povrchové defekty přímo bezpečnostně relevantní.
Který zdroj UV záření je vhodný pro velké plochy, otvory, terénní použití a strojové vidění?
Pro velkoplošnou stacionární inspekci jsou vhodné plošné zářiče nebo uspořádání ze Series L, které vytvářejí co nejrovnoměrnější pole v celé inspekční oblasti. Pro obtížně přístupné geometrie – otvory, podřezání, vnitřní kontury – se používají kompaktní bodové UV LED zdroje nebo endoskopické/boroskopické nástavce, které směrují svůj úzký svazek přesně na kritické místo.
Pro mobilní terénní inspekci, například při údržbě letadel nebo provozních zařízení, se běžně používají bateriové UV ruční svítilny; zde je nutné zohlednit vybíjecí křivku ozářenosti v závislosti na provozní době, protože norma ASTM E3022 stanovuje jako testovanou veličinu pro bateriové LED svítilny buď vybíjecí křivku, nebo dobu poklesu pod 1 000 µW/cm². Pro feromagnetické díly nahrazuje kapilární zkoušku fluorescenční magnetická práškové zkouška; ta využívá stejné fotometrické okrajové podmínky, ale řídí se vlastními normami (ASTM E1444, ASTM E3024). Pro automatizované zpracování obrazu se používají spouštěcí UV LED zdroje, u nichž je délka a intenzita záblesku synchronizována se snímkem kamery.
Které veličiny je třeba měřit nebo sledovat?
Výchozím bodem každé měřicí úlohy není přístroj, ale otázka, kterou veličinu zkušební norma skutečně vyžaduje. Pro klasickou, vizuálně hodnocenou kapilární a magnetickou práškovou zkoušku je to především ozářenost UV-A v místě kontroly v µW/cm² nebo W/m², měřená radiometrem, jako je RMD Pro, jehož spektrální odezva je omezena na oblast UV-A. Širokopásmové měření je dostačující, pokud má zdroj známé spektrum odpovídající normě; jakmile se ale porovnávají zdroje s výrazně odlišným spektrálním rozložením – například starší rtuťová výbojka proti nové UV LED – stává se nezbytným spektrální měření, které umožňuje UVpad. Širokopásmový senzor se může u úzkopásmového zdroje systematicky odchylovat; tento jev se nazývá spektrální neshoda a patří k nejčastěji podceňovaným zdrojům chyb měření v tomto oboru.
Kromě ozářenosti je nutné zaznamenat i zbytkové viditelné světlo ze zdroje a okolní osvětlení v kabině, protože ISO 3059 pro to definuje vlastní limit. Prostorová měření – mapování ozářenosti v několika bodech kontrolní plochy – jsou nezbytná vždy, když je kontrolovaná plocha větší než homogenní střed profilu paprsku, nebo když geometrie součásti může způsobit zastínění. Časově rozlišená měření – opakované kontroly namísto jednorázové akceptační zkoušky – jsou nutná, protože jak výbojky, tak LED ztrácejí zářivý výkon v průběhu provozní životnosti.
Samotné pracoviště představuje druhou měřicí úlohu: pracovníci na stanovištích fluorescenční kontroly stráví delší dobu v blízkosti zdroje UV-A. Které veličiny jsou z hlediska bezpečnosti práce důležité, popisuje UV erytém na pracovišti.
Jakmile hodnocení převezme kamera, požadavky na osvětlení se zpřísní, protože algoritmus zpracování obrazu porovnává hodnoty šedi s pevně stanoveným prahem; pokud se osvětlení mezi součástmi liší nebo se v průběhu provozní životnosti zdroje posouvá, posouvá se s ním i tento práh a míra detekce vad se nepozorovaně měří. Spustitelné UV LED lze synchronizovat s kamerou, robotem nebo dopravníkem a dodávat stejnou definovanou excitaci v každém snímku – to je skutečná výhoda oproti nepřetržitě svítící lampě, nikoli pouze vyšší světelný výkon.
Nedávný vývoj kombinuje toto řízené osvětlení s obrazovou analýzou založenou na strojovém učení: systém publikovaný v roce 2026 pro automatizovanou fluorescenční kontrolu turbínových lopatek využívá upravenou architekturu YOLOv8 k klasifikaci trhlin, studených spojů, vměstků a porozity a dosahuje průměrné přesnosti detekce 93,3 %(viz Vědecká literatura níže). Pro dokumentaci procesu – zejména v auditovaných odvětvích, jako je letecký a kosmický průmysl – patří do protokolu kontroly nepřetržité zaznamenávání ozářenosti a stavu kalibrace jako datová sada, nikoli jen jako jednorázová akceptační hodnota.
Jak luminescenční senzory a elektrooptické varovné senzory monitorují kabinu?
Opakované ruční měření odpoví na otázku, zda byla kabina v pořádku v den zkoušky. Neodpoví na otázku, zda je v pořádku i další směnu. Tam, kde kontrola probíhá cyklicky nebo bez obsluhy, nastupují na její místo trvale instalované senzory.
Elektrooptické varovné senzory jsou tím, co z toho dělá funkci celého provozu: UV senzor nepřetržitě měří ozářenost v místě kontroly a vydá signál, jakmile hodnota klesne pod požadovanou mez – pro kapilární zkoušku penetračními kapalinami dle ASTM E1417 je to 1 000 µW/cm² v oblasti UV-A. Signál jde do řídicí jednotky jako 0–10 V nebo 4–20 mA, která cyklus zastaví dříve, než jím projde neprozkoušený díl. Rozdíl oproti ručnímu měření není v přesnosti, ale v nepřetržitosti: výpadek lampy mezi dvěma kontrolami by jinak zůstal nepovšimnut až do dalšího měření – a s ním i každý díl uvolněný mezitím.
Luminescenční senzor neměří excitaci, nýbrž odezvu: fluorescenční světlo vyzařované penetrantem. Používá se tam, kde hodnocení provádí provoz, nikoli člověk – například k ověření, že byl fluorescenčně značený lepicí housenka nanesena zcela, nebo ke kontrole, že byl díl před montáží vyčištěn. Protože je fluorescenční světlo o řády slabší než excitace, o výsledku rozhoduje filtrace: senzor musí blokovat složku UV-A ze zdroje a propustit pouze delší vlnovou délku danou Stokesovým posunem – jinak měří lampu, nikoli vzorek.
Oba úkoly potřebují stejný senzor v různých konfiguracích: přijímač s definovaným, úzkým spektrálním rozsahem a výstupem, který lze v provozu vyhodnotit. Které rozsahy a výstupy jsou k dispozici, je uvedeno na stránkách UV senzorů; pro instalace s mokrým čištěním a prostředí CIP je určen UVx-SE. Proč senzor nikdy neměří „UV-A", ale váženou sumu podle vlastní citlivosti, je vysvětleno v části spektrální rozsahy a normy.
Co ukazuje vědecká literatura?
Čtyři odborné práce poskytují technický základ pro hlavní tvrzení uvedená v tomto textu o stárnutí LED, mezích kontroly v aditivní výrobě, výběru penetrantů a automatizované obrazové analýze:
- Stárnutí UV-A LED. Studie stárnutí komerčních 3W UV-A LED (365 nm) při nepřetržitém a cyklickém provozu ukazuje, že cyklický provoz výrazně prodlužuje životnost ve srovnání s nepřetržitým provozem a že degradace optického výkonu je způsobena především stárnutím polovodiče a druhořadě praskáním zalévací hmoty – zjištění přímo relevantní pro intervaly údržby UV-LED inspekčních lamp. – Arques-Orobon, F. J.; Vazquez, M.; Nuñez, N. (2020): Lifetime Analysis of Commercial 3 W UV-A LED, Crystals 10(12), 1083.
- Meze penetrační zkoušky v aditivní výrobě. Přehled technologií pro detekci vad v aditivní výrobě klasifikuje penetrační zkoušku jako citlivou, avšak bez předchozího vyleštění nevhodnou pro porézní nebo drsné povrchy vyrobené aditivně, čímž vymezuje její rozsah oproti hutným, konvenčně vyrobeným dílům. – Chen, Y.; Peng, X.; Kong, L. B.; Dong, G. X.; Remani, A.; Leach, R. (2021): Defect inspection technologies for additive manufacturing, International Journal of Extreme Manufacturing 3(2).
- Výběr penetrantu podle kritérií udržitelnosti. Studie o výběru fluorescenčních penetrantů vytváří hodnotící model, který zahrnuje environmentální a bezpečnostní kritéria vedle citlivosti a nákladů, čímž ilustruje hodnotící přístup, který přesahuje pouhou citlivost zkoušky. – Pacana, A.; Siwiec, D.; Bednárová, L. (2020): Method of Choice: A Fluorescent Penetrant Taking into Sustainability Criteria, Sustainability 12(14), 5854.
- Automatizovaná, AI-asistovaná fluorescenční kontrola. Práce publikovaná v roce 2026 popisuje automatizovaný, AI-asistovaný systém fluorescenční kontroly turbínových lopatek založený na upravené architektuře YOLOv8, klasifikující čtyři typické druhy povrchových vad s průměrnou přesností detekce 93,3 %, což ilustruje trend směřující k automatizované obrazové analýze při řízeném osvětlení. – Wu, D.; Deng, D.; Li, H.; Wang, H.; Zhao, B. (2026): Fluorescent penetrant inspection system for minor defects in jet-engine blade surface, Journal of Intelligent Manufacturing 37(8), 3105–3121.
Technické pozadí a další zdroje
Čtyři další zdroje k normám, ochraně zdraví při práci a tržním datům, z nichž tento text vychází:
- Normy pro kapilární a magnetickou práškovou zkoušku. ASTM E1417/E1417M (postup), E2297 (tradiční zdroje UV-A a bílého světla a měřicí přístroje), E3022 (LED zdroje UV-A) a E1444/E3024 (magnetická prášková zkouška). Přehled: ASTM E3022 – BSI Group.
- ISO/DIN EN ISO kapilární zkouška. ISO 3452-1/-2 (základy a zkoušení penetračních materiálů) a ISO 3059 (podmínky pozorování pro kapilární a magnetickou práškovou zkoušku). Zdroj: ISO 3452-2:2021.
- Ochrana zdraví při práci se zdroji UV-A pro zkoušení. Doporučení ICNIRP k ochraně pracovníků před UV zářením, včetně klasifikace zdrojů „černého světla" používaných při nedestruktivním zkoušení (ICNIRP – Protecting Workers from Ultraviolet Radiation); v Německu doplněno nařízením o umělém optickém záření (OStrV), Gesetze im Internet.
- Tržní data. Mordor Intelligence, „Non-Destructive Testing (NDT) Market" a „Liquid Penetrant Testing (PT) Market", 2026.
Časté dotazy k UV fluorescenční kapilární zkoušce
Jak funguje fluorescenční excitace při kapilární zkoušce?
Fluorescenční penetrant zůstávající v trhlině nebo póru absorbuje UV-A záření kolem 365 nm a část této energie znovu vyzařuje jako viditelné světlo o delší vlnové délce. Protože tato emise je vždy slabší než excitace, je tmavé pozadí s nízkým kontrastem pro detekovatelnost stejně důležité jako samotná intenzita excitace.
Jaká vlnová délka je vhodná pro průmyslovou fluorescenční kapilární zkoušku?
U naprosté většiny průmyslových penetračních a magnetických práškových materiálů leží excitační maximum kolem 365 nm, a proto jsou UV-A lampy a LED v tomto rozsahu standardní volbou. U jiných indikátorů, jako jsou stopovací látky pro zkoušky těsnosti nebo speciální povlaky, se optimální excitační pásmo může lišit; rozhodující je vždy datový list penetrantu.
Jaká ozářenost UV-A je vyžadována pro zkoušku v souladu s normou?
Norma ISO 3059 vyžaduje na místě kontroly ozářenost UV-A alespoň 1 000 µW/cm² (10 W/m²), s doporučenou horní hranicí kolem 5 000 µW/cm² (50 W/m²). Specifikace pro letecký průmysl, jako je SAE AMS2647, mohou předepisovat odlišné, někdy vyšší minimální hodnoty, takže vždy má přednost příslušná zákaznická specifikace.
Jaký je rozdíl mezi rtuťovými výbojkami a UV-LED kontrolními lampami?
Rtuťové výbojky poskytují široké, měkké pole ozářenosti, ale vyžadují dobu zahřátí až deset minut a pásmový propustný filtr UV-A. UV LED jsou okamžitě připraveny k použití a elektricky účinnější, avšak vytvářejí užší pole se strmějším poklesem na okrajích, a proto musí být testovány a mapovány samostatně podle specializované normy ASTM E3022.
Proč fluorescenční kontrola nefunguje spolehlivě i přes nominálně dostatečný výkon lampy?
Elektrický příkon lampy nevypovídá o optickém výkonu vyzařovaném v excitačním pásmu, natož o ozářenosti dopadající na součást. Stárnutí, vzdálenost, stav filtru a geometrie součásti mění tuto hodnotu nezávisle na jmenovitém výkonu, a proto je spolehlivé pouze měření přímo v místě kontroly. Příslušné definice a jednotky jsou uvedeny v přehledu radiometrických veličin.
Jak se měří ozářenost při fluorescenční kapilární zkoušce?
Měření se provádí pomocí UV-A radiometru, jehož spektrální odezva je omezena na rozsah 320 až 400 nm, a to přímo v místě kontroly a ve skutečné pracovní vzdálenosti. Pokud se spektra zdrojů výrazně liší, doporučuje se navíc spektrální měření k vyloučení spektrální neshody v senzoru.
Jaké faktory omezují fluorescenční kapilární zkoušku na dílech vyrobených aditivní výrobou?
Typická drsnost povrchu a pórovitost aditivní výroby na bázi práškového lože způsobuje, že se penetrant hromadí v povrchových pórech místo ve skutečných trhlinách a tam zůstává. Bez následného zpracování nebo leštění má proto klasická kapilární zkouška na takových površích jen omezenou vypovídací hodnotu; u hustých, hladkých aditivně vyrobených struktur zůstává nadále použitelná.
Jak se sleduje fluorescenční kapilární zkouška v automatizovaných provozech?
Spouštěcí UV-LED zdroje jsou synchronizovány s kamerou, robotem nebo dopravníkem tak, aby každý díl obdržel stejnou definovanou excitaci, zatímco algoritmus zpracování obrazu vyhodnocuje intenzitu fluorescence vůči pevně stanovené prahové hodnotě. Ozářenost a stav kalibrace zdroje jsou navíc průběžně zaznamenávány a uchovávány jako součást auditovatelného záznamu procesu.
Související oblasti použití
Fluorescenční kontrola se dotýká tří dalších oblastí: v letectví a kosmonautice se stejná kontrola penetračními zkouškami řídí specifickými podnikovými normami a kvalifikačními požadavky, bezpečnost práce hodnotí expozici UV-A záření u personálu provádějícího kontrolu na stanovišti, a automatizace a integrace procesů popisuje spouštěné, reprodukovatelné osvětlení, na kterém závisí kamerové vyhodnocení. Stejné kontrolní prostředky se vyskytují i v aditivní výrobě a v oblasti optiky a přesných komponent; přehled Trhy a aplikace zasazuje všechny tyto oblasti do souvislostí. Pokud excitaci vede robot, musí být jeho ozářenost konstantní po celé dráze, aby se neposunula prahová hodnota kontroly – viz robotika. Celkový přehled najdete v části UV aplikace.
Autor: Dr. Mark Paravia
Dr.-Ing. Mark Paravia je jednatelem společnosti Opsytec Dr. Gröbel GmbH v Ettlingenu a vede akreditovanou kalibrační laboratoř. Po svém výzkumu pulzních xenonových excimerových výbojů na Institutu osvětlovací techniky KIT se v současnosti zaměřuje na měřicí techniku optického záření. Je místopředsedou normalizační komise DIN FNL 7 „Optické záření" a členem projektové skupiny DVGW pro UV dezinfekci.
Doporučení pro fluorescenční kapilární zkoušku
Nejste si jisti, jaká ozářenost a rovnoměrnost skutečně dopadá na kontrolovanou plochu – nebo zda Váš současný UV zdroj tam ještě splňuje normu? Měření v reálném místě kontroly poskytne jasno dříve, než se ze zjištění stane spor – zašlete nám svůj dotaz.
