


ensayo con líquidos penetrantes fluorescentes e inspección industrial con UV
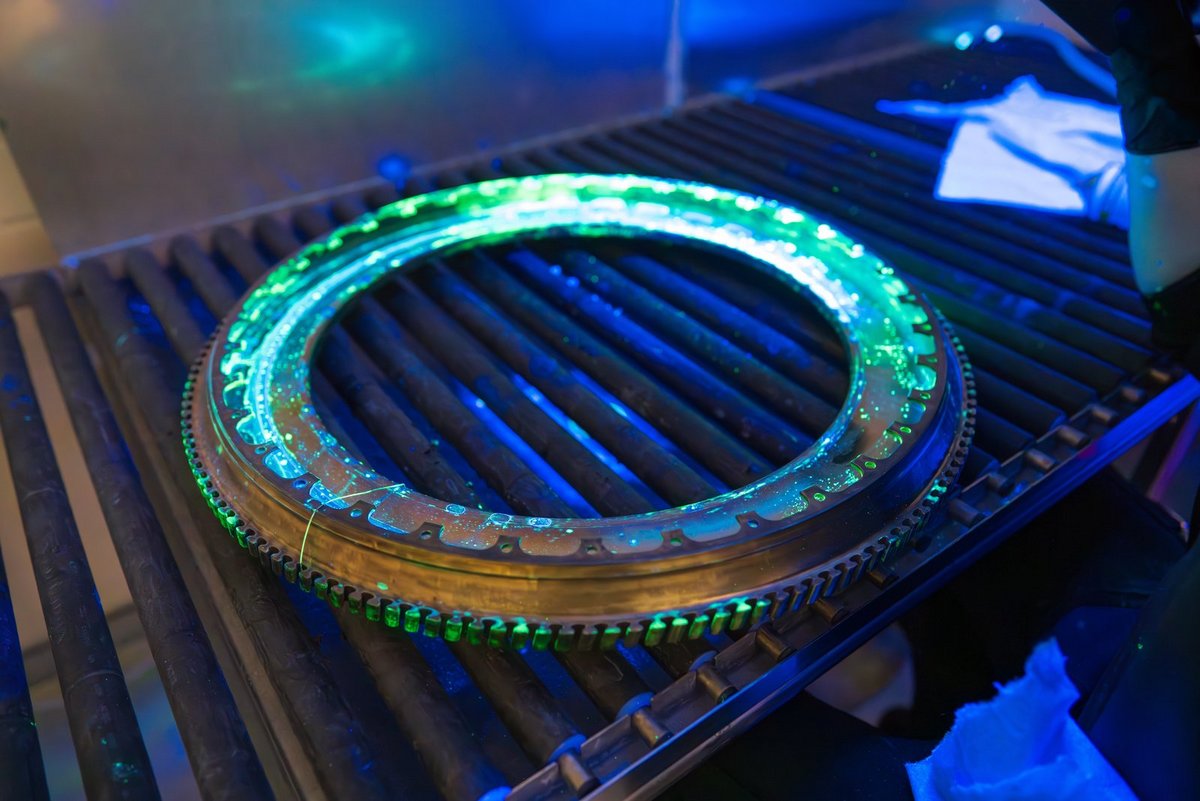
En el ensayo con líquidos penetrantes fluorescentes, el juicio final lo realiza un ojo o una cámara. Ambos son sensibles, pero ninguno está calibrado: evalúan el contraste, no valores absolutos. Por ello, la reproducibilidad no proviene de una lámpara más brillante, sino de condiciones de contorno fijas: longitud de onda de excitación, irradiancia sobre la pieza, uniformidad del campo y luz ambiental. El ensayo con líquidos penetrantes fluorescentes es el método visual clásico de ensayos no destructivos (END): un penetrante fluorescente o un medio de partículas magnéticas hace visibles grietas, porosidades y otros defectos que afloran a la superficie bajo excitación UV-A, defectos que permanecerían invisibles a la luz del día. Las magnitudes físicas centrales son la excitación espectral del fluoróforo, la irradiancia en el punto de inspección, la luz visible residual y la adaptación a la oscuridad del inspector.
También se emplean los términos ensayo de grietas con UV e inspección con luz negra: ambos designan la misma inspección bajo UV-A con la luz ambiental atenuada.
¿cómo evoluciona la inspección fluorescente no destructiva?
Este desarrollo modifica los requisitos de la tecnología de proceso y de medición. El mantenimiento de flotas de aeronaves envejecidas exige inspecciones por líquidos penetrantes estrictamente repetibles conforme a especificaciones aeroespaciales como la SAE AMS2647, lo que hace obligatoria la documentación de la irradiancia y de la uniformidad. La inspección en serie de piezas de aluminio fundido a presión —como las carcasas de baterías para vehículos eléctricos— aumenta la proporción de estaciones de inspección fluorescente automatizadas y basadas en cámara; las celdas de inspección automatizadas y robotizadas ya alcanzaron una cuota del 15 % de los ingresos del mercado de ensayos con líquidos penetrantes en 2024, con una tasa de crecimiento prevista del 9,7 %. Y el paso de las lámparas de vapor de mercurio a las fuentes UV-LED está transformando de forma fundamental las condiciones fotométricas límite del ensayo, razón por la cual la norma ASTM E3022 existe como norma propia.
Este cambio es la transformación tecnológica más determinante en este campo; no solo altera la eficiencia eléctrica, sino también las características espaciales del campo, lo que hace necesario un mapeo del campo más denso, ya que el campo de los LED decae de forma más pronunciada que el de una lámpara de descarga de gas. Un segundo factor impulsor es la miniaturización de las fuentes de inspección portátiles para trabajos de mantenimiento en campo, junto con la necesidad de medir la curva de descarga de las lámparas alimentadas por batería.
Además, la propia evaluación está pasando de la inspección puramente visual a la inspección automatizada basada en cámara con análisis de imágenes mediante aprendizaje automático, lo que convierte una iluminación disparable y reproducible en un requisito básico y no en una simple comodidad. En cuarto lugar, la huella ambiental de los propios materiales penetrantes está recibiendo más atención: la sensibilidad, el coste y la compatibilidad ambiental se evalúan cada vez más de forma conjunta, en lugar de maximizar únicamente la sensibilidad (véase la bibliografía científica más abajo). En quinto lugar, las especificaciones internas específicas del sector aeroespacial, como la SAE AMS2647, endurecen en algunos puntos los requisitos mínimos para las fuentes UV más allá de los valores generales de las normas ISO y ASTM, obligando a los proveedores a actualizar sus equipos de inspección.
Los tamaños de mercado, las tasas de crecimiento y las fuentes de este campo de aplicación se resumen en la página Evolución del mercado de la tecnología UV.
¿cómo funciona la excitación fluorescente?
Un fluoróforo absorbe fotones dentro de una banda de excitación y reemite parte de esa energía a longitudes de onda más largas. Entre ambas existe una pérdida inevitable: la emisión visible siempre es más débil que la excitación, porque parte de la energía absorbida se libera en forma de calor mediante relajación no radiativa antes de que la molécula emita un fotón. Lo que importa es el solapamiento espectral: la radiación fuera de la banda de excitación no contribuye en nada a la fluorescencia, por mucha potencia que haya detrás.
Para los penetrantes industriales habituales, la banda de excitación se sitúa en torno a 365 nanómetros, razón por la cual esta longitud de onda es el valor predeterminado para lámparas y LED; la norma ASTM E3022 indica un rango típico de 347 a 382 nanómetros para fuentes LED (Magnaflux, 2024). Para otros marcadores –trazadores de detección de fugas, tintes de proceso, recubrimientos fluorescentes– la banda de excitación puede diferir; en ese caso, la ficha técnica del penetrante determina la fuente adecuada, y no al revés. Un segundo requisito se refiere a lo que la fuente no debería emitir: la luz visible residual aumenta el fondo y reduce el contraste, y las componentes de longitud de onda corta por debajo de la banda de excitación exponen al inspector sin ningún beneficio de medición.
¿Qué tecnologías se utilizan para la excitación UV-A?
Existen varias fuentes de luz disponibles para excitar penetrantes fluorescentes, que se diferencian notablemente en espectro, características del haz y comportamiento de envejecimiento. Las lámparas de vapor de mercurio tradicionales producen un campo de irradiancia amplio y suave, pero necesitan un tiempo de calentamiento de hasta diez minutos y un filtro de paso de banda UV-A para excluir la luz visible y de longitud de onda más corta (mr-chemie, 2025). Las fuentes UV-LED están listas al instante, son más eficientes eléctricamente y espectralmente más estables, pero ofrecen un campo más estrecho con una caída de borde más pronunciada y envejecen mediante un mecanismo distinto al de las lámparas de descarga de gas. Las lámparas de xenón y otras lámparas de descarga de alta intensidad se utilizan cuando se necesita brevemente una irradiancia muy alta, como la iluminación por destellos para sistemas de cámara automatizados.
| Tecnología | Características | Ventajas | Limitaciones | Uso típico |
|---|---|---|---|---|
| Lámpara de vapor de mercurio (presión media) | campo de irradiancia amplio y suave; espectro de líneas alrededor de 365 nm más líneas laterales visibles | iluminación uniforme de gran superficie; base normativa establecida (ASTM E2297) | tiempo de calentamiento de hasta 10 min; contiene mercurio; requiere un filtro de paso de banda UV-A; envejece con las horas de funcionamiento | cabinas de inspección estacionarias, grandes áreas de inspección |
| LED UV-A | espectro de banda estrecha alrededor de 365 nm; caída de borde de campo pronunciada | encendido instantáneo; baja emisión de calor; puede activarse para sincronización con cámara; sin mercurio | el campo de haz estrecho requiere un mapeo de campo más denso; necesita su propia norma de ensayo (ASTM E3022) | lámparas de mano, fuentes puntuales, celdas de inspección automatizadas |
| Lámpara de destellos de xenón/HID | irradiancia momentánea muy alta; espectro de banda ancha | alta potencia de pico para inspección en línea basada en cámara | necesita filtrado adicional; mayor complejidad térmica y eléctrica | procesamiento de imágenes automatizado en el ciclo de la cámara |
| Lámpara de mano de presión media | portátil, alimentada por red o batería | funciona en piezas de difícil acceso y en campo (MRO) | la irradiancia disminuye con el cuadrado de la distancia; depende del estado de la batería | mantenimiento, inspección in situ de aeronaves e instalaciones |
¿Qué normas establecen el marco?
Para los métodos clásicos, este marco está establecido de forma normativa. ASTM E1417/E1417M describe cómo se realiza el ensayo por líquidos penetrantes, incluidos los tiempos de penetración, limpieza intermedia y revelado; ASTM E2297 cubre las fuentes tradicionales de UV-A y luz blanca, así como los medidores utilizados para probarlas, definiendo el rango UV-A de 320 a 400 nanómetros y el rango visible de 400 a 760 nanómetros (Magnaflux, 2024). ASTM E3022 añade sus propios requisitos y procedimientos de medición para las lámparas UV-A basadas en LED utilizadas en los ensayos por líquidos penetrantes y partículas magnéticas. A nivel internacional, la serie ISO 3452 regula los materiales penetrantes, clasificando los penetrantes fluorescentes como Tipo I, los penetrantes de tinte visible como Tipo II y los penetrantes de doble propósito como Tipo III, en cinco niveles de sensibilidad que van de "muy bajo" a "ultra alto" (ISO 3452-2:2021). Las condiciones de observación en sí están reguladas por la norma ISO 3059 – los valores límite, la medición y la calibración se tratan en detalle en la página condiciones de observación según ISO 3059. En el sector aeroespacial, especificaciones específicas del fabricante como SAE AMS2647 añaden sus propios valores mínimos, a veces más estrictos, para la irradiancia y los intervalos de inspección. Se ofrece una visión general de los rangos espectrales UV y sus límites normativos en general en la página Directrices, estándares y normas en UV.
El cambio de las lámparas de descarga de gas a los LED es precisamente la razón por la que ASTM E3022 existe como documento independiente. Los LED aportan un espectro más estable y menos calor, pero un patrón de haz diferente: campos más estrechos con una caída de borde más pronunciada, mientras que la lámpara tradicional tenía una distribución amplia y suave. Por lo tanto, un procedimiento escrito para un tipo de lámpara no se traslada al otro sin volver a realizar las mediciones.
por qué la excitación se sitúa en 365 nm entre todas las longitudes de onda
La cifra aparece en cada norma, el motivo rara vez. Reside en una ventana estrecha delimitada por ambos lados.
Por debajo, está limitada por la óptica y por la seguridad laboral: por debajo de aproximadamente 340 nm el vidrio corriente y muchos plásticos absorben cada vez más – las lentes, los filtros y las ventanas de observación se encarecen. Al mismo tiempo el efecto actínico aumenta bruscamente; con la misma irradiancia, el límite según IEC 62471 se alcanzaría en minutos en lugar de horas.
Por encima, está limitada por el contraste. A partir de unos 400 nm la excitación se vuelve visible para el ojo y tiende un velo sobre la indicación. La norma permite como máximo 20 lux de luz ambiental – una fuente que emite luz visible por sí misma agota ese margen antes de que el inspector entre en la cabina.
En medio se encuentra el máximo de absorción de los colorantes fluorescentes en los penetrantes y las partículas magnéticas, que para los sistemas habituales se sitúa entre 360 y 370 nm – y la línea más intensa de la lámpara de vapor de mercurio, la línea i a 365,4 nm. Ambas coinciden, y las normas se desarrollaron en torno a esa fuente. Por eso los LED UV-A modernos también emiten a 365 nm, aunque 385 o 395 nm serían técnicamente más sencillos y económicos: los medios de ensayo y las normas están construidos en torno a 365 nm.
Lo que exigen las normas
| Requisito | Valor | Distancia de medición | Intervalo de comprobación | Norma |
|---|---|---|---|---|
| Irradiancia UV-A en el punto de inspección | ≥ 1 000 µW/cm² (10 W/m²) | 380 mm | por turno o cada ocho horas de servicio | ASTM E1417 (líquidos penetrantes), ASTM E1444 (partículas magnéticas) |
| Irradiancia UV-A, valor guía superior | ≤ 5 000 µW/cm² (50 W/m²) | en el punto de inspección | — | ISO 3059 |
| Luz blanca ambiental en la cabina | ≤ 20 lx (2 fc) | en el punto de inspección | semanalmente | ISO 3059, ASTM E1417 |
| Luz residual visible de la fuente UV | según el fabricante, con filtro de bloqueo | 380 mm | con la comprobación de la lámpara | ASTM E3022 |
| Tiempo de calentamiento antes de la medición | al menos 10 minutos | — | antes de cada medición | aplicable a lámparas de vapor de mercurio |
| Adaptación a la oscuridad del inspector | al menos 1 minuto | — | antes de cada inspección | ISO 3059 |
| Lámparas a batería: tiempo hasta caer por debajo de 1000 µW/cm² | a especificar por el fabricante | 380 mm | por carga | ASTM E3022 |
La tabla enumera los requisitos habituales; lo que rige siempre es la revisión vigente de la norma y la especificación del cliente. En el sector aeroespacial, las especificaciones del fabricante como SAE AMS 2647 van más allá y a veces prescriben intervalos más estrictos. Lo que la norma ISO 3059 exige en detalle en cuanto a valores límite, instrumentos de medición y calibración se expone en la página condiciones de visualización según ISO 3059.
En la práctica, hay dos filas que se pasan por alto con mayor frecuencia. La distancia de medición de 380 mm no es una recomendación, sino parte del requisito: a 250 mm la misma lámpara indica aproximadamente el doble, y a 500 mm, la mitad. Y la adaptación a la oscuridad no es una cortesía hacia el inspector: el ojo la necesita para poder ver la indicación en absoluto. Una cabina que cumple con todos los valores medidos, aun así, no logra detectar grietas si el inspector entra directamente desde el exterior.
Tres tareas de medición, tres instrumentos
- La fuente. Lámparas UV de mano para la inspección en la pieza y en campo, fuentes estacionarias para la cabina. El paso del vapor de mercurio al LED UV-A cambia el panorama: espectro más estrecho, caída de borde más pronunciada; la cartografía se vuelve más fina, no menos frecuente.
- La comprobación periódica. El RMD Pro mide la irradiancia y la iluminancia con el mismo instrumento, ambas magnitudes exigidas por la norma ISO 3059, en una sola pasada. Qué propiedades espectrales necesita un instrumento para ello, y con qué frecuencia debe calibrarse, se explica en condiciones de observación según ISO 3059.
- Inspección automatizada. Donde el equipo evalúa en lugar de una persona, los sensores instalados de forma permanente ocupan el lugar de la medición manual: sensores de aviso para la excitación, sensores de luminiscencia para la respuesta. Ambos se tratan más abajo en «¿Cómo supervisan la cabina los sensores de luminiscencia y los sensores de aviso electroópticos?».
Para la verificación cruzada espectral, por ejemplo al comparar una lámpara de mercurio antigua con un LED nuevo, el UVpad E se suma a ellos. Muestra cuánto se desvía un sensor de banda ancha frente al LED de banda estrecha y convierte el desajuste espectral en una cifra en lugar de una sospecha.
¿Qué variables de proceso son decisivas?
Cuatro magnitudes determinan si una indicación fluorescente se detecta de forma fiable, y ninguna puede sustituir a otra. La irradiancia UV-A en la pieza (no en la lámpara) determina cuántos fotones de la banda de excitación llegan realmente al fluoróforo: disminuye con el cuadrado de la distancia de trabajo y, por ello, debe medirse en el punto de inspección real, no en la carcasa de la lámpara. La uniformidad del campo de irradiancia determina si se aplica la misma sensibilidad en toda la zona de inspección; un campo no uniforme produce resultados que dependen de la posición y varían según dónde se coloque la pieza.
La luz visible residual, tanto de la propia fuente como del entorno de inspección, establece el fondo frente al cual debe detectarse la fluorescencia débil; dado que la percepción humana juzga el contraste y no la luminancia absoluta, cada lumen adicional reduce el límite de detección efectivo. La adaptación a la oscuridad del inspector, por último, es una variable de proceso de naturaleza biológica y no física, pero está igualmente bien anclada en las normas: la mayoría de los procedimientos exigen un tiempo mínimo de adaptación de un minuto antes de la inspección, ya que la sensibilidad del ojo a la luz débil solo aumenta lo suficiente después de ese tiempo.
¿qué limita el proceso o provoca errores?
El error más habitual se refiere a la potencia eléctrica de la lámpara: un valor en vatios describe la potencia absorbida, no la potencia óptica radiada dentro de la banda de excitación, y desde luego tampoco la irradiancia que llega a la pieza. Dos lámparas de igual potencia eléctrica pueden producir una irradiancia muy distinta en el componente debido a diferencias de eficiencia, óptica y estado de envejecimiento. Un segundo error habitual es pensar que una irradiancia medida en su día como "suficiente" sigue siendo válida indefinidamente: las lámparas UV y los LED UV envejecen a ritmos distintos, los chips LED principalmente por degradación del semiconductor y en parte por agrietamiento del encapsulante; sin mediciones de control recurrentes, este declive pasa inadvertido hasta que la inspección funciona, de hecho, por debajo de su sensibilidad autorizada.
Además, la posición de medición se elige a menudo de forma inadecuada: una medición de comprobación junto a la carcasa de la lámpara o en el centro de la imagen dice poco sobre el aspecto del campo en los bordes de la zona de inspección real o sobre una geometría de pieza curva. Especialmente con los LED UV y su pronunciada caída en los bordes, una irradiancia conforme en el centro puede quedar ya muy por debajo del mínimo requerido en el borde de la zona de inspección. Por último, un valor de tiempo por sí solo –una duración de inspección fija– no sustituye a un valor de dosis: mientras se desconozca la irradiancia en el punto de inspección, no queda claro qué excitación real se produjo durante ese tiempo. La misma lógica –dosis en lugar de tiempo– se aplica en un ámbito afín con una magnitud objetivo distinta, envejecimiento UV, solidez del color y fotoestabilidad; para la evaluación visual empleada en la inspección por líquidos penetrantes fluorescentes, la reciprocidad tiempo-dosis no se cumple del mismo modo que para los sensores integradores.
¿cómo influyen la geometría, la superficie y el material de la pieza?
La rugosidad superficial y la porosidad afectan al resultado del ensayo con independencia de la excitación y de la irradiancia. Las piezas fabricadas por procesos aditivos con la rugosidad superficial típica del lecho de polvo presentan una limitación fundamental para el ensayo clásico con penetrantes: sin posprocesado o pulido no es apto para estructuras fabricadas de forma aditiva que sean porosas o rugosas, porque el penetrante se acumula en los poros superficiales en lugar de en grietas reales y permanece allí tras la etapa de lavado. En estructuras fabricadas de forma aditiva densas y no porosas, el método sigue siendo aplicable.
Incluso en piezas fabricadas de forma convencional, la geometría influye en el campo de irradiancia: los radios cóncavos, los taladros y los rebajes generan sombras que una muestra de referencia plana no presenta, por lo que deberían estimarse con antelación –por ejemplo mediante simulación óptica– antes de fijar un procedimiento de ensayo para una pieza compleja.
la energía del fotón y el desplazamiento de Stokes como límite de eficiencia de la fluorescencia
La sensibilidad máxima de detección de una indicación fluorescente está limitada físicamente, no solo por el penetrante utilizado. Por conservación de la energía, un fotón emitido nunca puede transportar más energía que el fotón de excitación absorbido; la energía del fotón viene dada por
E = h · c / λ
donde h es la constante de Planck, c la velocidad de la luz y λ la longitud de onda.
Dado que la longitud de onda de emisión de los penetrantes fluorescentes es siempre mayor que la longitud de onda de excitación (desplazamiento de Stokes), cada fotón emitido transporta menos energía que el absorbido; el resto se libera en forma de calor mediante relajación no radiativa en la molécula, un efecto descrito por la regla de Kasha. Además, ningún fluoróforo reemite todos los fotones absorbidos; la relación entre fotones emitidos y absorbidos es el rendimiento cuántico (Φ) y suele ser considerablemente inferior a uno en los penetrantes de uso práctico.
Consecuencia práctica: incluso una fuente de excitación idealmente adaptada y sin pérdidas no puede elevar la intensidad de fluorescencia visible por encima del máximo establecido por el desplazamiento de Stokes y el rendimiento cuántico. Por lo tanto, aumentar la irradiancia solo mejora la señal mientras el penetrante no se lleve a la saturación o a la autoabsorción; más allá de ese punto, solo aumenta la exposición innecesaria del inspector, no el contraste de la indicación.
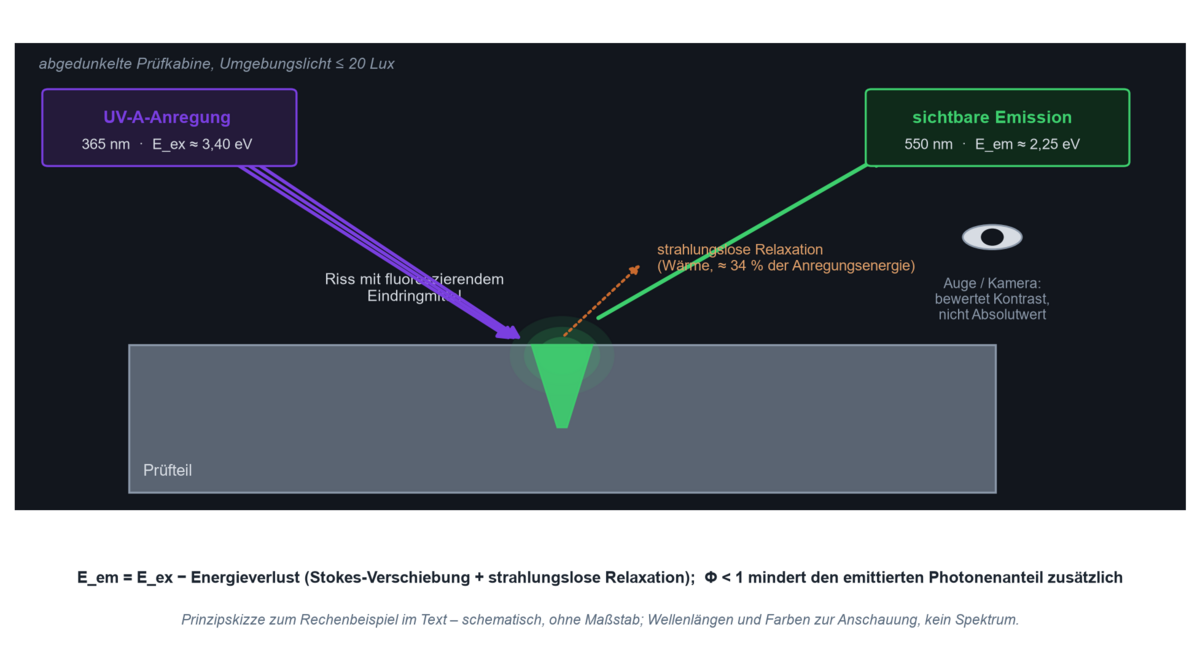
Ejemplo práctico: ¿cuánta energía de excitación se pierde en forma de calor?
Suposiciones: longitud de onda de excitación λ_ex = 365 nm (el valor por defecto para fuentes UV-A industriales), máximo de emisión de un penetrante fluorescente típico amarillo-verde λ_em ≈ 550 nm.
Fórmula: E = h · c / λ, utilizando h · c ≈ 1240 eV·nm como aproximación práctica.
Cálculo: E_ex = 1240 / 365 ≈ 3,40 eV; E_em = 1240 / 550 ≈ 2,25 eV.
Resultado: la pérdida relativa de energía por fotón emitido es (3,40 − 2,25) / 3,40 ≈ 34 %.
Interpretación práctica: el desplazamiento de Stokes por sí solo ya convierte aproximadamente un tercio de la energía de excitación en calor dentro de la molécula, antes de que el rendimiento cuántico Φ < 1 reduzca aún más la fracción de fotones utilizable. Juntos, estos dos efectos explican por qué las indicaciones fluorescentes son inherentemente de baja luminosidad y por qué la luz ambiental y la luz parásita tienen un efecto desproporcionadamente grande sobre la detectabilidad: el factor limitante no es la potencia de excitación, sino el bajo rendimiento óptico del propio proceso de conversión.
calcule usted mismo el desplazamiento de Stokes
La calculadora que figura a continuación realiza el mismo cálculo para cualquier par de longitudes de onda y, además, indica el desplazamiento de Stokes en números de onda; en nanómetros depende de la posición en el espectro y no puede compararse entre penetrantes. El valor predeterminado de 365 a 550 nm corresponde al caso del ejemplo anterior.
¿Dónde se utiliza el ensayo por líquidos penetrantes fluorescentes UV?
En la industria aeroespacial, el ensayo por líquidos penetrantes fluorescentes y por partículas magnéticas forma parte fija de la liberación en fabricación y mantenimiento de álabes de turbina, componentes de tren de aterrizaje y piezas fundidas críticas para la seguridad; el requisito crítico es la documentación ininterrumpida de la irradiancia y del estado de calibración conforme a especificaciones como SAE AMS2647, ya que las inspecciones son auditadas. En la industria del automóvil y de proveedores, túneles de inspección fluorescente automatizados comprueban piezas de fundición a presión de aluminio –como bloques de motor o carcasas de baterías para vehículos eléctricos– en busca de porosidad y grietas al ritmo de producción; aquí, la reproducibilidad de la irradiancia en grandes volúmenes y con posiciones cambiantes de las piezas es la variable de proceso crítica.
En la generación de energía, se inspeccionan componentes de turbinas, recipientes a presión y soldaduras de tuberías, a menudo en campo con lámparas UV portátiles de mano, donde la distancia y la luz ambiental son más difíciles de controlar que en una cabina estacionaria. En la fabricación aditiva, el ensayo por líquidos penetrantes fluorescentes complementa el posprocesado de piezas densas y no porosas, mientras que las estructuras porosas requieren métodos de inspección adicionales o alternativos. En la tecnología médica, esto incluye implantes de fundición de titanio, donde los defectos superficiales son directamente relevantes para la seguridad.
¿qué fuente UV es adecuada para superficies grandes, taladros, uso en campo y visión artificial?
Para la inspección estacionaria de superficies grandes, son adecuados los emisores de área o disposiciones de la serie L, que producen un campo lo más uniforme posible en toda el área de inspección. Para geometrías de difícil acceso — taladros, rebajes, contornos internos —, se emplean fuentes puntuales LED UV compactas o accesorios de endoscopio/boroscopio, que dirigen su campo estrecho con precisión al punto crítico.
Para la inspección móvil en campo, por ejemplo en el mantenimiento de aeronaves o de plantas industriales, son habituales las lámparas UV de mano alimentadas por batería; en este caso debe tenerse en cuenta la curva de descarga de la irradiancia a lo largo del tiempo de funcionamiento, ya que la norma ASTM E3022 especifica como magnitud de ensayo para lámparas LED alimentadas por batería, bien una curva de descarga, bien el tiempo hasta caer por debajo de 1000 µW/cm². Para piezas ferromagnéticas, el ensayo por partículas magnéticas fluorescentes sustituye al ensayo por líquidos penetrantes; utiliza las mismas condiciones fotométricas de contorno, pero se rige por normas propias (ASTM E1444, ASTM E3024). Para el procesamiento automatizado de imágenes, se emplean fuentes LED UV activables mediante disparo, con la duración e intensidad del destello sincronizadas con el fotograma de la cámara.
¿qué magnitudes deben medirse o supervisarse?
El punto de partida de cualquier tarea de medición no es un dispositivo, sino la pregunta de qué magnitud exige realmente la norma de ensayo. Para la inspección clásica por líquidos penetrantes y partículas magnéticas evaluada visualmente, se trata principalmente de la irradiancia UV-A en el punto de inspección en µW/cm² o W/m², medida con un radiómetro como el RMD Pro, cuya respuesta espectral se limita al rango UV-A. Una medición de banda ancha es suficiente siempre que la fuente tenga un espectro conocido y conforme a la norma; pero en cuanto se comparan fuentes con distribuciones espectrales marcadamente distintas —por ejemplo, una lámpara de vapor de mercurio antigua frente a un nuevo LED UV—, se vuelve necesaria la medición espectral, tal como la ofrece el UVpad. Un sensor de banda ancha puede desviarse sistemáticamente ante una fuente de banda estrecha; este efecto se denomina desajuste espectral y es una de las fuentes de error de medición más subestimadas en este campo.
Además de la irradiancia, también debe registrarse la luz visible residual de la fuente y la luz ambiental en la cabina, ya que la norma ISO 3059 define su propio límite para ello. Las mediciones espaciales —el mapeo de la irradiancia en varios puntos del campo de inspección— se vuelven necesarias siempre que la zona de inspección sea mayor que el centro uniforme del perfil del haz, o cuando la geometría de la pieza pueda provocar sombras. Las mediciones resueltas en el tiempo —comprobaciones recurrentes en lugar de un ensayo de aceptación único— son necesarias porque tanto las lámparas de descarga de gas como los LED pierden potencia radiante a lo largo de su vida útil de servicio.
El propio puesto de trabajo constituye la segunda tarea de medición: el personal en los puestos de inspección por fluorescencia permanece durante períodos prolongados cerca de una fuente UV-A. Qué magnitudes son relevantes desde el punto de vista de la seguridad laboral se describe en eritema UV en el puesto de trabajo.
Cuando una cámara se encarga de la evaluación, los requisitos de iluminación se vuelven más estrictos, porque un algoritmo de procesamiento de imágenes compara los valores de gris con un umbral fijo; si la iluminación varía entre piezas, o si deriva a lo largo de la vida útil de servicio de la fuente, ese umbral se desplaza con ella y la tasa de detección de defectos cambia sin que se note. Los LED UV activables pueden sincronizarse con una cámara, un robot o una cinta transportadora y ofrecer la misma excitación definida en cada toma; esa es la ventaja real frente a una lámpara que arde de forma continua, no simplemente un mayor flujo luminoso.
Los desarrollos recientes combinan esta iluminación controlada con el análisis de imágenes basado en aprendizaje automático: un sistema publicado en 2026 para la inspección automatizada por fluorescencia de álabes de turbina utiliza una arquitectura YOLOv8 adaptada para clasificar grietas, pliegues en frío, inclusiones y porosidad, alcanzando una precisión media de detección del 93,3 % (véase la literatura científica más abajo). Para la documentación del proceso —especialmente en sectores auditados como el aeroespacial— el registro continuo de la irradiancia y del estado de calibración debe formar parte del acta de inspección como conjunto de datos, y no solo como un valor de aceptación puntual.
¿Cómo supervisan la cabina los sensores de luminiscencia y los sensores de aviso electroópticos?
Una medición manual recurrente responde si la cabina estaba en orden el día de la prueba. No responde si sigue estándolo en el siguiente turno. Cuando la inspección funciona por ciclos o sin supervisión, los sensores instalados de forma permanente ocupan su lugar.
Los sensores de aviso electroópticos son los que convierten esto en una función de la planta: un sensor UV mide continuamente la irradiancia en el punto de inspección y emite una señal en cuanto el valor cae por debajo del límite exigido; para el ensayo por líquidos penetrantes según ASTM E1417 ese límite es 1000 µW/cm² en UV-A. La señal llega al controlador como 0–10 V o 4–20 mA, lo que detiene el ciclo antes de que una pieza pase sin haber sido examinada. La diferencia respecto a una medición manual no está en la precisión, sino en la continuidad: un fallo de la lámpara entre dos comprobaciones pasaría inadvertido hasta la siguiente medición, y con él, todas las piezas liberadas mientras tanto.
Un sensor de luminiscencia no mide la excitación, sino la respuesta: la luz fluorescente emitida por el penetrante. Se emplea allí donde la evaluación la realiza la planta y no una persona, por ejemplo para verificar que un cordón de adhesivo marcado con fluorescencia se ha aplicado por completo, o para comprobar que una pieza se limpió antes del montaje. Como la luz fluorescente es órdenes de magnitud más débil que la excitación, el filtrado es lo que determina el resultado: el sensor debe bloquear la componente UV-A de la fuente y dejar pasar solo la parte de mayor longitud de onda generada por el desplazamiento de Stokes; de lo contrario, mide la lámpara en vez de la muestra.
Ambas tareas requieren el mismo sensor en configuraciones diferentes: un receptor con un rango espectral definido y estrecho y una salida que la planta pueda leer. Qué rangos y salidas están disponibles se detalla en las páginas de sensores UV; para instalaciones con limpieza húmeda y entornos CIP, el UVx-SE es el diseñado para ello. Por qué un sensor nunca mide «UV-A» propiamente, sino una suma ponderada según su propia respuesta espectral, se explica en rangos espectrales y normas.
¿Qué muestra la literatura científica?
Cuatro artículos proporcionan la base técnica de las afirmaciones centrales realizadas en este texto sobre el envejecimiento de LED, los límites de la inspección en la fabricación aditiva, la selección de penetrantes y el análisis de imágenes automatizado:
- Envejecimiento de LED UV-A. Un estudio del envejecimiento de LED UV-A comerciales de 3 vatios (365 nm) en funcionamiento continuo y cíclico muestra que el funcionamiento cíclico prolonga considerablemente la vida útil en comparación con el funcionamiento continuo, y que la degradación de la potencia óptica se debe principalmente al envejecimiento del semiconductor y, en segundo lugar, al agrietamiento del encapsulante, un hallazgo directamente relevante para los intervalos de mantenimiento de las lámparas de inspección UV-LED. – Arques-Orobon, F. J.; Vazquez, M.; Nuñez, N. (2020): Lifetime Analysis of Commercial 3 W UV-A LED, Crystals 10(12), 1083.
- Límites del ensayo por líquidos penetrantes en la fabricación aditiva. Una revisión de las tecnologías de inspección de defectos para la fabricación aditiva clasifica el ensayo por líquidos penetrantes como sensible pero inadecuado, sin pulido previo, para superficies porosas o rugosas fabricadas de forma aditiva, delimitando así su ámbito de aplicación frente a piezas densas fabricadas de forma convencional. – Chen, Y.; Peng, X.; Kong, L. B.; Dong, G. X.; Remani, A.; Leach, R. (2021): Defect inspection technologies for additive manufacturing, International Journal of Extreme Manufacturing 3(2).
- Selección de penetrantes según criterios de sostenibilidad. Un estudio sobre la selección de penetrantes fluorescentes desarrolla un modelo de evaluación que incluye criterios medioambientales y de seguridad junto con la sensibilidad y el coste, ilustrando un enfoque de evaluación que va más allá de la sensibilidad bruta del ensayo. – Pacana, A.; Siwiec, D.; Bednárová, L. (2020): Method of Choice: A Fluorescent Penetrant Taking into Sustainability Criteria, Sustainability 12(14), 5854.
- Inspección fluorescente automatizada asistida por IA. Un artículo publicado en 2026 describe un sistema de inspección fluorescente automatizado y asistido por IA para álabes de turbina basado en una arquitectura YOLOv8 adaptada, que clasifica cuatro tipos de defectos superficiales típicos con una precisión media de detección del 93,3 %, ilustrando la tendencia hacia el análisis de imágenes automatizado bajo iluminación controlada. – Wu, D.; Deng, D.; Li, H.; Wang, H.; Zhao, B. (2026): Fluorescent penetrant inspection system for minor defects in jet-engine blade surface, Journal of Intelligent Manufacturing 37(8), 3105–3121.
Contexto técnico y lecturas complementarias
Cuatro fuentes adicionales sobre normas, seguridad laboral y datos de mercado en los que se basa este texto:
- Normas para ensayos por líquidos penetrantes y partículas magnéticas. ASTM E1417/E1417M (procedimiento), E2297 (fuentes tradicionales de UV-A y luz blanca, y medidores), E3022 (lámparas UV-A basadas en LED) y E1444/E3024 (ensayo por partículas magnéticas). Resumen: ASTM E3022 – BSI Group.
- Ensayo por líquidos penetrantes según ISO/DIN EN ISO. ISO 3452-1/-2 (fundamentos y ensayo del material penetrante) e ISO 3059 (condiciones de observación para ensayos por líquidos penetrantes y partículas magnéticas). Fuente: ISO 3452-2:2021.
- Seguridad laboral en torno a las fuentes de ensayo UV-A. Directrices de la ICNIRP sobre la protección de los trabajadores frente a la radiación UV, incluida la clasificación de las fuentes de "luz negra" utilizadas en ensayos no destructivos (ICNIRP – Protecting Workers from Ultraviolet Radiation); en Alemania, complementadas por el reglamento sobre radiación óptica artificial (OStrV), Gesetze im Internet.
- Datos de mercado. Mordor Intelligence, "Non-Destructive Testing (NDT) Market" y "Liquid Penetrant Testing (PT) Market", 2026.
Preguntas frecuentes sobre el ensayo por líquidos penetrantes fluorescentes UV
¿Cómo funciona la excitación fluorescente en el ensayo por líquidos penetrantes?
Un líquido penetrante fluorescente que permanece en una grieta o poro absorbe radiación UV-A en torno a los 365 nanómetros y reemite parte de esa energía como luz visible a una longitud de onda mayor. Dado que esta emisión es siempre más débil que la excitación, un fondo oscuro y de bajo contraste resulta tan importante para la detectabilidad como la propia intensidad de excitación.
¿Qué longitud de onda es adecuada para el ensayo industrial por líquidos penetrantes fluorescentes?
En la gran mayoría de los materiales industriales para líquidos penetrantes y partículas magnéticas, el máximo de excitación se sitúa en torno a los 365 nanómetros, por lo que las lámparas y LED UV-A en este rango son la opción habitual. Para otros marcadores, como trazadores para ensayos de fugas o recubrimientos especiales, la banda de excitación óptima puede diferir; la ficha técnica del líquido penetrante es siempre la referencia.
¿Qué irradiancia UV-A se requiere para una inspección conforme?
La norma ISO 3059 exige al menos 1000 µW/cm² (10 W/m²) de irradiancia UV-A en el punto de inspección, con un valor orientativo superior recomendado de alrededor de 5000 µW/cm² (50 W/m²). Especificaciones específicas del sector aeroespacial, como SAE AMS2647, pueden prescribir valores mínimos diferentes, en ocasiones más altos, por lo que la especificación del cliente aplicable siempre tiene prioridad.
¿Cuál es la diferencia entre las lámparas de vapor de mercurio y las lámparas de inspección UV-LED?
Las lámparas de vapor de mercurio proporcionan un campo de irradiancia amplio y suave, pero necesitan un tiempo de calentamiento de hasta diez minutos y un filtro de paso de banda UV-A. Los LED UV están listos de forma instantánea y son más eficientes eléctricamente, pero producen un campo más estrecho con una caída más pronunciada en los bordes, por lo que deben ensayarse y cartografiarse por separado conforme a la norma específica ASTM E3022.
¿Por qué una inspección fluorescente no funciona de forma fiable a pesar de una potencia de lámpara nominalmente suficiente?
La potencia absorbida de una lámpara no describe la potencia óptica radiada dentro de la banda de excitación, y mucho menos la irradiancia que llega a la pieza. El envejecimiento, la distancia, el estado del filtro y la geometría de la pieza modifican este valor con independencia de la potencia nominal, por lo que solo una medición en el punto real de inspección resulta fiable. Las definiciones y unidades subyacentes se recogen en la vista general de magnitudes radiométricas.
¿Cómo se mide la irradiancia en el ensayo por líquidos penetrantes fluorescentes?
La medición se realiza con un radiómetro UV-A cuya respuesta espectral está limitada al rango de 320 a 400 nanómetros, tomada directamente en el punto de inspección y a la distancia de trabajo real. Cuando los espectros de las fuentes difieren notablemente, también es recomendable realizar una medición espectral para descartar un desajuste espectral en el sensor.
¿Qué factores limitan el ensayo por líquidos penetrantes fluorescentes en piezas fabricadas de forma aditiva?
La rugosidad superficial y la porosidad típicas de la fabricación aditiva por lecho de polvo hacen que el líquido penetrante se acumule en los poros superficiales, en lugar de en grietas reales, y permanezca allí. Sin postprocesado ni pulido, el ensayo clásico por líquidos penetrantes tiene, por tanto, un valor limitado en este tipo de superficies; para estructuras fabricadas de forma aditiva densas y lisas, sigue siendo aplicable.
¿Cómo se supervisa el ensayo por líquidos penetrantes fluorescentes en plantas automatizadas?
Las fuentes UV-LED activables se sincronizan con una cámara, un robot o una cinta transportadora, de modo que cada pieza recibe la misma excitación definida, mientras que un algoritmo de procesamiento de imágenes evalúa la intensidad de la fluorescencia frente a un umbral fijo. Además, la irradiancia y el estado de calibración de la fuente se registran de forma continua y se conservan como parte del registro auditable del proceso.
Campos de aplicación relacionados
La inspección por fluorescencia afecta a tres campos adicionales: en aeroespacial la misma inspección por penetrantes se rige por normas específicas de la empresa y requisitos de cualificación, la seguridad laboral evalúa la exposición a UV-A del personal de inspección en el puesto de trabajo, y la automatización e integración de procesos describe la iluminación activable y reproducible de la que depende la evaluación basada en cámara. Los mismos medios de inspección aparecen en la fabricación aditiva y en óptica y componentes de precisión; la vista general de Mercados y aplicaciones sitúa todos los campos en su contexto. Si un robot guía la excitación, su irradiancia debe mantenerse constante a lo largo de toda la trayectoria para que el umbral de inspección no varíe; véase robótica. El panorama completo se encuentra en la vista general de aplicaciones UV.
Autor: Dr. Mark Paravia
El Dr.-Ing. Mark Paravia es el director general de Opsytec Dr. Gröbel GmbH en Ettlingen y dirige el laboratorio de calibración acreditado. Tras sus investigaciones sobre descargas de excímero de xenón pulsado en el Institute of Lighting Technology del KIT, su enfoque actual se centra en la tecnología de medición de radiación óptica. Es vicepresidente del comité de normalización DIN FNL 7 «Optical Radiation» y miembro del grupo de proyecto de la DVGW sobre desinfección UV.
Consejos para el ensayo por líquidos penetrantes fluorescentes
¿No está seguro de qué irradiancia y uniformidad llegan realmente a la superficie de inspección, o de si su fuente UV actual sigue cumpliendo la norma allí? Una medición en el punto de inspección real aporta claridad antes de que un hallazgo se convierta en objeto de disputa – envíenos su consulta.
