


UV-fluorescerende penetrantprøving og industriell inspeksjon
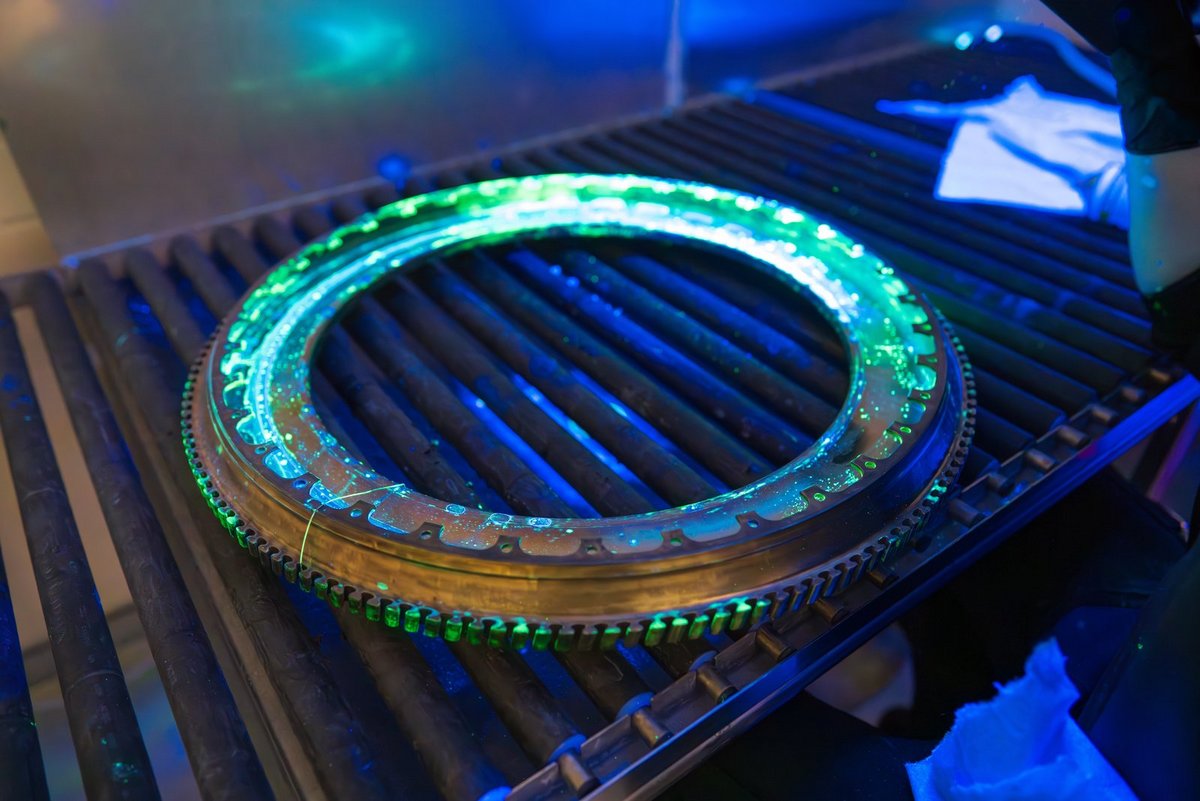
I fluorescerende penetrantprøving fattes den endelige vurderingen av et øye eller et kamera. Begge er følsomme, men ingen av dem er kalibrert: de vurderer kontrast, ikke absoluttverdier. Reproduserbarhet kommer derfor ikke fra en sterkere lampe, men fra faste rammebetingelser – eksitasjonsbølgelengde, irradians ved emnet, jevnhet i feltet og omgivelseslys. Fluorescerende penetrantprøving er den klassiske visuelle metoden innen ikke-destruktiv testing (NDT): et fluorescerende penetrantmiddel eller magnetpulvermedium gjør sprekker, porøsitet og andre overflatedefekter synlige under UV-A-eksitasjon som ellers ville forblitt usynlige i dagslys. De sentrale fysiske størrelsene er den spektrale eksitasjonen av fluoroforen, irradiansen ved inspeksjonspunktet, gjenværende synlig lys og inspektørens mørketilvenning.
Begrepene UV-sprekktesting og svartlysinspeksjon er også i bruk – begge betegner den samme inspeksjonen under UV-A med omgivelseslyset mørklagt.
Hvordan utvikler ikke-destruktiv fluorescerende inspeksjon seg?
Denne utviklingen endrer kravene til prosess- og måleteknikk. Vedlikehold av aldrende flyflåter krever strengt repeterbare penetrantinspeksjoner i henhold til luftfartsspesifikasjoner som SAE AMS2647, noe som gjør dokumentasjon av irradians og uniformitet obligatorisk. Seriell inspeksjon av støpte aluminiumsdeler – som batterihus for elbiler – øker andelen automatiserte, kamerabaserte fluorescerende inspeksjonsstasjoner; automatiserte og robotiserte inspeksjonsceller nådde allerede en omsetningsandel på 15 % av markedet for væskepenetrerende testing i 2024, med en forventet vekstrate på 9,7 %. Og overgangen fra kvikksølvdamplamper til UV-LED-kilder endrer grunnleggende de fotometriske rammebetingelsene for testen – grunnen til at ASTM E3022 finnes som en egen standard.
Denne overgangen er den mest definerende teknologiske endringen på feltet; den påvirker ikke bare elektrisk effektivitet, men også romlige feltegenskaper, noe som gjør tettere feltkartlegging nødvendig fordi LED-feltet faller brattere av enn feltet til en gassutladningslampe. En annen drivkraft er miniatyrisering av bærbare inspeksjonskilder for feltvedlikeholdsarbeid, kombinert med behovet for å måle utladningskurven til batteridrevne lamper.
I tillegg beveger selve vurderingen seg fra rent visuell inspeksjon mot automatisert, kamerabasert inspeksjon med læringsbasert bildeanalyse, noe som gjør utløsbar, reproduserbar belysning til et grunnleggende krav snarere enn en bekvemmelighet. For det fjerde får det miljømessige fotavtrykket til selve penetrantmaterialene mer oppmerksomhet: sensitivitet, kostnad og miljøkompatibilitet vurderes i økende grad sammen, i stedet for kun å maksimere sensitivitet (se Vitenskapelig litteratur nedenfor). For det femte skjerper luftfartsspesifikke interne spesifikasjoner som SAE AMS2647 minimumskravene til UV-kilder utover de generelle ISO- og ASTM-verdiene enkelte steder, noe som tvinger leverandører til å oppdatere inspeksjonsutstyret sitt.
Markedsstørrelser, vekstrater og kilder for dette applikasjonsfeltet er oppsummert på siden Markedsutvikling for UV-teknologi.
Hvordan fungerer fluorescerende eksitasjon?
Et fluorofor absorberer fotoner innenfor et eksitasjonsbånd og gjenutstråler en del av denne energien ved lengre bølgelengder. Mellom disse to ligger et uunngåelig tap – den synlige emisjonen er alltid svakere enn eksitasjonen, fordi en del av den absorberte energien frigjøres som varme gjennom ikke-strålende relaksasjon før molekylet sender ut et foton. Det som betyr noe, er spektralt overlapp: stråling utenfor eksitasjonsbåndet bidrar ikke til fluorescens, uansett hvor mye effekt som ligger bak den.
For vanlige industrielle penetranter ligger eksitasjonsbåndet rundt 365 nanometer, og det er derfor denne bølgelengden er standarden for lamper og LED-er; ASTM E3022 oppgir et typisk område på 347 til 382 nanometer for LED-kilder (Magnaflux, 2024). For andre markører – lekkasjetestsporstoffer, prosessfargestoffer, fluorescerende belegg – kan eksitasjonsbåndet variere; det er da penetrantens datablad som bestemmer riktig kilde, ikke omvendt. Et annet krav gjelder hva kilden ikke bør sende ut: gjenværende synlig lys øker bakgrunnen og reduserer kontrasten, og kortbølgede komponenter under eksitasjonsbåndet eksponerer inspektøren uten noen målemessig gevinst.
Hvilke teknologier brukes til UV-A-eksitasjon
Flere lyskilder er tilgjengelige for å eksitere fluorescerende penetranter, og de skiller seg markant i spekter, stråleegenskaper og aldringsforløp. Tradisjonelle kvikksølvdamplamper gir et bredt, jevnt irradiansfelt, men krever en oppvarmingstid på opptil ti minutter og et UV-A-bandpassfilter for å utelukke synlig lys og lys med kortere bølgelengde (mr-chemie, 2025). UV-LED-kilder er klare til bruk umiddelbart, mer elektrisk effektive og spektralt mer stabile, men gir et smalere felt med en brattere kantavtagning og eldes gjennom en annen mekanisme enn gassutladningslamper. Xenon- og andre høyintensive utladningslamper brukes der det er behov for svært høy irradians i kort tid, for eksempel blitsbelysning for automatiserte kamerasystemer.
| Teknologi | Egenskaper | Fordeler | Begrensninger | Typisk bruk |
|---|---|---|---|---|
| Kvikksølvdamplampe (mellomtrykk) | bredt, jevnt irradiansfelt; linjespekter rundt 365 nm samt synlige sidelinjer | storflatet, jevn belysning; etablert normativt grunnlag (ASTM E2297) | oppvarmingstid på opptil 10 min; inneholder kvikksølv; krever et UV-A-bandpassfilter; eldes med driftstimer | stasjonære inspeksjonsbokser, store inspeksjonsområder |
| UV-A LED | smalbånds spekter rundt 365 nm; brattkantavtagning i feltet | umiddelbar oppstart; lav varmeutvikling; kan utløses for kamerasynkronisering; ingen kvikksølv | smalt strålefelt krever tettere feltkartlegging; krever egen teststandard (ASTM E3022) | håndlamper, punktkilder, automatiserte inspeksjonsceller |
| Xenon-/HID-blitslampe | svært høy momentan irradians; bredbåndsspekter | høy toppeffekt for kamerabasert inline-inspeksjon | krever ytterligere filtrering; høyere termisk og elektrisk kompleksitet | automatisert bildebehandling i kamerasyklusen |
| Mellomtrykks håndlampe | bærbar, drevet av nettstrøm eller batteri | fungerer på vanskelig tilgjengelige deler og i felt (MRO) | irradiansen avtar med kvadratet av avstanden; avhenger av batteriets tilstand | vedlikehold, inspeksjon på stedet av luftfartøy og anlegg |
Hvilke standarder setter rammen?
For de klassiske metodene er dette rammeverket fastsatt normativt. ASTM E1417/E1417M beskriver hvordan penetranttesten utføres, inkludert virketid, mellomrengjøring og fremkallingstider; ASTM E2297 omhandler tradisjonelle UV-A- og hvitlyskilder og målerne som brukes til å teste dem, og definerer UV-A-området som 320 til 400 nanometer og det synlige området som 400 til 760 nanometer (Magnaflux, 2024). ASTM E3022 legger til egne krav og måleprosedyrer for LED-baserte UV-A-lamper som brukes i penetrant- og magnetpartikkeltesting. Internasjonalt regulerer ISO 3452-serien penetrantmaterialer, og klassifiserer fluorescerende penetranter som type I, synlige fargestoffpenetranter som type II og penetranter til dobbeltbruk som type III, i fem sensitivitetsnivåer fra «svært lav» til «ultrahøy» (ISO 3452-2:2021). Betraktningsforholdene selv reguleres av ISO 3059 – grenseverdier, måling og kalibrering i detalj er omtalt på siden betraktningsforhold iht. ISO 3059. Innen luftfart legger produsentspesifikke spesifikasjoner som SAE AMS2647 til egne, noen ganger strengere, minimumsverdier for irradians og inspeksjonsintervaller. En oversikt over UV-spektralområder og deres normative grenser generelt finnes på siden Retningslinjer, standarder og normer innen UV.
Overgangen fra gassutladningslamper til LED er nettopp grunnen til at ASTM E3022 finnes som et eget dokument. LED gir et mer stabilt spektrum og mindre varme, men et annet strålemønster: smalere felt med et brattere kantfall, der den tradisjonelle lampen hadde en bred, jevn fordeling. En prosedyre skrevet for én lampetype kan derfor ikke overføres til den andre uten ny måling.
Hvorfor eksitasjonen ligger nettopp på 365 nm
Tallet finnes i alle standarder, årsaken sjelden. Den ligger i et smalt vindu som er avgrenset på begge sider.
Nedad er den avgrenset av optikken og av arbeidsmiljøet: under omtrent 340 nm absorberer vanlig glass og mange plastmaterialer i økende grad – linser, filtre og observasjonsvinduer blir dyre. Samtidig øker den aktiniske effekten kraftig; ved samme irradians vil grenseverdien etter IEC 62471 nås på minutter i stedet for timer.
Oppad er den avgrenset av kontrasten. Fra omtrent 400 nm blir eksitasjonen synlig for øyet og legger et slør over indikasjonen. Standarden tillater maksimalt 20 lux omgivelseslys – en kilde som selv avgir synlig lys, bruker opp dette budsjettet før inspektøren går inn i kabinen.
Mellom disse ligger absorpsjonsmaksimumet til de fluorescerende fargestoffene i penetranter og magnetpartikler, som for de vanlige systemene ligger mellom 360 og 370 nm – og den sterkeste linjen fra kvikksølvlampen, i-linjen ved 365,4 nm. De to sammenfaller, og standardene har vokst frem rundt denne kilden. Derfor avgir moderne UV-A-LED-er også lys ved 365 nm, selv om 385 eller 395 nm teknisk sett ville vært enklere og billigere: testmediene og standardene er bygget rundt 365 nm.
Hva standardene krever
| Krav | Verdi | Måleavstand | Kontrollintervall | Standard |
|---|---|---|---|---|
| UV-A-irradians på inspeksjonspunktet | ≥ 1 000 µW/cm² (10 W/m²) | 380 mm | per skift eller hver åttende driftstime | ASTM E1417 (penetrantprøving), ASTM E1444 (magnetpulverprøving) |
| UV-A-irradians, øvre veiledende verdi | ≤ 5 000 µW/cm² (50 W/m²) | på inspeksjonspunktet | — | ISO 3059 |
| Omgivende hvitt lys i kabinettet | ≤ 20 lx (2 fc) | på inspeksjonspunktet | ukentlig | ISO 3059, ASTM E1417 |
| Synlig restlys fra UV-kilden | iht. produsentens spesifikasjon, med sperrefilter | 380 mm | ved lampekontrollen | ASTM E3022 |
| Oppvarmingstid før måling | minst 10 minutter | — | før hver måling | gjelder for kvikksølvdamplamper |
| Mørkeadaptasjon av inspektøren | minst 1 minutt | — | før hver inspeksjon | ISO 3059 |
| Batterilamper: tid til under 1 000 µW/cm² | angis av produsenten | 380 mm | per lading | ASTM E3022 |
Tabellen viser de vanlige kravene; det som gjelder er alltid gjeldende revisjon av standarden og kundespesifikasjonen. Innen romfart går produsentspesifikasjoner som SAE AMS 2647 lenger enn dette og foreskriver noen ganger strengere intervaller. Hva ISO 3059 krever i detalj når det gjelder grenseverdier, måleinstrumenter og kalibrering, er beskrevet på siden visningsforhold i henhold til ISO 3059.
To rader er de som oftest blir oversett i praksis. Måleavstanden på 380 mm er ikke en anbefaling, men en del av kravet: ved 250 mm viser samme lampe omtrent dobbelt så mye, ved 500 mm halvparten. Og mørketilvenning er ikke en høflighet overfor inspektøren – øyet trenger det for i det hele tatt å kunne se indikasjonen. En kabinett som oppfyller alle måleverdier, klarer likevel ikke å finne sprekker hvis inspektøren går rett inn fra utsiden.
Tre måleoppgaver, tre instrumenter
- Kilden. UV-håndlamper for inspeksjon ved emnet og i felt, stasjonære kilder for kabinettet. Overgangen fra kvikksølvdamp til UV-A LED endrer feltet: smalere spektrum, brattere kantfall – kartleggingen blir finere, ikke sjeldnere.
- Den gjentagende kontrollen. RMD Pro måler irradians og belysningsstyrke med samme instrument – begge størrelsene som ISO 3059 krever, i én omgang. Hvilke spektrale egenskaper et instrument trenger til dette, og hvor ofte det må kalibreres, er beskrevet under visningsbetingelser iht. ISO 3059.
- Automatisert inspeksjon. Der utstyret vurderer i stedet for en person, erstatter permanent installerte sensorer håndmåling – varselsensorer for eksitasjonen, luminescenssensorer for responsen. Begge er beskrevet nedenfor under «Hvordan overvåker luminescenssensorer og elektrooptiske varselsensorer kabinettet?»
For den spektrale krysskontrollen – for eksempel sammenligning av en gammel kvikksølvlampe med en ny LED – kobler UVpad E dem sammen. Den viser hvor mye en bredbåndssensor avviker ved den smalbånds-LED-en, og gjør det spektrale avviket til et tall i stedet for en mistanke.
Hvilke prosessvariabler er avgjørende?
Fire størrelser bestemmer om en fluorescerende indikasjon blir funnet på en pålitelig måte, og ingen kan erstatte en annen. UV-A-irradians ved delen (ikke ved lampen) bestemmer hvor mange fotoner i eksitasjonsbåndet som faktisk når fluoroforen – den avtar med kvadratet av arbeidsavstanden og må derfor måles på selve inspeksjonspunktet, ikke ved lampehuset. Uniformiteten til irradiansfeltet bestemmer om samme sensitivitet gjelder over hele inspeksjonsområdet; et ikke-uniformt felt gir posisjonsavhengige resultater som endrer seg med hvor delen tilfeldigvis er plassert.
Restlys i det synlige området, fra selve kilden og fra inspeksjonsomgivelsene, setter bakgrunnen som den svake fluorescensen må detekteres mot; siden menneskelig persepsjon bedømmer kontrast snarere enn absolutt luminans, senker hvert ekstra lumen den effektive detekteringsgrensen. Mørkeadaptasjon hos inspektøren er til slutt en biologisk snarere enn en fysisk prosessvariabel, men er like fast forankret i normene: de fleste prosedyrer krever en minimums adaptasjonstid på ett minutt før inspeksjon, siden øyets sensitivitet for svakt lys først øker tilstrekkelig etter denne tiden.
Hva begrenser prosessen eller forårsaker feil?
Den vanligste misforståelsen gjelder elektrisk lampeeffekt: en watt-verdi beskriver effektforbruk, ikke den optiske effekten som stråles ut innenfor eksitasjonsbåndet, og absolutt ikke irradiansen som når komponenten. To lamper med lik elektrisk effekt kan gi svært forskjellig irradians ved komponenten på grunn av ulik effektivitet, optikk og aldringstilstand. En annen vanlig misforståelse er at en irradians som en gang ble målt som «tilstrekkelig», forblir gyldig i all overskuelig fremtid: UV-lamper og UV-LED-er eldes i forskjellig tempo, LED-brikker først og fremst gjennom halvlederdegradering og delvis gjennom sprekkdannelse i innkapslingsmaterialet; uten gjentatte kontrollmålinger går denne nedgangen ubemerket til inspeksjonen i praksis kjører under sin frigitte sensitivitet.
I tillegg blir målepunktet ofte valgt dårlig: en kontrollmåling ved lampehuset eller i midten av bildet sier lite om hvordan feltet ser ut i kantene av det faktiske inspeksjonsområdet eller på en krummet delgeometri. Særlig med UV-LED-er og deres bratte kantfall kan en irradians som er innenfor kravet i midten, allerede ligge godt under det nødvendige minimumet ved kanten av inspeksjonsområdet. Til slutt kan en tidsangivelse alene – en fast inspeksjonsvarighet – ikke erstatte en doseangivelse: så lenge irradiansen ved inspeksjonspunktet er ukjent, forblir det uklart hvilken faktisk eksitasjon som fant sted i løpet av denne tiden. Samme logikk – dose i stedet for tid – gjelder på et beslektet felt med en annen målstørrelse, UV-aldring, fargeekthet og fotostabilitet; for den visuelle vurderingen som brukes ved penetrantprøving med fluorescens, gjelder ikke tid-dose-resiprositet på samme måte som for integrerende sensorer.
Hvordan påvirker delegeometri, overflate og materiale?
Overflateruhet og porøsitet påvirker testresultatet uavhengig av eksitasjon og irradians. Additivt fremstilte deler med typisk pulverbed-overflateruhet utgjør en grunnleggende begrensning for klassisk penetranttesting: uten etterbehandling eller polering er metoden uegnet for porøse eller ru additivt fremstilte strukturer, fordi penetrant samler seg i overflateporer i stedet for ekte sprekker og forblir der etter vaskesteget. For tette, ikke-porøse additivt fremstilte strukturer er metoden fremdeles anvendbar.
Selv på konvensjonelt fremstilte deler påvirker geometrien irradiansfeltet: konkave radier, boringer og underskjæringer skaper skyggelegging som en flat referanseprøve ikke viser, og dette bør derfor anslås på forhånd – for eksempel ved hjelp av optisk simulering – før en testprosedyre fastsettes for en kompleks del.
Fotonenergi og Stokes-forskyvning som effektivitetsgrensen for fluorescens
Den maksimale deteksjonsfølsomheten til en fluorescerende indikasjon er fysisk begrenset, ikke bare av penetranten som brukes. På grunn av energibevaring kan et emittert foton aldri ha mer energi enn det absorberte eksitasjonsfotonet; fotonenergien er gitt av
E = h · c / λ
der h er Planck-konstanten, c lyshastigheten og λ bølgelengden.
Fordi emisjonsbølgelengden til fluorescerende penetranter alltid er lengre enn eksitasjonsbølgelengden (Stokes-forskyvning), har hvert emitterte foton mindre energi enn det absorberte – resten frigjøres som varme gjennom ikke-strålende relaksasjon i molekylet, en effekt beskrevet av Kashas regel. I tillegg re-emitterer ingen fluorofor hvert absorberte foton; forholdet mellom emitterte og absorberte fotoner er kvanteutbyttet (Φ) og er typisk godt under én for praktiske penetranter.
Praktisk konsekvens: selv en ideelt tilpasset, tapsfri eksitasjonskilde kan ikke øke den synlige fluorescensintensiteten utover maksimumet som er satt av Stokes-forskyvningen og kvanteutbyttet. Økt irradians forbedrer derfor bare signalet så lenge penetranten ikke drives inn i metning eller selvabsorpsjon; utover det punktet øker bare inspektørens unødvendige eksponering, ikke kontrasten til indikasjonen.
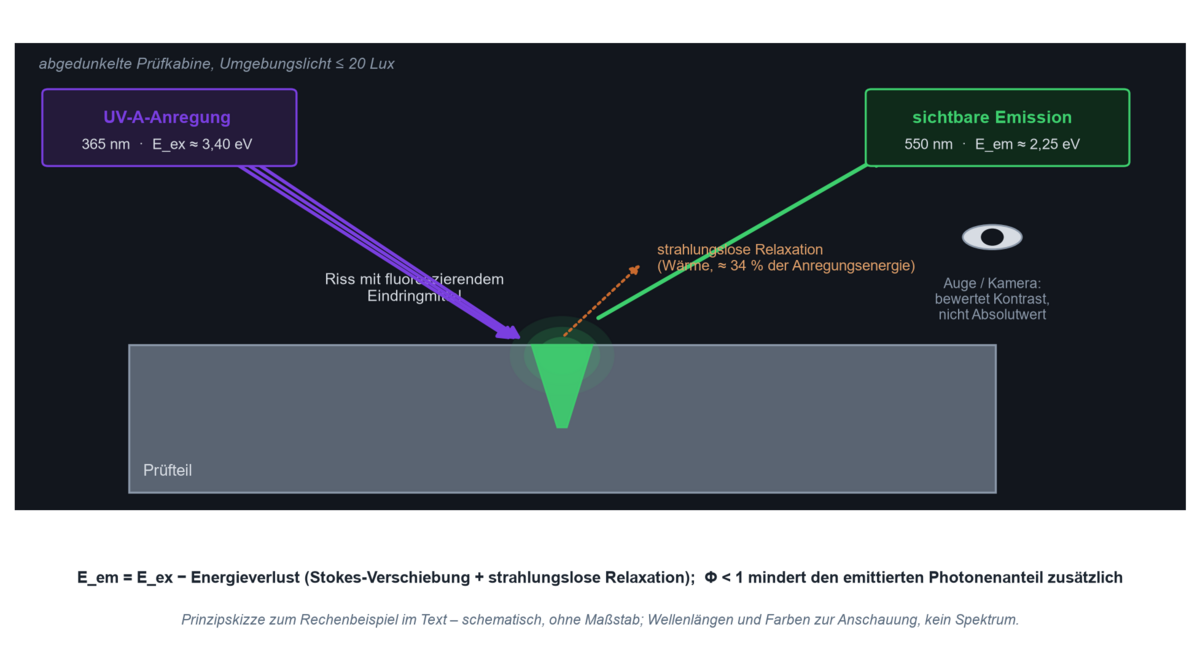
Gjennomgått eksempel: hvor mye eksitasjonsenergi går tapt som varme?
Forutsetninger: eksitasjonsbølgelengde λ_ex = 365 nm (standardverdien for industrielle UV-A-kilder), emisjonsmaksimum for en typisk gulgrønn fluorescerende penetrant λ_em ≈ 550 nm.
Formel: E = h · c / λ, med h · c ≈ 1240 eV·nm som en praktisk tilnærming.
Beregning: E_ex = 1240 / 365 ≈ 3,40 eV; E_em = 1240 / 550 ≈ 2,25 eV.
Resultat: det relative energitapet per utsendt foton er (3,40 − 2,25) / 3,40 ≈ 34 prosent.
Praktisk tolkning: Stokes-skiftet alene gjør at rundt en tredjedel av eksitasjonsenergien omdannes til varme inne i molekylet, før kvanteutbyttet Φ < 1 ytterligere reduserer den utnyttbare fotonandelen. Sammen forklarer disse to effektene hvorfor fluorescerende indikasjoner i sin natur avgir lite lys, og hvorfor omgivelses- og strølys har en uforholdsmessig stor effekt på detekterbarheten – den begrensende faktoren er ikke eksitasjonseffekten, men den lave optiske ytelsen i selve konverteringsprosessen.
Beregn Stokes-forskyvningen selv
Kalkulatoren nedenfor utfører samme beregning for et hvilket som helst bølgelengdepar og oppgir i tillegg Stokes-forskyvningen i bølgetall — i nanometer avhenger den av posisjonen i spekteret og kan ikke sammenlignes mellom penetranter. Den forhåndsinnstilte verdien 365 til 550 nm er tilfellet fra eksempelet ovenfor.
Hvor brukes UV-fluorescerende penetranttesting
I luftfartsindustrien er fluorescerende penetrant- og magnetpartikkeltesting en fast del av produksjons- og vedlikeholdsfrigivelsen for turbinblader, understellsdeler og sikkerhetskritiske støpegods; det kritiske kravet er ubrutt dokumentasjon av irradians og kalibreringsstatus i henhold til spesifikasjoner som SAE AMS2647, ettersom inspeksjonene revideres. I bil- og leverandørindustrien kontrollerer automatiserte fluorescerende inspeksjonstunneler dør-støpte aluminiumsdeler – som motorblokker eller batterihus for elektriske kjøretøy – for porøsitet og sprekker i produksjonstakt; her er reproduserbarhet av irradians over store volumer og varierende deleposisjoner den kritiske prosessvariabelen.
Innen kraftproduksjon inspiseres turbinkomponenter, trykkbeholdere og rørledningssveiser, ofte ute i felt med bærbare UV-håndlamper, der avstand og omgivelseslys er vanskeligere å kontrollere enn i en stasjonær kabinett. Innen additiv produksjon utfyller fluorescerende penetranttesting etterbehandlingen av tette, ikke-porøse deler, mens porøse strukturer krever supplerende eller alternative inspeksjonsmetoder. Innen medisinsk teknologi omfatter dette titan-støpte implantater, der overflatedefekter er direkte sikkerhetsrelevante.
Hvilken UV-kilde egner seg for store flater, boringer, feltbruk og maskinsyn?
For storflatet, stasjonær inspeksjon egner arealstrålere eller oppsett fra Series L seg, og de gir et så jevnt felt som mulig over hele inspeksjonsområdet. For vanskelig tilgjengelige geometrier – boringer, underskjæringer, indre konturer – brukes kompakte UV-LED-punktkilder eller endoskop-/boroskoptilbehør, som retter sitt smale felt nøyaktig mot det kritiske stedet.
For mobil feltinspeksjon, for eksempel innen fly- eller anleggsvedlikehold, er batteridrevne UV-håndlamper vanlige; her må utladningskurven for irradians over driftstiden tas i betraktning, siden ASTM E3022 spesifiserer enten en utladningskurve eller tiden det tar å falle under 1 000 µW/cm² som en testverdi for batteridrevne LED-lamper. For ferromagnetiske deler erstatter fluorescerende magnetpulverprøving penetrantprøving; den bruker de samme fotometriske grensebetingelsene, men reguleres av egne standarder (ASTM E1444, ASTM E3024). For automatisert bildebehandling brukes utløsbare UV-LED-kilder, der blitsvarighet og intensitet synkroniseres med kamerabildet.
Hvilke størrelser må måles eller overvåkes?
Utgangspunktet for enhver måleoppgave er ikke et instrument, men spørsmålet om hvilken størrelse testnormen faktisk krever. For klassisk, visuelt bedømt penetrant- og magnetpulverprøving er dette primært UV-A-irradians på inspeksjonspunktet i µW/cm² eller W/m², målt med et radiometer som RMD Pro, hvis spektrale respons er begrenset til UV-A-området. En bredbåndsmåling er tilstrekkelig så lenge kilden har et kjent, normkonformt spekter; men når kilder med markant forskjellig spektral fordeling sammenlignes – for eksempel en eldre kvikksølvdamplampe mot en ny UV-LED – blir spektral måling nødvendig, slik som med UVpad. En bredbåndssensor kan avvike systematisk ved en smalbåndet kilde; denne effekten kalles spektralt mismatch og er en av de vanligste underestimerte feilkildene i målingen på dette området.
Utover irradiansen må også resterende synlig lys fra kilden og omgivelseslys i kabinettet fanges opp, siden ISO 3059 definerer sin egen grenseverdi for dette. Romlige målinger – kartlegging av irradiansen over flere punkter i inspeksjonsfeltet – blir nødvendige når inspeksjonsområdet er større enn den jevne midten av strålingsprofilen, eller når delegeometrien kan forårsake skyggelegging. Tidsoppløste målinger – gjentatte kontroller i stedet for en engangs akseptansetest – er nødvendige fordi både gassutladningslamper og LED-er taper strålingseffekt over driftstiden.
Selve arbeidsplassen er den andre måleoppgaven: personell ved fluorescerende inspeksjonsstasjoner tilbringer lange perioder nær en UV-A-kilde. Hvilke størrelser som er relevante fra et arbeidsmiljøperspektiv, er beskrevet i UV-erytem på arbeidsplassen.
Når et kamera tar over bedømmelsen, blir kravene til belysning strengere, fordi en bildebehandlingsalgoritme sammenligner gråtoneverdier mot en fastsatt terskel; hvis belysningen varierer mellom deler, eller drifter over kildens driftstid, drifter terskelen med, og feildeteksjonsraten endres ubemerket. Utløsbare UV-LED-er kan synkroniseres med et kamera, en robot eller et transportbånd og gir den samme definerte eksitasjonen i hver bilderamme – det er den egentlige fordelen sammenlignet med en kontinuerlig brennende lampe, ikke bare høyere lysutbytte.
Nyere utviklinger kombinerer denne kontrollerte belysningen med lærebasert bildeanalyse: et system publisert i 2026 for automatisert fluorescerende inspeksjon av turbinblader bruker en tilpasset YOLOv8-arkitektur for å klassifisere sprekker, kaldsveiser, inneslutninger og porøsitet, og oppnår en gjennomsnittlig deteksjonsnøyaktighet på 93,3 % (se Vitenskapelig litteratur nedenfor). For prosessdokumentasjon – spesielt i reviderte bransjer som luftfart – bør kontinuerlig logging av irradians og kalibreringsstatus høre til i inspeksjonsprotokollen som et datasett, ikke bare som en engangs akseptverdi.
Hvordan overvåker luminescenssensorer og elektro-optiske varselsensorer kabinen
En gjentatt håndmåling svarer på om kabinen var i orden på testdagen. Den svarer ikke på om den fortsatt er det på neste skift. Der inspeksjonen kjøres etter en syklus eller uten tilsyn, tar permanent installerte sensorer over.
Elektro-optiske varselsensorer er det som gjør dette til en anleggsfunksjon: en UV-sensor måler irradiansen ved inspeksjonspunktet kontinuerlig og avgir et signal så snart verdien faller under den nødvendige grenseverdien – for penetrantprøving etter ASTM E1417 er det 1 000 µW/cm² i UV-A. Signalet går til styringen som 0–10 V eller 4–20 mA, som stopper syklusen før en del passerer uprøvd. Forskjellen fra en håndmåling er ikke nøyaktighet, men kontinuitet: et lampesvikt mellom to kontroller går ellers ubemerket til neste måling – og med det hver del som ble frigitt i mellomtiden.
En luminescenssensor måler ikke eksitasjonen, men responsen: det fluorescerende lyset som avgis av penetranten. Den brukes der anlegget, ikke en person, gjør vurderingen – for eksempel for å verifisere at en fluorescensmerket klebestreng er påført fullstendig, eller for å kontrollere at en del ble rengjort før montering. Fordi det fluorescerende lyset er størrelsesordener svakere enn eksitasjonen, avgjør filtreringen resultatet: sensoren må blokkere UV-A-komponenten fra kilden og kun slippe gjennom den lengre bølgelengdedelen som leveres av Stokes-forskyvningen – ellers måler den lampen i stedet for prøven.
Begge oppgavene krever samme sensor i ulike konfigurasjoner: en mottaker med et definert, smalt spektralområde og en utgang anlegget kan lese. Hvilke områder og utganger som er tilgjengelige, er beskrevet på UV-sensor-sidene; for våtrengjorte installasjoner og CIP-miljøer er UVx-SE den som er utviklet for det. Hvorfor en sensor aldri måler «UV-A», men en veid sum over sin egen responsivitet, er forklart under spektralområder og standarder.
Hva viser den vitenskapelige litteraturen?
Fire artikler gir det tekniske grunnlaget for de sentrale påstandene i denne teksten om LED-aldring, inspeksjonsgrenser innen additiv produksjon, valg av penetrant og automatisert bildeanalyse:
- Aldring av UV-A-LED-er. En studie av aldringen til kommersielle UV-A-LED-er på 3 watt (365 nm) under kontinuerlig og syklisk drift viser at syklisk drift forlenger levetiden betydelig sammenlignet med kontinuerlig drift, og at degradering av optisk effekt hovedsakelig skyldes halvlederaldring og sekundært sprekkdannelse i innkapslingen – et funn som er direkte relevant for vedlikeholdsintervaller for UV-LED-inspeksjonslamper. – Arques-Orobon, F. J.; Vazquez, M.; Nuñez, N. (2020): Lifetime Analysis of Commercial 3 W UV-A LED, Crystals 10(12), 1083.
- Begrensninger ved penetranttesting innen additiv produksjon. En gjennomgang av defektinspeksjonsteknologier for additiv produksjon klassifiserer penetranttesting som sensitiv, men uegnet, uten forutgående polering, for porøse eller ru additivt produserte overflater, og avgrenser dermed anvendelsesområdet mot tette, konvensjonelt produserte deler. – Chen, Y.; Peng, X.; Kong, L. B.; Dong, G. X.; Remani, A.; Leach, R. (2021): Defect inspection technologies for additive manufacturing, International Journal of Extreme Manufacturing 3(2).
- Valg av penetrant basert på bærekraftskriterier. En studie om valg av fluorescerende penetranter utvikler en evalueringsmodell som inkluderer miljø- og sikkerhetskriterier i tillegg til sensitivitet og kostnad, og illustrerer en evalueringstilnærming som går utover ren testsensitivitet. – Pacana, A.; Siwiec, D.; Bednárová, L. (2020): Method of Choice: A Fluorescent Penetrant Taking into Sustainability Criteria, Sustainability 12(14), 5854.
- Automatisert, AI-assistert fluorescerende inspeksjon. En artikkel publisert i 2026 beskriver et automatisert, AI-assistert fluorescerende inspeksjonssystem for turbinblader basert på en tilpasset YOLOv8-arkitektur, som klassifiserer fire typiske typer overflatedefekter med en gjennomsnittlig deteksjonsnøyaktighet på 93,3 prosent, og illustrerer trenden mot automatisert bildeanalyse under kontrollert belysning. – Wu, D.; Deng, D.; Li, H.; Wang, H.; Zhao, B. (2026): Fluorescent penetrant inspection system for minor defects in jet-engine blade surface, Journal of Intelligent Manufacturing 37(8), 3105–3121.
Teknisk bakgrunn og videre lesning
Fire ytterligere kilder om standarder, arbeidssikkerhet og markedsdata som ligger til grunn for denne teksten:
- Standarder for penetrant- og magnetpulverprøving. ASTM E1417/E1417M (prosedyre), E2297 (tradisjonelle UV-A- og hvitlyskilder og målere), E3022 (LED-baserte UV-A-lamper) og E1444/E3024 (magnetpulverprøving). Oversikt: ASTM E3022 – BSI Group.
- ISO/DIN EN ISO penetrantprøving. ISO 3452-1/-2 (grunnprinsipper og prøving av penetrantmateriale) og ISO 3059 (betraktningsforhold for penetrant- og magnetpulverprøving). Kilde: ISO 3452-2:2021.
- Arbeidssikkerhet ved UV-A-testkilder. ICNIRP-veiledning om vern av arbeidstakere mot UV-stråling, inkludert klassifiseringen av "black light"-kilder brukt i ikke-destruktiv prøving (ICNIRP – Protecting Workers from Ultraviolet Radiation); i Tyskland supplert av forskriften om kunstig optisk stråling (OStrV), Gesetze im Internet.
- Markedsdata. Mordor Intelligence, "Non-Destructive Testing (NDT) Market" og "Liquid Penetrant Testing (PT) Market", 2026.
Ofte stilte spørsmål om UV-fluorescerende penetrantprøving
Hvordan fungerer fluorescerende eksitasjon ved penetrantprøving?
En fluorescerende penetrant som forblir i en sprekk eller pore, absorberer UV-A-stråling rundt 365 nanometer og sender ut en del av denne energien på nytt som synlig lys ved en lengre bølgelengde. Fordi denne emisjonen alltid er svakere enn eksitasjonen, er en mørk bakgrunn med lav kontrast like viktig for oppdagbarheten som eksitasjonsintensiteten selv.
Hvilken bølgelengde er egnet for industriell fluorescerende penetrantprøving?
For det store flertallet av industrielle penetrant- og magnetpartikkelmaterialer ligger eksitasjonsmaksimumet rundt 365 nanometer, og derfor er UV-A-lamper og LED-er i dette området standardvalget. For andre markører, som lekkasjetestsporstoffer eller spesialbelegg, kan det optimale eksitasjonsbåndet være annerledes; penetrantens datablad er alltid autoriteten.
Hvilken UV-A-irradians kreves for en forskriftsmessig inspeksjon?
ISO 3059 krever minst 1 000 µW/cm² (10 W/m²) UV-A-irradians ved inspeksjonspunktet, med en anbefalt øvre veiledende verdi på rundt 5 000 µW/cm² (50 W/m²). Bransjespesifikke spesifikasjoner for luftfart, som SAE AMS2647, kan foreskrive andre, noen ganger høyere, minimumsverdier, så den gjeldende kundespesifikasjonen har alltid forrang.
Hva er forskjellen mellom kvikksølvdamplamper og UV-LED-inspeksjonslamper?
Kvikksølvdamplamper gir et bredt, mykt irradiansfelt, men krever en oppvarmingstid på opptil ti minutter og et UV-A-bandpassfilter. UV-LED-er er klare umiddelbart og mer elektrisk effektive, men produserer et smalere felt med brattere kantfall, og derfor må de testes og kartlegges separat i henhold til den dedikerte standarden ASTM E3022.
Hvorfor fungerer ikke en fluorescerende inspeksjon pålitelig til tross for nominelt tilstrekkelig lampeeffekt?
En lampes effektforbruk beskriver ikke den optiske effekten som strålers ut innenfor eksitasjonsbåndet, langt mindre irradiansen som treffer delen. Aldring, avstand, filtertilstand og delens geometri endrer denne verdien uavhengig av nominell effekt, og derfor er kun en måling ved det faktiske inspeksjonspunktet pålitelig. De underliggende definisjonene og enhetene er oppført i oversikten over radiometriske størrelser.
Hvordan måles irradians ved fluorescerende penetrantprøving?
Måling skjer med et UV-A-radiometer hvis spektrale respons er begrenset til området 320 til 400 nanometer, tatt direkte ved inspeksjonspunktet og ved den faktiske arbeidsavstanden. Når kildespektrene avviker betydelig, er en spektral måling også tilrådelig for å utelukke spektral mismatch i sensoren.
Hvilke faktorer begrenser fluorescerende penetrantprøving på additivt fremstilte deler?
Den typiske overflateruheten og porøsiteten ved pulverbaserte additive fremstillingsprosesser gjør at penetrant samler seg i overflateporer i stedet for genuine sprekker og forblir der. Uten etterbehandling eller polering er derfor klassisk penetrantprøving bare av begrenset verdi på slike overflater; for tette, glatte additivt fremstilte strukturer er den fortsatt anvendelig.
Hvordan overvåkes fluorescerende penetrantprøving i automatiserte anlegg?
Utløsbare UV-LED-kilder synkroniseres med et kamera, en robot eller et transportbånd slik at hver del får samme definerte eksitasjon, mens en bildebehandlingsalgoritme vurderer fluorescensintensiteten mot en fast terskel. Irradiansen og kalibreringsstatusen til kilden logges dessuten kontinuerlig og oppbevares som en del av den reviderbare prosessregistreringen.
Relaterte bruksområder
Fluorescerende inspeksjon berører tre ytterligere områder: innen luftfart og romfart styres den samme penetrantinspeksjonen av dedikerte bedriftsstandarder og kvalifikasjonskrav, arbeidssikkerhet vurderer UV-A-eksponeringen til inspeksjonspersonalet ved kabinen, og automatisering og prosessintegrasjon beskriver den utløsbare, reproduserbare belysningen som kamerabasert evaluering er avhengig av. De samme inspeksjonsmidlene forekommer innen additiv produksjon og innen optikk og presisjonskomponenter; oversikten Markeder & bruksområder setter alle områder i sammenheng. Hvis en robot styrer eksitasjonen, må irradiansen forbli konstant langs hele banen slik at inspeksjonsterskelen ikke drifter – se robotikk. Det fullstendige bildet finnes i oversikten UV-bruksområder.
Forfatter: Dr. Mark Paravia
Dr.-Ing. Mark Paravia er administrerende direktør i Opsytec Dr. Gröbel GmbH i Ettlingen og leder det akkrediterte kalibreringslaboratoriet. Etter sin forskning på pulserende xenon-eksimerutladninger ved Institute of Lighting Technology ved KIT, er hans nåværende fokus på optisk stråling målteknikk. Han er nestleder for DIN Standards Committee FNL 7 «Optical Radiation», og medlem av DVGW-prosjektgruppen for UV-desinfeksjon.
Råd om fluorescerende penetranttesting
Usikker på hvilken irradians og jevnhet som faktisk når inspeksjonsflaten – eller om UV-kilden din fortsatt oppfyller standarden der? En måling på det faktiske inspeksjonspunktet gir klarhet før et funn blir omtvistet – send oss spørsmålet ditt.
