


航空宇宙分野におけるUV技術
航空宇宙分野において、紫外線放射は技術的に異なる3つの機能を果たします。安全上重要な部品における蛍光探傷検査の励起源として、光学・センサアセンブリの非接触表面洗浄のための光化学的手段として、そして材料促進劣化試験における明確なストレスパラメータとしてです。これら3つの用途はいずれも、高い立証水準と、小規模ながら安全上重要なバッチサイズを併せ持っており、見落とされた欠陥がもたらす影響は他の多くの産業分野よりも大きくなります。重要な物理量は、実際の部品位置における放射照度(µW/cm²またはW/m²単位)、光源の分光分布、照射時間または積算光量、さらに材料試験においては、試験チャンバーが実際の宇宙環境のどの部分を再現しているかという点です。技術的な課題は、これらの物理量を、測定が最も容易な場所ではなく、実際にプロセスが行われる場所で捉えることにあります。

航空宇宙分野におけるUV技術はどのように発展しているのか
根底にある需要の牽引要因は、機材数そのものの増加です。Boeingは「Commercial Market Outlook 2026」において、2026年から2045年までに世界全体で約43,625機の新規民間航空機需要を予測しており、世界の保有機材数は約80パーセント増加して50,000機超に達するとしています(Boeing Commercial Market Outlook, 2026)。これらの航空機は、その運用寿命を通じて、タービンブレード、ランディングギア、構造用金具といった高負荷部品に対して、規格で義務付けられたNDTサイクルを繰り返し受けることになります。したがって技術的には、機材数の増加は検査量の増大だけでなく、検査そのもののプロセス信頼性に対する圧力の高まりも意味します。検査サイクル数が増えるほど、規格に適合しない放射照度が検出されないまま見過ごされる機会も増えるためです。同時に、環境規制により検査材料への要求も厳しくなっており、市場は水洗性で溶剤含有量の少ない浸透液や閉鎖式洗浄システムへと移行しています。これに伴い、検査材料の化学組成と蛍光挙動がより厳しい公差で管理されるようになるため、光学的励起のプロセス監視をより緻密に行う必要が生じます(Strategic Market Research, FPI Market, 2024)。
ASTM E3022に基づく水銀蒸気UV-AランプからUV-A LED光源への移行は、従来のHgランプにみられたウォームアップ時のドリフトを解消しますが、同時に励起スペクトルも変化させます。LEDのより狭い分光分布は、使用される蛍光染料の吸収特性に対して改めて評価する必要があります。異なるスペクトルの下では、数値的に同一の放射照度であっても自動的に同じ励起効率が得られるわけではないからです。光化学的洗浄の分野では、技術基盤が水銀フリーのキセノンエキシマ光源へと移行しており、光化学的な有効性を損なうことなく、水銀含有光源に対する規制上の圧力を緩和しています。同時に、閉鎖式洗浄ループを備えた水洗性・低溶剤型の浸透液システムへという規制上の流れは、検査材料メーカーがより厳しい蛍光仕様を規定することにより、一定かつ十分に文書化された光学的励起への要求をさらに高めています。自動化の分野では、ロボット検査セルへのインラインセンサ統合が引き続き普及しており、システム全体を定期的に校正するだけでなく、個々の検査運転すべてを計量的に記録することを目指しています。宇宙材料試験では、紫外線照射、熱真空、粒子放射線を一つの設備にまとめた複合多重ストレス試験装置の重要性が増しています。個々の試験装置では、原子状酸素によって加速される紫外線劣化のような、ストレス種間の相互作用を再現できないためです。
この応用分野の市場規模、成長率および出典は、UV技術の市場動向のページにまとめています。
蛍光浸透探傷検査はどのような仕組みか
蛍光浸透探傷検査(FPI)は、毛管力を利用して低粘度で染料を含んだ浸透液を、非多孔質部品の表面に開口した不連続部(き裂、多孔性、溶込み不足など)に引き込みます。所定の浸透時間の経過後、表面の余分な浸透液を除去し、現像剤を塗布すると、不連続部に残っていた浸透液が毛管作用によって表面に引き戻されます。浸透液中の蛍光染料はUV-A放射を吸収し(代表的な励起極大は350~380 nmの範囲にあります)、吸収したエネルギーの一部をより長い波長の可視光として再放出します。この長波長側へのシフトはストークスシフトと呼ばれます。発光は励起放射と分光的に分離されており、検査ブースは暗くされ残存光も制限されているため、目視では確認しづらいごく微小な欠陥であっても、暗い背景に対して黄緑色の明瞭な指示模様として現れます。検出感度は浸透液のみに依存するのではなく、励起条件、すなわち波長、部品表面での放射照度、照明分布の均一性、および残存周囲光にも同様に左右され、これらが総合的に指示模様が実際に検出されるかどうかを決定します。
どのような技術が使用されていますか
クラック検出、光化学洗浄、材料劣化という3つの役割は、それぞれ独自の規格体系を持つ異なる光源に依存しています。
| 技術 | 特徴 | 利点 | 制限 | 代表的な用途 |
|---|---|---|---|---|
| 水銀蒸気UV-Aランプ | ASTM E2297に準拠した365 nm付近の線スペクトル | 高い放射照度が得られ、確立された検査手法である | 安定出力までのウォームアップ時間、水銀含有、バルブの経年劣化 | 固定式FPI検査ステーション |
| UV-A LEDランプ | ASTM E3022に基づき個別および型式認証された狭帯域発光 | ウォームアップ不要で即時安定、水銀の問題がなく、長寿命 | 使用期間にわたる経年劣化による光束低下を検証する必要がある | 携帯型ハンドヘルドランプ、現場でのMRO用途 |
| 低圧水銀ランプ(UVC/オゾン) | 185 nmと254 nmの2本線 | 単一工程でオゾンと活性酸素を生成でき、低コスト | 水銀を含有し、効果の浸透深度が限られる | 光学アセンブリの光化学洗浄 |
| キセノンエキシマランプ(VUV、172 nm) | 準単色のVUV発光、水銀フリー(Fraunhofer IFAM) | 水銀フリーで光子エネルギーが高く、発熱が少ない | 水銀ランプより電気効率が低く、導入コストが高い | 高感度な光学表面の活性化 |
| キセノンアークランプ/ソーラーシミュレータ | 連続スペクトル、分光整合性・均一性・時間安定性により分類(IEC 60904-9) | 実際の太陽スペクトル(AM0/地上)をトレーサブルに再現できる | 高いエネルギー需要、試料ホルダへの熱結合 | 促進紫外線劣化試験、部分的な宇宙環境シミュレーション |
どのプロセス変数が重要か
検査ポイントでの放射照度(ランプハウジングでの値ではない)は、色素分子が単位時間あたりに十分な数の光子を吸収し、視認可能な蛍光を発生させるかどうかを直接左右します。ある閾値を下回ると、浸透液の品質に関わらず画像コントラストが低下します。光源の分光位置は、励起波長が色素の吸収極大に一致するかどうかを決定し、わずか数ナノメートルのずれでも実効励起効率が著しく変化することがあります。作業距離は実際の放射照度に二乗で影響します(逆二乗の法則)。そのため、現場運用において最も過小評価されがちなプロセス変数となっています。検査ブース内の残存光は画像コントラストを左右します。明るい周囲環境下では蛍光が視覚的に薄れてしまうためです。光化学洗浄においては、オゾン濃度と照射時間が共に決定的な要因となります。反応速度は表面における活性酸素種の濃度に依存するためです。材料の劣化においては、積算光量(放射照度×時間)と光源の分光分布が共に決定的な要因となります。波長が異なれば異なる光化学反応経路が引き起こされるため、互いに置き換えることはできません。
何がプロセスを制限し、誤差を引き起こすのか
よくある誤解として、ランプの電力を部品位置での光学的な積算光量と同一視することが挙げられます。高ワットのランプであっても、バルブの経年劣化、フィルターガラスの汚れ、あるいは作業距離の誤りにより、データシート上は十分な定格出力であるにもかかわらず、検査点での放射照度が不十分になることがあります。時間の値だけでも十分ではありません。放射照度と時間の積のみが光化学的に有効な積算光量をもたらすためであり、相反則に関する項で示すように、この積は必ずしも物理的に置き換え可能ではないからです。ランプ筐体やメーカーの試験距離で行った測定は、実際の部品位置での測定の代わりにはなりません。したがってASTM E1417/E1417Mは、ランプメーカーの基準点ではなく、検査対象面そのもので測定した最小放射照度1,000 µW/cm²を明示的に要求しています。幾何学的な影響は日常的に過小評価されがちです。タービンブレードの冷却孔のような複雑な部品の空洞、穴、または陰になったエッジでは、規格に適合する平均値があっても、ある地点での局所的な放射照度がほぼゼロに近づくことがあります。材料試験に関して特に重大な誤解が存在します。UV照射チャンバーは、限定された部分的な光学的ストレスを再現するものであり、宇宙環境全体を再現するものではありません。真空、熱サイクル、原子状酸素、粒子放射線は含まれていません。信頼できる宇宙風化シミュレーションは複数の試験装置を組み合わせるものであり、UV成分はその一つに過ぎません(ECSS-Q-ST-70-06C)。最後に、相反則――放射照度と時間の単純な積としての積算光量――は、特定の境界条件下でのみ成立します。いくつかの技術的に重要なポリマーでは相反則不成立が確認されており、これは、短時間での高い放射照度が、それに相当する長時間での低い放射照度と自動的に等価にはならないことを意味します。
材料・分光・幾何形状の影響はどのような役割を果たすか
低軌道(LEO)では、原子状酸素が化学的酸化により露出したポリマー表面およびポリマーマトリックス繊維複合材を浸食します。浸食速度は入射酸素原子1個あたりの体積損失として表され、方向依存性が非常に強く、これは宇宙機のラム側での原子状酸素フラックスがウェイク側よりも桁違いに高いためです(NASA Glenn Research Center;Miyazaki & Yui, CEAS Space Journal, 2021)。ITOコーティングポリイミドやシルセスキオキサン含有コーティングなどの保護層は、未コーティングのポリイミドフィルムよりも著しく高い耐性を示します。分光学的には、光化学的なUVC/オゾン洗浄においては、その効果がベール・ランベルトの法則に従い、有機材料への浸透深さとともに減少することが重要です。すなわち、このプロセスは実質的に数分子層程度の厚さの表層汚染層にのみ作用し、バルク洗浄の代替とはなりません。幾何学的には、陽極酸化または酸化処理された金属表面などの表面仕上げが母材固有の蛍光にさらに影響を及ぼし、FPIにおいて実際の色素信号に対する画像コントラストを低下させる可能性があるため、検査実務においてはこれをバックグラウンドノイズとして考慮する必要があります。
光子エネルギーとブンゼン・ロスコー相反則
光子のエネルギーはE = h・c / λで表され、hはプランク定数、cは光速、λは波長です。254 nmではこれにより光子エネルギーは約4.88 eVとなり、365 nmでは約3.40 eVとなります。この差が、同じクラスの装置が根本的に異なる効果を生み出す理由を説明しています。254 nmの光子は典型的なC–H結合や多くのC–C結合エネルギー(おおよそ3.6~4.3 eV)を上回りますが、飽和炭化水素は254 nmではほとんど吸収しないため、UVC/オゾン洗浄は主にオゾンの光分解を介して作用します。365 nmの光子は結合を切断するには不十分ですが、蛍光染料の電子遷移を破壊することなく選択的に励起します――これがFPIの基本原理です。積算光量の形成は、第一近似としてブンゼン・ロスコー相反則に従います:H = Ee・t、ここでHは積算光量、Eeは放射照度、tは時間です。この法則は、光化学反応が光子数に対して一次であり、熱放散、酸素拡散、再結合などの競合過程が律速とならないことを前提としています。いくつかの工業用ポリマーではこの前提が成り立ちません。ポリエチレンの光酸化実験では、より高い放射照度が期待される積算光量に比例した劣化をもたらさないという相反則不成立が報告されています(Rivaton et al., 2020)。また、異なるランプタイプによるPVC膜材料の比較試験では、計算上等しいエネルギーであっても、光源の分光分布そのものが反応速度論に関与するため、異なる劣化度が生じることが示されています(Asian Journal of Chemistry)。促進劣化試験における加速係数は、放射照度と時間から純粋に計算で導き出すのではなく、実験的に確立する必要があります。
計算例:校正済みのUV-Aハンドランプは現場でも規格に適合しているか
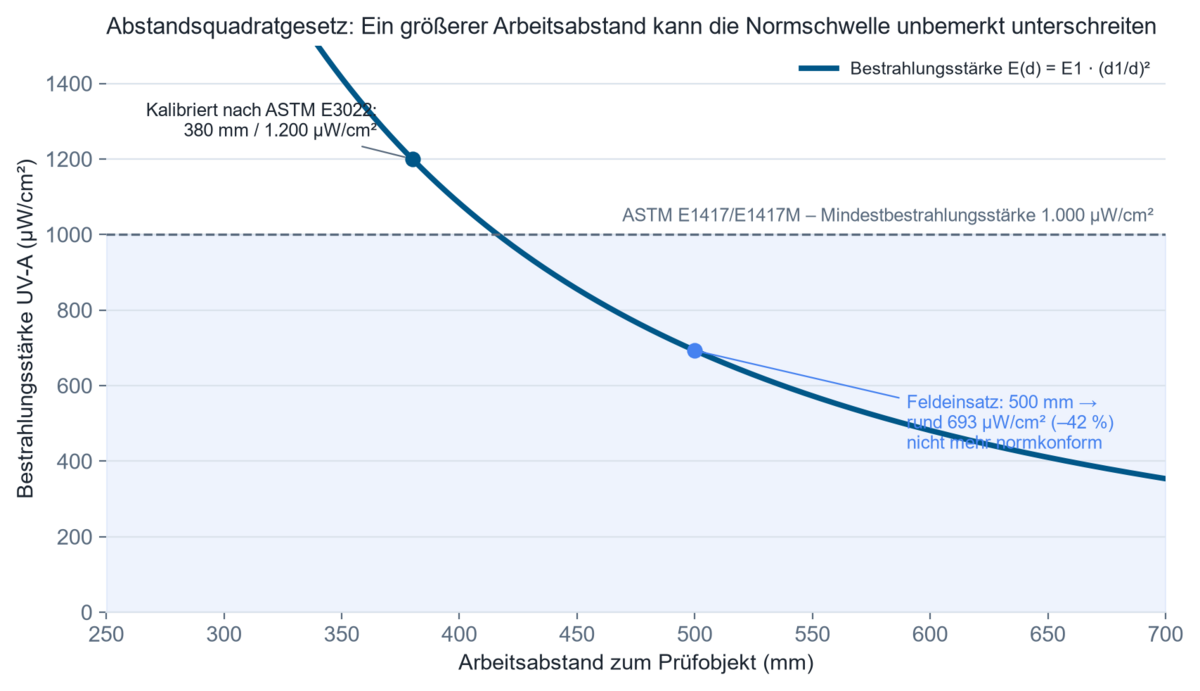
1. 前提条件。あるUV-A LEDハンドランプは、基準距離380 mm(15インチ)において放射照度1,200 µW/cm²でASTM E3022に準拠すると製造業者により認証されていました。実際の現場での大型構造部品の検査では、実作業距離が500 mmまで拡大します。
2. モデル。点光源の場合、逆二乗則が適用されます:E2 = E1 ・ (d1/d2)²。
3. 計算。E2 = 1200 µW/cm² ・ (380/500)² = 1200 ・ 0.578 ≈ 693 µW/cm²。
4. 結果。部品位置での実際の放射照度は約693 µW/cm²まで低下し、ASTM E1417/E1417Mが要求する最小放射照度1,000 µW/cm²を下回ります。
5. 技術的解釈。規格適合と認証されたランプであっても、約30パーセント大きいだけの目立たない作業距離により、現場では気づかれないまま規定閾値を下回って運用される可能性があります。校正証明書は、定義された条件下での光源について何かを示しているにすぎず、実際の検査地点での放射照度について示すものではありません。したがって、部品の位置に放射計を設置してシフト開始時に確認することが、この影響を確実に明らかにする唯一の方法です。
航空宇宙分野でUV技術はどこで使われているか
エンジン製造およびオーバーホール(MRO)では、タービンブレードや回転部品に対して蛍光浸透探傷検査が確立されている。これは、周期的な熱機械荷重の下で肉眼では見えない微細な表面き裂(疲労き裂)が発生する箇所であるためであり、内部冷却通路を含む複雑な曲面形状全体にわたる均一な放射照度が重要な工程変数となる。着陸装置および構造部品製造では、高応力を受ける金属継手の疲労き裂を検出するためにこの手法が用いられ、部品のライフサイクルにわたる多数回の反復検査における検査条件の再現性が重要となる。光学・センサ組立品(スタートラッカー、カメラ光学系、ミラーシステムなど)に対しては、機械的または湿式化学的プロセスでは繊細な光学表面にパーティクル汚染や損傷が生じる恐れがあるため、UVCとオゾンによる光化学洗浄が用いられる。これはUVCとオゾンによる表面洗浄・表面活性化の項で説明されており、対応する装置としてBS-OXが用意されている。ここでの制限要因は、洗浄効果が表面近傍の有機汚染にしか及ばないことである。宇宙用材料認定(サーマルコントロールコーティング、多層断熱フィルム、太陽電池カバーガラスなど)では、UVおよびVUV照射は、ECSS-Q-ST-70-71Cに基づき真空、熱サイクル、粒子放射線と共に試験される複数の部分的ストレスの一つである。背景についてはUV劣化、耐光堅牢度、光安定性も参照のこと。ここで重要な要素は、試験光源のスペクトルが地球大気圏外の実太陽スペクトル(AM0)と一致していることである。
MRO用ハンドライト、172 nmエキシマ光源、複合宇宙試験装置は何を実現するか
MRO環境における携行型の現場検査では、電池駆動のUV-A LEDハンドライトが定着しており、その放電特性は連続シフト使用において重要な、出力が1,000 µW/cm²を下回る時点までASTM E3022に準拠して記録される必要があります。特に水銀を使用できない繊細なプロセス環境の洗浄には、172 nmでVUV発光するキセノンエキシマランプの利用が増えており、水銀を用いずに活性酸素種を発生させ、試料への熱負荷も比較的低く抑えられます(Fraunhofer IFAM)。より現実に近い宇宙環境シミュレーションのためには、UV照射と熱真空、場合によっては粒子照射を単一の設備で組み合わせた複合試験装置が存在します。個々の照射チャンバーは常に光学的な部分ストレスのみを再現するものであり、他の試験装置と組み合わせて使用されます。ある稼働時間にわたって単一のチャンバーが供給する積算光量は、UV Chamber Irradiance Calculatorで事前に推定することができます。
どの物理量を測定または監視する必要があるか
あらゆる品質保証プロセスの出発点は、どの物理量がどの場所で必要かということであり、たまたま入手可能な測定器がどれかということではない。FPIの場合、関連する物理量は実際の検査位置におけるUV-A放射照度であり、RMD Proのような、UV-A範囲(320~400 nm)にフィルタリングされた校正済み放射計で測定される。なぜなら、分光フィルタリングされていない測定や誤った位置で行われた測定では、規格に適合した判定を行うことができないからである。光化学洗浄の場合には、UVC放射照度とプロセス時間も併せて重要となる。材料劣化試験の場合には、光源の分光分布を測定することが必要となることが多く、例えばSR900のような分光放射計が用いられる。これは、試験結果の転用可能性を左右するのが積分パワーだけではなく、分光分布が実際の太陽光スペクトルまたは基準スペクトルとどれだけ一致しているかであるためである。既知の、すでに特性評価済みの光源に対する日常的なシフトチェックにはブロードバンド測定で十分であるが、新しいランプの適格性確認、光源タイプの変更、または照射チャンバーの基準スペクトルへの分光整合性の証明が必要となった時点で、分光測定が必要となる。大型または形状が複雑な部品では、遮蔽効果を捉えるために空間分解測定が必要となる。時間分解測定は、水銀ランプではウォームアップドリフトのために、また劣化するLED光源では耐用年数にわたる光束低下のために重要となる。測定の不確かさは、とりわけセンサのコサイン角度特性、熱ドリフト、および認定標準への校正のトレーサビリティに起因して生じる。
自動化されたFPI検査セルでは、インラインUV-Aセンサが周期的に読み出され、すべての検査実行について検査位置における記録済みかつトレーサブルな放射照度記録が提供される。これは、Nadcap基準(AC7114)に基づく監査の技術的根拠であり、これは一度限りの年次校正だけでなく、途切れのないプロセス文書化を要求するものである。材料劣化試験用の照射チャンバーでは、光源の連続的な分光監視により、ランプの経年劣化によって分光分布または総出力がドリフトした場合に自動的な再調整が可能となり、試験開始時にのみ規定されるのではなく、長期にわたる試験期間全体を通じて積算光量を一定に保つことができる。このようなセンサデータをプロセス制御システムにデジタル接続することは、それ自体が目的なのではなく、「プロセスを制限する要因」の項で説明したウォームアップドリフト、経年劣化、距離誤差といった逸脱を、欠陥の見逃しの後に疑うのではなく、稼働中に実際に検出するための唯一の実用的な方法である。
顧客の学術論文は何を示しているか
航空宇宙分野に関する現在の科学的な接点は、航空産業製造そのものではなく、主に宇宙生物学に見られます。顧客はBS-02照射チャンバーを使用して、模擬火星レゴリスに対するUVおよびUVC曝露をシミュレートしています。この研究に関する最近の3件の論文を紹介します。
Davis, G. M., Greenhill, A. R., Munro, T. W., Horner, J., Marsden, S. C., Carter, B. D. (2025). Partial protection of Bacillus subtilis spores on simulated Martian media enhances survival against UV radiation. Discover Space, 129(1). DOI: 10.1007/s11038-025-09563-1。
Arribas Tiemblo, M., Rayo, P., Martín-Redondo, M.-P., Gómez, F. (2025). Effects of Mineralogy and UV Radiation on the Detectability of Amino Acids Within the Martian Regolith: The Case for a Combined Chromatographical and Spectroscopical Approach. Journal of Geophysical Research: Planets, 130(11). DOI: 10.1029/2025JE009070。
Davis, G. M., et al. (2026). Bacillus subtilis endospore integrity and viability on simulated Martian regolith in rotational UVC radiation exposures. Life Sciences in Space Research, 50, 146–152. DOI: 10.1016/j.lssr.2026.01.008。
これら3件の論文はいずれも、UVおよびUVC照射技術が航空産業製造ではなく宇宙生物学において利用されていることを示しており、限定的ではあるものの信頼性のある接点となっています。分野別のさらなる利用事例は、概要ページ「顧客による論文-分野別」に掲載されています。
論文検索ツールでは、弊社が把握している航空宇宙分野に関する論文をすべて掲載しており、機器・分野・キーワードで検索いただけます。
技術的背景と参考文献
- ASTM International – E1417/E1417M-21、Standard Practice for Liquid Penetrant Testing;E2297、Standard Guide for Use of UV-A and Visible Light Sources and Meters;E3022、Standard Practice for Measurement of Emission Characteristics and Requirements for LED UV-A Lamps。ASTM technical overview(Magnaflux)およびstandard text excerptにまとめられています。
- National Aerospace Standard NAS 410 Rev. 5(2020年)-Certification & Qualification of Nondestructive Test Personnel、およびSAE AMS 2644-Inspection Material, Penetrant。NAS 410の概要およびAMS 2644の概要を参照してください。
- ECSS-European Cooperation for Space Standardization:ECSS-Q-ST-70-71C、Space Product Assurance – Materials, Processes and Their Data Selection(文書);ECSS-Q-ST-70-06C、Particle and UV Radiation Testing for Space Materials(文書)。
- Boeing、Commercial Market Outlook 2026(Boeing、2026年)。
- Strategic Market Research、Aerospace NDT MarketおよびFluorescent Penetrant Inspection Market-商業市場調査であり、補足情報源として使用しています(Aerospace NDTレポート、FPIレポート)。
- 宇宙環境下におけるUVの影響に関する査読済み文献:Davis et al.(2025年)、Discover Space、DOI 10.1007/s11038-025-09563-1;Davis et al.(2026年)、Life Sciences in Space Research、DOI 10.1016/j.lssr.2026.01.008;Arribas Tiemblo et al.(2025年)、JGR Planets、DOI 10.1029/2025JE009070;Miyazaki & Yui(2021年)、CEAS Space Journal、原子状酸素浸食。
航空宇宙分野におけるUV技術に関するFAQ
タービンブレードにおける蛍光浸透探傷はどのように行われますか?
浸透液は毛細管現象により表面に開口したクラックに引き込まれ、表面から拭き取られた後、現像剤によって再び引き出されます。UV-A励光下では、染料が暗い背景に対して目視可能な蛍光を発するため、目視では確認できない微細なクラックが明瞭な指示模様として現れます。
FPIにはどの程度の放射照度が必要ですか?
ASTM E1417/E1417Mでは、検査対象表面上で直接測定した最小放射照度として1,000 µW/cm²のUV-Aが要求されており、ランプハウジング上やメーカーの校正距離での測定値ではありません。
水銀ランプとLED UV-Aランプの違いは何ですか?
水銀ランプは安定した出力に達するまでウォームアップ時間を必要とし、365 nm付近に線スペクトルを放射します。一方、LEDランプは即時に安定し、より狭いスペクトル分布を示しますが、使用期間中に光束が低下するため、ASTM E3022に従って検証する必要があります。
UV照射チャンバーが完全な宇宙環境シミュレーションではないのはなぜですか?
照射チャンバーは光学的な負荷のみを再現します。真空、熱サイクル、原子状酸素、粒子放射線は再現されないため、信頼性のあるシミュレーションを行うには、ECSS-Q-ST-70-71Cに従って複数の専用試験装置を組み合わせる必要があります。
UVCとオゾンによる光化学的表面洗浄はどのように測定されますか?
関連する量は、光源のUVC放射照度と処理時間です。効果が表面近傍の有機物層にしか及ばないため、光学的な最終結果だけでなく、光源自体の特性を測定することが必要です。
なぜ時間の値だけではUV照射量を管理するのに十分でない場合があるのですか?
積算光量は物理的には放射照度と時間の積です(ブンゼン・ロスコー則)。しかし、この相反則は無条件には成立せず、複数のポリマーにおいて相反則不成立が確認されており、同じ計算積算光量であっても必ずしも同じ劣化効果が生じるとは限りません。
航空分野における非破壊検査員の資格を規定する規格は何ですか?
NAS 410は、航空宇宙産業においてFPIなどの非破壊検査手法を実施する要員の訓練、経験および認証に関する最低要件を定めています。
UV促進劣化試験用光源の特性評価に適した技術は何ですか?
試験結果の転用可能性は基準スペクトルとの分光的な一致度によって決まるため、光源の分光測定が必要です。積分的な広帯域測定だけでは、スペクトルの不一致を示すことができません。
関連する応用分野
これらの用途は、技術的に光放射計測の隣接分野と密接に関連しています。例えば蛍光浸透探傷試験と工業検査(検査材料と励起要件が類似)、光学・精密部品(光学的透明度と表面清浄度の要件が類似)、電子・半導体産業(クリーンルームおよび表面処理工程が類似)、自動車・車両部品(工程記録に関する規格要件が類似)などが挙げられます。
著者: Dr. Mark Paravia
Dr.-Ing. Mark Paraviaは、EttlingenにあるOpsytec Dr. Gröbel GmbHの代表取締役であり、認定校正機関を統括しています。KITの照明工学研究所においてパルスキセノンエキシマ放電に関する研究を行った後、現在は光学放射計測技術に注力しています。同氏はDIN規格委員会FNL 7「光学放射」の副委員長を務めるとともに、DVGWのUV消毒プロジェクトグループのメンバーでもあります。
実際の放射照度は、部品や試験チャンバーに届いていますか
部品や試験チャンバーに実際に届いている放射照度が規格要求を満たしているかどうか、確信が持てませんか。メーカーの基準点ではなく、実際の検査ポイントで測定することで明確になります。FPIステーションでの現場検査にはRMD Proが、照射チャンバー内の光源の分光特性評価にはSR900が適しています。貴社の検査や工程に関する課題についてお問い合わせください。
