


UV接着・ポッティング・封止の確実な設計
UV接着、ポッティング、封止においては、反応ゾーンにおける放射こそがプロセスを左右するのであり、光源の定格値ではありません。部品は光学フィルタとして働き、接着ギャップ、層厚、顔料、影になる部分によって実際に到達する放射が変化します。したがって健全な設計では、材料データ、部品透過率、照射ジオメトリ、積算光量、温度を、被照射物における明確な合格基準に結び付ける必要があります。
そもそもどの材料が候補となるかについては、UV硬化型接着剤、コーティング剤、ポッティング材の選定で扱っています。反応機構と硬化のプロセス変数については、UV硬化と光重合の基礎で説明しています。本ページでは、材料が確定し、実際の部品に合わせてプロセスを設計する必要がある段階からを扱います。
6つの代表的なプロセスとその重要指標
UV接着、ポッティング、封止は、接合部を迅速かつ精密に、しかも部品に熱的な負荷をかけずに硬化させる必要がある場合に用いられます。プロセスごとに決定的となる指標は異なります。
- 光学接着(レンズ、プリズム、カメラモジュール):接着剤はガラスやコーティングの背後にあり、そのコーティングが光開始剤に必要な波長帯をまさに遮断してしまう場合があります。部品の透過率と硬化収縮が重要です。収縮によってアライメントがずれてしまうためです。
- ディスプレイおよびタッチスクリーン:タクトタイムが厳しい中での広く薄いギャップ。ここでは中心部のピーク値ではなく、面内における放射照度の均一性が決定的です。
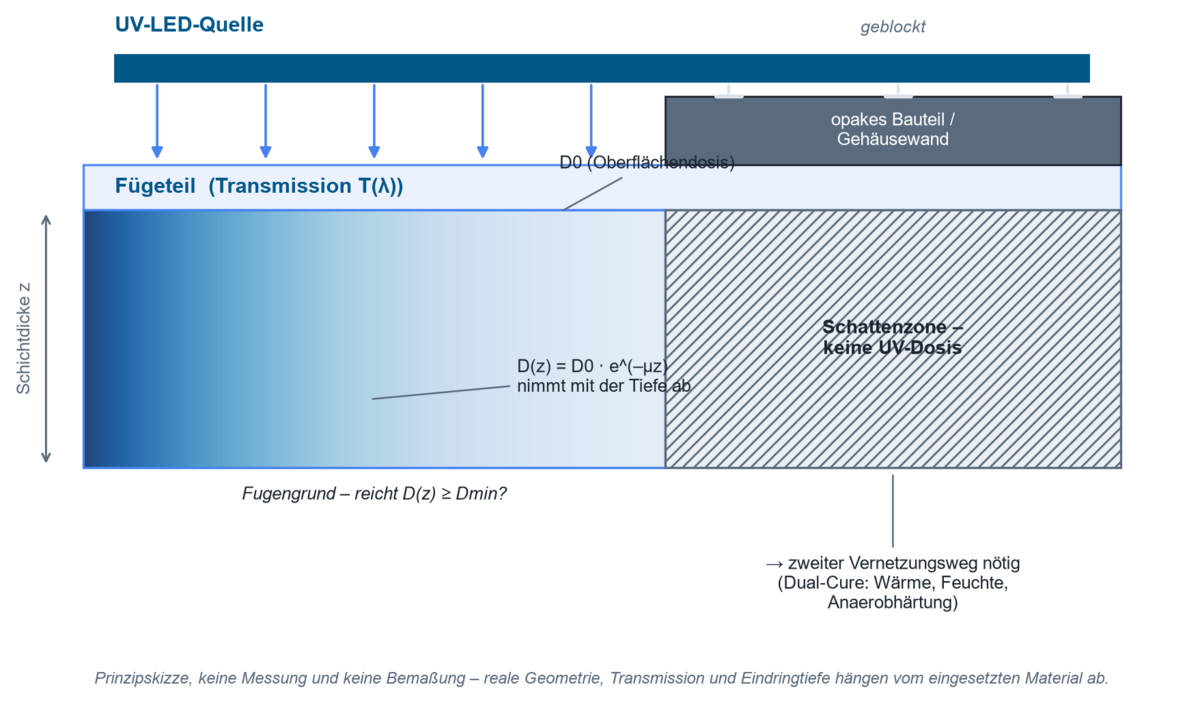
- センサおよびコネクタのポッティング:ポッティング高さは1~数ミリメートルで、ハウジングの壁が影を作ります。ポッティングの底部まで最小積算光量が到達するか、あるいはデュアルキュアシステムが必要かどうかが重要な問題となります。
- プリント基板および高密度実装アセンブリ:高さのある部品が隣接する接合部位に影を落とします。照射ジオメトリと入射角が重要であり、照射装置の出力ではありません。
- 電池モジュールおよびパワーエレクトロニクス:温度余裕が限られた、大きく一部湾曲した接合面。積算光量と部品温度を同時に管理することが重要な工程となります。
- 医療機器およびマイクロ流体技術:小さなギャップ、厳しい許容差、そして記録が求められるリリース工程。接合位置を実際に代表する再現性のある測定位置が重要です。
プロセス設計において接着剤について重要な点
UV硬化型および光硬化型接着剤は、モノマーまたはオリゴマーと、対応する波長で反応性種に分解して架橋を開始する光開始剤から構成されます。反応経路、酸素阻害、および支配的なプロセス変数については、UV硬化と光重合の基礎で解説しています。
接着または封止プロセスを設計する際には、データシートに記載された3つの数値が重要です。すなわち、光開始剤の吸収範囲、最小積算光量、そして放射線に依存しない第二の硬化経路をシステムが備えているかどうかです。それ以外はすべて部品側で決定されます。
接着層とコーティングの違いとは
コーティングは大気に曝されており、そこでは表面の酸素が主な問題となります。これに対して接着層は通常覆われており、部材を通して、または側面から照射されるため、酸素の侵入は相対的に少なくなります。ここでより重要となるのは、部材の分光透過率と接合部の形状です。スペクトル、線量率、架橋の間の基本的な関係については、UV Curing & Photopolymerizationにまとめられています。
波長:部品側で確認すべきこと
光開始剤は限られた波長帯域内でのみ吸収し、誤った波長ではより強力な光源でも励起されません。365、385、395、405 nmの産業用LEDピークがどのような特性を持ち、どの光開始剤系がそれらに適合するかは、技術ページUVA、UVB、UVC向けUV LED[1]で比較しています。
プロセス設計において重要なのは、実際の部品の背後に最終的に到達する量であり、まさにそれを次のルールが決定します。
公称LED波長に代わる判定基準
波長は光重合開始剤の吸収域と部品アセンブリ全体の透過率から導き出されます。短い波長は表面で強く吸収される場合があるのに対し、長いUVAまたは紫色の波長は、透明な基材や厚い層をより良く透過することがよくあります。
したがって、選択を左右するのは実際の部品の背後、または代表的なプロセス形状での分光測定であり、公称LED波長による一律の割り当てでは不十分です。個々のピークの特性――半値全幅、製造公差、接合部温度によるシフト――については、UVA、UVB、UVC向けUV LEDの技術ページで比較しています。

接合部品が光学フィルタとして機能する仕組みとは
部品の透過率によって、接着剤に到達するスペクトル部分が決まります。光学的に透明であることは、UV透過であることを意味しません。可視光範囲では水のように無色透明に見える多くのプラスチックが、およそ380 nm以下で急激に落ち込みます。フロートガラスはUVB範囲でほぼ不透明であり、ハウジング材料に含まれるUV遮断添加剤もまさにその目的のために存在します。実務上、これは接合部品の透過率曲線と開始剤の吸収帯が重なり合う必要があることを意味します。この重なりが狭い場合、選択肢は長波長側へのシフト、接合部側からの照射、熱や湿気による第二の硬化経路を提供するデュアルキュアシステム、そして露光後も反応を続ける光活性化接着剤へと移ります。
スポットかエリアか – 形状はどのような役割を果たすか
小さな接着剤のドット(コネクタ、センサ、実装済み基板)には、数mm²にわたって高い放射照度を持つUV-LEDスポット光源が適しています。より長いシームや複数部品を一度に硬化する場合は、コンベア上のエリア光源やモジュール式ラインアレイシステムが適しています。真の設計上の課題はスポットかエリアかではなく、影の問題です。筐体の端、金属フレーム、不透明な部品、アンダーカットは、到達できない領域を生み出します。輸入した部品形状に対して機能する光学シミュレーションにより、装置を製作する前に放射照度分布を計算しておくことには価値があります。到達不能な領域は許容すべき設計上の細部ではなく、デュアル硬化システムに関する章で扱う第二の硬化メカニズムを必要とします。
エレクトロニクス、センサ、光学機器、電気自動車向けUV接着剤
エレクトロニクスおよび半導体製造において、UV接着剤は従来はんだ付けが担ってきた作業を担うようになってきています。部品の接着、コンフォーマルコーティング、ディスプレイの組み立ては、はんだ付けや熱硬化システムよりも低い工程温度と短いサイクルタイムで実現できます。センサでは小型部品の高い嵌合精度が最も重要であり、光学機器では寸法安定性が重要となります。そのため、光学部材においてガラス、金属、ポリマーを接着する際には、収縮が小さいことから、アクリル系ではなくカチオン硬化型エポキシ系がより多く使用されています。
電気自動車には独自の制約があります。パワー密度の向上と設置スペースの縮小、温度・化学的・機械的耐性への要求の高まり、そして曲面上でのフレキシブル基板やフレックスPCBの増加が挙げられます。バッテリーモジュール、パワーエレクトロニクス、駆動系のセンサにおいては、UV接着剤が迅速に仮固定できるだけでなく、車両の使用寿命にわたって安定性を保つ必要があることを意味します。
UVポッティングと封止:層厚と陰影部
ポッティング材や封止材には、接着層にはない層厚があります。放射線は深さ方向に吸収・散乱され、表面が最初に反応し、底部が最後に反応します。また、充填材入り、顔料入り、または濁った材料の場合、まったく反応しないこともあります。浸透深さは、充填材、色、光開始剤濃度、層高に同時に依存しており、表面の放射照度だけからは導き出せません。電子アセンブリでは、これに熱的側面が加わります。UV-LEDはほぼ赤外線負荷を持ちませんが、その光学出力の一部は材料内で熱に変換され、架橋反応自体も発熱反応です。したがって、温度に敏感な部品については、積算光量とともに部品温度を追跡する必要があります。より高いパワーで短時間照射することが、自動的に緩やかな選択肢になるわけではありません。
UV強度が層厚とともに低下するのはなぜですか
この減衰の原因は、マトリックス材料および光開始剤による吸収です。厚さが増すごとに、残存する放射のうち一定の割合が消費されます。透明で均質に吸収する系の場合、これはBeer-Lambert則で近似できます。
I(z) = I₀ · e−αz
ここで、I₀ = 入射放射照度、I(z) = 深さzにおける放射照度、α = 有効吸収係数です。
露光時間が一定の場合、積算光量D(z)も同じ指数関数の形に従います。以下の計算例では、αと物理的に同じ量である、より一般的な係数µを用いています。
充填材入りのポッティング材の場合、顔料、フィラー、界面での散乱も影響するため、この単純なモデルだけでは不十分なことがよくあります。放射は吸収されるだけでなく、より長く拡散的な経路をたどることでさらに弱まります。
実例:表面線量は接合部の底まで到達するか
層厚に対する放射の減衰は、Lambert-Beerの法則を用いて簡略化した形で推定できます。
D(z) = D₀ · e−µz
ここで、D₀ = 表面線量、D(z) = 深さzにおける積算光量、µ = 材料固有の吸光係数です。
365 nmにおける厚さ2 mmの軽充填エポキシポッティング材を例にした説明用の仮定:
- 接合部底面で必要な最小積算光量(接着剤データシートによる):Dmin = 1,500 mJ/cm²
- 層厚2 mmにおける当該材料の実測残存透過率:T ≈ 30 %(類似の充填系では充填材含有量に応じて一般的に20〜40 %の範囲に収まりますが、実材料で測定する必要があります)
これにより、必要な表面線量は次のとおりです。
D₀ = Dmin / T = 1,500 mJ/cm² / 0.30 ≈ 5,000 mJ/cm²
許容されるプロセス条件(時間、温度の範囲)内で、装置が表面においてたとえば3,000 mJ/cm²しか供給できない場合、接合部の底面では約900 mJ/cm²にとどまり、最小積算光量を下回ります。このバッチは表面では硬化しますが、底面では硬化しません。この場合の選択肢としては、層厚を薄くする、選定波長でより高い透過率を持つ接着剤に切り替える、側面からの照射を追加する、またはデュアルキュア方式に変更することが挙げられます。ポッティング材の実際の透過率は、データシートの値から推定するのではなく、分光放射計を用いて材料サンプルで測定することができます。
接合部材の透過率が、表面積算光量のうちどれだけが接着線に到達するかを決定します。測定された透過率から光学濃度が求められ、その逆も可能です。光路上に複数の層がある場合、それぞれの透過率は掛け合わされます。詳細は透過率・光学濃度計算ツールをご覧ください。
この計算ツールはブラウザ内で完結して動作します。データは送信されません。
照射できない箇所向けのデュアルキュアシステム
紫外線は直進性を持ち、障害物を回り込むことができません。PCB上の背の高い部品(電解コンデンサ、コネクタ、コイル)、アンダーカット、空洞部、または外側から照射される密閉ハウジングは、いずれも追加の対策なしでは接着剤が液状のまま残る陰影部分を生じさせます。デュアルキュア接着剤は、UVに依存しない第二の硬化経路によってこの問題を解決します:
| デュアルキュアタイプ | 二次硬化メカニズム | 主な用途 |
|---|---|---|
| UV+熱 | 一定時間、温度を保持(例:125~150 ℃で15~30分間) | 最大の強度と耐熱性を実現し、UV硬化に加えてガラス転移温度を高める |
| UV+湿気 | 一定時間の周囲湿度(例:24時間) | 熱による後硬化が実用的でない大きな隙間や組立品 |
| UV+嫌気硬化 | 金属イオンの存在下、酸素のない状態での硬化 | 金属組立品の奥深くでのポッティングや接着、例えばねじ止め剤 |
検出のための実践的なヒント:接着箇所にUVインジケータフィルムを貼り、生産条件下で露光することで、最初の量産開始前に未露光箇所として陰影部分を可視化できます。
プロセスの設計とリリース:6つのステップ
設計は決まった順序に従い、各ステップはその前のステップを前提としています:
- 材料系と許容されるプロセスウィンドウを文書化します。
- 基材、コーティングおよび接着ギャップの、該当する分光範囲における透過率を確認します。
- エッジ部や陰になる領域にも届くように、光源と配置形状を選定します。
- 代表的な測定位置で放射照度と積算光量を取得します。
- 温度とサイクルタイムを硬化結果とあわせて認定します。
- 量産監視、アラームおよび再校正のための限界値を定めます。
硬化した接着部は目視では確認できません。決定的なプロセス変数が目に見えないため、承認済みの接着プロセスにはすべて測定値が必要です:すなわち接合位置における放射照度と、それによって得られる積算光量です。プロセス設計の初期段階や光源の比較には、UVpadが部品レベルでのスペクトルを提供します。定期的な確認には、RMD Proのような広帯域放射計で十分です。センサと光源の組み合わせは重要であり、狭帯域のLEDスペクトルに対して広帯域センサがどの程度乖離し得るかは、分光ミスマッチに示されています。
光学的な積算光量とあわせて、温度も同じ測定系統に含まれます:市販のUV放射計は赤外線放射照度を捉えないため、通常は非接触式パイロメータを用いて部品温度の上昇として熱的影響を測定します [2]。熱は用途によって利点にもリスクにもなり得ますが、常にプロセスウィンドウの一部です。温度に敏感な部品(電子部品、光学用接着剤)については、積算光量と同様に厳格にリリースおよび監視されるべきです。
測定位置における放射照度と積算光量をどの機器で取得するかについては、UV積算光量と放射照度の測定の製品一覧をご覧ください。
産業用UV接着におけるプロセスモニタリング
量産工程では、測定はラインの中へと移行します。UV硬化センサは光路内に常設され、curelogは4つの分光範囲にわたり毎秒最大2,000回の測定を記録し、高速で稼働する硬化ラインのプロファイルを可視化します。どちらの方式も同じ問いに答えます――光源は依然として承認された範囲内で動作しているか、というものです。時間の経過とともに自動的にその範囲内にとどまるわけではないことは、UVランプおよびUV-LEDの劣化の項で説明されています。ピーク波長と出力は変化し、多くの場合、部品が承認された範囲から外れるまで、稼働中には気づかれないほどゆっくりと進行します。より広く見れば、この継続的なインラインモニタリングへの傾向は、インダストリー4.0の文脈において、他のUV硬化システムメーカーの間でも見られます。
ライン外での試験シリーズや材料承認のために、定義された形状の照射チャンバーが用意されているほか、プロセス側にはタイマー、調光、トリガー機能を備えた制御ユニット、そしてUV-LED光源シリーズの残りのラインアップもご用意しています。
科学論文は何を示しているか
弊社の顧客による発表論文でも、接合部の表面前処理から太陽電池モジュールの封止まで、UV接着のさまざまな側面が示されています。
UVOによる前処理が共押出エポキシ-LMPAEK接合部の層間靭性をどのように変化させるかを検証しています。これは、UV処理が硬化だけでなく接合強度自体にも影響を与えうることを示す証拠です。
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. "Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness." Composites Part B: Engineering 323 (2026): 113727.
高真空下でUVにさらされるシリコーン系接着剤を、単一のマルチパラメータセンサで監視しています。これは、地上でUVpadを用いて行われるのと同種のプロセス監視の応用例です。
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
アタカマ砂漠でのUV曝露下における太陽電池モジュール用封止材4種を比較しています。極めて高いUV負荷にさらされる封止であり、eモビリティ用部材が受けうる負荷に類似しています。
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. "Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert." Solar Energy 228 (2021): 625-635.
多層感光性ポリマーにおける酸素の影響を受けた層を検証しています。これは、コア部分が完全に架橋している一方で表面がべたつく原因となる効果です。
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. "Effect of the oxygen affected layer in multilayered photopolymers." Polymer Chemistry 8.31 (2017): 4596-4602.
超高速硬化アクリレートについて、コモノマーの種類と量が架橋ネットワークの熱機械特性をどのように変化させるかを示しています。
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. "Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker." Journal of Applied Polymer Science 136.13 (2019): 47294.
光化学・高分子研究、ならびにステレオリソグラフィー、架橋、コーティングの分野に関するその他の研究は、顧客による発表論文 – トピック別に掲載されています。
パブリケーションファインダーには、弊社が把握している接着・ポッティングに関するすべての発表論文が掲載されており、機器、分野、キーワードで検索できます。
UV接着・ポッティングプロセス設計に関するFAQ
UV接着剤にはどの波長が適していますか?
これを左右するのは、光源のスペクトルと光開始剤の吸収帯との重なり、そして接合部品の透過率です。接着剤のデータシートが基準となり、実際の部品を通した分光測定によって確認する必要があります。公称のLED型番だけでは十分ではありません。
UV放射はポッティング材にどの程度まで浸透しますか?
浸透深さはおおよそランベルト・ベールの法則に従い、フィラー、色、光開始剤濃度、波長に依存します。表面の放射照度だけから導き出すことはできず、例えば分光放射計を用いて実際の材料で測定する必要があります。
デュアルキュア接着剤とは何ですか、またいつ必要になりますか?
デュアルキュア接着剤は、迅速なUV仮固定と、UVに依存しない第二の硬化経路(熱、湿気、または嫌気性)を組み合わせたものです。例えば背の高い部品の下や密閉筐体の内部など、十分に照射できない陰の領域がある場合に使用されます。
接着におけるUM積算光量はどこで測定しますか?
発光部の筐体ではなく、また接着剤が下にある場合には部品の上面でもなく、接合部の位置で測定します。測定位置は実際の組立体の中で最も不利な点を代表していなければなりません。加えて、センサと光源の分光特性の一致も重要です。整合性の低い広帯域センサは、狭帯域LEDの下では大きく乖離した測定値を示すためです。
どのような合格基準でUV接着プロセスをリリースできますか?
硬化した接合部は目視検査ができません。したがって、リリースは測定位置における最小積算光量と許容部品温度という一対の値に基づいて行われ、これは適格性評価で得られた硬化結果によって裏付けられ、さらに量産時の警報・再校正の限界値が加えられます。
量産時にUV接着プロセスをどのように監視できますか?
光路中に恒久的に設置されたUV硬化センサと、連続的に記録する機器を用いることで、放射照度と積算光量を常にリリース済みのプロセスウィンドウと比較し、例えば光源の経年劣化などによる逸脱をリアルタイムで報告します。
電子機器製造やeモビリティにはどのUV接着剤が適していますか?
要求事項に応じて、ラジカル硬化型アクリレート(迅速な仮固定)またはカチオン硬化型エポキシ(低収縮、高い耐熱性・耐薬品性)が用いられ、密集実装された組立体の陰の領域向けには、しばしばデュアルキュア方式が採用されます。
関連する応用分野
光による接着は、さらに3つの分野と直接接しています。UV硬化と光重合では、開始剤、スペクトル、酸素阻害に関する基礎を提供し、電子機器と半導体製造ではバックエンド工程で同様のポッティングおよび封止工程が用いられ、自動車産業ではバッテリーモジュールとパワーエレクトロニクスによって、しばしば大きく遮蔽された新たな接着形状が生まれ続けています。これらに加えて、サイクル内モニタリングのためのオートメーションとプロセス統合、および光学部品の接合のための光学と精密部品も関連しています。接着剤がロボットによって塗布され、塗布箇所で直接硬化される場合には、経路形状も影響要因として加わります。詳細はロボティクスをご覧ください。全体像については、UV応用の概要をご参照ください。
著者:マーク・パラヴィア博士
マーク・パラヴィア博士(Dr.-Ing.)は、エトリンゲンにあるOpsytec Dr. Gröbel GmbHの代表取締役であり、認定校正機関を統括しています。KITの照明工学研究所においてパルスキセノンエキシマ放電に関する研究を行った後、現在は光放射計測技術に焦点を当てています。同氏はDIN規格委員会FNL 7「光放射」の副委員長を務めており、DVGWのUV消毒プロジェクトグループのメンバーでもあります。
UV接着プロセスに関するご相談
UV積算光量が接合部の底面まで届いているかご不安ですか。弊社は実際の部品上でスペクトルと放射照度を測定し、適切な波長、形状、プロセス監視についてアドバイスいたします – お問い合わせください、またはUVpad測定を直接ご依頼ください。
