


自動化とプロセス統合のためのUV技術
UVプロセス統合とは、紫外線源と関連する測定技術を自動化された生産工程に組み込み、放射をもはや装置の状態としてではなく、制御・記録された工程変数として管理することを意味します。技術的な目標は、サイクルタイムの変動、光源の経年劣化、部品形状の変化があっても、再現可能な光化学的または光生物学的効果——硬化、表面活性化、消毒、蛍光励起——を実現することです。
重要なのはランプ出力や稼働時間ではなく、作用点に実際に到達する放射照度E(W/m²)、それを時間積分した放射露光量H(J/m²)、光源の分光分布、そして測定の時間分解能です。中心的な課題は、これらの量を稼働中のプロセスにおいて既知の測定不確かさで取得し、機械が読み取れる形式でコントローラに引き渡すことです。
市場と技術はどのように発展しているか
“自動化プロセスにおけるUV測定”の分野については、単独で信頼できる市場規模の数値は存在しない。隣接する3つの市場が指標として用いられるが、方法論的に厳密に区別しなければならず、二重計上になるため合算することは許されない。
UV硬化システムの市場規模は、対象範囲によって大きく異なる数値が示される。装置と材料の両方を含める場合はUSD 6.71 billion(2025年)で2031年までのCAGRは17.12%であるのに対し、材料を含まない装置のみの場合はUSD 2.78 billion(2025年)で2032年までのCAGRは8.3%である。いずれの数値も妥当であり、単に測定対象が異なるだけである。絶対値よりも自動化という論点にとって重要なのは、2025年時点ですでに46.6%のシステムが完全自動化されており、インラインまたは生産統合型のシステムがUSD 927.1 millionの規模に達しているという構造的な事実である。
2025年の産業用自動化市場は、CAGR 9.80%、欧州シェア32.99%のもとでUSD 221.64 billion~USD 272.51 billionと見積もられている。産業用センシング市場は、約USD 30 billion、CAGR約9%で、最も一貫性のある参照市場である。UVセンサ市場自体は指標としてはほとんど使い物にならない。数値はUSD 192.68 million(2024年)からUSD 5.81 billion(2025年)まで、25倍以上の開きでばらついているが、これは検討したいずれの調査においても、センサチップ、放射計、あるいは測定システムのいずれを対象として計上しているのかが定義されていないためである。
技術的な移行は、市場規模よりも裏付けが確かである。水銀ランプは依然として売上の約半分(2025年時点で52.42%あるいは49.2%)を占める一方、新規出荷システムの55%以上がLEDベースとなっている――ここでは既設ベースの売上高と新規導入シェアを区別する必要がある。規制面では、水銀UV硬化ランプに関するRoHS適用除外は、2027年初頭までしか延長されていない。
したがって、この因果関係は追いやすい。狭帯域LED光源への移行と自動化度の向上は、パルス動作、サイクルタイムの短縮、セグメント化された発光アレイをもたらし、それによって測定への要求を高める。水銀ランプで使用されていた広帯域センサは、385 nmのLEDにそのまま適用できるとは限らず、25 m/minでは十分だったサンプリングレートも、120 m/minでは放射照度のピークを見逃してしまう。
第一に、制御は操作量から目標量へと移行しつつある。ランプ出力の代わりに、基材に到達する積算光量が制御される――量産品では128 samples/s(高速ウェブには不足、後述の計算例を参照)、分解能1 mW/cm²、目標値50 mJ/cm² ± 10%で、パイロット運用では作業幅にわたって移動するセンサを用い、試験運用では250 m/minまで対応する。
第二に、UV-C LEDの効率は飛躍的に向上している。265 nmで200 mW、壁挿し効率10.2%、PTB検証済みであり、これは前世代の5.3%と比較される。これにより水銀ランプに対する経済的な分岐点が変化する一方、222 nmのfar-UVCは依然として約1%にとどまっている。
第三に、フィールド機器の自己記述機能が標準的に期待されるようになりつつある――これはIO-Link、OPC UA FX、およびAsset Administration Shellによって推進されている。第四に、IEC TR 63381:2025は、不安定な商用電源電圧、温度、そして経年劣化の状態が不明な発光体を対象として、UV放射のフィールド検査に関する指針を初めて提供している。
3つの用語には注意が必要である。UV機器メーカーにおいて“予知保全”とは、主に稼働時間カウンターとしきい値アラームによる状態監視を意味する。UVシステムの“デジタルツイン”は、これまでのところシミュレーション連携モデルとしてではなく、クラウドデータのミラーとして存在するにすぎない。そして“AI支援硬化”については、実際の放射照度に関する放射計測トレーサビリティは文書化されておらず――制御ループはジョブデータとユーザーフィードバックを介して閉じられている。
産業プロセスにおける紫外線の測定方法
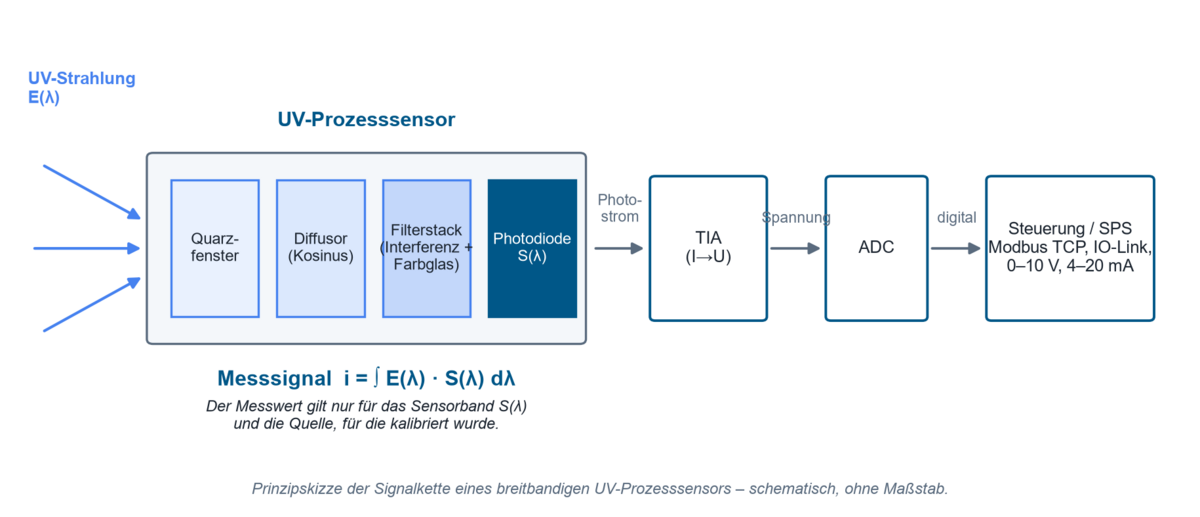
産業用UVセンシングは内部光電効果に基づいています。十分なエネルギーを持つ光子が半導体内で電荷キャリア対を生成し、生じた光電流はトランスインピーダンスアンプによって電圧に変換され、デジタル化されます。ブロードバンドプロセスセンサは、入射窓(ソーダライムガラスは約300 nm以下でほぼ不透明であるため、通常は石英ガラス)、コサイン特性を実現する拡散板、干渉フィルタと色ガラスフィルタから成るフィルタスタック、検出器、および信号処理系で構成されます。出力信号は「UV値」ではなく、次の積分です
i = ∫ E(λ) · S(λ) dλ
これは分光放射照度とセンサの実際の分光応答度S(λ)との積の積分です。したがって、すべての測定値は、校正時のセンサ帯域および光源との関連においてのみ有効です。UVセンサの構造と分光応答度を決定する要因については、ページUVセンサの仕組みで詳しく説明しています。
どの技術が使用されていますか
検出器側では、4つの方式が競合しています。シリコンフォトダイオードは標準的なものであり、UV選択性を得るためにはフィルタスタックが必要です。炭化ケイ素(SiC)は、可視光に対して本質的に非感応であるため、UV-C領域で採用が進んでいます。AlGaN検出器は調整可能なバンド端を備えていますが、プロセス条件下での劣化がかなり大きくなります。分光放射計は波長分布を分解し、分光ミスマッチを回避できますが、動作は遅く、より複雑です。
| 技術 | 特性 | 利点 | 制約 | 代表的な用途 |
|---|---|---|---|---|
| フィルタスタック付きSiフォトダイオード | 広帯域、干渉フィルタおよび色ガラスフィルタによってバンド位置を規定 | 高い応答度、直線性、低コスト、µs単位の時定数 | フィルタに依存し、UV用に最適化されていないタイプは200 nmでほぼ全ての応答度を失い、UV最適化タイプでも5〜6 %未満の損失に留まる | 硬化・印刷におけるUV-A/UV-Bのインライン監視 |
| SiCフォトダイオード | 本質的に可視光非感応、ワイドバンドギャップ | 60 mW/cm²、80 ℃で90 h経過しても測定可能な劣化なし、350 ℃でも最初の120 hで−12 %のみでその後は安定 | 応答度が低い、基準値確定前に120 hのバーンインが必要 | UV-C消毒、高温硬化トンネル |
| AlGaNフォトダイオード | Al含有量によりバンド端を調整可能 | 追加のフィルタスタックなしで分光選択性を実現 | 同じ試験で60 mW/cm²、80 ℃、90 h後に応答度が約−85 %低下し、高UV・高温負荷下では制限される | 中程度の温度・積算光量負荷下で規定のバンド端を持つ狭帯域特殊用途 |
| 分光放射計 | 200〜1100 nmの波長分解測定 | 分光ミスマッチを回避し、CIE 220:2016に準拠したミスマッチ補正を可能にする | 動作が遅く、高価であり、インライン対応が難しい | 基準測定、センサ調整、光源特性評価 |
光源側では、広帯域のUV-CからUV-Aまでをカバーする高圧水銀ランプ(400 W〜24 kW)と、約254 nmでUV収率が約40 %に達する低圧ランプが、365 nm、385 nm、395 nm、405 nmの狭帯域UV LEDと対抗しています。光源の選定は、センサへの要求を直接左右します。発光スペクトルが狭いほど、広帯域センサはミスマッチに対してより敏感に反応します。
どのプロセス変数が決定的か
放射照度E(W/m²)は作用点における瞬時のパワー密度であり、光反応がそもそも開始するかどうかを決定します。ラジカル重合では、最小放射照度がしきい値条件となります。
放射露光量H(J/m²、工業的には「積算光量」)は時間積分H = ∫ E(t) dtであり、達成される転化率を決定します。換算:10 W/m²は1 mW/cm²に相当します。したがって、プロセスウィンドウは常にEmin/EmaxおよびHmin/Hmaxの二つの次元で規定する必要があります。
分光分布:効果は波長に依存し、センサは分光的に重み付けを行うため、分光帯域を明記しない測定値は解釈できません。
サンプリングレートと積分時間:計測上、積算光量は離散的なサンプルの総和として得られ、その品質はサンプリングレートに直接依存します。
幾何形状と距離:逆二乗則は点光源とみなせる場合にのみ近似的に成立します。目安として、r ≥ 10・dを満たすべきで、dは発光面の最大寸法です。これより小さい距離での測定値は有効ですが、1/r²による換算を行ってはなりません。
温度は両面から影響します。UV-C LEDは放射パワーの温度係数が−0.8 %/Kから+0.4 %/Kの範囲を示し、接合部温度が10 ℃上昇するごとにL70寿命は半減します。
工程を制限し、あるいはエラーを引き起こす要因とは?
最もよくある誤解は、電力を光学的積算光量と同一視することです。消費電力と部品への効果との間には、変換効率、光源の経年劣化、反射板の汚れ、窓材の透過率、距離、入射角度が介在します。例えば、一部のUV-C LEDタイプは故障していないにもかかわらず、最初の約100時間の稼働中に初期値の50~70 %まで低下する一方、良質な部品では1,000 h経過後も90~95 %を維持することが報告されています。そのため、基準値は100~200 hのエージング期間経過後にのみ測定すべきです。
単純な時間指定も同様に不十分です。H = E・t は放射照度が時間的に一定であることを前提としていますが、これはランプの経年劣化、PWM調光、移動する基材では成立しない条件です。
3つ目の典型的な誤解は、測定位置に関するものです。工程位置の脇での測定では、部品による遮蔽も実際の接着線形状も捉えることができません。一方、光路上に測定バーを設置すると、工程そのものに干渉します。13 mmの距離では4.83 %のエネルギー損失とピーク放射照度の13.85 %の低下が測定され、38 mmではそれぞれ0.8 %と2.3 %にとどまりました。
最後に、測定機器自体の経年劣化が過小評価されがちです。ソラリゼーションはガラスを変色させ、フォトダークニングは色ガラスフィルターの透過率をスペクトル全体にわたって一様に低下させ、炭化水素は光学表面上でUV照射下において重合します。253.7 nmでわずか10.5 µW/cm²、8 hの照射だけで、Siフォトダイオードの暗電流が10.2 %上昇しました。そのため、定期的な基準確認を行わずに恒久設置されたセンサーは、文書化された工程ウィンドウを必然的にずらしてしまいます。
材料・スペクトル・幾何形状はどのように相互作用するか
スペクトルミスマッチは、狭帯域光源における測定不確かさの中で最大の要因となることが多い。UV LEDを対象に4台の校正直後の放射計を用いた比較測定では、スペクトルが一致した機器で約±5 %となったが、不適切な帯域では9〜91 %の偏差が生じ、具体的には385 nmで65 %の過小評価、405 nmで40 %を超える過大評価が見られた。業界の文献では、395 nmシステム上で375 nmを中心とするUV-Aセンサについて、約75 %の過小評価が報告されている。広帯域光源については、CIE 220:2016がミスマッチ係数によって同様の問題を定量化しており、CIE基準スペクトル間で1.5 %のばらつきがある一方、低圧水銀灯では1.377、中圧水銀灯では1.360という係数が示されている。
規格上の波長帯、センサ波長帯、メーカー波長帯
波長帯の境界そのものは一義的ではありません。CIEはUV-Aを315~400 nmと定義し、UVと可視光の間に正確な境界を定めることはできないと明記しています。一方、ISO 20473:2007ではUV-Aを315~380 nmに限定し、脚注で400 nmという異なる境界にも言及しています。日焼け止めの規格では、UV-A/UV-Bの境界を315 nmではなく320 nmに設定しています。したがって「UVA」という同じ呼称が、315~400、315~380、320~400、320~390、あるいは10 %点で定義した309~367 nmを意味することがあります。
405 nmという特殊なケースは、その実務上の影響を示しています。規格上この波長は可視の紫色域に属しますが、産業上はUV硬化波長として扱われます。ISO 3059では、浸透探傷試験用のUV-A放射計について405 nmでの相対応答度を2 %未満とすることさえ要求しています。つまり同じ波長が、硬化においては有用な放射である一方、非破壊検査においては迷光となるのです。UVA+(330~455 nm)やUVBB(230~400 nm)といったメーカー独自の波長帯は、意図的に用途に合わせて設定されたものであり、規格上のものではないことが明示されています。スペクトル範囲とその規格上の境界の概要については、UVに関するガイドライン、規範、規格のページをご覧ください。
光子エネルギー、積算光量および相反則
UV光源の効果は、個々の光子のエネルギーから始まります。
EPh = h · c / λ
ここで、hはプランク定数、cは光速、λは波長です。
365 nmではこれは約3.4 eVに相当し、254 nmでは約4.9 eVに相当します。光開始剤の活性化しきい値またはDNAの吸収帯を上回る光子のみが目的の反応を引き起こします。そのため、同じ放射照度でも波長が異なれば、まったく異なるプロセス結果が得られます。同じエネルギースケールにより、光イオン化検出器が真空紫外域の8.4~10.6 eVで動作しなければならない理由も説明できます。
2つ目の中心となる式は積算光量の式 H = ∫ E(t) dt です。広く用いられている簡略式H = E・tは、Bunsen-Roscoeの相反則に対応します。すなわち、強度と時間の配分にかかわらず、同じ積算光量であれば同じ効果が得られるとされます。前提条件は、時間的に一定な放射照度と、飽和のない線形な光反応です。日焼けマシンについては、この特別な場合は「ランプのバーンイン後、かつ一定の動作条件下」に限り明示的に認められています。
モデルの限界: ラジカル重合では、相反則は常に成立するわけではありません。反応の開始には最低限の放射照度が必要であり、酸素による阻害や発熱も強度依存的に作用するためです。ある実証比較ではこれが定量的に示されています。365 nmのシステムでは、21 msのパルス、85 %のデューティ比、460 mW/cm²のピーク値により、基材温度40 °Cで10 J/cm²に25 sで到達しましたが、CW動作では520 mW/cm²で14 J/cm²、65 °Cが必要であり、220 mW/cm²を超えるCW動作では基材の損傷が発生しました。ここでは積算光量が少ない方が良好な結果をもたらしており、単純な積E・tでは誤った設計を示唆していたことになります。
実務上の帰結: パルス光源を用いる場合、積算光量は文書化されたサンプリングレートによる真の時間積分として取得する必要があり、プロセス記録にはCW平均値、ピーク値、積算光量を別々に記載しなければなりません。エネルギー密度が同一であっても、サンプリングの方法によって計測器が表示するピーク値は大きく異なる場合があります。両方の値は形式的には正しいものの、定義が異なります。
計算例:ウェブラインに必要なサンプリングレートとは?
前提条件:ウェブ方向の窓長 L = 25 mm のLEDアレイ、ウェブ速度 v = 120 m/min = 2 m/s。照射ゾーン内で N = 20 サンプルが必要であり、5 サンプル未満ではピーク値の取得が危険とみなされます。
モデル: fs ≳ N · v / L
計算: fs ≥ 20 · 2 m/s / 0.025 m = 1,600 Hz
結果と解釈:少なくとも約1,600 Hzが必要であり、高速LEDおよびデジタル印刷用途で実務上推奨される2,048 Hzは、常にこれを上回っています。128 Hzの装置では、120 m/min(400 ft/min)での水銀ランプのピーク領域で約1.2サンプルしか取得できず、LEDの場合でも1.6サンプルにとどまります。積算光量は妥当な値に見えても、ピーク値は実質的にランダムになり得ます。診断上の目安として、積算光量が安定しているにもかかわらずピーク値のばらつきが大きい場合は、プロセスが不安定なのではなく、サンプリングレートが不十分であることを示しています。ナイキスト基準 fs ≥ 2 · fmax はあくまで絶対的な下限であり、振幅の忠実な再現にはかなりのオーバーサンプリングが必要です。
産業用UVセンサはどこで使われるのか
エレクトロニクスおよび半導体は、UV硬化における最大のエンドユーザセグメントであり、売上シェアは 29.43 %(2025年)です。他の調査では 32~35 % とされています。狭い積算光量の管理幅が求められるコンフォーマルコーティングやポッティング材が重要であり、リソグラフィでは 248 nm(KrF)および 193 nm(ArF)、VUV表面洗浄では 172 nm が用いられます。
自動車およびeモビリティは市場調査で個別に数値化されていませんが、電池セル組立、パワーエレクトロニクスの接着、センサモジュールの封止が挙げられます。
印刷および包装はUV硬化売上の 35.25 % を占め、最大 450 m/min のハイブリッド印刷機やインラインLEDアレイが使用されます。ここで重要となる量は、全作業幅にわたるサンプリングレートです。市場分析によれば、硬化強度の自動再調整により不良率は 20 % 以上低減し、プロセス管理レポートにより手動検査と比較して最大 30 % の不良低減が得られます。
医療技術は、UV硬化およびUV計測において最も成長の速いエンドユーザセグメントと考えられており、カテーテルや注射針の接着、UV-C滅菌が牽引要因です。
UV消毒は最も規制の厳しい分野です。ドイツでは飲料水処理に 254 nm で少なくとも 400 J/m² の減少等価フルエンスが要求され、UV-C LED装置は現時点で認可されていません。
材料試験および耐候性試験では、310 nm および 340 nm における規定の放射照度が用いられます。詳細は紫外線劣化、耐光堅ろう度および光安定性をご覧ください。また非破壊検査では、(365 ± 5) nm の光源と ≤ 20 lx の周囲光が用いられます。いずれの場合も重要となる量は同じで、試験箇所におけるスペクトル的に正しく重み付けされた放射照度です。
PWM動作、移動する照射源、既存ラインへの後付け改造ではどのように測定するか?
PWM動作:パルス駆動のLEDでは、積分時間によって平均値が測定されるかランダムな抜粋値が測定されるかが決まります。CW値(測定区間内の全サンプルの平均値)、ピーク最大/最小値、積算光量(CW値の積分)、およびパルスエネルギー(パルス幅にわたり最大サンプリングレートで積分した値)を区別する必要があります。実用的な規則としては、積分時間をPWM周期の整数倍に設定し、オートレンジ機能を無効にすることが挙げられます。
移動照射およびロボット誘導照射:三次元部品は、移動する照射源によってのみ均一に照射することができます。ロボット誘導による乾燥や、焦点距離を一定に保った600 mm/sでのアークランプ照射は、産業分野で確立されています。設計はますますシミュレーションベースになりつつあり、壁面反射率と入射角のコサインを考慮したイメージソース法による解析的手法、あるいはインポートした対象形状に対するCADベースの光学シミュレーションが用いられます。シミュレーションは測定作業を減らしますが、これに置き換わるものではありません。移動する部品に実際に照射される積算光量は、curelog Baseのような移動式データロガーによって取得されます。
他社設備への後付け改造:後付け改造にはプロセスへの近接性とプロセスへの干渉との間でトレードオフが必要であり、これは上述の13 mmと38 mmの距離における損失値によって裏付けられています。設置スペースが限られた既存設備への組み込みには、インラインセンサが設計されます。冷却、窓の透過率、汚染管理、およびメンテナンス後の取り付け位置の再現性についても明確にする必要があります。測定技術、機構、安全性、データ収集を一体的に開発する必要がある場合は、特殊機械設計が採用されます。
どの量を測定または監視すべきか
優先順位は用途から導かれます。監視すべき第一の量は、プロセスに最も近いアクセス可能な位置での放射照度であり、そこから時間積分としての積算光量が得られ、さらにセンサ温度と光源温度を補完します。光源が分光的に安定しており、センサがまさにその光源に対して校正されている場合は、広帯域測定で十分です。光源の種類が混在する場合、LEDの波長を変更する場合、またはセンサを基準に対して確認する場合には、分光測定が必要になります。エミッタアレイがセグメント化されている場合や部品が三次元形状である場合には、作業幅全体にわたる空間分解測定が必要です。
測定点ごとの現実的な不確かさバジェットには、校正、分光ミスマッチ、角度誤差、直線性、温度、長期ドリフトが含まれます。公表されている参考例では、分光 4 %、角度 3 %、直線性 3 %、校正 5 %、温度 3 %、長期ドリフト 12 % を合成して総合不確かさ 15 % となり、ドリフトが支配的です。工業用UV測定技術の機器仕様は、校正不確かさ 4.5〜6.0 %(k = 2)、直線性誤差 1 % 未満、経年変化 3 %/年 未満です。このような測定連鎖の信頼性を統計的に示す方法については、UVセンサの測定システム解析で説明しています。計量トレーサビリティは認定を受けた校正機関により確保されます。
制御装置への接続により、測定値が制御可能かつ監査可能になるかが決まります。アナログインターフェース(0〜10 V、4〜20 mA)はスケーリングされた瞬時値を出力し、しきい値監視には十分です。Modbus TCPはEthernet経由でレジスタを転送し、簡素で汎用的に利用できる基本インターフェースです。ただし、セマンティクス、メタデータ、セッション、セキュリティポリシーは持ちません。センサ側では、アナログ出力信号付きPLCセンサ、Modbus TCPおよびHTTP上のJSONに対応するPLC.net、RS-485、RS-232、USBに対応するPLC.Dが、これらの接続をカバーします。
IO-Linkは基本インターフェースが残した隙間をまさに埋めます。4つのデータ型、すなわち方向ごとに最大32バイトのプロセスデータ、PortQualifier、機器データ(パラメータ、識別情報、診断)、および汚染や過熱などのイベントを区別します。
フィールドレベルの上位では、OPC UAが情報モデルを提供します。OPC UA FXは診断およびLLDPモデリングを備えてリリースされています。機器自体をベンダーに依存せず記述するために、IEC 63278-1:2023はAsset Administration Shellを標準化しており、Digital Nameplateサブモデルが銘板データを相互運用可能な形で提供します。
したがって、測定値そのものに加えて、データストリームには次の情報を含めるべきです。NAMUR NE 107の4つのシグナル(故障、機能チェック、仕様外、保守要求)による機器ステータス、有効期限を含む校正ステータス、センサのシリアル番号、サンプリングレート、分光帯域です。デジタル校正証明書は、DIN EN ISO/IEC 17025:2018-03に適合し、機械可読かつ機械解釈可能なXML形式として存在します。実務上の制約はインフラに残ります。DACH地域では58 % の企業が分散型データ処理を利用していますが、完全な規模で運用しているのは16 % にとどまります。
放射照度のUVインライン監視と区別すべきものとして、液体中の吸光および透過率測定があります。これはプロセス光度計の領域です。
最も効果的な対策は、RMD Proのような基準放射計との定期的な比較です。規範的に完備した唯一の実務は飲料水の消毒分野に由来します。すなわち、稼働センサは基準より最大5 % 高い値までが許容され、調整は10 % までが許容され、累積調整量が20 % を超える場合はセンサ交換となり、遅くとも10,000 hまたは2年後には交換します。管理間隔は≤ 100 m³/hでは半年ごと、それを超える場合は毎月です。この論理は規制対象外のプロセスにも転用できます。UV測定機器については、初回照射から12か月の再校正間隔が推奨されます。監査の面では、ISO 9001に基づく試験機器管理は、誤った測定値が検出された際に、すでに出荷済みの製品への影響を評価することも要求します。これは、センサIDと校正履歴を伴う時系列データが存在することを前提としています。
この計算ツールはお使いのブラウザ上で動作し、データは送信されません。
学術論文は何を示しているか
検出器の経年劣化、制御、およびセンサ分類に関する本稿の主要な記述の技術的根拠となっているのは、以下の6件の論文です。
- 検出器材料の経年劣化。実際のプロセス負荷条件下(90 h、60 mW/cm²、80 ℃)において、SiCフォトダイオードには測定可能な劣化が見られなかった一方、2個のAlGaNダイオードは同じ試験で応答度が約−85%低下しました。したがって、センサの材料選定が校正の有効期間を左右します。 – Weiss, T.; Papathanasiou, K.; Krüger, S.: Aging behavior of AlGaN and SiC UV photodetectors, RadTech.
- 波長分解による検出器劣化。UV最適化されたSiフォトダイオードはUV領域における応答度の低下が5〜6%未満に留まる一方、非最適化品は200 nmでほぼ完全に機能しなくなります。300 nmを超える波長ではいずれのダイオードにも劣化は検出されませんでした。 – Quantification of UV Light-Induced Spectral Response Degradation, PMC10934760.
- UV-C LEDの信頼性。14〜15の製造ロットから抽出した部品の評価では、1,000 h経過後の残存出力は公称90〜95%であり、R70寿命は1,000 hから10,000 h超まで分布していました。これは、メーカーによる一律の寿命表示が実測に代わるものではないことを示す証拠です。 – Onushkin et al.: J. Phys. Photonics 7:032002, 2025。
- プロセス変数の制御。FTIRベースのモノマー転化率のリアルタイム制御(サンプリング時間2.0 s、むだ時間5.4 ± 0.8 s)により、UV光源の出力低下50%を人為的に与えた場合でも完全に補償できました。ただし、これまでのところ実証は実験室規模にとどまっています。 – Hafkamp et al.: Real-time feedback controlled monomer conversion – a new paradigm for UV curing, RadTech.
- 残存寿命予測。ガンマ過程およびウィーナー過程は業界標準のIESNA TM-21を上回る性能を示し、LSTM-RNNは予測誤差を29.7%低減しました。 – Journal of Computational Design and Engineering 12(9):184, 2025。
- 405 nmの分光分類。405 nmにおける殺菌効果は紫外線領域ではなく、可視の紫青色光に属します。これは、UVセンサ帯域とVISセンサ帯域を計量学的に区別する根拠となっています。 – Maclean et al.: J Hosp Infect, 2014。
文献検索ツールには、弊社が把握している自動化に関する全ての論文が掲載されており、機器、分野、キーワードで検索できます。
顧客公開文献に見る自動化UVプロセス
自動化・モニタリングされたUV照射は、Opsytecの顧客による公開文献の中でもさまざまな側面で取り上げられています。ロボット誘導による硬化から、パルス光源における積算光量の取得まで多岐にわたります。
焦点距離を一定に保ちながら三次元部品をロボット誘導でUV硬化する手法を解説しています。これは、上述の移動照射の背景にある産業実務にほかなりません。
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. "Schnelle und zuverlässige 3D-Lackhärtung." JOT Journal für Oberflächentechnik 58.5 (2018): 20-21.
実験的なUV-Cロボットについて、制御条件下および実際の病院運用の両方で評価しています。これは、幾何形状が変化する移動光源であり、その効果を放射計測によって実証する必要がある事例です。
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. "Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario." Journal of Hospital Infection (2024).
高真空下でのUV照射にさらされるシリコーン系接着剤を、単一のマルチパラメータセンサで追跡しています。これは、基準となる放射計をもはや測定箇所に配置できない条件下でのプロセス監視の例です。
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
パルス光によるスパイス粉末の除染を、照射された積算光量に基づいて記録しています。これは、周期動作するUV LEDラインが生み出すのと同種のパルス動作です。
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. "Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder." Journal of Food Process Engineering 45.2 (2022): e13948.
その他すべての応用分野の文献は、顧客公開文献(分野別)に掲載されています。
自動化におけるUV測定に関するFAQ
ランプ出力がプロセス変数として不十分なのはなぜですか?
電力とワーク上での効果との間には、変換効率、光源の経年劣化、汚れ、窓の透過率、距離、入射角が介在します。UV-C LEDだけでも、稼働開始からおよそ100時間以内に初期値の50~70 %まで低下します。したがって、管理・記録すべきは装置の状態ではなく、作用点で測定された放射照度です。電力から電気光変換効率を経て作用点での測定量に至る一般的な導出については、放射測定量をご覧ください。
ブロードバンドセンサで十分な場合と、分光測定が必要な場合はどのようなときですか?
光源のスペクトルが安定しており、センサがまさにその光源に対して校正されている場合は、ブロードバンドセンサで十分です。光源の変更、混合光源タイプ、狭帯域LEDの場合には、センサと光源の組み合わせによって9~91 %の偏差が生じます。その場合は、分光測定または記録されたミスマッチ補正係数が必要です。
高速ラインにはどのようなサンプリングレートが必要ですか?
設計則はfs ≳ N・v / Lであり、照射ゾーン内でN ≈ 20サンプルとなります。窓長25 mm、速度120 m/minの場合、少なくとも1,600 Hzが必要となり、高速LEDおよびデジタル印刷用途では2,048 Hzが推奨されます。128 Hzでは、高速時にピークがほぼランダムにしか捕捉されません。
H = E・t は常に成り立ちますか?
いいえ。この式は、放射照度が時間的に一定であることを前提としています。PWM動作、光源の経年劣化、または移動する基材の場合、積算光量は真の時間積分として取得する必要があります。さらに、相反則は重合の自然法則ではありません。PWMプロセスでは10 J/cm²でCW動作の14 J/cm²よりも良好な結果が得られました。
405 nmは紫外線ですか?
規格上は違います。CIEによるUV-Aの上限は400 nmであり、405 nmは文献上、可視の紫青色光として扱われます。それでも産業的には、405 nmはUV硬化波長の一つとされています。405 nmでの測定値は、規格またはセンサの波長帯域が明示されて初めて解釈可能です。
プロセス用UVセンサはどのくらいの頻度で調整または再校正する必要がありますか?
UV測定機器については、初回照射から12ヶ月が推奨されます。飲料水の消毒においては、基準比較が半年ごとまたは毎月実施するよう規定されており、調整は10 %まで許容され、累積20 %からはセンサを交換する必要があります。この考え方は、規制対象外のプロセスにも適用できます。
UVセンサは測定値に加えてどのようなデータを提供すべきですか?
NAMUR NE 107に準拠した機器ステータス(故障、機能確認、仕様範囲外、要メンテナンスの各信号)、汚れや過熱などの診断イベント、シリアル番号、校正状態、サンプリングレート、波長帯域です。これらのメタデータがなければ、測定値は監査可能なものにはなりません。
どのインターフェースがどの用途に適していますか?
アナログ出力(0~10 V、4~20 mA)は限界値監視に適しており、Modbus TCPは測定値伝送のための簡易なEthernet基本インターフェースとして適しています。意味情報、識別情報、診断コンテキストはこの方法では伝送できません。これらにはIODDを備えたIO-Link、OPC UA情報モデル、またはAASサブモデルが必要です。
生産システムにおいてUV放射線はどのように監視できますか?
プロセスに最も近い到達可能な地点に常設されたセンサを用い、その値をコントローラが読み取ります。監視対象は放射照度であり、積算光量はそこから時間積分として求められます。0~10 Vまたは4~20 mAのアナログセンサは限界値監視には十分ですが、RS-485またはModbus TCP経由のデジタルセンサは校正状態や機器状態も提供します。稼働時間やランプ電流は測定の代わりにはなりません。
インダストリー4.0にはどのようなUVセンサが適していますか?
重要なのはセンサ単体ではなく、測定値とともに何を伝送するかです。アナログ出力は、文脈のない数値を提供するだけです。ネットワーク化された製造には、シリアル番号、校正状態、波長帯域、およびNAMUR NE 107に準拠した機器ステータスを伝送するデジタルインターフェースを備えたセンサが必要です。Ethernet経由のModbus TCPは簡易な基盤であり、意味情報や識別情報はIODDを備えたIO-Link、OPC UA情報モデル、またはAASサブモデルによってのみ伝送されます。
UVプロセス制御はどのように機能しますか?
センサは作用点での放射照度を測定し、コントローラはそれを設定値と比較して、ランプ出力、調光値、または送り速度を調整します。2つの限界が適用されます。プロセスウィンドウは、放射照度と積算光量それぞれの下限・上限を伴う2次元で規定される必要があり、パルスLEDの場合、積分時間はPWM周期の整数倍でなければなりません。これらの定義がなければ、システムは無作為な区間を基準に制御することになります。制御速度は測定チェーンによって制限されます。デジタルセンサは通常20 msごとに新しい値を提供します。
関連する応用分野
測定から工程リリースに至る流れは、複数の分野で同様の形をとります。包装・充填技術ではUV工程がサイクルタイム内でリリース判定を下す必要があり、自動車産業では積算光量はロボット誘導経路に沿った積分値となり、光・ディスプレイ測定では測光試験が実験室でのサンプリングからライン終端へと移行します。同じ工程連鎖はUV接着、ポッティング、封止、レーザー加工の透過率試験、蛍光探傷検査にも再び現れます。移動する光源において同じ課題がどのように現れるか——積算光量が放射照度と時間の積ではなく経路に沿った積分として生じる場合——についてはロボティクスで取り上げています。全体像はUVアプリケーションの概要をご覧ください。
著者:Dr. Mark Paravia
Dr.-Ing. Mark Paraviaは、エトリンゲンにあるOpsytec Dr. Gröbel GmbHの代表取締役であり、認定校正機関を統括しています。KITの照明工学研究所においてパルスキセノンエキシマ放電に関する研究に従事した後、現在は光放射計測技術に注力しています。同氏はDIN規格委員会FNL 7「光放射」の副議長を務めるとともに、DVGWのUV消毒に関するプロジェクトグループのメンバーでもあります。
UVプロセス統合に関するコンサルティング
既存システムの読み取り値が実際のボンドライン内の放射照度を表しているのか、それとも使用中のLED波長に合わないスペクトル帯域を持つセンサの状態を示しているだけなのか、判断がつかないことはありませんか。明確化はまず、センサの帯域、サンプリングレート、そして最後にトレーサブルな校正を行った日付という3つの情報から始まります。これをもとに、貴社のプロセスウィンドウが実際に監視されているのか、それとも単に動作状態が表示されているだけなのかを共に評価いたします。ご質問を弊社までお送りください。
