


tecnología UV para aplicaciones aeroespaciales
En el sector aeroespacial, la radiación ultravioleta desempeña tres funciones técnicamente distintas: como fuente de excitación para la detección de fisuras por fluorescencia en componentes críticos para la seguridad, como herramienta fotoquímica para la limpieza superficial sin contacto de conjuntos ópticos y de sensores, y como parámetro de esfuerzo definido en el envejecimiento acelerado de materiales. Las tres aplicaciones combinan un alto nivel de exigencia probatoria con tamaños de lote pequeños pero críticos para la seguridad; un defecto pasado por alto tiene aquí un impacto mayor que en muchas otras industrias. Las magnitudes físicas clave son la irradiancia en la ubicación real de la pieza (en µW/cm² o W/m²), la distribución espectral de la fuente, el tiempo de exposición o la dosis y, en el caso del ensayo de materiales, la cuestión de qué parte del entorno espacial real reproduce realmente una cámara de ensayo. El reto técnico consiste en captar estas magnitudes donde el proceso realmente tiene lugar, no donde resulta más sencillo medir.

¿Cómo evoluciona la tecnología UV en la industria aeroespacial?
El factor de demanda subyacente es el propio crecimiento de la flota: en su Commercial Market Outlook 2026, Boeing prevé una demanda mundial de alrededor de 43 625 nuevas aeronaves comerciales entre 2026 y 2045, con un crecimiento de la flota global de casi el 80 % hasta superar las 50 000 aeronaves (Boeing Commercial Market Outlook, 2026). A lo largo de su vida útil, cada una de estas aeronaves se somete a ciclos recurrentes de END exigidos normativamente en componentes muy solicitados, como álabes de turbina, tren de aterrizaje y herrajes estructurales. Desde el punto de vista técnico, el crecimiento de la flota implica, por tanto, no solo un mayor volumen de inspecciones, sino también una presión creciente sobre la fiabilidad del propio proceso de inspección: a medida que aumenta el número de ciclos de inspección, también lo hace el número de ocasiones en las que una irradiancia no conforme pasa inadvertida. Al mismo tiempo, la normativa medioambiental está endureciendo los requisitos aplicables a los materiales de inspección: el mercado se está desplazando hacia penetrantes lavables con agua y con menor contenido de disolventes, así como hacia sistemas de enjuague cerrados, lo que a su vez exige un control de proceso más estrecho de la excitación óptica, ya que la composición química y el comportamiento de fluorescencia de los materiales de inspección se someten a tolerancias más ajustadas (Strategic Market Research, FPI Market, 2024).
El paso de las lámparas de vapor de mercurio UV-A a las fuentes LED UV-A conforme a la ASTM E3022 elimina la deriva por calentamiento de las lámparas de Hg clásicas, pero al mismo tiempo modifica el espectro de excitación: la distribución espectral más estrecha del LED debe reevaluarse frente a las características de absorción de los colorantes fluorescentes utilizados, ya que una irradiancia numéricamente igual bajo un espectro distinto no proporciona automáticamente la misma eficiencia de excitación. En la limpieza fotoquímica, la base tecnológica se está desplazando hacia fuentes de excímero de xenón libres de mercurio, lo que reduce la presión regulatoria sobre las fuentes de luz que contienen mercurio sin disminuir la eficacia fotoquímica. Al mismo tiempo, la tendencia normativa hacia sistemas penetrantes lavables con agua y con menor contenido de disolventes, con circuitos de enjuague cerrados, sigue elevando los requisitos de una excitación óptica constante y bien documentada, ya que los fabricantes de materiales de inspección especifican especificaciones de fluorescencia más estrictas. En la automatización, la integración de sensores en línea en celdas robotizadas de inspección sigue extendiéndose, con el objetivo de documentar metrológicamente cada ensayo individual en lugar de calibrar el sistema solo periódicamente en su conjunto. En los ensayos de materiales espaciales, gana importancia el uso de bancos de ensayo combinados de múltiples factores de estrés que reúnen en una sola instalación irradiación UV, vacío térmico y radiación de partículas, ya que los bancos de ensayo individuales no pueden reproducir la interacción entre los distintos tipos de estrés, como la degradación UV acelerada por el oxígeno atómico.
Los tamaños de mercado, las tasas de crecimiento y las fuentes de este campo de aplicación se resumen en la página Evolución del mercado de la tecnología UV.
¿Cómo funciona la inspección por líquidos penetrantes fluorescentes?
La inspección por líquidos penetrantes fluorescentes (FPI) utiliza fuerzas capilares para introducir un penetrante de baja viscosidad y cargado con colorante en discontinuidades abiertas a la superficie – grietas, porosidad, falta de fusión – en una pieza no porosa. Tras un tiempo de permanencia definido, se elimina el exceso de penetrante de la superficie, se aplica un revelador y el penetrante que queda en la discontinuidad es atraído de nuevo hacia la superficie por acción capilar. El colorante fluorescente contenido en el penetrante absorbe radiación UV-A (los máximos de excitación típicos se sitúan en el rango de 350–380 nm) y reemite parte de la energía absorbida como luz visible a una longitud de onda mayor – un desplazamiento hacia el rojo conocido como desplazamiento de Stokes. Dado que la emisión está espectralmente separada de la radiación de excitación y la cabina de inspección está oscurecida con una luz residual limitada, incluso un defecto diminuto, subvisual, aparece como una indicación claramente visible, de color amarillo-verdoso, sobre un fondo oscuro. La sensibilidad de detección no depende únicamente del penetrante, sino también, en igual medida, de la excitación: la longitud de onda, la irradiancia en la pieza, la uniformidad del campo de iluminación y la luz ambiental residual determinan en conjunto si una indicación es realmente detectada.
¿qué tecnologías se utilizan?
Las tres funciones descritas – detección de grietas, limpieza fotoquímica, envejecimiento de materiales – dependen cada una de fuentes de luz diferentes con su propio marco normativo.
| Tecnología | Características | Ventajas | Limitaciones | Aplicación típica |
|---|---|---|---|---|
| Lámpara UV-A de vapor de mercurio | Espectro de líneas en torno a 365 nm, normalizado según ASTM E2297 | Alta irradiancia alcanzable, práctica de inspección consolidada | Tiempo de calentamiento hasta una salida estable, contenido de mercurio, envejecimiento del bulbo | Estaciones de inspección FPI estacionarias |
| Lámpara LED UV-A | Emisión de banda estrecha, certificada individualmente y por tipo según ASTM E3022 | Estabilidad instantánea sin fase de calentamiento, sin problemática de mercurio, larga vida útil | Debe verificarse la disminución de lúmenes relacionada con el envejecimiento a lo largo de la vida útil | lámparas de mano portátiles, uso de MRO en campo |
| Lámpara Hg de baja presión (UVC/ozono) | Doble línea a 185 nm y 254 nm | Genera ozono y oxígeno reactivo en un solo paso, bajo coste | Contiene mercurio, profundidad de penetración del efecto limitada | Limpieza fotoquímica de conjuntos ópticos |
| Lámpara de excímero de xenón (VUV, 172 nm) | Emisión VUV cuasi monocromática, sin mercurio (Fraunhofer IFAM) | Sin mercurio, alta energía fotónica, baja generación de calor | Menor eficiencia eléctrica que las lámparas de Hg, mayor coste de adquisición | Activación de superficies ópticas sensibles |
| Lámpara de arco de xenón / simulador solar | Espectro continuo, clasificado por concordancia espectral, uniformidad y estabilidad temporal (IEC 60904-9) | Reproduce el espectro solar real (AM0/terrestre) de forma trazable | Alta demanda energética, acoplamiento térmico al portamuestras | Envejecimiento UV acelerado, simulación espacial parcial |
¿Qué variables de proceso son críticas?
La irradiancia en el punto de inspección (no en la carcasa de la lámpara) determina directamente si una molécula de colorante absorbe suficientes fotones por unidad de tiempo para producir una fluorescencia perceptible: por debajo de un umbral, el contraste de la imagen disminuye independientemente de la calidad del penetrante. La posición espectral de la fuente determina si la longitud de onda de excitación coincide con el máximo de absorción del colorante; un desplazamiento de solo unos pocos nanómetros puede modificar notablemente la eficiencia de excitación efectiva. La distancia de trabajo influye de forma cuadrática en la irradiancia real (ley del cuadrado inverso) y es, por tanto, la variable de proceso que con más frecuencia se subestima en el uso en campo. La luz residual en la cabina de inspección determina el contraste de la imagen, ya que la fluorescencia se ve visualmente atenuada frente a un entorno luminoso. Para la limpieza fotoquímica, la concentración de ozono y el tiempo de exposición son conjuntamente decisivos, ya que la velocidad de reacción depende de la concentración de especies reactivas del oxígeno en la superficie. Para el envejecimiento del material, la dosis (irradiancia × tiempo) y la distribución espectral de la fuente son conjuntamente decisivas, ya que distintas longitudes de onda activan diferentes vías de reacción fotoquímica y, por tanto, no son intercambiables entre sí.
¿Qué limita el proceso o provoca errores?
Un error recurrente consiste en equiparar la potencia eléctrica de la lámpara con la dosis óptica en la pieza: una lámpara de alto vataje puede, debido al envejecimiento del bulbo, la contaminación del vidrio del filtro o una distancia de trabajo incorrecta, suministrar una irradiancia insuficiente en el punto de inspección aunque la hoja de datos indique una potencia nominal adecuada. Un valor de tiempo por sí solo tampoco es suficiente, ya que solo el producto de la irradiancia y el tiempo da como resultado la dosis fotoquímicamente eficaz – y, como se muestra en la sección sobre la ley de reciprocidad, este producto no siempre es físicamente intercambiable. Una medición realizada en la carcasa de la lámpara o a la distancia de prueba del fabricante no sustituye una medición en la ubicación real de la pieza: ASTM E1417/E1417M exige por ello explícitamente una irradiancia mínima de 1 000 µW/cm² medida en la propia superficie inspeccionada, no en el punto de referencia del fabricante de la lámpara. Los efectos de la geometría se subestiman con frecuencia: en cavidades, taladros o bordes en sombra de piezas complejas – como los orificios de enfriamiento de las palas de turbina – la irradiancia local puede aproximarse a cero en un punto determinado a pesar de un valor medio conforme a la norma. Un concepto erróneo con consecuencias particularmente graves se refiere a los ensayos de materiales: una cámara de irradiación UV reproduce una carga óptica parcial definida, no el entorno espacial en su conjunto. El vacío, los ciclos térmicos, el oxígeno atómico y la radiación de partículas no están incluidos; una simulación creíble de la meteorización espacial combina varios bancos de ensayo, de los cuales el componente UV es solo uno (ECSS-Q-ST-70-06C). Por último, la ley de reciprocidad – la dosis como producto puro de irradiancia y tiempo – solo es válida bajo ciertas condiciones límite; para varios polímeros técnicamente relevantes se ha documentado un fallo de reciprocidad, lo que significa que una irradiancia mayor durante un tiempo más corto no equivale automáticamente a una irradiancia menor durante un tiempo correspondientemente más largo.
¿qué papel desempeñan los efectos del material, espectrales y geométricos?
En órbita terrestre baja (LEO), el oxígeno atómico erosiona las superficies poliméricas expuestas y los materiales compuestos de fibra con matriz polimérica mediante oxidación química; la tasa de erosión se expresa como pérdida de volumen por átomo de oxígeno incidente y depende fuertemente de la dirección, ya que el flujo en el lado de impacto (ram) de una nave espacial es varios órdenes de magnitud mayor que en el lado de estela (NASA Glenn Research Center; Miyazaki & Yui, CEAS Space Journal, 2021). Las capas protectoras, como el poliimida recubierto de ITO o los recubrimientos que contienen silsesquioxano, muestran una resistencia significativamente mayor que la película de poliimida sin recubrir. Desde el punto de vista espectral, para la limpieza fotoquímica con UVC/ozono es importante que el efecto siga la ley de Beer-Lambert y disminuya con la profundidad de penetración en el material orgánico; el proceso actúa eficazmente solo sobre las capas de contaminación cercanas a la superficie, de pocas capas moleculares de espesor, y no sustituye a la limpieza en profundidad. Desde el punto de vista geométrico, el acabado superficial -como las superficies metálicas anodizadas u oxidadas- influye además en la fluorescencia intrínseca del material base y puede degradar el contraste de imagen frente a la señal real del colorante en la IPF, lo cual debe tenerse en cuenta como ruido de fondo en la práctica de inspección.
energía fotónica y la ley de reciprocidad de Bunsen-Roscoe
La energía de un fotón viene dada por E = h · c / λ, donde h es la constante de Planck, c la velocidad de la luz y λ la longitud de onda. A 254 nm esto da una energía fotónica de alrededor de 4,88 eV, a 365 nm de alrededor de 3,40 eV. Esta diferencia explica por qué el mismo tipo de equipo produce fundamentalmente efectos distintos: los fotones de 254 nm se sitúan por encima de las energías típicas de enlace C–H y de muchos enlaces C–C (aproximadamente 3,6–4,3 eV); sin embargo, dado que los hidrocarburos saturados apenas absorben a 254 nm, la limpieza UVC/ozono actúa predominantemente mediante la fotólisis del ozono. Los fotones de 365 nm no son suficientes para romper enlaces, pero excitan selectivamente transiciones electrónicas en el colorante fluorescente sin destruirlo, lo que constituye la base de la FPI. Como primera aproximación, la formación de la dosis sigue la ley de reciprocidad de Bunsen-Roscoe: H = Ee · t, donde H es la dosis, Ee la irradiancia y t el tiempo. La ley supone que la reacción fotoquímica es de primer orden respecto al número de fotones y que ningún proceso competidor, como la disipación de calor, la difusión de oxígeno o la recombinación, se convierte en limitante de la velocidad. Para varios polímeros técnicos esta suposición no se cumple: los experimentos de fotooxidación en polietileno muestran un fallo de reciprocidad documentado, en el que irradiancias más altas no degradan el material en proporción a la dosis esperada (Rivaton et al., 2020), y ensayos comparativos sobre material de membrana de PVC con diferentes tipos de lámpara muestran que, para una energía calculada igual, se producen distintos grados de envejecimiento porque la distribución espectral de la fuente influye por sí misma en la cinética de reacción (Asian Journal of Chemistry). Un factor de aceleración en un ensayo de envejecimiento debe determinarse experimentalmente, no derivarse únicamente por cálculo a partir de la irradiancia y el tiempo.
Ejemplo práctico: ¿sigue cumpliendo la norma en campo una lámpara de mano UV-A calibrada?
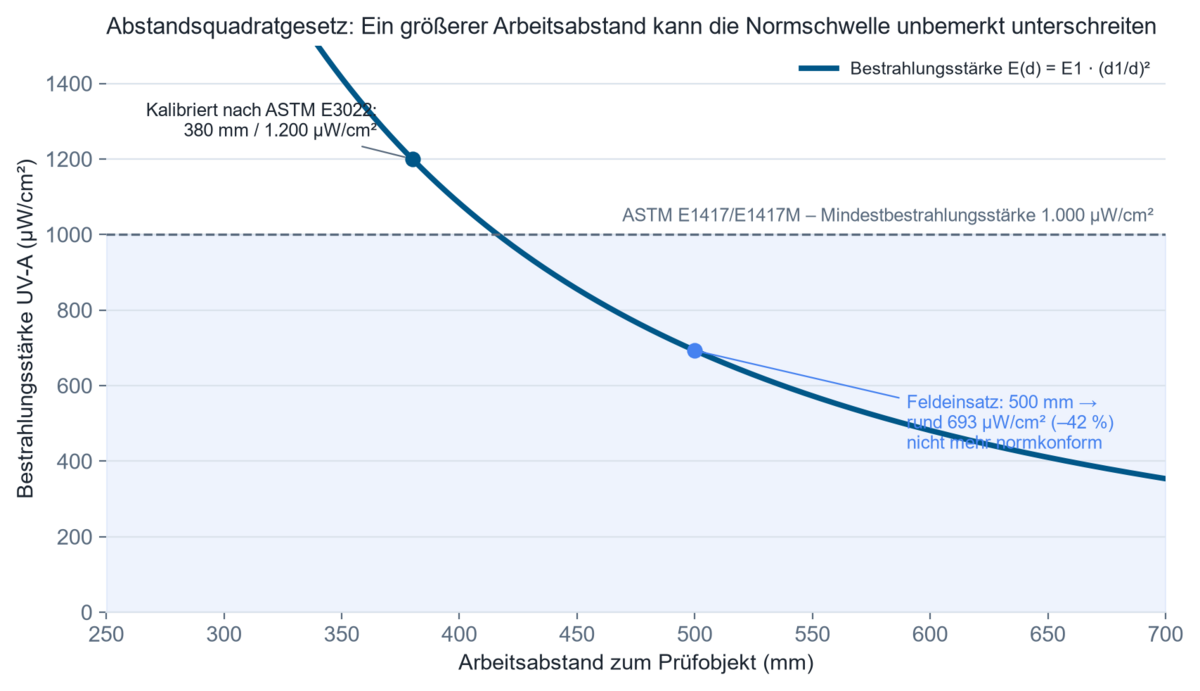
1. Suposiciones. Una lámpara de mano UV-A LED fue certificada por el fabricante según ASTM E3022 a la distancia de referencia de 380 mm (15 pulgadas) con una irradiancia de 1200 µW/cm². En la inspección práctica en campo sobre una pieza estructural grande, la distancia de trabajo real aumenta a 500 mm.
2. Modelo. Para una fuente puntual se aplica la ley del cuadrado inverso: E2 = E1 · (d1/d2)².
3. Cálculo. E2 = 1200 µW/cm² · (380/500)² = 1200 · 0,578 ≈ 693 µW/cm².
4. Resultado. La irradiancia real en la pieza cae a alrededor de 693 µW/cm², por debajo de la irradiancia mínima de 1000 µW/cm² exigida por ASTM E1417/E1417M.
5. Interpretación técnica. Una lámpara certificada como conforme a la norma puede funcionar en campo, sin que se note, por debajo del umbral normativo debido a una distancia de trabajo apenas un 30 % mayor y poco llamativa. El certificado de calibración indica algo sobre la fuente en condiciones definidas, pero no sobre la irradiancia real en el punto de inspección efectivo. Por ello, una comprobación al inicio del turno con un radiómetro colocado en la pieza es el único método que revela de forma fiable este efecto.
¿dónde se utiliza la tecnología UV en la industria aeroespacial?
En la fabricación y el mantenimiento de motores (MRO), la inspección por líquidos penetrantes fluorescentes está establecida para álabes de turbina y componentes rotativos, ya que es allí donde se forman las grietas de fatiga más finas que emergen a la superficie bajo carga termomecánica cíclica, invisibles a simple vista; la variable crítica del proceso es la irradiancia uniforme sobre geometrías complejas y curvas, incluidos los conductos internos de refrigeración. En la fabricación de trenes de aterrizaje y elementos estructurales, el método sirve para detectar grietas de fatiga en herrajes metálicos sometidos a altos esfuerzos; aquí resulta crítica la reproducibilidad de las condiciones de inspección a lo largo de numerosas inspecciones repetidas durante el ciclo de vida de la pieza. Para conjuntos ópticos y de sensores —como rastreadores estelares, ópticas de cámara o sistemas de espejos—, se emplea la limpieza fotoquímica con UVC y ozono, ya que los procesos mecánicos o químico-húmedos supondrían el riesgo de contaminación por partículas o daños en superficies ópticas sensibles; esto se describe en Limpieza y activación de superficies con UVC y ozono, con el BS-OX disponible como equipo correspondiente; aquí el factor limitante es que el efecto de limpieza solo alcanza la contaminación orgánica cercana a la superficie. En la calificación de materiales espaciales —revestimientos de control térmico, película aislante multicapa, vidrio de protección de células solares—, la irradiación UV y VUV es una de varias solicitaciones parciales ensayadas junto con vacío, ciclado térmico y radiación de partículas según ECSS-Q-ST-70-71C; véase también envejecimiento UV, solidez del color y fotoestabilidad para más contexto; el factor crítico aquí es la correspondencia espectral de la fuente de ensayo con el espectro solar real fuera de la atmósfera terrestre (AM0).
¿qué ofrecen las lámparas portátiles MRO, las fuentes excimer de 172 nm y las instalaciones combinadas para espacio?
Para la inspección móvil de campo en el entorno MRO, se han consolidado las lámparas portátiles UV-A LED alimentadas por batería, cuyo comportamiento de descarga debe documentarse según ASTM E3022 hasta el punto en que la salida cae por debajo de 1000 µW/cm² – relevante para el uso continuo por turnos. Para la limpieza de entornos de proceso especialmente sensibles y libres de mercurio, se emplean cada vez más lámparas excimer de xenón con emisión VUV a 172 nm; estas generan oxígeno reactivo sin mercurio y con una carga térmica comparativamente baja sobre la muestra (Fraunhofer IFAM). Para una simulación espacial más realista, existen bancos de ensayo combinados que reúnen en una sola instalación la irradiación UV con el vacío térmico y, en algunos casos, el bombardeo de partículas; las cámaras de irradiación individuales siempre reproducen únicamente la carga parcial óptica y se combinan con otros bancos de ensayo – la dosis que una sola cámara aporta durante un tiempo de funcionamiento determinado puede estimarse de antemano con el UV Chamber Irradiance Calculator.
¿Qué magnitudes deben medirse o controlarse?
El punto de partida de cualquier proceso de garantía de calidad es qué magnitud física se necesita y en qué lugar, no qué instrumento de medición está disponible por casualidad. En el caso de la inspección por líquidos penetrantes fluorescentes (FPI), la magnitud relevante es la irradiancia UV-A en el punto de inspección real, medida con un radiómetro calibrado y filtrado para el rango UV-A (320–400 nm), como el RMD Pro, ya que una medición sin filtro espectral o realizada en el lugar equivocado no permite una declaración conforme a la norma. Para la limpieza fotoquímica son relevantes, además, la irradiancia UVC y el tiempo de proceso. Para los ensayos de envejecimiento de materiales suele ser necesaria una medición con resolución espectral de la fuente, por ejemplo con un espectrorradiómetro como el SR900, ya que lo que determina si los resultados del ensayo son transferibles es la coincidencia de la distribución espectral con el espectro solar real o de referencia, y no solo la potencia integral. Una medición de banda ancha es suficiente para las comprobaciones de rutina por turno en una fuente conocida y ya caracterizada; una medición espectral se vuelve necesaria en cuanto se cualifica una nueva lámpara, se cambia el tipo de fuente o debe demostrarse la coincidencia espectral de una cámara de irradiación con un espectro de referencia. Se requieren mediciones con resolución espacial para piezas grandes o geométricamente complejas, con el fin de captar los efectos de sombra; las mediciones con resolución temporal cobran relevancia en el caso de las lámparas de vapor de mercurio, debido a la deriva durante el calentamiento, y en las fuentes LED en envejecimiento, debido a la disminución del flujo luminoso a lo largo de su vida útil. Las incertidumbres de medición se originan, entre otras causas, por la respuesta angular coseno del sensor, la deriva térmica y la trazabilidad metrológica de la calibración respecto a un patrón acreditado.
En las celdas de inspección FPI automatizadas, los sensores UV-A en línea se leen cíclicamente para proporcionar un registro documentado y trazable de la irradiancia en el punto de inspección en cada ciclo de inspección; esta es la base técnica para las auditorías conforme a los criterios Nadcap (AC7114), que exigen una documentación de proceso continua, y no solo una calibración anual puntual. En las cámaras de irradiación para el envejecimiento de materiales, el control espectral continuo de la fuente permite un reajuste automático cuando el envejecimiento de la lámpara provoca una deriva en la distribución espectral o en la potencia total, manteniendo la dosis constante durante períodos de ensayo prolongados, en lugar de especificarla únicamente al inicio del ensayo. Conectar digitalmente estos datos de los sensores a un sistema de control de procesos no es un fin en sí mismo, sino la única forma práctica de detectar realmente, durante el funcionamiento, las desviaciones descritas en el apartado «Qué limita el proceso» —deriva por calentamiento, envejecimiento, errores de distancia—, en lugar de solo sospecharlas tras una indicación fallida.
¿qué muestran las publicaciones científicas de clientes?
El punto de conexión científico actual para aplicaciones aeroespaciales se encuentra principalmente en la astrobiología, no en la fabricación industrial de aviación propiamente dicha: los clientes utilizan la cámara de irradiación BS-02 para simular la exposición a UV y UVC sobre regolito marciano simulado. Tres publicaciones recientes de este trabajo:
Davis, G. M., Greenhill, A. R., Munro, T. W., Horner, J., Marsden, S. C., Carter, B. D. (2025). Partial protection of Bacillus subtilis spores on simulated Martian media enhances survival against UV radiation. Discover Space, 129(1). DOI: 10.1007/s11038-025-09563-1.
Arribas Tiemblo, M., Rayo, P., Martín-Redondo, M.-P., Gómez, F. (2025). Effects of Mineralogy and UV Radiation on the Detectability of Amino Acids Within the Martian Regolith: The Case for a Combined Chromatographical and Spectroscopical Approach. Journal of Geophysical Research: Planets, 130(11). DOI: 10.1029/2025JE009070.
Davis, G. M., et al. (2026). Bacillus subtilis endospore integrity and viability on simulated Martian regolith in rotational UVC radiation exposures. Life Sciences in Space Research, 50, 146–152. DOI: 10.1016/j.lssr.2026.01.008.
Las tres publicaciones demuestran el uso de la tecnología de irradiación UV y UVC en astrobiología, no en la fabricación industrial de aviación – un punto de conexión limitado pero creíble. Otros casos de uso por área temática se enumeran en la vista general publicaciones de clientes – por tema.
El buscador de publicaciones enumera todas las publicaciones sobre aeroespacio que conocemos – con posibilidad de búsqueda por dispositivo, campo y palabra clave.
Fundamentos técnicos y fuentes adicionales
- ASTM International – E1417/E1417M-21, Standard Practice for Liquid Penetrant Testing; E2297, Standard Guide for Use of UV-A and Visible Light Sources and Meters; E3022, Standard Practice for Measurement of Emission Characteristics and Requirements for LED UV-A Lamps. Resumido a través de visión técnica general de ASTM (Magnaflux) y extracto del texto de la norma.
- National Aerospace Standard NAS 410 Rev. 5 (2020) – Certification & Qualification of Nondestructive Test Personnel, y SAE AMS 2644 – Inspection Material, Penetrant. Véase visión general de NAS 410 y visión general de AMS 2644.
- ECSS – European Cooperation for Space Standardization: ECSS-Q-ST-70-71C, Space Product Assurance – Materials, Processes and Their Data Selection (documento); ECSS-Q-ST-70-06C, Particle and UV Radiation Testing for Space Materials (documento).
- Boeing, Commercial Market Outlook 2026 (Boeing, 2026).
- Strategic Market Research, Aerospace NDT Market y Fluorescent Penetrant Inspection Market – estudios de mercado comerciales, utilizados como fuentes complementarias (informe sobre Aerospace NDT, informe sobre FPI).
- Bibliografía revisada por pares sobre los efectos de la radiación UV en el contexto espacial: Davis et al. (2025), Discover Space, DOI 10.1007/s11038-025-09563-1; Davis et al. (2026), Life Sciences in Space Research, DOI 10.1016/j.lssr.2026.01.008; Arribas Tiemblo et al. (2025), JGR Planets, DOI 10.1029/2025JE009070; Miyazaki & Yui (2021), CEAS Space Journal, erosión por oxígeno atómico.
preguntas frecuentes sobre la tecnología UV en el sector aeroespacial
¿Cómo funciona la detección de fisuras por fluorescencia en álabes de turbina?
Un líquido penetrante es absorbido por capilaridad en las fisuras que llegan a la superficie, se retira de la superficie y luego se extrae de nuevo mediante un revelador. Bajo excitación UV-A, el colorante fluoresce de forma visible contra un fondo oscuro, haciendo que las fisuras subvisuales aparezcan como una indicación clara.
¿Qué irradiancia se requiere para el FPI?
La norma ASTM E1417/E1417M exige una irradiancia mínima de 1000 µW/cm² UV-A, medida directamente sobre la superficie inspeccionada, no en la carcasa de la lámpara ni a la distancia de calibración del fabricante.
¿Cuál es la diferencia entre las lámparas de vapor de mercurio y las lámparas UV-A de LED?
Las lámparas de vapor de mercurio necesitan un tiempo de calentamiento para alcanzar una salida estable y emiten un espectro de líneas en torno a 365 nm; las lámparas LED ofrecen estabilidad instantánea con una distribución espectral más estrecha, pero están sujetas a una disminución del flujo luminoso a lo largo de su vida útil, lo cual debe verificarse conforme a la norma ASTM E3022.
¿Por qué una cámara de irradiación UV no constituye una simulación espacial completa?
Una cámara de irradiación reproduce únicamente el estrés óptico. Faltan el vacío, los ciclos térmicos, el oxígeno atómico y la radiación de partículas; una simulación creíble combina varios bancos de ensayo especializados conforme a la norma ECSS-Q-ST-70-71C.
¿Cómo se mide la limpieza fotoquímica de superficies con UVC y ozono?
Las magnitudes relevantes son la irradiancia UVC de la fuente y el tiempo de proceso; dado que el efecto solo alcanza las capas orgánicas cercanas a la superficie, es necesario medir las características de la propia fuente, y no solo el resultado óptico final.
¿Por qué un valor de tiempo por sí solo no siempre es suficiente para dosificar la exposición UV?
Físicamente, la dosis es el producto de la irradiancia y el tiempo (ley de Bunsen-Roscoe). Sin embargo, este principio de reciprocidad no se cumple de forma incondicional; se conoce un fallo de reciprocidad documentado para varios polímeros, lo que significa que la misma dosis calculada no produce necesariamente el mismo efecto de envejecimiento.
¿Qué norma regula la cualificación del personal de inspección END en la aviación?
La norma NAS 410 establece los requisitos mínimos de formación, experiencia y certificación del personal que realiza métodos de ensayo no destructivo como el FPI en la industria aeroespacial.
¿Qué tecnología es adecuada para caracterizar una fuente de ensayo de envejecimiento UV?
Dado que la correspondencia espectral con el espectro de referencia determina la transferibilidad de los resultados, se requiere una medición de resolución espectral de la fuente; una medición integral de banda ancha por sí sola no revela un desajuste espectral.
Campos de aplicación relacionados
Estas aplicaciones están estrechamente relacionadas, desde el punto de vista técnico, con campos afines de la radiometría óptica – por ejemplo, Ensayo por líquidos penetrantes fluorescentes e inspección industrial (materiales de inspección y requisitos de excitación comparables), Óptica y componentes de precisión (requisitos comparables de claridad óptica y limpieza superficial), Electrónica e industria de semiconductores (procesos de sala limpia y de superficie comparables), y Automoción y componentes de vehículos (requisitos normativos comparables para la documentación de procesos).
Autor: Dr. Mark Paravia
El Dr.-Ing. Mark Paravia es el gerente de Opsytec Dr. Gröbel GmbH en Ettlingen y dirige el laboratorio de calibración acreditado. Tras su investigación sobre descargas de excímeros de xenón pulsadas en el Institute of Lighting Technology del KIT, su enfoque actual se centra en la tecnología de medición de radiación óptica. Es vicepresidente del comité de normalización DIN FNL 7 «Optical Radiation» y miembro del grupo de proyecto DVGW sobre desinfección UV.
¿Sigue llegando la irradiancia real a la pieza o a la cámara de ensayo?
¿No está seguro de si la irradiancia que realmente llega a la pieza o a la cámara de ensayo cumple el requisito normativo? Una medición en el punto de inspección real -no en el punto de referencia del fabricante- aporta claridad. Para la inspección en campo en estaciones FPI, el RMD Pro es adecuado; para la caracterización espectral de fuentes en cámaras de irradiación, el SR900. Póngase en contacto con nosotros para su tarea de inspección o de proceso.
