


UV-teknologi til automation og procesintegration
UV-procesintegration betyder, at ultraviolette strålingskilder og den tilhørende måleteknik indbygges i automatiserede produktionsforløb, så strålingen ikke længere betragtes som en udstyrstilstand, men styres som en kontrolleret og dokumenteret procesvariabel. Det tekniske mål er en reproducerbar fotokemisk eller fotobiologisk effekt - hærdning, overfladeaktivering, desinfektion, fluorescensexcitation - under varierende cyklustider, kildeældning og delgeometri.
Det, der er afgørende, er ikke lampeeffekt eller driftstimer, men irradiansen E i W/m², som rent faktisk når frem til virkningsstedet, stråleeksponeringen H i J/m² integreret herfra over tid, kildens spektrale fordeling og målingens tidsmæssige opløsning. Den centrale udfordring er at fange disse størrelser i den igangværende proces med en kendt måleusikkerhed og at overdrage dem til styringen i maskinlæsbar form.
Hvordan udvikler markedet og teknologien sig?
For området “UV-måling i automatiserede processer” findes der ikke et selvstændigt, pålideligt markedstal. Tre tilstødende markeder fungerer som indikatorer, og de skal metodisk holdes strengt adskilt; en sammenlægning er ikke tilladt på grund af dobbelttælling.
Markedet for UV-hærdningssystemer angives meget forskelligt afhængigt af omfanget: USD 6,71 mia. (2025) med en CAGR på 17,12 % til 2031, når udstyr og materialer tælles med, mod USD 2,78 mia. (2025) med en CAGR på 8,3 % til 2032 for systemer uden materialer. Begge værdier er plausible – de måler forskellige ting. Mere relevant for automatiseringsspørgsmålet end det absolutte tal er den strukturelle konstatering, at allerede i 2025 var 46,6 % af systemerne fuldautomatiske, og inline- eller produktionsintegrerede systemer nåede en volumen på USD 927,1 mio.
Markedet for industriel automation for 2025 anslås til mellem USD 221,64 mia. og USD 272,51 mia. med en CAGR på 9,80 % og en europæisk andel på 32,99 %; industriel sensing, med ca. USD 30 mia. og ca. 9 % CAGR, er det mest konsistente referencemarked. Markedet for UV-sensorer i sig selv kan næsten ikke bruges som indikator: tallene spreder sig mellem USD 192,68 mio. (2024) og USD 5,81 mia. (2025) – en faktor på mere end 25, fordi ingen af de undersøgte studier definerer, om sensorchips, radiometre eller målesystemer tælles med.
Det teknologiske skifte er bedre dokumenteret end markedsstørrelsen. Kviksølvlamper udgør stadig omkring halvdelen af omsætningen (52,42 % eller 49,2 % for 2025), mens mere end 55 % af de nyudsendte systemer er LED-baserede – her skal omsætningen fra den installerede base og andelen af nye installationer holdes adskilt. På det regulatoriske område er RoHS-undtagelsen for UV-hærdningslamper med kviksølv kun forlænget til begyndelsen af 2027.
Årsagskæden er dermed let at følge: overgangen til smalbåndede LED-lyskilder og en højere grad af automatisering medfører pulserende drift, kortere cyklustider og segmenterede emitterarrays – og skærper dermed kravene til målingen. En bredbåndssensor, der blev brugt på en kviksølvlampe, er ikke uden videre gyldig på en 385 nm LED, og en samplingfrekvens, der var tilstrækkelig ved 25 m/min, misser irradianstoppen ved 120 m/min.
For det første flytter styringen sig fra manipuleringsvariablen til målvariablen. I stedet for lampeeffekt styres den dosis, der når substratet – i seriefabrikater med 128 samples/s (for få til hurtige baner, se regneeksemplet nedenfor), 1 mW/cm² opløsning og en målværdi på 50 mJ/cm² ± 10 %, i pilotdrift med en sensor, der føres tværs over arbejdsbredden, og i testdrift op til 250 m/min.
For det andet stiger effektiviteten af UV-C LED'er i spring: 200 mW ved 265 nm med 10,2 % wall-plug-effektivitet, PTB-valideret, mod 5,3 % for forgængeren. Dette forskyder den økonomiske tærskel i forhold til kviksølvlamper, mens far-UVC ved 222 nm forbliver på omkring 1 %.
For det tredje bliver selvbeskrivelse af feltenheder til en forventning – drevet af IO-Link, OPC UA FX og Asset Administration Shell. For det fjerde giver IEC TR 63381:2025 for første gang vejledning til feltinspektion af UV-emission, som adresserer ustabil netspænding, temperatur og emittere med ukendt ældningstilstand.
Forsigtighed er påkrævet ved tre begreber: hos producenter af UV-udstyr betyder “predictive maintenance” overvejende tilstandsovervågning med en driftstimetæller og grænseværdialarm; “digitale tvillinger” af UV-systemer findes indtil videre som cloud-dataspejle, ikke som simulationskoblede modeller; og for “AI-assisteret hærdning” er der ikke dokumenteret nogen radiometrisk sporbarhed af den faktiske irradians – styrekredsen sluttes via jobdata og brugerfeedback.
Hvordan måles UV-stråling i industrielle processer
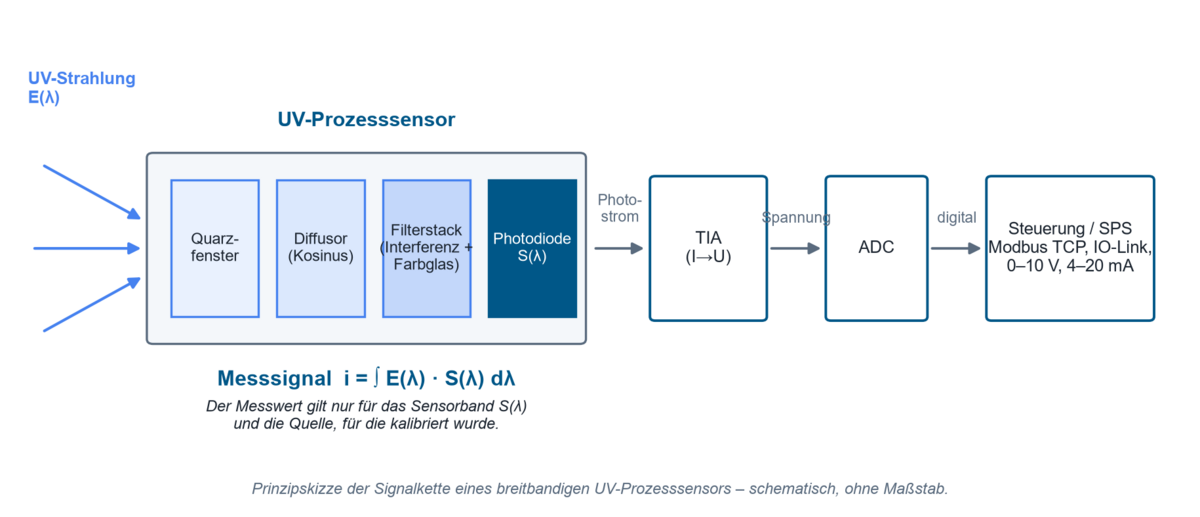
Industriel UV-sensing er baseret på den indre fotoelektriske effekt: fotoner med tilstrækkelig energi genererer ladningsbærerpar i halvlederen, og den resulterende fotostrøm omdannes til en spænding af en transimpedansforstærker og digitaliseres. En bredbåndsprocessensor består af et indgangsvindue (normalt kvartsglas, da soda-kalkglas er praktisk taget uigennemsigtigt under ca. 300 nm), en diffusor til at etablere cosinusresponsen, en filterstak af interferens- og farveglasfiltre, detektoren og signalkæden. Udgangssignalet er ikke en “UV-værdi”, men integralet
i = ∫ E(λ) · S(λ) dλ
over produkterne af spektral irradians og sensorens realiserede spektrale responsivitet S(λ). Hver måleværdi er derfor kun gyldig i forbindelse med sensorbåndet og den kilde, den er kalibreret til. Hvordan UV-sensorer er opbygget, og hvad der bestemmer deres spektrale responsivitet, vises detaljeret på siden Sådan fungerer UV-sensorer.
Hvilke teknologier anvendes?
På detektorsiden konkurrerer fire principper. Silicium-fotodioder er standarden og kræver en filterstak for UV-selektivitet; siliciumcarbid vinder frem i UV-C, fordi det i sig selv er ufølsomt over for synligt lys. AlGaN-detektorer tilbyder justerbare båndkanter, men nedbrydes betydeligt mere under procesbetingelser. Spektroradiometre opløser bølgelængdefordelingen og undgår spektral mismatch, men er langsommere og mere omfattende.
| Teknologi | Karakteristika | Fordele | Begrænsninger | Typisk anvendelse |
|---|---|---|---|---|
| Si-fotodiode med filterstak | bredbånd, båndposition defineret af interferens- og farveglasfiltre | høj følsomhed, lineær, lav pris, µs-tidskonstant | filterafhængig; typer, der ikke er optimeret til UV, mister næsten al følsomhed ved 200 nm, UV-optimerede mindre end 5-6 % | inline-overvågning af UV-A/UV-B i hærdning og trykning |
| SiC-fotodiode | i sig selv blind for synligt lys, bredt båndgab | 90 h ved 60 mW/cm² og 80 °C uden målbar nedbrydning; ved 350 °C kun −12 % i de første 120 h, herefter stabil | lavere følsomhed; 120 h indkøring nødvendig, før baseline nås | UV-C-desinfektion, varme hærdningstunneler |
| AlGaN-fotodiode | båndkant justerbar via Al-indhold | spektralt selektiv uden ekstra filterstak | i samme test ca. −85 % fald i følsomhed efter 90 h ved 60 mW/cm² og 80 °C, derfor begrænset ved høj UV- og temperaturbelastning | narrowband specialløsninger med en defineret båndkant ved moderat temperatur- og dosisbelastning |
| Spektroradiometer | bølgelængdeopløst måling 200-1100 nm | undgår spektral mismatch, muliggør mismatch-korrektion iht. CIE 220:2016 | langsommere, dyrere, sjældent inline-kapabelt | referencemåling, sensorjustering, kildekarakterisering |
På kildesiden står mellemtryks-kviksølvlamper (bredbånd UV-C til UV-A, 400 W til 24 kW) og lavtrykslamper (ca. 254 nm, UV-udbytte op til ca. 40 %) over for de narrowband UV-LED'er ved 365, 385, 395 og 405 nm. Valget af kilde bestemmer direkte kravene til sensoren: jo smallere emissionsspektret er, desto mere følsomt reagerer en bredbåndssensor på mismatch.
Hvilke procesvariabler er afgørende
Irradians E (W/m²) er den øjeblikkelige effekttæthed på virkningsstedet og afgør, om en fotoreaktion overhovedet starter – ved fri-radikal-polymerisation er en minimumsirradians en tærskelbetingelse.
Stråleeksponering H (J/m², industrielt “dosis”) er tidsintegralet H = ∫ E(t) dt og bestemmer den opnåede konverteringsgrad. Til omregning: 10 W/m² svarer til 1 mW/cm². Et procesvindue skal derfor altid angives i to dimensioner – med Emin/Emax og Hmin/Hmax.
Spektral fordeling: Da effekten er bølgelængdeafhængig, og sensoren vægter spektralt, kan en måling uden angivet spektralt bånd ikke tolkes.
Samplingfrekvens og integrationstid: Metrologisk fremkommer dosis som en sum af diskrete samples; dens kvalitet er direkte en funktion af samplingfrekvensen.
Geometri og afstand: Den omvendte kvadratlov gælder kun tilnærmelsesvist for kilder, der virker som punktkilder; som tommelfingerregel bør r ≥ 10 · d overholdes, hvor d er den største dimension af det udsendende areal. Målinger ved mindre afstande er gyldige, men må ikke omregnes via 1/r².
Temperatur påvirker på begge sider: UV-C-LED'er viser temperaturkoefficienter for strålingseffekt mellem −0,8 %/K og +0,4 %/K, og for hver 10 °C stigning i junction-temperatur halveres L70-levetiden.
Hvad begrænser processen eller fører til fejl?
Den mest almindelige fejlopfattelse er at sætte elektrisk effekt lig med optisk dosis. Mellem effektforbrug og effekt ved delen ligger konverteringseffektivitet, kildeældning, reflektorkontaminering, vinduestransmission, afstand og indfaldsvinkel. Det er f.eks. dokumenteret, at nogle UV-C LED-typer falder til 50-70 % af deres oprindelige værdi inden for omkring de første 100 driftstimer uden at være defekte, mens gode komponenter stadig leverer 90-95 % efter 1.000 h - derfor bør baseline først måles efter en indkøringsperiode på 100-200 h.
En ren tidsangivelse er lige så utilstrækkelig. H = E · t forudsætter en tidsligt konstant irradians - en betingelse, der ikke er opfyldt ved ældende lamper, PWM-dæmpning og bevægelige substrater.
Den tredje typiske misforståelse handler om målestedet. En måling ved siden af processtedet fanger hverken skyggevirkningen fra delen eller den faktiske limlinjegeometri. Omvendt vil en målebjælke i selve strålegangen forstyrre processen: ved 13 mm afstand blev der målt et energitab på 4,83 % og et fald i topirradians på 13,85 %, ved 38 mm kun 0,8 % og 2,3 %.
Endelig undervurderes ældningen af selve måleinstrumentet. Solarisering misfarver glas, fotomørkning sænker transmissionen af farveglasfiltre jævnt over hele spektret, og hydrocarboner polymeriserer under UV på optiske overflader; blot 8 h ved 253,7 nm og kun 10,5 µW/cm² øgede mørkestrømmen i en Si-fotodiode med 10,2 %. En permanent installeret sensor uden periodiske referencekontroller vil derfor uundgåeligt forskyde det dokumenterede procesvindue.
Hvordan hænger materiale, spektrum og geometri sammen?
Spektral mismatch er ofte det største enkeltbidrag til måleusikkerhed ved smalbåndede kilder. Sammenligningsmålinger med fire nykalibrerede radiometre på UV-LED'er gav omkring ±5 % med et spektralt tilpasset instrument, men afvigelser på 9 til 91 % med et uegnet bånd – nærmere bestemt en undervurdering på 65 % ved 385 nm og en overvurdering på mere end 40 % ved 405 nm. Brancheorganisationens litteratur angiver en undervurdering på omkring 75 % for en UV-A-sensor centreret ved 375 nm på et 395 nm-system. For bredbåndede kilder kvantificerer CIE 220:2016 det samme problem via mismatch-faktorer: en spredning på 1,5 % på tværs af CIE's referencespektre, men en faktor på 1,377 for lavtryks- og 1,360 for mellemtryks-kviksølv.
Normativt bånd, sensorbånd, producentbånd
Selve båndgrænserne er ikke entydige. CIE definerer UV-A som 315-400 nm og bemærker eksplicit, at en præcis grænse mellem UV og synligt lys ikke kan defineres. ISO 20473:2007 begrænser derimod UV-A til 315-380 nm og henviser selv i en fodnote til den afvigende 400 nm-grænse. Solcremestandarder sætter UV-A/UV-B-grænsen ved 320 i stedet for 315 nm. Den samme betegnelse “UVA” kan derfor betyde 315-400, 315-380, 320-400, 320-390 eller - defineret via 10 %-punkter - 309-367 nm.
Specialtilfældet 405 nm viser den praktiske konsekvens: normativt ligger denne bølgelængde i det synlige violette område, industrielt behandles den som en UV-hærdningsbølgelængde. ISO 3059 kræver ligefrem en relativ følsomhed under 2 % ved 405 nm for UV-A-målere ved penetrantprøvning - den samme bølgelængde er nyttig stråling ved hærdning og strøstråling ved ikke-destruktiv prøvning. Producentbånd som UVA+ (330-455 nm) eller UVBB (230-400 nm) er bevidst procesmatchede og udtrykkeligt ikke normative. Et overblik over de spektrale områder og deres normative grænser findes på siden Retningslinjer, normer og standarder inden for UV.
Fotonenergi, dosisintegral og reciprocitet
Effektiviteten af en UV-kilde starter med energien af den enkelte foton:
EPh = h · c / λ
hvor h = Plancks konstant, c = lysets hastighed og λ = bølgelængde.
Ved 365 nm svarer dette til ca. 3,4 eV, ved 254 nm til ca. 4,9 eV. Kun fotoner over aktiveringstærsklen for en fotoinitiator eller over DNA's absorptionsbånd udløser den ønskede reaktion – derfor giver samme irradians ved en anden bølgelængde helt forskellige procesresultater. Den samme energiskala forklarer, hvorfor fotoioniseringsdetektorer skal arbejde i vakuum-UV ved 8,4 til 10,6 eV.
Den anden kerneligning er dosisintegralet H = ∫ E(t) dt. Den udbredte forenkling H = E · t svarer til Bunsen-Roscoe-reciprocitetsprincippet: den samme dosis forventes at give den samme effekt, uanset hvordan den fordeles mellem intensitet og tid. Forudsætningerne er en tidsmæssigt konstant irradians og en lineær, ikke-mættende fotoreaktion. For solarier er dette specialtilfælde udtrykkeligt kun tilladt “efter lampeindkøring og under konstante driftsbetingelser”.
Modelgrænser: Ved fri-radikal polymerisation gælder reciprociteten ikke fuldt ud, fordi en minimumsirradians betinger reaktionens start, og både iltinhibering og varmetilførsel virker intensitetsafhængigt. En dokumenteret sammenligning viser dette kvantitativt: et 365 nm-system med 21 ms-pulser, 85 % duty cycle og 460 mW/cm² spidsværdi nåede 10 J/cm² på 25 s ved en substrattemperatur på 40 °C, mens CW-drift ved 520 mW/cm² krævede 14 J/cm² og 65 °C – over 220 mW/cm² CW opstod substratskader. Mindre dosis gav her det bedre resultat; det simple produkt E · t ville have antydet det forkerte design.
Praktisk konsekvens: Ved pulserede kilder skal dosis registreres som et sandt tidsintegral med en dokumenteret samplingfrekvens, og procesjournalen skal angive CW-middelværdi, spidsværdi og dosis separat. Ved identisk energitæthed kan et måleinstrument vise stærkt varierende spidsværdier afhængigt af samplingen – begge værdier er formelt korrekte, men defineret forskelligt.
Gennemregnet eksempel: hvilken samplingfrekvens har en banelinje brug for?
Forudsætninger: LED-array med L = 25 mm vinduelængde i banens retning, banehastighed v = 120 m/min = 2 m/s. N = 20 samples er nødvendige inden for bestrålingszonen; under fem samples betragtes registrering af spidsværdien som kritisk.
Model: fs ≳ N · v / L
Beregning: fs ≥ 20 · 2 m/s / 0,025 m = 1.600 Hz
Resultat og fortolkning: Der er behov for mindst ca. 1.600 Hz; de 2.048 Hz, der i praksis anbefales til hurtige LED- og digitaltryksapplikationer, ligger konsekvent over dette. Et instrument med 128 Hz registrerer kun ca. 1,2 samples i spidsområdet for en kviksølvlampe ved 120 m/min (400 ft/min), eller 1,6 under en LED – dosis kan stadig virke plausibel, mens spidsværdien bliver praktisk taget tilfældig. Den diagnostiske regel er: en stor spredning af spidsværdier fra kørsel til kørsel ved stabil dosis er en indikator for en utilstrækkelig samplingfrekvens, ikke for en ustabil proces. Nyquist-kriteriet fs ≥ 2 · fmax er her den absolutte nedre grænse; amplitudetroskab kræver betydelig oversampling.
Hvor bruges industrielle UV-sensorer?
Elektronik og halvledere udgør det største slutbrugersegment inden for UV-hærdning med en omsætningsandel på 29,43 % (2025); andre undersøgelser angiver 32 til 35 %. Conformal coating og potting compounds med snævre dosisvinduer er kritiske; litografi anvender 248 nm (KrF) og 193 nm (ArF), VUV-overfladerensning 172 nm.
Automotive og e-mobilitet er ikke kvantificeret separat i markedsundersøgelser; batterisamling, limning af effektelektronik og indkapsling af sensormoduler nævnes.
Tryk og emballage tegner sig for 35,25 % af omsætningen inden for UV-hærdning, med hybridtrykmaskiner op til 450 m/min og inline LED-arrays – den kritiske størrelse her er samplingfrekvensen over hele arbejdsbredden. Ifølge markedsanalyser reducerer automatisk genjustering af hærdningsintensiteten defektraten med mere end 20 %, og procesovervågningsrapportering reducerer defekter med op til 30 % i forhold til manuel inspektion.
Medicinsk teknologi betragtes som det hurtigst voksende slutbrugersegment inden for UV-hærdning og UV-sensorik; drivkræfterne er limning af katetre og kanyler samt UV-C-sterilisering.
UV-desinfektion er det mest reguleret område: i Tyskland kræver drikkevandsbehandling en reduktionsækvivalent fluens på mindst 400 J/m² ved 254 nm, og UV-C-LED-enheder er i øjeblikket ikke godkendt.
Materialeprøvning og vejrbestandighedstest arbejder med definerede irradianser ved 310 og 340 nm – mere om dette under UV-ældning, farveægthed og fotostabilitet –, og ikke-destruktiv prøvning med kilder ved (365 ± 5) nm og omgivende lys ≤ 20 lx. I alle tilfælde er den kritiske størrelse den samme: den spektralt korrekt vægtede irradians på prøvestedet.
Hvordan måler man ved PWM-drift, bevægelige emittere og retrofit i eksisterende linjer?
PWM-drift: Ved pulsede LED'er afgør integrationstiden, om det er en middelværdi eller et vilkårligt udsnit, der måles. Der skal skelnes mellem CW-værdien (middelværdi af alle samples i et måleinterval), peak max/min, dosis (integration af CW-værdierne) og pulsenergi (integration ved maksimal samplingfrekvens over pulsens varighed). Praktiske regler er en integrationstid indstillet til et heltalligt multiplum af PWM-perioden og deaktiveret auto-ranging.
Bevægelig og robotstyret bestråling: Tredimensionelle dele kan kun bestråles homogent med en bevægelig emitter; robotstyret tørring og lysbuelamper ved 600 mm/s med konstant fokusafstand er industrielt etableret. Design er i stigende grad simuleringsbaseret – analytisk via billedkildemetoden med vægrefleksioner og cosinus-indfaldsvinkel, eller via CAD-baseret optisk simulering på importerede målgeometrier. Simulering reducerer målekampagner, men erstatter dem ikke. Den dosis, der faktisk anvendes på den bevægelige del, registreres af en medbevægende datalogger som curelog Base.
Retrofit i tredjepartsudstyr: Retrofitting kræver en afvejning mellem procesnærhed og procesinterferens – dokumenteret af de ovenfor angivne tabsværdier for 13 mod 38 mm afstand. Til installation i eksisterende udstyr med begrænset installationsplads er inline-sensorer designet. Kølning, vinduestransmission, kontaminationsstyring og reproducerbarheden af monteringspositionen efter service skal desuden klarlægges. Hvor måletekniknik, mekanik, sikkerhed og dataopsamling skal udvikles sammen, går vejen via specialmaskinbygning.
Hvilke størrelser skal måles eller overvåges?
En prioritering følger af anvendelserne. Den primære størrelse, der skal overvåges, er irradiansen på det tilgængelige sted tættest på processen, herfra dosis som et tidsintegral, suppleret med sensor- og kildetemperatur. En bredbåndsmåling er tilstrækkelig, hvis kilden er spektralt stabil og sensoren er kalibreret specifikt til denne kilde. En spektral måling bliver nødvendig, når kildetyper blandes, LED-bølgelængder ændres, eller sensorer kontrolleres mod en reference. En rumligt opløst måling over arbejdsbredden er påkrævet, så snart emitterarrays er segmenterede, eller dele er tredimensionelle.
Et realistisk usikkerhedsbudget pr. målepunkt omfatter kalibrering, spektral mismatch, vinkelfejl, linearitet, temperatur og langtidsdrift. Et publiceret referenceeksempel kombinerer 4 % spektral, 3 % vinkel, 3 % linearitet, 5 % kalibrering, 3 % temperatur og 12 % langtidsdrift til en samlet usikkerhed på 15 % – drift dominerer. Instrumentspecifikationer for industriel UV-måleteknik er 4,5-6,0 % kalibreringsusikkerhed (k = 2), under 1 % linearitetsfejl og under 3 %/år ældning. Hvordan pålideligheden af en sådan målekæde kan påvises statistisk, er beskrevet i målesystemanalysen af UV-sensorer; sporbarhed sikres af et akkrediteret kalibreringslaboratorium.
Forbindelsen til styringen afgør, om en aflæsning bliver styrbar og revisionssikker. Analoge interfaces (0-10 V, 4-20 mA) leverer den skalerede øjebliksværdi og er tilstrækkelige til grænseovervågning. Modbus TCP overfører registre via Ethernet og forbliver en enkel, universelt tilgængelig basisinterface; den kender dog ingen semantik, ingen metadata, ingen sessioner og ingen sikkerhedspolitikker. På sensorsiden dækker PLC-sensorer med analoge udgangssignaler, PLC.net med Modbus TCP og JSON over HTTP samt PLC.D med RS-485, RS-232 og USB disse forbindelser.
IO-Link udfylder netop det hul, som basisinterfacene efterlader: det skelner mellem fire datatyper - procesdata med op til 32 byte pr. retning, PortQualifier, enhedsdata (parametre, identifikation, diagnostik) og hændelser som forurening eller overophedning.
Over feltniveauet leverer OPC UA informationsmodellen; OPC UA FX er blevet frigivet med diagnostik og LLDP-modellering. Til den leverandørneutrale beskrivelse af selve enheden standardiserer IEC 63278-1:2023 Asset Administration Shell; delmodellen Digital Nameplate leverer typeskiltdata interoperabelt.
Ud over selve aflæsningen bør datastrømmen derfor omfatte: enhedsstatus i henhold til de fire NAMUR NE 107-signaler failure, function check, out of specification og maintenance required, kalibreringsstatus inklusive udløbsdato, sensorserienummer, samplingfrekvens og spektralt bånd. Det digitale kalibreringscertifikat findes som et XML-format, der er både maskinlæsbart og maskintolkbart i overensstemmelse med DIN EN ISO/IEC 17025:2018-03. Den praktiske begrænsning er stadig infrastrukturen: i DACH-regionen anvender 58 % af virksomhederne decentraliseret databehandling, men kun 16 % i fuld skala.
Der skal skelnes mellem UV-inline-overvågning af irradians og absorptions- og transmissionsmåling i vædsker - det er domænet for procesfotometre.
Den mest effektive modforanstaltning er periodisk sammenligning med et referenceradiometer som RMD Pro. Den eneste normativt komplette praksis stammer fra desinfektion af drikkevand: driftssensoren må højst vise 5 % over referencen, en justering er tilladt op til 10 %, en kumuleret justeringssum over 20 % betyder udskiftning af sensor, senest efter 10 000 h eller to år; kontrolintervaller er halvårlige ved ≤ 100 m³/h og månedlige derover. Denne logik kan overføres til ikke-regulerede processer. For UV-måleinstrumenter anbefales et rekalibreringsinterval på 12 måneder fra første bestråling. På revisionssiden kræver måleudstyrsstyring efter ISO 9001 desuden en vurdering af konsekvensen for allerede frigivne produkter, når en fejlaflæsning konstateres - hvilket forudsætter, at tidsserier med sensor-ID og kalibreringshistorik findes.
Fra sensorsignal til måleværdi: en strømudgang afbilder måleområdet lineært. Beregneren konverterer mellem signal og måleværdi i begge retninger. Alle fire endepunkter kan redigeres, så 0–10 V eller et begrænset område passer sammen med 4–20 mA. Med 4–20 mA betyder et signal under områdets startværdi et brud på ledningen, ikke en aflæsning på nul.
Beregneren kører i din browser; der overføres ingen data.
Hvad viser videnskabelige publikationer?
Seks arbejder udgør det tekniske grundlag for de centrale udsagn i denne tekst om sensorældning, kontrol og sensorklassificering:
- Ældning af detektormaterialer. Under realistisk procesbelastning (90 h, 60 mW/cm², 80 °C) viste en SiC-fotodiode ingen målbar degradering, mens to AlGaN-dioder tabte ca. −85 % følsomhed i den samme test. Sensorens materialevalg afgør dermed, hvor længe en kalibrering forbliver gyldig. – Weiss, T.; Papathanasiou, K.; Krüger, S.: Aging behavior of AlGaN and SiC UV photodetectors, RadTech.
- Bølgelængdeopløst detektordegradering. UV-optimerede Si-fotodioder taber mindre end 5-6 % følsomhed i UV-området, ikke-optimerede komponenter svigter næsten fuldstændigt ved 200 nm; over 300 nm kunne der ikke påvises degradering i nogen af dioderne. – Quantification of UV Light-Induced Spectral Response Degradation, PMC10934760.
- Driftssikkerhed for UV-C-LED'er. Evalueringen af komponenter fra 14 til 15 produktionsserier gav en nominel resterende ydelse på 90-95 % efter 1.000 h, med R70-levetider mellem 1.000 h og over 10.000 h – dokumentation for, at generelle levetidsangivelser fra producenten ikke erstatter en måling. – Onushkin et al.: J. Phys. Photonics 7:032002, 2025.
- Styring af procesvariablen. En FTIR-baseret realtidsstyring af monomeromsætning (2,0 s samplingtid, 5,4 ± 0,8 s dødtid) kompenserede fuldt ud for et påført tab på 50 % af UV-kildens effekt – hidtil demonstreret i laboratorieskala. – Hafkamp et al.: Real-time feedback controlled monomer conversion – a new paradigm for UV curing, RadTech.
- Forudsigelse af resterende levetid. Gamma- og Wiener-processer overgår industristandarden IESNA TM-21; et LSTM-RNN reducerede forudsigelsesfejlen med 29,7 %. – Journal of Computational Design and Engineering 12(9):184, 2025.
- Spektral klassificering af 405 nm. Den germicide effekt ved 405 nm hører til det synlige violet-blå lys, ikke til UV-området – grundlaget for den metrologiske sondring mellem UV- og VIS-sensorbånd. – Maclean et al.: J Hosp Infect, 2014.
Publikationsfinderen viser alle publikationer om automatisering, vi kender - søgbar efter enhed, felt og søgeord.
Automatiserede UV-processer i kundepublikationer
Automatiseret og overvåget UV-bestråling optræder også i flere facetter i Opsytec-kunders publikationer – fra robotstyret hærdning til dosisregistrering på pulserende kilder.
Beskriver robotstyret UV-hærdning af tredimensionelle dele med konstant fokusafstand – den industrielle praksis bag den bevægelige bestråling, der er omtalt ovenfor.
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. "Schnelle und zuverlässige 3D-Lackhärtung." JOT Journal für Oberflächentechnik 58.5 (2018): 20-21.
Evaluerer en experimentel UV-C-robot under kontrollerede forhold og i reel hospitalsdrift – en bevægelig kilde med skiftende geometri, hvis effekt skal påvises radiometrisk.
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. "Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario." Journal of Hospital Infection (2024).
Følger en silikoneklæber under UV-eksponering i højvakuum med en enkelt multiparametersensor – procesovervågning under forhold, hvor ingen referenceradiometer længere passer til målestedet.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Dokumenterer dekontaminering af krydderipulver med pulserende lys via den tilførte dosis – pulserende drift af den type, som cyklede UV-LED-linjer også producerer.
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. "Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder." Journal of Food Process Engineering 45.2 (2022): e13948.
Flere arbejder fra alle anvendelsesområder er anført under publikationer fra kunder efter emne.
FAQ om UV-måling i automation
Hvorfor er lampeeffekt ikke tilstrækkelig som procesvariabel?
Mellem elektrisk effekt og effekten på delen ligger konverteringseffektivitet, kildeældning, kontaminering, vinduestransmission, afstand og indfaldsvinkel. UV-C LED'er alene falder til 50–70 % af deres oprindelige værdi inden for omkring de første 100 driftstimer. Hvad der skal kontrolleres og dokumenteres, er derfor irradiansen målt ved indsatspunktet, ikke udstyrets tilstand. Den generelle udledning – fra elektrisk effekt via elektro-optisk effektivitet til målestørrelsen ved indsatspunktet – findes under radiometriske størrelser.
Hvornår er en bredbåndssensor tilstrækkelig, og hvornår er en spektral måling nødvendig?
En bredbåndssensor er tilstrækkelig, hvis kilden er spektralt stabil, og sensoren er kalibreret til netop denne kilde. Ved kildeskift, blandede kildetyper eller smalbånds-LED'er opstår afvigelser på 9 til 91 % afhængigt af sensor-kilde-kombinationen. Så kræves en spektral måling eller en dokumenteret mismatch-korrektionsfaktor.
Hvilken samplingfrekvens kræver en hurtig linje?
Designreglen er fs ≳ N · v / L med N ≈ 20 samples i bestrålingszonen. Med en vindueslængde på 25 mm og 120 m/min opnås mindst 1.600 Hz; til hurtige LED- og digitaltryk-applikationer anbefales 2.048 Hz. Ved 128 Hz opfanges toppen praktisk taget tilfældigt ved høje hastigheder.
Gælder H = E · t altid?
Nej. Ligningen forudsætter en tidsligt konstant irradians. Ved PWM-drift, ældende kilder eller bevægelige substrater skal dosis registreres som et sandt tidsintegral. Desuden er reciprocitet ikke en naturlov for polymerisation: en PWM-proces opnåede et bedre resultat med 10 J/cm² end CW-drift med 14 J/cm².
Er 405 nm UV-stråling?
Normativt nej: CIE's øvre grænse for UV-A er 400 nm, og 405 nm behandles i litteraturen som synligt violet-blåt lys. Industrielt tælles 405 nm alligevel blandt UV-hærdningsbølgelængderne. En måling ved 405 nm kan kun tolkes, når standarden eller sensorbåndet er angivet.
Hvor ofte skal en proces-UV-sensor justeres eller rekalibreres?
For UV-måleinstrumenter anbefales 12 måneder fra første bestråling. Ved desinfektion af drikkevand er referencesammenligningen foreskrevet halvårligt eller månedligt, justering er tilladt op til 10 %, og fra 20 % kumuleret skal sensoren udskiftes. Denne logik kan overføres til ikke-regulerede processer.
Hvilke data skal en UV-sensor levere ud over målingen?
Enhedsstatus i henhold til NAMUR NE 107 med signalerne fejl, funktionskontrol, uden for specifikation og behov for vedligeholdelse, diagnostiske hændelser som kontaminering eller overophedning, serienummer, kalibreringsstatus, samplingfrekvens og spektralbånd. Uden disse metadata er en måling ikke auditerbar.
Hvilken grænseflade passer til hvilken opgave?
Analoge udgange (0–10 V, 4–20 mA) er velegnede til grænseovervågning, Modbus TCP som en enkel Ethernet-grundgrænseflade til måleværdier. Semantik, identifikation og diagnostisk kontekst kan ikke transporteres på denne måde; til det kræves IO-Link med IODD, OPC UA-informationsmodeller eller AAS-undermodeller.
Hvordan kan UV-stråling overvåges i et produktionssystem?
Med en permanent installeret sensor på det tilgængelige punkt tættest på processen, hvis værdi controlleren aflæser. Det, der overvåges, er irradiansen; dosis følger deraf som et tidsintegral. Analoge sensorer med 0–10 V eller 4–20 mA er tilstrækkelige til grænseovervågning, mens digitale sensorer via RS-485 eller Modbus TCP også leverer kalibreringsstatus og enhedstilstand. Driftstimer eller lampestrøm er ingen erstatning for en måling.
Hvilke UV-sensorer er velegnede til Industry 4.0?
Det afgørende er ikke sensoren alene, men hvad den sender med sammen med måleværdien. En analog udgang leverer et tal uden kontekst. Netværksbaseret produktion kræver sensorer med en digital grænseflade, der bærer serienummer, kalibreringsstatus, spektralbånd og enhedsstatus i henhold til NAMUR NE 107. Modbus TCP over Ethernet er det enkle grundlag; semantik og identifikation kan kun bæres af IO-Link med IODD, OPC UA-informationsmodeller eller AAS-undermodeller.
Hvordan fungerer UV-processtyring?
Sensoren måler irradiansen ved indsatspunktet, controlleren sammenligner den med setpunktet og justerer lampeeffekt, dæmpningsværdi eller fremføringshastighed. Der gælder to grænser: procesvinduet skal specificeres i to dimensioner med nedre og øvre grænser for irradians og dosis, og ved pulsede LED'er skal integrationstiden være et helt multiplum af PWM-perioden. Uden disse definitioner styrer systemet på et vilkårligt udsnit. Styrehastigheden begrænses af målekæden: digitale sensorer leverer typisk nye værdier inden for 20 ms.
Relaterede anvendelsesområder
Vejen fra en måling til en procesfrigivelse ser ens ud på flere områder: i emballage- og påfyldningsteknologi skal UV-trinnet levere en frigivelsesbeslutning inden for cyklustiden, i bilindustrien er dosis en integral langs en robotstyret bane, og i lys- og displaymåling går den fotometriske test fra laboratorieprøver til slutningen af linjen. Samme proceskæde går igen i UV-limning, potting og indkapsling, i transmissionstest til laserprocesser og i fluorescerende inspektion. Hvordan samme opgave stiller sig med en bevægelig emitter – hvor dosis fremkommer som en integral langs en bane i stedet for som produktet af irradians og tid – er beskrevet under robotteknologi. Det fulde billede findes i oversigten UV applications.
Forfatter: Dr. Mark Paravia
Dr.-Ing. Mark Paravia er direktør for Opsytec Dr. Gröbel GmbH i Ettlingen og leder det akkrediterede kalibreringslaboratorium. Efter sin forskning i pulserede xenon-excimerudladninger ved Institute of Lighting Technology på KIT er hans nuværende fokus på optisk strålingsmåleteknik. Han er næstformand for DIN-standardiseringsudvalget FNL 7 "Optical Radiation" og medlem af DVGW's projektgruppe om UV-desinfektion.
Rådgivning om integration af UV-processer
Er du i tvivl om, hvorvidt aflæsningen fra et eksisterende system beskriver irradiansen i den faktiske limlinje – eller blot tilstanden for en sensor, hvis spektrale bånd ikke matcher den anvendte LED-bølgelængde? Klarlæggelsen starter med tre oplysninger: sensorbånd, samplingfrekvens og datoen for den seneste sporbare kalibrering. På denne baggrund vurderer vi sammen med dig, om dit procesvindue overvåges, eller om der blot vises en driftstilstand – send os dit spørgsmål.
