


Pålidelig udformning af UV-limning, potting og indkapsling
I UV-limning, potting og indkapsling er det bestrålingen i reaktionszonen, der afgør processen – ikke kildens nominelle effekt. Emner fungerer som optiske filtre; limfuge, lagtykkelse, pigmenter og skyggede områder ændrer den bestråling, der reelt når frem. En god udformning knytter derfor materialedata, emnets transmission, bestrålingsgeometri, dosis og temperatur til et defineret acceptkriterium ved emnet.
Hvilket materiale der overhovedet kommer på tale, behandles under valg af UV-hærdende klæbestoffer, coatings og potting-materialer; reaktionsmekanismen og procesvariablerne for hærdning forklares i grundlaget for UV-hærdning og fotopolymerisation. Denne side begynder dér, hvor materialet er fastlagt, og processen skal udformes på det virkelige emne.
Seks typiske processer og deres kritiske størrelse
UV-limning, potting og indkapsling anvendes, hvor en samling skal hærde hurtigt, præcist og uden termisk belastning af komponenten. I hver proces er det en anden størrelse, der er afgørende:
- Optisk limning (linser, prismer, kameramoduler): Limen sidder bag glas eller en coating – og denne coating kan blokere netop det bånd, fotoinitiatoren har brug for. Delvis transmission og krympning er kritiske, fordi krympning trækker justeringen ud af position.
- Displays og touchskærme: Et stort, tyndt mellemrum med en stram cyklustid: her er det ensartetheden af irradians over arealet, der afgør resultatet, ikke topværdien i midten.
- Sensor- og stikpotting: Pottehøjder fra en til flere millimeter og husvægge, der kaster skygger. Det kritiske spørgsmål er, om minimumsdosis stadig når bunden af potten – eller om der er brug for et dual-cure-system.
- Printplader og tætpakkede samlinger: Høje komponenter kaster skygger på nærliggende limpunkter. Bestrålingsgeometri og indfaldsvinkel er kritiske, ikke lampens effekt.
- Batterimoduler og effektelektronik: Store, delvist buede fugeflader med et begrænset temperaturbudget. Det kritiske trin er at frigive dosis og delkomponenttemperatur samtidigt.
- Medicoteknik og mikrofluidik: Små mellemrum, snævre tolerancer og frigivelser, der skal dokumenteres. Et reproducerbart målepunkt, der faktisk repræsenterer limpositionen, er kritisk.
Hvad der betyder noget for klæbestoffet i procesdesign
UV- og lyshærdende klæbestoffer består af monomerer eller oligomerer og en fotoinitiator, der ved den rette bølgelængde nedbrydes til reaktive forbindelser og starter tværbindingen. Reaktionsveje, oxygeninhibering og de styrende procesvariabler er beskrevet i grundlaget for UV-hærdning og fotopolymerisation.
Ved design af en limnings- eller indkapslingsproces er tre tal fra databladet afgørende: fotoinitiatorens absorptionsområde, minimumsdosis, og om systemet har en anden hærdningsvej uafhængig af bestråling. Alt andet afgøres ved selve komponenten.
Hvad adskiller en limlinje fra en coating?
En coating er udsat for omgivende luft; her er ilt ved overfladen det primære problem. En limlinje er derimod normalt tildækket – den bestråles gennem komponenten eller fra siden, med tilsvarende mindre iltindtrængning. Her er det vigtigere med den spektrale transmission af komponenten og geometrien af samlingen. De underliggende sammenhænge mellem spektrum, dosisrate og tværbinding er sammenfattet under UV-hærdning & fotopolymerisation.
Bølgelængde: hvad skal fastlægges ved delen
En fotoinitiator absorberer kun inden for et begrænset bånd – en mere kraftfuld kilde ved den forkerte bølgelængde vil ikke excitere den. Hvilke egenskaber der kendetegner de industrielle LED-toppe ved 365, 385, 395 og 405 nm, og hvilke fotoinitiatorsystemer der matcher dem, sammenlignes på teknologisiden om UV-LED'er til UVA, UVB og UVC [1].
For procesdesign er det kun det, der stadig når frem bag den faktiske del, der tæller – og det er netop det, følgende regel afgør.
En beslutningsregel i stedet for den nominelle LED-bølgelængde
Bølgelængden er afledt af fotoinitiatorens absorptionsområde og transmissionen gennem den samlede emnesamling. Kortere bølgelængder kan absorberes kraftigt ved overflader, mens længere UVA- eller violette bølgelængder ofte trænger bedre igennem transparente substrater og større lagtykkelser.
Det, der styrer valget, er derfor en spektral måling bag det virkelige emne eller på en repræsentativ procesgeometri; en generel tildeling ud fra den nominelle LED-bølgelængde er ikke tilstrækkelig. Egenskaberne for de enkelte toppe – FWHM, produktionstolerance og forskydningen med junction-temperaturen – sammenlignes på teknologisiden om UV-LED'er til UVA, UVB og UVC.

Hvordan fungerer samlingsdelen som et optisk filter?
Komponentens transmission afgør, hvilken del af spektret der overhovedet når frem til klæbestoffet. Optisk klar betyder ikke UV-transparent: mange plasttyper, der ser vandklare ud i det synlige område, falder kraftigt af under ca. 380 nm; float-glas er næsten uigennemsigtigt i UVB-området; og UV-blokerende additiver i kabinettematerialer findes netop af den grund. I praksis betyder det, at samlingsdelens transmissionskurve og initiatorens absorptionsbånd skal overlappe. Hvor dette overlap er smalt, flytter mulighederne sig mod en længere bølgelængde, bestråling fra samlingssiden, dual-cure-systemer, der tilbyder en anden hærdningsvej via varme eller fugt, samt lysaktiverede klæbestoffer, der fortsætter med at reagere efter eksponering.
Punkt eller areal – hvilken rolle spiller geometrien?
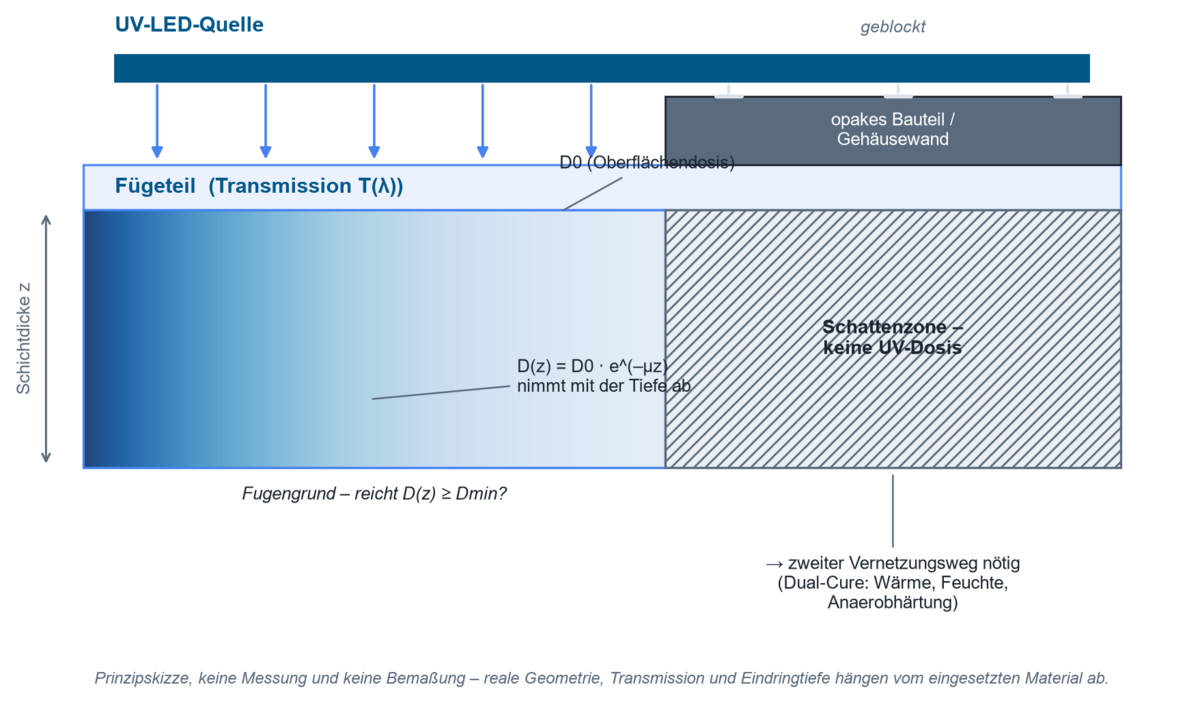
Små klatter af klæbestof (konnektorer, sensorer, bestykkede printkort) passer til en UV-LED-punktkilde med høj irradians over nogle få mm². Længere sømme eller flere dele, der hærdes samtidig, passer til arealkilder eller modulære line-array-systemer langs et transportbånd. Det egentlige designspørgsmål er ikke punkt versus areal, men skyggevirkning: kabinetkanter, metalrammer, uigennemsigtige komponenter og underskæringer skaber zoner, der ikke kan nås. Det betaler sig at beregne irradiansfeltet, før udstyret bygges, via optisk simulering, som arbejder med importerede komponentgeometrier. En uopnåelig zone er ikke en designdetalje, der kan accepteres – den kræver en anden hærdningsmekanisme, som er beskrevet i afsnittet om dual-cure-systemer.
UV-klæbemidler til elektronik, sensorer, optik og e-mobilitet
I elektronik- og halvlederproduktion overtager UV-klæbemidler i stigende grad opgaver, der traditionelt var forbeholdt lodning: samling af komponenter, conformal coating og displaysamling kan udføres ved lavere procestemperaturer og kortere cyklustider end lodning eller termisk hærdende systemer. I sensorer er tæt tolerance for små komponenter vigtigst; i optik er det dimensionsstabilitet – derfor bruges kationisk hærdende epoxysystemer der oftere end acrylater i stedet, takket være lavere krympning, især til limning af glas, metal og polymer i optiske samlinger.
E-mobilitet medfører sine egne begrænsninger: stigende effektdensitet sammen med mindre installationsplads, højere krav til temperatur-, kemisk og mekanisk modstandsdygtighed, samt i stigende grad flexible substrater og flex-printkort på buede overflader. For batterimoduler, effektelektronik og sensorer i drivlinjer betyder det, at UV-klæbemidler ikke blot skal fiksere hurtigt, men også forblive stabile gennem køretøjets driftslevetid.
UV-potning og indkapsling: lagtykkelse og skyggeområder
Potningsmasser og indkapslingsmaterialer har en lagtykkelse, som en klæbefuge ikke har. Strålingen absorberes og spredes i dybden – overfladen reagerer først og den nederste zone sidst, og ved fyldte, pigmenterede eller uklare masser sker det nogle gange slet ikke. Indtrængningsdybden afhænger samtidig af fyldstof, farve, fotoinitiatorkoncentration og laghøjde og kan ikke udledes af overfladeirradiansen alene. I elektroniske samlinger kommer den termiske side til: en UV-LED afgiver næsten ingen infrarød belastning, men en del af dens optiske effekt omdannes alligevel til varme i materialet, og selve tværbindingen er eksoterm. For temperaturfølsomme komponenter skal komponenttemperaturen derfor følges sammen med dosis – kortere bestrålingstid ved højere effekt er ikke automatisk den mest skånsomme løsning.
Hvorfor falder UV-intensiteten med lagtykkelsen?
Årsagen til denne dæmpning er absorption i matrixmaterialet og fotoinitiatoren: hver yderligere tykkelsesforøgelse forbruger en konstant andel af den resterende stråling. For klare, homogent absorberende systemer kan dette tilnærmes med Beer-Lambert-loven:
I(z) = I₀ · e−αz
hvor I₀ = indfaldende irradians, I(z) = irradians i dybden z, α = effektiv absorptionskoefficient.
Ved konstant eksponeringstid følger den akkumulerede dosis D(z) den samme eksponentielle form – regneeksemplet nedenfor bruger den mere almindelige koefficient µ i stedet for α, fysisk den samme størrelse.
For fyldte podemasser er denne enkle model ofte ikke tilstrækkelig, da spredning fra pigmenter, fyldstoffer og grænseflader komplicerer billedet – strålingen bliver ikke kun absorberet, men også svækket yderligere langs en længere, diffus vej.
Beregningseksempel: Når surfacedosis ned til bunden af fugen?
Svækkelsen af strålingen over lagtykkelsen kan estimeres i forenklet form med Lambert-Beers lov:
D(z) = D₀ · e−µz
hvor D₀ = surfacedosis, D(z) = dosis i dybden z, µ = materialeafhængig ekstinktionskoefficient.
Illustrative forudsætninger for et 2 mm tykt, let fyldt epoxy-udgydningsmateriale ved 365 nm:
- Krævet minimumsdosis ved bunden af fugen (ifølge klæbestoffets datablad): Dmin = 1.500 mJ/cm²
- Målt resttransmission af materialet ved 2 mm lagtykkelse: T ≈ 30 % (værdier for lignende fyldte systemer ligger typisk i intervallet 20-40 % afhængigt af fyldstofindhold og bør måles på det reelle materiale)
Dette giver den krævede surfacedosis:
D₀ = Dmin / T = 1.500 mJ/cm² / 0,30 ≈ 5.000 mJ/cm²
Hvis udstyret, inden for det tilladte procesvindue (tid, temperaturbudget), kun leverer f.eks. 3.000 mJ/cm² ved surfacen, ender bunden af fugen med ca. 900 mJ/cm² – under minimumsdosis. Batchen hærder igennem ved surfacen, men ikke ved bunden. Muligheder i så fald: reducere lagtykkelsen, skifte til et klæbestof med højere transmission ved den valgte bølgelængde, tilføje bestråling fra siden, eller gå over til et dual-cure-system. Den faktiske transmission af et udgydningsmateriale kan måles på en materialeprøve med et spektroradiometer i stedet for at blive estimeret ud fra datablade.
Transmissionen af den samlingsdel, der skal forbindes, afgør, hvor stor en del af overfladedosis der når frem til limlinjen. En målt transmission giver den optiske densitet og omvendt; med flere lag i strålegangen multipliceres deres transmissioner. I detaljer i beregneren til transmission og optisk densitet.
Beregneren køres udelukkende i din browser — der overføres ingen data.
Dual-cure-systemer til områder, der ikke kan bestråles
UV-stråling bevæger sig i lige linjer og kan ikke bøje om forhindringer. Høje komponenter på et printkort (elektrolytkondensatorer, stik, spoler), underskæringer, hulrum eller et lukket kabinet, der bestråles udefra, skaber alle skyggeområder, hvor limen forbliver flydende uden en yderligere foranstaltning. Dual-cure-klæbemidler løser dette via en anden, UV-uafhængig hærdningsvej:
| Dual-cure-type | Sekundær mekanisme | Typisk anvendelse |
|---|---|---|
| UV + varme | Temperatur holdt i en defineret tid (f.eks. 15-30 minutter ved 125-150 °C) | Maksimal styrke og temperaturbestandighed; hæver glasovergangstemperaturen oven på UV-hærdningen |
| UV + fugt | Omgivende luftfugtighed over en fastsat tid (f.eks. 24 timer) | Store mellemrum eller samlinger, hvor efterhærdning med varme ikke er praktisk |
| UV + anaerob hærdning | Hærdning i fravær af ilt, i tilstedeværelse af metalioner | Potting eller limning dybt inde i metalsamlinger, f.eks. gevindsikring |
Praktisk tip til registrering: en UV-indikatorfilm ved limstedet, eksponeret under produktionsbetingelser, gør skyggeområder synlige som ueksponerede pletter, før den første produktionskørsel.
Design og frigivelse af processen: seks trin
Designet følger en fast rækkefølge; hvert trin forudsætter det foregående:
- Dokumenter materialesystemet og det tilladte procesvindue.
- Kontroller transmissionen af substrat, coating og limfuge i det relevante spektrale område.
- Vælg kilde og geometri, så kant- og skyggezoner også nås.
- Registrer irradians og dosis på et repræsentativt målepunkt.
- Kvalificer temperatur og cyklustid sammen med hærderesultatet.
- Definer grænser for serieovervågning, alarm og rekalibrering.
En hærdet limning kan ikke kontrolleres visuelt. Fordi den afgørende procesvariabel er usynlig, kræver hver godkendt limningsproces en målt værdi: irradiansen ved samlingspositionen og den resulterende dosis. Til den indledende procesudvikling og sammenligning af kilder leverer UVpad spektret på komponentniveau; til løbende kontrol er et bredbåndsradiometer som RMD Pro tilstrækkeligt. Det er vigtigt at matche sensor og kilde: hvor meget en bredbåndssensor kan afvige i forhold til et smalbånds-LED-spektrum, vises af spektral mismatch.
Ud over den optiske dosis hører temperatur til i samme målekæde: kommercielle UV-radiometre registrerer ikke infrarød irradians, så den termiske effekt registreres normalt som en stigning i komponenttemperaturen via et ikke-kontakt pyrometer [2]. Varme kan være en fordel eller en risiko afhængigt af anvendelsen, men den er altid en del af procesvinduet – for temperaturfølsomme komponenter (elektronik, optiske klæbemidler) bør den frigives og overvåges lige så strengt som dosis selv.
Hvilke instrumenter der registrerer irradians og dosis på målepunktet, vises i produktoversigten måling af UV-dosis og irradians.
Procesovervågning ved industriel UV-limning
I serieproduktion flytter målingen ind i linjen: UV-hærdningssensorer forbliver permanent i strålegangen, og curelog registrerer op til 2.000 målinger per sekund fordelt på fire spektrale områder, hvilket synliggør profilen for en hurtigt kørende hærdningslinje. Begge metoder besvarer det samme spørgsmål – kører kilden stadig inden for sit godkendte vindue? At den ikke automatisk forbliver der over tid, er beskrevet under ældning af UV-lamper og UV-LED'er: topbølgelængde og udgangseffekt ændrer sig, ofte langsomt nok til at gå ubemærket hen under løbende drift, indtil dele falder uden for det godkendte vindue. Mere generelt er denne tendens til kontinuerlig inline-overvågning også synlig hos andre producenter af UV-hærdningssystemer i forbindelse med Industry 4.0.
Til forsøgsserier og materialegodkendelser uden for linjen findes bestrålingskamre med defineret geometri, samt til procesdelen styreenheder med timer-, dæmpnings- og triggerfunktioner samt resten af sortimentet af UV-LED-lyskilder.
Hvad viser videnskabelige publikationer?
Vores egne kundepublikationer viser også UV-limning i flere facetter – fra overfladeforbehandling til limsamlinger til indkapsling af fotovoltaiske moduler.
Undersøger, hvordan en UVO-forbehandling ændrer den interlaminare sejhed i co-ekstruderede epoxy-LMPAEK-limsamlinger – et bevis på, at UV-behandling ikke kun hærder, men selv kan påvirke samlingens styrke.
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. "Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness." Composites Part B: Engineering 323 (2026): 113727.
Overvåger en silikoneklæber under UV-eksponering i højvakuum med en enkelt multiparametersensor – en anvendelse for samme type procesovervågning, som foregår via en UVpad på jorden.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Sammenligner fire indkapslingsmaterialer til fotovoltaiske moduler under UV-eksponering i Atacama-ørkenen – indkapsling under ekstrem UV-belastning, svarende til det, e-mobilitetssamlinger kan opnå.
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. "Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert." Solar Energy 228 (2021): 625-635.
Undersøger det iltpåvirkede lag i flerlagede fotopolymerer – den effekt, der gør overfladen klæbrig, mens kernen allerede er fuldt tværbundet.
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. "Effect of the oxygen affected layer in multilayered photopolymers." Polymer Chemistry 8.31 (2017): 4596-4602.
Viser for ultrahurtigt-hærdende acrylater, hvordan valget og mængden af comonomer forskyder de termomekaniske egenskaber i det tværbundne netværk.
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. "Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker." Journal of Applied Polymer Science 136.13 (2019): 47294.
Yderligere arbejde fra emnefelterne fotokemi og polymerforskning samt stereolitografi, tværbinding og coatings er anført under Publikationer fra kunder – efter emne.
Publikationsfinderen viser alle publikationer om limning og potting, vi kender til – søgbare efter enhed, felt og nøgleord.
Teknisk baggrund og videre læsning
[1] : ScienceDirect – Specifikke fotoinitieringssystemer ved 365, 385, 395 og 405 nm
[2] : uvmeasurement.org – Radiometriske metoder til UV-procesdesign og procesovervågning
FAQ om design af UV-limnings- og indkapslingsprocesser
Hvilken bølgelængde passer til min UV-klæbemasse?
Det, der er afgørende, er overlappet mellem kildens spektrum og fotoinitiatorens absorptionsbånd, sammen med transmissionen af den samling, der skal limes. Klæbemassens datablad er bindende, bekræftet ved en spektral måling bag den reelle del – den nominelle LED-betegnelse er ikke tilstrækkelig alene.
Hvor dybt penetrerer UV-stråling en indkapslingsmasse?
Penetrationsdybden følger tilnærmelsesvis Lambert-Beer-loven og afhænger af fyldstof, farve, fotoinitiatorkoncentration og bølgelængde. Den kan ikke udledes af overfladeirradians alene; den skal måles på det reelle materiale, for eksempel med et spektroradiometer.
Hvad er dual-cure-klæbemasser, og hvornår er de nødvendige?
Dual-cure-klæbemasser kombinerer hurtig UV-fiksering med en anden hærdningsvej uafhængig af UV (varme, fugt eller anaerob). De anvendes, når skyggezoner – for eksempel under høje komponenter eller inde i lukkede kabinetter – ikke kan bestråles tilstrækkeligt.
Hvor måles UV-dosis ved limning?
Ved samlingens position, ikke ved emitterens kabinet og ikke på toppen af delen, når klæbemassen ligger under. Målestedet skal repræsentere det mindst gunstige punkt på den reelle samling; desuden er det spektrale match mellem sensor og kilde afgørende, fordi en dårligt matchet bredbåndssensor giver markant afvigende målinger under smalbånds-LED'er.
Hvilket acceptkriterium frigiver en UV-limningsproces?
En hærdet limning kan ikke inspiceres visuelt. Frigivelse gives derfor mod et sæt af værdier – minimumsdosis ved målestedet og tilladt deltemperatur – underbygget af hærdningsresultatet fra kvalificeringen, plus grænser for alarm og rekalibrering i serieproduktion.
Hvordan kan en UV-limningsproces overvåges i serieproduktion?
Ved hjælp af UV-hærdningssensorer, der er permanent installeret i strålevejen, og løbende registrerende instrumenter, der til enhver tid sammenligner irradians og dosis med det frigivne procesvindue og rapporterer afvigelser – for eksempel fra ældning af kilden – i realtid.
Hvilke UV-klæbemasser passer til elektronikfremstilling og e-mobility?
Afhængigt af kravet frit-radikalt hærdende acrylater (hurtig fiksering) eller kationisk hærdende epoxyer (lav krympning, høj temperatur- og kemikalieresistens), ofte som et dual-cure-system til skyggezoner på tætpakkede samlinger.
Relaterede anvendelsesområder
Limning med lys grænser direkte op til tre yderligere områder: UV-hærdning og fotopolymerisation giver grundlaget om initiator, spektrum og iltinhibering, elektronik- og halvlederfremstilling anvender de samme potnings- og indkapslingstrin i backend, og i bilindustrien skaber batterimoduler og effektelektronik løbende nye, ofte kraftigt skyggede limgeometrier. Hertil kommer automatisering og procesintegration til overvågning i cyklussen samt optik og præcisionskomponenter til sammenføjning af optiske dele. Hvor limen påføres af en robot og hærdes direkte på påføringsstedet, tilføjes banegeometri som en påvirkningsfaktor – se robotteknik. Det fulde billede findes i oversigten UV-anvendelser.
Forfatter: Dr. Mark Paravia
Dr.-Ing. Mark Paravia er direktør for Opsytec Dr. Gröbel GmbH i Ettlingen og leder det akkrediterede kalibreringslaboratorium. Efter sin forskning i pulserede xenon-excimerudladninger ved Institute of Lighting Technology på KIT er hans nuværende fokus på optisk strålingsmåleteknik. Han er vicebestyrelsesformand for DIN-standardiseringsudvalget FNL 7 "Optical Radiation" og medlem af DVGW's projektgruppe om UV-desinfektion.
Få rådgivning om din UV-limningsproces
Er du ikke sikker på, om din UV-dosis stadig når bunden af samlingen? Vi måler dit spektrum og din irradians på den virkelige komponent og rådgiver dig om den rette bølgelængde, geometri og procesovervågning – send os dit spørgsmål eller anmod om en UVpad-måling direkte.
