


UV technologie pro automatizaci a integraci procesů
Integrace UV procesu znamená zakomponování zdrojů ultrafialového záření a příslušné měřicí techniky do automatizovaných výrobních sekvencí tak, aby záření nebylo nadále chápáno jako stav zařízení, nýbrž řízeno a dokumentováno jako sledovaná procesní veličina. Technickým cílem je reprodukovatelný fotochemický nebo fotobiologický účinek – vytvrzování, aktivace povrchu, dezinfekce, excitace fluorescence – i při proměnlivých cyklových časech, stárnutí zdroje a geometrii součástí.
Rozhodující není výkon lampy ani doba provozu, nýbrž ozářenost E ve W/m², která skutečně dopadá v místě působení, z ní integrované ozáření (dávka ozáření) H v J/m² za daný čas, spektrální rozložení zdroje a časové rozlišení měření. Hlavní výzvou je zaznamenat tyto veličiny v běžícím procesu se známou nejistotou měření a předat je řídicímu systému ve strojově čitelné formě.
Jak se vyvíjí trh a technologie?
Pro oblast „UV měření v automatizovaných procesech" neexistuje samostatný, spolehlivý tržní údaj. Jako indikátory slouží tři sousední trhy, které je nutné metodicky přísně oddělovat; jejich sečtení je nepřípustné kvůli dvojímu započítání.
Trh se systémy UV vytvrzování je kvantifikován velmi odlišně podle rozsahu: 6,71 miliardy USD (2025) s CAGR 17,12 % do roku 2031, pokud se počítá zařízení i materiály, oproti 2,78 miliardy USD (2025) s CAGR 8,3 % do roku 2032 pro systémy bez materiálů. Obě hodnoty jsou věrohodné – měří odlišné věci. Pro otázku automatizace je relevantnější než absolutní číslo strukturální zjištění, že v roce 2025 bylo již 46,6 % systémů plně automatizovaných a inline či do výroby integrované systémy dosáhly objemu 927,1 milionu USD.
Trh průmyslové automatizace je pro rok 2025 odhadován na 221,64 až 272,51 miliardy USD při CAGR 9,80 %, s evropským podílem 32,99 %; průmyslové snímání, s objemem přibližně 30 miliard USD a CAGR okolo 9 %, je nejkonzistentnějším referenčním trhem. Samotný trh s UV senzory je jako indikátor sotva použitelný: hodnoty se rozcházejí mezi 192,68 milionu USD (2024) a 5,81 miliardy USD (2025) – tedy o faktor více než 25, protože žádná ze zkoumaných studií nedefinuje, zda se počítají senzorové čipy, radiometry nebo měřicí systémy.
Technologický posun je zdokumentován lépe než velikost trhu. Rtuťové výbojky stále drží přibližně polovinu tržeb (52,42 % resp. 49,2 % pro rok 2025), zatímco více než 55 % nově dodaných systémů je založeno na LED technologii – podíl na tržbách z instalované základny a podíl nových instalací je zde nutné odlišovat. Na regulační straně byla výjimka RoHS pro rtuťové UV výbojky pro vytvrzování prodloužena pouze do začátku roku 2027.
Příčinný řetězec je tedy snadno sledovatelný: přechod na úzkopásmové LED zdroje a vyšší stupně automatizace přináší pulzní provoz, kratší cyklové časy a segmentovaná pole emitorů – a tím zvyšuje nároky na měření. Širokopásmový senzor, který byl použit na rtuťové výbojce, již není bez dalšího platný na LED s 385 nm, a vzorkovací frekvence, která postačovala při 25 m/min, mine špičku ozářenosti při 120 m/min.
Za prvé se řízení přesouvá od akční veličiny k regulované veličině. Namísto výkonu lampy se řídí dávka dopadající na substrát – u sériových produktů s 128 vzorky/s (příliš málo pro rychlé pásy, viz řešený příklad níže), rozlišením 1 mW/cm² a cílovou hodnotou 50 mJ/cm² ± 10 %, v pilotním provozu se senzorem posouvaným napříč pracovní šířkou a ve zkušebním provozu až do 250 m/min.
Za druhé skokově roste účinnost UV-C LED: 200 mW při 265 nm s účinností wall-plug 10,2 %, validováno PTB, oproti 5,3 % u předchozí generace. Tím se posouvá ekonomický práh vůči rtuťovým výbojkám, zatímco far-UVC při 222 nm zůstává kolem 1 %.
Za třetí se samopopis polních zařízení stává očekávaným standardem – hnaným technologiemi IO-Link, OPC UA FX a Asset Administration Shell. Za čtvrté IEC TR 63381:2025 poprvé poskytuje návod pro terénní kontrolu UV emise, který řeší nestabilní síťové napětí, teplotu a emitory s neznámým stavem stárnutí.
Opatrnost je namístě u tří pojmů: u výrobců UV zařízení znamená „prediktivní údržba" převážně sledování stavu s počítadlem provozních hodin a prahovým alarmem; „digitální dvojčata" UV systémů existují zatím jako zrcadla cloudových dat, nikoli jako modely propojené simulací; a pro „AI asistované vytvrzování" není zdokumentována žádná radiometrická návaznost skutečné ozářenosti – regulační smyčka se uzavírá přes data zakázek a zpětnou vazbu uživatelů.
Jak se měří UV záření v průmyslových procesech
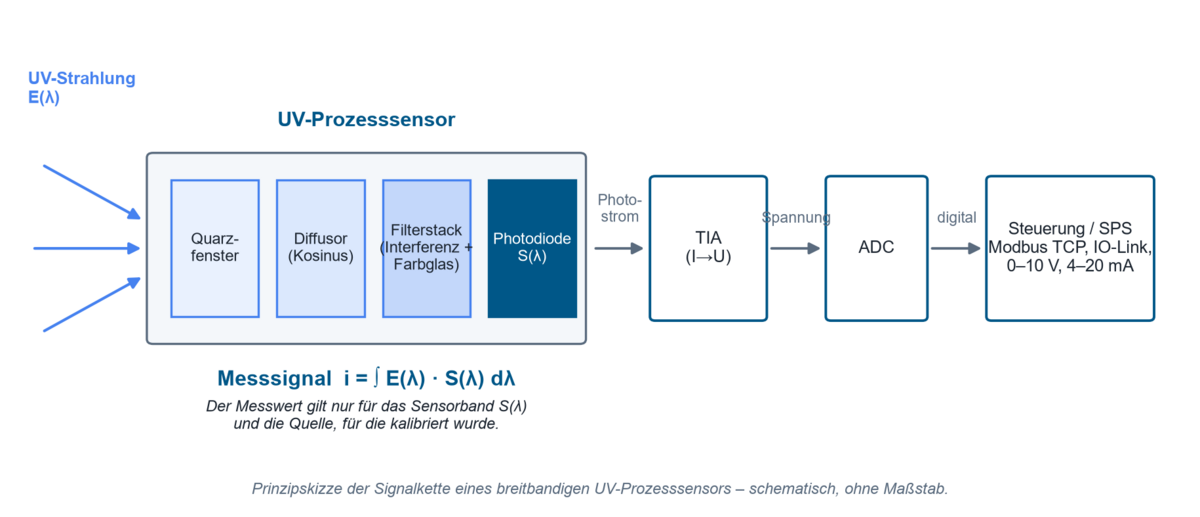
Průmyslové snímání UV záření je založeno na vnitřním fotoelektrickém jevu: fotony s dostatečnou energií generují v polovodiči páry nosičů náboje a vzniklý fotoproud je transimpedančním zesilovačem převeden na napětí a digitalizován. Širokopásmový procesní senzor se skládá ze vstupního okénka (obvykle křemenné sklo, protože sodnovápenaté sklo je pod přibližně 300 nm prakticky neprůhledné), difuzoru pro dosažení kosinové odezvy, sady filtrů z interferenčních a barevných skleněných filtrů, detektoru a signálového řetězce. Výstupní signál není “UV hodnota”, nýbrž integrál
i = ∫ E(λ) · S(λ) dλ
přes součiny spektrální ozářenosti a realizované spektrální citlivosti senzoru S(λ). Každá naměřená hodnota je proto platná pouze ve spojení s pásmem senzoru a zdrojem, pro který byl kalibrován. Jak jsou UV senzory konstruovány a co určuje jejich spektrální citlivost, je podrobně popsáno na stránce Jak fungují UV senzory.
Jaké technologie se používají?
Na straně detektorů si konkurují čtyři principy. Křemíkové fotodiody jsou standardem a pro UV selektivitu vyžadují sadu filtrů; karbid silicia (SiC) získává na významu v oblasti UV-C, protože je ve své podstatě necitlivý na viditelné světlo. Detektory AlGaN nabízejí laditelnou hranu pásma, ale za procesních podmínek degradují podstatně více. Spektroradiometry rozlišují spektrální rozdělení a vyhýbají se spektrální neshodě (mismatch), jsou však pomalejší a náročnější.
| Technologie | Charakteristika | Výhody | Omezení | Typická aplikace |
|---|---|---|---|---|
| Si fotodioda se sadou filtrů | širokopásmová, poloha pásma definována interferenčními a barevnými skleněnými filtry | vysoká citlivost, lineární, nízká cena, časová konstanta v řádu µs | závislé na filtru; typy neoptimalizované pro UV ztrácejí při 200 nm téměř veškerou citlivost, UV-optimalizované méně než 5–6 % | inline monitorování UV-A/UV-B při vytvrzování a tisku |
| SiC fotodioda | ve své podstatě necitlivá na viditelné světlo, širokopásmová mezera (bandgap) | 90 h při 60 mW/cm² a 80 °C bez měřitelné degradace; při 350 °C pouze −12 % během prvních 120 h, poté stabilní | nižší citlivost; před stanovením základní úrovně je nutné 120 h zahoření (burn-in) | UV-C dezinfekce, horké vytvrzovací tunely |
| AlGaN fotodioda | hrana pásma laditelná obsahem Al | spektrálně selektivní bez další sady filtrů | ve stejném testu pokles citlivosti přibližně o −85 % po 90 h při 60 mW/cm² a 80 °C, tudíž omezená použitelnost při vysoké UV a teplotní zátěži | úzkopásmová speciální řešení s definovanou hranou pásma při mírné teplotní a dávkové zátěži |
| Spektroradiometr | spektrálně rozlišené měření 200–1100 nm | vyhýbá se spektrální neshodě, umožňuje korekci mismatch podle CIE 220:2016 | pomalejší, dražší, jen zřídka vhodný pro inline použití | referenční měření, seřízení senzorů, charakterizace zdrojů |
Na straně zdrojů stojí středotlaké rtuťové výbojky (širokopásmové UV-C až UV-A, 400 W až 24 kW) a nízkotlaké výbojky (přibližně 254 nm, UV výtěžnost až přibližně 40 %) proti úzkopásmovým UV LED při 365, 385, 395 a 405 nm. Volba zdroje přímo určuje nároky na senzor: čím užší je emisní spektrum, tím citlivěji reaguje širokopásmový senzor na mismatch.
Které procesní veličiny jsou rozhodující
Ozářenost E (W/m²) je okamžitá hustota výkonu v místě působení a rozhoduje o tom, zda fotoreakce vůbec začne – u radikálové polymerace je minimální ozářenost prahovou podmínkou.
Ozáření (dávka) H (J/m², v praxi „dávka") je časový integrál H = ∫ E(t) dt a určuje dosažený stupeň konverze. Pro převod platí: 10 W/m² odpovídá 1 mW/cm². Procesní okno proto musí být vždy definováno ve dvou rozměrech – pomocí Emin/Emax a Hmin/Hmax.
Spektrální rozložení: Vzhledem k tomu, že účinek závisí na vlnové délce a senzor spektrálně váží signál, nelze naměřenou hodnotu bez uvedení spektrálního pásma interpretovat.
Vzorkovací frekvence a integrační doba: Z metrologického hlediska vzniká dávka jako součet diskrétních vzorků; její kvalita přímo závisí na vzorkovací frekvenci.
Geometrie a vzdálenost: Zákon inverzních čtverců platí pouze přibližně pro zdroje, které se chovají jako bodové zdroje; jako pravidlo by mělo platit r ≥ 10 · d, kde d je největší rozměr vyzařující plochy. Naměřené hodnoty při menších vzdálenostech jsou platné, ale nesmí být přepočítávány pomocí 1/r².
Teplota působí na obou stranách: UV-C LED vykazují teplotní koeficienty zářivého výkonu mezi −0,8 %/K a +0,4 %/K, a s každým nárůstem teploty přechodu o 10 °C se životnost L70 zkracuje na polovinu.
Co omezuje proces nebo vede k chybám?
Nejčastějším omylem je zaměňování elektrického příkonu s optickou dávkou. Mezi příkonem a účinkem na součásti stojí konverzní účinnost, stárnutí zdroje, znečištění reflektoru, transmise okénka, vzdálenost a úhel dopadu. Je například zdokumentováno, že některé typy UV-C LED klesnou na 50 až 70 % své počáteční hodnoty přibližně během prvních 100 h provozu, aniž by byly vadné, zatímco kvalitní komponenty dosahují po 1 000 h stále 90 až 95 % – proto by měla být výchozí hodnota měřena až po zaběhnutí trvajícím 100 až 200 h.
Stejně nedostatečné je pouhé udání času. Vztah H = E · t předpokládá časově konstantní ozářenost – podmínku, která není splněna u stárnoucích lamp, PWM stmívání a pohybujících se substrátů.
Třetí typický omyl se týká místa měření. Měření vedle místa procesu nezachytí ani zastínění součástí, ani skutečnou geometrii spoje. Naopak měřicí lišta přímo v dráze paprsku sama zasahuje do procesu: ve vzdálenosti 13 mm byla naměřena ztráta energie 4,83 % a pokles špičkové ozářenosti o 13,85 %, ve vzdálenosti 38 mm pouze 0,8 %, resp. 2,3 %.
A konečně je podceňováno stárnutí samotného měřicího přístroje. Solarizace zbarvuje skla, fotozčernání rovnoměrně snižuje transmisi barevných skleněných filtrů v celém spektru a uhlovodíky na optických plochách pod UV zářením polymerují; pouhých 8 h při 253,7 nm a jen 10,5 µW/cm² zvýšilo temný proud Si fotodiody o 10,2 %. Trvale instalovaný senzor bez periodických referenčních kontrol proto nevyhnutelně posouvá zdokumentované procesní okno.
Jak spolu interagují materiál, spektrum a geometrie
Spektrální neshoda je u úzkopásmových zdrojů často největším jednotlivým příspěvkem k nejistotě měření. Srovnávací měření se čtyřmi nově kalibrovanými radiometry na UV LED diodách přinesla přibližně ±5 % u spektrálně přizpůsobeného přístroje, avšak odchylky 9 až 91 % u nevhodného pásma – konkrétně podhodnocení o 65 % při 385 nm a nadhodnocení o více než 40 % při 405 nm. Odborná literatura uvádí podhodnocení asi o 75 % u UV-A senzoru se středem na 375 nm při použití na systému s 395 nm. U širokopásmových zdrojů kvantifikuje stejný problém norma CIE 220:2016 pomocí faktorů neshody: rozptyl 1,5 % mezi referenčními spektry CIE, avšak faktor 1,377 pro nízkotlakou a 1,360 pro středotlakou rtuťovou výbojku.
Normativní pásmo, senzorové pásmo, výrobní pásmo
Hranice pásem samy o sobě nejsou jednoznačné. CIE definuje UV-A jako 315–400 nm a výslovně uvádí, že přesnou hranici mezi UV a viditelným zářením nelze definovat. Naproti tomu norma ISO 20473:2007 omezuje UV-A na 315–380 nm a sama v poznámce pod čarou odkazuje na odlišnou hranici 400 nm. Normy pro opalovací krémy stanovují hranici UV-A/UV-B na 320 nm místo 315 nm. Stejné označení „UVA" tak může znamenat 315–400, 315–380, 320–400, 320–390 nebo – definováno pomocí bodů 10 % – 309–367 nm.
Zvláštní případ 405 nm ukazuje praktický důsledek: normativně leží tato vlnová délka ve viditelné fialové oblasti, v průmyslu je však považována za vlnovou délku UV vytvrzování. Norma ISO 3059 dokonce vyžaduje pro UV-A měřiče při zkoušení penetrací relativní citlivost pod 2 % při 405 nm – stejná vlnová délka je užitečným zářením při vytvrzování a rušivým zářením při nedestruktivním zkoušení. Výrobní pásma jako UVA+ (330–455 nm) nebo UVBB (230–400 nm) jsou záměrně přizpůsobena procesu a výslovně nejsou normativní. Přehled spektrálních rozsahů a jejich normativních hranic je uveden na stránce Směrnice, normy a standardy v oblasti UV.
Energie fotonu, integrál dávky a reciprocita
Účinnost UV zdroje začíná energií jednotlivého fotonu:
EPh = h · c / λ
kde h = Planckova konstanta, c = rychlost světla a λ = vlnová délka.
Při 365 nm to odpovídá přibližně 3,4 eV, při 254 nm přibližně 4,9 eV. Pouze fotony nad aktivační prahovou hodnotou fotoiniciátoru nebo nad absorpčním pásem DNA spouštějí požadovanou reakci – proto stejná ozářenost při jiné vlnové délce vede k zcela odlišným výsledkům procesu. Stejné energetické měřítko vysvětluje, proč musí fotoionizační detektory pracovat ve vakuovém UV záření při 8,4 až 10,6 eV.
Druhou základní rovnicí je integrál dávky H = ∫ E(t) dt. Rozšířené zjednodušení H = E · t odpovídá principu reciprocity Bunsen-Roscoe: stejná dávka by měla vyvolat stejný účinek, bez ohledu na to, jak je rozdělena mezi intenzitu a čas. Předpoklady jsou časově konstantní ozářenost a lineární, nesaturující fotoreakce. U solárií je tento speciální případ výslovně povolen pouze „po zahoření lamp a za konstantních provozních podmínek".
Limity modelu: Při radikálové polymerizaci reciprocita neplatí obecně, protože minimální ozářenost podmiňuje start reakce a inhibice kyslíkem i vývin tepla působí v závislosti na intenzitě. Dokumentované srovnání to ukazuje kvantitativně: systém 365 nm s pulzy 21 ms, pracovním cyklem 85 % a špičkovou hodnotou 460 mW/cm² dosáhl 10 J/cm² za 25 s při teplotě substrátu 40 °C, zatímco CW provoz při 520 mW/cm² vyžadoval 14 J/cm² a 65 °C – nad 220 mW/cm² CW došlo k poškození substrátu. Menší dávka zde vedla k lepšímu výsledku; pouhý součin E · t by navrhl chybné řešení.
Praktický důsledek: U pulzních zdrojů musí být dávka zaznamenána jako skutečný časový integrál s dokumentovanou vzorkovací frekvencí a záznam procesu musí uvádět CW průměr, špičkovou hodnotu a dávku samostatně. Při stejné hustotě energie může měřicí přístroj v závislosti na vzorkování zobrazit výrazně odlišné špičkové hodnoty – obě hodnoty jsou formálně správné, ale odlišně definované.
Praktický příklad: jakou vzorkovací frekvenci potřebuje výrobní linka s pásem?
Předpoklady: LED pole s L = 25 mm délkou okna ve směru pásu, rychlost pásu v = 120 m/min = 2 m/s. V ozařovací zóně je požadováno N = 20 vzorků; pod pěti vzorky je záchyt špičky považován za kritický.
Model: fs ≳ N · v / L
Výpočet: fs ≥ 20 · 2 m/s / 0,025 m = 1 600 Hz
Výsledek a interpretace: Je vyžadováno alespoň přibližně 1 600 Hz; v praxi doporučovaných 2 048 Hz pro rychlé LED a digitální tiskové aplikace tuto hodnotu vždy překračuje. Přístroj s 128 Hz zachytí ve špičkové oblasti rtuťové výbojky při 120 m/min (400 ft/min) pouze asi 1,2 vzorku, respektive 1,6 u LED – dávka může přitom stále vypadat plausibilně, zatímco špičková hodnota se stává prakticky náhodnou. Diagnostické pravidlo zní: velký rozptyl špičkových hodnot mezi jednotlivými běhy při stabilní dávce je indikátorem nedostatečné vzorkovací frekvence, nikoli nestabilního procesu. Nyquistovo kritérium fs ≥ 2 · fmax je zde absolutní spodní hranicí; věrnost zachycení amplitudy vyžaduje značné převzorkování.
Kde se používají průmyslové UV senzory
Elektronika a polovodiče tvoří největší segment koncových uživatelů UV vytvrzování s podílem na tržbách 29,43 % (2025); jiné studie uvádějí 32 až 35 %. Konformní povlaky a zalévací hmoty s úzkými dávkovými okny jsou kritické; litografie využívá 248 nm (KrF) a 193 nm (ArF), VUV čištění povrchu 172 nm.
Automobilový průmysl a e-mobilita nejsou v tržních studiích samostatně kvantifikovány; jmenují se montáž bateriových článků, lepení výkonové elektroniky a zapouzdření senzorových modulů.
Tisk a obaly se podílejí na tržbách UV vytvrzování z 35,25 %, s hybridními tiskovými stroji o rychlosti až 450 m/min a inline LED poli – kritickou veličinou je zde vzorkovací frekvence po celé pracovní šířce. Podle tržní analýzy automatická opětovná úprava intenzity vytvrzování snižuje míru vad o více než 20 %, a reporting v rámci řízení procesu snižuje vady až o 30 % ve srovnání s manuální kontrolou.
Medicínská technika je považována za nejrychleji rostoucí segment koncových uživatelů UV vytvrzování a UV senzoriky; hnacími faktory jsou lepení katétrů a jehel a UV-C sterilizace.
UV dezinfekce je nejregulovanější oblastí: v Německu úprava pitné vody vyžaduje redukčně ekvivalentní dávku ozáření nejméně 400 J/m² při 254 nm a UV-C LED zařízení nejsou v současnosti schválena.
Zkoušení materiálů a odolnost proti povětrnostním vlivům pracují s definovanými ozářenostmi při 310 a 340 nm – více k tomu v části stárnutí vlivem UV záření, stálobarevnost a fotostabilita –, a nedestruktivní zkoušení se zdroji při (365 ± 5) nm a okolním osvětlením ≤ 20 lx. Ve všech případech je kritickou veličinou totéž: spektrálně správně váhovaná ozářenost v místě zkoušky.
Jak měřit při provozu s PWM, pohyblivými zářiči a retrofity ve stávajících linkách?
Provoz s PWM: U pulzních LED rozhoduje integrační doba o tom, zda se měří střední hodnota, nebo náhodný výřez. Je třeba rozlišovat mezi hodnotou CW (průměr všech vzorků v měřicím intervalu), špičkovou hodnotou max/min, dávkou (integrace hodnot CW) a energií pulzu (integrace při maximální vzorkovací frekvenci po dobu trvání pulzu). Praktická pravidla jsou nastavení integrační doby na celočíselný násobek periody PWM a deaktivované automatické přepínání rozsahu.
Pohyblivé a robotem vedené ozařování: Trojrozměrné díly lze homogenně ozářit pouze pohyblivým zářičem; robotem vedené sušení a obloukové výbojky při 600 mm/s s konstantní ohniskovou vzdáleností jsou průmyslově zavedené. Návrh je stále více založen na simulaci – analyticky metodou zrcadlových zdrojů se zohledněním odrazivosti stěn a kosinu úhlu dopadu, nebo pomocí CAD založené optické simulace na importovaných cílových geometriích. Simulace snižuje počet měřicích kampaní, ale nenahrazuje je. Skutečně aplikovanou dávku na pohyblivém dílu zaznamenává pojízdný datalogger, jako je curelog Base.
Retrofit v zařízeních třetích stran: Retrofit vyžaduje kompromis mezi blízkostí k procesu a rušením procesu – doloženo výše uvedenými hodnotami ztrát pro vzdálenost 13 oproti 38 mm. Pro instalaci do stávajících zařízení s omezeným montážním prostorem jsou navrženy inline senzory. Je třeba rovněž vyjasnit chlazení, propustnost okénka, řízení znečištění a reprodukovatelnost montážní polohy po údržbě. Tam, kde je nutné společně vyvinout měřicí techniku, mechaniku, bezpečnost a sběr dat, vede cesta přes speciální strojírenství.
Které veličiny musí být měřeny nebo sledovány?
Priorita vyplývá z aplikací. Primární veličinou ke sledování je ozářenost na přístupném místě nejblíže procesu, z ní odvozená dávka jako časový integrál, doplněná o teplotu senzoru a zdroje. Širokopásmové měření je dostatečné, pokud je zdroj spektrálně stabilní a senzor byl kalibrován přesně pro tento zdroj. Spektrální měření se stává nezbytným, pokud jsou kombinovány různé typy zdrojů, jsou měněny vlnové délky LED nebo jsou senzory porovnávány s referencí. Prostorově rozlišené měření po celé pracovní šířce je nutné, jakmile jsou pole zářičů segmentovaná nebo jsou díly trojrozměrné.
Realistický rozpočet nejistot na měřicí bod zahrnuje kalibraci, spektrální neshodu, úhlovou chybu, linearitu, teplotu a dlouhodobý drift. Publikovaný referenční příklad kombinuje 4 % spektrální, 3 % úhlovou, 3 % linearitu, 5 % kalibraci, 3 % teplotu a 12 % dlouhodobý drift do celkové nejistoty 15 % – dominuje drift. Specifikace přístrojů průmyslové UV měřicí techniky uvádějí nejistotu kalibrace 4,5–6,0 % (k = 2), chybu linearity pod 1 % a stárnutí pod 3 %/rok. Jak lze statisticky prokázat spolehlivost takového měřicího řetězce, je popsáno v analýze měřicího systému UV senzorů; metrologickou návaznost zajišťuje akreditovaná kalibrační laboratoř.
Připojení k řídicímu systému rozhoduje o tom, zda se naměřená hodnota stane regulovatelnou a auditovatelnou. Analogová rozhraní (0–10 V, 4–20 mA) předávají škálovanou okamžitou hodnotu a jsou dostatečná pro monitorování mezních hodnot. Modbus TCP přenáší registry přes Ethernet a zůstává jednoduchým, univerzálně dostupným základním rozhraním; nezná však žádnou sémantiku, žádná metadata, žádné relace a žádné bezpečnostní politiky. Na straně senzoru pokrývají tato připojení PLC senzory s analogovými výstupními signály, PLC.net s Modbus TCP a JSON přes HTTP a PLC.D s RS-485, RS-232 a USB.
IO-Link přesně vyplňuje mezeru, kterou zanechávají základní rozhraní: rozlišuje čtyři typy dat – procesní data s až 32 bajty na směr, PortQualifier, data zařízení (parametry, identifikace, diagnostika) a události, jako je znečištění nebo přehřátí.
Nad úrovní pole poskytuje informační model OPC UA; OPC UA FX byl vydán s diagnostikou a modelováním LLDP. Pro výrobcem neutrální popis samotného zařízení standardizuje IEC 63278-1:2023 Asset Administration Shell; submodel Digital Nameplate poskytuje interoperabilní data typového štítku.
Nad rámec samotné naměřené hodnoty by proto datový proud měl obsahovat: stav zařízení podle čtyř signálů NAMUR NE 107 – porucha, kontrola funkce, mimo specifikaci a vyžadována údržba, stav kalibrace včetně data expirace, sériové číslo senzoru, vzorkovací frekvenci a spektrální pásmo. Digitální kalibrační certifikát existuje ve formátu XML, který je strojově čitelný i strojově interpretovatelný v souladu s DIN EN ISO/IEC 17025:2018-03. Praktickým omezením zůstává infrastruktura: v regionu DACH používá 58 % společností decentralizované zpracování dat, ale pouze 16 % v plném rozsahu.
Od UV inline monitorování ozářenosti je nutno odlišit měření absorpce a transmitance v kapalinách – to je oblast procesních fotometrů.
Nejúčinnějším protiopatřením je periodické porovnání s referenčním radiometrem, jako je RMD Pro. Jedinou normativně kompletní praxí je dezinfekce pitné vody: provozní senzor může vykazovat hodnotu maximálně o 5 % vyšší než referenční, korekce je přípustná až do 10 %, kumulativní suma korekcí nad 20 % znamená výměnu senzoru, nejpozději po 10 000 h nebo dvou letech; kontrolní intervaly jsou polovoletní při ≤ 100 m³/h a měsíční nad touto hodnotou. Tuto logiku lze přenést i na neregulované procesy. Pro UV měřicí přístroje se doporučuje interval rekalibrace 12 měsíců od prvního ozáření. Na straně auditu navíc řízení měřicí techniky dle ISO 9001 vyžaduje posouzení dopadu na již uvolněné produkty, jakmile je zjištěno nesprávné měření – to předpokládá existenci časových řad s ID senzoru a historií kalibrací.
Od signálu senzoru k měřené veličině: proudový výstup mapuje měřicí rozsah lineárně. Kalkulátor převádí mezi signálem a měřenou veličinou v obou směrech. Všechny čtyři koncové body jsou upravitelné, takže se 0–10 V nebo omezený rozsah vejdou vedle 4–20 mA. U 4–20 mA znamená signál pod začátkem rozsahu přerušené vedení, nikoli hodnotu nula.
Kalkulátor běží ve Vašem prohlížeči; žádná data se nepřenášejí.
Co ukazují vědecké publikace?
Technickým podkladem pro hlavní tvrzení tohoto textu o stárnutí detektorů, řízení a klasifikaci senzorů je šest prací:
- Stárnutí materiálů detektorů. Při reálné procesní zátěži (90 h, 60 mW/cm², 80 °C) nevykázala fotodioda SiC žádnou měřitelnou degradaci, zatímco dvě diody AlGaN ztratily ve stejném testu přibližně −85 % citlivosti. Volba materiálu senzoru tak rozhoduje o tom, jak dlouho zůstává kalibrace platná. – Weiss, T.; Papathanasiou, K.; Krüger, S.: Aging behavior of AlGaN and SiC UV photodetectors, RadTech.
- Vlnově rozlišená degradace detektorů. UV-optimalizované fotodiody Si ztrácejí v UV oblasti méně než 5–6 % citlivosti, neoptimalizované součástky selhávají při 200 nm téměř úplně; nad 300 nm nebyla u žádné diody zjištěna žádná degradace. – Quantification of UV Light-Induced Spectral Response Degradation, PMC10934760.
- Spolehlivost UV-C LED. Hodnocení součástek ze 14 až 15 výrobních sérií přineslo nominální zbytkový výkon 90–95 % po 1 000 h, s životností R70 v rozmezí od 1 000 h do více než 10 000 h – důkaz, že paušální údaje výrobce o životnosti nenahrazují měření. – Onushkin et al.: J. Phys. Photonics 7:032002, 2025.
- Řízení procesní veličiny. Řízení konverze monomeru v reálném čase založené na FTIR (vzorkovací doba 2,0 s, mrtvá doba 5,4 ± 0,8 s) plně kompenzovalo vynucenou 50% ztrátu výkonu UV zdroje – dosud prokázáno v laboratorním měřítku. – Hafkamp et al.: Real-time feedback controlled monomer conversion – a new paradigm for UV curing, RadTech.
- Predikce zbývající životnosti. Gama a Wienerovy procesy překonávají průmyslový standard IESNA TM-21; síť LSTM-RNN snížila chybu predikce o 29,7 %. – Journal of Computational Design and Engineering 12(9):184, 2025.
- Spektrální klasifikace 405 nm. Germicidní účinek při 405 nm patří do viditelného fialovo-modrého světla, nikoli do UV oblasti – základ pro metrologické rozlišení mezi UV a VIS pásmy senzorů. – Maclean et al.: J Hosp Infect, 2014.
Vyhledávač publikací uvádí všechny nám známé publikace o automatizaci – lze je vyhledávat podle zařízení, oboru a klíčového slova.
Automatizované UV procesy v publikacích zákazníků
Automatizované a monitorované UV ozařování se objevuje v několika podobách i v publikacích zákazníků společnosti Opsytec – od robotem vedeného vytvrzování až po záznam dávky u pulzních zdrojů.
Popisuje robotem vedené UV vytvrzování trojrozměrných dílů při konstantní ohniskové vzdálenosti – průmyslovou praxi za pohyblivým ozařováním diskutovaným výše.
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. "Schnelle und zuverlässige 3D-Lackhärtung." JOT Journal für Oberflächentechnik 58.5 (2018): 20-21.
Hodnotí experimentálního UV-C robota za kontrolovaných podmínek a v reálném nemocničním provozu – pohyblivý zdroj s proměnnou geometrií, jehož účinek musí být prokázán radiometricky.
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. "Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario." Journal of Hospital Infection (2024).
Sleduje silikonové lepidlo při UV expozici ve vysokém vakuu jediným multiparametrickým senzorem – monitorování procesu za podmínek, kdy se na měřicí místo již nevejde žádný referenční radiometr.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Dokumentuje dekontaminaci koření v prášku pulzním světlem prostřednictvím aplikované dávky – pulzní provoz podobný tomu, jaký produkují i cyklované řady UV LED.
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. "Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder." Journal of Food Process Engineering 45.2 (2022): e13948.
Další práce ze všech oblastí použití jsou uvedeny v přehledu publikace zákazníků podle tématu.
Časté dotazy k měření UV záření v automatizaci
Proč nestačí výkon lampy jako procesní veličina?
Mezi elektrickým výkonem a účinkem na díl leží účinnost přeměny, stárnutí zdroje, kontaminace, propustnost okénka, vzdálenost a úhel dopadu. Samotné UV-C LED klesnou na 50–70 % počáteční hodnoty přibližně během prvních 100 provozních hodin. Co je tedy třeba kontrolovat a dokumentovat, je ozářenost naměřená v místě působení, nikoli stav zařízení. Obecné odvození – od elektrického výkonu přes elektrooptickou účinnost až po měřenou veličinu v místě působení – je uvedeno pod radiometrickými veličinami.
Kdy postačí širokopásmový senzor a kdy je potřeba spektrální měření?
Širokopásmový senzor postačí, pokud je zdroj spektrálně stabilní a senzor byl kalibrován přesně pro tento zdroj. Při změně zdroje, smíšených typech zdrojů nebo úzkopásmových LED vznikají odchylky v rozmezí 9 až 91 % v závislosti na kombinaci senzoru a zdroje. V takovém případě je nutné spektrální měření nebo dokumentovaný korekční faktor nesouladu.
Jakou vzorkovací frekvenci vyžaduje rychlá linka?
Návrhové pravidlo zní fs ≳ N · v / L, kde N ≈ 20 vzorků v ozařovací zóně. Při délce okénka 25 mm a rychlosti 120 m/min vyplývá alespoň 1 600 Hz; pro rychlé aplikace LED a digitálního tisku se doporučuje 2 048 Hz. Při 128 Hz je špička při vysokých rychlostech zachycena prakticky náhodně.
Platí vždy H = E · t?
Ne. Rovnice předpokládá časově konstantní ozářenost. Při provozu s PWM, stárnoucích zdrojích nebo pohybujících se substrátech musí být dávka zachycena jako skutečný časový integrál. Kromě toho reciprocita není přírodní zákon polymerace: proces s PWM dosáhl lepšího výsledku s 10 J/cm² než provoz CW se 14 J/cm².
Je 405 nm UV záření?
Normativně ne: horní hranice CIE pro UV-A je 400 nm a 405 nm je v literatuře považováno za viditelné fialovomodré světlo. V průmyslu se však 405 nm řadí mezi vlnové délky pro UV vytvrzování. Naměřenou hodnotu při 405 nm lze interpretovat pouze s uvedením normy nebo pásma senzoru.
Jak často je třeba justovat nebo rekalibrovat procesní UV senzor?
Pro UV měřicí přístroje se doporučuje interval 12 měsíců od prvního ozáření. Při dezinfekci pitné vody je referenční porovnání předepsáno pololetně nebo měsíčně, justování je přípustné do 10 %, a od kumulativní hodnoty 20 % musí být senzor vyměněn. Tuto logiku lze přenést i na neregulované procesy.
Jaká data by měl UV senzor kromě naměřené hodnoty poskytovat?
Stav zařízení podle NAMUR NE 107 se signály porucha, kontrola funkce, mimo specifikaci a nutná údržba, diagnostické události jako kontaminace nebo přehřátí, sériové číslo, stav kalibrace, vzorkovací frekvenci a spektrální pásmo. Bez těchto metadat není naměřená hodnota auditovatelná.
Které rozhraní se hodí pro který úkol?
Analogové výstupy (0–10 V, 4–20 mA) jsou vhodné pro sledování mezních hodnot, Modbus TCP jako štíhlé základní ethernetové rozhraní pro naměřené hodnoty. Sémantiku, identifikaci a diagnostický kontext tímto způsobem přenést nelze; k tomu je potřeba IO-Link s IODD, informační modely OPC UA nebo submodely AAS.
Jak lze v produkčním systému sledovat UV záření?
Pomocí trvale instalovaného senzoru v přístupném bodě nejbližším procesu, jehož hodnotu čte řídicí systém. Sleduje se ozářenost; dávka z ní vyplývá jako časový integrál. Analogové senzory s 0–10 V nebo 4–20 mA postačí pro sledování mezních hodnot, zatímco digitální senzory přes RS-485 nebo Modbus TCP poskytují navíc stav kalibrace a stav zařízení. Provozní hodiny nebo proud lampy nejsou náhradou za měření.
Které UV senzory jsou vhodné pro Industry 4.0?
Nezáleží pouze na samotném senzoru, ale na tom, co kromě naměřené hodnoty přenáší. Analogový výstup poskytuje číslo bez kontextu. Síťová výroba vyžaduje senzory s digitálním rozhraním, které nesou sériové číslo, stav kalibrace, spektrální pásmo a stav zařízení podle NAMUR NE 107. Modbus TCP přes Ethernet je štíhlým základem; sémantiku a identifikaci nesou pouze IO-Link s IODD, informační modely OPC UA nebo submodely AAS.
Jak funguje řízení UV procesu?
Senzor měří ozářenost v místě působení, řídicí systém ji porovnává s požadovanou hodnotou a upravuje výkon lampy, hodnotu stmívání nebo posuvovou rychlost. Platí dva limity: procesní okno musí být specifikováno ve dvou rozměrech, s dolní a horní mezí pro ozářenost a dávku, a u pulzních LED musí být integrační doba celočíselným násobkem periody PWM. Bez těchto definic systém řídí na náhodném úseku. Rychlost řízení je omezena měřicím řetězcem: digitální senzory typicky dodávají nové hodnoty za 20 ms.
Související oblasti použití
Cesta od naměřené hodnoty k rozhodnutí o uvolnění procesu vypadá podobně v několika oborech: v balicí a plnicí technice musí UV krok vygenerovat rozhodnutí o uvolnění během doby cyklu, v automobilovém průmyslu je dávka integrálem podél dráhy vedené robotem a v oblasti měření světla a displejů se fotometrické zkoušení posouvá od laboratorního vzorkování až na konec výrobní linky. Stejný řetězec procesů se opakuje u UV lepení, zalévání a zapouzdřování, u zkoušení transmise pro laserové procesy a u fluorescenční inspekce. Jak se stejná úloha projevuje u pohybujícího se zářiče – kde dávka vzniká jako integrál podél dráhy, a nikoli jako součin ozářenosti a času – je popsáno v části robotika. Celkový přehled najdete v části UV aplikace.
Autor: Dr. Mark Paravia
Dr.-Ing. Mark Paravia je jednatelem společnosti Opsytec Dr. Gröbel GmbH v Ettlingenu a vede akreditovanou kalibrační laboratoř. Po svém výzkumu pulzních xenonových excimerových výbojů na Institutu osvětlovací techniky na KIT se v současné době zaměřuje na měřicí techniku optického záření. Je místopředsedou normalizační komise DIN FNL 7 „Optické záření" a členem projektové skupiny DVGW pro UV dezinfekci.
Poradenství při integraci UV procesů
Nejste si jisti, zda hodnota naměřená stávajícím systémem popisuje ozářenost přímo v lepeném spoji – nebo jen stav senzoru, jehož spektrální rozsah neodpovídá vlnové délce použité LED? Vyjasnění začíná třemi údaji: spektrálním rozsahem senzoru, vzorkovací frekvencí a datem poslední metrologicky navázané kalibrace. Na základě toho s Vámi posoudíme, zda je Vaše procesní okno skutečně monitorováno, nebo se pouze zobrazuje provozní stav – zašlete nám svůj dotaz.
