


tecnología UV para la automatización y la integración de procesos
La integración de procesos UV significa incorporar fuentes de radiación ultravioleta y la técnica de medición asociada en secuencias de producción automatizadas, de modo que la radiación ya no se trate como un estado del equipo, sino que se gestione como una variable de proceso controlada y documentada. El objetivo técnico es un efecto fotoquímico o fotobiológico reproducible –curado, activación superficial, desinfección, excitación de fluorescencia– con tiempos de ciclo, envejecimiento de la fuente y geometría de las piezas variables.
Lo que importa no es la potencia de la lámpara ni las horas de funcionamiento, sino la irradiancia E en W/m² que realmente llega al punto de acción, la exposición radiante H en J/m² integrada a partir de ella a lo largo del tiempo, la distribución espectral de la fuente y la resolución temporal de la medición. El reto central consiste en capturar estas magnitudes durante el proceso en curso con una incertidumbre de medición conocida y transferirlas al controlador en un formato legible por máquina.
¿Cómo evolucionan el mercado y la tecnología?
Para el ámbito de la “medición UV en procesos automatizados” no existe una cifra de mercado propia y fiable. Tres mercados adyacentes sirven de indicadores y deben mantenerse metodológicamente bien separados; sumarlos es inadmisible por la doble contabilización.
El mercado de los sistemas de curado UV se cuantifica de forma muy distinta según el alcance: 6,71 mil millones de USD (2025) con una CAGR del 17,12 % hasta 2031 cuando se contabilizan equipos y materiales, frente a 2,78 mil millones de USD (2025) con una CAGR del 8,3 % hasta 2032 para los sistemas sin materiales. Ambos valores son plausibles: miden cosas diferentes. Más relevante para la cuestión de la automatización que la cifra absoluta es la constatación estructural de que en 2025 ya el 46,6 % de los sistemas estaban totalmente automatizados y de que los sistemas en línea o integrados en producción alcanzaron un volumen de 927,1 millones de USD.
El mercado de la automatización industrial para 2025 se sitúa entre 221,64 mil millones de USD y 272,51 mil millones de USD con una CAGR del 9,80 % y una cuota europea del 32,99 %; la sensórica industrial, con aproximadamente 30 mil millones de USD y alrededor de un 9 % de CAGR, es el mercado de referencia más consistente. El propio mercado de sensores UV apenas resulta utilizable como indicador: las cifras se dispersan entre 192,68 millones de USD (2024) y 5,81 mil millones de USD (2025) – un factor superior a 25, porque ninguno de los estudios examinados define si se contabilizan chips sensores, radiómetros o sistemas de medición.
El cambio tecnológico está mejor documentado que el tamaño del mercado. Las lámparas de mercurio siguen representando aproximadamente la mitad de la facturación (52,42 % o 49,2 % para 2025), mientras que más del 55 % de los sistemas recién suministrados son de LED – aquí deben distinguirse la facturación del parque instalado y la cuota de nuevas instalaciones. En el plano normativo, la exención RoHS para las lámparas de mercurio de curado UV solo se ha prorrogado hasta principios de 2027.
La cadena causal es, por tanto, fácil de seguir: la transición hacia fuentes LED de banda estrecha y mayores grados de automatización trae consigo el funcionamiento pulsado, tiempos de ciclo más cortos y matrices de emisores segmentadas – y con ello aumentan las exigencias sobre la medición. Un sensor de banda ancha utilizado en una lámpara de mercurio deja de ser válido sin más en un LED de 385 nm, y una frecuencia de muestreo que bastaba a 25 m/min pierde el pico de irradiancia a 120 m/min.
En primer lugar, el control se desplaza de la variable manipulada a la variable objetivo. En lugar de la potencia de la lámpara se controla la dosis que llega al sustrato – en productos de serie con 128 muestras/s (demasiado pocas para bandas rápidas, véase el ejemplo de cálculo más abajo), 1 mW/cm² de resolución y un valor objetivo de 50 mJ/cm² ± 10 %, en funcionamiento piloto con un sensor desplazado a lo largo del ancho útil y ensayos hasta 250 m/min.
En segundo lugar, la eficiencia de los LED UV-C aumenta a saltos: 200 mW a 265 nm con un 10,2 % de eficiencia eléctrica total, validada por el PTB, frente al 5,3 % del modelo anterior. Esto desplaza el umbral económico respecto a las lámparas de mercurio, mientras que el far-UVC a 222 nm se mantiene en torno al 1 %.
En tercer lugar, la autodescripción de los dispositivos de campo se está convirtiendo en una expectativa – impulsada por IO-Link, OPC UA FX y el Asset Administration Shell. En cuarto lugar, la IEC TR 63381:2025 ofrece por primera vez orientaciones sobre la verificación en campo de la emisión UV, abordando la tensión de red inestable, la temperatura y los emisores con estado de envejecimiento desconocido.
Conviene ser prudente con tres términos: en los fabricantes de equipos UV, “mantenimiento predictivo” significa predominantemente monitorización del estado con contador de horas de servicio y alarma de umbral; los “gemelos digitales” de los sistemas UV existen hasta ahora como réplicas de datos en la nube, no como modelos acoplados a simulación; y para el “curado asistido por IA” no se documenta ninguna trazabilidad metrológica radiométrica de la irradiancia real – el lazo de control se cierra mediante los datos del trabajo y la realimentación del usuario.
¿Cómo se mide la radiación UV en procesos industriales?
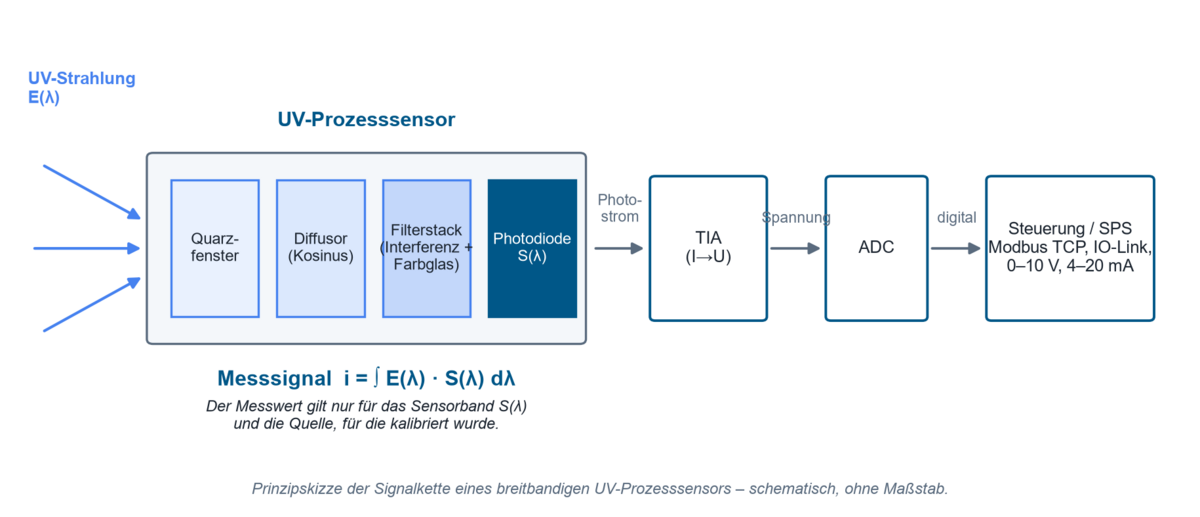
La detección UV industrial se basa en el efecto fotoeléctrico interno: los fotones con energía suficiente generan pares de portadores de carga en el semiconductor, y la fotocorriente resultante se convierte en tensión mediante un amplificador de transimpedancia y se digitaliza. Un sensor de proceso de banda ancha consta de una ventana de entrada (normalmente vidrio de cuarzo, ya que el vidrio sodocálcico es prácticamente opaco por debajo de unos 300 nm), un difusor para establecer la respuesta coseno, una pila de filtros de interferencia y de vidrio coloreado, el detector y la cadena de señal. La señal de salida no es un “valor UV”, sino la integral
i = ∫ E(λ) · S(λ) dλ
sobre los productos de la irradiancia espectral y la responsividad espectral realizada del sensor S(λ). Por lo tanto, cada lectura solo es válida en relación con la banda del sensor y la fuente para las que fue calibrado. Cómo se construyen los sensores UV y qué determina su responsividad espectral se muestra en detalle en la página Cómo funcionan los sensores UV.
¿Qué tecnologías se utilizan?
En el lado del detector, compiten cuatro principios. Los fotodiodos de silicio son el estándar y necesitan una pila de filtros para la selectividad UV; el carburo de silicio está ganando terreno en el UV-C porque es intrínsecamente insensible a la luz visible. Los detectores de AlGaN ofrecen bordes de banda ajustables, pero se degradan considerablemente más bajo condiciones de proceso. Los espectrorradiómetros resuelven la distribución de longitudes de onda y evitan el desajuste espectral, pero son más lentos y más elaborados.
| Tecnología | Características | Ventajas | Limitaciones | Aplicación típica |
|---|---|---|---|---|
| Fotodiodo de Si con pila de filtros | banda ancha, posición de banda definida por filtros de interferencia y de vidrio coloreado | alta responsividad, lineal, económico, constante de tiempo en µs | depende del filtro; los tipos no optimizados para UV pierden casi toda la responsividad a 200 nm, los optimizados para UV menos del 5–6 % | monitorización en línea de UV-A/UV-B en curado e impresión |
| Fotodiodo de SiC | intrínsecamente ciego a la luz visible, banda prohibida ancha | 90 h a 60 mW/cm² y 80 °C sin degradación medible; a 350 °C solo −12 % en las primeras 120 h, estable después | menor responsividad; se necesitan 120 h de rodaje antes de establecer la línea base | desinfección UV-C, túneles de curado en caliente |
| Fotodiodo de AlGaN | borde de banda ajustable según el contenido de Al | selectivo espectralmente sin una pila de filtros adicional | en el mismo ensayo, aprox. −85 % de pérdida de responsividad después de 90 h a 60 mW/cm² y 80 °C, por lo que es limitado bajo alta carga de UV y temperatura | soluciones especiales de banda estrecha con un borde de banda definido a carga moderada de temperatura y dosis |
| Espectrorradiómetro | medición resuelta en longitud de onda de 200 a 1100 nm | evita el desajuste espectral, permite la corrección de desajuste según CIE 220:2016 | más lento, más caro, rara vez apto para línea | medición de referencia, ajuste de sensores, caracterización de fuentes |
En el lado de la fuente, las lámparas de mercurio de media presión (banda ancha de UV-C a UV-A, de 400 W a 24 kW) y las lámparas de baja presión (aprox. 254 nm, rendimiento UV de hasta aproximadamente el 40 %) se enfrentan a los LED UV de banda estrecha a 365, 385, 395 y 405 nm. La elección de la fuente determina directamente las exigencias sobre el sensor: cuanto más estrecho sea el espectro de emisión, más sensiblemente reacciona un sensor de banda ancha al desajuste.
¿Qué variables de proceso son decisivas?
La irradiancia E (W/m²) es la densidad de potencia instantánea en el punto de acción y decide si una fotorreacción se inicia en absoluto: en la polimerización por radicales libres, una irradiancia mínima es una condición umbral.
La exposición radiante H (J/m², en el ámbito industrial “dosis”) es la integral temporal H = ∫ E(t) dt y determina el grado de conversión alcanzado. Para la conversión: 10 W/m² corresponden a 1 mW/cm². Por ello, una ventana de proceso siempre debe especificarse en dos dimensiones – con Emin/Emax y Hmin/Hmax.
Distribución espectral: dado que el efecto depende de la longitud de onda y el sensor pondera espectralmente, una lectura sin indicación de la banda espectral no puede interpretarse.
Frecuencia de muestreo y tiempo de integración: desde el punto de vista metrológico, la dosis surge como suma de muestras discretas; su calidad depende directamente de la frecuencia de muestreo.
Geometría y distancia: la ley del inverso del cuadrado solo es válida de forma aproximada para fuentes que actúan como fuentes puntuales; como regla general, debe respetarse r ≥ 10 · d, donde d es la mayor dimensión de la superficie emisora. Las lecturas a distancias menores son válidas, pero no deben convertirse mediante 1/r².
La temperatura actúa en ambos sentidos: los LED UV-C muestran coeficientes de temperatura de la potencia radiante entre −0,8 %/K y +0,4 %/K, y por cada 10 °C de aumento en la temperatura de unión, la vida útil L70 se reduce a la mitad.
¿Qué limita el proceso o provoca errores?
El error más común es equiparar la potencia eléctrica con la dosis óptica. Entre la potencia absorbida y el efecto sobre la pieza se interponen la eficiencia de conversión, el envejecimiento de la fuente, la contaminación del reflector, la transmisión de la ventana, la distancia y el ángulo de incidencia. Está documentado, por ejemplo, que algunos tipos de LED UV-C caen a entre el 50 % y el 70 % de su valor inicial durante aproximadamente las primeras 100 horas de funcionamiento sin estar defectuosos, mientras que los componentes de buena calidad todavía ofrecen entre el 90 % y el 95 % tras 1000 h; por ello, el valor de referencia solo debe medirse tras un período de rodaje de 100-200 h.
Una simple especificación de tiempo es igualmente insuficiente. H = E · t presupone una irradiancia constante en el tiempo, condición que no se cumple con lámparas que envejecen, la regulación por PWM y sustratos en movimiento.
El tercer error típico se refiere al lugar de medición. Una medición junto al lugar del proceso no capta ni el sombreado producido por la pieza ni la geometría real de la línea de encolado. Por el contrario, una barra de medición situada en la propia trayectoria del haz interfiere con el proceso: a 13 mm de distancia se midieron una pérdida de energía del 4,83 % y una caída del 13,85 % en la irradiancia de pico, mientras que a 38 mm solo fueron del 0,8 % y el 2,3 % respectivamente.
Por último, se subestima el propio envejecimiento del instrumento de medición. La solarización decolora los vidrios, el fotooscurecimiento reduce de manera uniforme en todo el espectro la transmisión de los filtros de vidrio coloreado, y los hidrocarburos se polimerizan bajo la radiación UV sobre las superficies ópticas; tan solo 8 h a 253,7 nm y apenas 10,5 µW/cm² elevaron la corriente oscura de un fotodiodo de Si en un 10,2 %. Por ello, un sensor instalado de forma permanente sin comprobaciones de referencia periódicas desplaza inevitablemente la ventana de proceso documentada.
¿Cómo interactúan el material, el espectro y la geometría?
El desajuste espectral es a menudo la mayor contribución individual a la incertidumbre de medición con fuentes de banda estrecha. Mediciones comparativas con cuatro radiómetros recién calibrados en LED UV arrojaron alrededor de ±5 % con un instrumento espectralmente adaptado, pero desviaciones de 9 a 91 % con una banda inadecuada – concretamente una subestimación del 65 % a 385 nm y una sobreestimación de más del 40 % a 405 nm. La literatura de asociaciones cita una subestimación de alrededor del 75 % para un sensor UV-A centrado en 375 nm en un sistema de 395 nm. Para fuentes de banda ancha, la norma CIE 220:2016 cuantifica el mismo problema mediante factores de desajuste: una dispersión del 1,5 % entre los espectros de referencia CIE, pero un factor de 1,377 para mercurio de baja presión y de 1,360 para mercurio de media presión.
banda normativa, banda del sensor, banda del fabricante
Los propios límites de banda no son inequívocos. La CIE define el UV-A como 315–400 nm y señala explícitamente que no puede definirse un límite preciso entre la radiación UV y la visible. La norma ISO 20473:2007, en cambio, limita el UV-A a 315–380 nm y remite ella misma, en una nota a pie de página, al límite divergente de 400 nm. Las normas de protectores solares fijan el límite UV-A/UV-B en 320 en lugar de 315 nm. La misma denominación «UVA» puede, en consecuencia, significar 315–400, 315–380, 320–400, 320–390 o -definido mediante puntos del 10 %- 309–367 nm.
El caso especial de 405 nm muestra la consecuencia práctica: normativamente esta longitud de onda se sitúa en el rango visible del violeta, mientras que industrialmente se trata como una longitud de onda de curado UV. La norma ISO 3059 exige incluso una respuesta relativa inferior al 2 % a 405 nm para los medidores UV-A en ensayos con líquidos penetrantes; la misma longitud de onda es radiación útil en el curado y radiación parásita en los ensayos no destructivos. Bandas de fabricante como UVA+ (330–455 nm) o UVBB (230–400 nm) están deliberadamente adaptadas al proceso y expresamente no son normativas. En la página directrices, normas y estándares en UV se ofrece una visión general de los rangos espectrales y sus límites normativos.
energía del fotón, integral de dosis y reciprocidad
La eficacia de una fuente UV comienza con la energía del fotón individual:
EPh = h · c / λ
donde h = constante de Planck, c = velocidad de la luz y λ = longitud de onda.
A 365 nm esto corresponde a unos 3,4 eV, a 254 nm a unos 4,9 eV. Solo los fotones que superan el umbral de activación de un fotoiniciador o la banda de absorción del ADN desencadenan la reacción deseada, motivo por el cual la misma irradiancia a una longitud de onda distinta produce resultados de proceso completamente diferentes. La misma escala energética explica por qué los detectores de fotoionización tienen que trabajar en el UV de vacío, entre 8,4 y 10,6 eV.
La segunda ecuación fundamental es la integral de dosis H = ∫ E(t) dt. La simplificación habitual H = E · t corresponde al principio de reciprocidad de Bunsen-Roscoe: se supone que la misma dosis produce el mismo efecto, independientemente de cómo se reparta entre intensidad y tiempo. Las condiciones previas son una irradiancia constante en el tiempo y una fotorreacción lineal y no saturable. En el caso de las camas solares, este caso especial solo está expresamente permitido “tras el rodaje de las lámparas y en condiciones de funcionamiento constantes”.
Límites del modelo: en la polimerización por radicales libres, la reciprocidad no se cumple en todo el rango, ya que una irradiancia mínima condiciona el inicio de la reacción, y tanto la inhibición por oxígeno como el aporte de calor actúan en función de la intensidad. Una comparación documentada lo demuestra cuantitativamente: un sistema de 365 nm con pulsos de 21 ms, un ciclo de trabajo del 85 % y un valor de pico de 460 mW/cm² alcanzó 10 J/cm² en 25 s con una temperatura de sustrato de 40 °C, mientras que el funcionamiento en CW a 520 mW/cm² requirió 14 J/cm² y 65 °C; por encima de 220 mW/cm² en CW se produjeron daños en el sustrato. En este caso, una dosis menor dio lugar al mejor resultado; el simple producto E · t habría sugerido un diseño erróneo.
Consecuencia práctica: con fuentes pulsadas, la dosis debe registrarse como una verdadera integral temporal con una frecuencia de muestreo documentada, y el registro del proceso debe indicar por separado el valor medio en CW, el valor de pico y la dosis. Con la misma densidad de energía, un medidor puede mostrar valores de pico muy diferentes según el muestreo empleado; ambos valores son formalmente correctos, pero se definen de manera distinta.
ejemplo práctico: ¿qué frecuencia de muestreo necesita una línea web?
Suposiciones: matriz de LED con L = 25 mm de longitud de ventana en la dirección de la banda, velocidad de la banda v = 120 m/min = 2 m/s. Se requieren N = 20 muestras dentro de la zona de irradiación; por debajo de cinco muestras, la captura del pico se considera crítica.
Modelo: fs ≳ N · v / L
Cálculo: fs ≥ 20 · 2 m/s / 0,025 m = 1600 Hz
Resultado e interpretación: se requieren al menos alrededor de 1600 Hz; los 2048 Hz recomendados en la práctica para aplicaciones rápidas de LED y de impresión digital se sitúan de forma consistente por encima de ese valor. Un dispositivo con 128 Hz captura solo unas 1,2 muestras en la región de pico de una lámpara de mercurio a 120 m/min (400 ft/min), o 1,6 bajo un LED – la dosis puede seguir pareciendo plausible mientras el valor de pico se vuelve prácticamente aleatorio. La regla de diagnóstico es: una gran dispersión de los valores de pico entre pasadas con dosis estable es un indicador de una frecuencia de muestreo insuficiente, no de un proceso inestable. El criterio de Nyquist fs ≥ 2 · fmax es aquí el límite inferior absoluto; la fidelidad de amplitud requiere un sobremuestreo considerable.
¿Dónde se utilizan los sensores UV industriales?
Electrónica y semiconductores constituye el segmento de usuarios finales más grande del curado UV, con una cuota de ingresos del 29,43 % (2025); otros estudios citan entre el 32 y el 35 %. El recubrimiento conforme y los compuestos de encapsulado con ventanas de dosis estrechas son críticos; la litografía utiliza 248 nm (KrF) y 193 nm (ArF), y la limpieza de superficies VUV, 172 nm.
Automoción y electromovilidad no se cuantifican por separado en los estudios de mercado; se mencionan el ensamblaje de celdas de batería, el encolado de electrónica de potencia y el encapsulado de módulos de sensores.
Impresión y embalaje representan el 35,25 % de los ingresos del curado UV, con prensas híbridas de hasta 450 m/min y matrices LED en línea; la magnitud crítica aquí es la frecuencia de muestreo en todo el ancho de trabajo. Según los análisis de mercado, el reajuste automático de la intensidad de curado reduce la tasa de defectos en más del 20 %, y la generación de informes de control de proceso reduce los defectos hasta un 30 % en comparación con la inspección manual.
La tecnología médica se considera el segmento de usuarios finales de curado UV y detección UV de mayor crecimiento; los factores impulsores son el encolado de catéteres y agujas, así como la esterilización UV-C.
La desinfección UV es el campo más regulado: en Alemania, el tratamiento de agua potable requiere una fluencia equivalente de reducción de al menos 400 J/m² a 254 nm, y actualmente los dispositivos LED UV-C no están aprobados.
Los ensayos de materiales y el envejecimiento acelerado trabajan con irradiancias definidas a 310 y 340 nm; más información al respecto en envejecimiento UV, resistencia al color y fotoestabilidad, y los ensayos no destructivos con fuentes a (365 ± 5) nm y luz ambiental ≤ 20 lx. En todos los casos la magnitud crítica es la misma: la irradiancia ponderada espectralmente de forma correcta en el lugar de ensayo.
¿cómo medir en funcionamiento con PWM, emisores móviles y retrofits en líneas existentes?
Funcionamiento con PWM: con LED pulsados, el tiempo de integración decide si se mide un valor medio o un extracto aleatorio. Debe distinguirse entre el valor CW (media de todas las muestras en un intervalo de medición), el máximo/mínimo de pico, la dosis (integración de los valores CW) y la energía de pulso (integración a la frecuencia de muestreo máxima durante la duración del pulso). Reglas prácticas son ajustar el tiempo de integración a un múltiplo entero del periodo de PWM y desactivar el autorrango.
Irradiación móvil y guiada por robot: las piezas tridimensionales solo pueden exponerse de forma homogénea con un emisor móvil; el secado guiado por robot y las lámparas de arco a 600 mm/s con distancia focal constante están industrialmente consolidados. El diseño se basa cada vez más en simulación: de forma analítica mediante el método de la fuente de imagen con reflectancias de pared y ángulo de incidencia coseno, o mediante simulación óptica basada en CAD sobre geometrías objetivo importadas. La simulación reduce las campañas de medición, pero no las sustituye. La dosis realmente aplicada sobre la pieza en movimiento se registra con un data logger itinerante como el curelog Base.
Retrofit en equipos de terceros: el retrofit exige encontrar un equilibrio entre la proximidad al proceso y la interferencia con el proceso, documentado por las cifras de pérdidas citadas anteriormente para 13 frente a 38 mm de distancia. Para la instalación en equipos existentes con espacio de montaje reducido se diseñan los sensores inline. También deben aclararse la refrigeración, la transmisión de la ventana, la gestión de la contaminación y la reproducibilidad de la posición de montaje tras el mantenimiento. Cuando la tecnología de medición, la mecánica, la seguridad y la adquisición de datos deben desarrollarse conjuntamente, el camino pasa por la ingeniería de máquinas especiales.
¿Qué magnitudes deben medirse o monitorizarse?
De las aplicaciones se deriva una priorización. La magnitud principal que debe monitorizarse es la irradiancia en el lugar accesible más cercano al proceso, a partir de ella la dosis como integral temporal, complementada con la temperatura del sensor y de la fuente. Una medición de banda ancha es suficiente si la fuente es espectralmente estable y el sensor fue calibrado exactamente para esta fuente. Una medición espectral se vuelve necesaria cuando se combinan distintos tipos de fuente, se cambian las longitudes de onda de los LED o se verifican sensores frente a una referencia. Una medición espacialmente resuelta a lo largo del ancho de trabajo es necesaria en cuanto los conjuntos de emisores están segmentados o las piezas son tridimensionales.
Un presupuesto de incertidumbre realista por punto de medición incluye la calibración, el desajuste espectral, el error angular, la linealidad, la temperatura y la deriva a largo plazo. Un ejemplo de referencia publicado combina un 4 % espectral, un 3 % angular, un 3 % de linealidad, un 5 % de calibración, un 3 % de temperatura y un 12 % de deriva a largo plazo en una incertidumbre total del 15 % – la deriva domina. Las especificaciones de instrumentos de tecnología de medición UV industrial son de 4,5–6,0 % de incertidumbre de calibración (k = 2), por debajo del 1 % de error de linealidad y por debajo del 3 %/año de envejecimiento. Cómo puede demostrarse estadísticamente la fiabilidad de una cadena de medición de este tipo se describe en el análisis del sistema de medición de sensores UV; la trazabilidad metrológica la proporciona un laboratorio de calibración acreditado.
La conexión con el controlador decide si una lectura se vuelve controlable y auditable. Las interfaces analógicas (0–10 V, 4–20 mA) entregan el valor instantáneo escalado y son suficientes para la supervisión de límites. Modbus TCP transfiere registros a través de Ethernet y sigue siendo una interfaz básica ligera y universalmente disponible; sin embargo, no conoce semántica, ni metadatos, ni sesiones ni políticas de seguridad. Del lado del sensor, los sensores PLC con señales de salida analógicas, el PLC.net con Modbus TCP y JSON sobre HTTP, y el PLC.D con RS-485, RS-232 y USB cubren estas conexiones.
IO-Link llena exactamente el vacío que dejan las interfaces básicas: distingue cuatro tipos de datos – datos de proceso con hasta 32 bytes por dirección, PortQualifier, datos del dispositivo (parámetros, identificación, diagnóstico) y eventos como contaminación o sobrecalentamiento.
Por encima del nivel de campo, OPC UA proporciona el modelo de información; OPC UA FX se ha publicado con diagnóstico y modelado LLDP. Para la descripción neutral respecto al fabricante del propio dispositivo, la norma IEC 63278-1:2023 estandariza el Asset Administration Shell; el submodelo Digital Nameplate proporciona los datos de placa de identificación de forma interoperable.
Más allá de la lectura en sí, el flujo de datos debería incluir por tanto: el estado del dispositivo según las cuatro señales NAMUR NE 107 fallo, comprobación de funcionamiento, fuera de especificación y mantenimiento requerido, el estado de calibración incluyendo la fecha de caducidad, el número de serie del sensor, la frecuencia de muestreo y la banda espectral. El certificado de calibración digital existe como un formato XML tanto legible como interpretable por máquina en conformidad con la norma DIN EN ISO/IEC 17025:2018-03. La limitación práctica sigue siendo la infraestructura: en la región DACH, el 58 % de las empresas utiliza procesamiento de datos descentralizado, pero solo el 16 % a plena escala.
Debe distinguirse de la monitorización en línea UV de la irradiancia la medición de absorción y transmisión en líquidos – ese es el dominio de los fotómetros de proceso.
La contramedida más eficaz es la comparación periódica frente a un radiómetro de referencia como el RMD Pro. La única práctica normativamente completa proviene de la desinfección de agua potable: el sensor de servicio puede indicar como máximo un 5 % por encima de la referencia, se permite un ajuste de hasta el 10 %, una suma acumulada de ajustes superior al 20 % implica la sustitución del sensor, a más tardar tras 10 000 h o dos años; los intervalos de control son semestrales a ≤ 100 m³/h y mensuales por encima. Esta lógica puede transferirse a procesos no regulados. Para los dispositivos de medición UV se recomienda un intervalo de recalibración de 12 meses desde la primera irradiación. En el lado de la auditoría, la gestión de equipos de ensayo según ISO 9001 exige además evaluar el impacto en los productos ya liberados cuando se detecta una lectura errónea – lo cual presupone que existen series temporales con el ID del sensor y el historial de calibración.
De la señal del sensor a la magnitud medida: una salida de corriente representa el rango de medición de forma lineal. La calculadora convierte entre la señal y la magnitud medida en ambas direcciones. Los cuatro puntos finales son editables, de modo que 0–10 V o un rango restringido se ajustan igual que 4–20 mA. Con 4–20 mA, una señal por debajo del inicio del rango indica una rotura de línea, no una lectura de cero.
La calculadora se ejecuta en su navegador; no se transmiten datos.
¿Qué muestran las publicaciones científicas?
Seis trabajos constituyen la base técnica de las afirmaciones centrales de este texto sobre el envejecimiento de detectores, el control y la clasificación de sensores:
- Envejecimiento de los materiales de los detectores. Bajo una carga de proceso realista (90 h, 60 mW/cm², 80 °C), un fotodiodo de SiC no mostró degradación medible, mientras que dos diodos de AlGaN perdieron alrededor de un −85 % de sensibilidad en la misma prueba. Por tanto, la elección del material del sensor determina durante cuánto tiempo sigue siendo válida una calibración. – Weiss, T.; Papathanasiou, K.; Krüger, S.: Aging behavior of AlGaN and SiC UV photodetectors, RadTech.
- Degradación de detectores resuelta en longitud de onda. Los fotodiodos de Si optimizados para UV pierden menos del 5–6 % de sensibilidad en el UV, mientras que los componentes no optimizados fallan casi por completo a 200 nm; por encima de 300 nm no se detectó degradación en ningún diodo. – Quantification of UV Light-Induced Spectral Response Degradation, PMC10934760.
- Fiabilidad de los LED UV-C. La evaluación de componentes procedentes de 14 a 15 lotes de producción arrojó una salida remanente nominal del 90–95 % tras 1000 h, con vidas útiles R70 de entre 1000 h y más de 10 000 h, lo que demuestra que las afirmaciones generales de vida útil del fabricante no sustituyen a una medición. – Onushkin et al.: J. Phys. Photonics 7:032002, 2025.
- Control de la variable de proceso. Un control en tiempo real basado en FTIR de la conversión de monómero (tiempo de muestreo de 2,0 s, tiempo muerto de 5,4 ± 0,8 s) compensó por completo una pérdida de potencia impuesta del 50 % en la fuente UV, demostrado hasta ahora a escala de laboratorio. – Hafkamp et al.: Real-time feedback controlled monomer conversion – a new paradigm for UV curing, RadTech.
- Predicción de la vida útil restante. Los procesos gamma y de Wiener superan al estándar de la industria IESNA TM-21; una LSTM-RNN redujo el error de predicción en un 29,7 %. – Journal of Computational Design and Engineering 12(9):184, 2025.
- Clasificación espectral de 405 nm. El efecto germicida a 405 nm pertenece a la luz visible violeta-azul, no al rango UV, lo que constituye la base para la distinción metrológica entre las bandas de sensores UV y VIS. – Maclean et al.: J Hosp Infect, 2014.
El buscador de publicaciones recoge todas las publicaciones sobre automatización que conocemos, con posibilidad de búsqueda por dispositivo, campo de aplicación y palabra clave.
procesos UV automatizados en publicaciones de clientes
La irradiación UV automatizada y monitorizada también aparece con varias facetas en las publicaciones de clientes de Opsytec: desde el curado guiado por robot hasta la captura de dosis en fuentes pulsadas.
Describe el curado UV guiado por robot de piezas tridimensionales con distancia de enfoque constante: la práctica industrial detrás de la irradiación en movimiento comentada anteriormente.
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. "Schnelle und zuverlässige 3D-Lackhärtung." JOT Journal für Oberflächentechnik 58.5 (2018): 20-21.
Evalúa un robot UV-C experimental en condiciones controladas y en funcionamiento hospitalario real: una fuente en movimiento con geometría cambiante cuyo efecto debe demostrarse radiométricamente.
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. "Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario." Journal of Hospital Infection (2024).
Sigue un adhesivo de silicona bajo exposición UV en alto vacío con un único sensor multiparamétrico: monitorización de procesos en condiciones en las que ya no cabe un radiómetro de referencia en el punto de medición.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Documenta la descontaminación de polvo de especias con luz pulsada a través de la dosis aplicada: un funcionamiento pulsado del tipo que también producen las líneas de LED UV cicladas.
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. "Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder." Journal of Food Process Engineering 45.2 (2022): e13948.
Otros trabajos de todos los campos de aplicación se encuentran en publicaciones de clientes por tema.
Preguntas frecuentes sobre la medición UV en la automatización
¿Por qué la potencia de la lámpara no es suficiente como variable de proceso?
Entre la potencia eléctrica y el efecto en la pieza se interponen la eficiencia de conversión, el envejecimiento de la fuente, la contaminación, la transmisión de la ventana, la distancia y el ángulo de incidencia. Solo los LED UV-C caen al 50–70 % de su valor inicial en aproximadamente las primeras 100 h de funcionamiento. Por lo tanto, lo que debe controlarse y documentarse es la irradiancia medida en el punto de acción, no el estado del equipo. La deducción general -desde la potencia eléctrica, pasando por la eficiencia electroóptica, hasta la magnitud medida en el punto de acción- se presenta en magnitudes radiométricas.
¿Cuándo es suficiente un sensor de banda ancha y cuándo se necesita una medición espectral?
Un sensor de banda ancha es suficiente si la fuente es espectralmente estable y el sensor se calibró exactamente para esta fuente. Con cambios de fuente, tipos de fuente mixtos o LED de banda estrecha, se producen desviaciones de entre el 9 y el 91 %, según la combinación sensor-fuente. En ese caso se requiere una medición espectral o un factor de corrección de desajuste documentado.
¿Qué frecuencia de muestreo requiere una línea rápida?
La regla de diseño es fs ≳ N · v / L, con N ≈ 20 muestras en la zona de irradiación. Con una longitud de ventana de 25 mm y 120 m/min, resultan al menos 1600 Hz; para aplicaciones rápidas de LED e impresión digital se recomiendan 2048 Hz. A 128 Hz, el pico se captura prácticamente al azar a altas velocidades.
¿Se cumple siempre H = E · t?
No. La ecuación presupone una irradiancia constante en el tiempo. Con funcionamiento PWM, fuentes envejecidas o sustratos en movimiento, la dosis debe capturarse como una verdadera integral temporal. Además, la reciprocidad no es una ley natural de la polimerización: un proceso PWM logró un mejor resultado con 10 J/cm² que el funcionamiento CW con 14 J/cm².
¿Es la radiación de 405 nm radiación UV?
Normativamente no: el límite superior de la CIE para el UV-A es de 400 nm, y en la bibliografía los 405 nm se consideran luz visible violeta-azul. No obstante, en la industria los 405 nm se incluyen entre las longitudes de onda de curado UV. Una lectura a 405 nm solo puede interpretarse indicando la norma o la banda del sensor.
¿Con qué frecuencia debe ajustarse o recalibrarse un sensor UV de proceso?
Para los equipos de medición UV se recomiendan 12 meses desde la primera irradiación. En la desinfección de agua potable, la comparación de referencia está prescrita semestral o mensualmente, se permite un ajuste de hasta el 10 %, y a partir de un 20 % acumulado el sensor debe sustituirse. Esta lógica es trasladable a procesos no regulados.
¿Qué datos debe proporcionar un sensor UV además de la lectura?
El estado del dispositivo según NAMUR NE 107 con las señales fallo, verificación de funcionamiento, fuera de especificación y mantenimiento necesario, eventos de diagnóstico como contaminación o sobrecalentamiento, número de serie, estado de calibración, frecuencia de muestreo y banda espectral. Sin estos metadatos, una lectura no es auditable.
¿Qué interfaz es adecuada para cada tarea?
Las salidas analógicas (0–10 V, 4–20 mA) son adecuadas para la vigilancia de límites, y Modbus TCP como interfaz Ethernet básica y ligera para las lecturas. La semántica, la identificación y el contexto de diagnóstico no pueden transmitirse así; para ello se necesitan IO-Link con IODD, modelos de información OPC UA o submodelos AAS.
¿Cómo puede vigilarse la radiación UV en un sistema de producción?
Con un sensor instalado de forma permanente en el punto accesible más cercano al proceso, cuyo valor lee el controlador. Lo que se vigila es la irradiancia; la dosis se obtiene de ella como integral temporal. Los sensores analógicos con 0–10 V o 4–20 mA son suficientes para la vigilancia de límites, mientras que los sensores digitales a través de RS-485 o Modbus TCP también proporcionan el estado de calibración y el estado del dispositivo. Las horas de funcionamiento o la corriente de la lámpara no sustituyen una medición.
¿Qué sensores UV son adecuados para la Industria 4.0?
Lo que importa no es solo el sensor, sino lo que transmite junto con la lectura. Una salida analógica entrega un número sin contexto. La fabricación en red requiere sensores con una interfaz digital que transmitan el número de serie, el estado de calibración, la banda espectral y el estado del dispositivo según NAMUR NE 107. Modbus TCP sobre Ethernet es la base ligera; la semántica y la identificación solo se transmiten mediante IO-Link con IODD, modelos de información OPC UA o submodelos AAS.
¿Cómo funciona el control del proceso UV?
El sensor mide la irradiancia en el punto de acción, el controlador la compara con el valor de consigna y ajusta la potencia de la lámpara, el valor de atenuación o la velocidad de avance. Se aplican dos límites: la ventana de proceso debe especificarse en dos dimensiones, con límites inferior y superior para la irradiancia y la dosis, y en el caso de LED pulsados, el tiempo de integración debe ser un múltiplo entero del periodo PWM. Sin estas definiciones, el sistema controla sobre una sección aleatoria. La velocidad de control está limitada por la cadena de medición: los sensores digitales suelen entregar nuevos valores en 20 ms.
Campos de aplicación relacionados
El camino desde una lectura hasta una decisión de liberación del proceso presenta el mismo aspecto en varios ámbitos: en tecnología de embalaje y llenado el paso UV debe generar una decisión de liberación dentro del tiempo de ciclo, en la industria de la automoción la dosis es una integral a lo largo de una trayectoria guiada por robot, y en la medición de luz y pantallas el ensayo fotométrico pasa del muestreo en laboratorio al final de la línea. La misma cadena de proceso reaparece en encolado, potting y encapsulado UV, en ensayo de transmisión para procesos láser y en inspección por fluorescencia. Cómo se presenta la misma tarea con un emisor en movimiento -donde la dosis surge como una integral a lo largo de una trayectoria en lugar de como el producto de la irradiancia y el tiempo- se trata en robótica. El panorama completo se encuentra en el resumen de aplicaciones UV.
Autor: Dr. Mark Paravia
El Dr.-Ing. Mark Paravia es el director general de Opsytec Dr. Gröbel GmbH en Ettlingen y dirige el laboratorio de calibración acreditado. Tras sus investigaciones sobre descargas de excímero de xenón pulsadas en el Instituto de Tecnología de la Iluminación del KIT, su enfoque actual se centra en la tecnología de medición de radiación óptica. Es vicepresidente del Comité de Normalización DIN FNL 7 «Radiación Óptica» y miembro del Grupo de Proyecto de la DVGW sobre Desinfección UV.
Asesoramiento sobre la integración de procesos UV
¿No está seguro de si la lectura de un sistema existente describe la irradiancia en la línea de encolado real, o simplemente el estado de un sensor cuya banda espectral no coincide con la longitud de onda LED utilizada? La aclaración comienza con tres datos: banda del sensor, frecuencia de muestreo y fecha de la última calibración trazable. Sobre esta base, evaluamos junto con usted si se está monitorizando su ventana de proceso o si simplemente se está mostrando un estado de funcionamiento – envíenos su consulta.
