


UV-teknologi for automasjon og prosessintegrasjon
UV-prosessintegrasjon betyr å bygge inn ultrafiolette strålingskilder og den tilhørende måleteknikken i automatiserte produksjonssekvenser, slik at strålingen ikke lenger behandles som en utstyrstilstand, men håndteres som en kontrollert og dokumentert prosessvariabel. Det tekniske målet er en reproduserbar fotokjemisk eller fotobiologisk effekt – herding, overflateaktivering, desinfeksjon, fluorescensexcitasjon – under varierende syklustider, kildealdring og delgeometri.
Det som betyr noe, er ikke lampeeffekt eller driftstimer, men irradiansen E i W/m² som faktisk når virkningspunktet, stråleeksponeringen H i J/m² integrert fra denne over tid, kildens spektrale fordeling og målingens tidsoppløsning. Den sentrale utfordringen er å fange disse størrelsene i den pågående prosessen med en kjent måleusikkerhet og overføre dem til styringen i maskinlesbar form.
Hvordan utvikler markedet og teknologien seg?
For området «UV-måling i automatiserte prosesser» finnes det ingen selvstendig, pålitelig markedstall. Tre tilgrensende markeder fungerer som indikatorer, og de må holdes strengt metodisk fra hverandre; å summere dem er ikke tillatt på grunn av dobbelttelling.
Markedet for UV-herdingssystemer kvantifiseres svært forskjellig avhengig av omfang: USD 6,71 milliarder (2025) med en CAGR på 17,12 % til 2031 når utstyr og materialer telles med, mot USD 2,78 milliarder (2025) med en CAGR på 8,3 % til 2032 for systemer uten materialer. Begge verdiene er plausible – de måler forskjellige ting. Mer relevant for automatiseringsspørsmålet enn det absolutte tallet er det strukturelle funnet at allerede i 2025 var 46,6 % av systemene fullautomatiserte, og inline- eller produksjonsintegrerte systemer nådde et volum på USD 927,1 millioner.
Markedet for industriell automasjon for 2025 anslås til mellom USD 221,64 milliarder og USD 272,51 milliarder med en CAGR på 9,80 %, med en europeisk andel på 32,99 %; industriell sensorteknologi, på om lag USD 30 milliarder og cirka 9 % CAGR, er det mest konsistente referansemarkedet. UV-sensormarkedet selv er nesten ikke brukbart som indikator: tallene spriker mellom USD 192,68 millioner (2024) og USD 5,81 milliarder (2025) – en faktor på over 25, fordi ingen av de undersøkte studiene definerer om det telles sensorbrikker, radiometre eller målesystemer.
Det teknologiske skiftet er bedre dokumentert enn markedsstørrelsen. Kvikksølvlamper holder fremdeles om lag halvparten av omsetningen (52,42 % eller 49,2 % for 2025), mens mer enn 55 % av nylig leverte systemer er LED-baserte – omsetning fra installert base og andel nyinstallasjoner må holdes fra hverandre her. På det regulatoriske området er RoHS-unntaket for UV-herdingslamper med kvikksølv kun forlenget til begynnelsen av 2027.
Den kausale kjeden er dermed lett å følge: overgangen til smalbånds LED-kilder og høyere automatiseringsgrad medfører pulsdrift, kortere sykluser og segmenterte emitterrekker – og dette hever kravene til måling. En bredbåndssensor som ble brukt på en kvikksølvlampe, er ikke lenger uten videre gyldig på en 385 nm LED, og en samplingsfrekvens som var tilstrekkelig ved 25 m/min, går glipp av irradiansetoppen ved 120 m/min.
For det første flytter styringen seg fra styrevariabelen til målvariabelen. I stedet for lampeeffekt styres dosen som når substratet – i seriefabrikkerte produkter med 128 samples/s (for få for raske baner, se gjennomregnet eksempel nedenfor), 1 mW/cm² oppløsning og en målverdi på 50 mJ/cm² ± 10 %, i pilotdrift med en sensor som beveges over arbeidsbredden, og i testdrift opp til 250 m/min.
For det andre stiger effektiviteten til UV-C-LED i sprang: 200 mW ved 265 nm med 10,2 % wall-plug-effektivitet, PTB-validert, sammenlignet med 5,3 % for forgjengeren. Dette forskyver den økonomiske terskelen i forhold til kvikksølvlamper, mens far-UVC ved 222 nm forblir på rundt 1 %.
For det tredje blir selvbeskrivelse av feltenheter forventet – drevet av IO-Link, OPC UA FX og Asset Administration Shell. For det fjerde gir IEC TR 63381:2025 for første gang veiledning for feltinspeksjon av UV-emisjon, som tar hensyn til ustabil nettspenning, temperatur og emittere med ukjent aldringstilstand.
Det er grunn til varsomhet med tre begreper: hos produsenter av UV-utstyr betyr «predictive maintenance» hovedsakelig tilstandsovervåkning med driftstimeteller og terskelalarm; «digitale tvillinger» av UV-anlegg finnes så langt som skydatarefleksjoner, ikke som simuleringskoblede modeller; og for «AI-assistert herding» er det ikke dokumentert radiometrisk sporbarhet av den faktiske irradiansen – styringssløyfen lukkes via jobbdata og brukertilbakemelding.
Hvordan måles UV-stråling i industrielle prosesser
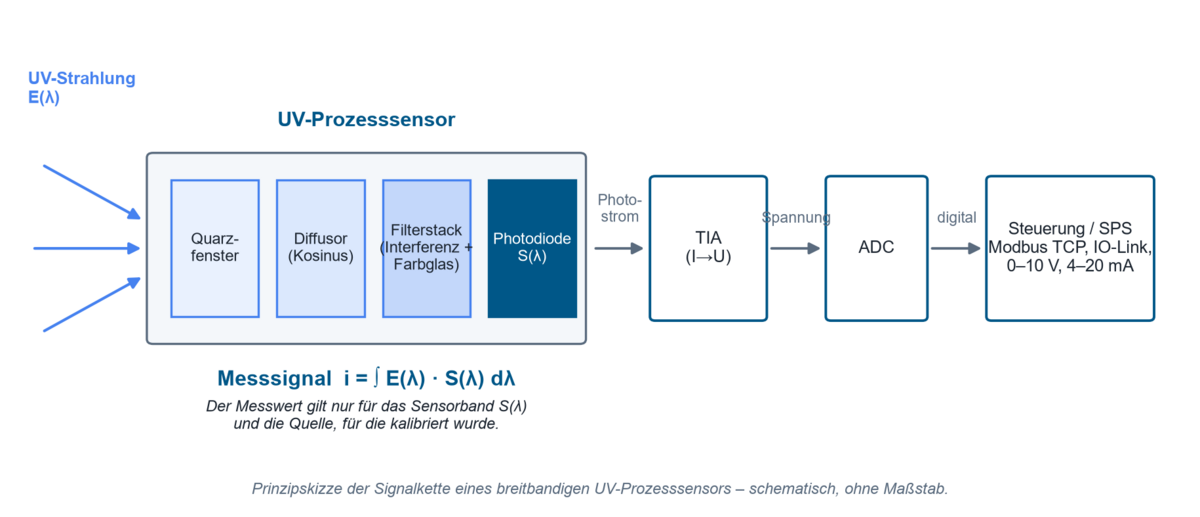
Industriell UV-sensing er basert på den interne fotoelektriske effekten: fotoner med tilstrekkelig energi genererer ladningsbærerpar i halvlederen, og den resulterende fotostrømmen omdannes til en spenning av en transimpedansforsterker og digitaliseres. En bredbåndsprosessensor består av et inngangsvindu (vanligvis kvartsglass, siden kalknatronglass er praktisk talt ugjennomsiktig under omtrent 300 nm), en diffusor som etablerer cosinusrespons, en filterstabel av interferens- og fargeglassfiltre, detektoren og signalkjeden. Utgangssignalet er ikke en “UV-verdi”, men integralet
i = ∫ E(λ) · S(λ) dλ
over produktene av spektral irradians og sensorens realiserte spektrale responsivitet S(λ). Hver avlesning er derfor kun gyldig i forbindelse med sensorbåndet og kilden den ble kalibrert for. Hvordan UV-sensorer er bygget og hva som bestemmer deres spektrale responsivitet, vises i detalj på siden Hvordan UV-sensorer fungerer.
Hvilke teknologier brukes?
På detektorsiden konkurrerer fire prinsipper. Silisiumfotodioder er standarden og trenger en filterstabel for UV-selektivitet; siliciumkarbid vinner terreng i UV-C fordi det er iboende ufølsomt for synlig lys. AlGaN-detektorer tilbyr justerbare bandkanter, men degraderer betydelig mer under prosessbetingelser. Spektroradiometre løser opp bølgelengdefordelingen og unngår spektral mismatch, men er tregere og mer omfattende.
| Teknologi | Egenskaper | Fordeler | Begrensninger | Typisk bruksområde |
|---|---|---|---|---|
| Si-fotodiode med filterstabel | bredbånd, bandposisjon definert av interferens- og fargeglassfiltre | høy responsivitet, lineær, lav kostnad, µs tidskonstant | filteravhengig; typer som ikke er optimert for UV, taper nesten all responsivitet ved 200 nm, UV-optimerte mindre enn 5–6 % | inline-overvåking av UV-A/UV-B ved herding og trykking |
| SiC-fotodiode | iboende blind for synlig lys, bredt båndgap | 90 h ved 60 mW/cm² og 80 °C uten målbar degradering; ved 350 °C bare −12 % de første 120 h, deretter stabil | lavere responsivitet; 120 h innkjøring nødvendig før nullpunkt | UV-C-desinfeksjon, varme herdetunneler |
| AlGaN-fotodiode | bandkant justerbar via Al-innhold | spektralt selektiv uten en ekstra filterstabel | i samme test ca. −85 % tap av responsivitet etter 90 h ved 60 mW/cm² og 80 °C, dermed begrenset under høy UV- og temperaturbelastning | smalbånds spesialløsninger med en definert bandkant ved moderat temperatur- og dosebelastning |
| Spektroradiometer | bølgelengdeoppløst måling 200–1100 nm | unngår spektral mismatch, muliggjør mismatch-korreksjon i henhold til CIE 220:2016 | tregere, dyrere, sjelden inline-kapabel | referansemåling, sensorjustering, karakterisering av kilder |
På kildesiden står middeltrykk kvikksølvlamper (bredbånds UV-C til UV-A, 400 W til 24 kW) og lavtrykkslamper (ca. 254 nm, UV-utbytte opp til ca. 40 %) mot de smalbånds UV-LED-ene ved 365, 385, 395 og 405 nm. Valget av kilde bestemmer direkte kravene til sensoren: jo smalere emisjonsspekteret er, desto mer følsomt reagerer en bredbåndssensor på mismatch.
Hvilke prosessvariabler er avgjørende
Irradians E (W/m²) er den momentane effekttettheten på virkningsstedet og avgjør om en fotoreaksjon starter i det hele tatt – ved radikalpolymerisering er en minimumsirradians en terskelbetingelse.
Stråleeksponering H (J/m², industrielt “dose”) er tidsintegralet H = ∫ E(t) dt og avgjør graden av oppnådd konvertering. For omregning: 10 W/m² tilsvarer 1 mW/cm². Et prosessvindu må derfor alltid angis i to dimensjoner – med Emin/Emax og Hmin/Hmax.
Spektral fordeling: Siden effekten er bølgelengdeavhengig og sensoren vekter spektralt, kan en avlesning uten angitt spektralbånd ikke tolkes.
Samplingsfrekvens og integreringstid: Metrologisk oppstår dosen som en sum av diskrete samples; kvaliteten er direkte en funksjon av samplingsfrekvensen.
Geometri og avstand: Kvadratlovens omvendte forhold gjelder bare tilnærmet for kilder som virker som punktkilder; som tommelfingerregel bør r ≥ 10 · d følges, der d er den største dimensjonen av det utstrålende arealet. Avlesninger ved kortere avstander er gyldige, men må ikke omregnes via 1/r².
Temperatur påvirker fra begge sider: UV-C-LED-er viser temperaturkoeffisienter for strålingseffekt mellom −0,8 %/K og +0,4 %/K, og for hver 10 °C økning i sperrelagstemperatur halveres L70-levetiden.
Hva begrenser prosessen eller fører til feil?
Den vanligste feilslutningen er å likestille elektrisk effekt med optisk dose. Mellom effektforbruk og effekt på delen ligger konverteringseffektivitet, kildealdring, reflektorforurensning, vindustransmisjon, avstand og innfallsvinkel. Det er dokumentert, for eksempel, at enkelte UV-C-LED-typer faller til 50–70 % av startverdien i løpet av omtrent de første 100 driftstimene uten å være defekte, mens gode komponenter fortsatt leverer 90–95 % etter 1 000 h – derfor bør nullpunktet først måles etter en innkjøringsperiode på 100–200 h.
En ren tidsangivelse er like utilstrekkelig. H = E · t forutsetter en tidsmessig konstant irradians – en betingelse som ikke er oppfylt ved aldrende lamper, PWM-dimming og bevegelige substrater.
Den tredje typiske misforståelsen gjelder måleplasseringen. En måling ved siden av prosesstedet fanger verken opp skyggelegging fra delen eller den faktiske limfugegeometrien. Omvendt forstyrrer en målebjelke direkte i strålebanen selve prosessen: ved 13 mm avstand ble det målt 4,83 % energitap og en reduksjon i toppirradians på 13,85 %, ved 38 mm bare henholdsvis 0,8 % og 2,3 %.
Til slutt undervurderes aldringen av selve måleinstrumentet. Solarisering misfarger glass, fotomørkning reduserer transmisjonen til fargetglassfiltre jevnt over hele spekteret, og hydrokarboner polymeriserer under UV på optiske overflater; kun 8 h ved 253,7 nm og bare 10,5 µW/cm² økte mørkestrømmen til en Si-fotodiode med 10,2 %. En permanent installert sensor uten periodiske referansekontroller forskyver derfor uunngåelig det dokumenterte prosessvinduet.
Hvordan samvirker materiale, spektrum og geometri?
Spektral mismatch er ofte det største enkeltbidraget til målingens usikkerhet med narrowband-kilder. Sammenligningsmålinger med fire nykalibrerte radiometre på UV-LED-er ga omtrent ±5 % med et spektralt tilpasset instrument, men avvik på 9–91 % med et uegnet bånd – nærmere bestemt en underestimering på 65 % ved 385 nm og en overestimering på mer enn 40 % ved 405 nm. Litteratur fra fagorganisasjoner oppgir en underestimering på rundt 75 % for en UV-A-sensor sentrert på 375 nm på et 395 nm-system. For bredbåndskilder tallfester CIE 220:2016 det samme problemet via mismatch-faktorer: en spredning på 1,5 % over CIE-referansespektrene, men en faktor på 1,377 for lavtrykks- og 1,360 for mellomtrykks-kvikksølv.
Normativt bånd, sensorbånd, produsentbånd
Båndgrensene i seg selv er ikke entydige. CIE definerer UV-A som 315–400 nm og påpeker eksplisitt at det ikke kan defineres en presis grense mellom UV og synlig stråling. ISO 20473:2007 begrenser derimot UV-A til 315–380 nm og viser selv i en fotnote til den avvikende grensen på 400 nm. Standarder for solkrem setter grensen mellom UV-A og UV-B til 320 i stedet for 315 nm. Den samme betegnelsen “UVA” kan derfor bety 315–400, 315–380, 320–400, 320–390 eller – definert via 10 % punkter – 309–367 nm.
Spesialtilfellet 405 nm viser den praktiske konsekvensen: normativt ligger denne bølgelengden i det synlige, fiolette området, industrielt behandles den som en UV-herdingsbølgelengde. ISO 3059 krever til og med en relativ responsivitet under 2 % ved 405 nm for UV-A-målere i penetrantprøving – samme bølgelengde er nyttestråling ved herding og spredt stråling ved ikke-destruktiv prøving. Produsentbånd som UVA+ (330–455 nm) eller UVBB (230–400 nm) er bevisst prosesstilpasset og er uttrykkelig ikke normative. En oversikt over spektralområdene og deres normative grenser finnes på siden Retningslinjer, normer og standarder innen UV.
Fotonenergi, doseintegral og reciprositet
Effektiviteten til en UV-kilde starter med energien til det enkelte fotonet:
EPh = h · c / λ
der h = Plancks konstant, c = lyshastigheten og λ = bølgelengde.
Ved 365 nm tilsvarer dette rundt 3,4 eV, ved 254 nm rundt 4,9 eV. Bare fotoner over aktiveringstersklet til en fotoinitiator eller over absorpsjonsbåndet til DNA utløser den ønskede reaksjonen – derfor gir samme irradians ved en annen bølgelengde helt forskjellige prosessresultater. Den samme energiskalaen forklarer hvorfor fotoioniseringsdetektorer må arbeide i vakuum-UV ved 8,4 til 10,6 eV.
Den andre kjerneligningen er doseintegralet H = ∫ E(t) dt. Den utbredte forenklingen H = E · t tilsvarer Bunsen-Roscoe-reciprositetsprinsippet: samme dose skal gi samme effekt, uavhengig av hvordan den fordeles mellom intensitet og tid. Forutsetningene er en tidsmessig konstant irradians og en lineær, ikke-mettende fotoreaksjon. For solarier er dette spesialtilfellet uttrykkelig kun tillatt “etter innbrenning av lampen og under konstante driftsforhold”.
Modellbegrensninger: Ved radikalpolymerisering gjelder reciprositet ikke fullt ut, fordi en minimumsirradians betinger starten av reaksjonen, og oksygeninhibering samt varmetilførsel virker intensitetsavhengig. En dokumentert sammenligning viser dette kvantitativt: et 365 nm-system med 21 ms pulser, 85 % driftssyklus og 460 mW/cm² toppverdi nådde 10 J/cm² på 25 s ved 40 °C substrattemperatur, mens CW-drift ved 520 mW/cm² krevde 14 J/cm² og 65 °C – over 220 mW/cm² CW oppstod substratskade. Mindre dose førte her til det bedre resultatet; det enkle produktet E · t ville ha antydet feil utforming.
Praktisk konsekvens: Ved pulserte kilder må dosen fanges som et sant tidsintegral med en dokumentert samplingsfrekvens, og prosessregistreringen må angi CW-middelverdi, toppverdi og dose separat. Ved identisk energitetthet kan et måleinstrument vise sterkt avvikende toppverdier avhengig av sampling – begge verdiene er formelt korrekte, men definert forskjellig.
Regneeksempel: hvilken samplingsfrekvens krever en banelinje?
Forutsetninger: LED-array med L = 25 mm vinduslengde i banens retning, banehastighet v = 120 m/min = 2 m/s. N = 20 prøver er nødvendig innenfor bestrålingssonen; under fem prøver anses toppregistreringen som kritisk.
Modell: fs ≳ N · v / L
Beregning: fs ≥ 20 · 2 m/s / 0,025 m = 1 600 Hz
Resultat og tolkning: Minst rundt 1 600 Hz er nødvendig; de 2 048 Hz som i praksis anbefales for raske LED- og digitaltrykkapplikasjoner, ligger konsekvent over dette. En enhet med 128 Hz fanger bare opp rundt 1,2 prøver i toppområdet til en kvikksølvlampe ved 120 m/min (400 ft/min), eller 1,6 under en LED – dosen kan fortsatt virke plausibel mens toppverdien blir praktisk talt tilfeldig. Diagnoseregelen er: stor variasjon i toppverdier fra kjøring til kjøring ved stabil dose er en indikator på en utilstrekkelig samplingsfrekvens, ikke på en ustabil prosess. Nyquist-kriteriet fs ≥ 2 · fmax er den absolutte nedre grensen her; amplitudetrofasthet krever betydelig oversampling.
Hvor brukes industrielle UV-sensorer?
Elektronikk og halvledere utgjør det største sluttbrukersegmentet for UV-herding med en inntektsandel på 29,43 % (2025); andre studier oppgir 32 til 35 %. Conformal coating og pottemasser med snevre dosevinduer er avgjørende; litografi bruker 248 nm (KrF) og 193 nm (ArF), VUV-overflaterensing 172 nm.
Bilindustri og e-mobilitet er ikke kvantifisert separat i markedsstudier; sammenstilling av battericeller, liming av kraftelektronikk og innkapsling av sensormoduler nevnes.
Trykk og emballasje står for 35,25 % av inntektene fra UV-herding, med hybridpresser opptil 450 m/min og innebygde LED-rekker – den kritiske størrelsen her er samplingsfrekvensen over hele arbeidsbredden. Ifølge markedsanalyser reduserer automatisk etterjustering av herdeintensiteten feilraten med mer enn 20 %, og prosesskontrollrapportering reduserer feil med opptil 30 % sammenlignet med manuell inspeksjon.
Medisinsk teknologi anses som det raskest voksende sluttbrukersegmentet for UV-herding og UV-sensing; drivkreftene er liming av katetre og kanyler samt UV-C-sterilisering.
UV-desinfeksjon er det strengest regulerte området: i Tyskland krever behandling av drikkevann en reduksjonsekvivalent fluens på minst 400 J/m² ved 254 nm, og UV-C LED-enheter er for tiden ikke godkjent.
Materialtesting og forvitring arbeider med definerte irradianser ved 310 og 340 nm – mer om dette under UV-aldring, fargeekthet og fotostabilitet –, og ikke-destruktiv testing med kilder ved (365 ± 5) nm og omgivelseslys ≤ 20 lx. I alle tilfeller er den kritiske størrelsen den samme: den spektralt korrekt vektede irradiansen på teststedet.
Hvordan måle ved PWM-drift, bevegelige emittere og retrofit i eksisterende linjer?
PWM-drift: Med pulsede LED-er avgjør integreringstiden om det er en middelverdi eller et vilkårlig utdrag som måles. Det må skilles mellom CW-verdien (middelverdi av alle samplinger i et måleintervall), peak maks/min, dose (integrering av CW-verdiene) og pulsenergi (integrering ved maksimal samplingsfrekvens over pulsvarigheten). Praktikable regler er en integreringstid satt til et heltallig multiplum av PWM-perioden og deaktivert auto-ranging.
Bevegelig og robotstyrt bestråling: Tredimensjonale deler kan bare eksponeres homogent med en bevegelig emitter; robotstyrt tørking og lysbuelamper ved 600 mm/s med konstant fokusavstand er industrielt etablert. Design blir i økende grad simuleringsbasert – analytisk via bildekildemetoden med veggreflektans og cosinus for innfallsvinkel, eller via CAD-basert optisk simulering på importerte målgeometrier. Simulering reduserer målekampanjer, men erstatter dem ikke. Dosen som faktisk anvendes på den bevegelige delen, fanges opp av en medfølgende datalogger som curelog Base.
Retrofit i tredjepartsutstyr: Retrofit krever en avveining mellom prosessnærhet og prosessinngripen – dokumentert av tapstallene som er oppgitt ovenfor for 13 mot 38 mm avstand. For installasjon i eksisterende utstyr med begrenset installasjonsplass er inline-sensorer utviklet. Kjøling, vindutransmisjon, kontaminasjonshåndtering og reproduserbarheten av monteringspositionen etter service må også klargjøres. Der måleteknikk, mekanikk, sikkerhet og dataregistrering må utvikles sammen, går veien via spesialmaskinteknikk.
Hvilke størrelser må måles eller overvåkes?
En prioritering følger av bruksområdene. Den primære størrelsen som skal overvåkes, er irradiansen på det tilgjengelige stedet nærmest prosessen, fra den doseres som et tidsintegral, supplert med sensor- og kildetemperatur. En bredbåndsmåling er tilstrekkelig hvis kilden er spektralt stabil og sensoren er kalibrert for nøyaktig denne kilden. En spektral måling blir nødvendig når kildetyper blandes, LED-bølgelengder endres eller sensorer kontrolleres mot en referanse. En romlig oppløst måling over arbeidsbredden er nødvendig så snart emitterarrayer segmenteres eller deler er tredimensjonale.
Et realistisk usikkerhetsbudsjett per målepunkt omfatter kalibrering, spektral mismatch, vinkelfeil, linearitet, temperatur og langtidsdrift. Et publisert referanseeksempel kombinerer 4 % spektral, 3 % vinkel, 3 % linearitet, 5 % kalibrering, 3 % temperatur og 12 % langtidsdrift til en total usikkerhet på 15 % – drift dominerer. Instrumentspesifikasjoner for industriell UV-måleteknikk er 4,5–6,0 % kalibreringsusikkerhet (k = 2), under 1 % linearitetsfeil og under 3 %/år aldring. Hvordan påliteligheten til en slik målekjede kan påvises statistisk, er beskrevet i målesystemanalysen av UV-sensorer; metrologisk sporbarhet leveres av et akkreditert kalibreringslaboratorium.
Tilkoblingen til styringssystemet avgjør om en avlesning blir kontrollerbar og reviderbar. Analoge grensesnitt (0–10 V, 4–20 mA) leverer den skalerte øyeblikksverdien og er tilstrekkelige for grenseverdiovervåking. Modbus TCP overfører registre over Ethernet og forblir et slankt, universelt tilgjengelig grunngrensesnitt; det kjenner imidlertid ingen semantikk, ingen metadata, ingen sesjoner og ingen sikkerhetspolicyer. På sensorsiden dekker PLC-sensorer med analoge utgangssignaler, PLC.net med Modbus TCP og JSON over HTTP, og PLC.D med RS-485, RS-232 og USB disse tilkoblingene.
IO-Link fyller nøyaktig det gapet som grunngrensesnittene etterlater: det skiller mellom fire datatyper – prosessdata med opptil 32 byte per retning, PortQualifier, enhetsdata (parametere, identifikasjon, diagnostikk) og hendelser som tilsmussing eller overoppheting.
Over feltnivået gir OPC UA informasjonsmodellen; OPC UA FX er utgitt med diagnostikk og LLDP-modellering. For den leverandørnøytrale beskrivelsen av selve enheten standardiserer IEC 63278-1:2023 Asset Administration Shell; delmodellen Digital Nameplate gir merkeskiltdata interoperabelt.
Utover selve avlesningen bør datastrømmen derfor omfatte: enhetsstatus etter de fire NAMUR NE 107-signalene failure, function check, out of specification og maintenance required, kalibreringsstatus inkludert utløpsdato, sensorserienummer, samplingsfrekvens og spektralbånd. Det digitale kalibreringssertifikatet finnes som et XML-format som er både maskinlesbart og maskintolkbart i overensstemmelse med DIN EN ISO/IEC 17025:2018-03. Den praktiske begrensningen forblir infrastrukturen: i DACH-regionen bruker 58 % av bedriftene desentralisert databehandling, men bare 16 % i full skala.
Å skille fra UV-inline-overvåking av irradians er absorpsjons- og transmisjonsmåling i væsker – det er domenet til prosessfotometre.
Det mest effektive mottiltaket er periodisk sammenligning mot et referanseradiometer som RMD Pro. Den eneste normativt fullstendige praksisen kommer fra desinfeksjon av drikkevann: driftssensoren kan avlese høyst 5 % over referansen, en justering er tillatt opp til 10 %, en kumulativ justeringssum over 20 % betyr sensorutskifting, senest etter 10 000 h eller to år; kontrollintervaller er halvårlige ved ≤ 100 m³/h og månedlige over. Denne logikken kan overføres til ikke-regulerte prosesser. For UV-måleinstrumenter anbefales et rekalibreringsintervall på 12 måneder fra første bestråling. På revisjonssiden krever prøveutstyrsforvaltning etter ISO 9001 dessuten at man vurderer konsekvensen for allerede frigitte produkter når en feilavlesning oppdages – noe som forutsetter at tidsserier med sensor-ID og kalibreringshistorikk finnes.
Fra sensorsignal til målestørrelse: en strømutgang kartlegger måleområdet lineært. Kalkulatoren konverterer mellom signal og målestørrelse i begge retninger. Alle fire endepunkter kan redigeres, slik at 0–10 V eller et begrenset område passer sammen med 4–20 mA. Med 4–20 mA betyr et signal under områdestart en brutt linje, ikke en avlesning på null.
Kalkulatoren kjører i nettleseren din; ingen data overføres.
Hva viser vitenskapelige publikasjoner?
Seks arbeider utgjør det tekniske grunnlaget for hovedpåstandene i denne teksten om detektoraldring, kontroll og sensorklassifisering:
- Aldring av detektormaterialer. Under realistisk prosessbelastning (90 h, 60 mW/cm², 80 °C) viste en SiC-fotodiode ingen målbar degradering, mens to AlGaN-dioder tapte omtrent −85 % følsomhet i samme test. Sensorens materialvalg avgjør derfor hvor lenge en kalibrering forblir gyldig. – Weiss, T.; Papathanasiou, K.; Krüger, S.: Aging behavior of AlGaN and SiC UV photodetectors, RadTech.
- Bølgelengdeoppløst detektordegradering. UV-optimaliserte Si-fotodioder taper mindre enn 5–6 % følsomhet i UV, ikke-optimaliserte komponenter svikter nesten fullstendig ved 200 nm; over 300 nm ble ingen degradering påvist i noen diode. – Quantification of UV Light-Induced Spectral Response Degradation, PMC10934760.
- Levetidssikkerhet for UV-C-LED-er. Evalueringen av komponenter fra 14 til 15 produksjonsserier ga en nominell restytelse på 90–95 % etter 1 000 h, med R70-levetider mellom 1 000 h og mer enn 10 000 h – et bevis på at generelle levetidspåstander fra produsenten ikke kan erstatte en måling. – Onushkin et al.: J. Phys. Photonics 7:032002, 2025.
- Kontroll av prosessvariabelen. En FTIR-basert sanntidskontroll av monomerkonvertering (2,0 s samplingstid, 5,4 ± 0,8 s dødtid) kompenserte fullt ut for et påført effekttap på 50 % i UV-kilden – hittil demonstrert i laboratorieskala. – Hafkamp et al.: Real-time feedback controlled monomer conversion – a new paradigm for UV curing, RadTech.
- Prediksjon av gjenværende levetid. Gamma- og Wiener-prosesser presterer bedre enn industristandarden IESNA TM-21; en LSTM-RNN reduserte prediksjonsfeilen med 29,7 %. – Journal of Computational Design and Engineering 12(9):184, 2025.
- Spektral klassifisering av 405 nm. Den germicide effekten ved 405 nm tilhører synlig fiolett-blått lys, ikke UV-området – grunnlaget for den metrologiske sondringen mellom UV- og VIS-sensorbånd. – Maclean et al.: J Hosp Infect, 2014.
Publikasjonssøkeren lister alle publikasjoner om automatisering vi kjenner til – søkbare etter enhet, fagfelt og søkeord.
Automatiserte UV-prosesser i kundepublikasjoner
Automatisert og overvåket UV-bestråling forekommer også i flere fasetter i publikasjonene fra Opsytec-kunder – fra robotstyrt herding til dosefangst på pulserende kilder.
Beskriver robotstyrt UV-herding av tredimensjonale deler med konstant fokusavstand – den industrielle praksisen bak den bevegelige bestrålingen som er omtalt ovenfor.
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. "Schnelle und zuverlässige 3D-Lackhärtung." JOT Journal für Oberflächentechnik 58.5 (2018): 20-21.
Evaluerer en eksperimentell UV-C-robot under kontrollerte forhold og i reell sykehusdrift – en bevegelig kilde med skiftende geometri hvor effekten må dokumenteres radiometrisk.
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. "Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario." Journal of Hospital Infection (2024).
Følger et silikonlim under UV-eksponering i høyvakuum med én multiparameter-sensor – prosessovervåking under forhold hvor ingen referanseradiometer lenger passer på målestedet.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Dokumenterer dekontaminering av krydderpulver med pulserende lys via den påførte dosen – pulserende drift av samme type som syklede UV-LED-linjer også produserer.
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. "Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder." Journal of Food Process Engineering 45.2 (2022): e13948.
Flere arbeider fra alle anvendelsesområder er listet under publikasjoner av kunder etter emne.
Vanlige spørsmål om UV-måling i automatisering
Hvorfor er lampeeffekt ikke tilstrekkelig som prosessvariabel?
Mellom elektrisk effekt og effekten på delen ligger konverteringseffektivitet, aldring av kilden, forurensning, vindutransmisjon, avstand og innfallsvinkel. UV-C-LED-er alene faller til 50–70 % av startverdien innen omtrent de første 100 driftstimene. Det som må kontrolleres og dokumenteres, er derfor irradiansen målt ved virkningspunktet, ikke utstyrets tilstand. Den generelle utledningen – fra elektrisk effekt via elektrooptisk effektivitet til målestørrelsen ved virkningspunktet – er gitt under radiometriske størrelser.
Når er en bredbåndssensor tilstrekkelig, og når er det behov for en spektral måling?
En bredbåndssensor er tilstrekkelig hvis kilden er spektralt stabil og sensoren er kalibrert for nettopp denne kilden. Ved endring av kilde, blandede kildetyper eller narrowband LED-er oppstår avvik på 9 til 91 % avhengig av kombinasjonen av sensor og kilde. Da er en spektral måling eller en dokumentert mismatch-korreksjonsfaktor nødvendig.
Hvilken samplingsfrekvens krever en rask linje?
Utformingsregelen er fs ≳ N · v / L med N ≈ 20 samples i bestrålingssonen. Med en vinduslengde på 25 mm og 120 m/min resulterer dette i minst 1 600 Hz; for raske LED- og digitaltrykk-applikasjoner anbefales 2 048 Hz. Ved 128 Hz fanges toppen praktisk sett tilfeldig ved høye hastigheter.
Gjelder H = E · t alltid?
Nei. Likningen forutsetter en tidsmessig konstant irradians. Ved PWM-drift, aldrende kilder eller bevegelige substrater må dosen registreres som et sant tidsintegral. Videre er reciprositet ikke en naturlov for polymerisering: en PWM-prosess oppnådde et bedre resultat med 10 J/cm² enn CW-drift med 14 J/cm².
Er 405 nm UV-stråling?
Normativt nei: CIEs øvre grense for UV-A er 400 nm, og 405 nm behandles i litteraturen som synlig fiolett-blått lys. Industrielt regnes 405 nm likevel blant bølgelengdene for UV-herding. En avlesning ved 405 nm kan bare tolkes når standarden eller sensorbåndet er angitt.
Hvor ofte må en prosess-UV-sensor justeres eller rekalibreres?
For UV-måleinstrumenter anbefales 12 måneder fra første bestråling. Ved desinfeksjon av drikkevann er referansesammenligning forskrevet halvårlig eller månedlig, justering er tillatt opp til 10 %, og fra 20 % kumulativt må sensoren byttes. Denne logikken kan overføres til ikke-regulerte prosesser.
Hvilke data bør en UV-sensor levere i tillegg til måleverdien?
Enhetsstatus i henhold til NAMUR NE 107 med signalene feil, funksjonskontroll, utenfor spesifikasjon og vedlikehold nødvendig, diagnostiske hendelser som forurensning eller overoppheting, serienummer, kalibreringsstatus, samplingsfrekvens og spektralbånd. Uten disse metadataene er en avlesning ikke etterprøvbar.
Hvilket grensesnitt passer til hvilken oppgave?
Analoge utganger (0–10 V, 4–20 mA) passer for grenseverdiovervåking, Modbus TCP som et enkelt Ethernet-basisgrensesnitt for måleverdier. Semantikk, identifikasjon og diagnostisk kontekst kan ikke overføres på denne måten; for det er IO-Link med IODD, OPC UA-informasjonsmodeller eller AAS-delmodeller nødvendig.
Hvordan kan UV-stråling overvåkes i et produksjonssystem?
Med en permanent installert sensor på det tilgjengelige punktet nærmest prosessen, hvis verdi kontrolleren leser. Det som overvåkes er irradiansen; dosen følger av denne som et tidsintegral. Analoge sensorer med 0–10 V eller 4–20 mA er tilstrekkelige for grenseverdiovervåking, mens digitale sensorer over RS-485 eller Modbus TCP også leverer kalibreringsstatus og enhetstilstand. Driftstimer eller lampestrøm er ingen erstatning for en måling.
Hvilke UV-sensorer er egnet for Industri 4.0?
Det som betyr noe er ikke sensoren alene, men hva den overfører sammen med måleverdien. En analog utgang leverer et tall uten kontekst. Nettverkstilkoblet produksjon krever sensorer med et digitalt grensesnitt som bærer serienummer, kalibreringsstatus, spektralbånd og enhetsstatus i henhold til NAMUR NE 107. Modbus TCP over Ethernet er det enkle grunnlaget; semantikk og identifikasjon bæres bare av IO-Link med IODD, OPC UA-informasjonsmodeller eller AAS-delmodeller.
Hvordan fungerer UV-prosesskontroll?
Sensoren måler irradiansen ved virkningspunktet, kontrolleren sammenligner den med settpunktet og justerer lampeeffekt, dimmeverdi eller fremføringshastighet. To grenser gjelder: prosessvinduet må spesifiseres i to dimensjoner, med nedre og øvre grenser for irradians og dose, og ved pulserte LED-er må integrasjonstiden være et helt multiplum av PWM-perioden. Uten disse definisjonene styrer systemet på en vilkårlig del. Reguleringshastigheten er begrenset av målekjeden: digitale sensorer leverer typisk nye verdier innen 20 ms.
Relaterte bruksområder
Veien fra en avlesning til en prosessfrigivelse ser lik ut på flere felt: i emballasje- og fylleteknologi må UV-trinnet gi en frigivelsesbeslutning innenfor cyklustiden, i bilindustrien er dosen et integral langs en robotstyrt bane, og innen lys- og displaymåling flyttes fotometrisk testing fra prøvetaking i laboratoriet til enden av linjen. Den samme prosesskjeden går igjen innen UV-liming, potting og innkapsling, i transmisjonstesting for laserprosesser og i fluorescerende inspeksjon. Hvordan samme oppgave viser seg med en bevegelig emitter – der dosen oppstår som et integral langs en bane snarere enn som produktet av irradians og tid – er beskrevet under robotikk. Det fulle bildet finnes i oversikten UV-applikasjoner.
Forfatter: Dr. Mark Paravia
Dr.-Ing. Mark Paravia er administrerende direktør i Opsytec Dr. Gröbel GmbH i Ettlingen og leder det akkrediterte kalibreringslaboratoriet. Etter sin forskning på pulserende xenon-eksimerutladninger ved Institute of Lighting Technology ved KIT, er hans nåværende fokus på optisk strålingsmåleteknikk. Han er nestleder av DIN-standardiseringskomiteen FNL 7 «Optical Radiation», og medlem av DVGW-prosjektgruppen for UV-desinfeksjon.
Rådgivning om integrasjon av UV-prosesser
Er du usikker på om avlesningen fra et eksisterende system beskriver irradiansen i selve limfugen – eller bare tilstanden til en sensor hvis spektralbånd ikke samsvarer med LED-bølgelengden som brukes? Avklaringen starter med tre opplysninger: sensorbånd, samplingsfrekvens og datoen for siste sporbare kalibrering. På dette grunnlaget vurderer vi sammen med deg om prosessvinduet ditt blir overvåket, eller om det kun vises en driftstilstand – send oss spørsmålet ditt.
