


Tecnologia UV per l'automazione e l'integrazione di processo
L'integrazione di processo UV significa incorporare sorgenti di radiazione ultravioletta e la relativa tecnica di misura in sequenze di produzione automatizzate, in modo che la radiazione non sia piu trattata come uno stato dell'apparecchiatura ma gestita come una variabile di processo controllata e documentata. L'obiettivo tecnico e un effetto fotochimico o fotobiologico riproducibile – polimerizzazione, attivazione superficiale, disinfezione, eccitazione della fluorescenza – al variare dei tempi di ciclo, dell'invecchiamento della sorgente e della geometria del pezzo.
Cio che conta non e la potenza della lampada o le ore di funzionamento, bensi l'irradianza E in W/m² effettivamente presente nel punto di azione, l'esposizione radiante H in J/m² da essa integrata nel tempo, la distribuzione spettrale della sorgente e la risoluzione temporale della misura. La sfida centrale consiste nel rilevare queste grandezze nel processo in corso con un'incertezza di misura nota e nel trasmetterle al controllore in forma leggibile dalla macchina.
Come si stanno evolvendo il mercato e la tecnologia?
Per il settore della “misurazione UV nei processi automatizzati” non esiste una cifra di mercato autonoma e affidabile. Tre mercati adiacenti fungono da indicatori e devono essere tenuti rigorosamente separati dal punto di vista metodologico; sommarli non è ammissibile a causa del doppio conteggio.
Il mercato dei sistemi di polimerizzazione UV viene quantificato in modo molto diverso a seconda dell'ambito: USD 6,71 miliardi (2025) con un CAGR del 17,12% fino al 2031 quando si contano attrezzature e materiali, contro USD 2,78 miliardi (2025) con un CAGR dell'8,3% fino al 2032 per i soli sistemi senza materiali. Entrambi i valori sono plausibili – misurano cose diverse. Più rilevante della cifra assoluta per la questione dell'automazione è il dato strutturale secondo cui nel 2025 già il 46,6% dei sistemi era completamente automatizzato e i sistemi inline o integrati nella produzione hanno raggiunto un volume di USD 927,1 milioni.
Il mercato dell'automazione industriale per il 2025 è stimato tra USD 221,64 miliardi e USD 272,51 miliardi con un CAGR del 9,80%, con una quota europea del 32,99%; il sensing industriale, con circa USD 30 miliardi e un CAGR di circa il 9%, è il mercato di riferimento più coerente. Il mercato dei sensori UV in sé è a malapena utilizzabile come indicatore: le cifre variano tra USD 192,68 milioni (2024) e USD 5,81 miliardi (2025) – un fattore superiore a 25, poiché nessuno degli studi esaminati definisce se vengono conteggiati chip sensori, radiometri o sistemi di misurazione.
Il cambiamento tecnologico è meglio documentato della dimensione del mercato. Le lampade a mercurio detengono ancora circa la metà del fatturato (52,42% o 49,2% per il 2025), mentre oltre il 55% dei sistemi appena spediti è basato su LED – il fatturato del parco installato e la quota delle nuove installazioni devono qui essere tenuti separati. Sul fronte normativo, l'esenzione RoHS per le lampade di polimerizzazione UV a mercurio è stata prorogata solo fino a inizio 2027.
La catena causale è quindi facile da seguire: la transizione verso sorgenti LED a banda stretta e gradi più elevati di automazione porta a funzionamento pulsato, tempi di ciclo più brevi e array di emettitori segmentati – aumentando così le esigenze in termini di misurazione. Un sensore a banda larga utilizzato su una lampada a mercurio non è più immediatamente valido su un LED da 385 nm, e una frequenza di campionamento sufficiente a 25 m/min manca il picco di irradianza a 120 m/min.
In primo luogo, il controllo si sposta dalla variabile manipolata alla variabile target. Invece della potenza della lampada, si controlla la dose che raggiunge il substrato – nei prodotti di serie con 128 samples/s (troppo pochi per bande veloci, vedi esempio pratico di seguito), risoluzione di 1 mW/cm² e valore target di 50 mJ/cm² ± 10%, in funzionamento pilota con un sensore spostato lungo la larghezza di lavoro e prove fino a 250 m/min.
In secondo luogo, l'efficienza dei LED UV-C sta crescendo a passi da gigante: 200 mW a 265 nm con un'efficienza wall-plug del 10,2%, validata PTB, rispetto al 5,3% del predecessore. Questo sposta la soglia economica rispetto alle lampade a mercurio, mentre il far-UVC a 222 nm rimane intorno all'1%.
In terzo luogo, l'autodescrizione dei dispositivi da campo sta diventando l'aspettativa – trainata da IO-Link, OPC UA FX e Asset Administration Shell. In quarto luogo, la IEC TR 63381:2025 fornisce per la prima volta linee guida sull'ispezione in campo dell'emissione UV, affrontando la tensione di rete instabile, la temperatura e gli emettitori con stato di invecchiamento sconosciuto.
È necessaria cautela con tre termini: presso i produttori di apparecchiature UV, “manutenzione predittiva” significa prevalentemente monitoraggio dello stato con contatore delle ore di esercizio e allarme di soglia; i “gemelli digitali” dei sistemi UV esistono finora come specchi di dati cloud, non come modelli accoppiati a simulazione; e per la “polimerizzazione assistita dall'IA” non è documentata alcuna riferibilità metrologica dell'irradianza effettiva – il ciclo di controllo si chiude tramite dati di lavoro e feedback dell'utente.
Come si misura la radiazione UV nei processi industriali
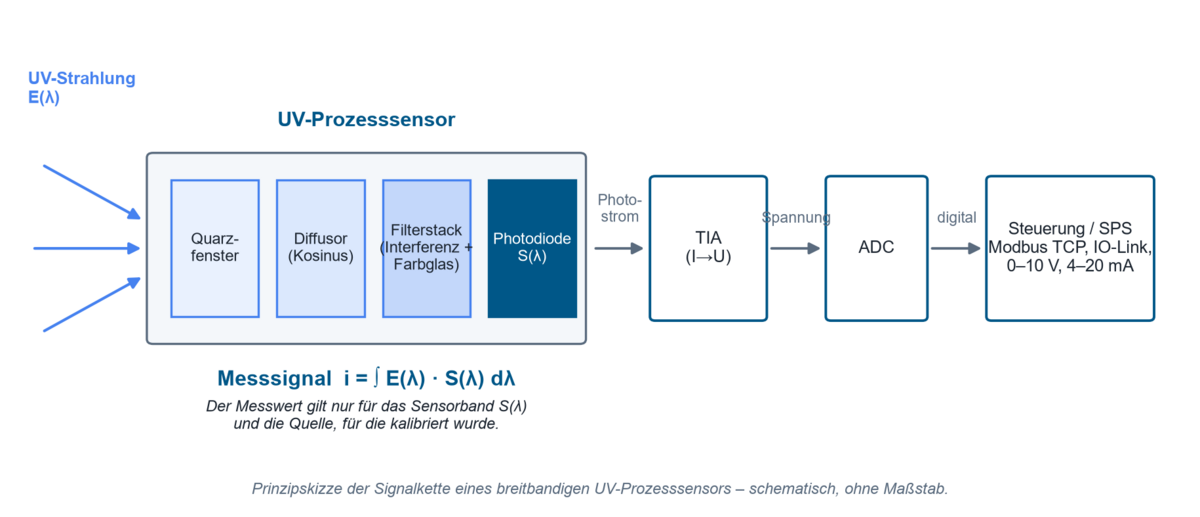
Il rilevamento UV industriale si basa sull'effetto fotoelettrico interno: i fotoni con energia sufficiente generano coppie di portatori di carica nel semiconduttore, e la fotocorrente risultante viene convertita in tensione da un amplificatore a transimpedenza e digitalizzata. Un sensore di processo a banda larga è costituito da una finestra d'ingresso (di solito vetro di quarzo, poiché il vetro sodico-calcico è praticamente opaco sotto circa 300 nm), un diffusore per stabilire la risposta cosinusoidale, uno stack di filtri interferenziali e filtri in vetro colorato, il rilevatore e la catena del segnale. Il segnale in uscita non è un “valore UV” ma l'integrale
i = ∫ E(λ) · S(λ) dλ
sui prodotti dell'irradianza spettrale e della responsività spettrale realizzata del sensore S(λ). Ogni lettura è quindi valida solo in relazione alla banda del sensore e alla sorgente per cui è stato tarato. Come sono costruiti i sensori UV e cosa determina la loro responsività spettrale è illustrato in dettaglio nella pagina Come funzionano i sensori UV.
Quali tecnologie vengono utilizzate?
Sul lato dei rilevatori, si contendono il campo quattro principi. I fotodiodi al silicio sono lo standard e necessitano di uno stack di filtri per la selettività UV; il carburo di silicio si sta affermando nell'UV-C perché è intrinsecamente insensibile alla luce visibile. I rilevatori AlGaN offrono bordi di banda regolabili ma si degradano considerevolmente più in condizioni di processo. Gli spettroradiometri risolvono la distribuzione delle lunghezze d'onda ed evitano il mismatch spettrale, ma sono più lenti e più elaborati.
| Tecnologia | Caratteristiche | Vantaggi | Limitazioni | Applicazione tipica |
|---|---|---|---|---|
| Fotodiodo Si con stack di filtri | banda larga, posizione della banda definita da filtri a interferenza e vetro colorato | alta responsività, lineare, economico, costante di tempo in µs | dipendente dal filtro; i tipi non ottimizzati per l'UV perdono quasi tutta la responsività a 200 nm, quelli ottimizzati per l'UV meno del 5–6 % | monitoraggio inline di UV-A/UV-B nella polimerizzazione e nella stampa |
| Fotodiodo SiC | intrinsecamente cieco al visibile, ampio bandgap | 90 h a 60 mW/cm² e 80 °C senza degrado misurabile; a 350 °C solo −12 % nelle prime 120 h, stabile successivamente | responsività inferiore; necessario un burn-in di 120 h prima della baseline | disinfezione UV-C, tunnel di polimerizzazione a caldo |
| Fotodiodo AlGaN | bordo di banda regolabile tramite il contenuto di Al | selettivo spettralmente senza uno stack di filtri aggiuntivo | nello stesso test perdita di responsività di circa −85 % dopo 90 h a 60 mW/cm² e 80 °C, quindi limitato con carico elevato di UV e temperatura | soluzioni speciali a banda stretta con un bordo di banda definito a carico moderato di temperatura e dose |
| Spettroradiometro | misurazione risolta in lunghezza d'onda 200–1100 nm | evita il mismatch spettrale, consente la correzione del mismatch secondo CIE 220:2016 | più lento, più costoso, raramente capace di inline | misurazione di riferimento, taratura del sensore, caratterizzazione della sorgente |
Sul lato delle sorgenti, le lampade a vapori di mercurio a media pressione (UV-C a UV-A a banda larga, da 400 W a 24 kW) e le lampade a bassa pressione (circa 254 nm, rendimento UV fino a circa il 40 %) si confrontano con i LED UV a banda stretta a 365, 385, 395 e 405 nm. La scelta della sorgente determina direttamente le esigenze del sensore: quanto più stretto è lo spettro di emissione, tanto più sensibilmente un sensore a banda larga reagisce al mismatch.
Quali variabili di processo sono decisive?
Irradianza E (W/m²) è la densità di potenza istantanea nel punto di azione e decide se una fotoreazione inizia affatto – nella polimerizzazione radicalica un'irradianza minima è una condizione di soglia.
Esposizione radiante H (J/m², industrialmente “dose”) è l'integrale nel tempo H = ∫ E(t) dt e determina il grado di conversione raggiunto. Per la conversione: 10 W/m² corrispondono a 1 mW/cm². Una finestra di processo deve quindi sempre essere specificata in due dimensioni – con Emin/Emax e Hmin/Hmax.
Distribuzione spettrale: Poiché l'effetto dipende dalla lunghezza d'onda e il sensore pesa spettralmente, una lettura senza l'indicazione della banda spettrale non può essere interpretata.
Frequenza di campionamento e tempo di integrazione: Dal punto di vista metrologico, la dose risulta come somma di campioni discreti; la sua qualità è funzione diretta della frequenza di campionamento.
Geometria e distanza: La legge dell'inverso del quadrato vale solo in modo approssimativo per sorgenti che agiscono come sorgenti puntiformi; come regola empirica si dovrebbe osservare r ≥ 10 · d, dove d è la dimensione maggiore dell'area emittente. Le letture a distanze minori sono valide, ma non devono essere convertite tramite 1/r².
La temperatura agisce su entrambi i fronti: i LED UV-C mostrano coefficienti di temperatura della potenza radiante tra −0,8 %/K e +0,4 %/K, e per ogni aumento di 10 °C della temperatura di giunzione la durata L70 si dimezza.
Cosa limita il processo o porta a errori?
L'errore più comune è equiparare la potenza elettrica alla dose ottica. Tra il consumo di potenza e l'effetto sul pezzo si interpongono l'efficienza di conversione, l'invecchiamento della sorgente, la contaminazione del riflettore, la trasmissione della finestra, la distanza e l'angolo di incidenza. È documentato, ad esempio, che alcuni tipi di LED UV-C scendono al 50–70 % del loro valore iniziale entro circa le prime 100 ore di funzionamento senza essere difettosi, mentre componenti di buona qualità forniscono ancora il 90–95 % dopo 1.000 h – motivo per cui il valore di riferimento dovrebbe essere misurato solo dopo un periodo di rodaggio di 100–200 h.
Anche una semplice indicazione del tempo è insufficiente. H = E · t presuppone un'irradianza costante nel tempo – una condizione non soddisfatta con lampade in invecchiamento, dimmerazione PWM e substrati in movimento.
Il terzo tipico equivoco riguarda il punto di misura. Una misura accanto al punto di processo non cattura né l'ombreggiatura causata dal pezzo né la geometria effettiva della linea di incollaggio. Al contrario, una barra di misura posta direttamente nel percorso del fascio interferisce con il processo: a 13 mm di distanza sono state misurate una perdita di energia del 4,83 % e una diminuzione del 13,85 % dell'irradianza di picco, mentre a 38 mm rispettivamente solo lo 0,8 % e il 2,3 %.
Infine, l'invecchiamento dello stesso strumento di misura viene sottovalutato. La solarizzazione scolora i vetri, il photodarkening riduce uniformemente su tutto lo spettro la trasmissione dei filtri in vetro colorato e gli idrocarburi polimerizzano sotto UV sulle superfici ottiche; appena 8 h a 253,7 nm e soli 10,5 µW/cm² hanno aumentato del 10,2 % la corrente di buio di un fotodiodo al silicio. Un sensore installato in modo permanente senza controlli periodici di riferimento sposta quindi inevitabilmente la finestra di processo documentata.
Come interagiscono materiale, spettro e geometria?
Il mismatch spettrale è spesso il singolo contributo maggiore all'incertezza di misura con sorgenti a banda stretta. Misurazioni comparative con quattro radiometri appena tarati su LED UV hanno prodotto circa ±5 % con uno strumento spettralmente adattato, ma deviazioni dal 9 al 91 % con una banda non idonea – nello specifico una sottostima del 65 % a 385 nm e una sovrastima di oltre il 40 % a 405 nm. La letteratura associativa riporta una sottostima di circa il 75 % per un sensore UV-A centrato a 375 nm su un sistema a 395 nm. Per le sorgenti a banda larga, la CIE 220:2016 quantifica lo stesso problema tramite fattori di mismatch: una dispersione dell'1,5 % tra gli spettri di riferimento CIE, ma un fattore di 1,377 per il mercurio a bassa pressione e di 1,360 per quello a media pressione.
Banda normativa, banda del sensore, banda del produttore
I limiti delle bande di per sé non sono univoci. La CIE definisce l'UV-A come 315–400 nm e osserva esplicitamente che non è possibile definire un confine preciso tra radiazione UV e visibile. La norma ISO 20473:2007, al contrario, limita l'UV-A a 315–380 nm e rimanda essa stessa in una nota a piè di pagina al limite divergente di 400 nm. Le norme sui filtri solari fissano il confine UV-A/UV-B a 320 invece di 315 nm. La stessa etichetta “UVA” può di conseguenza significare 315–400, 315–380, 320–400, 320–390 o – definita tramite i punti al 10 % – 309–367 nm.
Il caso speciale dei 405 nm mostra la conseguenza pratica: normativamente questa lunghezza d'onda si trova nel campo del violetto visibile, industrialmente viene trattata come lunghezza d'onda per la polimerizzazione UV. La norma ISO 3059 richiede addirittura per i misuratori UV-A nel controllo con liquidi penetranti una responsività relativa inferiore al 2 % a 405 nm – la stessa lunghezza d'onda è radiazione utile nella polimerizzazione e radiazione parassita nelle prove non distruttive. Le bande dei produttori come UVA+ (330–455 nm) o UVBB (230–400 nm) sono deliberatamente adattate al processo e espressamente non normative. Una panoramica degli intervalli spettrali e dei relativi limiti normativi è riportata nella pagina Linee guida, norme e standard nell'UV.
Energia del fotone, integrale di dose e reciprocità
L'efficacia di una sorgente UV inizia con l'energia del singolo fotone:
EPh = h · c / λ
dove h = costante di Planck, c = velocità della luce e λ = lunghezza d'onda.
A 365 nm ciò corrisponde a circa 3,4 eV, a 254 nm a circa 4,9 eV. Solo i fotoni sopra la soglia di attivazione di un fotoiniziatore o sopra la banda di assorbimento del DNA innescano la reazione desiderata – motivo per cui la stessa irradianza a una lunghezza d'onda diversa produce risultati di processo completamente diversi. La stessa scala energetica spiega perché i rivelatori a fotoionizzazione devono operare nell'UV sotto vuoto tra 8,4 e 10,6 eV.
La seconda equazione fondamentale è l'integrale di dose H = ∫ E(t) dt. La semplificazione diffusa H = E · t corrisponde al principio di reciprocità di Bunsen-Roscoe: la stessa dose dovrebbe produrre lo stesso effetto, indipendentemente da come venga suddivisa tra intensità e tempo. Le condizioni preliminari sono un'irradianza costante nel tempo e una fotoreazione lineare, non saturante. Per i solarium, questo caso speciale è espressamente consentito solo “dopo il rodaggio della lampada e in condizioni operative costanti”.
Limiti del modello: Nella polimerizzazione radicalica, la reciprocità non vale in modo continuo, poiché un'irradianza minima condiziona l'inizio della reazione e l'inibizione da ossigeno, così come l'apporto termico, agiscono in funzione dell'intensità. Un confronto documentato lo dimostra quantitativamente: un sistema a 365 nm con impulsi da 21 ms, duty cycle dell'85 % e picco di 460 mW/cm² ha raggiunto 10 J/cm² in 25 s con una temperatura del substrato di 40 °C, mentre il funzionamento CW a 520 mW/cm² ha richiesto 14 J/cm² e 65 °C – oltre 220 mW/cm² CW si sono verificati danni al substrato. In questo caso una dose inferiore ha portato al risultato migliore; il semplice prodotto E · t avrebbe suggerito una progettazione errata.
Conseguenza pratica: Con le sorgenti pulsate, la dose deve essere rilevata come vero integrale nel tempo con una frequenza di campionamento documentata, e il registro di processo deve indicare separatamente il valore medio CW, il valore di picco e la dose. A parità di densità di energia, uno strumento di misura può visualizzare valori di picco fortemente diversi in funzione del campionamento – entrambi i valori sono formalmente corretti, ma definiti in modo diverso.
Esempio pratico: quale frequenza di campionamento serve a una linea web?
Ipotesi: array LED con L = 25 mm di lunghezza della finestra nella direzione del web, velocità del web v = 120 m/min = 2 m/s. Sono richiesti N = 20 campioni all'interno della zona di irraggiamento; sotto i cinque campioni, la rilevazione del picco è considerata critica.
Modello: fs ≳ N · v / L
Calcolo: fs ≥ 20 · 2 m/s / 0,025 m = 1.600 Hz
Risultato e interpretazione: Sono necessari almeno circa 1.600 Hz; i 2.048 Hz raccomandati nella pratica per applicazioni LED rapide e di stampa digitale si collocano costantemente sopra questo valore. Un dispositivo con 128 Hz rileva solo circa 1,2 campioni nella regione di picco di una lampada a mercurio a 120 m/min (400 ft/min), o 1,6 sotto un LED – la dose può ancora apparire plausibile mentre il valore di picco diventa praticamente casuale. La regola diagnostica è: una grande dispersione dei valori di picco tra le prove con dose stabile è un indicatore di una frequenza di campionamento insufficiente, non di un processo instabile. Il criterio di Nyquist fs ≥ 2 · fmax rappresenta qui il limite inferiore assoluto; la fedeltà dell'ampiezza richiede un considerevole sovracampionamento.
Dove vengono utilizzati i sensori UV industriali?
Elettronica e semiconduttori costituiscono il maggiore segmento di utenti finali della polimerizzazione UV con una quota di fatturato del 29,43% (2025); altri studi indicano dal 32 al 35%. Il conformal coating e i compound per potting con finestre di dose ristrette sono critici; la litografia utilizza 248 nm (KrF) e 193 nm (ArF), la pulizia superficiale VUV 172 nm.
Automotive ed e-mobility non sono quantificati separatamente negli studi di mercato; vengono citati l'assemblaggio di celle di batteria, l'incollaggio dell'elettronica di potenza e l'incapsulamento di moduli sensore.
Stampa e imballaggio rappresentano il 35,25% del fatturato della polimerizzazione UV, con macchine da stampa ibride fino a 450 m/min e array LED inline – la grandezza critica qui è la frequenza di campionamento sull'intera larghezza di lavoro. Secondo l'analisi di mercato, la regolazione automatica dell'intensità di polimerizzazione riduce il tasso di difettosità di oltre il 20%, e il reporting per il controllo di processo riduce i difetti fino al 30% rispetto all'ispezione manuale.
La tecnologia medicale è considerata il segmento di utenti finali della polimerizzazione UV e del sensing UV in più rapida crescita; i fattori trainanti sono l'incollaggio di cateteri e aghi nonché la sterilizzazione UV-C.
La disinfezione UV è l'ambito più regolamentato: in Germania, il trattamento dell'acqua potabile richiede una fluenza equivalente di riduzione di almeno 400 J/m² a 254 nm, e i dispositivi a LED UV-C non sono attualmente approvati.
Il collaudo dei materiali e l'invecchiamento atmosferico lavorano con irradianze definite a 310 e 340 nm – maggiori informazioni al riguardo alla pagina Invecchiamento UV, solidità del colore e fotostabilità –, e i controlli non distruttivi con sorgenti a (365 ± 5) nm e luce ambientale ≤ 20 lx. In tutti i casi la grandezza critica è la stessa: l'irradianza correttamente ponderata spettralmente nel punto di prova.
Come misurare con funzionamento PWM, emettitori in movimento e retrofit in linee esistenti
Funzionamento PWM: Con LED pulsati, il tempo di integrazione decide se viene misurato un valore medio o un estratto casuale. Occorre distinguere tra il valore CW (media di tutti i campioni in un intervallo di misura), picco max/min, dose (integrazione dei valori CW) ed energia dell'impulso (integrazione alla massima frequenza di campionamento sulla durata dell'impulso). Regole praticabili sono un tempo di integrazione impostato su un multiplo intero del periodo PWM e l'auto-ranging disattivato.
Irraggiamento in movimento e guidato da robot: Le parti tridimensionali possono essere esposte in modo omogeneo solo con un emettitore in movimento; l'asciugatura guidata da robot e le lampade ad arco a 600 mm/s con distanza focale costante sono consolidate a livello industriale. La progettazione è sempre più basata sulla simulazione – analiticamente tramite il metodo delle sorgenti immagine con riflettanze delle pareti e angolo di incidenza coseno, oppure tramite simulazione ottica basata su CAD su geometrie target importate. La simulazione riduce le campagne di misura, ma non le sostituisce. La dose effettivamente applicata sulla parte in movimento viene rilevata da un data logger mobile come il curelog Base.
Retrofit in apparecchiature di terzi: Il retrofit richiede un compromesso tra vicinanza al processo e interferenza con il processo – documentato dai valori di perdita citati sopra per una distanza di 13 contro 38 mm. Per l'installazione in apparecchiature esistenti con spazio di montaggio limitato, sono progettati sensori inline. Devono inoltre essere chiariti il raffreddamento, la trasmissione della finestra, la gestione della contaminazione e la riproducibilità della posizione di montaggio dopo la manutenzione. Dove tecnologia di misura, meccanica, sicurezza e acquisizione dati devono essere sviluppati insieme, la strada porta attraverso l'ingegneria di macchine speciali.
Quali grandezze devono essere misurate o monitorate?
Dalle applicazioni deriva una prioritizzazione. La grandezza primaria da monitorare è l'irradianza nel punto accessibile più vicino al processo, da cui la dose come integrale nel tempo, integrata dalla temperatura del sensore e della sorgente. Una misura a banda larga è sufficiente se la sorgente è spettralmente stabile e il sensore è stato tarato esattamente per questa sorgente. Una misura spettrale diventa necessaria quando si mescolano tipi di sorgente, si cambiano le lunghezze d'onda dei LED o si controllano i sensori rispetto a un riferimento. Una misura risolta spazialmente sulla larghezza di lavoro è richiesta non appena gli array di emettitori sono segmentati o i pezzi sono tridimensionali.
Un bilancio realistico dell'incertezza per punto di misura comprende taratura, mismatch spettrale, errore angolare, linearità, temperatura e drift a lungo termine. Un esempio di riferimento pubblicato combina 4% spettrale, 3% angolare, 3% linearità, 5% taratura, 3% temperatura e 12% drift a lungo termine in un'incertezza totale del 15% – il drift domina. Le specifiche degli strumenti della tecnologia di misura UV industriale sono 4,5–6,0% di incertezza di taratura (k = 2), meno dell'1% di errore di linearità e meno del 3%/anno di invecchiamento. Come si può dimostrare statisticamente l'affidabilità di una tale catena di misura è descritto nella analisi del sistema di misura dei sensori UV; la riferibilità metrologica è fornita da un laboratorio di taratura accreditato.
Il collegamento al controllore decide se una lettura diventa controllabile e verificabile. Le interfacce analogiche (0–10 V, 4–20 mA) forniscono il valore istantaneo scalato e sono sufficienti per il monitoraggio delle soglie. Modbus TCP trasferisce registri via Ethernet e rimane un'interfaccia base leggera e universalmente disponibile; tuttavia non conosce semantica, metadati, sessioni né politiche di sicurezza. Sul lato sensore, i sensori PLC con segnali di uscita analogici, il PLC.net con Modbus TCP e JSON via HTTP, e il PLC.D con RS-485, RS-232 e USB coprono questi collegamenti.
IO-Link colma esattamente il vuoto lasciato dalle interfacce base: distingue quattro tipi di dati – dati di processo con fino a 32 byte per direzione, PortQualifier, dati del dispositivo (parametri, identificazione, diagnostica) ed eventi come contaminazione o sovratemperatura.
Al di sopra del livello di campo, OPC UA fornisce il modello informativo; OPC UA FX è stato rilasciato con diagnostica e modellazione LLDP. Per la descrizione neutra rispetto al fornitore del dispositivo stesso, la IEC 63278-1:2023 standardizza l'Asset Administration Shell; il submodello Digital Nameplate fornisce i dati di targa in modo interoperabile.
Oltre alla lettura stessa, il flusso di dati dovrebbe quindi includere: stato del dispositivo secondo i quattro segnali NAMUR NE 107 guasto, controllo funzionale, fuori specifica e manutenzione richiesta, stato di taratura inclusa la data di scadenza, numero di serie del sensore, frequenza di campionamento e banda spettrale. Il certificato di taratura digitale esiste in un formato XML sia leggibile che interpretabile automaticamente in conformità con la DIN EN ISO/IEC 17025:2018-03. La limitazione pratica resta l'infrastruttura: nella regione DACH, il 58% delle aziende utilizza l'elaborazione decentralizzata dei dati, ma solo il 16% a piena scala.
Da distinguere dal monitoraggio inline UV dell'irradianza è la misura di assorbimento e trasmissione nei liquidi – questo è il dominio dei fotometri di processo.
La contromisura più efficace è il confronto periodico con un radiometro di riferimento come l'RMD Pro. L'unica prassi normativamente completa proviene dalla disinfezione dell'acqua potabile: il sensore di servizio può leggere al massimo il 5% sopra il riferimento, è consentita una regolazione fino al 10%, una somma cumulativa di regolazioni superiore al 20% comporta la sostituzione del sensore, al più tardi dopo 10.000 h o due anni; gli intervalli di controllo sono semestrali a ≤ 100 m³/h e mensili al di sopra. Questa logica può essere trasferita a processi non regolamentati. Per gli strumenti di misura UV si raccomanda un intervallo di nuova taratura di 12 mesi dal primo irraggiamento. Sul lato audit, la gestione delle attrezzature di prova secondo ISO 9001 richiede inoltre di valutare l'impatto sui prodotti già rilasciati quando viene rilevata una lettura errata – il che presuppone che esistano serie temporali con ID del sensore e cronologia di taratura.
Dal segnale del sensore alla grandezza misurata: un'uscita in corrente mappa linearmente il campo di misura. Il calcolatore converte tra segnale e grandezza misurata in entrambe le direzioni. Tutti i quattro punti finali sono modificabili, in modo che 0–10 V o un campo limitato si adattino insieme a 4–20 mA. Con 4–20 mA, un segnale inferiore all'inizio del campo indica una linea interrotta, non una lettura di zero.
Il calcolatore viene eseguito nel vostro browser; non viene trasmesso alcun dato.
Cosa mostrano le pubblicazioni scientifiche?
Sei lavori forniscono la base tecnica per le affermazioni centrali di questo testo sull'invecchiamento dei rilevatori, sul controllo e sulla classificazione dei sensori:
- Invecchiamento dei materiali dei rilevatori. Sotto un carico di processo realistico (90 h, 60 mW/cm², 80 °C), un fotodiodo SiC non ha mostrato alcuna degradazione misurabile, mentre due diodi AlGaN hanno perso circa il −85 % di responsività nello stesso test. La scelta del materiale del sensore determina quindi per quanto tempo una taratura rimane valida. – Weiss, T.; Papathanasiou, K.; Krüger, S.: Aging behavior of AlGaN and SiC UV photodetectors, RadTech.
- Degradazione dei rilevatori risolta in lunghezza d'onda. I fotodiodi Si ottimizzati per UV perdono meno del 5–6 % di responsività nell'UV, i componenti non ottimizzati falliscono quasi completamente a 200 nm; sopra i 300 nm non è stata rilevata alcuna degradazione in nessun diodo. – Quantification of UV Light-Induced Spectral Response Degradation, PMC10934760.
- Affidabilità dei LED UV-C. La valutazione di componenti provenienti da 14 a 15 lotti di produzione ha prodotto un valore nominale del 90–95 % di potenza residua dopo 1.000 h, con durate R70 comprese tra 1.000 h e più di 10.000 h – una prova che le dichiarazioni generiche del produttore sulla durata non sostituiscono una misurazione. – Onushkin et al.: J. Phys. Photonics 7:032002, 2025.
- Controllo della variabile di processo. Un controllo in tempo reale basato su FTIR della conversione dei monomeri (tempo di campionamento 2,0 s, tempo morto 5,4 ± 0,8 s) ha compensato completamente una perdita di potenza imposta del 50 % della fonte UV – dimostrato finora su scala di laboratorio. – Hafkamp et al.: Real-time feedback controlled monomer conversion – a new paradigm for UV curing, RadTech.
- Previsione della durata residua. I processi Gamma e Wiener superano lo standard industriale IESNA TM-21; una rete LSTM-RNN ha ridotto l'errore di previsione del 29,7 %. – Journal of Computational Design and Engineering 12(9):184, 2025.
- Classificazione spettrale dei 405 nm. L'effetto germicida a 405 nm appartiene alla luce visibile violetto-blu, non all'intervallo UV – la base per la distinzione metrologica tra le bande dei sensori UV e VIS. – Maclean et al.: J Hosp Infect, 2014.
Il motore di ricerca delle pubblicazioni elenca tutte le pubblicazioni sull'automazione a noi note – ricercabili per dispositivo, ambito e parola chiave.
Processi UV automatizzati nelle pubblicazioni dei clienti
L'irraggiamento UV automatizzato e monitorato compare anche in diverse forme nelle pubblicazioni dei clienti Opsytec – dalla polimerizzazione guidata da robot alla rilevazione della dose su sorgenti pulsate.
Descrive la polimerizzazione UV guidata da robot di pezzi tridimensionali con distanza di irraggiamento costante – la pratica industriale dietro l'irraggiamento in movimento discusso sopra.
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. "Schnelle und zuverlässige 3D-Lackhärtung." JOT Journal für Oberflächentechnik 58.5 (2018): 20-21.
Valuta un robot UV-C sperimentale in condizioni controllate e nel funzionamento ospedaliero reale – una sorgente in movimento con geometria variabile il cui effetto deve essere dimostrato in modo radiometrico.
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. "Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario." Journal of Hospital Infection (2024).
Segue un adesivo siliconico sotto esposizione UV in alto vuoto con un unico sensore multiparametrico – monitoraggio del processo in condizioni in cui nessun radiometro di riferimento si adatta più al punto di misura.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Documenta la decontaminazione di polvere di spezie con luce pulsata tramite la dose applicata – funzionamento pulsato del tipo che producono anche le linee LED UV cicliche.
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. "Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder." Journal of Food Process Engineering 45.2 (2022): e13948.
Ulteriori lavori di tutti i settori applicativi sono elencati alla voce pubblicazioni dei clienti per argomento.
Domande frequenti sulla misurazione UV nell'automazione
Perché la potenza della lampada non è sufficiente come variabile di processo?
Tra la potenza elettrica e l'effetto sul pezzo si interpongono l'efficienza di conversione, l'invecchiamento della sorgente, la contaminazione, la trasmissione della finestra, la distanza e l'angolo di incidenza. I LED UV-C da soli scendono al 50–70 % del loro valore iniziale entro circa le prime 100 ore di funzionamento. Ciò che deve essere controllato e documentato è quindi l'irradianza misurata nel punto di azione, non lo stato dell'apparecchiatura. La derivazione generale – dalla potenza elettrica, attraverso l'efficienza elettro-ottica, fino al misurando nel punto di azione – è riportata alla pagina grandezze radiometriche.
Quando è sufficiente un sensore a banda larga e quando è necessaria una misurazione spettrale?
Un sensore a banda larga è sufficiente se la sorgente è spettralmente stabile e il sensore è stato tarato esattamente per questa sorgente. Con cambi di sorgente, tipi di sorgente misti o LED a banda stretta, si presentano deviazioni dal 9 al 91 % a seconda della combinazione sensore-sorgente. In tal caso è necessaria una misurazione spettrale o un fattore di correzione per mismatch documentato.
Quale frequenza di campionamento richiede una linea veloce?
La regola di progettazione è fs ≳ N · v / L con N ≈ 20 campioni nella zona di irraggiamento. Con una lunghezza della finestra di 25 mm e 120 m/min, risultano almeno 1.600 Hz; per applicazioni rapide con LED e stampa digitale si raccomandano 2.048 Hz. A 128 Hz il picco viene rilevato praticamente in modo casuale alle alte velocità.
Vale sempre H = E · t?
No. L'equazione presuppone un'irradianza costante nel tempo. Con funzionamento PWM, sorgenti in invecchiamento o substrati in movimento, la dose deve essere rilevata come un vero integrale temporale. Inoltre, la reciprocità non è una legge naturale della polimerizzazione: un processo PWM ha ottenuto un risultato migliore con 10 J/cm² rispetto al funzionamento CW con 14 J/cm².
405 nm è radiazione UV?
Normativamente no: il limite superiore CIE per l'UV-A è 400 nm, e 405 nm è trattato in letteratura come luce visibile viola-blu. Industrialmente, tuttavia, 405 nm rientra tra le lunghezze d'onda di polimerizzazione UV. Una lettura a 405 nm può essere interpretata solo con la norma o la banda del sensore indicata.
Con quale frequenza un sensore UV di processo deve essere aggiustato o sottoposto a nuova taratura?
Per gli strumenti di misura UV si raccomandano 12 mesi dal primo irraggiamento. Nella disinfezione dell'acqua potabile, il confronto di riferimento è prescritto semestralmente o mensilmente, l'aggiustamento è consentito fino al 10 %, e da un cumulo del 20 % il sensore deve essere sostituito. Questa logica è trasferibile a processi non regolamentati.
Quali dati dovrebbe fornire un sensore UV oltre alla lettura?
Stato del dispositivo secondo NAMUR NE 107 con i segnali guasto, verifica funzionale, fuori specifica e manutenzione richiesta, eventi diagnostici come contaminazione o sovrariscaldamento, numero di serie, stato di taratura, frequenza di campionamento e banda spettrale. Senza questi metadati, una lettura non è verificabile.
Quale interfaccia è adatta a quale compito?
Le uscite analogiche (0–10 V, 4–20 mA) sono adatte al monitoraggio delle soglie, Modbus TCP come interfaccia Ethernet di base semplice per le letture. Semantica, identificazione e contesto diagnostico non possono essere trasportati in questo modo; per questi sono necessari IO-Link con IODD, modelli informativi OPC UA o sottomodelli AAS.
Come si può monitorare la radiazione UV in un impianto di produzione?
Con un sensore installato in modo permanente nel punto accessibile più vicino al processo, il cui valore viene letto dal controllore. Ciò che viene monitorato è l'irradianza; la dose ne deriva come integrale temporale. Sensori analogici con 0–10 V o 4–20 mA sono sufficienti per il monitoraggio delle soglie, mentre i sensori digitali su RS-485 o Modbus TCP forniscono anche lo stato di taratura e la condizione del dispositivo. Le ore di funzionamento o la corrente della lampada non sostituiscono una misurazione.
Quali sensori UV sono adatti all'Industria 4.0?
Ciò che conta non è il sensore da solo, ma ciò che trasmette insieme alla lettura. Un'uscita analogica fornisce un numero senza contesto. La produzione connessa richiede sensori con un'interfaccia digitale che trasportino numero di serie, stato di taratura, banda spettrale e stato del dispositivo secondo NAMUR NE 107. Modbus TCP su Ethernet è la base semplice; semantica e identificazione sono trasportate solo da IO-Link con IODD, modelli informativi OPC UA o sottomodelli AAS.
Come funziona il controllo di processo UV?
Il sensore misura l'irradianza nel punto di azione, il controllore la confronta con il valore di consegna e regola la potenza della lampada, il valore di dimmerazione o la velocità di avanzamento. Si applicano due limiti: la finestra di processo deve essere specificata in due dimensioni, con limiti inferiore e superiore per irradianza e dose, e con LED pulsati il tempo di integrazione deve essere un multiplo intero del periodo PWM. Senza queste definizioni il sistema controlla su una sezione casuale. La velocità di controllo è limitata dalla catena di misura: i sensori digitali forniscono tipicamente nuovi valori ogni 20 ms.
Campi di applicazione correlati
Il percorso da una lettura a una decisione di rilascio del processo appare simile in diversi settori: nella tecnologia di imballaggio e riempimento la fase UV deve produrre una decisione di rilascio entro il tempo di ciclo, nell'industria automobilistica la dose è un integrale lungo un percorso guidato da robot, e nella misurazione della luce e dei display il test fotometrico si sposta dal campionamento in laboratorio alla fine della linea. La stessa catena di processo si ripresenta nell'incollaggio, potting ed encapsulation UV, nel test di trasmissione per processi laser e nell'ispezione a fluorescenza. Come lo stesso compito si presenti con un emettitore in movimento – dove la dose nasce come integrale lungo un percorso piuttosto che come prodotto tra irradianza e tempo – è trattato sotto robotica. Il quadro completo si trova nella panoramica applicazioni UV.
Autore: Dr. Mark Paravia
Dr.-Ing. Mark Paravia è l'amministratore delegato di Opsytec Dr. Gröbel GmbH a Ettlingen e dirige il laboratorio di taratura accreditato. Dopo le sue ricerche sulle scariche a eccimeri di xeno pulsate presso l'Istituto di Tecnica dell'Illuminazione del KIT, il suo attuale ambito di specializzazione è la tecnica di misura della radiazione ottica. È vicepresidente del Comitato di normazione DIN FNL 7 "Radiazione ottica" e membro del Gruppo di progetto DVGW sulla disinfezione UV.
Consulenza sull'integrazione del processo UV
Non siete sicuri se la lettura di un impianto esistente descriva l'irradianza effettiva nella linea di incollaggio – oppure semplicemente lo stato di un sensore la cui banda spettrale non corrisponde alla lunghezza d'onda LED impiegata? La chiarificazione inizia con tre informazioni: banda del sensore, frequenza di campionamento e data dell'ultima taratura riferibile. Su questa base valutiamo insieme a voi se la vostra finestra di processo viene effettivamente monitorata o se viene semplicemente visualizzato uno stato operativo – inviateci la vostra domanda.
