


Technologia UV do automatyzacji i integracji procesów
Integracja procesów UV oznacza wbudowanie źródeł promieniowania ultrafioletowego oraz powiązanej z nimi techniki pomiarowej w zautomatyzowane sekwencje produkcyjne, dzięki czemu promieniowanie nie jest już traktowane jako stan urządzenia, lecz zarządzane jako kontrolowana i dokumentowana zmienna procesowa. Celem technicznym jest powtarzalny efekt fotochemiczny lub fotobiologiczny – utwardzanie, aktywacja powierzchni, dezynfekcja, wzbudzanie fluorescencji – przy zmiennych czasach cyklu, starzeniu się źródła i geometrii części.
Liczy się nie moc lampy ani liczba godzin pracy, lecz natężenie napromienienia E w W/m² faktycznie docierające do punktu działania, napromienienie H w J/m² wyznaczone z niego przez całkowanie w czasie, rozkład widmowy źródła oraz rozdzielczość czasowa pomiaru. Głównym wyzwaniem jest rejestrowanie tych wielkości w trakcie trwającego procesu z określoną niepewnością pomiaru oraz przekazywanie ich do sterownika w formie odczytywalnej maszynowo.
Jak rozwija się rynek i technologia?
Dla obszaru „pomiaru UV w zautomatyzowanych procesach" nie istnieje samodzielna, wiarygodna wielkość rynku. Jako wskaźniki służą trzy sąsiadujące rynki, które metodycznie muszą być trzymane w ścisłej separacji; ich sumowanie jest niedopuszczalne z powodu podwójnego liczenia.
Rynek systemów utwardzania UV jest wyceniany bardzo różnie w zależności od zakresu: 6,71 mld USD (2025) ze wskaźnikiem CAGR 17,12% do 2031 roku, gdy liczone jest wyposażenie i materiały, wobec 2,78 mld USD (2025) ze wskaźnikiem CAGR 8,3% do 2032 roku dla systemów bez materiałów. Obie wartości są wiarygodne – mierzą różne rzeczy. Bardziej istotne dla kwestii automatyzacji niż wartość absolutna jest ustalenie strukturalne, że w 2025 roku już 46,6% systemów było w pełni zautomatyzowanych, a systemy inline lub zintegrowane z produkcją osiągnęły wolumen 927,1 mln USD.
Rynek automatyzacji przemysłowej na 2025 rok szacowany jest na od 221,64 mld USD do 272,51 mld USD ze wskaźnikiem CAGR 9,80%, z 32,99% udziałem europejskim; przemysłowe czujniki (industrial sensing), przy około 30 mld USD i około 9% CAGR, stanowią najbardziej konsekwentny rynek referencyjny. Sam rynek czujników UV jest jako wskaźnik niemal nieprzydatny: wartości rozrzucone są między 192,68 mln USD (2024) a 5,81 mld USD (2025) – czynnik ponad 25, ponieważ żadne z badanych opracowań nie definiuje, czy liczone są chipy czujnikowe, radiometry czy systemy pomiarowe.
Zmiana technologiczna jest lepiej udokumentowana niż wielkość rynku. Lampy rtęciowe wciąż utrzymują około połowy przychodów (52,42% lub 49,2% dla 2025 roku), podczas gdy ponad 55% nowo dostarczanych systemów opiera się na LED – udział przychodów z zainstalowanej bazy i udział nowych instalacji muszą tu być trzymane w separacji. Ze strony regulacyjnej wyjątek RoHS dla rtęciowych lamp utwardzania UV został przedłużony tylko do początku 2027 roku.
Łańcuch przyczynowy jest więc łatwy do śledzenia: przejście na wąskopasmowe źródła LED i wyższy stopień automatyzacji wprowadza pracę pulsacyjną, krótsze czasy cykli i segmentowane matryce emiterów – a tym samym zwiększa wymagania wobec pomiaru. Czujnik szerokopasmowy, który był używany na lampie rtęciowej, nie jest już bez zastrzeżeń ważny na LED 385 nm, a częstotliwość próbkowania, która była wystarczająca przy 25 m/min, przeoczy szczyt natężenia napromienienia przy 120 m/min.
Po pierwsze, kontrola przesuwa się od wielkości sterującej do wielkości docelowej. Zamiast moc lampy, kontrolowana jest dawka docierająca do podłoża – w produktach seryjnych z 128 próbkami/s (za mało dla szybkich taśm, patrz przykład obliczeniowy poniżej), rozdzielczością 1 mW/cm² i wartością docelową 50 mJ/cm² ± 10%, w trybie pilotażowym z czujnikiem przesuwanym po szerokości roboczej i w trybie testowym do 250 m/min.
Po drugie, wydajność diod UV-C wzrasta skokowo: 200 mW przy 265 nm z 10,2% wydajnością wall-plug, zwalidowaną przez PTB, w porównaniu z 5,3% dla poprzedniej generacji. Przesuwa to próg ekonomiczny względem lamp rtęciowych, podczas gdy far-UVC przy 222 nm pozostaje na poziomie około 1%.
Po trzecie, samoopis urządzeń polowych staje się oczekiwaniem – napędzanym przez IO-Link, OPC UA FX i Asset Administration Shell. Po czwarte, IEC TR 63381:2025 po raz pierwszy dostarcza wytycznych do polowej kontroli emisji UV, uwzględniając niestabilne napięcie sieciowe, temperaturę i emitery o nieznanym stanie starzenia.
Ostrożność jest wskazana przy trzech pojęciach: u producentów urządzeń UV „predictive maintenance" oznacza przeważnie condition monitoring z licznikiem godzin pracy i alarmem przekroczenia progu; „digital twins" systemów UV istnieją do tej pory jako zwierciadła danych w chmurze, nie jako modele powiązane z symulacją; a dla „AI-assisted curing" nie jest udokumentowana żadna spójność pomiarowa rzeczywistego natężenia napromienienia – pętla sterowania zamyka się poprzez dane zadania i informacje zwrotne od użytkownika.
Jak mierzone jest promieniowanie UV w procesach przemysłowych
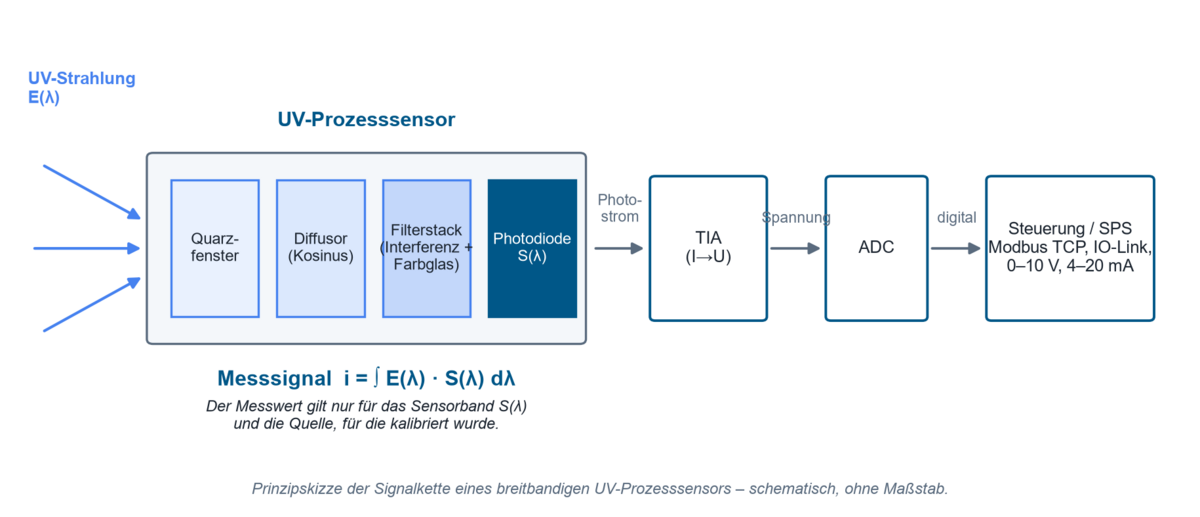
Przemysłowe czujniki UV działają na zasadzie wewnętrznego efektu fotoelektrycznego: fotony o wystarczającej energii generują w półprzewodniku pary nośników ładunku, a powstający fotoprąd jest przekształcany w napięcie przez wzmacniacz transimpedancyjny i cyfryzowany. Szerokopasmowy czujnik procesowy składa się z okna wejściowego (zazwyczaj ze szkła kwarcowego, ponieważ szkło sodowo-wapniowe jest praktycznie nieprzezroczyste poniżej ok. 300 nm), dyfuzora zapewniającego charakterystykę kosinusową, układu filtrów interferencyjnych i szklanych filtrów barwnych, detektora oraz łańcucha sygnałowego. Sygnał wyjściowy nie jest “wartością UV”, lecz całką
i = ∫ E(λ) · S(λ) dλ
z iloczynów widmowego natężenia napromienienia i zrealizowanej czułości widmowej S(λ) czujnika. Każdy odczyt jest zatem prawidłowy tylko w połączeniu z zakresem widmowym czujnika i źródłem, dla którego został wzorcowany. Sposób budowy czujników UV oraz czynniki determinujące ich czułość widmową przedstawiono szczegółowo na stronie Jak działają czujniki UV.
Jakie technologie są stosowane?
Po stronie detektora konkurują cztery zasady działania. Fotodiody krzemowe są standardem i wymagają zestawu filtrów zapewniających selektywność UV; węglik krzemu zyskuje na znaczeniu w zakresie UV-C, ponieważ jest z natury niewrażliwy na światło widzialne. Detektory AlGaN oferują przestrajalne krawędzie pasma, lecz ulegają znacznie silniejszej degradacji w warunkach procesowych. Spektroradiometry rozdzielają rozkład długości fali i pozwalają uniknąć niedopasowania widmowego, są jednak wolniejsze i bardziej złożone.
| Technologia | Charakterystyka | Zalety | Ograniczenia | Typowe zastosowanie |
|---|---|---|---|---|
| Fotodioda Si z zestawem filtrów | szerokopasmowa, położenie pasma określone przez filtry interferencyjne i filtry ze szkła barwnego | wysoka czułość, liniowość, niski koszt, stała czasowa rzędu µs | zależna od filtra; typy nieoptymalizowane pod UV tracą niemal całą czułość przy 200 nm, typy zoptymalizowane pod UV tracą mniej niż 5–6 % | ciągły monitoring UV-A/UV-B przy utwardzaniu i druku |
| Fotodioda SiC | z natury niewrażliwa na światło widzialne, szeroka przerwa energetyczna | 90 h przy 60 mW/cm² i 80 °C bez mierzalnej degradacji; przy 350 °C jedynie −12 % w pierwszych 120 h, następnie stabilna | niższa czułość; wymagane 120 h docierania przed uzyskaniem wartości bazowej | dezynfekcja UV-C, gorące tunele utwardzania |
| Fotodioda AlGaN | krawędź pasma przestrajalna poprzez zawartość Al | selektywność widmowa bez dodatkowego zestawu filtrów | w tym samym teście spadek czułości o ok. −85 % po 90 h przy 60 mW/cm² i 80 °C, stąd ograniczona przydatność przy wysokim obciążeniu UV i temperaturą | wąskopasmowe rozwiązania specjalne z określoną krawędzią pasma przy umiarkowanym obciążeniu UV i temperaturą |
| Spektroradiometr | pomiar z rozdzielczością widmową 200–1100 nm | pozwala uniknąć niedopasowania widmowego, umożliwia korektę niedopasowania zgodnie z CIE 220:2016 | wolniejszy, droższy, rzadko nadaje się do pomiarów ciągłych | pomiar odniesienia, dopasowanie czujników, charakteryzacja źródeł |
Po stronie źródeł promieniowania lampy rtęciowe średniociśnieniowe (szerokopasmowe UV-C do UV-A, od 400 W do 24 kW) oraz lampy niskociśnieniowe (ok. 254 nm, wydajność UV do ok. 40 %) konkurują z wąskopasmowymi diodami LED UV o długościach fali 365, 385, 395 i 405 nm. Wybór źródła bezpośrednio determinuje wymagania wobec czujnika: im węższe widmo emisji, tym bardziej czujnik szerokopasmowy reaguje wrażliwie na niedopasowanie widmowe.
Które parametry procesowe są decydujące?
Natężenie napromienienia E (W/m²) to chwilowa gęstość mocy w punkcie działania i decyduje o tym, czy fotoreakcja w ogóle się rozpocznie – w polimeryzacji rodnikowej minimalne natężenie napromienienia stanowi warunek progowy.
Napromienienie H (J/m², w przemyśle nazywane „dawką") jest całką czasową H = ∫ E(t) dt i decyduje o osiągniętym stopniu konwersji. Dla przeliczenia: 10 W/m² odpowiada 1 mW/cm². Okno procesowe musi więc zawsze być określone w dwóch wymiarach – wartościami Emin/Emax oraz Hmin/Hmax.
Rozkład widmowy: ponieważ efekt zależy od długości fali, a czujnik waży sygnał widmowo, odczyt bez podanego zakresu widmowego nie może zostać zinterpretowany.
Częstotliwość próbkowania i czas całkowania: pod względem metrologicznym dawka powstaje jako suma dyskretnych próbek; jej jakość zależy bezpośrednio od częstotliwości próbkowania.
Geometria i odległość: prawo odwrotności kwadratu obowiązuje jedynie w przybliżeniu dla źródeł działających jak źródła punktowe; jako regułę praktyczną należy zachować r ≥ 10 · d, gdzie d oznacza największy wymiar powierzchni emitującej. Odczyty przy mniejszych odległościach są ważne, lecz nie wolno ich przeliczać za pomocą 1/r².
Temperatura działa w obie strony: diody LED UV-C wykazują współczynniki temperaturowe mocy promieniowania od −0,8 %/K do +0,4 %/K, a wraz z każdym wzrostem temperatury złącza o 10 °C trwałość L70 skraca się o połowę.
Co ogranicza proces lub prowadzi do błędów?
Najczęstszym błędem jest utożsamianie mocy elektrycznej z dawką optyczną. Pomiędzy poborem mocy a efektem na elemencie leżą sprawność konwersji, starzenie się źródła, zanieczyszczenie reflektora, transmisja okna, odległość i kąt padania. Udokumentowano na przykład, że niektóre typy diod UV-C LED spadają do 50–70 % wartości początkowej w ciągu mniej więcej pierwszych 100 godzin pracy bez uszkodzenia, podczas gdy dobre komponenty nadal dostarczają 90–95 % po 1 000 h – dlatego wartość bazową należy mierzyć dopiero po okresie docierania trwającym od 100 do 200 h.
Zwykłe podanie czasu jest równie niewystarczające. H = E · t zakłada stałe w czasie natężenie napromienienia – warunek niespełniony w przypadku starzejących się lamp, ściemniania PWM i poruszających się podłoży.
Trzecim typowym błędnym przekonaniem jest lokalizacja pomiaru. Pomiar obok miejsca procesu nie uwzględnia ani zacienienia przez element, ani rzeczywistej geometrii linii klejenia. Z kolei listwa pomiarowa umieszczona bezpośrednio w torze wiązki zakłóca proces: przy odległości 13 mm zmierzono stratę energii wynoszącą 4,83 % oraz spadek szczytowego natężenia napromienienia o 13,85 %, natomiast przy 38 mm odpowiednio tylko 0,8 % i 2,3 %.
Wreszcie niedoceniane jest starzenie się samego przyrządu pomiarowego. Solaryzacja przebarwia szkła, fotoprzyciemnianie obniża transmisję filtrów ze szkła barwnego równomiernie w całym widmie, a węglowodory polimeryzują pod wpływem promieniowania UV na powierzchniach optycznych; już 8 h przy 253,7 nm i zaledwie 10,5 µW/cm² podniosło prąd ciemny fotodiody Si o 10,2 %. Trwale zainstalowany czujnik bez okresowych kontroli wzorcowych nieuchronnie przesuwa więc udokumentowane okno procesowe.
Jak wzajemnie oddziałują materiał, widmo i geometria?
Niedopasowanie widmowe jest często największym pojedynczym źródłem niepewności pomiaru w przypadku źródeł wąskopasmowych. Pomiary porównawcze z użyciem czterech świeżo wzorcowanych radiometrów na diodach UV LED dały wynik na poziomie około ±5 % przy zastosowaniu przyrządu dopasowanego widmowo, natomiast przy nieodpowiednim paśmie odchylenia wynosiły od 9 do 91 % – w szczególności niedoszacowanie o 65 % przy 385 nm i przeszacowanie o ponad 40 % przy 405 nm. Literatura branżowa podaje niedoszacowanie rzędu około 75 % dla czujnika UV-A o środku pasma 375 nm zastosowanego w systemie 395 nm. W przypadku źródeł szerokopasmowych norma CIE 220:2016 określa ten sam problem za pomocą współczynników niedopasowania: rozrzut 1,5 % w odniesieniu do widm referencyjnych CIE, natomiast współczynnik 1,377 dla rtęciowych lamp niskociśnieniowych i 1,360 dla średniociśnieniowych.
Zakres normatywny, zakres czujnika, zakres producenta
Same granice zakresów nie są jednoznaczne. CIE definiuje UV-A jako 315–400 nm i wyraźnie zaznacza, że nie można precyzyjnie określić granicy między promieniowaniem UV a widzialnym. Norma ISO 20473:2007 natomiast ogranicza UV-A do 315–380 nm i sama w przypisie odnosi się do odmiennej granicy 400 nm. Normy dotyczące filtrów przeciwsłonecznych ustalają granicę UV-A/UV-B na 320 nm, a nie 315 nm. To samo oznaczenie „UVA" może w związku z tym oznaczać 315–400, 315–380, 320–400, 320–390 lub – zdefiniowane poprzez punkty 10 % – 309–367 nm.
Szczególny przypadek 405 nm pokazuje praktyczne konsekwencje: normatywnie ta długość fali leży w widzialnym zakresie fioletu, w przemyśle jednak jest traktowana jako długość fali do utwardzania UV. Norma ISO 3059 wymaga nawet, aby względna czułość przy 405 nm dla mierników UV-A w badaniach penetracyjnych była poniżej 2 % – ta sama długość fali jest promieniowaniem użytecznym w utwardzaniu, a promieniowaniem rozproszonym w badaniach nieniszczących. Zakresy producenta, takie jak UVA+ (330–455 nm) lub UVBB (230–400 nm), są celowo dopasowane do procesu i wyraźnie nie mają charakteru normatywnego. Przegląd zakresów widmowych oraz ich normatywnych granic znajduje się na stronie Wytyczne, normy i standardy w zakresie UV.
Energia fotonu, całka dawki i wzajemność
Skuteczność źródła UV zaczyna się od energii pojedynczego fotonu:
EPh = h · c / λ
gdzie h = stała Plancka, c = prędkość światła, a λ = długość fali.
Przy 365 nm odpowiada to około 3,4 eV, przy 254 nm około 4,9 eV. Tylko fotony powyżej progu aktywacji fotoinicjatora lub powyżej pasma absorpcji DNA wywołują pożądaną reakcję – dlatego to samo natężenie napromienienia przy innej długości fali daje zupełnie inne wyniki procesu. Ta sama skala energii wyjaśnia, dlaczego detektory fotojonizacyjne muszą pracować w próżniowym UV w zakresie od 8,4 do 10,6 eV.
Drugim podstawowym równaniem jest całka dawki H = ∫ E(t) dt. Powszechne uproszczenie H = E · t odpowiada zasadzie wzajemności Bunsena-Roscoego: ta sama dawka powinna dawać ten sam efekt, niezależnie od tego, jak jest ona podzielona między natężenie a czas. Warunkami wstępnymi są stałe w czasie natężenie napromienienia oraz liniowa, nienasycająca się fotoreakcja. W przypadku solariów ten szczególny przypadek jest wyraźnie dopuszczony tylko “po wygrzaniu lamp i w stałych warunkach eksploatacji”.
Granice modelu: W polimeryzacji rodnikowej wzajemność nie obowiązuje w pełnym zakresie, ponieważ minimalne natężenie napromienienia warunkuje rozpoczęcie reakcji, a inhibicja tlenowa oraz wprowadzane ciepło działają w sposób zależny od natężenia. Udokumentowane porównanie pokazuje to ilościowo: układ 365 nm z impulsami 21 ms, 85 % wypełnieniem i wartością szczytową 460 mW/cm² osiągnął 10 J/cm² w ciągu 25 s przy temperaturze podłoża 40 °C, podczas gdy praca w trybie CW przy 520 mW/cm² wymagała 14 J/cm² i 65 °C – powyżej 220 mW/cm² CW dochodziło do uszkodzenia podłoża. Mniejsza dawka dała tu lepszy wynik; prosty iloczyn E · t sugerowałby błędny dobór parametrów.
Konsekwencja praktyczna: W przypadku źródeł impulsowych dawka musi być rejestrowana jako rzeczywista całka czasowa z udokumentowaną częstotliwością próbkowania, a zapis procesu musi podawać osobno wartość średnią CW, wartość szczytową i dawkę. Przy identycznej gęstości energii miernik może wskazywać znacznie różniące się wartości szczytowe w zależności od próbkowania – obie wartości są formalnie poprawne, lecz zdefiniowane inaczej.
Przykład obliczeniowy: jakiej częstotliwości próbkowania wymaga linia wstęgi?
Założenia: matryca LED o szerokości okna L = 25 mm w kierunku wstęgi, prędkość wstęgi v = 120 m/min = 2 m/s. W strefie napromieniowania wymagane jest N = 20 próbek; poniżej pięciu próbek rejestracja wartości szczytowej jest uznawana za krytyczną.
Model: fs ≳ N · v / L
Obliczenie: fs ≥ 20 · 2 m/s / 0,025 m = 1600 Hz
Wynik i interpretacja: Wymagane jest co najmniej około 1600 Hz; zalecane w praktyce dla szybkich aplikacji LED i druku cyfrowego 2048 Hz konsekwentnie przewyższa tę wartość. Urządzenie o częstotliwości 128 Hz rejestruje jedynie około 1,2 próbki w obszarze szczytowym lampy rtęciowej przy prędkości 120 m/min (400 ft/min), a 1,6 w przypadku LED – dawka może nadal wyglądać wiarygodnie, podczas gdy wartość szczytowa staje się praktycznie przypadkowa. Reguła diagnostyczna brzmi: duży rozrzut wartości szczytowych między przebiegami przy stabilnej dawce jest wskaźnikiem niewystarczającej częstotliwości próbkowania, a nie niestabilnego procesu. Kryterium Nyquista fs ≥ 2 · fmax stanowi tu bezwzględną dolną granicę; wierność amplitudy wymaga znacznego nadpróbkowania.
Gdzie stosowane są przemysłowe czujniki UV?
Elektronika i półprzewodniki stanowią największy segment końcowych odbiorców utwardzania UV z udziałem przychodów na poziomie 29,43 % (2025 r.); inne badania podają od 32 do 35 %. Powłoki konforemne i zalewy z wąskimi oknami dawki mają kluczowe znaczenie; litografia wykorzystuje 248 nm (KrF) i 193 nm (ArF), a czyszczenie powierzchni VUV – 172 nm.
Motoryzacja i e-mobilność nie są odrębnie ujmowane liczbowo w badaniach rynku; wymienia się montaż ogniw akumulatorowych, klejenie elementów elektroniki mocy oraz hermetyzację modułów czujnikowych.
Druk i opakowania odpowiadają za 35,25 % przychodów z utwardzania UV, przy maszynach hybrydowych o prędkości do 450 m/min i wbudowanych matrycach LED – kluczową wielkością jest tutaj częstotliwość próbkowania na całej szerokości roboczej. Według analiz rynkowych automatyczna regulacja intensywności utwardzania zmniejsza wskaźnik wad o ponad 20 %, a raportowanie w ramach kontroli procesu redukuje liczbę wad nawet o 30 % w porównaniu z kontrolą ręczną.
Technika medyczna jest uznawana za najszybciej rosnący segment końcowych odbiorców utwardzania UV i pomiaru UV; czynnikami napędowymi są klejenie cewników i igieł oraz sterylizacja UV-C.
Dezynfekcja UV jest dziedziną najsilniej regulowaną: w Niemczech uzdatnianie wody pitnej wymaga dawki równoważnej redukcji wynoszącej co najmniej 400 J/m² przy 254 nm, a urządzenia z diodami UV-C LED nie są obecnie dopuszczone.
Badania materiałowe i testy starzeniowe wykorzystują określone natężenia napromienienia przy 310 i 340 nm – więcej na ten temat w części Starzenie UV, odporność barw i fotostabilność –, a badania nieniszczące wykorzystują źródła o długości (365 ± 5) nm przy oświetleniu otoczenia ≤ 20 lx. We wszystkich przypadkach kluczową wielkością pozostaje to samo: prawidłowo ważone widmowo natężenie napromienienia w miejscu badania.
Jak dokonywać pomiarów przy pracy z PWM, poruszających się emiterach i modernizacjach w istniejących liniach?
Praca z PWM: W przypadku diod LED pracujących impulsowo to czas całkowania decyduje o tym, czy mierzona jest wartość średnia, czy losowy wycinek. Należy rozróżnić wartość CW (średnią ze wszystkich próbek w interwale pomiarowym), wartość szczytową max/min, dawkę (całkowanie wartości CW) oraz energię impulsu (całkowanie przy maksymalnej częstotliwości próbkowania w czasie trwania impulsu). Praktycznymi zasadami są ustawienie czasu całkowania na całkowitą wielokrotność okresu PWM oraz dezaktywacja automatycznego zakresu pomiarowego.
Napromieniowanie ruchome i sterowane robotem: Elementy trójwymiarowe można naświetlać jednorodnie wyłącznie za pomocą poruszającego się emitera; suszenie sterowane robotem oraz lampy łukowe przy prędkości 600 mm/s ze stałą odległością ogniskowania są rozwiązaniami sprawdzonymi przemysłowo. Projektowanie odbywa się coraz częściej w oparciu o symulacje – analitycznie metodą źródeł obrazu z uwzględnieniem współczynników odbicia ścian i kąta padania cosinusowego, albo poprzez opartą na CAD symulację optyczną na zaimportowanych geometriach docelowych. Symulacja zmniejsza liczbę potrzebnych kampanii pomiarowych, lecz ich nie zastępuje. Dawkę rzeczywiście zaaplikowaną na poruszającym się elemencie rejestruje przemieszczający się rejestrator danych, taki jak curelog Base.
Modernizacja urządzeń innych producentów: Modernizacja wymaga kompromisu między bliskością procesu a zakłóceniem procesu – co dokumentują przywołane powyżej wartości strat dla odległości 13 wobec 38 mm. Do montażu w istniejących urządzeniach o ograniczonej przestrzeni instalacyjnej przeznaczone są czujniki inline. Należy dodatkowo wyjaśnić kwestie chłodzenia, transmisji okna, zarządzania zanieczyszczeniami oraz odtwarzalności pozycji montażowej po konserwacji. Tam, gdzie technikę pomiarową, mechanikę, bezpieczeństwo i akwizycję danych trzeba opracować wspólnie, droga prowadzi przez budowę maszyn specjalnych.
Jakie wielkości należy mierzyć lub monitorować?
Z zastosowań wynika priorytetyzacja. Podstawową wielkością do monitorowania jest natężenie napromienienia w dostępnym miejscu najbliższym procesowi, z niego wyznacza się dawkę jako całkę czasową, uzupełnioną o temperaturę czujnika i źródła. Pomiar szerokopasmowy jest wystarczający, jeśli źródło jest stabilne widmowo, a czujnik został wzorcowany dokładnie dla tego źródła. Pomiar widmowy staje się konieczny, gdy miesza się typy źródeł, zmienia się długości fal LED lub sprawdza się czujniki względem wzorca odniesienia. Pomiar rozdzielony przestrzennie na całej szerokości roboczej jest wymagany, gdy tylko układy emiterów są segmentowane lub części mają kształt trójwymiarowy.
Realistyczny budżet niepewności dla punktu pomiarowego obejmuje wzorcowanie, niedopasowanie widmowe, błąd kątowy, liniowość, temperaturę i dryft długoterminowy. Opublikowany przykład referencyjny łączy 4 % niepewności widmowej, 3 % kątowej, 3 % liniowości, 5 % wzorcowania, 3 % temperaturowej i 12 % dryftu długoterminowego w całkowitą niepewność 15 % – dominuje dryft. Specyfikacje przemysłowej techniki pomiarowej UV wskazują niepewność wzorcowania na poziomie 4,5–6,0 % (k = 2), błąd liniowości poniżej 1 % i starzenie poniżej 3 %/rok. Sposób statystycznego wykazania niezawodności takiego łańcucha pomiarowego opisano w analizie systemu pomiarowego czujników UV; spójność pomiarową zapewnia akredytowane laboratorium wzorcujące.
Połączenie ze sterownikiem decyduje o tym, czy odczyt staje się sterowalny i możliwy do audytu. Interfejsy analogowe (0–10 V, 4–20 mA) dostarczają przeskalowaną wartość chwilową i są wystarczające do monitorowania wartości granicznych. Modbus TCP przesyła rejestry przez Ethernet i pozostaje prostym, powszechnie dostępnym interfejsem podstawowym; nie zna jednak semantyki, metadanych, sesji ani polityk bezpieczeństwa. Po stronie czujników te połączenia obejmują czujniki PLC z analogowymi sygnałami wyjściowymi, PLC.net z Modbus TCP i JSON przez HTTP oraz PLC.D z RS-485, RS-232 i USB.
IO-Link wypełnia dokładnie lukę pozostawioną przez interfejsy podstawowe: rozróżnia cztery typy danych – dane procesowe do 32 bajtów na kierunek, PortQualifier, dane urządzenia (parametry, identyfikację, diagnostykę) oraz zdarzenia, takie jak zabrudzenie lub przegrzanie.
Powyżej poziomu obiektowego OPC UA dostarcza modelu informacyjnego; OPC UA FX zostało wydane z diagnostyką i modelowaniem LLDP. Do neutralnego wobec dostawcy opisu samego urządzenia norma IEC 63278-1:2023 standaryzuje Asset Administration Shell; podmodel Digital Nameplate udostępnia dane tabliczki znamionowej w sposób interoperacyjny.
Poza samym odczytem strumień danych powinien zatem zawierać: stan urządzenia zgodnie z czterema sygnałami NAMUR NE 107 – awaria, kontrola funkcji, poza specyfikacją i wymagana konserwacja, status wzorcowania wraz z datą ważności, numer seryjny czujnika, częstotliwość próbkowania i pasmo widmowe. Cyfrowe świadectwo wzorcowania istnieje jako format XML, który jest zarówno czytelny, jak i interpretowalny maszynowo zgodnie z DIN EN ISO/IEC 17025:2018-03. Praktycznym ograniczeniem pozostaje infrastruktura: w regionie DACH 58 % przedsiębiorstw korzysta ze zdecentralizowanego przetwarzania danych, ale tylko 16 % w pełnej skali.
Od inline'owego monitorowania UV natężenia napromienienia należy odróżnić pomiar absorpcji i transmisji w cieczach – to domena fotometrów procesowych.
Najskuteczniejszym środkiem zaradczym jest okresowe porównanie z radiometrem odniesienia, takim jak RMD Pro. Jedyna normatywnie kompletna praktyka pochodzi z dezynfekcji wody pitnej: czujnik roboczy może wskazywać co najwyżej 5 % powyżej wzorca odniesienia, korekta jest dopuszczalna do 10 %, skumulowana suma korekt powyżej 20 % oznacza wymianę czujnika, najpóźniej po 10 000 h lub dwóch latach; okresy kontrolne wynoszą sześć miesięcy przy ≤ 100 m³/h i jeden miesiąc powyżej tej wartości. Logikę tę można przenieść na procesy nieregulowane. Dla przyrządów pomiarowych UV zaleca się okres ponownego wzorcowania wynoszący 12 miesięcy od pierwszego napromieniowania. Po stronie audytu zarządzanie wyposażeniem pomiarowym zgodnie z ISO 9001 wymaga dodatkowo oceny wpływu na już wydane produkty w przypadku wykrycia błędnego odczytu – co zakłada istnienie szeregów czasowych z identyfikatorem czujnika i historią wzorcowania.
Od sygnału czujnika do wielkości mierzonej: wyjście prądowe odwzorowuje zakres pomiarowy liniowo. Kalkulator przelicza między sygnałem a wielkością mierzoną w obu kierunkach. Wszystkie cztery punkty końcowe można edytować, dzięki czemu 0–10 V lub ograniczony zakres pasują obok 4–20 mA. Przy 4–20 mA sygnał poniżej początku zakresu oznacza przerwanie linii, a nie odczyt zerowy.
Kalkulator działa w przeglądarce Państwa urządzenia; żadne dane nie są przesyłane.
Co pokazują publikacje naukowe?
Sześć prac stanowi podstawę techniczną głównych stwierdzeń niniejszego tekstu dotyczących starzenia detektorów, sterowania i klasyfikacji czujników:
- Starzenie materiałów detektorów. Pod rzeczywistym obciążeniem procesowym (90 h, 60 mW/cm², 80 °C) fotodioda SiC nie wykazała mierzalnej degradacji, podczas gdy dwie diody AlGaN straciły w tym samym teście około −85 % czułości widmowej. Wybór materiału czujnika decyduje więc o tym, jak długo pozostaje ważne wzorcowanie. – Weiss, T.; Papathanasiou, K.; Krüger, S.: Aging behavior of AlGaN and SiC UV photodetectors, RadTech.
- Zależna od długości fali degradacja detektora. Fotodiody krzemowe zoptymalizowane pod UV tracą mniej niż 5–6 % czułości widmowej w zakresie UV, elementy niezoptymalizowane ulegają niemal całkowitej awarii przy 200 nm; powyżej 300 nm nie stwierdzono degradacji w żadnej diodzie. – Quantification of UV Light-Induced Spectral Response Degradation, PMC10934760.
- Niezawodność diod LED UV-C. Ocena elementów z 14 do 15 partii produkcyjnych wykazała nominalnie 90–95 % pozostałej mocy wyjściowej po 1000 h, przy trwałości R70 od 1000 h do ponad 10 000 h – dowód na to, że ogólne deklaracje trwałości producenta nie zastępują pomiaru. – Onushkin et al.: J. Phys. Photonics 7:032002, 2025.
- Sterowanie zmienną procesową. Oparte na FTIR sterowanie konwersją monomeru w czasie rzeczywistym (czas próbkowania 2,0 s, czas martwy 5,4 ± 0,8 s) w pełni skompensowało wymuszoną utratę mocy źródła UV o 50 % – dotychczas wykazane w skali laboratoryjnej. – Hafkamp et al.: Real-time feedback controlled monomer conversion – a new paradigm for UV curing, RadTech.
- Prognozowanie pozostałej trwałości. Procesy Gamma i Wienera przewyższają skutecznością standard branżowy IESNA TM-21; sieć LSTM-RNN zmniejszyła błąd prognozy o 29,7 %. – Journal of Computational Design and Engineering 12(9):184, 2025.
- Widmowa klasyfikacja 405 nm. Działanie germicydowe przy 405 nm należy do widzialnego światła fioletowo-niebieskiego, a nie do zakresu UV – podstawa metrologicznego rozróżnienia pasm czujników UV i VIS. – Maclean et al.: J Hosp Infect, 2014.
Wyszukiwarka publikacji zawiera wszystkie znane nam publikacje dotyczące automatyzacji – można je przeszukiwać według urządzenia, dziedziny i słowa kluczowego.
Zautomatyzowane procesy UV w publikacjach klientów
Zautomatyzowane i monitorowane napromieniowanie UV pojawia się również w wielu odsłonach w publikacjach klientów Opsytec – od utwardzania prowadzonego przez roboty po rejestrację dawki przy źródłach impulsowych.
Opisuje prowadzone przez roboty utwardzanie UV elementów trójwymiarowych przy stałej odległości ogniskowej – praktykę przemysłową stojącą za omówionym powyżej ruchomym napromieniowaniem.
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. "Schnelle und zuverlässige 3D-Lackhärtung." JOT Journal für Oberflächentechnik 58.5 (2018): 20-21.
Ocenia eksperymentalnego robota UV-C w warunkach kontrolowanych oraz w rzeczywistej pracy szpitalnej – ruchome źródło o zmiennej geometrii, którego działanie musi zostać wykazane radiometrycznie.
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. "Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario." Journal of Hospital Infection (2024).
Śledzi klej silikonowy pod wpływem promieniowania UV w warunkach wysokiej próżni za pomocą pojedynczego czujnika wieloparametrowego – monitorowanie procesu w warunkach, w których żaden radiometr referencyjny nie pasuje już do miejsca pomiaru.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Dokumentuje dekontaminację proszku przyprawowego światłem impulsowym w oparciu o zastosowaną dawkę – pracę impulsową tego rodzaju, jaką generują również cyklicznie sterowane linie LED UV.
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. "Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder." Journal of Food Process Engineering 45.2 (2022): e13948.
Dalsze prace ze wszystkich obszarów zastosowań znajdują się w dziale publikacje klientów według tematu.
FAQ dotyczące pomiaru UV w automatyce
Dlaczego moc lampy nie wystarcza jako zmienna procesowa?
Między mocą elektryczną a efektem na elemencie leżą: sprawność konwersji, starzenie się źródła, zanieczyszczenie, transmisja okna, odległość i kąt padania. Same diody UV-C spadają do 50–70 % swojej wartości początkowej w ciągu mniej więcej pierwszych 100 godzin pracy. To, co musi być kontrolowane i dokumentowane, to zatem natężenie napromienienia mierzone w punkcie działania, a nie stan urządzenia. Ogólne wyprowadzenie – od mocy elektrycznej przez sprawność elektrooptyczną aż po wielkość mierzoną w punkcie działania – znajduje się w rozdziale wielkości radiometryczne.
Kiedy wystarczy czujnik szerokopasmowy, a kiedy potrzebny jest pomiar widmowy?
Czujnik szerokopasmowy wystarcza, jeśli źródło jest widmowo stabilne, a czujnik został wzorcowany dokładnie dla tego źródła. Przy zmianach źródła, mieszanych typach źródeł lub wąskopasmowych diodach LED powstają odchylenia od 9 do 91 %, w zależności od kombinacji czujnik–źródło. Wtedy wymagany jest pomiar widmowy lub udokumentowany współczynnik korekcji niedopasowania.
Jakiej częstotliwości próbkowania wymaga szybka linia?
Reguła projektowa to fs ≳ N · v / L przy N ≈ 20 próbkach w strefie napromieniowania. Przy długości okna 25 mm i prędkości 120 m/min wynika stąd co najmniej 1 600 Hz; dla szybkich zastosowań LED i druku cyfrowego zalecane jest 2 048 Hz. Przy 128 Hz szczyt jest wychwytywany przy dużych prędkościach praktycznie losowo.
Czy zawsze obowiązuje H = E · t?
Nie. Równanie zakłada stałe w czasie natężenie napromienienia. Przy pracy w trybie PWM, starzejących się źródłach lub poruszających się podłożach dawka musi być rejestrowana jako rzeczywista całka czasowa. Ponadto zasada wzajemności nie jest prawem natury dla polimeryzacji: proces PWM osiągnął lepszy wynik przy 10 J/cm² niż praca w trybie CW przy 14 J/cm².
Czy promieniowanie o długości fali 405 nm jest promieniowaniem UV?
Normatywnie nie: górna granica CIE dla UV-A wynosi 400 nm, a 405 nm jest w literaturze traktowane jako widzialne światło fioletowo-niebieskie. W praktyce przemysłowej 405 nm mimo to zalicza się do długości fal stosowanych w utwardzaniu UV. Odczyt przy 405 nm można interpretować wyłącznie z podaniem normy lub pasma czujnika.
Jak często należy justować lub ponownie wzorcować procesowy czujnik UV?
Dla przyrządów pomiarowych UV zaleca się 12 miesięcy od pierwszego napromieniowania. W dezynfekcji wody pitnej porównanie z wzorcem odniesienia jest wymagane co pół roku lub co miesiąc, dopuszczalna jest korekta do 10 %, a od skumulowanych 20 % czujnik musi zostać wymieniony. Ta logika jest przenoszalna na procesy nieregulowane przepisami.
Jakie dane powinien dostarczać czujnik UV oprócz odczytu?
Stan urządzenia zgodnie z NAMUR NE 107 z sygnałami awaria, kontrola funkcji, poza specyfikacją i wymagana konserwacja, zdarzenia diagnostyczne, takie jak zanieczyszczenie lub przegrzanie, numer seryjny, status wzorcowania, częstotliwość próbkowania i pasmo widmowe. Bez tych metadanych odczyt nie podlega audytowi.
Który interfejs pasuje do jakiego zadania?
Wyjścia analogowe (0–10 V, 4–20 mA) nadają się do monitorowania wartości granicznych, Modbus TCP jako uproszczony podstawowy interfejs Ethernet do przesyłania odczytów. Semantyki, identyfikacji i kontekstu diagnostycznego nie da się tą drogą przenieść; do tego potrzebne są IO-Link z IODD, modele informacyjne OPC UA lub podmodele AAS.
Jak można monitorować promieniowanie UV w systemie produkcyjnym?
Za pomocą trwale zainstalowanego czujnika w dostępnym punkcie najbliższym procesowi, którego wartość odczytuje sterownik. Monitorowane jest natężenie napromienienia; dawka wynika z niego jako całka czasowa. Czujniki analogowe z wyjściem 0–10 V lub 4–20 mA wystarczają do monitorowania wartości granicznych, natomiast czujniki cyfrowe przez RS-485 lub Modbus TCP dostarczają dodatkowo status wzorcowania i stan urządzenia. Godziny pracy lub prąd lampy nie zastępują pomiaru.
Które czujniki UV nadają się do Przemysłu 4.0?
Liczy się nie sam czujnik, lecz to, co przesyła on obok odczytu. Wyjście analogowe dostarcza liczbę bez kontekstu. Produkcja sieciowa wymaga czujników z cyfrowym interfejsem, które przenoszą numer seryjny, status wzorcowania, pasmo widmowe i stan urządzenia zgodnie z NAMUR NE 107. Modbus TCP przez Ethernet stanowi uproszczoną podstawę; semantykę i identyfikację przenoszą jedynie IO-Link z IODD, modele informacyjne OPC UA lub podmodele AAS.
Jak działa sterowanie procesem UV?
Czujnik mierzy natężenie napromienienia w punkcie działania, sterownik porównuje je z wartością zadaną i reguluje moc lampy, wartość przyciemnienia lub prędkość posuwu. Obowiązują dwa ograniczenia: okno procesowe musi być określone w dwóch wymiarach, z dolną i górną granicą dla natężenia napromienienia i dawki, a przy pulsowanych diodach LED czas całkowania musi być całkowitą wielokrotnością okresu PWM. Bez tych definicji system steruje na przypadkowym odcinku. Szybkość sterowania jest ograniczona przez łańcuch pomiarowy: czujniki cyfrowe dostarczają zazwyczaj nowe wartości co 20 ms.
Powiązane dziedziny zastosowań
Ścieżka od odczytu do decyzji o zwolnieniu procesu wygląda podobnie w kilku dziedzinach: w technologii pakowania i napełniania etap UV musi wypracować decyzję o zwolnieniu w ramach czasu cyklu, w przemyśle motoryzacyjnym dawka jest całką wzdłuż ścieżki prowadzonej przez robota, a w pomiarach światła i wyświetlaczy badanie fotometryczne przechodzi od próbkowania laboratoryjnego do końca linii produkcyjnej. Ten sam łańcuch procesu pojawia się ponownie w klejeniu, zalewaniu i hermetyzacji UV, w badaniu transmisji dla procesów laserowych oraz w inspekcji fluorescencyjnej. Sposób, w jaki to samo zadanie przedstawia się przy ruchomym emiterze – gdzie dawka powstaje jako całka wzdłuż ścieżki, a nie jako iloczyn natężenia napromienienia i czasu – jest opisany w części robotyka. Pełny obraz znajduje się w przeglądzie zastosowań UV.
Autor: dr Mark Paravia
Dr inż. Mark Paravia jest dyrektorem zarządzającym Opsytec Dr. Gröbel GmbH w Ettlingen i kieruje akredytowanym laboratorium wzorcującym. Po badaniach nad impulsowymi wyładowaniami eksimerowymi w ksenonie w Institute of Lighting Technology na KIT, jego obecnym obszarem zainteresowań jest technika pomiaru promieniowania optycznego. Jest wiceprzewodniczącym Komitetu Normalizacyjnego DIN FNL 7 „Promieniowanie optyczne" oraz członkiem Grupy Projektowej DVGW ds. Dezynfekcji UV.
Konsultacje dotyczące integracji procesów UV
Nie są Państwo pewni, czy odczyt istniejącego systemu opisuje natężenie napromienienia w rzeczywistej linii klejenia – czy jedynie stan czujnika, którego pasmo widmowe nie odpowiada stosowanej długości fali LED? Wyjaśnienie zaczyna się od trzech informacji: pasma czujnika, częstotliwości próbkowania oraz daty ostatniego spójnego pomiarowo wzorcowania. Na tej podstawie wspólnie z Państwem oceniamy, czy monitorowane jest okno procesowe, czy jedynie wyświetlany jest stan pracy – proszę przesłać nam swoje pytanie.
