


市场与技术如何发展?
对于"自动化流程中的紫外测量"这一领域,目前尚无独立、可靠的市场数据。可参考三个相邻市场作为指标,但必须在方法上严格区分,将其相加是不允许的,因为这样会造成重复计算。
紫外固化系统市场的量化结果因统计范围不同而差异很大:若将设备和材料一并计入,则为USD 6.71 billion(2025年),到2031年复合年增长率为17.12%;若仅统计不含材料的系统,则为USD 2.78 billion(2025年),到2032年复合年增长率为8.3%。这两个数值都是合理的——它们衡量的对象不同。相较于绝对数值,与自动化问题更相关的是一个结构性发现:2025年已有46.6%的系统实现全自动化,在线或生产集成型系统的规模已达USD 927.1 million。
2025年工业自动化市场规模估计在USD 221.64 billion至USD 272.51 billion之间,复合年增长率为9.80%,欧洲份额为32.99%;工业传感市场规模约为USD 30 billion,复合年增长率约为9%,是较为一致的参考市场。紫外传感器市场本身几乎无法作为指标使用:各研究数据在USD 192.68 million(2024年)至USD 5.81 billion(2025年)之间波动——相差超过25倍,因为所研究的各项报告均未明确界定统计范围究竟是传感器芯片、辐射计还是测量系统。
相较于市场规模,技术转变的记录更为清晰。汞灯目前仍占据约一半的营收份额(2025年为52.42%或49.2%),而新出货系统中超过55%已采用LED光源——这里必须区分存量设备营收与新装机份额。在法规层面,RoHS对汞紫外固化灯的豁免仅延长至2027年初。
由此可见其因果关系脉络清晰:向窄谱LED光源和更高自动化程度的转变带来了脉冲运行、更短的周期时间以及分段式发光阵列——从而提高了对测量的要求。曾用于汞灯的宽谱传感器,用在385 nm的LED上未必仍然有效;而在25 m/min下已经足够的采样率,在120 m/min时则会错过辐照度峰值。
首先,控制方式正从操纵变量转向目标变量。系统不再控制灯功率,而是控制到达基材的剂量——在系列产品中,采样率为128 samples/s(对于高速幅材而言仍显不足,参见下文的实例计算),分辨率为1 mW/cm²,目标值为50 mJ/cm² ± 10%;在中试运行中,传感器沿工作宽度移动测量;在测试运行中速度可达250 m/min。
其次,UV-C LED的效率正在飞跃式提升:在265 nm波长下功率达200 mW,插座效率达10.2%,并经PTB验证,相比上一代产品的5.3%有显著提升。这改变了相对于汞灯的经济性门槛,而222 nm的远紫外(far-UVC)效率仍维持在约1%左右。
第三,现场设备的自描述能力正逐渐成为标配——这一趋势由IO-Link、OPC UA FX以及资产管理外壳(Asset Administration Shell)推动。第四,IEC TR 63381:2025首次为紫外辐射的现场检测提供了指导,涵盖了不稳定市电电压、温度以及老化状态未知的发光体等问题。
对以下三个术语需谨慎看待:在紫外设备制造商中,"预测性维护"主要是指基于运行小时计数和阈值报警的状态监测;紫外系统的"数字孪生"目前仅以云端数据镜像的形式存在,尚未实现与仿真耦合的模型;而对于"人工智能辅助固化",目前尚无文献证明其对实际辐照度进行了可溯源的辐射测量——其控制回路是通过任务数据和用户反馈来闭环的。
工业过程中如何测量紫外辐射
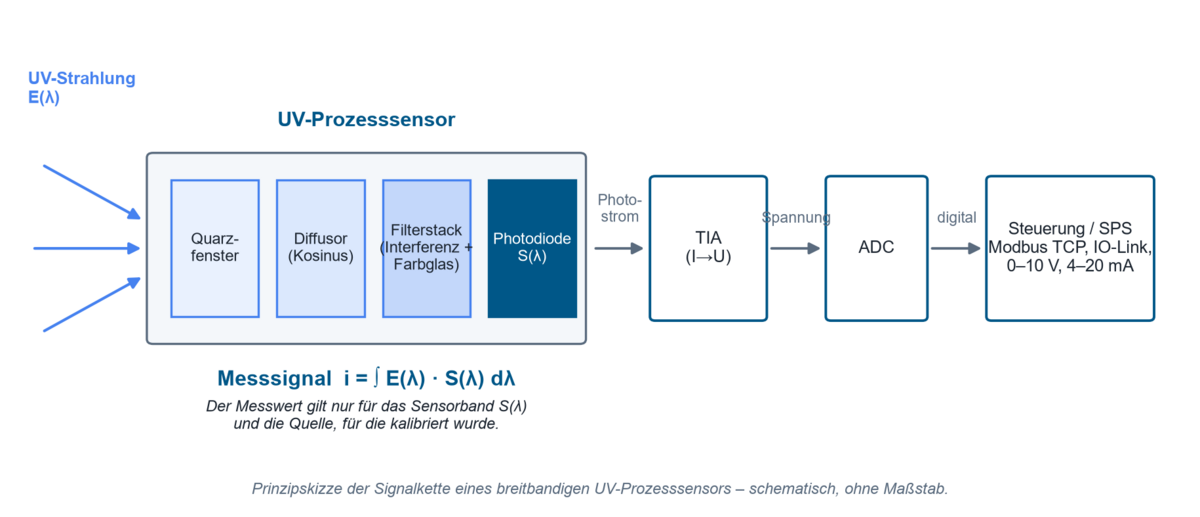
工业紫外传感基于内光电效应:具有足够能量的光子会在半导体中产生电荷载流子对,所产生的光电流经跨阻放大器转换为电压并进行数字化。宽带过程传感器由入射窗口(通常为石英玻璃,因为钠钙玻璃在约300 nm以下几乎不透光)、用于建立余弦响应的漫射片、由干涉滤光片和有色玻璃滤光片组成的滤光片组、探测器以及信号链构成。输出信号并非“紫外值”,而是以下积分
i = ∫ E(λ) · S(λ) dλ
即光谱辐照度与传感器实际光谱响应度S(λ)乘积的积分。因此,每个读数仅在与其校准所依据的传感器波段和光源相对应时才有效。有关紫外传感器的构造方式以及决定其光谱响应度的因素,详见页面紫外传感器工作原理。
使用了哪些技术?
在探测器方面,有四种原理相互竞争。硅光电二极管是标准方案,需要滤光片组以实现紫外选择性;碳化硅在UV-C波段的应用日益增多,因为它本身对可见光不敏感。AlGaN探测器提供可调的带边,但在工艺条件下的退化明显更严重。光谱辐射计可分辨波长分布并避免光谱失配,但速度较慢且更为繁琐。
| 技术 | 特性 | 优点 | 局限性 | 典型应用 |
|---|---|---|---|---|
| 带滤光片组的硅光电二极管 | 宽带,波段位置由干涉滤光片和有色玻璃滤光片确定 | 响应度高、线性好、成本低、时间常数为µs | 依赖滤光片;非紫外优化型号在200 nm处几乎失去全部响应度,紫外优化型号损失不到5~6% | 用于固化和印刷中UV-A/UV-B的在线监测 |
| SiC光电二极管 | 本身不感应可见光,宽带隙 | 在60 mW/cm²、80 °C条件下运行90 h无可测退化;在350 °C下前120 h仅下降−12%,之后保持稳定 | 响应度较低;需先经120 h老化处理才能建立基线 | UV-C消毒、高温固化通道 |
| AlGaN光电二极管 | 带边可通过Al含量调节 | 无需额外滤光片组即可实现光谱选择性 | 在相同测试中,60 mW/cm²、80 °C条件下90 h后响应度损失约−85%,因此在高紫外和高温负载下受限 | 在中等温度和剂量负载下具有明确带边的窄带特殊解决方案 |
| 光谱辐射计 | 200~1100 nm范围内的波长分辨测量 | 避免光谱失配,可依据CIE 220:2016进行失配校正 | 速度较慢、成本较高,很少具备在线检测能力 | 基准测量、传感器调整、光源特性分析 |
在光源方面,中压水银灯(宽带UV-C至UV-A,功率400 W至24 kW)和低压灯(约254 nm,紫外产出率最高约40%)与365、385、395和405 nm的窄带紫外LED相互竞争。光源的选择直接决定了对传感器的要求:发射光谱越窄,宽带传感器对失配的反应就越敏感。
哪些工艺参数是决定性的
辐照度 E(W/m²)是作用点处的瞬时功率密度,决定光反应是否会发生——在自由基聚合中,最小辐照度是一个阈值条件。
辐照量 H(J/m²,工业上称为"剂量")是时间积分H = ∫ E(t) dt,决定所达到的转化程度。换算关系为:10 W/m² 相当于 1 mW/cm²。因此工艺窗口必须始终以两个维度来规定——即 Emin/Emax 和 Hmin/Hmax。
光谱分布:由于效应与波长相关,且传感器按光谱加权,因此若未说明光谱波段,读数便无法解读。
采样率和积分时间:从计量学角度看,剂量是由离散采样值累加而成的,其质量直接取决于采样率。
几何形状和距离:平方反比定律仅在光源近似为点光源时才成立;作为经验法则,应保证 r ≥ 10 · d,其中 d 为发光面的最大尺寸。较小距离下的读数是有效的,但不得通过 1/r² 进行换算。
温度会从两方面产生影响:UV-C LED 的辐射功率温度系数介于 −0.8%/K 至 +0.4%/K 之间,且结温每升高 10 °C,L70 寿命就会减半。
是什么限制了工艺过程或导致误差?
最常见的谬误是将电功率等同于光学剂量。在功耗与部件上产生的效果之间,存在转换效率、光源老化、反射器污染、窗口透过率、距离和入射角等因素。例如,有文献表明,某些UV-C LED类型在最初约100 h的工作时间内会降至初始值的50~70%而并非故障,而优质元件在1,000 h后仍能达到90~95%——这正是为什么应在经过100~200 h磨合期后才测量基准值的原因。
单纯的时间说明同样是不够的。H = E · t 假定辐照度在时间上恒定不变——而在光源老化、PWM调光和基材移动的情况下,这一条件并不成立。
第三个典型的误解涉及测量位置。在工艺位置旁边进行测量,既无法捕捉部件造成的遮挡,也无法反映实际的胶层几何结构。反之,若将测量条置于光路中,则会干扰工艺本身:在13 mm距离处,测得能量损失为4.83%,峰值辐照度下降13.85%;而在38 mm处,两者分别仅为0.8%和2.3%。
最后,测量设备自身的老化常被低估。日光化会使玻璃变色,光致变暗会使有色玻璃滤光片的透过率在整个光谱范围内均匀降低,而碳氢化合物会在紫外线作用下在光学表面聚合;仅在253.7 nm、10.5 µW/cm²的条件下照射8 h,就使硅光电二极管的暗电流升高了10.2%。因此,若不对固定安装的传感器进行定期基准核查,所记录的工艺窗口必然会发生偏移。
材料、光谱与几何结构如何相互作用?
光谱失配通常是窄带光源测量不确定度中最大的单一因素。使用四台新校准的辐射计对紫外LED进行比对测量,采用光谱匹配的仪器时结果偏差约为±5%,而使用不合适波段时偏差为9~91%——具体表现为在385 nm处低估65%,在405 nm处高估超过40%。行业文献指出,对于以375 nm为中心的UV-A传感器,在395 nm系统上测量时低估约75%。对于宽带光源,CIE 220:2016通过失配因子量化了同样的问题:在CIE参考光谱范围内偏差为1.5%,而低压水银灯的失配因子为1.377,中压水银灯为1.360。
标准波段、传感器波段、制造商波段
波段界限本身并不明确。CIE将UV-A定义为315~400 nm,并明确指出无法准确界定紫外线与可见光之间的界限。相比之下,ISO 20473:2007将UV-A限定为315~380 nm,并在脚注中提到了400 nm这一不同的界限。防晒霜标准将UV-A/UV-B的界限设定为320 nm,而非315 nm。因此,同样标注为"UVA"的波段,可能是指315~400 nm、315~380 nm、320~400 nm、320~390 nm,或者按10%阈值定义的309~367 nm。
405 nm这一特殊情况显示了其实际影响:从标准角度看,该波长属于可见光紫罗兰色范围;但在工业应用中,它却被当作紫外固化波长处理。ISO 3059甚至要求渗透检测用UV-A辐射计在405 nm处的相对响应度低于2%——同一波长,在固化中是有用辐射,在无损检测中却是杂散辐射。制造商定义的波段,如UVA+(330~455 nm)或UVBB(230~400 nm),是刻意根据工艺需求匹配的,并明确不具有标准性质。关于各光谱范围及其标准界限的概览,请参见页面紫外线相关指南、规范与标准。
光子能量、剂量积分与倒易律
紫外光源的效果首先取决于单个光子的能量:
EPh = h · c / λ
其中 h 为普朗克常数,c 为光速,λ 为波长。
在 365 nm 处,这大约相当于 3.4 eV;在 254 nm 处,约为 4.9 eV。只有能量高于光引发剂活化阈值或高于 DNA 吸收带的光子才能触发所需反应——这正是相同辐照度在不同波长下会产生完全不同工艺结果的原因。同样的能量标度也解释了为什么光电离检测器必须在真空紫外区域、8.4~10.6 eV 范围内工作。
第二个核心方程是剂量积分 H = ∫ E(t) dt。广泛使用的简化式 H = E · t 对应于本森-罗斯科倒易律原理:无论强度与时间如何分配,相同的剂量都应产生相同的效果。前提条件是辐照度在时间上保持恒定,且光反应是线性且不饱和的。对于日光浴床而言,这一特殊情形仅在"灯管老化后且在恒定运行条件下"才被明确允许。
模型局限:在自由基聚合中,倒易律并非始终成立,因为反应的启动需要一个最小辐照度,而氧阻聚作用以及热输入均与强度相关。一项已记录的对比数据从量化角度说明了这一点:一台 365 nm 系统采用 21 ms 脉冲、85% 占空比、460 mW/cm² 峰值辐照度,在 40 °C 基材温度下 25 s 内达到 10 J/cm²;而在 520 mW/cm² 的连续波(CW)运行下,则需要 14 J/cm² 剂量,基材温度达到 65 °C——当 CW 辐照度超过 220 mW/cm² 时,基材出现损伤。此处更低的剂量反而带来了更好的结果;单纯的乘积 E · t 会导致错误的设计方案。
实际影响:对于脉冲光源,必须以带有明确采样率的真实时间积分方式来采集剂量,且工艺记录须分别注明 CW 平均值、峰值和剂量。在能量密度相同的情况下,测量仪表根据采样方式的不同,可能显示出差异很大的峰值——这两个数值在形式上都是正确的,但定义并不相同。
应用示例:产线需要多高的采样率?
假设条件:LED阵列在幅材运行方向上的窗口长度为L = 25 mm,幅材速度v = 120 m/min = 2 m/s。辐照区域内需要N = 20个采样点;低于5个采样点时,峰值捕获被视为存在风险。
模型:fs ≳ N · v / L
计算:fs ≥ 20 · 2 m/s / 0.025 m = 1,600 Hz
结果与解读:至少需要约1,600 Hz;对于高速LED和数字印刷应用,实践中推荐的2,048 Hz始终高于该数值。以128 Hz采样的设备,在120 m/min(400 ft/min)下对汞灯峰值区域仅能采集约1.2个采样点,对LED而言约为1.6个——此时剂量仍可能显得合理,而峰值实际上已变得近乎随机。判断准则是:在剂量稳定的情况下,峰值在多次运行间出现较大波动,是采样率不足的表现,而非工艺不稳定的表现。奈奎斯特准则fs ≥ 2 · fmax在此仅是绝对下限;要保证幅值保真度,需要相当程度的过采样。
工业紫外传感器的应用领域有哪些?
电子与半导体是紫外固化领域中规模最大的终端用户细分市场,占29.43%的收入份额(2025年);其他研究给出的比例为32~35%。具有严格剂量窗口的三防涂层和灌封材料至关重要;光刻工艺使用248 nm(KrF)和193 nm(ArF),真空紫外表面清洁使用172 nm。
汽车与电动出行领域在市场研究中未单独量化;相关应用包括电池电芯组装、电力电子器件粘接以及传感器模块封装。
印刷与包装占紫外固化收入的35.25%,混合式印刷机速度可达450 m/min,并配备在线LED阵列——此处的关键参数是整个工作幅面上的采样率。根据市场分析,固化强度的自动重新调节可将缺陷率降低20%以上,而与人工检测相比,过程控制报告可将缺陷率降低多达30%。
医疗技术被认为是紫外固化与紫外检测领域增长最快的终端用户细分市场;其驱动因素包括导管和针头的粘接以及紫外C消毒。
紫外消毒是监管最为严格的领域:在德国,饮用水处理要求在254 nm波长下达到至少400 J/m²的等效减量辐照量,目前紫外C LED设备尚未获得批准。
材料测试与耐候试验采用310 nm和340 nm下的确定辐照度——详见紫外老化、色牢度与光稳定性——,无损检测则使用(365 ± 5) nm的光源,环境光≤20 lx。在所有情况下,关键参数都是相同的:测试位置处经光谱正确加权的辐照度。
如何在PWM工作模式、移动光源及现有产线改造中进行测量
PWM工作模式:对于脉冲LED,积分时间决定了测得的是平均值还是随机片段。必须区分CW值(测量间隔内所有采样的平均值)、峰值最大/最小值、剂量(对CW值的积分)以及脉冲能量(在脉冲持续时间内以最大采样率进行积分)。可行的规则是将积分时间设置为PWM周期的整数倍,并停用自动量程。
移动式与机器人引导辐照:三维零件只有通过移动光源才能实现均匀曝光;机器人引导干燥及以600 mm/s、恒定焦距工作的电弧灯已在工业中得到应用。设计正日益基于仿真——既可通过图像源法结合壁面反射率与入射角余弦进行解析计算,也可基于CAD在导入的目标几何体上进行光学仿真。仿真可减少测量工作量,但无法替代实际测量。移动零件上实际施加的剂量由随行数据记录仪(如curelog Base)采集。
第三方设备中的改造:改造需要在工艺贴近性与工艺干扰之间权衡——上述13与38 mm间距下的损耗数值即为佐证。针对安装空间有限的现有设备改造,专门设计了在线传感器。此外还需明确冷却、窗口透过率、污染管理以及维护后安装位置的可重复性等问题。当测量技术、机械结构、安全性与数据采集需要协同开发时,应选择专用机械工程路线。
必须测量或监测哪些参数?
应用场景决定了优先级顺序。首要监测参数是距离工艺最近的可接触位置处的辐照度,由此得出作为时间积分的剂量,并辅以传感器和光源温度。若光源光谱稳定且传感器已针对该光源进行精确校准,宽带测量即已足够。当混用不同光源类型、更改LED波长或需以参考标准校验传感器时,则必须进行光谱测量。一旦发射器阵列被分段或部件呈三维结构,就需要在整个工作宽度上进行空间分辨测量。
每个测量点的实际不确定度预算包括校准、光谱失配、角度误差、线性度、温度以及长期漂移。一个已发表的参考示例将4%的光谱不确定度、3%的角度不确定度、3%的线性度不确定度、5%的校准不确定度、3%的温度不确定度和12%的长期漂移合并为总不确定度15%——其中漂移占主导。工业紫外测量技术的仪器规格为校准不确定度4.5~6.0%(k = 2)、线性度误差低于1%、老化速率低于3%/年。此类测量链的可靠性如何通过统计方法验证,详见紫外传感器的测量系统分析;计量溯源性由经认可的校准实验室提供。
与控制器的连接方式决定了读数是否可控、可追溯。模拟接口(0~10 V、4~20 mA)可提供经缩放的瞬时值,足以满足限值监测的需求。Modbus TCP通过以太网传输寄存器,仍是一种精简、通用可用的基础接口;但它不具备语义、元数据、会话及安全策略。在传感器端,带模拟输出信号的PLC传感器、配备Modbus TCP和基于HTTP的JSON的PLC.net,以及配备RS-485、RS-232和USB的PLC.D,共同覆盖了这些连接方式。
IO-Link恰好填补了基础接口留下的空白:它区分四种数据类型——每方向最多32字节的过程数据、PortQualifier、设备数据(参数、标识、诊断)以及诸如污染或过热等事件。
在现场层之上,OPC UA提供信息模型;已发布的OPC UA FX具备诊断和LLDP建模功能。为实现对设备本身的厂商中立描述,IEC 63278-1:2023对资产管理壳(Asset Administration Shell)进行了标准化;数字铭牌(Digital Nameplate)子模型以可互操作的方式提供铭牌数据。
因此,数据流除读数本身外,还应包含:依据NAMUR NE 107四种信号(故障、功能检查、超出规格、需要维护)的设备状态、含到期日期的校准状态、传感器序列号、采样率以及光谱波段。数字校准证书以XML格式存在,既可机器读取也可机器解析,符合DIN EN ISO/IEC 17025:2018-03的要求。实际的限制仍在于基础设施:在德语区(DACH地区),58%的企业采用分散式数据处理,但只有16%实现了全规模应用。
需要与辐照度的紫外在线监测相区分的是液体中的吸光度和透过率测量——这是过程光度计的领域。
最有效的应对措施是定期与参考辐射计(如RMD Pro)进行比对。唯一在规范上完整的做法来自饮用水消毒领域:值班传感器读数最多可比参考值高5%,允许的调整幅度最高为10%,累计调整总和超过20%即须更换传感器,最晚在10,000 h或两年后更换;控制间隔在≤100 m³/h时为半年一次,超过该流量时为每月一次。这一逻辑可迁移应用于非受监管的工艺。对于紫外测量设备,建议自首次辐照起采用12个月的重新校准间隔。在审核方面,依据ISO 9001进行的测试设备管理还要求在发现读数错误时评估对已放行产品的影响——这就要求存在包含传感器编号和校准历史的时间序列数据。
该计算器在您的浏览器中运行,不会传输任何数据。
科学出版物显示了什么?
六篇文献为本文关于探测器老化、控制和传感器分类的核心论述提供了技术依据:
- 探测器材料的老化。在实际工艺负载条件下(90 h、60 mW/cm²、80 °C),SiC光电二极管未表现出可测量的性能衰减,而两只AlGaN二极管在同一测试中响应度下降约−85%。因此,传感器的材料选择决定了校准的有效期长短。– Weiss, T.; Papathanasiou, K.; Krüger, S.:Aging behavior of AlGaN and SiC UV photodetectors,RadTech。
- 波长分辨的探测器衰减。经紫外优化的Si光电二极管在紫外波段的响应度损失小于5~6%,未经优化的器件在200 nm处几乎完全失效;在300 nm以上,所有二极管均未检测到衰减。– Quantification of UV Light-Induced Spectral Response Degradation,PMC10934760。
- UV-C LED的可靠性。对来自14至15个生产批次的器件进行的评估显示,1000 h后标称剩余输出功率为90~95%,R70寿命介于1000 h至10,000 h以上——这表明制造商笼统的寿命声明无法替代实际测量。– Onushkin等:J. Phys. Photonics 7:032002, 2025。
- 过程变量的控制。一种基于FTIR的单体转化率实时控制方法(采样时间2.0 s,死区时间5.4 ± 0.8 s)完全补偿了紫外光源人为施加的50%功率损失——目前仅在实验室规模下得到验证。– Hafkamp等:Real-time feedback controlled monomer conversion – a new paradigm for UV curing,RadTech。
- 剩余寿命预测。Gamma过程和Wiener过程的预测效果优于行业标准IESNA TM-21;LSTM-RNN将预测误差降低了29.7%。– Journal of Computational Design and Engineering 12(9):184, 2025。
- 405 nm的光谱分类。405 nm处的杀菌效应属于可见紫蓝光范围,而非紫外范围——这是紫外与可见光传感器波段计量学区分的依据。– Maclean等:J Hosp Infect, 2014。
文献检索工具列出了我们所知的所有关于自动化的出版物——可按设备、领域和关键词进行搜索。
客户出版物中的自动化紫外工艺
自动化和受监控的紫外辐照在Opsytec客户的出版物中也呈现出多个方面——从机器人引导固化到脉冲光源上的剂量采集。
介绍了在恒定聚焦距离下对三维零件进行机器人引导紫外固化的过程——这正是上文所述移动式辐照背后的工业实践。
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. "Schnelle und zuverlässige 3D-Lackhärtung." JOT Journal für Oberflächentechnik 58.5 (2018): 20-21.
评估了一款实验性紫外C机器人在受控条件下以及真实医院运行中的表现——一种几何形态不断变化的移动光源,其效果必须通过辐射测量来验证。
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. "Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario." Journal of Hospital Infection (2024).
使用单个多参数传感器跟踪了高真空条件下紫外照射对硅胶粘合剂的影响——这是一种在没有任何参考辐射计能够适配测量位置的条件下进行的过程监测。
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
通过所施加的剂量记录了脉冲光对香料粉末的去污效果——这种脉冲运行方式与循环紫外LED灯串产生的方式相同。
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. "Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder." Journal of Food Process Engineering 45.2 (2022): e13948.
所有应用领域的更多论文列于客户出版物按主题。
关于自动化中紫外测量的常见问题
为什么灯功率不足以作为过程变量?
在电功率与作用于工件的效应之间,存在转换效率、光源老化、污染、窗口透过率、距离和入射角等因素。仅紫外-C LED在最初约100个工作小时内就会下降到初始值的50~70%。因此必须控制和记录的是在作用点测得的辐照度,而不是设备状态。从电功率经光电转换效率到作用点被测量值的一般推导,见辐射度量部分。
什么时候宽带传感器就足够,什么时候需要光谱测量?
如果光源光谱稳定,且传感器正是针对该光源进行校准的,则宽带传感器就足够。如果光源发生变化、使用混合光源类型或窄带LED,根据传感器与光源的组合不同,会产生9%到91%的偏差。此时就需要光谱测量或有据可查的失配修正系数。
快速产线需要多高的采样率?
设计准则为fs ≳ N · v / L,其中在辐照区内N≈20个采样点。以25 mm的窗口长度和120 m/min的速度计算,至少需要1,600 Hz;对于快速LED和数码印刷应用,建议采用2,048 Hz。在128 Hz时,高速下峰值实际上是随机捕捉到的。
H = E · t 是否始终成立?
不成立。该公式假定辐照度在时间上恒定。在PWM操作、光源老化或基材移动的情况下,剂量必须作为真实的时间积分来采集。此外,互易律并非聚合反应的自然规律:某PWM工艺以10 J/cm²就取得了比CW操作以14 J/cm²更好的效果。
405 nm是紫外辐射吗?
从标准角度而言,不是:CIE规定的紫外A上限为400 nm,文献中405 nm被视为可见的紫罗兰-蓝光。但在工业上,405 nm仍被归入紫外固化波长之列。405 nm处的读数只有在给出所依据的标准或传感器波段时才能被正确解读。
过程紫外传感器需要多久调整或重新校准一次?
对于紫外测量设备,建议自首次辐照起12个月进行一次。在饮用水消毒领域,规定每半年或每月进行一次基准比对,调整幅度允许至10%,累计偏差达20%以上时必须更换传感器。这一逻辑同样适用于非受监管的工艺流程。
除读数外,紫外传感器还应提供哪些数据?
应包括依据NAMUR NE 107标准的设备状态,包括故障、功能检查、超出规格和需要维护等信号,污染或过热等诊断事件,序列号、校准状态、采样率及光谱波段。没有这些元数据,读数就无法被审计。
哪种接口适合哪种任务?
模拟输出(0~10 V、4~20 mA)适用于限值监控,Modbus TCP作为精简的以太网基础接口适用于读数传输。语义、标识和诊断上下文无法通过这些方式传输;对此需要带IODD的IO-Link、OPC UA信息模型或AAS子模型。
如何在生产系统中监控紫外辐射?
可在最靠近工艺过程且可及的位置安装固定式传感器,由控制器读取其数值。所监控的是辐照度,剂量则由其时间积分得出。对于限值监控,具有0~10 V或4~20 mA输出的模拟传感器已足够,而通过RS-485或Modbus TCP连接的数字传感器还能提供校准状态和设备状况信息。工作小时数或灯电流并不能替代实际测量。
哪些紫外传感器适合工业4.0?
关键不在于传感器本身,而在于它随读数一并传输的信息。模拟输出只能提供一个没有上下文的数字。互联制造需要具备数字接口的传感器,能够携带序列号、校准状态、光谱波段以及依据NAMUR NE 107的设备状态信息。基于以太网的Modbus TCP是精简的基础方案;只有带IODD的IO-Link、OPC UA信息模型或AAS子模型才能承载语义与标识信息。
紫外过程控制是如何运作的?
传感器在作用点测量辐照度,控制器将其与设定值进行比较,并相应调整灯功率、调光值或进给速度。这里适用两个限制条件:工艺窗口必须以二维方式设定,即辐照度和剂量都要设定上下限,并且在脉冲LED的情况下,积分时间必须是PWM周期的整数倍。没有这些定义,系统实际上是在随机的区段上进行控制。控制速度受限于测量链:数字传感器通常每20 ms提供一次新数值。
作者:Dr. Mark Paravia
Dr.-Ing. Mark Paravia 是位于埃特林根(Ettlingen)的 Opsytec Dr. Gröbel GmbH 的总经理,负责领导该公司通过认可的校准实验室。在卡尔斯鲁厄理工学院(KIT)照明技术研究所从事脉冲氙准分子放电研究之后,他目前专注于光学辐射测量技术。他是德国标准化学会(DIN)标准委员会 FNL 7"光学辐射"的副主席,同时也是德国燃气与水行业协会(DVGW)紫外线消毒项目组的成员。
紫外工艺集成咨询
不确定现有系统的读数所反映的究竟是实际胶层内的辐照度,还是仅仅是某个传感器的状态——而该传感器的光谱波段可能与所用LED波长并不匹配?澄清工作从三项信息开始:传感器波段、采样率,以及上一次可追溯校准的日期。在此基础上,我们将与您一同评估:您的工艺窗口是否得到了真正的监测,还是仅显示了某种运行状态——欢迎您向我们提出问题。
