


UV-teknik för automation och processintegration
UV-processintegration innebär att ultravioletta strålningskällor och den tillhörande mätekniken integreras i automatiserade produktionsflöden, så att strålningen inte längre behandlas som ett utrustningstillstånd utan hanteras som en kontrollerad och dokumenterad processvariabel. Det tekniska målet är en reproducerbar fotokemisk eller fotobiologisk effekt – härdning, ytaktivering, desinfektion, fluorescensexcitation – vid varierande cykeltider, källåldring och delgeometri.
Det som är avgörande är inte lampeffekt eller drifttimmar, utan den irradians E i W/m² som verkligen når verkanspunkten, den strålningsexponering H i J/m² som integreras därav över tid, källans spektrala fördelning och mätningens tidsupplösning. Den centrala utmaningen är att fånga dessa storheter i den pågående processen med en känd mätosäkerhet och överföra dem till styrsystemet i maskinläsbar form.
Hur utvecklas marknaden och tekniken?
För området “UV-mätning i automatiserade processer” finns det ingen fristående, tillförlitlig marknadssiffra. Tre angränsande marknader fungerar som indikatorer, och de måste hållas strikt åtskilda metodiskt; att summera dem är otillåtet på grund av dubbelräkning.
Marknaden för UV-härdningssystem kvantifieras mycket olika beroende på omfattning: 6,71 miljarder USD (2025) med en CAGR på 17,12 % till 2031 när utrustning och material räknas in, jämfört med 2,78 miljarder USD (2025) med en CAGR på 8,3 % till 2032 för system utan material. Båda värdena är rimliga – de mäter olika saker. Mer relevant för automationsfrågan än det absoluta talet är det strukturella fyndet att redan 2025 var 46,6 % av systemen helautomatiserade och att inline- eller produktionsintegrerade system nådde en volym på 927,1 miljoner USD.
Marknaden för industriell automation för 2025 uppskattas till mellan 221,64 miljarder USD och 272,51 miljarder USD med en CAGR på 9,80 %, med en europeisk andel på 32,99 %; industriell sensorteknik, på ungefär 30 miljarder USD och cirka 9 % CAGR, är den mest konsekventa referensmarknaden. Marknaden för UV-sensorer i sig är knappt användbar som indikator: siffrorna sprider sig mellan 192,68 miljoner USD (2024) och 5,81 miljarder USD (2025) – en faktor på mer än 25, eftersom ingen av de granskade studierna definierar om sensorchip, radiometrar eller mätsystem räknas.
Det teknologiska skiftet är bättre dokumenterat än marknadsstorleken. Kvicksilverlampor har fortfarande cirka hälften av intäkterna (52,42 % eller 49,2 % för 2025), medan mer än 55 % av nyligen levererade system är LED-baserade – intäkter från den installerade basen och andelen nyinstallationer måste här hållas åtskilda. På regleringssidan har RoHS-undantaget för kvicksilverbaserade UV-härdningslampor endast förlängts till början av 2027.
Orsakskedjan är därmed lätt att följa: övergången till smalbandiga LED-källor och högre automationsgrader medför pulsad drift, kortare cykeltider och segmenterade emitterarrayer – och ökar därmed kraven på mätningen. En bredbandig sensor som användes på en kvicksilverlampa är inte längre utan vidare giltig på en 385 nm-LED, och en samplingsfrekvens som var tillräcklig vid 25 m/min missar irradianstoppen vid 120 m/min.
Först flyttas regleringen från styrvariabeln till målvariabeln. Istället för lampeffekt regleras dosen som når substratet – i serieprodukter med 128 samplingar/s (för få för snabba banor, se det genomräknade exemplet nedan), 1 mW/cm² upplösning och ett målvärde på 50 mJ/cm² ± 10 %, i pilotdrift med en sensor som förs över arbetsbredden och testdrift upp till 250 m/min.
För det andra ökar verkningsgraden för UV-C-LED i språng: 200 mW vid 265 nm med 10,2 % wall-plug-verkningsgrad, PTB-validerad, jämfört med 5,3 % för föregångaren. Detta flyttar den ekonomiska tröskeln i förhållande till kvicksilverlampor, medan far-UVC vid 222 nm ligger kvar på ungefär 1 %.
För det tredje blir självbeskrivning av fältenheter en förväntning – drivet av IO-Link, OPC UA FX och Asset Administration Shell. För det fjärde ger IEC TR 63381:2025 för första gången vägledning för fältinspektion av UV-emission, som tar hänsyn till instabil nätspänning, temperatur och emittrar med okänt åldringstillstånd.
Försiktighet är motiverad vid tre begrepp: hos tillverkare av UV-utrustning innebär “predictive maintenance” övervägande tillståndsövervakning med en drifttimmätare och tröskelvärdeslarm; “digitala tvillingar” av UV-system existerar hittills som molndataspeglar, inte som simuleringskopplade modeller; och för “AI-assisterad härdning” finns ingen dokumenterad radiometrisk spårbarhet av den faktiska irradiansen – styrkretsen sluts via jobbdata och användaråterkoppling.
Hur mäts UV-strålning i industriella processer
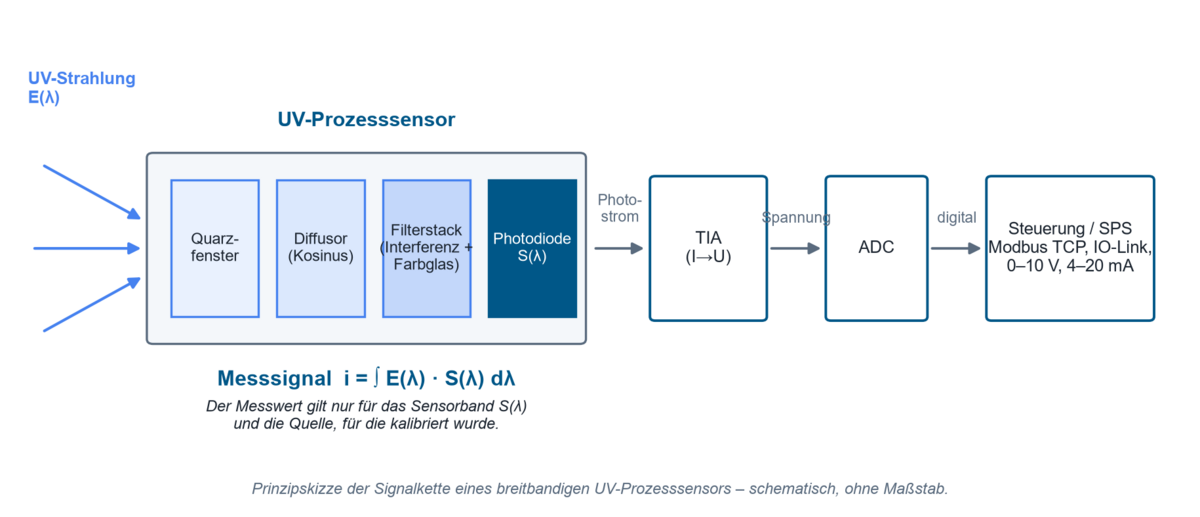
Industriell UV-mätning bygger på den inre fotoelektriska effekten: fotoner med tillräcklig energi genererar laddningsbärarpar i halvledaren, och den resulterande fotoströmmen omvandlas till en spänning av en transimpedansförstärkare och digitaliseras. En bredbandig processensor består av ett ingångsfönster (vanligtvis kvartsglas, eftersom kalknatronglas är praktiskt taget ogenomskinligt under cirka 300 nm), en diffusor för att etablera cosinusrespons, en filterstack av interferens- och färgglasfilter, detektorn och signalkedjan. Utsignalen är inte ett “UV-värde” utan integralen
i = ∫ E(λ) · S(λ) dλ
över produkterna av spektral irradians och sensorns realiserade spektrala responsivitet S(λ). Varje avläsning är därför endast giltig i samband med det sensorband och den källa som den kalibrerades för. Hur UV-sensorer är uppbyggda och vad som avgör deras spektrala responsivitet visas i detalj på sidan Så fungerar UV-sensorer.
Vilka tekniker används?
På detektorsidan konkurrerar fyra principer. Kiselfotodioder är standarden och behöver en filterstack för UV-selektivitet; kiselkarbid vinner mark inom UV-C eftersom den i sig är okänslig för synligt ljus. AlGaN-detektorer erbjuder inställbara bandkanter men degraderas betydligt mer under processförhållanden. Spektroradiometrar löser upp våglängdsfördelningen och undviker spektral mismatch, men är långsammare och mer omfattande.
| Teknik | Egenskaper | Fördelar | Begränsningar | Typisk tillämpning |
|---|---|---|---|---|
| Si-fotodiod med filterstack | brett band, bandposition definierad av interferens- och färgglasfilter | hög responsivitet, linjär, kostnadseffektiv, µs-tidskonstant | filterberoende; typer som inte är optimerade för UV förlorar nästan all responsivitet vid 200 nm, UV-optimerade mindre än 5–6 % | inline-övervakning av UV-A/UV-B vid härdning och tryck |
| SiC-fotodiod | i sig blind för synligt ljus, brett bandgap | 90 h vid 60 mW/cm² och 80 °C utan mätbar degradering; vid 350 °C endast −12 % under de första 120 h, därefter stabil | lägre responsivitet; 120 h inbränning krävs innan baslinje | UV-C-desinfektion, varma härdningstunnlar |
| AlGaN-fotodiod | bandkant inställbar via Al-innehåll | spektralt selektiv utan ytterligare filterstack | i samma test cirka −85 % förlust av responsivitet efter 90 h vid 60 mW/cm² och 80 °C, alltså begränsad vid hög UV- och temperaturbelastning | smalbandiga speciallösningar med definierad bandkant vid måttlig temperatur- och dosbelastning |
| Spektroradiometer | våglängdsupplöst mätning 200–1100 nm | undviker spektral mismatch, möjliggör mismatch-korrigering enligt CIE 220:2016 | långsammare, dyrare, sällan inline-kapabel | referensmätning, sensorjustering, källkarakterisering |
På källsidan möter kvicksilverlampor med medeltryck (brett band UV-C till UV-A, 400 W till 24 kW) och lågtryckslampor (cirka 254 nm, UV-utbyte upp till cirka 40 %) de smalbandiga UV-LED:erna vid 365, 385, 395 och 405 nm. Valet av källa avgör direkt kraven på sensorn: ju smalare emissionsspektrum, desto känsligare reagerar en bredbandig sensor på mismatch.
Vilka processvariabler är avgörande?
Irradians E (W/m²) är den momentana effekttätheten vid verkningsstället och avgör om en fotoreaktion överhuvudtaget startar – vid radikalpolymerisation är en minimiirradians ett tröskelvillkor.
Strålningsexponering H (J/m², industriellt “dos”) är tidsintegralen H = ∫ E(t) dt och bestämmer den uppnådda konverteringsgraden. För omvandling: 10 W/m² motsvarar 1 mW/cm². Ett processfönster måste därför alltid specificeras i två dimensioner – med Emin/Emax och Hmin/Hmax.
Spektral fördelning: Eftersom effekten är våglängdsberoende och sensorn viktar spektralt, kan ett mätvärde utan angivet spektralt band inte tolkas.
Samplingsfrekvens och integrationstid: Metrologiskt uppstår dosen som en summa av diskreta samplingar; dess kvalitet är direkt en funktion av samplingsfrekvensen.
Geometri och avstånd: Den omvända kvadratlagen gäller endast approximativt för källor som verkar som punktkällor; som tumregel bör r ≥ 10 · d iakttas, där d är den största dimensionen av den strålande ytan. Mätvärden vid mindre avstånd är giltiga, men får inte omräknas via 1/r².
Temperaturen påverkar på båda sidor: UV-C-lysdioder uppvisar temperaturkoefficienter för strålningseffekt mellan −0,8 %/K och +0,4 %/K, och för varje 10 °C ökning av korsningstemperaturen halveras L70-livslängden.
Vad begränsar processen eller leder till fel?
Den vanligaste missuppfattningen är att likställa elektrisk effekt med optisk dos. Mellan effektförbrukning och effekt vid delen ligger omvandlingsverkningsgrad, källåldring, reflektorförorening, fönstertransmission, avstånd och infallsvinkel. Det är exempelvis dokumenterat att vissa UV-C LED-typer sjunker till 50–70 % av sitt ursprungsvärde inom de första cirka 100 drifttimmarna utan att vara defekta, medan bra komponenter fortfarande levererar 90–95 % efter 1000 h – därför bör baslinjen endast mätas efter en inkörningsperiod på 100–200 h.
En enkel tidsangivelse är likaså otillräcklig. H = E · t förutsätter en tidsmässigt konstant irradians – ett villkor som inte uppfylls vid åldrande lampor, PWM-dimring och rörliga substrat.
Den tredje typiska missuppfattningen gäller mätplatsen. En mätning bredvid processplatsen fångar varken skuggning från delen eller den faktiska limfogsgeometrin. Omvänt stör en mätstav i själva strålgången processen: på 13 mm avstånd uppmättes 4,83 % energiförlust och en minskning på 13,85 % i toppirradians, vid 38 mm endast 0,8 % respektive 2,3 %.
Slutligen underskattas åldringen av själva mätinstrumentet. Solarisering missfärgar glas, fotomörkning sänker transmissionen hos färgat glasfilter jämnt över spektrumet, och kolväten polymeriserar under UV på optiska ytor; endast 8 h vid 253,7 nm och blott 10,5 µW/cm² höjde mörkerströmmen hos en Si-fotodiod med 10,2 %. En permanent installerad sensor utan periodiska referenskontroller förskjuter därför oundvikligen det dokumenterade processfönstret.
Hur samverkar material, spektrum och geometri
Spektral missanpassning är ofta det enskilt största bidraget till mätosäkerheten vid smalbandiga källor. Jämförande mätningar med fyra nykalibrerade radiometrar på UV-LED gav omkring ±5 % med ett spektralt matchat instrument, men avvikelser på 9 till 91 % med ett olämpligt band – specifikt en underskattning på 65 % vid 385 nm och en överskattning på mer än 40 % vid 405 nm. Branschlitteratur anger en underskattning på omkring 75 % för en UV-A-sensor centrerad på 375 nm på ett 395 nm-system. För bredbandiga källor kvantifierar CIE 220:2016 samma problem via missanpassningsfaktorer: en spridning på 1,5 % över CIE:s referensspektra, men en faktor på 1,377 för lågtrycks- och 1,360 för mellantryckskvicksilver.
Normativt band, sensorband, tillverkarband
Bandgränserna i sig är inte entydiga. CIE definierar UV-A som 315–400 nm och påpekar uttryckligen att en exakt gräns mellan UV och synligt ljus inte kan definieras. ISO 20473:2007 begränsar däremot UV-A till 315–380 nm och hänvisar själv i en fotnot till den avvikande gränsen på 400 nm. Standarder för solskyddsmedel sätter gränsen mellan UV-A och UV-B vid 320 istället för 315 nm. Samma beteckning “UVA” kan följaktligen betyda 315–400, 315–380, 320–400, 320–390 eller – definierat via 10 %-punkter – 309–367 nm.
Specialfallet 405 nm visar den praktiska konsekvensen: normativt ligger denna våglängd inom det synliga violetta området, industriellt behandlas den som en UV-härdningsvåglängd. ISO 3059 kräver till och med en relativ känslighet under 2 % vid 405 nm för UV-A-mätare vid penetrantprovning – samma våglängd är nyttostrålning vid härdning och störningsstrålning vid oförstörande provning. Tillverkarband såsom UVA+ (330–455 nm) eller UVBB (230–400 nm) är medvetet processanpassade och uttryckligen inte normativa. En översikt över de spektrala områdena och deras normativa gränser finns på sidan Riktlinjer, normer och standarder inom UV.
Fotonenergi, dosintegral och reciprocitet
Effektiviteten hos en UV-källa börjar med energin i den enskilda fotonen:
EPh = h · c / λ
där h = Plancks konstant, c = ljusets hastighet och λ = våglängd.
Vid 365 nm motsvarar detta ungefär 3,4 eV, vid 254 nm ungefär 4,9 eV. Endast fotoner ovanför aktiveringströskeln för en fotoinitiator eller ovanför absorptionsbandet för DNA utlöser den önskade reaktionen – därför ger samma irradians vid en annan våglängd helt andra processresultat. Samma energiskala förklarar varför fotoioniseringsdetektorer måste arbeta i vakuum-UV vid 8,4 till 10,6 eV.
Den andra grundläggande ekvationen är dosintegralen H = ∫ E(t) dt. Den vanliga förenklingen H = E · t motsvarar Bunsen-Roscoes reciprocitetsprincip: samma dos ska ge samma effekt, oavsett hur den delas upp mellan intensitet och tid. Förutsättningarna är en tidsmässigt konstant irradians och en linjär, icke-mättad fotoreaktion. För solarier är detta specialfall uttryckligen tillåtet endast “efter inbränning av lampan och under konstanta driftförhållanden”.
Modellens begränsningar: Vid radikalpolymerisation gäller reciprociteten inte fullt ut, eftersom en minsta irradians krävs för att starta reaktionen och syreinhibering samt värmetillförsel verkar intensitetsberoende. En dokumenterad jämförelse visar detta kvantitativt: ett 365 nm-system med 21 ms pulser, 85 % duty cycle och 460 mW/cm² toppvärde uppnådde 10 J/cm² på 25 s vid 40 °C substrattemperatur, medan CW-drift vid 520 mW/cm² krävde 14 J/cm² och 65 °C – över 220 mW/cm² CW uppstod substratskador. Mindre dos gav här det bättre resultatet; den enkla produkten E · t skulle ha lett till fel utformning.
Praktisk konsekvens: Vid pulsade källor måste dosen fångas som en verklig tidsintegral med dokumenterad samplingsfrekvens, och processprotokollet måste ange CW-medelvärde, toppvärde och dos separat. Vid identisk energitäthet kan en mätare visa starkt avvikande toppvärden beroende på samplingen – båda värdena är formellt korrekta, men olika definierade.
Räkneexempel: vilken samplingsfrekvens behöver en weblinje?
Antaganden: LED-array med L = 25 mm fönsterlängd i webbriktningen, webbhastighet v = 120 m/min = 2 m/s. N = 20 samplingar krävs inom bestrålningszonen; under fem samplingar betraktas toppvärdesregistreringen som kritisk.
Modell: fs ≳ N · v / L
Beräkning: fs ≥ 20 · 2 m/s / 0,025 m = 1600 Hz
Resultat och tolkning: Minst cirka 1600 Hz krävs; de 2048 Hz som i praktiken rekommenderas för snabba LED- och digitaltrycksapplikationer ligger konsekvent ovanför det. En enhet med 128 Hz registrerar bara cirka 1,2 samplingar i toppregionen för en kvicksilverlampa vid 120 m/min (400 ft/min), eller 1,6 under en LED – dosen kan fortfarande verka rimlig medan toppvärdet blir praktiskt taget slumpmässigt. Den diagnostiska regeln är: en stor spridning mellan körningar av toppvärden vid stabil dos är en indikator på otillräcklig samplingsfrekvens, inte på en instabil process. Nyquist-kriteriet fs ≥ 2 · fmax är den absoluta nedre gränsen här; amplidtrogen återgivning kräver betydande översampling.
Var används industriella UV-sensorer?
Elektronik och halvledare utgör det största slutanvändarsegmentet inom UV-härdning med en intäktsandel på 29,43 % (2025); andra studier anger 32 till 35 %. Skyddsbeläggning (conformal coating) och gjutmassor med snäva dosfönster är avgörande; litografi använder 248 nm (KrF) och 193 nm (ArF), VUV-ytrengöring 172 nm.
Fordonsindustri och e-mobilitet kvantifieras inte separat i marknadsstudier; battericellsmontering, limning av kraftelektronik och kapsling av sensormoduler nämns.
Tryck och förpackning svarar för 35,25 % av intäkterna inom UV-härdning, med hybridpressar upp till 450 m/min och inline-LED-array – den kritiska storheten här är samplingsfrekvensen över hela arbetsbredden. Enligt marknadsanalyser minskar automatisk återjustering av härdningsintensiteten defektfrekvensen med mer än 20 %, och processkontrollrapportering minskar defekter med upp till 30 % jämfört med manuell inspektion.
Medicinteknik anses vara det snabbast växande slutanvändarsegmentet inom UV-härdning och UV-sensorering; drivkrafterna är limning av katetrar och nålar samt UV-C-sterilisering.
UV-desinfektion är det mest reglerade området: i Tyskland kräver dricksvattenrening en reduktionsekvivalent fluens på minst 400 J/m² vid 254 nm, och UV-C-LED-enheter är för närvarande inte godkända.
Materialprovning och väderbeständighetstestning arbetar med definierade irradianser vid 310 och 340 nm – mer om detta under UV-åldring, färgäkthet och fotostabilitet –, och oförstörande provning med källor vid (365 ± 5) nm och omgivande ljus ≤ 20 lx. I alla fall är den kritiska storheten densamma: den spektralt korrekt viktade irradiansen på testplatsen.
Hur mäter man vid PWM-drift, rörliga strålare och retrofit i befintliga linjer?
PWM-drift: Vid pulsade LED:ar avgör integrationstiden om ett medelvärde eller ett slumpmässigt utdrag mäts. En åtskillnad måste göras mellan CW-värdet (medelvärde av alla samplingar i ett mätintervall), toppvärde max/min, dos (integration av CW-värdena) och pulsenergi (integration vid maximal samplingsfrekvens över pulslängden). Praktiska regler är att integrationstiden sätts till en heltalsmultipel av PWM-perioden och att autoranging inaktiveras.
Rörlig och robotstyrd bestrålning: Tredimensionella delar kan endast bestrålas homogent med en rörlig strålare; robotstyrd torkning och båglampor vid 600 mm/s med konstant fokusavstånd är industriellt etablerat. Utformningen sker alltmer simuleringsbaserat – analytiskt via bildkällmetoden med väggreflektanser och infallsvinkelns cosinus, eller via CAD-baserad optisk simulering på importerade målgeometrier. Simulering minskar antalet mätkampanjer men ersätter dem inte. Den faktiskt applicerade dosen på den rörliga delen fångas av en medföljande dataloggare som curelog Base.
Retrofit i tredjepartsutrustning: Retrofit kräver en avvägning mellan processnärhet och processstörning – dokumenterat av de ovan angivna förlustsiffrorna för 13 respektive 38 mm avstånd. För installation i befintlig utrustning med begränsat installationsutrymme utformas inline-sensorer. Även kylning, fönstertransmission, hantering av nedsmutsning och reproducerbarheten av monteringspositionen efter underhåll måste klargöras. Där mätteknik, mekanik, säkerhet och datainsamling måste utvecklas tillsammans går vägen via specialmaskinteknik.
Vilka storheter måste mätas eller övervakas?
En prioritering följer av tillämpningarna. Den primära storheten att övervaka är irradiansen på den åtkomliga platsen närmast processen, från den dosen som ett tidsintegral, kompletterat med sensor- och källtemperatur. En bredbandsmätning räcker om källan är spektralt stabil och sensorn har kalibrerats för exakt denna källa. En spektral mätning blir nödvändig när källtyper blandas, LED-våglängder ändras eller sensorer kontrolleras mot en referens. En rumsligt upplöst mätning över arbetsbredden krävs så snart emitterarrayer är segmenterade eller delar är tredimensionella.
En realistisk osäkerhetsbudget per mätpunkt omfattar kalibrering, spektral mismatch, vinkelfel, linjäritet, temperatur och långtidsdrift. Ett publicerat referensexempel kombinerar 4 % spektral, 3 % vinkel, 3 % linjäritet, 5 % kalibrering, 3 % temperatur och 12 % långtidsdrift till en total osäkerhet på 15 % – drift dominerar. Instrumentspecifikationer för industriell UV-mätteknik är 4,5–6,0 % kalibreringsosäkerhet (k = 2), under 1 % linjäritetsfel och under 3 %/år åldring. Hur tillförlitligheten hos en sådan mätkedja kan påvisas statistiskt beskrivs i mätsystemanalysen av UV-sensorer; metrologisk spårbarhet tillhandahålls av ett ackrediterat kalibreringslaboratorium.
Anslutningen till styrsystemet avgör om ett mätvärde blir styrbart och granskningsbart. Analoga gränssnitt (0–10 V, 4–20 mA) levererar det skalade momentanvärdet och räcker för gränsvärdesövervakning. Modbus TCP överför register via Ethernet och förblir ett enkelt, allmänt tillgängligt grundgränssnitt; det saknar dock semantik, metadata, sessioner och säkerhetspolicyer. På sensorsidan täcker PLC-sensorer med analoga utgångssignaler, PLC.net med Modbus TCP och JSON över HTTP, samt PLC.D med RS-485, RS-232 och USB dessa anslutningar.
IO-Link fyller exakt den lucka som grundgränssnitten lämnar: det skiljer mellan fyra datatyper – processdata med upp till 32 byte per riktning, PortQualifier, enhetsdata (parametrar, identifiering, diagnostik) och händelser som nedsmutsning eller överhettning.
Ovanför fältnivån tillhandahåller OPC UA informationsmodellen; OPC UA FX har släppts med diagnostik och LLDP-modellering. För den leverantörsneutrala beskrivningen av själva enheten standardiserar IEC 63278-1:2023 Asset Administration Shell; delmodellen Digital Nameplate ger märkskyltsdata interoperabelt.
Utöver själva mätvärdet bör dataströmmen därför innehålla: enhetsstatus enligt de fyra NAMUR NE 107-signalerna fel, funktionskontroll, utanför specifikation och underhåll krävs, kalibreringsstatus inklusive utgångsdatum, sensorns serienummer, samplingsfrekvens och spektralband. Det digitala kalibreringscertifikatet finns som ett XML-format som är både maskinläsbart och maskintolkningsbart i enlighet med DIN EN ISO/IEC 17025:2018-03. Den praktiska begränsningen är fortfarande infrastrukturen: i DACH-regionen använder 58 % av företagen decentraliserad databehandling, men endast 16 % i full skala.
Att skilja från UV-inline-övervakning av irradians är absorptions- och transmissionsmätning i vätskor – det är domänen för processfotometrar.
Den mest effektiva motåtgärden är periodisk jämförelse mot en referensradiometer såsom RMD Pro. Den enda normativt fullständiga praxisen kommer från dricksvattendesinfektion: driftsensorn får läsa av högst 5 % över referensen, en justering är tillåten upp till 10 %, en kumulativ justeringssumma över 20 % innebär sensorbyte, senast efter 10 000 h eller två år; kontrollintervallen är halvårsvisa vid ≤ 100 m³/h och månatliga däröver. Denna logik kan överföras till icke-reglerade processer. För UV-mätinstrument rekommenderas ett omkalibreringsintervall på 12 månader från första bestrålningen. På revisionssidan kräver provutrustningshantering enligt ISO 9001 dessutom en bedömning av konsekvenserna för redan frisläppta produkter när en felavläsning upptäcks – vilket förutsätter att tidsserier med sensor-ID och kalibreringshistorik finns.
Från sensorsignal till mätvärde: en strömutgång avbildar mätområdet linjärt. Kalkylatorn omvandlar mellan signal och mätvärde i båda riktningarna. Alla fyra ändpunkter är redigerbara, så att 0–10 V eller ett begränsat område passar vid sidan av 4–20 mA. Med 4–20 mA innebär en signal under områdets startvärde ett linjebrott, inte en avläsning av noll.
Kalkylatorn körs i din webbläsare; ingen data överförs.
Vad visar vetenskapliga publikationer?
Sex arbeten utgör den tekniska grunden för de centrala påståendena i denna text om detektoråldring, styrning och sensorklassificering:
- Åldring av detektormaterial. Vid realistisk processbelastning (90 h, 60 mW/cm², 80 °C) uppvisade en SiC-fotodiod ingen mätbar degradering, medan två AlGaN-dioder förlorade omkring −85 % känslighet i samma test. Sensorns materialval avgör därmed hur länge en kalibrering förblir giltig. – Weiss, T.; Papathanasiou, K.; Krüger, S.: Aging behavior of AlGaN and SiC UV photodetectors, RadTech.
- Våglängdsupplöst detektordegradering. UV-optimerade Si-fotodioder förlorar mindre än 5–6 % känslighet i UV, icke-optimerade komponenter havererar nästan helt vid 200 nm; ovanför 300 nm kunde ingen degradering upptäckas hos någon diod. – Quantification of UV Light-Induced Spectral Response Degradation, PMC10934760.
- Tillförlitlighet hos UV-C-lysdioder. Utvärderingen av komponenter från 14 till 15 produktionsomgångar gav en nominell kvarvarande uteffekt på 90–95 % efter 1000 h, med R70-livslängder mellan 1000 h och mer än 10 000 h – ett bevis på att generella livslängdsangivelser från tillverkare inte ersätter en mätning. – Onushkin et al.: J. Phys. Photonics 7:032002, 2025.
- Styrning av processvariabeln. En FTIR-baserad realtidsstyrning av monomerkonvertering (2,0 s samplingstid, 5,4 ± 0,8 s dödtid) kompenserade fullt ut en påtvingad 50 % effektförlust hos UV-källan – hittills demonstrerat i laboratorieskala. – Hafkamp et al.: Real-time feedback controlled monomer conversion – a new paradigm for UV curing, RadTech.
- Prediktion av återstående livslängd. Gamma- och Wienerprocesser överträffar branschstandarden IESNA TM-21; ett LSTM-RNN minskade prediktionsfelet med 29,7 %. – Journal of Computational Design and Engineering 12(9):184, 2025.
- Spektral klassificering av 405 nm. Den germicida effekten vid 405 nm tillhör synligt violett-blått ljus, inte UV-området – grunden för den metrologiska åtskillnaden mellan UV- och VIS-sensorband. – Maclean et al.: J Hosp Infect, 2014.
Publikationssökaren listar alla publikationer om automation som vi känner till – sökbara efter enhet, område och nyckelord.
Automatiserade UV-processer i kundpublikationer
Automatiserad och övervakad UV-bestrålning förekommer också i flera aspekter i publikationer från Opsytecs kunder – från robotstyrd härdning till dosinsamling vid pulsade källor.
Beskriver robotstyrd UV-härdning av tredimensionella delar med konstant fokusavstånd – industripraxisen bakom den rörliga bestrålningen som diskuteras ovan.
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. "Schnelle und zuverlässige 3D-Lackhärtung." JOT Journal für Oberflächentechnik 58.5 (2018): 20-21.
Utvärderar en experimentell UV-C-robot under kontrollerade förhållanden och i verklig sjukhusdrift – en rörlig källa med varierande geometri vars effekt måste påvisas radiometriskt.
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. "Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario." Journal of Hospital Infection (2024).
Följer ett silikonlim under UV-exponering i högvakuum med en enda multiparametersensor – processövervakning under förhållanden där ingen referensradiometer längre passar mätplatsen.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Dokumenterar dekontaminering av kryddpulver med pulsat ljus via den tillämpade dosen – pulsad drift av det slag som även cyklade UV-LED-linjer producerar.
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. "Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder." Journal of Food Process Engineering 45.2 (2022): e13948.
Fler arbeten från alla tillämpningsområden listas under publikationer av kunder efter ämne.
Vanliga frågor om UV-mätning inom automation
Varför räcker inte lampeffekt som processvariabel?
Mellan elektrisk effekt och effekt vid delen ligger omvandlingsverkningsgrad, källåldring, kontamination, fönstertransmission, avstånd och infallsvinkel. UV-C-lysdioder ensamma sjunker till 50–70 % av sitt ursprungsvärde inom ungefär de första 100 drifttimmarna. Det som måste kontrolleras och dokumenteras är därför irradiansen som mäts vid verkningspunkten, inte utrustningens tillstånd. Den generella härledningen – från elektrisk effekt via elektrooptisk verkningsgrad till mätstorheten vid verkningspunkten – ges under radiometriska storheter.
När räcker en bredbandssensor, och när behövs en spektral mätning?
En bredbandssensor räcker om källan är spektralt stabil och sensorn kalibrerades för exakt denna källa. Vid källbyten, blandade källtyper eller smalbandiga lysdioder uppstår avvikelser på 9 till 91 % beroende på sensor-källkombinationen. Då krävs en spektral mätning eller en dokumenterad mismatch-korrektionsfaktor.
Vilken samplingsfrekvens kräver en snabb linje?
Designregeln är fs ≳ N · v / L med N ≈ 20 samplingar i bestrålningszonen. Med en fönsterlängd på 25 mm och 120 m/min resulterar minst 1600 Hz; för snabba LED- och digitaltryckapplikationer rekommenderas 2048 Hz. Vid 128 Hz fångas toppen i praktiken slumpmässigt vid höga hastigheter.
Gäller H = E · t alltid?
Nej. Ekvationen förutsätter en tidsmässigt konstant irradians. Vid PWM-drift, åldrande källor eller rörliga substrat måste dosen fångas som en verklig tidsintegral. Dessutom är reciprocitet ingen naturlag för polymerisation: en PWM-process uppnådde ett bättre resultat med 10 J/cm² än CW-drift med 14 J/cm².
Är 405 nm UV-strålning?
Normativt nej: CIE:s övre gräns för UV-A är 400 nm, och 405 nm behandlas i litteraturen som synligt violett-blått ljus. Industriellt räknas 405 nm ändå bland UV-härdningsvåglängderna. En avläsning vid 405 nm kan endast tolkas med angiven standard eller sensorband.
Hur ofta måste en process-UV-sensor justeras eller omkalibreras?
För UV-mätinstrument rekommenderas 12 månader från första bestrålning. Vid dricksvattendesinfektion är referensjämförelsen föreskriven halvårsvis eller månadsvis, justering är tillåten upp till 10 %, och från 20 % kumulativt måste sensorn bytas ut. Denna logik kan överföras till icke-reglerade processer.
Vilka data bör en UV-sensor leverera utöver avläsningen?
Enhetsstatus enligt NAMUR NE 107 med signalerna fel, funktionskontroll, utanför specifikation och underhåll krävs, diagnostikhändelser som kontamination eller överhettning, serienummer, kalibreringsstatus, samplingsfrekvens och spektralband. Utan dessa metadata är en avläsning inte granskningsbar.
Vilket gränssnitt passar vilken uppgift?
Analoga utgångar (0–10 V, 4–20 mA) lämpar sig för gränsvärdesövervakning, Modbus TCP som ett enkelt Ethernet-basgränssnitt för avläsningar. Semantik, identifiering och diagnostikkontext kan inte transporteras på det sättet; för dessa behövs IO-Link med IODD, OPC UA-informationsmodeller eller AAS-delmodeller.
Hur kan UV-strålning övervakas i ett produktionssystem?
Med en fast installerad sensor på den mest åtkomliga punkten närmast processen, vars värde styrsystemet läser av. Det som övervakas är irradiansen; dosen följer därav som en tidsintegral. Analoga sensorer med 0–10 V eller 4–20 mA räcker för gränsvärdesövervakning, medan digitala sensorer över RS-485 eller Modbus TCP även levererar kalibreringsstatus och enhetstillstånd. Drifttimmar eller lampström är inget substitut för en mätning.
Vilka UV-sensorer lämpar sig för Industri 4.0?
Det som är avgörande är inte sensorn ensam utan vad den överför tillsammans med avläsningen. En analog utgång levererar ett tal utan sammanhang. Nätverksbaserad tillverkning kräver sensorer med ett digitalt gränssnitt som bär serienummer, kalibreringsstatus, spektralband och enhetsstatus enligt NAMUR NE 107. Modbus TCP över Ethernet är den enkla grunden; semantik och identifiering kan endast bäras av IO-Link med IODD, OPC UA-informationsmodeller eller AAS-delmodeller.
Hur fungerar UV-processtyrning?
Sensorn mäter irradiansen vid verkningspunkten, styrsystemet jämför den med börvärdet och justerar lampeffekt, dimmervärde eller matningshastighet. Två gränser gäller: processfönstret måste specificeras i två dimensioner, med undre och övre gränser för irradians och dos, och vid pulsade lysdioder måste integrationstiden vara en heltalsmultipel av PWM-perioden. Utan dessa definitioner styr systemet på ett slumpmässigt avsnitt. Styrhastigheten begränsas av mätkedjan: digitala sensorer levererar typiskt nya värden inom 20 ms.
Relaterade tillämpningsområden
Vägen från en mätning till ett processgodkännande ser likartad ut inom flera områden: inom förpacknings- och fyllningsteknik måste UV-steget leda till ett godkännandebeslut inom cykeltiden, inom fordonsindustrin är dosen en integral längs en robotstyrd bana, och inom ljus- och displaymätning flyttas den fotometriska testningen från laboratorieprovtagning till slutet av linjen. Samma processkedja återkommer inom UV-limning, gjutning och inkapsling, inom transmissionstestning för laserprocesser och inom fluorescerande inspektion. Hur samma uppgift ter sig med en rörlig emitter – där dosen uppstår som en integral längs en bana snarare än som produkten av irradians och tid – behandlas under robotik. Den fullständiga bilden finns i översikten UV-tillämpningar.
Författare: Dr. Mark Paravia
Dr.-Ing. Mark Paravia är verkställande direktör för Opsytec Dr. Gröbel GmbH i Ettlingen och leder det ackrediterade kalibreringslaboratoriet. Efter sin forskning om pulsade xenon-excimerurladdningar vid Institute of Lighting Technology vid KIT ligger hans nuvarande fokus på optisk strålningsmätteknik. Han är vice ordförande för DIN Standards Committee FNL 7 "Optical Radiation" och medlem av DVGW:s projektgrupp för UV-desinfektion.
Rådgivning om integration av UV-processer
Är du osäker på om avläsningen från ett befintligt system beskriver irradiansen i den faktiska limfogen – eller bara tillståndet hos en sensor vars spektrala band inte matchar den använda LED-våglängden? Klarhet börjar med tre uppgifter: sensorns band, samplingsfrekvens och datumet för den senaste spårbara kalibreringen. Utifrån detta bedömer vi tillsammans med dig om ditt processfönster faktiskt övervakas eller om endast ett driftstillstånd visas – skicka oss din fråga.
