


Tecnologia UV para Automação e Integração de Processos
A integração de processos UV significa incorporar fontes de radiação ultravioleta e a tecnologia de medição associada a sequências de produção automatizadas, de modo que a radiação deixe de ser tratada como um estado do equipamento e passe a ser gerenciada como uma variável de processo controlada e documentada. O objetivo técnico é um efeito fotoquímico ou fotobiológico reprodutível – cura, ativação de superfície, desinfecção, excitação de fluorescência – sob tempos de ciclo, envelhecimento da fonte e geometria de peça variáveis.
O que importa não é a potência da lâmpada nem as horas de operação, mas a irradiância E em W/m² que efetivamente chega ao ponto de ação, a exposição radiante H em J/m² integrada a partir dela ao longo do tempo, a distribuição espectral da fonte e a resolução temporal da medição. O desafio central é capturar essas grandezas durante o processo em execução com uma incerteza de medição conhecida e transmiti-las ao controlador em formato legível por máquina.
Como o mercado e a tecnologia estão evoluindo?
Para o campo de “medição UV em processos automatizados” não existe um dado de mercado isolado e confiável. Três mercados adjacentes servem como indicadores, e eles devem ser mantidos estritamente separados do ponto de vista metodológico; somá-los é inadmissível por causa da dupla contagem.
O mercado de sistemas de cura UV é quantificado de forma muito diferente dependendo do escopo: USD 6,71 bilhões (2025) com CAGR de 17,12 % até 2031 quando equipamentos e materiais são contabilizados, contra USD 2,78 bilhões (2025) com CAGR de 8,3 % até 2032 para sistemas sem materiais. Ambos os valores são plausíveis – eles medem coisas diferentes. Mais relevante para a questão da automação do que o valor absoluto é a constatação estrutural de que, em 2025, 46,6 % dos sistemas já eram totalmente automatizados e os sistemas inline ou integrados à produção atingiram um volume de USD 927,1 milhões.
O mercado de automação industrial para 2025 é estimado entre USD 221,64 bilhões e USD 272,51 bilhões com CAGR de 9,80 %, com participação europeia de 32,99 %; a detecção industrial (industrial sensing), com cerca de USD 30 bilhões e CAGR de aproximadamente 9 %, é o mercado de referência mais consistente. O próprio mercado de sensores UV é dificilmente utilizável como indicador: os valores variam entre USD 192,68 milhões (2024) e USD 5,81 bilhões (2025) – um fator superior a 25, pois nenhum dos estudos analisados define se estão sendo contabilizados chips sensores, radiômetros ou sistemas de medição.
A mudança tecnológica está melhor documentada do que o tamanho do mercado. As lâmpadas de mercúrio ainda detêm cerca de metade da receita (52,42 % ou 49,2 % para 2025), enquanto mais de 55 % dos sistemas recém-fornecidos são baseados em LED – a receita da base instalada e a participação de novas instalações devem ser mantidas separadas aqui. No lado regulatório, a isenção da RoHS para lâmpadas de cura UV de mercúrio foi prorrogada apenas até o início de 2027.
A cadeia causal é, portanto, fácil de acompanhar: a transição para fontes LED de banda estreita e maiores graus de automação traz operação pulsada, tempos de ciclo mais curtos e matrizes de emissores segmentadas – e, com isso, eleva as exigências sobre a medição. Um sensor de banda larga que era utilizado em uma lâmpada de mercúrio não é mais prontamente válido em um LED de 385 nm, e uma taxa de amostragem que era suficiente a 25 m/min perde o pico de irradiância a 120 m/min.
Primeiro, o controle está migrando da variável manipulada para a variável-alvo. Em vez da potência da lâmpada, controla-se a dose que chega ao substrato – em produtos de série com 128 amostras/s (poucas para linhas rápidas, veja o exemplo prático abaixo), resolução de 1 mW/cm² e valor-alvo de 50 mJ/cm² ± 10 %, em operação piloto com um sensor deslocado ao longo da largura de trabalho e operação de teste até 250 m/min.
Segundo, a eficiência dos LEDs UV-C está aumentando aos saltos: 200 mW a 265 nm com eficiência de conversão de energia (wall-plug efficiency) de 10,2 %, validado pelo PTB, em comparação com 5,3 % do modelo anterior. Isso desloca o limiar econômico em relação às lâmpadas de mercúrio, enquanto o far-UVC a 222 nm permanece em torno de 1 %.
Terceiro, a autodescrição de dispositivos de campo está se tornando uma expectativa – impulsionada pelo IO-Link, OPC UA FX e pelo Asset Administration Shell. Quarto, a IEC TR 63381:2025 fornece pela primeira vez orientações para a inspeção em campo da emissão UV, abordando tensão de rede instável, temperatura e emissores com estado de envelhecimento desconhecido.
Cautela é necessária com três termos: nos fabricantes de equipamentos UV, “manutenção preditiva” significa predominantemente monitoramento de condição com contador de horas de operação e alarme de limiar; os “gêmeos digitais” de sistemas UV existem, até agora, como espelhos de dados em nuvem, não como modelos acoplados a simulação; e para a “cura assistida por IA” não há documentação de rastreabilidade radiométrica da irradiância real – o laço de controle se fecha por meio de dados de trabalho e feedback do usuário.
Como a radiação UV é medida em processos industriais
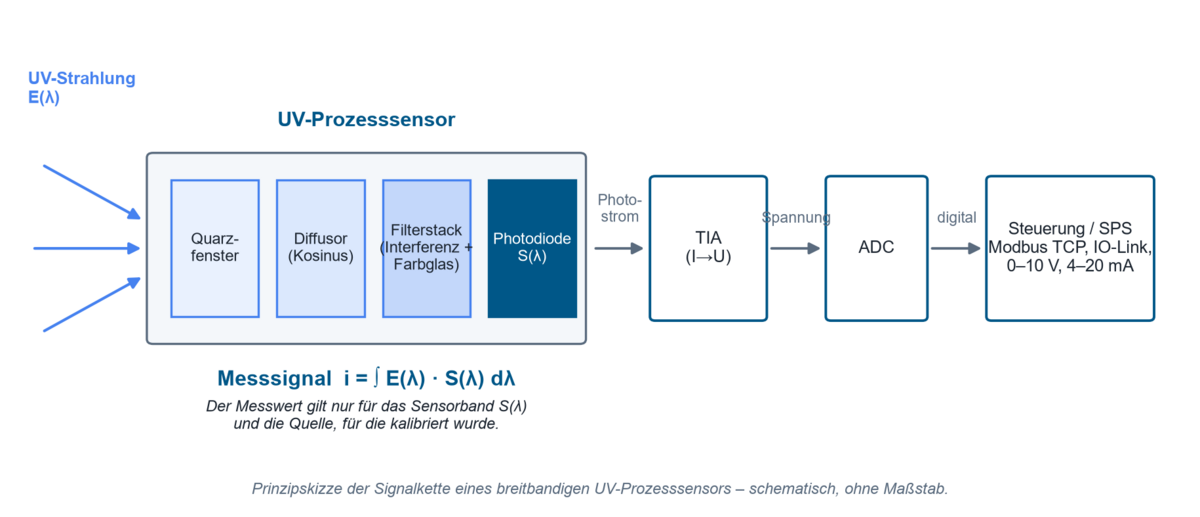
A detecção UV industrial é baseada no efeito fotoelétrico interno: fótons com energia suficiente geram pares de portadores de carga no semicondutor, e a fotocorrente resultante é convertida em tensão por um amplificador de transimpedância e digitalizada. Um sensor de processo de banda larga consiste em uma janela de entrada (geralmente vidro de quartzo, já que o vidro sodocálcico é praticamente opaco abaixo de cerca de 300 nm), um difusor para estabelecer a resposta cosseno, uma pilha de filtros de interferência e vidro colorido, o detector e a cadeia de sinal. O sinal de saída não é um “valor UV”, mas sim a integral
i = ∫ E(λ) · S(λ) dλ
sobre os produtos da irradiância espectral e da responsividade espectral realizada do sensor S(λ). Portanto, cada leitura só é válida em conexão com a banda do sensor e a fonte para a qual foi calibrada. Como os sensores UV são construídos e o que determina sua responsividade espectral é mostrado em detalhes na página Como Funcionam os Sensores UV.
Quais tecnologias são utilizadas?
No lado do detector, quatro princípios competem entre si. Os fotodiodos de silício são o padrão e necessitam de um conjunto de filtros para seletividade UV; o carbeto de silício vem ganhando espaço no UV-C porque é inerentemente insensível à luz visível. Os detectores de AlGaN oferecem bordas de banda ajustáveis, porém se degradam consideravelmente mais sob condições de processo. Os espectrorradiômetros resolvem a distribuição de comprimentos de onda e evitam o descasamento espectral, mas são mais lentos e mais elaborados.
| Tecnologia | Características | Vantagens | Limitações | Aplicação típica |
|---|---|---|---|---|
| Fotodiodo de Si com conjunto de filtros | banda larga, posição da banda definida por filtros de interferência e de vidro colorido | alta responsividade, linear, baixo custo, constante de tempo em µs | dependente do filtro; tipos não otimizados para UV perdem quase toda a responsividade a 200 nm, os otimizados para UV perdem menos de 5–6 % | monitoramento inline de UV-A/UV-B em cura e impressão |
| Fotodiodo de SiC | intrinsecamente insensível à luz visível, band gap largo | 90 h a 60 mW/cm² e 80 °C sem degradação mensurável; a 350 °C apenas −12 % nas primeiras 120 h, estável a partir daí | menor responsividade; necessário burn-in de 120 h antes da linha de base | desinfecção UV-C, túneis de cura a quente |
| Fotodiodo de AlGaN | borda de banda ajustável via teor de Al | seletivo espectralmente sem necessidade de conjunto de filtros adicional | no mesmo teste, aprox. −85 % de perda de responsividade após 90 h a 60 mW/cm² e 80 °C, portanto limitado sob alta carga de UV e temperatura | soluções especiais de banda estreita com borda de banda definida sob carga moderada de temperatura e dose |
| Espectrorradiômetro | medição resolvida por comprimento de onda de 200–1100 nm | evita descasamento espectral, permite correção de descasamento conforme CIE 220:2016 | mais lento, mais caro, raramente compatível com uso inline | medição de referência, ajuste de sensores, caracterização de fontes |
No lado da fonte, as lâmpadas de mercúrio de média pressão (UV-C a UV-A de banda larga, de 400 W a 24 kW) e as lâmpadas de baixa pressão (aprox. 254 nm, rendimento UV de até cerca de 40 %) competem com os LEDs UV de banda estreita em 365, 385, 395 e 405 nm. A escolha da fonte determina diretamente as exigências sobre o sensor: quanto mais estreito o espectro de emissão, mais sensivelmente um sensor de banda larga reage ao descasamento.
Quais variáveis de processo são decisivas?
A irradiância E (W/m²) é a densidade de potência instantânea no ponto de ação e decide se uma fotorreação sequer se inicia – na polimerização por radicais livres, uma irradiância mínima é uma condição limite.
A exposição radiante H (J/m², industrialmente "dose") é a integral no tempo H = ∫ E(t) dt e determina o grau de conversão alcançado. Para conversão: 10 W/m² correspondem a 1 mW/cm². Uma janela de processo deve, portanto, sempre ser especificada em duas dimensões – com Emin/Emax e Hmin/Hmax.
Distribuição espectral: como o efeito depende do comprimento de onda e o sensor pondera espectralmente, uma leitura sem a faixa espectral indicada não pode ser interpretada.
Taxa de amostragem e tempo de integração: do ponto de vista metrológico, a dose surge como uma soma de amostras discretas; sua qualidade é diretamente função da taxa de amostragem.
Geometria e distância: a lei do inverso do quadrado vale apenas de forma aproximada para fontes que atuam como fontes pontuais; como regra prática, deve-se observar r ≥ 10 · d, sendo d a maior dimensão da área emissora. Leituras a distâncias menores são válidas, mas não devem ser convertidas por meio de 1/r².
A temperatura atua em ambos os sentidos: os LEDs UV-C apresentam coeficientes de temperatura da potência radiante entre −0,8 %/K e +0,4 %/K, e a cada aumento de 10 °C na temperatura de junção, a vida útil L70 é reduzida à metade.
O que limita o processo ou leva a erros?
O equívoco mais comum é equiparar a potência elétrica à dose óptica. Entre o consumo de energia e o efeito na peça estão a eficiência de conversão, o envelhecimento da fonte, a contaminação do refletor, a transmissão da janela, a distância e o ângulo de incidência. Está documentado, por exemplo, que alguns tipos de LED UV-C caem para 50–70 % do seu valor inicial nas primeiras 100 h de operação, aproximadamente, sem estarem defeituosos, enquanto componentes de boa qualidade ainda entregam 90–95 % após 1.000 h – motivo pelo qual a linha de base só deve ser medida após um período de amaciamento de 100 a 200 h.
Uma simples especificação de tempo também é insuficiente. H = E · t pressupõe uma irradiância constante no tempo – uma condição não atendida com lâmpadas em envelhecimento, dimerização por PWM e substratos em movimento.
O terceiro equívoco típico diz respeito ao local de medição. Uma medição ao lado do local do processo não capta nem o sombreamento causado pela peça nem a geometria real da linha de colagem. Por outro lado, uma barra de medição no próprio caminho do feixe interfere no processo: a 13 mm de distância, foram medidas uma perda de energia de 4,83 % e uma queda de 13,85 % na irradiância de pico; a 38 mm, apenas 0,8 % e 2,3 %, respectivamente.
Por fim, o envelhecimento do próprio dispositivo de medição é subestimado. A solarização descolore os vidros, o escurecimento fotográfico reduz uniformemente a transmissão de filtros de vidro colorido em todo o espectro, e hidrocarbonetos polimerizam sob UV nas superfícies ópticas; apenas 8 h a 253,7 nm e somente 10,5 µW/cm² elevaram a corrente de escuro de um fotodiodo de Si em 10,2 %. Um sensor instalado permanentemente sem verificações periódicas de referência, portanto, inevitavelmente desloca a janela de processo documentada.
Como material, espectro e geometria interagem?
A incompatibilidade espectral é frequentemente a maior contribuição individual para a incerteza de medição com fontes de banda estreita. Medições comparativas com quatro radiômetros recém-calibrados em LEDs UV resultaram em cerca de ±5 % com um instrumento espectralmente compatível, mas desvios de 9 % a 91 % com uma banda inadequada – especificamente uma subestimação de 65 % em 385 nm e uma superestimação de mais de 40 % em 405 nm. A literatura da associação cita uma subestimação de cerca de 75 % para um sensor UV-A centrado em 375 nm em um sistema de 395 nm. Para fontes de banda larga, a CIE 220:2016 quantifica o mesmo problema por meio de fatores de incompatibilidade: uma dispersão de 1,5 % entre os espectros de referência CIE, mas um fator de 1,377 para mercúrio de baixa pressão e 1,360 para mercúrio de média pressão.
Banda normativa, banda do sensor, banda do fabricante
Os próprios limites de banda não são inequívocos. A CIE define o UV-A como 315–400 nm e observa explicitamente que não é possível definir um limite preciso entre a radiação UV e a visível. A ISO 20473:2007, por outro lado, limita o UV-A a 315–380 nm e ela própria remete, em nota de rodapé, ao limite divergente de 400 nm. As normas de protetor solar estabelecem o limite UV-A/UV-B em 320 em vez de 315 nm. O mesmo rótulo “UVA” pode, consequentemente, significar 315–400, 315–380, 320–400, 320–390 ou – definido via pontos de 10 % – 309–367 nm.
O caso especial de 405 nm mostra a consequência prática: normativamente, esse comprimento de onda está na faixa visível do violeta; industrialmente, é tratado como um comprimento de onda de cura UV. A ISO 3059 chega a exigir uma responsividade relativa abaixo de 2 % em 405 nm para medidores de UV-A em ensaios com líquidos penetrantes – o mesmo comprimento de onda é radiação útil na cura e radiação espúria em ensaios não destrutivos. Bandas de fabricante como UVA+ (330–455 nm) ou UVBB (230–400 nm) são deliberadamente ajustadas ao processo e expressamente não normativas. Uma visão geral das faixas espectrais e seus limites normativos é apresentada na página Diretrizes, normas e padrões em UV.
Energia do fóton, integral de dose e reciprocidade
A eficácia de uma fonte UV começa com a energia do fóton individual:
EPh = h · c / λ
onde h = constante de Planck, c = velocidade da luz e λ = comprimento de onda.
Em 365 nm, isso corresponde a cerca de 3,4 eV; em 254 nm, a cerca de 4,9 eV. Somente fótons acima do limiar de ativação de um fotoiniciador ou acima da banda de absorção do DNA desencadeiam a reação desejada – por isso a mesma irradiância em um comprimento de onda diferente gera resultados de processo completamente distintos. A mesma escala de energia explica por que detectores de fotoionização precisam operar no UV a vácuo, entre 8,4 e 10,6 eV.
A segunda equação fundamental é a integral de dose H = ∫ E(t) dt. A simplificação amplamente utilizada H = E · t corresponde ao princípio de reciprocidade de Bunsen-Roscoe: presume-se que a mesma dose produza o mesmo efeito, independentemente de como ela é distribuída entre intensidade e tempo. As condições prévias são uma irradiância temporalmente constante e uma fotorreação linear e não saturante. Para camas de bronzeamento, esse caso especial é expressamente permitido apenas “após o período de amaciamento das lâmpadas e sob condições de operação constantes”.
Limites do modelo: Na polimerização por radicais livres, a reciprocidade não se mantém em toda a faixa, pois uma irradiância mínima condiciona o início da reação, e tanto a inibição por oxigênio quanto o aporte de calor atuam de forma dependente da intensidade. Uma comparação documentada mostra isso quantitativamente: um sistema de 365 nm com pulsos de 21 ms, ciclo de trabalho de 85 % e pico de 460 mW/cm² atingiu 10 J/cm² em 25 s a 40 °C de temperatura do substrato, enquanto a operação em CW a 520 mW/cm² exigiu 14 J/cm² e 65 °C – acima de 220 mW/cm² em CW, ocorreram danos ao substrato. Neste caso, uma dose menor levou ao melhor resultado; o simples produto E · t teria sugerido o dimensionamento errado.
Consequência prática: Com fontes pulsadas, a dose deve ser registrada como uma verdadeira integral temporal, com taxa de amostragem documentada, e o registro do processo deve indicar separadamente o valor médio em CW, o valor de pico e a dose. Com densidade de energia idêntica, um medidor pode exibir valores de pico fortemente diferentes dependendo da amostragem – ambos os valores são formalmente corretos, mas definidos de maneira distinta.
Exemplo prático: de que taxa de amostragem uma linha de processamento web precisa?
Suposições: Array de LEDs com L = 25 mm de comprimento de janela na direção da web, velocidade da web v = 120 m/min = 2 m/s. São necessárias N = 20 amostras dentro da zona de irradiação; abaixo de cinco amostras, a captura do pico é considerada crítica.
Modelo: fs ≳ N · v / L
Cálculo: fs ≥ 20 · 2 m/s / 0,025 m = 1.600 Hz
Resultado e interpretação: São necessários pelo menos cerca de 1.600 Hz; os 2.048 Hz recomendados na prática para aplicações rápidas de LED e impressão digital ficam consistentemente acima disso. Um dispositivo com 128 Hz captura apenas cerca de 1,2 amostras na região de pico de uma lâmpada de mercúrio a 120 m/min (400 ft/min), ou 1,6 sob um LED – a dose ainda pode parecer plausível enquanto o valor de pico se torna praticamente aleatório. A regra diagnóstica é: uma grande dispersão de valores de pico entre execuções, com dose estável, é um indicador de taxa de amostragem insuficiente, não de um processo instável. O critério de Nyquist fs ≥ 2 · fmax é aqui o limite inferior absoluto; a fidelidade de amplitude requer uma sobreamostragem considerável.
Onde os sensores UV industriais são utilizados?
Eletrônica e semicondutores formam o maior segmento de usuários finais da cura UV, com uma participação de 29,43 % na receita (2025); outros estudos citam de 32 % a 35 %. O revestimento conformal e os compostos de encapsulamento com janelas de dose estreitas são críticos; a litografia utiliza 248 nm (KrF) e 193 nm (ArF), e a limpeza de superfícies por VUV utiliza 172 nm.
Automotivo e e-mobility não são quantificados separadamente nos estudos de mercado; são citados a montagem de células de bateria, a colagem de eletrônica de potência e o encapsulamento de módulos de sensores.
Impressão e embalagens respondem por 35,25 % da receita da cura UV, com impressoras híbridas de até 450 m/min e arranjos de LED em linha – a grandeza crítica aqui é a taxa de amostragem em toda a largura de trabalho. Segundo análises de mercado, o reajuste automático da intensidade de cura reduz a taxa de defeitos em mais de 20 %, e os relatórios de controle de processo reduzem os defeitos em até 30 % em comparação com a inspeção manual.
A tecnologia médica é considerada o segmento de usuários finais de cura UV e sensoriamento UV que mais cresce; os fatores impulsionadores são a colagem de cateteres e agulhas, bem como a esterilização por UV-C.
A desinfecção UV é o campo mais fortemente regulamentado: na Alemanha, o tratamento de água potável exige uma fluência equivalente de redução de pelo menos 400 J/m² a 254 nm, e os dispositivos de LED UV-C atualmente não são aprovados.
Os ensaios de materiais e intemperismo trabalham com irradiâncias definidas a 310 e 340 nm – mais sobre isso em envelhecimento UV, solidez da cor e fotoestabilidade –, e os ensaios não destrutivos com fontes a (365 ± 5) nm e luz ambiente ≤ 20 lx. Em todos os casos, a grandeza crítica é a mesma: a irradiância corretamente ponderada espectralmente no local do ensaio.
Como medir com operação PWM, emissores móveis e retrofits em linhas existentes?
Operação PWM: Com LEDs pulsados, o tempo de integração determina se é medido um valor médio ou um trecho aleatório. É necessário distinguir entre o valor CW (média de todas as amostras em um intervalo de medição), pico máx./mín., dose (integração dos valores CW) e energia de pulso (integração na taxa de amostragem máxima ao longo da duração do pulso). Regras práticas são um tempo de integração ajustado para um múltiplo inteiro do período PWM e o auto-ranging desativado.
Irradiação móvel e guiada por robô: Peças tridimensionais só podem ser expostas de forma homogênea com um emissor móvel; secagem guiada por robô e lâmpadas de arco a 600 mm/s com distância focal constante são práticas industrialmente estabelecidas. O projeto é cada vez mais baseado em simulação – de forma analítica via método da fonte de imagem com refletâncias de parede e ângulo de incidência cosseno, ou via simulação óptica baseada em CAD sobre geometrias-alvo importadas. A simulação reduz as campanhas de medição, mas não as substitui. A dose efetivamente aplicada na peça em movimento é registrada por um data logger móvel, como o curelog Base.
Retrofit em equipamentos de terceiros: O retrofit exige uma ponderação entre proximidade do processo e interferência no processo – documentada pelos valores de perda citados acima para uma distância de 13 em comparação a 38 mm. Para instalação em equipamentos existentes com espaço de instalação reduzido, são projetados sensores inline. Também é necessário esclarecer o resfriamento, a transmissão da janela, o gerenciamento de contaminação e a reprodutibilidade da posição de montagem após a manutenção. Quando tecnologia de medição, mecânica, segurança e aquisição de dados precisam ser desenvolvidas em conjunto, o caminho passa pela engenharia de máquinas especiais.
Quais grandezas devem ser medidas ou monitoradas?
Uma priorização decorre das aplicações. A grandeza primária a ser monitorada é a irradiância no local acessível mais próximo do processo, a partir dela a dose como integral temporal, complementada pela temperatura do sensor e da fonte. Uma medição de banda larga é suficiente se a fonte for espectralmente estável e o sensor tiver sido calibrado exatamente para essa fonte. Uma medição espectral se torna necessária quando tipos de fontes são combinados, comprimentos de onda de LEDs são alterados ou sensores são verificados em relação a uma referência. Uma medição espacialmente resolvida ao longo da largura de trabalho é necessária assim que os arranjos de emissores forem segmentados ou as peças forem tridimensionais.
Um orçamento de incerteza realista por ponto de medição inclui calibração, incompatibilidade espectral, erro angular, linearidade, temperatura e deriva de longo prazo. Um exemplo de referência publicado combina 4 % espectral, 3 % angular, 3 % linearidade, 5 % calibração, 3 % temperatura e 12 % deriva de longo prazo em uma incerteza total de 15 % – a deriva predomina. As especificações de instrumentos de tecnologia de medição UV industrial são de 4,5–6,0 % de incerteza de calibração (k = 2), abaixo de 1 % de erro de linearidade e abaixo de 3 %/ano de envelhecimento. Como a confiabilidade dessa cadeia de medição pode ser demonstrada estatisticamente é descrito na análise do sistema de medição de sensores UV; a rastreabilidade metrológica é fornecida por um laboratório de calibração acreditado.
A conexão com o controlador decide se uma leitura se torna controlável e auditável. Interfaces analógicas (0–10 V, 4–20 mA) fornecem o valor instantâneo escalado e são suficientes para o monitoramento de limites. O Modbus TCP transfere registros por Ethernet e permanece uma interface básica enxuta e universalmente disponível; no entanto, não conhece semântica, metadados, sessões nem políticas de segurança. Do lado do sensor, os sensores PLC com sinais de saída analógicos, o PLC.net com Modbus TCP e JSON sobre HTTP, e o PLC.D com RS-485, RS-232 e USB cobrem essas conexões.
O IO-Link preenche exatamente a lacuna deixada pelas interfaces básicas: ele distingue quatro tipos de dados – dados de processo com até 32 bytes por direção, PortQualifier, dados do dispositivo (parâmetros, identificação, diagnóstico) e eventos como contaminação ou superaquecimento.
Acima do nível de campo, o OPC UA fornece o modelo de informação; o OPC UA FX foi lançado com diagnóstico e modelagem LLDP. Para a descrição neutra em relação ao fabricante do próprio dispositivo, a IEC 63278-1:2023 padroniza o Asset Administration Shell; o submodelo Digital Nameplate fornece dados de placa de identificação de forma interoperável.
Além da própria leitura, o fluxo de dados deve, portanto, incluir: status do dispositivo de acordo com os quatro sinais NAMUR NE 107 – falha, verificação de função, fora de especificação e manutenção necessária –, status de calibração incluindo data de validade, número de série do sensor, taxa de amostragem e banda espectral. O certificado de calibração digital existe em um formato XML que é ao mesmo tempo legível e interpretável por máquina, em conformidade com a DIN EN ISO/IEC 17025:2018-03. A limitação prática permanece a infraestrutura: na região DACH, 58 % das empresas utilizam processamento de dados descentralizado, mas apenas 16 % em escala plena.
Deve-se distinguir do monitoramento UV inline da irradiância a medição de absorção e transmissão em líquidos – esse é o domínio dos fotômetros de processo.
A contramedida mais eficaz é a comparação periódica com um radiômetro de referência, como o RMD Pro. A única prática normativamente completa vem da desinfecção de água potável: o sensor em operação pode indicar no máximo 5 % acima da referência, um ajuste é permitido até 10 %, uma soma cumulativa de ajustes acima de 20 % significa substituição do sensor, o mais tardar após 10.000 h ou dois anos; os intervalos de controle são semestrais a ≤ 100 m³/h e mensais acima disso. Essa lógica pode ser transferida para processos não regulamentados. Para dispositivos de medição UV, recomenda-se um intervalo de recalibração de 12 meses a partir da primeira irradiação. No lado da auditoria, a gestão de equipamentos de teste conforme a ISO 9001 exige adicionalmente avaliar o impacto sobre produtos já liberados quando uma leitura incorreta é detectada – o que pressupõe que existam séries temporais com identificação do sensor e histórico de calibração.
Do sinal do sensor até a grandeza medida: uma saída de corrente mapeia a faixa de medição de forma linear. A calculadora converte entre sinal e grandeza medida em ambas as direções. Todos os quatro pontos extremos são editáveis, de modo que 0–10 V ou uma faixa restrita se ajustem junto com 4–20 mA. Com 4–20 mA, um sinal abaixo do início da faixa significa uma linha rompida, não uma leitura de zero.
A calculadora é executada no seu navegador; nenhum dado é transmitido.
O que mostram as publicações científicas?
Seis trabalhos fornecem a base técnica para as afirmações centrais deste texto sobre envelhecimento de detectores, controle e classificação de sensores:
- Envelhecimento de materiais de detectores. Sob carga de processo realista (90 h, 60 mW/cm², 80 °C), um fotodiodo de SiC não apresentou degradação mensurável, enquanto dois diodos de AlGaN perderam cerca de −85 % de responsividade no mesmo teste. A escolha do material do sensor determina, portanto, por quanto tempo uma calibração permanece válida. – Weiss, T.; Papathanasiou, K.; Krüger, S.: Aging behavior of AlGaN and SiC UV photodetectors, RadTech.
- Degradação de detectores resolvida por comprimento de onda. Fotodiodos de Si otimizados para UV perdem menos de 5–6 % de responsividade no UV; peças não otimizadas falham quase completamente em 200 nm; acima de 300 nm não foi detectada degradação em nenhum diodo. – Quantification of UV Light-Induced Spectral Response Degradation, PMC10934760.
- Confiabilidade de LEDs UV-C. A avaliação de peças de 14 a 15 lotes de produção resultou em uma potência remanescente nominal de 90–95 % após 1.000 h, com vidas úteis R70 entre 1.000 h e mais de 10.000 h – evidência de que as declarações genéricas de vida útil dos fabricantes não substituem uma medição. – Onushkin et al.: J. Phys. Photonics 7:032002, 2025.
- Controle da variável de processo. Um controle em tempo real baseado em FTIR da conversão de monômero (tempo de amostragem de 2,0 s, tempo morto de 5,4 ± 0,8 s) compensou totalmente uma perda de potência imposta de 50 % da fonte UV – demonstrado até agora em escala laboratorial. – Hafkamp et al.: Real-time feedback controlled monomer conversion – a new paradigm for UV curing, RadTech.
- Previsão da vida útil remanescente. Processos gama e de Wiener superam o padrão da indústria IESNA TM-21; uma LSTM-RNN reduziu o erro de previsão em 29,7 %. – Journal of Computational Design and Engineering 12(9):184, 2025.
- Classificação espectral de 405 nm. O efeito germicida em 405 nm pertence à luz violeta-azul visível, não à faixa UV – a base para a distinção metrológica entre as bandas de sensores UV e VIS. – Maclean et al.: J Hosp Infect, 2014.
O buscador de publicações lista todas as publicações sobre automação que conhecemos – pesquisáveis por dispositivo, área e palavra-chave.
Processos UV automatizados em publicações de clientes
A irradiação UV automatizada e monitorada também aparece sob diversas facetas nas publicações de clientes da Opsytec – da cura guiada por robô até a captura de dose em fontes pulsadas.
Descreve a cura UV guiada por robô de peças tridimensionais com distância focal constante – a prática industrial por trás da irradiação em movimento discutida acima.
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. "Schnelle und zuverlässige 3D-Lackhärtung." JOT Journal für Oberflächentechnik 58.5 (2018): 20-21.
Avalia um robô UV-C experimental em condições controladas e em operação hospitalar real – uma fonte em movimento com geometria variável cujo efeito precisa ser demonstrado radiometricamente.
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. "Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario." Journal of Hospital Infection (2024).
Acompanha um adesivo de silicone sob exposição UV em alto vácuo com um único sensor multiparâmetro – monitoramento de processo em condições em que nenhum radiômetro de referência mais se ajusta ao local de medição.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Documenta a descontaminação de pó de especiarias com luz pulsada por meio da dose aplicada – uma operação pulsada semelhante à produzida por linhas de LED UV cíclicas.
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. "Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder." Journal of Food Process Engineering 45.2 (2022): e13948.
Outros trabalhos de todas as áreas de aplicação estão listados em publicações de clientes por tema.
FAQ sobre medição UV em automação
Por que a potência da lâmpada não é suficiente como variável de processo?
Entre a potência elétrica e o efeito na peça estão a eficiência de conversão, o envelhecimento da fonte, a contaminação, a transmissão da janela, a distância e o ângulo de incidência. Os LEDs UV-C, isoladamente, caem para 50–70 % do seu valor inicial dentro de aproximadamente as primeiras 100 h de operação. O que deve ser controlado e documentado é, portanto, a irradiância medida no ponto de ação, e não o estado do equipamento. A derivação geral – da potência elétrica, passando pela eficiência eletro-óptica, até a grandeza medida no ponto de ação – é apresentada em grandezas radiométricas.
Quando um sensor de banda larga é suficiente e quando é necessária uma medição espectral?
Um sensor de banda larga é suficiente se a fonte for espectralmente estável e o sensor tiver sido calibrado exatamente para essa fonte. Com mudanças de fonte, tipos de fonte mistos ou LEDs de banda estreita, surgem desvios de 9 a 91 %, dependendo da combinação sensor-fonte. Nesse caso, é necessária uma medição espectral ou um fator de correção de descasamento documentado.
Qual taxa de amostragem uma linha rápida exige?
A regra de dimensionamento é fs ≳ N · v / L, com N ≈ 20 amostras na zona de irradiação. Com um comprimento de janela de 25 mm e 120 m/min, resultam pelo menos 1.600 Hz; para aplicações rápidas de LED e impressão digital, recomendam-se 2.048 Hz. A 128 Hz, o pico é capturado praticamente ao acaso em altas velocidades.
H = E · t sempre é válida?
Não. A equação pressupõe uma irradiância temporalmente constante. Com operação em PWM, fontes em envelhecimento ou substratos em movimento, a dose deve ser capturada como uma verdadeira integral temporal. Além disso, a reciprocidade não é uma lei natural da polimerização: um processo em PWM obteve melhor resultado com 10 J/cm² do que a operação em CW com 14 J/cm².
405 nm é radiação UV?
Normativamente, não: o limite superior da CIE para UV-A é 400 nm, e 405 nm é tratado na literatura como luz visível violeta-azulada. Industrialmente, no entanto, 405 nm conta entre os comprimentos de onda de cura UV. Uma leitura em 405 nm só pode ser interpretada com a norma ou a banda do sensor informada.
Com que frequência um sensor UV de processo deve ser ajustado ou recalibrado?
Para dispositivos de medição UV, recomendam-se 12 meses a partir da primeira irradiação. Na desinfecção de água potável, a comparação de referência é prescrita semestral ou mensalmente, o ajuste é permitido até 10 %, e a partir de 20 % acumulados o sensor deve ser substituído. Essa lógica é transferível para processos não regulamentados.
Quais dados um sensor UV deve fornecer além da leitura?
Status do dispositivo conforme NAMUR NE 107, com os sinais falha, verificação de função, fora de especificação e manutenção necessária, eventos de diagnóstico como contaminação ou superaquecimento, número de série, status de calibração, taxa de amostragem e banda espectral. Sem esses metadados, uma leitura não é auditável.
Qual interface é adequada para qual tarefa?
Saídas analógicas (0–10 V, 4–20 mA) são adequadas para monitoramento de limites, Modbus TCP como interface básica Ethernet enxuta para leituras. Semântica, identificação e contexto de diagnóstico não podem ser transportados dessa forma; para isso, são necessários IO-Link com IODD, modelos de informação OPC UA ou submodelos AAS.
Como a radiação UV pode ser monitorada em um sistema de produção?
Com um sensor instalado permanentemente no ponto acessível mais próximo do processo, cujo valor é lido pelo controlador. O que é monitorado é a irradiância; a dose resulta dela como uma integral temporal. Sensores analógicos com 0–10 V ou 4–20 mA são suficientes para o monitoramento de limites, enquanto sensores digitais via RS-485 ou Modbus TCP também fornecem status de calibração e condição do dispositivo. Horas de operação ou corrente da lâmpada não substituem uma medição.
Quais sensores UV são adequados para a Indústria 4.0?
O que importa não é apenas o sensor, mas o que ele transmite junto com a leitura. Uma saída analógica fornece um número sem contexto. A manufatura em rede exige sensores com interface digital que carreguem número de série, status de calibração, banda espectral e status do dispositivo conforme NAMUR NE 107. O Modbus TCP via Ethernet é a base enxuta; a semântica e a identificação só são transportadas por IO-Link com IODD, modelos de informação OPC UA ou submodelos AAS.
Como funciona o controle de processo UV?
O sensor mede a irradiância no ponto de ação, o controlador a compara com o valor de referência e ajusta a potência da lâmpada, o valor de dimerização ou a velocidade de avanço. Dois limites se aplicam: a janela de processo precisa ser especificada em duas dimensões, com limites inferior e superior para irradiância e dose, e, com LEDs pulsados, o tempo de integração deve ser um múltiplo inteiro do período de PWM. Sem essas definições, o sistema controla sobre um trecho aleatório. A velocidade de controle é limitada pela cadeia de medição: sensores digitais tipicamente fornecem novos valores a cada 20 ms.
Áreas de aplicação relacionadas
O caminho de uma leitura até a liberação de um processo é semelhante em vários setores: na tecnologia de embalagem e enchimento, a etapa UV precisa produzir uma decisão de liberação dentro do tempo de ciclo; na indústria automotiva, a dose é uma integral ao longo de um trajeto guiado por robô; e na medição de luz e displays, o teste fotométrico avança da amostragem em laboratório até o fim da linha. A mesma cadeia de processo reaparece na colagem, encapsulamento e potting UV, no teste de transmissão para processos a laser e na inspeção fluorescente. Como a mesma tarefa se apresenta com um emissor em movimento – em que a dose surge como uma integral ao longo de um trajeto, e não como o produto da irradiância pelo tempo – é abordado em robótica. O panorama completo está na visão geral de aplicações UV.
Autor: Dr. Mark Paravia
Dr.-Ing. Mark Paravia é o diretor executivo da Opsytec Dr. Gröbel GmbH em Ettlingen e chefia o laboratório de calibração acreditado. Após sua pesquisa sobre descargas de excímero de xenônio pulsado no Institute of Lighting Technology do KIT, seu foco atual é a tecnologia de medição de radiação óptica. Ele é vice-presidente do Comitê de Normas DIN FNL 7 "Radiação Óptica" e membro do Grupo de Projeto DVGW sobre Desinfecção UV.
Consultoria em integração de processos UV
Não tem certeza se a leitura de um sistema existente descreve a irradiância na linha de colagem real – ou apenas o estado de um sensor cuja banda espectral não corresponde ao comprimento de onda do LED em uso? O esclarecimento começa com três informações: banda do sensor, taxa de amostragem e a data da última calibração rastreável. Com base nisso, avaliamos com você se sua janela de processo está sendo monitorada ou se apenas um estado operacional está sendo exibido – envie-nos sua pergunta.
