


Wie entwickeln sich Markt und Technologie?
Für das Themenfeld „UV-Messtechnik in automatisierten Prozessen“ existiert keine eigenständige, belastbare Marktgröße. Als Marktindikatoren eignen sich drei angrenzende, methodisch strikt zu trennende Märkte; eine Addition ist wegen Doppelzählung unzulässig.
Der Markt für UV-Härtungssysteme wird je nach Abgrenzung sehr unterschiedlich beziffert: 6,71 Mrd. USD (2025) mit 17,12 % CAGR bis 2031, wenn Anlagen und Materialien gezählt werden, gegenüber 2,78 Mrd. USD (2025) mit 8,3 % CAGR bis 2032 für Systeme ohne Materialien. Beide Werte sind plausibel – sie messen Unterschiedliches. Für die Automatisierungsfrage relevanter als die Absolutzahl ist die Strukturangabe, dass 2025 bereits 46,6 % der Systeme vollautomatisiert ausgeführt waren und inline- bzw. produktionsintegrierte Systeme ein Volumen von 927,1 Mio. USD erreichten.
Der industrielle Automatisierungsmarkt liegt für 2025 zwischen 221,64 Mrd. USD und 272,51 Mrd. USD bei 9,80 % CAGR, mit 32,99 % europäischem Anteil; industrielle Sensorik ist mit rund 30 Mrd. USD und etwa 9 % CAGR der konsistenteste Referenzmarkt. Der UV-Sensormarkt selbst taugt kaum als Indikator: Die Angaben streuen zwischen 192,68 Mio. USD (2024) und 5,81 Mrd. USD (2025) – Faktor über 25, weil keine der geprüften Studien definiert, ob Sensorchips, Radiometer oder Messsysteme gezählt werden.
Die technologische Verschiebung ist besser belegt als die Marktgröße. Quecksilberlampen halten noch etwa die Hälfte des Umsatzes (52,42 % bzw. 49,2 % für 2025), während über 55 % der neu ausgelieferten Systeme LED-basiert sind – Bestandsumsatz und Neuinstallationsanteil sind hier auseinanderzuhalten. Regulatorisch wirkt die RoHS-Ausnahme für Quecksilber-UV-Härtungslampen, die nur noch bis Anfang 2027 verlängert wurde.
Die Wirkungskette ist damit nachvollziehbar: Der Übergang zu schmalbandigen LED-Quellen und höheren Automatisierungsgraden bringt gepulsten Betrieb, kürzere Taktzeiten und segmentierte Strahlerfelder – und erhöht damit die Anforderungen an die Messung. Ein Breitbandsensor, der an einer Quecksilberlampe eingesetzt wurde, ist an einer 385-nm-LED nicht mehr ohne Weiteres gültig, und eine Abtastrate, die bei 25 m/min ausreichte, verfehlt bei 120 m/min den Bestrahlungspeak.
Erstens verschiebt sich die Regelung von der Stellgröße zur Zielgröße. Statt der Lampenleistung wird die am Substrat ankommende Dosis geregelt – in Serienprodukten mit 128 Samples/s (für schnelle Bahnen zu wenig, siehe Rechenbeispiel unten), 1 mW/cm² Auflösung und einem Zielwert von 50 mJ/cm² ± 10 %, im Pilotbetrieb mit über die Arbeitsbreite bewegtem Sensor und Testbetrieb bis 250 m/min.
Zweitens steigt die Effizienz der UV-C-LEDs sprunghaft: 200 mW bei 265 nm mit 10,2 % Wall-Plug-Efficiency, PTB-validiert, gegenüber 5,3 % beim Vorgänger. Das verschiebt die Wirtschaftlichkeitsgrenze gegenüber Quecksilberlampen, während Far-UVC bei 222 nm weiterhin bei rund 1 % liegt.
Drittens wird Selbstbeschreibung von Feldgeräten zur Erwartung – getrieben durch IO-Link, OPC UA FX und die Verwaltungsschale. Viertens entsteht mit IEC TR 63381:2025 erstmals eine Guidance zur Feldinspektion der UV-Emission, die instabile Netzspannung, Temperatur und Emitter mit unbekanntem Alterungszustand adressiert.
Zurückhaltung ist bei drei Begriffen angebracht: „Predictive Maintenance“ bezeichnet bei UV-Anlagenherstellern überwiegend Condition Monitoring mit Betriebsstundenzähler und Schwellwertalarm; „digitale Zwillinge“ von UV-Anlagen existieren bislang als Cloud-Datenspiegel, nicht als simulationsgekoppelte Modelle; und bei „KI-gestützter Härtung“ ist keine radiometrische Rückführung der tatsächlichen Bestrahlungsstärke belegt – der Regelkreis schließt sich über Auftragsdaten und Anwenderfeedback.
工業製程中如何量測紫外線輻射
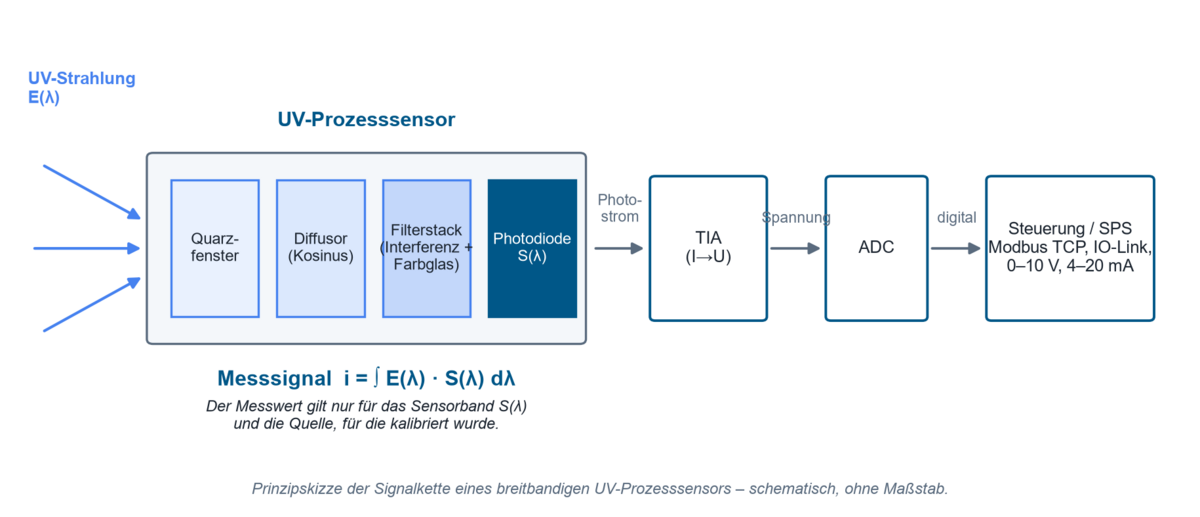
工業用紫外線感測是基於內部光電效應:具有足夠能量的光子會在半導體中產生電荷載子對,所產生的光電流經由轉阻放大器轉換為電壓後再進行數位化。寬頻程序感測器由入射窗(通常為石英玻璃,因為鈉鈣玻璃在約 300 nm 以下幾乎不透光)、用以建立餘弦響應的擴散片、由干涉濾光片與有色玻璃濾光片組成的濾光片組、偵測器以及訊號處理電路所組成。輸出訊號並非單一的「紫外線數值」,而是以下積分
i = ∫ E(λ) · S(λ) dλ
也就是光譜輻照度與感測器實際光譜響應度 S(λ) 乘積的積分。因此,每一個讀值僅在其校正所依據的感測器頻段與光源條件下才有效。關於紫外線感測器的構造以及決定其光譜響應度的因素,詳見頁面 紫外線感測器工作原理。
使用哪些技術?
在感測器端,四種原理相互競爭。矽光二極體是標準元件,需要濾光片堆疊才能達到紫外線選擇性;碳化矽在 UV-C 領域日益普及,因為其對可見光具有本質上的不敏感性。AlGaN 感測器提供可調式能帶邊緣,但在製程條件下劣化程度明顯較大。光譜輻射計可解析波長分布並避免光譜失配,但速度較慢且較為繁複。
| 技術 | 特性 | 優點 | 限制 | 典型應用 |
|---|---|---|---|---|
| 具濾光片堆疊的矽光二極體 | 寬頻,能帶位置由干涉濾光片與有色玻璃濾光片決定 | 響應度高、線性佳、成本低、時間常數為 µs 等級 | 取決於濾光片;未針對紫外線最佳化的型號在 200 nm 處幾乎失去所有響應度,經紫外線最佳化的型號則損失不到 5–6 % | 用於固化與印刷產業中 UV-A/UV-B 的線上監測 |
| SiC 光二極體 | 本質上對可見光不敏感,能隙較寬 | 在 60 mW/cm² 及 80 °C 下經 90 h 無可測得的劣化;在 350 °C 下,前 120 h 僅下降 −12 %,之後趨於穩定 | 響應度較低;需先進行 120 h 的初始老化才能取得基準值 | UV-C 消毒、高溫固化通道 |
| AlGaN 光二極體 | 能帶邊緣可依鋁含量調整 | 無需額外濾光片堆疊即具光譜選擇性 | 在相同測試中,於 60 mW/cm² 及 80 °C 下經 90 h 後,響應度損失約 −85 %,因此在高紫外線與高溫負載下應用受限 | 在中等溫度與劑量負載下,具明確能帶邊緣的窄頻特殊應用方案 |
| 光譜輻射計 | 波長解析量測,範圍 200–1100 nm | 可避免光譜失配,並能依 CIE 220:2016 進行失配校正 | 速度較慢、成本較高,鮮少具備線上量測能力 | 參考量測、感測器調校、光源特性分析 |
在光源端,中壓水銀燈(寬頻 UV-C 至 UV-A,功率 400 W 至 24 kW)與低壓燈管(約 254 nm,紫外線產出率可達約 40 %)皆與波長為 365、385、395 及 405 nm 的窄頻紫外線 LED 相互競爭。光源的選擇直接決定了對感測器的要求:發射光譜愈窄,寬頻感測器對失配的反應就愈敏感。
哪些製程變數具有決定性
輻照度 E(W/m²)是作用點上的瞬時功率密度,決定光反應是否會啟動——在自由基聚合反應中,最低輻照度即為一項門檻條件。
輻射曝露量 H(J/m²,工業上稱為「劑量」)是時間積分 H = ∫ E(t) dt,決定所達成的轉化程度。換算方式為:10 W/m² 相當於 1 mW/cm²。因此製程窗口必須以兩個維度來規定——同時具備 Emin/Emax 與 Hmin/Hmax。
光譜分佈:由於效應與波長相關,且感測器會依光譜進行加權,因此若量測值未註明光譜範圍,便無法予以判讀。
取樣率與積分時間:就計量而言,劑量是由離散樣本加總而成;其品質直接取決於取樣率。
幾何與距離:反平方定律僅在光源可視為點光源時近似成立;一般經驗法則建議應保持 r ≥ 10 · d,其中 d 為發光面的最大尺寸。在較小距離處量測所得數值仍屬有效,但不得透過 1/r² 進行換算。
溫度會由兩方面產生影響:UV-C LED 的輻射功率溫度係數介於 −0.8 %/K 至 +0.4 %/K 之間,且接合溫度每上升 10 °C,L70 壽命即減半。
是什麼限制了製程或導致錯誤?
最常見的謬誤是將電功率等同於光學劑量。在消耗功率與工件上的效果之間,還存在轉換效率、光源老化、反射器污染、窗口穿透率、距離及入射角等因素。舉例而言,已有文件記載某些 UV-C LED 型號在最初約 100 小時運轉時間內,即使並未故障,其輸出即會降至初始值的 50–70 %;而良好的元件在 1,000 h 後仍能維持 90–95 % 的輸出——這正是為何基準值應在 100 至 200 h 的暖機期後才進行量測的原因。
單純的時間規格同樣不足夠。H = E · t 這一公式假設輻照度在時間上維持恆定——但在燈管老化、PWM 調光及移動基材的情況下,此條件並不成立。
第三個常見的誤解與量測位置有關。在製程位置旁進行的量測,既無法反映工件造成的遮蔽效應,也無法反映實際的接合線幾何形狀。反之,若將量測棒直接置於光路中,則會干擾製程本身:在 13 mm 距離處,量測到能量損失 4.83 %,峰值輻照度下降 13.85 %;而在 38 mm 處,分別僅為 0.8 % 及 2.3 %。
最後,量測裝置本身的老化也常被低估。太陽化作用會使玻璃變色,光暗化會使有色玻璃濾光片的穿透率在整個光譜範圍內均勻降低,而碳氫化合物則會在紫外線照射下於光學表面上聚合;僅在 253.7 nm、10.5 µW/cm² 的條件下照射 8 h,即使矽光二極體的暗電流升高了 10.2 %。因此,若未定期進行參考檢查而長期安裝感測器,勢必會使所記錄的製程窗口產生偏移。
材料、光譜與幾何形狀如何交互作用?
光譜失配通常是窄頻光源量測不確定度中最大的單一因素。使用四台剛校正過的輻射計對 UV LED 進行比對量測,結果顯示光譜匹配良好的儀器約有 ±5 % 的誤差,但使用不合適波段時偏差達 9 至 91 %——具體而言,在 385 nm 處低估了 65 %,在 405 nm 處高估超過 40 %。協會文獻指出,中心波長為 375 nm 的 UV-A 感測器用於 395 nm 系統時,低估幅度約為 75 %。對於寬頻光源,CIE 220:2016 透過失配因子量化了相同的問題:在 CIE 參考光譜範圍內差異為 1.5 %,但低壓汞燈的因子為 1.377,中壓汞燈為 1.360。
規範波段、感測器波段、製造商波段
波段界限本身並非明確一致。CIE 將 UV-A 定義為 315 至 400 nm,並明確指出無法明確界定紫外線與可見光之間的精確界線。相對地,ISO 20473:2007 將 UV-A 限制在 315 至 380 nm,並在註腳中自行提及與 400 nm 界線不同之處。防曬產品標準將 UV-A/UV-B 界線設定在 320 nm,而非 315 nm。因此,同樣標示為「UVA」的名稱,可能代表 315 至 400、315 至 380、320 至 400、320 至 390,或以 10 % 點定義的 309 至 367 nm。
405 nm 的特殊情況顯示出其實務上的後果:就規範而言,此波長屬於可見紫光範圍,但在工業上卻被視為紫外線固化波長。ISO 3059 甚至要求滲透檢測用 UV-A 量測儀在 405 nm 處之相對響應度須低於 2 %——同一波長在固化應用中是有用輻射,而在非破壞性檢測中卻是雜散輻射。製造商波段如 UVA+(330 至 455 nm)或 UVBB(230 至 400 nm)則是刻意依製程需求設定,並明確聲明並非規範性定義。有關光譜範圍及其規範界限之總覽,請參閱頁面紫外線相關指引、規範與標準。
光子能量、劑量積分與相互律
紫外線光源的效能,首先取決於單一光子的能量:
EPh = h · c / λ
其中 h 為普朗克常數,c 為光速,λ 為波長。
在 365 nm 波長下,此能量約為 3.4 eV;在 254 nm 波長下,則約為 4.9 eV。唯有高於光起始劑活化閾值,或高於 DNA 吸收帶的光子,才能觸發所需的反應——這也是為何相同輻照度在不同波長下,會產生截然不同的製程結果。同樣的能量尺度也說明了,為何光離子化偵測器必須在真空紫外光範圍 8.4 至 10.6 eV 下運作。
第二個核心方程式為劑量積分 H = ∫ E(t) dt。廣泛採用的簡化式 H = E · t,對應於 Bunsen-Roscoe 相互律原則:無論輻照度與時間如何分配,相同的劑量應產生相同的效果。其前提條件為輻照度隨時間保持恆定,且光反應為線性且不會飽和。對於日曬機而言,此特例僅在「燈管燒機完成且操作條件保持恆定」的情況下才被明確允許。
模型限制:在自由基聚合反應中,相互律並非始終成立,因為反應的啟動需要最低輻照度,且氧氣抑制作用與熱輸入皆與強度相關。一項已記錄的比較實驗定量顯示了此點:一套 365 nm 系統,採用 21 ms 脈衝、85% 工作週期與 460 mW/cm² 峰值,於基材溫度 40 °C 下,在 25 s 內達到 10 J/cm²;而連續波(CW)操作於 520 mW/cm² 時,則需要 14 J/cm²,溫度達 65 °C——當 CW 超過 220 mW/cm² 時,即發生基材損壞。在此案例中,較低的劑量反而帶來較佳的結果;若僅以 E · t 的乘積來設計,將會導致錯誤的結論。
實務影響:對於脈衝式光源,劑量必須以真正的時間積分方式擷取,並記錄取樣率,且製程記錄必須分別載明 CW 平均值、峰值與劑量。在相同能量密度下,量測儀器依取樣方式不同,可能顯示出差異極大的峰值——兩者在形式上皆屬正確,但定義各異。
實例演算:Web 生產線需要多高的取樣率?
假設:LED 陣列在 Web 方向上的窗口長度為 L = 25 mm,Web 速度 v = 120 m/min = 2 m/s。在照射區域內需要 N = 20 個取樣點;低於五個取樣點時,峰值擷取將被視為不穩定。
模型: fs ≳ N · v / L
計算: fs ≥ 20 · 2 m/s / 0.025 m = 1,600 Hz
結果與解讀:至少需要約 1,600 Hz;實務上針對高速 LED 與數位印刷應用所建議的 2,048 Hz 始終高於此值。一台 128 Hz 的裝置在 120 m/min(400 ft/min)下,於水銀燈的峰值區域僅能擷取約 1.2 個取樣點,若為 LED 則約為 1.6 個——此時劇量仍可能顯得合理,但峰值卻幾乎變成隨機值。診斷準則為:在劇量穩定的情況下,若峰值在多次量測間出現較大散布,這代表取樣率不足,而非製程本身不穩定。奈奎斯特準則 fs ≥ 2 · fmax 在此僅為絕對下限;若要達到振幅精確度,仍需相當程度的超取樣。
工業用紫外線感測器應用於哪些領域
電子與半導體是紫外線固化最大的終端使用者領域,佔營收比重 29.43%(2025年);其他研究則指出為 32 至 35%。具有嚴格劑量範圍的保形塗層與封裝膠是關鍵應用;光刻使用 248 nm(KrF)與 193 nm(ArF),VUV 表面清潔則使用 172 nm。
汽車與電動車領域在市場研究中並未單獨量化;其中提及電池電芯組裝、電力電子黏接及感測器模組封裝。
印刷與包裝佔紫外線固化營收的 35.25%,採用速度可達 450 m/min 的混合式印刷機及線上 LED 陣列——此處的關鍵量測值為整個工作寬度上的取樣率。根據市場分析,固化強度的自動再調整可使缺陷率降低超過 20%,而與人工檢驗相比,製程控制報告可將缺陷降低最多達 30%。
醫療技術被視為紫外線固化與紫外線感測成長最快的終端使用者領域;其推動因素為導管與針具黏接以及 UV-C 殺菌。
紫外線消毒是管制最嚴格的領域:在德國,飲用水處理要求在 254 nm 波長下至少達到 400 J/m² 的還原等效輻射曝露量,而 UV-C LED 裝置目前尚未獲得核准。
材料測試與耐候性測試使用 310 nm 與 340 nm 下的定義輻照度——詳見紫外線老化、色牢度與光穩定性——,而非破壞性檢測則使用波長 (365 ± 5) nm 且環境光 ≤ 20 lx 的光源。在所有情況下,關鍵量測值皆相同:即測試位置處經光譜正確加權的輻照度。
如何在 PWM 運作、移動式光源及既有生產線改裝中進行量測?
PWM 運作:對於脈衝式 LED,積分時間決定所量測的是平均值還是隨機片段。必須區分 CW 值(量測區間內所有取樣值的平均值)、峰值最大/最小值、劑量(CW 值的積分)以及脈衝能量(在脈衝期間以最大取樣率進行積分)。實用的原則是將積分時間設定為 PWM 週期的整數倍,並停用自動量程切換。
移動式與機器人導引式輻射照射:三維零件只能透過移動式光源才能達到均勻曝光;以 600 mm/s、保持固定聚焦距離的機器人導引乾燥與弧光燈已在工業上確立應用。設計日益趨向以模擬為基礎——可透過影像源法(考量牆面反射率與入射角餘弦)進行分析,或針對匯入的目標幾何形狀進行以 CAD 為基礎的光學模擬。模擬可減少量測作業次數,但無法完全取代之。實際施加於移動零件上的劑量,則由隨行式資料記錄器,例如 curelog Base 加以擷取。
第三方設備之改裝:改裝需要在製程貼近性與製程干擾之間權衡取捨——如前述在 13 對 38 mm 距離下所記載的損耗數值即為佐證。針對安裝空間有限的既有設備,特別設計了線上型感測器。此外,也必須釐清散熱、視窗透光率、汙染管理,以及維護後安裝位置的再現性。若需將量測技術、機械結構、安全性與資料擷取整合開發,則應透過特殊設備工程來實現。
必須測量或監控哪些量值?
應用場景決定了優先順序。首要監控量值是最靠近製程之可觸及位置的輻照度,由此推算出作為時間積分的劑量,並輔以感測器與光源溫度。若光源光譜穩定,且感測器已針對此特定光源進行校正,則寬頻測量即已足夠。當混用不同光源類型、變更 LED 波長,或需以參考標準檢核感測器時,便有必要進行光譜測量。一旦發射器陣列採用分段設計,或工件為三維立體構造,即需在整個工作寬度範圍內進行空間解析測量。
每個測量點的真實不確定度預算包含校正、光譜不匹配、角度誤差、線性度、溫度以及長期漂移。一份已發表的參考範例將 4% 光譜、3% 角度、3% 線性度、5% 校正、3% 溫度與 12% 長期漂移合併,得出 15% 的總不確定度──其中以漂移為主導因素。工業用紫外線量測技術的儀器規格為校正不確定度 4.5–6.0%(k = 2)、線性度誤差低於 1%,以及老化率低於 3%/年。如何以統計方式證明此類量測鏈的可靠性,詳見 紫外線感測器之量測系統分析;計量溯源性則由經認證之 校正實驗室 提供保證。
與控制器之連接方式,決定了讀值是否能被控制與稽核。類比介面(0–10 V、4–20 mA)提供已換算之瞬時值,足以用於極限值監控。Modbus TCP 透過 Ethernet 傳輸暫存器,仍是一種精簡且普遍可用的基礎介面;然而,它不具語意、無元資料、無工作階段(session),也沒有安全政策。在感測器端,具類比輸出訊號的 PLC 感測器、採用 Modbus TCP 與 HTTP 上 JSON 的 PLC.net,以及具備 RS-485、RS-232 與 USB 的 PLC.D,皆涵蓋了這些連接方式。
IO-Link 正好填補了基礎介面所留下的空缺:它區分四種資料類型──每個方向最多 32 位元組的程序資料、PortQualifier、裝置資料(參數、識別資訊、診斷資訊),以及如污染或過熱等事件。
在場域層級之上,OPC UA 提供資訊模型;OPC UA FX 已隨診斷與 LLDP 建模功能發布。至於裝置本身的廠商中立描述,IEC 63278-1:2023 對資產管理殼(Asset Administration Shell)進行了標準化;其中的數位銘牌(Digital Nameplate)子模型可提供可互通的銘牌資料。
除讀值本身之外,資料串流理應另包含:依據 NAMUR NE 107 四種訊號(故障、功能檢查、超出規格、需要維護)之裝置狀態、包含到期日之校正狀態、感測器序號、取樣率與光譜頻段。數位校正證書以 XML 格式存在,該格式依 DIN EN ISO/IEC 17025:2018-03 之規定,同時具備機器可讀性與機器可解讀性。實務上的限制仍在於基礎設施:在德語區(DACH),58% 的企業採用分散式資料處理,但僅 16% 達到完整規模。
須與紫外線輻照度線上監控區分開來的是液體中的吸光度與透光率測量──這屬於 製程光度計 的領域。
最有效的對策,是定期與參考輻射計(例如 RMD Pro)進行比對。唯一具規範完整性的做法來自飲用水消毒領域:日常使用之感測器讀值最多可較參考值高出 5%,調整幅度容許至 10%,累積調整總量超過 20% 即須更換感測器,最晚須於 10,000 h 或兩年後更換;控制間隔在 ≤ 100 m³/h 時為每半年一次,超過此流量則每月一次。此邏輯亦可套用於非受監管之製程。針對紫外線量測裝置,建議自首次照射起採 12 個月的重新校正間隔。在稽核層面,依 ISO 9001 進行之測試設備管理,另要求於偵測到讀值錯誤時,評估其對已放行產品之影響──這即預設須存在包含感測器 ID 與校正歷史之時間序列資料。
此計算器於您的瀏覽器中執行,不會傳輸任何資料。
科學文獻顯示了什麼?
六篇著作為本文有關偵測器老化、控制與感測器分級之核心論述提供了技術依據:
- 偵測器材料之老化。在實際製程負載下(90 h、60 mW/cm²、80 °C),SiC 光二極體未顯示可測得之劣化,而兩個 AlGaN 二極體在相同測試中響應度損失約 −85 %。感測器之材料選擇因此決定校正結果能維持有效之時間長短。– Weiss, T.; Papathanasiou, K.; Krüger, S.: Aging behavior of AlGaN and SiC UV photodetectors, RadTech.
- 依波長解析之偵測器劣化情形。經紫外線優化之矽光二極體在紫外線範圍內響應度損失小於 5–6 %,未優化之元件在 200 nm 處幾近完全失效;在 300 nm 以上,所有二極體均未測得任何劣化。– Quantification of UV Light-Induced Spectral Response Degradation, PMC10934760.
- UV-C LED 之可靠性。對來自 14 至 15 個生產批次之元件所作評估顯示,於 1,000 h 後名義剩餘輸出為 90–95 %,R70 壽命則介於 1,000 h 至超過 10,000 h 之間——此為製造商籠統壽命聲明無法取代實際量測之證據。– Onushkin et al.: J. Phys. Photonics 7:032002, 2025。
- 製程變數之控制。一套基於 FTIR 之單體轉化率即時控制系統(取樣時間 2.0 s,延遲時間 5.4 ± 0.8 s)完全補償了人為施加之 50 % 紫外線光源功率損失——目前已於實驗室規模驗證。– Hafkamp et al.: Real-time feedback controlled monomer conversion – a new paradigm for UV curing, RadTech.
- 剩餘壽命之預測。Gamma 過程與 Wiener 過程之表現優於業界標準 IESNA TM-21;一套 LSTM-RNN 模型將預測誤差降低了 29.7 %。– Journal of Computational Design and Engineering 12(9):184, 2025。
- 405 nm 之光譜分級。405 nm 之殺菌效應屬於可見的紫藍光範圍,並非紫外線範圍——此為 UV 與 VIS 感測器波段於計量學上區分之依據。– Maclean et al.: J Hosp Infect, 2014。
出版物檢索工具列出了本公司已知之所有自動化相關出版物——可依裝置、領域與關鍵字搜尋。
客戶出版物中的自動化紫外線製程
自動化且受監控的紫外線輻射照射,在 Opsytec 客戶的出版物中也呈現出多個面向——從機器人導引式固化到脈衝光源上的劑量擷取。
描述了以恆定聚焦距離對三維零件進行機器人導引式紫外線固化——這正是上文所討論的移動式輻射照射背後的工業實務。
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. "Schnelle und zuverlässige 3D-Lackhärtung." JOT Journal für Oberflächentechnik 58.5 (2018): 20-21.
在受控條件下與實際醫院運作中評估一台實驗性紫外線 C 機器人——這是一個幾何形狀不斷變化的移動式光源,其效果必須以輻射計量方式加以證實。
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. "Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario." Journal of Hospital Infection (2024).
使用單一多參數感測器追蹤矽膠黏著劑在高真空紫外線曝露下的變化——這是一種製程監控,在此條件下已無任何參考輻射計能適用於該量測位置。
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
透過所施加的劑量記錄了以脈衝光對辛香料粉末進行去污染處理——這正是循環運作的紫外線 LED 燈條同樣會產生的脈衝運作方式。
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. "Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder." Journal of Food Process Engineering 45.2 (2022): e13948.
來自所有應用領域的更多著作,請參閱依主題分類的客戶出版物。
自動化領域紫外線量測常見問答
為什麼燈管功率不足以作為製程變數?
在電功率與工件實際效果之間,存在轉換效率、光源老化、污染、窗口穿透率、距離及入射角等因素。僅 UV-C LED 在最初約 100 小時的操作時間內,其輸出即會下降至初始值的 50 至 70 %。因此必須加以控制並記錄的是在作用點測得的輻照度,而非設備狀態。從電功率經電光轉換效率到作用點量測值的一般推導,請參閱輻射度量。
何時寬頻感測器已足夠,何時需要進行光譜量測?
若光源光譜穩定,且感測器已針對此光源進行校正,則寬頻感測器即已足夠。當光源改變、混合光源類型或使用窄頻 LED 時,依感測器與光源組合不同,可能產生 9 至 91 % 的偏差。此時便需要進行光譜量測,或使用經記錄的失配校正係數。
高速產線需要多高的取樣率?
設計原則為 fs ≳ N · v / L,其中照射區內取樣點數 N ≈ 20。以窗口長度 25 mm、速度 120 m/min 計算,至少需要 1,600 Hz;對於高速 LED 及數位印刷應用,建議採用 2,048 Hz。在高速下,128 Hz 幾乎只能隨機捕捉到峰值。
H = E · t 是否恆成立?
否。此公式假設輻照度在時間上為恆定值。在 PWM 操作、光源老化或基材移動的情況下,劑量必須以真實的時間積分方式量測。此外,交互律並非聚合反應的自然法則:某 PWM 製程以 10 J/cm² 即達到比連續(CW)操作 14 J/cm² 更佳的結果。
405 nm 是否屬於紫外線輻射?
依規範而言並非如此:CIE 對 UV-A 的上限為 400 nm,文獻中 405 nm 被視為可見的紫藍光。然而在工業應用上,405 nm 仍屬於紫外線固化波長之列。405 nm 的量測值僅在標明所依循標準或感測器波段時才具意義。
製程用紫外線感測器需多久調校或重新校正一次?
對於紫外線量測裝置,建議自首次照射起每 12 個月進行一次。在飲用水消毒領域,規定每半年或每月進行一次參考比對,調校容許範圍為 10 %,累積偏差達 20 % 以上則須更換感測器。此邏輯亦可套用於非法規要求的製程。
除量測值之外,紫外線感測器還應提供哪些資料?
依 NAMUR NE 107 標準的裝置狀態,包含故障、功能檢查、超出規格範圍及需要維護等訊號、如污染或過熱等診斷事件、序號、校正狀態、取樣率及光譜波段。若缺乏這些元資料,量測值便無法進行稽核驗證。
哪種介面適合哪種應用?
類比輸出(0~10 V、4~20 mA)適用於極限監控,Modbus TCP 則作為輕量化的乙太網路基礎介面,用於傳輸量測值。語義、識別資訊及診斷內容則無法透過這些方式傳輸;此時需要具備 IODD 的 IO-Link、OPC UA 資訊模型或 AAS 子模型。
在生產系統中如何監控紫外線輻射?
透過在最接近製程且可觸及的位置永久安裝感測器,並由控制器讀取其數值。所監控的是輻照度;劑量則以時間積分方式由其推導而得。採用 0~10 V 或 4~20 mA 的類比感測器已足以進行極限監控,而透過 RS-485 或 Modbus TCP 連接的數位感測器則能額外提供校正狀態及裝置狀況。操作時間或燈管電流均無法取代實際量測。
哪些紫外線感測器適用於工業 4.0?
重要的不僅是感測器本身,還在於它隨量測值一併傳輸的內容。類比輸出僅提供一個沒有上下文的數字。網路化生產需要具備數位介面的感測器,能夠傳輸序號、校正狀態、光譜波段以及符合 NAMUR NE 107 的裝置狀態。透過乙太網路的 Modbus TCP 是輕量化的基礎;而語義與識別資訊則僅能透過具備 IODD 的 IO-Link、OPC UA 資訊模型或 AAS 子模型來傳輸。
紫外線製程控制如何運作?
感測器於作用點量測輻照度,控制器將其與設定值比較,並調整燈管功率、調光值或進給速度。需遵守兩項限制:製程窗口必須以兩個維度加以定義,亦即輻照度與劑量的上下限,而在使用脈衝 LED 時,積分時間必須為 PWM 週期的整數倍。若缺乏這些定義,系統將僅針對任意區段進行控制。控制速度則受量測鏈限制:數位感測器通常每 20 ms 提供一次新的量測值。
相關應用領域
從量測到製程放行的路徑在多個領域中看起來相似:在包裝與填充技術中,紫外線步驟必須在週期時間內做出放行決定;在汽車產業中,劑量是沿機械手臂引導路徑的積分值;而在光與顯示器量測中,光度測試從實驗室取樣延伸至生產線末端。相同的製程鏈也出現在紫外線黏接、灌封與封裝、雷射製程的穿透率測試以及螢光滲透檢測與檢驗中。至於相同任務在移動式發射源情況下如何呈現——此時劑量是沿路徑的積分值,而非輻照度與時間的乘積——則於機器人技術中說明。完整概覽請見紫外線應用總覽。
作者:Dr. Mark Paravia
Dr.-Ing. Mark Paravia 是 Ettlingen 的 Opsytec Dr. Gröbel GmbH 的董事總經理,並負責主導經認證的校正實驗室。在 KIT 照明技術研究所從事脈衝式氙氣激子放電的研究之後,他目前的研究重點為光學輻射量測技術。他同時擔任 DIN 標準委員會 FNL 7「光學輻射」的副主席,並為 DVGW 紫外線消毒專案小組的成員。
紫外線製程整合顧問服務
不確定現有系統的讀值所描述的是實際黏接線內的輻照度——還是僅為感測器狀態,而該感測器的光譜波段與所使用的 LED 波長並不匹配?澄清工作從三項資訊開始:感測器波段、取樣率,以及上次可追溯校正的日期。以此為基礎,本公司將與貴公司一同評估您的製程視窗是否受到監控,或僅顯示了一種運作狀態——請將您的問題發送給我們。
