


Technologie UV pour l'automatisation et l'intégration de processus
L'intégration des processus UV consiste à intégrer les sources de rayonnement ultraviolet et la technologie de mesure associée dans des séquences de production automatisées, de sorte que le rayonnement ne soit plus traité comme un état d'équipement, mais géré comme une variable de processus contrôlée et documentée. L'objectif technique est un effet photochimique ou photobiologique reproductible – polymérisation, activation de surface, désinfection, excitation de fluorescence – malgré des temps de cycle variables, le vieillissement de la source et la géométrie des pièces.
Ce qui compte, ce n'est pas la puissance de la lampe ni la durée de fonctionnement, mais l'éclairement énergétique E en W/m² qui atteint réellement le point d'action, l'exposition énergétique H en J/m² qui en résulte par intégration dans le temps, la distribution spectrale de la source et la résolution temporelle de la mesure. Le défi central consiste à saisir ces grandeurs dans le processus en cours avec une incertitude de mesure connue et à les transmettre au système de commande sous une forme exploitable par machine.
Comment le marché et la technologie évoluent-ils ?
Pour le domaine de la “mesure UV dans les processus automatisés”, il n'existe pas de chiffre de marché autonome et fiable. Trois marchés adjacents servent d'indicateurs, et ils doivent être rigoureusement distingués sur le plan méthodologique ; les additionner est inadmissible en raison des doubles comptages.
Le marché des systèmes de polymérisation UV est quantifié de manière très différente selon le périmètre retenu : 6,71 milliards de USD (2025) avec un TCAC de 17,12 % jusqu'en 2031 lorsque les équipements et les matériaux sont comptabilisés, contre 2,78 milliards de USD (2025) avec un TCAC de 8,3 % jusqu'en 2032 pour les systèmes sans les matériaux. Les deux valeurs sont plausibles – elles mesurent des choses différentes. Plus pertinent pour la question de l'automatisation que le chiffre absolu est le constat structurel selon lequel, en 2025, 46,6 % des systèmes étaient déjà entièrement automatisés et que les systèmes en ligne ou intégrés à la production atteignaient un volume de 927,1 millions de USD.
Le marché de l'automatisation industrielle pour 2025 est estimé entre 221,64 milliards de USD et 272,51 milliards de USD avec un TCAC de 9,80 %, avec une part européenne de 32,99 % ; les capteurs industriels, avec environ 30 milliards de USD et un TCAC d'environ 9 %, constituent le marché de référence le plus cohérent. Le marché des capteurs UV lui-même est à peine utilisable comme indicateur : les chiffres varient entre 192,68 millions de USD (2024) et 5,81 milliards de USD (2025) – un facteur de plus de 25, car aucune des études examinées ne précise si l'on comptabilise des puces de capteurs, des radiomètres ou des systèmes de mesure.
Le basculement technologique est mieux documenté que la taille du marché. Les lampes à mercure représentent encore environ la moitié du chiffre d'affaires (52,42 % ou 49,2 % pour 2025), tandis que plus de 55 % des systèmes nouvellement livrés reposent sur des LED – il convient ici de bien distinguer le chiffre d'affaires du parc installé et la part des nouvelles installations. Sur le plan réglementaire, l'exemption RoHS pour les lampes UV à mercure destinées à la polymérisation n'a été prolongée que jusqu'au début de 2027.
La chaîne de causalité est ainsi facile à suivre : le passage à des sources LED à bande étroite et à des degrés d'automatisation plus élevés entraîne un fonctionnement pulsé, des temps de cycle plus courts et des réseaux d'émetteurs segmentés – ce qui accroît d'autant les exigences en matière de mesure. Un capteur large bande utilisé sur une lampe à mercure n'est plus directement valable sur une LED à 385 nm, et une fréquence d'échantillonnage suffisante à 25 m/min manque le pic d'éclairement énergétique à 120 m/min.
Premièrement, le contrôle passe de la grandeur réglante à la grandeur cible. Au lieu de la puissance de la lampe, c'est la dose arrivant sur le substrat qui est contrôlée – dans les produits de série avec 128 échantillons/s (trop peu pour les bandes rapides, voir l'exemple détaillé ci-dessous), une résolution de 1 mW/cm² et une valeur cible de 50 mJ/cm² ± 10 %, en fonctionnement pilote avec un capteur déplacé sur toute la largeur de travail et en essai jusqu'à 250 m/min.
Deuxièmement, l'efficacité des LED UV-C progresse par bonds : 200 mW à 265 nm avec un rendement de conversion (wall-plug efficiency) de 10,2 %, validé par la PTB, contre 5,3 % pour la génération précédente. Cela déplace le seuil de rentabilité par rapport aux lampes à mercure, tandis que le far-UVC à 222 nm reste autour de 1 %.
Troisièmement, l'auto-description des appareils de terrain devient la norme attendue – portée par IO-Link, OPC UA FX et l'Asset Administration Shell. Quatrièmement, la norme IEC TR 63381:2025 fournit pour la première fois des recommandations pour le contrôle sur site de l'émission UV, en tenant compte d'une tension d'alimentation secteur instable, de la température et d'émetteurs dont l'état de vieillissement est inconnu.
La prudence est de mise pour trois termes : chez les fabricants d'équipements UV, la “maintenance prédictive” désigne principalement une surveillance d'état avec compteur d'heures de fonctionnement et alarme de seuil ; les “jumeaux numériques” des systèmes UV existent jusqu'à présent sous forme de miroirs de données dans le cloud, et non de modèles couplés à des simulations ; et pour la “polymérisation assistée par IA”, aucune traçabilité radiométrique de l'éclairement énergétique réel n'est documentée – la boucle de régulation se referme via les données de tâches et les retours des utilisateurs.
Comment mesure-t-on le rayonnement UV dans les processus industriels
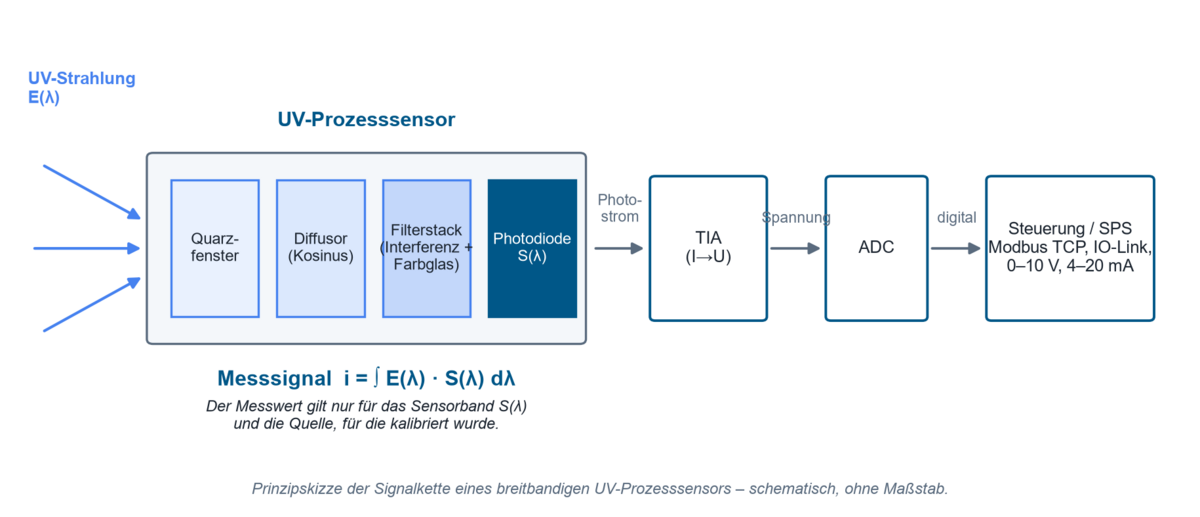
La détection UV industrielle repose sur l'effet photoélectrique interne : les photons dotés d'une énergie suffisante génèrent des paires de porteurs de charge dans le semi-conducteur, et le photocourant obtenu est converti en tension par un amplificateur transimpédance, puis numérisé. Un capteur de process à large bande se compose d'une fenêtre d'entrée (généralement en verre de quartz, le verre sodocalcique étant pratiquement opaque en dessous d'environ 300 nm), d'un diffuseur permettant d'établir la réponse en cosinus, d'un empilement de filtres interférentiels et de filtres en verre coloré, du détecteur et de la chaîne de signal. Le signal de sortie n'est pas une “valeur UV”, mais l'intégrale
i = ∫ E(λ) · S(λ) dλ
sur les produits de l'éclairement énergétique spectrique et de la réponse spectrale réalisée du capteur S(λ). Chaque mesure n'est donc valable qu'en relation avec la bande spectrale du capteur et la source pour lesquelles il a été étalonné. La manière dont les capteurs UV sont construits et ce qui détermine leur réponse spectrale est présentée en détail sur la page Comment fonctionnent les capteurs UV.
Quelles technologies sont utilisées ?
Du côté des détecteurs, quatre principes sont en concurrence. Les photodiodes au silicium constituent le standard et nécessitent un empilement de filtres pour la sélectivité UV ; le carbure de silicium gagne du terrain dans l'UV-C car il est intrinsèquement insensible à la lumière visible. Les détecteurs AlGaN offrent des fronts de bande ajustables, mais se dégradent considérablement plus dans les conditions de process. Les spectroradiomètres résolvent la distribution des longueurs d'onde et évitent le désaccord spectral, mais ils sont plus lents et plus complexes.
| Technologie | Caractéristiques | Avantages | Limites | Application typique |
|---|---|---|---|---|
| Photodiode Si avec empilement de filtres | large bande, position de bande définie par des filtres interférentiels et en verre coloré | sensibilité élevée, linéaire, économique, constante de temps de l'ordre de la µs | dépendante des filtres ; les types non optimisés pour l'UV perdent presque toute leur sensibilité à 200 nm, les types optimisés UV moins de 5 à 6 % | surveillance en ligne des UV-A/UV-B en polymérisation et impression |
| Photodiode SiC | intrinsèquement aveugle au visible, large bande interdite | 90 h à 60 mW/cm² et 80 °C sans dégradation mesurable ; à 350 °C seulement −12 % pendant les 120 h premières heures, stable ensuite | sensibilité plus faible ; rodage de 120 h nécessaire avant l'établissement de la référence | désinfection UV-C, tunnels de polymérisation à chaud |
| Photodiode AlGaN | front de bande ajustable via la teneur en Al | sélectivité spectrale sans empilement de filtres supplémentaire | dans le même essai, perte de sensibilité d'environ −85 % après 90 h à 60 mW/cm² et 80 °C, d'où un emploi limité sous forte charge UV et thermique | solutions spéciales à bande étroite avec un front de bande défini, sous charge thermique et de dose modérée |
| Spectroradiomètre | mesure résolue en longueur d'onde de 200 à 1100 nm | évite le désaccord spectral, permet la correction du désaccord selon CIE 220:2016 | plus lent, plus coûteux, rarement apte à la mesure en ligne | mesure de référence, ajustement des capteurs, caractérisation des sources |
Du côté des sources, les lampes à vapeur de mercure moyenne pression (large bande de l'UV-C à l'UV-A, de 400 W à 24 kW) et les lampes basse pression (environ 254 nm, rendement UV jusqu'à environ 40 %) font face aux LED UV à bande étroite à 365, 385, 395 et 405 nm. Le choix de la source détermine directement les exigences imposées au capteur : plus le spectre d'émission est étroit, plus un capteur large bande réagit sensiblement au désaccord.
Quelles sont les variables de processus déterminantes ?
L'éclairement énergétique E (W/m²) est la densité de puissance instantanée au point d'action et détermine si une photoréaction démarre ou non – lors de la polymérisation radicalaire, un éclairement énergétique minimal constitue une condition seuil.
L'exposition énergétique H (J/m², « dose » dans l'industrie) est l'intégrale temporelle H = ∫ E(t) dt et détermine le taux de conversion atteint. Pour la conversion : 10 W/m² correspondent à 1 mW/cm². Une fenêtre de processus doit donc toujours être spécifiée selon deux dimensions – avec Emin/Emax et Hmin/Hmax.
Distribution spectrale : comme l'effet dépend de la longueur d'onde et que le capteur pondère spectralement, une mesure sans bande spectrale indiquée ne peut être interprétée.
Fréquence d'échantillonnage et temps d'intégration : métrologiquement, la dose résulte d'une somme d'échantillons discrets ; sa qualité dépend directement de la fréquence d'échantillonnage.
Géométrie et distance : la loi de l'inverse du carré de la distance ne s'applique qu'approximativement aux sources agissant comme des sources ponctuelles ; en règle générale, il convient de respecter r ≥ 10 · d, où d est la plus grande dimension de la surface émettrice. Les mesures à des distances plus faibles sont valables, mais ne doivent pas être converties via 1/r².
La température agit des deux côtés : les LED UV-C présentent des coefficients de température de la puissance rayonnée compris entre −0,8 %/K et +0,4 %/K, et pour chaque hausse de 10 °C de la température de jonction, la durée de vie L70 est divisée par deux.
Qu'est-ce qui limite le procédé ou entraîne des erreurs ?
L'erreur la plus courante consiste à assimiler la puissance électrique à la dose optique. Entre la puissance absorbée et l'effet sur la pièce s'interposent le rendement de conversion, le vieillissement de la source, l'encrassement du réflecteur, la transmission de la fenêtre, la distance et l'angle d'incidence. Il est ainsi documenté que certains types de LED UV-C chutent à 50–70 % de leur valeur initiale au cours des 100 premières heures de fonctionnement environ sans être défectueux, tandis que de bons composants délivrent encore 90–95 % après 1 000 h – c'est pourquoi la valeur de référence ne doit être mesurée qu'après une période de rodage de 100 à 200 h.
Une simple indication de durée est tout aussi insuffisante. H = E · t présuppose un éclairement énergétique constant dans le temps – une condition qui n'est pas remplie avec des lampes vieillissantes, une gradation par PWM et des substrats en mouvement.
La troisième idée reçue typique concerne l'emplacement de mesure. Une mesure à côté du poste de procédé ne rend compte ni de l'ombrage causé par la pièce ni de la géométrie réelle du joint de collage. À l'inverse, une barre de mesure placée directement dans le trajet du faisceau perturbe le procédé : à 13 mm de distance, une perte d'énergie de 4,83 % et une baisse de 13,85 % de l'éclairement énergétique de pic ont été mesurées, contre seulement 0,8 % et 2,3 % respectivement à 38 mm.
Enfin, le vieillissement de l'appareil de mesure lui-même est sous-estimé. La solarisation fait jaunir les verres, le photonoircissement réduit uniformément sur tout le spectre la transmission des filtres en verre coloré, et les hydrocarbures polymérisent sous UV sur les surfaces optiques ; seulement 8 h à 253,7 nm et 10,5 µW/cm² ont suffi à augmenter de 10,2 % le courant d'obscurité d'une photodiode au silicium. Un capteur installé de façon permanente sans contrôles de référence périodiques finit donc inévitablement par décaler la fenêtre de procédé documentée.
Comment le matériau, le spectre et la géométrie interagissent-ils ?
L'inadéquation spectrale est souvent la plus grande contribution isolée à l'incertitude de mesure avec des sources à bande étroite. Des mesures comparatives avec quatre radiomètres fraîchement étalonnés sur des LED UV ont donné environ ± 5 % avec un instrument spectralement adapté, mais des écarts de 9 à 91 % avec une bande inadaptée – à savoir une sous-estimation de 65 % à 385 nm et une surestimation de plus de 40 % à 405 nm. La littérature associative indique une sous-estimation d'environ 75 % pour un capteur UV-A centré sur 375 nm sur un système à 395 nm. Pour les sources à large bande, la norme CIE 220:2016 quantifie le même problème au moyen de facteurs d'inadéquation : un écart de 1,5 % sur les spectres de référence CIE, mais un facteur de 1,377 pour le mercure basse pression et de 1,360 pour le mercure moyenne pression.
Bande normative, bande de capteur, bande du fabricant
Les limites de bande elles-mêmes ne sont pas univoques. La CIE définit l'UV-A entre 315 et 400 nm et précise explicitement qu'une limite précise entre le rayonnement UV et le rayonnement visible ne peut pas être définie. L'ISO 20473:2007, en revanche, limite l'UV-A à la plage de 315 à 380 nm et renvoie elle-même, dans une note de bas de page, à la limite divergente de 400 nm. Les normes relatives aux produits de protection solaire fixent la limite UV-A/UV-B à 320 nm au lieu de 315 nm. La même désignation « UVA » peut par conséquent signifier 315 à 400, 315 à 380, 320 à 400, 320 à 390 ou – définie par les points à 10 % – 309 à 367 nm.
Le cas particulier de 405 nm illustre la conséquence pratique : sur le plan normatif, cette longueur d'onde se situe dans le domaine du violet visible, tandis qu'industriellement elle est traitée comme une longueur d'onde de polymérisation UV. L'ISO 3059 exige même, pour les appareils de mesure UV-A utilisés en contrôle par ressuage, une réponse relative inférieure à 2 % à 405 nm – la même longueur d'onde constitue un rayonnement utile en polymérisation et un rayonnement parasite en contrôle non destructif. Les bandes définies par les fabricants, telles que UVA+ (330 à 455 nm) ou UVBB (230 à 400 nm), sont volontairement adaptées au procédé et ne revêtent expressément aucun caractère normatif. Un aperçu des domaines spectraux et de leurs limites normatives est disponible sur la page Directives, normes et standards en UV.
Énergie du photon, intégrale de dose et réciprocité
L'efficacité d'une source UV commence par l'énergie du photon individuel :
EPh = h · c / λ
où h = constante de Planck, c = vitesse de la lumière et λ = longueur d'onde.
À 365 nm, cela correspond à environ 3,4 eV, à 254 nm à environ 4,9 eV. Seuls les photons dépassant le seuil d'activation d'un photoamorceur ou la bande d'absorption de l'ADN déclenchent la réaction souhaitée – c'est pourquoi le même éclairement énergétique à une longueur d'onde différente donne des résultats de procédé complètement différents. La même échelle d'énergie explique pourquoi les détecteurs à photoionisation doivent fonctionner dans l'UV sous vide à une énergie de 8,4 à 10,6 eV.
La deuxième équation fondamentale est l'intégrale de dose H = ∫ E(t) dt. La simplification largement répandue H = E · t correspond au principe de réciprocité de Bunsen-Roscoe : la même dose est censée produire le même effet, quelle que soit la répartition entre intensité et temps. Les conditions préalables sont un éclairement énergétique constant dans le temps et une photoréaction linéaire, non saturante. Pour les bancs solaires, ce cas particulier n'est explicitement autorisé qu'« après rodage de la lampe et dans des conditions de fonctionnement constantes ».
Limites du modèle : dans la polymérisation radicalaire, la réciprocité ne s'applique pas de façon continue, car un éclairement énergétique minimal conditionne le démarrage de la réaction, et l'inhibition par l'oxygène ainsi que l'apport de chaleur agissent en fonction de l'intensité. Une comparaison documentée le montre quantitativement : un système à 365 nm avec des impulsions de 21 ms, un rapport cyclique de 85 % et un pic de 460 mW/cm² a atteint 10 J/cm² en 25 s à une température de substrat de 40 °C, tandis qu'un fonctionnement en continu (CW) à 520 mW/cm² a nécessité 14 J/cm² et 65 °C – au-delà de 220 mW/cm² en continu, des dommages au substrat sont survenus. Une dose plus faible a donné ici le meilleur résultat ; le simple produit E · t aurait suggéré une conception erronée.
Conséquence pratique : avec les sources pulsées, la dose doit être saisie comme une véritable intégrale temporelle avec une fréquence d'échantillonnage documentée, et l'enregistrement du procédé doit indiquer séparément la moyenne en continu, la valeur de pic et la dose. À densité d'énergie identique, un appareil de mesure peut afficher des valeurs de pic fortement différentes selon l'échantillonnage – les deux valeurs sont formellement correctes, mais définies différemment.
Exemple concret : quelle fréquence d'échantillonnage nécessite une ligne web ?
Hypothèses : réseau de LED avec L = 25 mm de longueur de fenêtre dans le sens de la ligne, vitesse de la bande v = 120 m/min = 2 m/s. N = 20 échantillons sont requis dans la zone d'irradiation ; en dessous de cinq échantillons, la capture du pic est considérée comme critique.
Modèle : fs ≳ N · v / L
Calcul : fs ≥ 20 · 2 m/s / 0,025 m = 1 600 Hz
Résultat et interprétation : Au moins environ 1 600 Hz sont nécessaires ; les 2 048 Hz recommandés en pratique pour les applications rapides de LED et d'impression numérique se situent systématiquement au-dessus de ce seuil. Un appareil à 128 Hz ne capture qu'environ 1,2 échantillon dans la région de pic d'une lampe à mercure à 120 m/min (400 ft/min), ou 1,6 sous une LED – la dose peut encore paraître plausible alors que la valeur de pic devient pratiquement aléatoire. La règle de diagnostic est la suivante : une grande dispersion des valeurs de pic d'une passe à l'autre à dose stable est un indicateur d'une fréquence d'échantillonnage insuffisante, et non d'un procédé instable. Le critère de Nyquist fs ≥ 2 · fmax constitue ici la limite inférieure absolue ; la fidélité d'amplitude exige un suréchantillonnage considérable.
Où les capteurs UV industriels sont-ils utilisés ?
L'électronique et les semi-conducteurs constituent le plus grand segment d'utilisateurs finaux de la polymérisation UV, avec une part de chiffre d'affaires de 29,43 % (2025) ; d'autres études indiquent 32 à 35 %. Le revêtement conforme et les résines d'enrobage avec des fenêtres de dose étroites sont critiques ; la lithographie utilise 248 nm (KrF) et 193 nm (ArF), le nettoyage de surface VUV 172 nm.
L'automobile et l'e-mobilité ne sont pas quantifiées séparément dans les études de marché ; l'assemblage de cellules de batterie, le collage d'électronique de puissance et l'encapsulation de modules de capteurs sont cités.
L'impression et l'emballage représentent 35,25 % du chiffre d'affaires de la polymérisation UV, avec des presses hybrides jusqu'à 450 m/min et des barrettes LED en ligne – la grandeur critique ici est la fréquence d'échantillonnage sur toute la largeur de travail. Selon les analyses de marché, le réajustement automatique de l'intensité de polymérisation réduit le taux de défauts de plus de 20 %, et le reporting de contrôle de processus réduit les défauts jusqu'à 30 % par rapport à une inspection manuelle.
La technologie médicale est considérée comme le segment d'utilisateurs finaux à la croissance la plus rapide en polymérisation UV et en détection UV ; les moteurs sont le collage de cathéters et d'aiguilles ainsi que la stérilisation UV-C.
La désinfection UV est le domaine le plus fortement réglementé : en Allemagne, le traitement de l'eau potable exige une fluence équivalente de réduction d'au moins 400 J/m² à 254 nm, et les dispositifs à LED UV-C ne sont actuellement pas homologués.
Les essais de matériaux et le vieillissement climatique travaillent avec des éclairements énergétiques définis à 310 et 340 nm – plus d'informations à ce sujet sous Vieillissement UV, résistance des couleurs et photostabilité –, et les essais non destructifs avec des sources à (365 ± 5) nm et une lumière ambiante ≤ 20 lx. Dans tous les cas, la grandeur critique est la même : l'éclairement énergétique correctement pondéré spectralement au niveau du point de mesure.
Comment mesurer en fonctionnement PWM, avec émetteurs mobiles et rétrofits sur lignes existantes ?
Fonctionnement PWM : avec des LED pulsées, le temps d'intégration détermine si l'on mesure une valeur moyenne ou un extrait aléatoire. Il convient de distinguer la valeur CW (moyenne de tous les échantillons dans un intervalle de mesure), le pic max/min, la dose (intégration des valeurs CW) et l'énergie d'impulsion (intégration à fréquence d'échantillonnage maximale sur la durée de l'impulsion). Des règles pratiques consistent à régler le temps d'intégration sur un multiple entier de la période PWM et à désactiver l'auto-calibrage de plage (auto-ranging).
Irradiation mobile et guidée par robot : les pièces tridimensionnelles ne peuvent être exposées de manière homogène qu'avec un émetteur mobile ; le séchage guidé par robot et les lampes à arc à 600 mm/s avec distance focale constante sont des pratiques industriellement établies. La conception repose de plus en plus sur la simulation – de façon analytique via la méthode des sources images avec réflectances de paroi et angle d'incidence en cosinus, ou via une simulation optique basée sur la CAO sur des géométries cibles importées. La simulation réduit les campagnes de mesure, mais ne les remplace pas. La dose réellement appliquée sur la pièce en mouvement est saisie par un enregistreur de données mobile tel que le curelog Base.
Rétrofit sur des équipements tiers : le rétrofit exige un compromis entre proximité du procédé et interférence avec celui-ci – documenté par les valeurs de pertes citées plus haut pour une distance de 13 contre 38 mm. Pour l'installation dans des équipements existants à espace d'installation restreint, des capteurs inline sont conçus. Il convient également de clarifier le refroidissement, la transmission de la fenêtre, la gestion de la contamination et la reproductibilité de la position de montage après maintenance. Lorsque la technique de mesure, la mécanique, la sécurité et l'acquisition de données doivent être développées conjointement, la voie passe par la construction de machines spéciales.
Quelles grandeurs doivent être mesurées ou surveillées ?
Une priorisation découle des applications. La grandeur principale à surveiller est l'éclairement énergétique à l'endroit accessible le plus proche du procédé, dont découle la dose sous forme d'intégrale temporelle, complétée par la température du capteur et de la source. Une mesure à large bande suffit si la source est spectralement stable et si le capteur a été étalonné précisément pour cette source. Une mesure spectrale devient nécessaire lorsque les types de sources sont mélangés, que les longueurs d'onde des LED sont modifiées ou que des capteurs sont vérifiés par rapport à une référence. Une mesure à résolution spatiale sur toute la largeur de travail est requise dès que les réseaux d'émetteurs sont segmentés ou que les pièces sont tridimensionnelles.
Un budget d'incertitude réaliste par point de mesure comprend l'étalonnage, l'inadéquation spectrale, l'erreur angulaire, la linéarité, la température et la dérive à long terme. Un exemple de référence publié combine 4 % spectral, 3 % angulaire, 3 % linéarité, 5 % étalonnage, 3 % température et 12 % dérive à long terme pour une incertitude totale de 15 % – la dérive domine. Les spécifications d'instruments de la technologie de mesure UV industrielle sont de 4,5 à 6,0 % d'incertitude d'étalonnage (k = 2), moins de 1 % d'erreur de linéarité et moins de 3 %/an de vieillissement. La manière de démontrer statistiquement la fiabilité d'une telle chaîne de mesure est décrite dans l'analyse du système de mesure des capteurs UV ; la traçabilité est assurée par un laboratoire d'étalonnage accrédité.
La connexion à l'automate décide si une valeur mesurée devient pilotable et auditable. Les interfaces analogiques (0 à 10 V, 4 à 20 mA) fournissent la valeur instantanée mise à l'échelle et suffisent pour la surveillance de seuils. Modbus TCP transfère des registres via Ethernet et reste une interface de base légère et universellement disponible ; toutefois, elle ne connaît ni sémantique, ni métadonnées, ni sessions, ni politiques de sécurité. Du côté capteur, les capteurs PLC à signaux de sortie analogiques, le PLC.net avec Modbus TCP et JSON sur HTTP, et le PLC.D avec RS-485, RS-232 et USB couvrent ces connexions.
IO-Link comble précisément la lacune laissée par les interfaces de base : il distingue quatre types de données – les données de processus avec jusqu'à 32 octets par direction, le PortQualifier, les données d'appareil (paramètres, identification, diagnostic) et les événements tels que l'encrassement ou la surchauffe.
Au-dessus du niveau du terrain, OPC UA fournit le modèle d'information ; OPC UA FX a été publié avec la modélisation du diagnostic et du LLDP. Pour la description neutre du fabricant de l'appareil lui-même, l'IEC 63278-1:2023 normalise l'Asset Administration Shell ; le sous-modèle Digital Nameplate fournit les données de plaque signalétique de manière interopérable.
Au-delà de la valeur mesurée elle-même, le flux de données devrait donc comprendre : l'état de l'appareil selon les quatre signaux NAMUR NE 107 défaillance, contrôle de fonctionnement, hors spécification et maintenance requise, le statut d'étalonnage y compris la date d'expiration, le numéro de série du capteur, la fréquence d'échantillonnage et la bande spectrale. Le certificat d'étalonnage numérique existe sous un format XML à la fois lisible et interprétable par machine, conformément à la norme DIN EN ISO/IEC 17025:2018-03. La limitation pratique reste l'infrastructure : dans la région DACH, 58 % des entreprises utilisent un traitement décentralisé des données, mais seulement 16 % à grande échelle.
Il convient de distinguer la surveillance UV en ligne de l'éclairement énergétique de la mesure de l'absorption et de la transmission dans les liquides – ce domaine relève des photomètres de process.
La contre-mesure la plus efficace est la comparaison périodique avec un radiomètre de référence tel que le RMD Pro. La seule pratique normativement complète provient de la désinfection de l'eau potable : le capteur de service peut afficher au maximum 5 % au-dessus de la référence, un ajustement est admissible jusqu'à 10 %, une somme cumulée d'ajustements supérieure à 20 % impose le remplacement du capteur, au plus tard après 10 000 h ou deux ans ; les intervalles de contrôle sont semestriels à ≤ 100 m³/h et mensuels au-delà. Cette logique peut être transposée à des procédés non réglementés. Pour les appareils de mesure UV, un intervalle de réétalonnage de 12 mois à compter de la première irradiation est recommandé. Du côté audit, la gestion des équipements de contrôle selon l'ISO 9001 exige en outre d'évaluer l'impact sur les produits déjà livrés lorsqu'une lecture erronée est détectée – ce qui présuppose l'existence de séries chronologiques avec l'identifiant du capteur et l'historique d'étalonnage.
Du signal du capteur à la grandeur de mesure : un courant de sortie représente la plage de mesure de façon linéaire. Le calculateur convertit dans les deux sens entre le signal et la grandeur de mesure. Les quatre valeurs limites sont modifiables, de sorte qu'une plage de 0-10 V ou une plage restreinte puisse être utilisée tout comme le 4-20 mA. Avec le 4-20 mA, un signal inférieur au début de la plage signifie une rupture de ligne, et non une valeur mesurée de zéro.
Le calculateur s'exécute dans votre navigateur ; aucune donnée n'est transmise.
Que montrent les publications scientifiques ?
Six travaux fournissent la base technique des affirmations centrales de ce texte sur le vieillissement des détecteurs, le contrôle et la classification des capteurs :
- Vieillissement des matériaux de détection. Sous charge de procédé réaliste (90 h, 60 mW/cm², 80 °C), une photodiode SiC n'a montré aucune dégradation mesurable, tandis que deux diodes AlGaN ont perdu environ −85 % de réactivité dans le même test. Le choix du matériau du capteur détermine ainsi la durée de validité d'un étalonnage. – Weiss, T.; Papathanasiou, K.; Krüger, S. : Aging behavior of AlGaN and SiC UV photodetectors, RadTech.
- Dégradation des détecteurs résolue en longueur d'onde. Les photodiodes Si optimisées pour l'UV perdent moins de 5–6 % de réactivité dans l'UV, les composants non optimisés échouent presque totalement à 200 nm ; au-delà de 300 nm, aucune dégradation n'a été détectée pour aucune diode. – Quantification of UV Light-Induced Spectral Response Degradation, PMC10934760.
- Fiabilité des LED UV-C. L'évaluation de composants issus de 14 à 15 séries de production a donné une puissance résiduelle nominale de 90–95 % après 1 000 h, avec des durées de vie R70 comprises entre 1 000 h et plus de 10 000 h – preuve que les indications générales de durée de vie du fabricant ne remplacent pas une mesure. – Onushkin et al. : J. Phys. Photonics 7:032002, 2025.
- Contrôle de la variable de procédé. Un contrôle en temps réel basé sur la FTIR de la conversion des monomères (temps d'échantillonnage de 2,0 s, temps mort de 5,4 ± 0,8 s) a entièrement compensé une perte de puissance imposée de 50 % de la source UV – démontré jusqu'à présent à l'échelle du laboratoire. – Hafkamp et al. : Real-time feedback controlled monomer conversion – a new paradigm for UV curing, RadTech.
- Prédiction de la durée de vie résiduelle. Les processus gamma et de Wiener surpassent la norme industrielle IESNA TM-21 ; un LSTM-RNN a réduit l'erreur de prédiction de 29,7 %. – Journal of Computational Design and Engineering 12(9):184, 2025.
- Classification spectrale du 405 nm. L'effet germicide à 405 nm relève de la lumière visible violet-bleu, et non du domaine UV – base de la distinction métrologique entre les bandes de capteurs UV et VIS. – Maclean et al. : J Hosp Infect, 2014.
Le moteur de recherche de publications recense toutes les publications sur l'automatisation que nous connaissons – consultables par appareil, domaine et mot-clé.
Procédés UV automatisés dans les publications clients
L'irradiation UV automatisée et surveillée apparaît également sous plusieurs facettes dans les publications des clients d'Opsytec – du polymérisation guidée par robot à la saisie de la dose sur des sources pulsées.
Décrit la polymérisation UV guidée par robot de pièces tridimensionnelles avec une distance de focalisation constante – la pratique industrielle derrière l'irradiation mobile évoquée plus haut.
Schnelle und zuverlässige 3D-Lackhärtung
Fraunhofer-Institut für Produktionstechnik und Automatisierung IPA. « Schnelle und zuverlässige 3D-Lackhärtung. » JOT Journal für Oberflächentechnik 58.5 (2018) : 20-21.
Évalue un robot UV-C expérimental dans des conditions contrôlées et en conditions hospitalières réelles – une source mobile à géométrie variable dont l'effet doit être démontré de manière radiométrique.
Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario
Casini, Beatrice, et al. « Antimicrobial efficacy of an experimental UV-C robot in controlled conditions and in real hospital scenario. » Journal of Hospital Infection (2024).
Suit un adhésif silicone sous exposition UV en vide poussé à l'aide d'un capteur multiparamètre unique – une surveillance de procédé dans des conditions où aucun radiomètre de référence ne trouve plus sa place à l'emplacement de mesure.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. « Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure. » Journal of Spacecraft and Rockets 60.3 (2023) : 740-752.
Documente la décontamination de poudre d'épices par lumière pulsée via la dose appliquée – un fonctionnement pulsé du type de celui que produisent également les rampes de LED UV cyclées.
Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder
Woldemariam, Henock Woldemichael, et al. « Pulsed light treatment reduces microorganisms and mycotoxins naturally present in red pepper (Capsicum annuum L.) powder. » Journal of Food Process Engineering 45.2 (2022) : e13948.
D'autres travaux issus de tous les domaines d'application sont répertoriés sous publications par les clients par thème.
FAQ sur la mesure UV dans l'automatisation
Pourquoi la puissance de la lampe ne suffit-elle pas comme variable de processus ?
Entre la puissance électrique et l'effet sur la pièce se situent le rendement de conversion, le vieillissement de la source, la contamination, la transmission des fenêtres, la distance et l'angle d'incidence. Les LED UV-C seules chutent à 50 – 70 % de leur valeur initiale au cours des 100 premières heures de fonctionnement environ. Ce qui doit être contrôlé et documenté est donc l'éclairement énergétique mesuré au point d'action, et non l'état de l'équipement. La dérivation générale – de la puissance électrique, en passant par le rendement électro-optique, jusqu'à la grandeur mesurée au point d'action – est donnée sous grandeurs radiométriques.
Quand un capteur à large bande suffit-il, et quand une mesure spectrale est-elle nécessaire ?
Un capteur à large bande suffit si la source est spectralement stable et que le capteur a été étalonné exactement pour cette source. En cas de changement de source, de types de sources mixtes ou de LED à bande étroite, des écarts de 9 à 91 % apparaissent selon la combinaison capteur-source. Une mesure spectrale ou un facteur de correction de non-concordance documenté est alors nécessaire.
Quelle fréquence d'échantillonnage exige une ligne rapide ?
La règle de conception est fs ≳ N · v / L avec N ≈ 20 échantillons dans la zone d'irradiation. Avec une longueur de fenêtre de 25 mm et 120 m/min, il en résulte au moins 1 600 Hz ; pour les applications rapides de LED et d'impression numérique, 2 048 Hz sont recommandés. À 128 Hz, le pic n'est saisi pratiquement qu'au hasard à des vitesses élevées.
L'équation H = E · t est-elle toujours valable ?
Non. L'équation présuppose un éclairement énergétique temporellement constant. En fonctionnement PWM, avec des sources vieillissantes ou des substrats en mouvement, la dose doit être saisie comme une véritable intégrale temporelle. De plus, la réciprocité n'est pas une loi naturelle de la polymérisation : un procédé PWM a obtenu un meilleur résultat avec 10 J/cm² qu'un fonctionnement CW avec 14 J/cm².
405 nm est-il un rayonnement UV ?
Normativement, non : la limite supérieure de la CIE pour l'UV-A est de 400 nm, et 405 nm est traité dans la littérature comme de la lumière visible violet-bleu. Sur le plan industriel, 405 nm compte néanmoins parmi les longueurs d'onde de polymérisation UV. Une lecture à 405 nm ne peut être interprétée qu'avec la norme ou la bande du capteur indiquée.
À quelle fréquence un capteur UV de process doit-il être ajusté ou réétalonné ?
Pour les appareils de mesure UV, 12 mois à compter de la première irradiation sont recommandés. Dans la désinfection de l'eau potable, la comparaison de référence est prescrite semestriellement ou mensuellement, un ajustement est admissible jusqu'à 10 %, et à partir de 20 % cumulés, le capteur doit être remplacé. Cette logique est transposable à des procédés non réglementés.
Quelles données un capteur UV doit-il fournir en plus de la lecture ?
L'état de l'appareil selon la norme NAMUR NE 107 avec les signaux défaillance, contrôle de fonctionnement, hors spécification et maintenance requise, des événements de diagnostic tels que contamination ou surchauffe, numéro de série, statut d'étalonnage, fréquence d'échantillonnage et bande spectrale. Sans ces métadonnées, une lecture n'est pas auditable.
Quelle interface convient à quelle tâche ?
Les sorties analogiques (0 – 10 V, 4 – 20 mA) conviennent à la surveillance de seuils, Modbus TCP en tant qu'interface Ethernet de base légère pour les lectures. La sémantique, l'identification et le contexte de diagnostic ne peuvent pas être transportés ainsi ; pour cela, il faut IO-Link avec IODD, des modèles d'information OPC UA ou des sous-modèles AAS.
Comment surveiller le rayonnement UV dans un système de production ?
Avec un capteur installé de façon permanente au point accessible le plus proche du processus, dont la valeur est lue par le contrôleur. Ce qui est surveillé, c'est l'éclairement énergétique ; la dose en découle comme une intégrale temporelle. Des capteurs analogiques avec 0 – 10 V ou 4 – 20 mA suffisent pour la surveillance de seuils, tandis que des capteurs numériques via RS-485 ou Modbus TCP fournissent également le statut d'étalonnage et l'état de l'appareil. Les heures de fonctionnement ou le courant de la lampe ne remplacent pas une mesure.
Quels capteurs UV conviennent à l'Industrie 4.0 ?
Ce qui importe, ce n'est pas le capteur seul mais ce qu'il transmet en plus de la lecture. Une sortie analogique délivre un chiffre sans contexte. La fabrication en réseau exige des capteurs dotés d'une interface numérique qui transportent le numéro de série, le statut d'étalonnage, la bande spectrale et l'état de l'appareil selon NAMUR NE 107. Modbus TCP sur Ethernet est la base légère ; la sémantique et l'identification ne sont transportées que par IO-Link avec IODD, des modèles d'information OPC UA ou des sous-modèles AAS.
Comment fonctionne le contrôle de processus UV ?
Le capteur mesure l'éclairement énergétique au point d'action, le contrôleur le compare à la valeur de consigne et ajuste la puissance de la lampe, la valeur de gradation ou la vitesse d'avance. Deux limites s'appliquent : la fenêtre de processus doit être spécifiée en deux dimensions, avec des limites inférieure et supérieure pour l'éclairement énergétique et la dose, et avec des LED pulsées, le temps d'intégration doit être un multiple entier de la période PWM. Sans ces définitions, le système contrôle sur une section aléatoire. La vitesse de contrôle est limitée par la chaîne de mesure : les capteurs numériques fournissent généralement de nouvelles valeurs en 20 ms.
Domaines d'application connexes
Le chemin entre une mesure et une décision de validation du processus se présente de manière similaire dans plusieurs domaines : dans la technique d'emballage et de remplissage, l'étape UV doit aboutir à une décision de validation dans le temps de cycle, dans l'industrie automobile la dose est une intégrale le long d'un trajet guidé par robot, et dans la mesure de la lumière et des écrans, le contrôle photométrique passe de l'échantillonnage en laboratoire à la fin de ligne. La même chaîne de processus se retrouve dans le collage, le surmoulage et l'encapsulation UV, dans le contrôle de transmission pour les procédés laser et dans le contrôle par ressuage. La manière dont cette même tâche se présente avec un émetteur en mouvement – où la dose résulte d'une intégrale le long d'un trajet plutôt que du produit de l'éclairement énergétique et du temps – est traitée dans la rubrique robotique. La vue d'ensemble complète se trouve dans la présentation des applications UV.
Auteur : Dr. Mark Paravia
Dr.-Ing. Mark Paravia est le directeur général d'Opsytec Dr. Gröbel GmbH à Ettlingen et dirige le laboratoire d'étalonnage accrédité. À la suite de ses recherches sur les décharges excimères au xénon pulsé à l'Institut de technologie de l'éclairage du KIT, il se consacre actuellement à la technique de mesure du rayonnement optique. Il est vice-président du comité de normalisation DIN FNL 7 « Rayonnement optique » et membre du groupe de projet DVGW sur la désinfection UV.
Conseil sur l'intégration du procédé UV
Vous n'êtes pas sûr que la mesure d'un système existant décrive l'éclairement énergétique réel dans le joint de collage – ou seulement l'état d'un capteur dont la bande spectrale ne correspond pas à la longueur d'onde LED utilisée ? La clarification commence par trois informations : la bande du capteur, la fréquence d'échantillonnage et la date du dernier étalonnage traçable. Sur cette base, nous évaluons avec vous si votre fenêtre de procédé est réellement surveillée ou si seul un état de fonctionnement est affiché – envoyez-nous votre question.
