


Návrh UV lepení, zalévání a zapouzdření se spolehlivým výsledkem
Při UV lepení, zalévání a zapouzdření rozhoduje o procesu záření v reakční zóně – nikoli jmenovitý výkon zdroje. Díly se chovají jako optické filtry; mezera spoje, tloušťka vrstvy, pigmenty a zastíněné oblasti mění záření, které skutečně dopadá. Kvalitní návrh proto propojuje materiálová data, transmisi dílu, geometrii ozařování, dávku a teplotu s definovaným kritériem přijatelnosti na obrobku.
Otázkou, který materiál vůbec přichází v úvahu, se zabývá stránka výběr UV vytvrzovaných lepidel, nátěrů a zalévacích hmot; reakční mechanismus a procesní proměnné vytvrzování jsou vysvětleny v části základy UV vytvrzování a fotopolymerizace. Tato stránka navazuje ve chvíli, kdy je materiál zvolen a proces je třeba navrhnout pro konkrétní reálný díl.
Šest typických procesů a jejich kritická veličina
UV lepení, zalévání a zapouzdřování se používá všude tam, kde je potřeba, aby spoj vytvrdl rychle, přesně a bez tepelného namáhání součásti. V každém procesu je rozhodující jiná veličina:
- Optické lepení (čočky, hranoly, kamerové moduly): Lepidlo se nachází za sklem nebo povlakem – a tento povlak může blokovat právě to pásmo, které fotoiniciátor potřebuje. Kritická je propustnost dílu a smrštění, protože smrštění naruší vyrovnání.
- Displeje a dotykové obrazovky: Velká, tenká mezera při krátkém taktu: zde rozhoduje rovnoměrnost ozářenosti po celé ploše, nikoli špičková hodnota uprostřed.
- Zalévání senzorů a konektorů: Výšky zalití od jednoho do několika milimetrů a stěny pouzdra, které vrhají stín. Kritickou otázkou je, zda minimální dávka ještě dorazí ke dnu zálivky – nebo zda je potřeba systém s dvojím vytvrzováním (dual-cure).
- Desky plošných spojů a hustě osazené sestavy: Vysoké součástky vrhají stín na sousední místa spojů. Kritická je geometrie ozařování a úhel dopadu, nikoli výkon zářiče.
- Bateriové moduly a výkonová elektronika: Velké, částečně zakřivené spojovací plochy s omezeným teplotním rozpočtem. Kritickým krokem je společné řízení dávky a teploty dílu.
- Zdravotnická technika a mikrofluidika: Malé mezery, přísné tolerance a procesy, které musí být zdokumentovány. Kritické je reprodukovatelné měřicí místo, které skutečně odpovídá poloze spoje.
Co je u lepidla důležité pro návrh procesu
UV a světlem vytvrzovaná lepidla se skládají z monomerů nebo oligomerů a fotoiniciátoru, který se při odpovídající vlnové délce rozkládá na reaktivní částice a zahajuje síťování. Reakční mechanismy, inhibice kyslíkem a rozhodující procesní proměnné jsou odvozeny v části základy UV vytvrzování a fotopolymerace.
Při návrhu procesu lepení nebo zalévání jsou důležité tři údaje z datového listu: rozsah absorpce fotoiniciátoru, minimální dávka a to, zda má systém druhou vytvrzovací cestu nezávislou na záření. Vše ostatní se rozhoduje na dílu.
Čím se spoj liší od povlaku?
Povlak je vystaven okolnímu vzduchu; hlavním problémem je zde kyslík na povrchu. Spoj je naproti tomu obvykle zakrytý – je ozařován skrz součást nebo z boku, s odpovídajícím menším přístupem kyslíku. Důležitější je zde spektrální propustnost součásti a geometrie spoje. Základní vztahy mezi spektrem, dávkovým příkonem a zesíťováním jsou shrnuty v části UV vytvrzování a fotopolymerizace.
Vlnová délka: co musí být na daném díle stanoveno
Fotoiniciátor absorbuje pouze v omezeném pásmu – výkonnější zdroj na nesprávné vlnové délce jej nevybudí. Jaké vlastnosti odlišují průmyslové LED píky při 365, 385, 395 a 405 nm a jaké systémy fotoiniciátorů jim odpovídají, je porovnáno na technologické stránce UV LED pro UVA, UVB a UVC [1].
Pro návrh procesu je rozhodující pouze to, co ještě dorazí za skutečným dílem – a přesně to určuje následující pravidlo.
Rozhodovací pravidlo místo nominální vlnové délky LED
Vlnová délka se odvozuje z absorpčního rozsahu fotoiniciátoru a z propustnosti celé sestavy dílu. Kratší vlnové délky mohou být silně absorbovány na povrchu, zatímco delší vlnové délky v oblasti UVA nebo fialové obvykle lépe pronikají průhlednými substráty a většími tloušťkami vrstvy.
Určujícím faktorem pro výběr je tedy spektrální měření za skutečným dílem, nebo na reprezentativní procesní geometrii; plošné přiřazení podle nominální vlnové délky LED není dostatečné. Vlastnosti jednotlivých píků – pološířka (FWHM), výrobní tolerance a posun s teplotou přechodu – jsou porovnány na stránce o technologii UV LED pro UVA, UVB a UVC.

Jak spoj funguje jako optický filtr?
Transmise komponenty určuje, jaká část spektra se k lepidlu vůbec dostane. Opticky čirý neznamená propustný pro UV záření: řada plastů, které ve viditelné oblasti vypadají čiré jako voda, vykazuje pod přibližně 380 nm výrazný pokles propustnosti; plavené sklo je v oblasti UVB téměř neprůhledné; a UV blokující přísady v materiálech pláště existují právě za tímto účelem. V praxi to znamená, že transmisní křivka spojované části a absorpční pás iniciátoru se musí překrývat. Tam, kde je toto překrytí úzké, se možnosti posouvají směrem k delší vlnové délce, ozařování ze strany spoje, systémům s duálním vytvrzováním, které nabízejí druhou cestu vytvrzování pomocí tepla nebo vlhkosti, a světlem aktivovaným lepidlům, která pokračují v reakci i po ukončení expozice.
Bodový nebo plošný zdroj – jakou roli hraje geometrie?
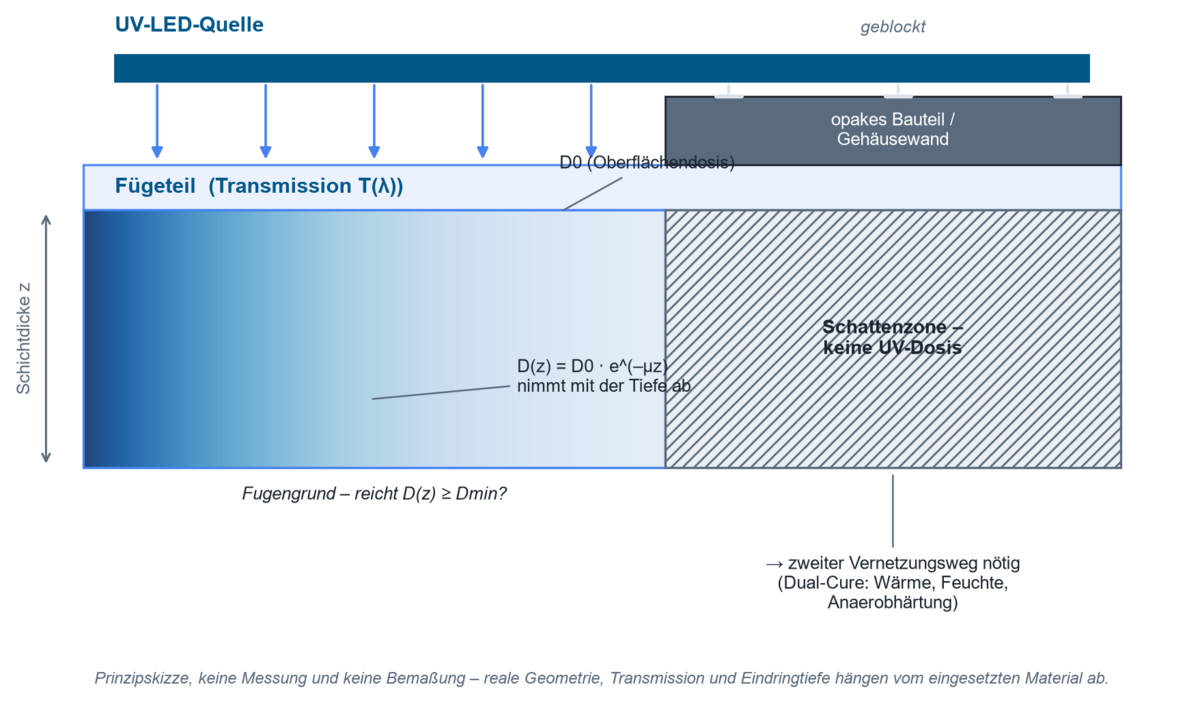
Malé kapky lepidla (konektory, senzory, osazené desky) vyžadují bodový zdroj UV-LED s vysokou ozářeností na ploše několika mm². Delší švy nebo více součástí vytvrzovaných najednou vyžadují plošné zdroje nebo modulární systémy s řadou modulů podél dopravníku. Skutečnou konstrukční otázkou není bodový versus plošný zdroj, ale stínění: hrany krytů, kovové rámy, neprůhledné součásti a podřezy vytvářejí zóny, které nelze zasáhnout. Vyplatí se spočítat pole ozářenosti ještě před stavbou zařízení pomocí optické simulace, která pracuje s importovanou geometrií součástí. Nedostupná zóna není konstrukční detail, který lze tolerovat – vyžaduje druhý mechanismus vytvrzování, jak je popsáno v části o systémech duálního vytvrzování.
UV lepidla pro elektroniku, senzory, optiku a e-mobilitu
Ve výrobě elektroniky a polovodičů přebírají UV lepidla stále více úkolů, které byly tradičně vyhrazeny pájení: lepení komponent, konformní povlakování a montáž displejů lze provádět při nižších procesních teplotách a kratších cyklech než u pájení nebo tepelně vytvrzovaných systémů. U senzorů je nejdůležitější těsná tolerance uložení malých komponent, u optiky je to rozměrová stabilita – proto se tam místo akrylátů častěji používají kationtově vytvrzující epoxidové systémy, a to díky nižšímu smrštění, zejména při lepení skla, kovu a polymeru v optických sestavách.
E-mobilita s sebou přináší vlastní požadavky: rostoucí hustotu výkonu při zmenšujícím se instalačním prostoru, vyšší nároky na teplotní, chemickou a mechanickou odolnost a stále flexibilnější substráty a flex-desky plošných spojů na zakřivených površích. U bateriových modulů, výkonové elektroniky a senzorů v hnacím ústrojí to znamená, že UV lepidla musí nejen rychle fixovat, ale zůstat stabilní po celou dobu životnosti vozidla.
UV zalévání a zapouzdřování: tloušťka vrstvy a stínové oblasti
Zalévací hmoty a zapouzdřovací materiály mají tloušťku vrstvy, kterou spojovací vrstva (bondline) nemá. Záření je absorbováno a rozptylováno po celé hloubce – povrch reaguje první a spodní zóna poslední, a u plněných, pigmentovaných nebo zakalených hmot se to někdy nestane vůbec. Hloubka průniku závisí současně na plnivu, barvě, koncentraci fotoiniciátoru a výšce vrstvy a nelze ji odvodit pouze z ozářenosti povrchu. U elektronických sestav k tomu přistupuje ještě tepelná stránka: UV-LED nese téměř žádnou infračervenou zátěž, ale část jejího optického výkonu se v materiálu přesto přemění na teplo a samotné síťování je exotermické. U teplotně citlivých součástek je tedy nutné sledovat teplotu součástky souběžně s dávkou – kratší expozice při vyšším výkonu nemusí být automaticky mírnější volbou.
Proč intenzita UV záření klesá s tloušťkou vrstvy?
Příčinou tohoto útlumu je absorpce matriční hmotou a fotoiniciátorem: každý další přírůstek tloušťky spotřebuje konstantní podíl zbývajícího záření. U čirých, homogenně absorbujících systémů to lze aproximovat Beer-Lambertovým zákonem:
I(z) = I₀ · e−αz
kde I₀ = dopadající ozářenost, I(z) = ozářenost v hloubce z, α = efektivní koeficient absorpce.
Při konstantní době ozařování má kumulativní dávka D(z) stejný exponenciální tvar – řešený příklad níže používá běžnější koeficient µ místo α, fyzikálně se jedná o stejnou veličinu.
U plněných zalévacích hmot tento jednoduchý model často nestačí, protože rozptyl na pigmentech, plnivech a rozhraních přispívá k celkovému obrazu – záření není pouze absorbováno, ale dále slábne i podél delší, difuzní dráhy.
Praktický příklad: Dosáhne dávka na povrchu až ke dnu spoje?
Útlum záření v závislosti na tloušťce vrstvy lze ve zjednodušené podobě odhadnout pomocí Lambertova-Beerova zákona:
D(z) = D₀ · e−µz
kde D₀ = dávka na povrchu, D(z) = dávka v hloubce z, µ = materiálově závislý extinkční koeficient.
Ilustrativní předpoklady pro 2 mm tlustou, lehce plněnou epoxidovou zalévací hmotu při 365 nm:
- Požadovaná minimální dávka na dně spoje (dle datového listu lepidla): Dmin = 1 500 mJ/cm²
- Naměřená zbytková propustnost hmoty při tloušťce vrstvy 2 mm: T ≈ 30 % (hodnoty pro podobné plněné systémy se obvykle pohybují v rozmezí 20–40 % v závislosti na obsahu plniva a měly by být změřeny na skutečném materiálu)
Z toho vyplývá požadovaná dávka na povrchu:
D₀ = Dmin / T = 1 500 mJ/cm² / 0,30 ≈ 5 000 mJ/cm²
Pokud zařízení v rámci povoleného procesního okna (čas, teplotní rozpočet) dodá na povrchu pouze například 3 000 mJ/cm², na dně spoje zůstane přibližně 900 mJ/cm² – tedy pod minimální dávkou. Šarže se na povrchu vytvrdí, ale u dna nikoli. Možnosti v takovém případě: snížit tloušťku vrstvy, přejít na lepidlo s vyšší propustností při zvolené vlnové délce, přidat ozařování z boku nebo přejít na duálně vytvrzovací systém. Skutečnou propustnost zalévacího materiálu lze změřit na vzorku materiálu pomocí spektroradiometru, nikoli pouze odhadovat z hodnot v datovém listu.
Transmise spojovaného materiálu rozhoduje o tom, kolik z dávky na povrchu dosáhne k lepicí spáře. Naměřená transmise udává optickou hustotu a naopak; pokud je v cestě paprsku více vrstev, jejich transmise se násobí. Podrobnosti naleznete v kalkulátoru transmise a optické hustoty.
Kalkulátor běží zcela ve Vašem prohlížeči — žádná data se nepřenášejí.
Dual-cure systémy pro oblasti, které nelze ozářit
UV záření se šíří přímo a nemůže obcházet překážky. Vysoké součástky na desce (elektrolytické kondenzátory, konektory, cívky), podřezané tvary, dutiny nebo uzavřený kryt ozařovaný z vnější strany – to vše vytváří stínové oblasti, kde lepidlo bez dalšího opatření zůstává tekuté. Dual-cure lepidla tento problém řeší druhou, na UV nezávislou cestou vytvrzování:
| Typ dual-cure | Sekundární mechanismus | Typické použití |
|---|---|---|
| UV + teplo | Udržení teploty po definovanou dobu (např. 15 až 30 minut při 125 až 150 °C) | Maximální pevnost a teplotní odolnost; zvyšuje teplotu skelného přechodu nad rámec UV vytvrzení |
| UV + vlhkost | Okolní vlhkost po stanovenou dobu (např. 24 hodin) | Velké mezery nebo sestavy, u kterých je dodatečné vytvrzování teplem nepraktické |
| UV + anaerobní vytvrzení | Vytvrzování bez přístupu kyslíku, v přítomnosti kovových iontů | Zalévání nebo lepení hluboko uvnitř kovových sestav, např. zajištění závitů |
Praktický tip pro odhalení: UV indikátorový film v místě spoje, exponovaný za produkčních podmínek, zviditelní stínové oblasti jako neexponovaná místa ještě před první produkční sérií.
Návrh a uvolnění procesu: šest kroků
Návrh se řídí pevným pořadím; každý krok předpokládá ten předchozí:
- Zdokumentujte materiálový systém a přípustné procesní okno.
- Zkontrolujte transmisi substrátu, povlaku a lepené spáry v příslušném spektrálním rozsahu.
- Zvolte zdroj a geometrii tak, aby byly zasaženy i okrajové a zastíněné zóny.
- Zaznamenejte ozářenost a dávku na reprezentativním měřicím místě.
- Ověřte teplotu a dobu cyklu společně s výsledkem vytvrzení.
- Definujte limity pro sériové sledování, alarm a rekalibraci.
Vytvrzený spoj nelze zkontrolovat vizuálně. Protože rozhodující procesní veličina je neviditelná, každý schválený proces lepení potřebuje naměřenou hodnotu: ozářenost v místě spoje a výslednou dávku. Pro počáteční návrh procesu a porovnání zdrojů poskytuje UVpad spektrum na úrovni komponenty; pro opakované kontroly postačuje širokopásmový radiometr, jako je RMD Pro. Na shodě senzoru a zdroje záleží: jak moc se může širokopásmový senzor odchýlit vůči úzkopásmovému LED spektru, ukazuje spektrální neshoda.
Vedle optické dávky patří do stejného měřicího řetězce i teplota: komerční UV radiometry nezaznamenávají infračervenou ozářenost, proto se tepelný účinek obvykle zaznamenává jako nárůst teploty komponenty pomocí bezkontaktního pyrometru [2]. Teplo může být přínosem nebo rizikem v závislosti na aplikaci, ale vždy je součástí procesního okna – u komponent citlivých na teplotu (elektronika, optická lepidla) by mělo být uvolněno a sledováno stejně důsledně jako samotná dávka.
Které přístroje zaznamenávají ozářenost a dávku na měřicím místě, ukazuje přehled produktů měření UV dávky a ozářenosti.
Monitorování procesu při průmyslovém UV lepení
V sériové výrobě se měření přesouvá přímo do linky: UV senzory pro vytvrzování zůstávají trvale v dráze paprsku a curelog zaznamenává až 2 000 měření za sekundu ve čtyřech spektrálních rozsazích, čímž zviditelňuje profil rychle běžící vytvrzovací linky. Oba přístupy odpovídají na stejnou otázku – pracuje zdroj stále v rámci svého schváleného okna? To, že v něm v průběhu času nezůstává automaticky, je popsáno v části stárnutí UV lamp a UV LED: špičková vlnová délka a výstupní výkon se posouvají, často natolik pomalu, že si toho během běžného provozu nikdo nevšimne, dokud díly nevypadnou z schváleného okna. V širším měřítku je tento trend směrem k nepřetržitému inline monitorování patrný i u jiných výrobců UV vytvrzovacích systémů v souvislosti s Industry 4.0.
Pro zkušební série a schvalování materiálů mimo linku jsou k dispozici ozařovací komory s definovanou geometrií, dále, pro procesní stranu, řídicí jednotky s časovačem, funkcemi stmívání a spouštění, a zbytek řady zdrojů světla UV-LED.
Co ukazují vědecké publikace?
Naše vlastní publikace zákazníků také ukazují UV lepení v několika podobách – od předúpravy povrchu pro lepené spoje až po zapouzdření fotovoltaických modulů.
Zkoumá, jak předúprava UVO ovlivňuje interlaminární houževnatost koextrudovaných lepených spojů epoxid-LMPAEK – důkaz, že UV ošetření nejen vytvrzuje, ale může ovlivnit i samotnou pevnost spoje.
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. "Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness." Composites Part B: Engineering 323 (2026): 113727.
Monitoruje silikonové lepidlo pod UV zářením ve vysokém vakuu pomocí jediného multiparametrického senzoru – aplikace pro stejný typ monitorování procesu, jaký na Zemi zajišťuje UVpad.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Porovnává čtyři enkapsulační materiály pro fotovoltaické moduly při UV záření v poušti Atacama – zapouzdření při extrémní UV zátěži, podobné té, jaké mohou dosahovat sestavy pro e-mobilitu.
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. "Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert." Solar Energy 228 (2021): 625-635.
Zkoumá kyslíkem ovlivněnou vrstvu ve vícevrstvých fotopolymerech – efekt, kdy povrch zůstává lepkavý, zatímco jádro je již zcela zesíťované.
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. "Effect of the oxygen affected layer in multilayered photopolymers." Polymer Chemistry 8.31 (2017): 4596-4602.
Ukazuje u ultrarychle vytvrzujících akrylátů, jak volba a množství komonomeru ovlivňují termomechanické vlastnosti zesíťované sítě.
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. "Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker." Journal of Applied Polymer Science 136.13 (2019): 47294.
Další práce z oblasti fotochemie a výzkumu polymerů a témat stereolitografie, zesíťování a povrchových úprav jsou uvedeny pod Publikace zákazníků – podle tématu.
Vyhledávač publikací uvádí všechny publikace o lepení a zalévání, které známe – lze v nich hledat podle přístroje, oboru a klíčového slova.
Technické pozadí a další zdroje
[1] : ScienceDirect – Specifické fotoiniciační systémy při 365, 385, 395 a 405 nm
[2] : uvmeasurement.org – Radiometrické metody pro návrh UV procesu a monitorování procesu
Časté dotazy k návrhu procesů UV lepení a zalévání
Jaká vlnová délka je vhodná pro moje UV lepidlo?
Rozhodující je překryv mezi spektrem zdroje a absorpčním pásmem fotoiniciátoru spolu s propustností spojovaného dílu. Závazný je datový list lepidla, potvrzený spektrálním měřením za skutečným dílem – samotné jmenovité označení LED nestačí.
Do jaké hloubky proniká UV záření do zalévací hmoty?
Hloubka průniku přibližně odpovídá Lambertovu-Beerovu zákonu a závisí na plnivu, barvě, koncentraci fotoiniciátoru a vlnové délce. Nelze ji odvodit pouze z ozářenosti na povrchu; musí být změřena na skutečném materiálu, například pomocí spektroradiometru.
Co jsou dual-cure lepidla a kdy jsou potřebná?
Dual-cure lepidla kombinují rychlou UV fixaci s druhou vytvrzovací cestou nezávislou na UV (teplo, vlhkost nebo anaerobní vytvrzování). Používají se tam, kde zastíněné oblasti – například pod vysokými součástkami nebo uvnitř uzavřených krytů – nelze dostatečně ozářit.
Kde se při lepení měří UV dávka?
V místě spoje, nikoli na tělese zářiče a nikoli na horní straně dílu, pokud je lepidlo pod ním. Měřicí místo musí odpovídat nejméně příznivému bodu skutečné sestavy; kromě toho záleží na spektrální shodě mezi senzorem a zdrojem, protože špatně přizpůsobený širokopásmový senzor vykazuje výrazně odchylné hodnoty při použití úzkopásmových LED.
Podle jakého akceptačního kritéria se schvaluje proces UV lepení?
Vytvrzený spoj nelze zkontrolovat vizuálně. Uvolnění procesu se proto provádí na základě dvojice hodnot – minimální dávky v místě měření a přípustné teploty dílu – podložených výsledkem vytvrzení z kvalifikace, spolu s limity pro alarm a rekalibraci v sériové výrobě.
Jak lze monitorovat proces UV lepení v sériové výrobě?
Pomocí UV vytvrzovacích senzorů trvale instalovaných v dráze paprsku a průběžně zaznamenávajících přístrojů, které nepřetržitě porovnávají ozářenost a dávku s uvolněným procesním oknem a v reálném čase hlásí odchylky – například způsobené stárnutím zdroje.
Jaká UV lepidla jsou vhodná pro výrobu elektroniky a e-mobilitu?
V závislosti na požadavku buď radikálově vytvrzující akryláty (rychlá fixace), nebo kationtově vytvrzující epoxidy (nízké smrštění, vysoká odolnost vůči teplotě a chemikáliím), často jako dual-cure systém pro zastíněné oblasti na hustě osazených sestavách.
Související oblasti použití
Lepení se přímo dotýká hraničně tří dalších oblastí: UV vytvrzování a fotopolymerizace poskytuje základy o iniciátoru, spektru a inhibici kyslíkem, elektronika a výroba polovodičů využívá stejné kroky zalévání a zapouzdření v zadní části výroby a v automobilovém průmyslu vytvářejí bateriové moduly a výkonová elektronika stále nové, často silně stíněné geometrie spojů. K tomu se přidává automatizace a integrace procesů pro sledování v rámci cyklu a optika a přesné komponenty pro spojování optických součástí. Tam, kde je lepidlo dávkováno robotem a vytvrzováno přímo v místě nanesení, přistupuje jako ovlivňující faktor i geometrie dráhy – viz robotika. Celkový přehled najdete v části UV applications.
Autor: Dr. Mark Paravia
Dr.-Ing. Mark Paravia je jednatelem společnosti Opsytec Dr. Gröbel GmbH v Ettlingenu a vede akreditovanou kalibrační laboratoř. Po svém výzkumu pulzních xenonových excimerových výbojů na Institutu osvětlovací techniky KIT se v současnosti zaměřuje na měřicí techniku optického záření. Je místopředsedou normalizační komise DIN FNL 7 „Optické záření" a členem projektové skupiny DVGW pro UV dezinfekci.
Poraďte se s námi o Vašem procesu UV lepení
Nejste si jisti, zda Vaše UV dávka stále dosáhne až na dno spoje? Změříme Vaše spektrum a ozářenost přímo na reálné součásti a poradíme Vám se správnou vlnovou délkou, geometrií a monitorováním procesu – zašlete nám svůj dotaz nebo si přímo vyžádejte měření UVpad.
