


limpieza UV y exposición UV en la fabricación de semiconductores y electrónica
La radiación ultravioleta cumple dos funciones fundamentalmente distintas en la fabricación de semiconductores y electrónica: la limpieza y activación fotoquímica en seco de superficies, y la exposición de capas sensibles a la radiación. En la limpieza UV de semiconductores, los adsorbatos orgánicos se descomponen oxidativamente en CO₂ y H₂O mediante fotones de onda corta y las especies reactivas del oxígeno que estos generan, sin ningún esfuerzo mecánico ni químico húmedo. En la exposición UV de la fotorresina, la dosis de fotones absorbida determina la conversión química del compuesto fotoactivo y, con ello, el perfil de borde y la dimensión crítica.
Ambos procesos están determinados por las mismas magnitudes: la irradiancia espectral en el punto del proceso, la exposición radiante, el comportamiento de absorción del material, la geometría del espacio de irradiación y la composición de la atmósfera del proceso. El reto central es que ninguna de estas magnitudes puede derivarse de forma fiable a partir de la potencia eléctrica de la lámpara o del tiempo de proceso.

¿cómo evoluciona la tecnología de procesos UV en la fabricación de semiconductores?
- sustitución de las lámparas de mercurio con un plazo concreto. La exención temporal de RoHS para lámparas UV de mercurio hasta febrero de 2027 se refiere explícitamente a la fotolitografía de línea i y a la exposición del borde de la oblea. El cambio a UV LED transforma el espectro de un espectro de líneas con continuo a una banda estrecha. Las recetas de dosis no son transferibles 1:1, y los sensores con ponderación específica de la lámpara deben reevaluarse.
- aumento de la eficiencia y de la densidad de potencia de los LED UV. En el rango UV-A se alcanzan eficiencias de conversión de red (wall-plug efficiency) de 40 a 55 %; en el rango UV-C a 265 nm se registran actualmente eficiencias en torno al 10 % con unos pocos cientos de milivatios de potencia óptica. Tiempos de exposición más cortos y un control de la dosis más estable, pero nuevas exigencias en la gestión térmica, ya que la longitud de onda de emisión depende de la temperatura. Lo que la tecnología LED ofrece hoy según la longitud de onda se resume en LED UV para UVA, UVB y UVC.
- fuentes de longitud de onda corta con baja generación de ozono. Las fuentes KrCl de 222 nm amplían la ventana de proceso en la que debe evitarse el ozono. La vía de reacción pasa de la química del ozono a la fotólisis directa, lo que modifica los tiempos de proceso y la compatibilidad de materiales.
- encolado híbrido (hybrid bonding) e integración 3D. Las interfaces determinan el rendimiento en densidades de interconexión muy elevadas. La activación de la superficie deja de ser un pretratamiento para convertirse en un paso de proceso cualificado y metrológicamente asegurado, con una ventana de proceso estrecha, incluido un límite superior de irradiación debido al aumento de la rugosidad.
- procesos de capa gruesa y a nivel de panel. Los formatos más grandes y las resinas fotosensibles más gruesas desplazan el problema de la resolución hacia la homogeneidad y hacia el perfil de dosis en profundidad. Medición de homogeneidad superficial en lugar de medición puntual.
Los tamaños de mercado, las tasas de crecimiento y las fuentes de este campo de aplicación se resumen en la página Evolución del mercado de la tecnología UV.
Segmentos de mercado según la creación de valor
La creación de valor se divide en tres áreas con una relevancia UV muy diferente. El front end está dominado por la estructuración a 248 nm, 193 nm y 13,5 nm; la tecnología UV clásica en el rango de 172 a 436 nm aparece allí principalmente como pasos de limpieza, activación y fotoestabilización, y en la exposición del borde de la oblea. En el back end y el encapsulado avanzado (advanced packaging), el número de pasos basados en UV está creciendo: fotorresinas de capa gruesa para capas de redistribución (RDL), adhesivos temporales y cintas portadoras liberables por UV, potting y encapsulado, y limpieza antes del encolado y el moldeo. El entorno de montaje e interconexión de la fabricación de electrónica añade la producción de placas de circuito impreso, sensores y óptica.
El punto económicamente interesante reside en la interacción: el crecimiento actual está impulsado por los dispositivos de memoria e inteligencia artificial, que dependen en gran medida del apilamiento 3D, las arquitecturas de chiplets y el encolado híbrido. Estas arquitecturas desplazan la creación de valor hacia pasos de proceso cuyo rendimiento depende directamente de los estados de la interfaz. Esto eleva las exigencias en cuanto a la activación reproducible de superficies, a la fidelidad de la dosis en la exposición de resinas gruesas y a la tecnología de medición que capta estas magnitudes en el punto del proceso y no en la lámpara.
tendencias actuales del entorno de mercado
- El área por dispositivo está creciendo mientras las tolerancias se reducen. Con interposers, packaging a nivel de panel y campos RDL de gran formato, la uniformidad de la irradiancia en toda el área se convierte en la magnitud limitante.
- Cambio del pretratamiento húmedo-químico al pretratamiento seco. La limpieza por ozono UV y la activación VUV sustituyen a la química húmeda cuando la contaminación por partículas, las marcas de secado o la compatibilidad química son críticas.
- Presión regulatoria sobre las lámparas de vapor de mercurio. La exención RoHS 4(f)-IV para lámparas UV de mercurio de media y alta presión es válida hasta el 24 de febrero de 2027; abarca explícitamente la fotolitografía de línea i y la exposición del borde de la oblea. Esto no implica una prohibición automática, pero sí genera necesidades de planificación para las transiciones tecnológicas.
¿cómo funciona la limpieza con ozono UV de obleas?
la limpieza con ozono UV es un proceso de oxidación fotoquímica en seco. los fotones UV de longitud de onda corta actúan por dos vías: directamente, mediante la fotólisis de los enlaces de las moléculas orgánicas adsorbidas, e indirectamente, generando especies reactivas del oxígeno a partir de la atmósfera circundante.
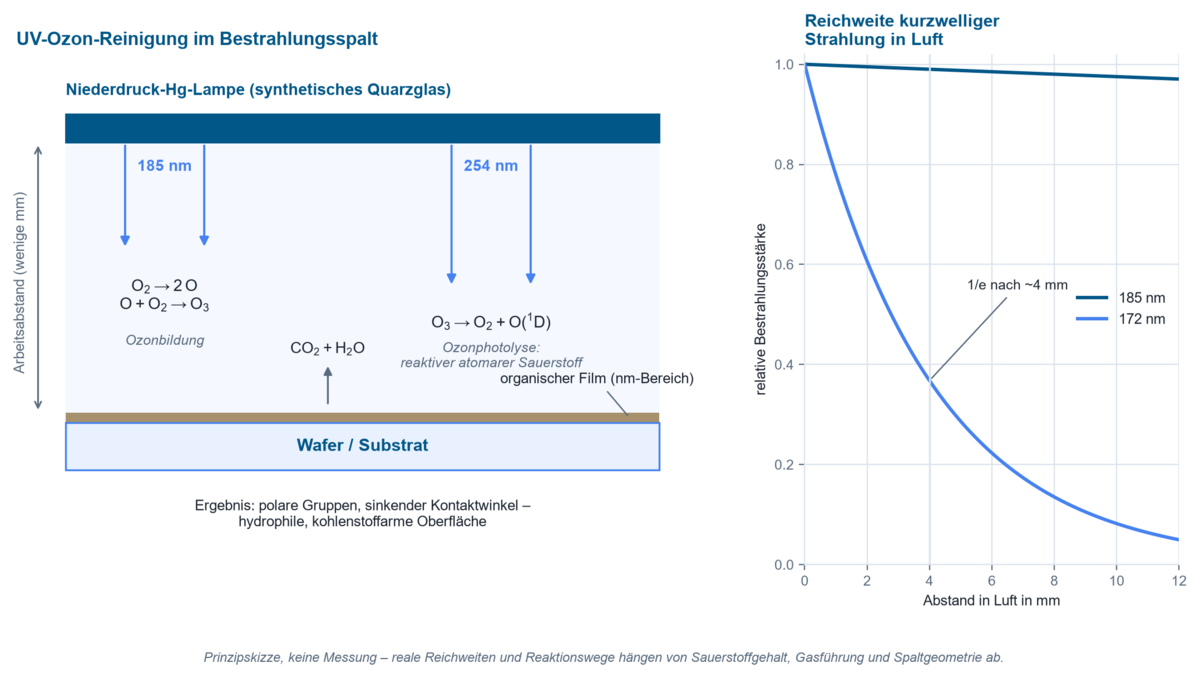
el proceso clásico con una lámpara de mercurio de baja presión fabricada en sílice fundida sintética utiliza dos líneas de resonancia. la línea de 185 nm disocia el oxígeno molecular; los átomos de oxígeno resultantes forman ozono con O₂. la línea de 254 nm es absorbida fuertemente por el ozono en la banda de Hartley y lo vuelve a descomponer, produciendo principalmente oxígeno atómico excitado O(¹D). este intermedio altamente reactivo oxida los hidrocarburos a CO₂ y H₂O, que se eliminan en forma de gas. al mismo tiempo, se forman grupos polares en la superficie, lo que hace hidrófilas las superficies de silicio y de óxido. cómo funciona este proceso en detalle y dónde se encuentran sus límites se describe en limpieza y activación de superficies con UVC y ozono.
en el proceso VUV con radiación de excímero de xenón a 172 nm, predomina la fotólisis directa: un fotón de esta longitud de onda transporta 7,2 eV o 696 kJ/mol, un valor superior a las energías de enlace de los enlaces C–C, C–H y C–O. además, el oxígeno se disocia en las inmediaciones de la superficie, de modo que el oxígeno atómico se genera justo donde debe actuar. el efecto medible de ambos procesos es un cambio del estado superficial, no una eliminación de material: cambian el ángulo de contacto con el agua y la energía superficial, mientras que la topografía permanece idealmente inalterada.
¿Qué tecnologías se utilizan?
| Tecnología | Características | Ventajas | Limitaciones | Aplicación típica |
|---|---|---|---|---|
| Lámpara Hg de baja presión, 185/254 nm | espectro de líneas; aproximadamente el 40 % de la potencia eléctrica a 254 nm, alrededor del 6–9 % a 185 nm; se requiere sílice fundida sintética | generación de ozono en grandes volúmenes, robusta, distancias de trabajo grandes posibles | mercurio, comportamiento de calentamiento, deriva por temperatura y envejecimiento de las relaciones de líneas, se requiere extracción de ozono | limpieza y activación de obleas, sustratos, carcasas y superficies de unión |
| Excímero Xe₂, 172 nm (VUV) | cuasi-monocromático, energía de fotón de 7,2 eV; eficiencia radiante de alrededor del 10 % | escisión directa de enlaces, carga térmica muy baja, eficaz en tiempos cortos | alcance en aire limitado a unos pocos milímetros; la geometría del hueco y el flujo de gas son críticos para el proceso | activación antes de la unión directa e híbrida, limpieza de vidrio, polímeros y superficies de obleas |
| Excímero KrCl, 222 nm | cuasi-monocromático, 5,6 eV; generación de ozono considerablemente menor que a 172/185 nm | funcionamiento en aire con menor gestión de ozono | menor energía de fotón, efecto más selectivo | limpieza de conjuntos sensibles a la temperatura y al ozono |
| LED UV, 365/385/405 nm | banda estrecha, FWHM típico de 10–15 nm; eficiencia de enchufe a la red a 365 nm actualmente en el rango del 40–55 % | conmutación rápida, control de la dosis estable, sin mercurio, larga vida útil | sin generación de ozono, no apto para limpieza oxidativa; el máximo de emisión se desplaza con la temperatura de unión | exposición de fotorresistes de línea g/h/i, curado, exposición del borde de obleas |
| LED UV-C, 255–280 nm | banda estrecha; eficiencia de enchufe a la red actualmente en un rango porcentual de un solo dígito a apenas dos dígitos | sin mercurio, compacto, puede aplicarse con gran precisión | densidad de potencia y eficiencia limitadas; no genera ozono | desinfección, tareas fotoquímicas seleccionadas, detección |
| Lámpara Hg de media/alta presión, línea g/h/i | líneas a 365, 405, 436 nm más continuo | alta potencia sobre un área grande, procesos de resiste establecidos | el envejecimiento cambia las relaciones de líneas, alta carga térmica, límite de tiempo regulatorio | alineador de máscaras y exposición por proximidad, resistes de capa gruesa |
| Láser excímero, 248/193 nm | pulsado, coherente, alta intensidad de pico | máxima resolución en litografía por proyección | equipamiento y coste, química de resiste altamente especializada | estructuración front-end |
| EUV, 13,5 nm | energía de fotón de 92 eV; se requiere vacío y óptica reflectante | tamaños de estructura más pequeños | fuera del rango UV en sentido estricto; efectos estocásticos a dosis bajas | nodos avanzados de lógica y memoria |
exposición UV de la fotorresina: líneas g, h e i
Las fotorresinas no son materiales de umbral con una longitud de onda de corte fija; presentan bandas de absorción. Las resinas positivas clásicas basadas en diazonaftoquinona y novolaca se exponen en el rango de la línea i (365 nm) y las líneas h y g (405 nm, 436 nm). La exposición convierte el compuesto fotoactivo; las zonas expuestas se vuelven solubles en el revelador. Las resinas químicamente amplificadas (CAR) para DUV y EUV funcionan de forma diferente: la exposición genera un ácido que solo actúa catalíticamente durante el horneado posterior a la exposición. El resultado ya no depende únicamente de la dosis óptica, sino adicionalmente del presupuesto térmico.
Rangos de dosis típicos a modo de orientación: las resinas positivas finas de línea i en un alineador de máscaras necesitan entre 65 y 110 mJ/cm², las resinas de capa gruesa para capas de redistribución de 8 a 20 µm en un stepper de línea i del orden de 180 mJ/cm², las resinas EUV entre 30 y 90 mJ/cm² según el objetivo de resolución. Estos valores son siempre válidos únicamente en relación con la composición espectral de la fuente para la que se determinaron.
¿qué magnitudes de proceso son decisivas?
| Magnitud de proceso | Unidad | Por qué rige el proceso |
|---|---|---|
| Irradiancia espectral en el punto de proceso | mW/(cm²·nm) | Solo la fracción que se encuentra dentro de la banda de absorción de la resina o del adsorbato actúa químicamente. Dos fuentes con la misma lectura de banda ancha pueden tener fracciones efectivas completamente distintas. |
| Exposición radiante (dosis) | mJ/cm² | Para reacciones fotoquímicas simples de primer orden determina el grado de conversión. Es la integral de la irradiancia a lo largo del tiempo, no el tiempo de proceso en sí. |
| Distribución de la irradiancia sobre la superficie | % de desviación | La falta de uniformidad se traduce directamente en dispersión de la dimensión crítica y en una limpieza localmente incompleta. |
| Presión parcial de oxígeno y caudal de gas | % vol, l/min | A 172 nm y 185 nm la especie reactiva se genera primero en la fase gaseosa. Muy poco oxígeno limita la oxidación; un caudal de gas insuficiente deja productos de reacción en el hueco. |
| Distancia de trabajo en el hueco de irradiación | mm | En las longitudes de onda VUV la radiación es absorbida por el propio oxígeno. La distancia controla así tanto el aporte de radiación como la formación de radicales. |
| Temperatura del sustrato y de la resina | °C | Afecta a la adsorción, a la difusión del fotoácido, a la cinética de revelado y, en el caso de los LED, a la longitud de onda de emisión de la fuente. |
| Espesor de capa y coeficiente de absorción de la resina | µm, µm⁻¹ | Determina el perfil de dosis en profundidad y, con ello, el perfil de borde. En capas gruesas, la dosis en la base de la capa queda muy por debajo de la dosis en superficie. |
| Perfil temporal de la irradiancia | mW/cm²(t) | En los sistemas químicamente amplificados y en las reacciones inhibidas por oxígeno, el perfil no puede intercambiarse arbitrariamente por el tiempo. |
¿Qué limita el proceso o provoca defectos?
La potencia eléctrica no es la dosis óptica. La fracción de la potencia eléctrica que llega al punto de proceso como radiación aprovechable en el rango espectral relevante se sitúa entre unos pocos y algunas decenas de por ciento en el caso de las lámparas de descarga de gas, y disminuye a lo largo de la vida útil. El envejecimiento del reflector, el empañamiento de la ventana y los depósitos actúan de forma multiplicativa. Una lectura de potencia sin cambios no descarta una pérdida de dosis de varias decenas de por ciento.
El tiempo por sí solo no es una magnitud del proceso. Una especificación como “60 s de irradiación” solo es reproducible dentro de una configuración de equipo sin cambios. En cuanto cambian la lámpara, la distancia, la ventana o el flujo de gas, la dosis se desplaza sin que el tiempo lo indique.
La fracción de 185 nm a menudo se sobreestima o directamente no existe. Las lámparas de mercurio de baja presión generan ozono solo si la ampolla está fabricada en sílice fundida sintética con alta transmisión VUV. Las ampollas dopadas bloquean deliberadamente los 185 nm. Por ello, dos lámparas con especificaciones idénticas a 254 nm pueden mostrar comportamientos de limpieza completamente distintos.
A 172 nm es la propia atmósfera la que limita el alcance. La sección eficaz de absorción del oxígeno molecular a 172 nm es de aproximadamente 4,6 · 10⁻¹⁹ cm². En aire en condiciones estándar, esto se traduce en una atenuación a 1/e tras aproximadamente 4 mm y del 90 % tras unos 10 mm. Por tanto, una distancia de trabajo de 20 mm no significa “algo menos de dosis”, sino prácticamente ninguna radiación VUV en la superficie. A 185 nm la sección eficaz es unos dos órdenes de magnitud menor; allí sí son razonables distancias de varios centímetros.
La energía del fotón es necesaria, pero no suficiente. Un fotón de 254 nm porta 471 kJ/mol, nominalmente por encima de la energía de un enlace C–C. Sin embargo, los hidrocarburos saturados apenas absorben a esta longitud de onda. Por ello, el efecto de limpieza a 254 nm surge sobre todo de forma indirecta a través de la fotólisis del ozono. Quien utilice 254 nm sin un presupuesto de ozono suficiente pierde la vía de reacción dominante.
Más dosis no siempre es mejor. Con un tratamiento VUV excesivamente prolongado del silicio, la rugosidad superficial aumenta de forma medible; en estudios sobre encolado directo, de 0,30 nm RMS en el estado inicial a aproximadamente 0,94 nm tras 25 min a 10 mW/cm². El ángulo de contacto ya se ha saturado mucho antes. El proceso presenta, por tanto, un óptimo, no un comportamiento monótono.
La recontaminación es más rápida de lo esperado. Las superficies activadas son termodinámicamente inestables. Los hidrocarburos del aire ambiente, del embalaje y de los materiales colindantes se readsorben en cuestión de minutos a horas. El tiempo transcurrido entre la activación y la unión es, por tanto, uno de los parámetros del proceso.
El ángulo de contacto y la dosis miden cosas distintas. La dosis demuestra que se produjo una entrada de radiación definida. El ángulo de contacto o la energía superficial demuestran que se alcanzó el estado superficial deseado. Ninguna de las dos magnitudes sustituye a la otra.
Medir junto al punto de proceso no es medir en el punto de proceso. Con dimensiones de rendija de pocos milímetros, con la caída de la irradiancia en los bordes y con la topografía que genera sombras, el valor en la superficie del componente difiere considerablemente del valor en la posición del sensor en la pared de la cámara.
¿Cómo influyen el espectro, el material y la geometría en el proceso?
La influencia espectral actúa en tres niveles. Primero, en el lado de la fuente: un valor de hoja de datos de «365 nm» describe el centroide de una distribución. El FWHM, los máximos secundarios y, en el caso de los LED, el desplazamiento del máximo de emisión dependiente de la temperatura, de normalmente unas décimas de nanómetro por kelvin, modifican la fracción efectiva. En las lámparas de descarga de gas, las proporciones entre las líneas g, h e i varían a lo largo de la vida útil.
Segundo, en el lado del material: las resinas fotosensibles y los fotoiniciadores presentan bandas de absorción con flancos pronunciados. Un desplazamiento de la fuente de unos pocos nanómetros puede modificar la fracción absorbida entre varios puntos porcentuales y hasta decenas de puntos porcentuales. En las resinas de capa gruesa se añade la dependencia con la profundidad: según la ley de Lambert-Beer, la irradiancia disminuye de forma exponencial, de modo que la dosis en la superficie y en el fondo divergen. Los sistemas fuertemente absorbentes producen así paredes laterales inclinadas, y los sustratos reflectantes generan además ondas estacionarias.
Tercero, en el lado de la geometría: en la limpieza VUV, el espacio de irradiación es un espacio de reacción, no una vía de transporte. El recorrido libre medio del oxígeno atómico a presión atmosférica se sitúa en el rango de unos pocos micrómetros, por lo que la especie reactiva se consume cerca del lugar donde se genera. Aumentar la distancia no solo reduce la irradiancia, sino que además aleja la formación de radicales de la superficie. En componentes estructurados se suman el sombreado, la sobreirradiación de los bordes y, en ranuras profundas y orificios ciegos, un intercambio de gases limitado. La propia concentración de ozono también actúa de forma geométrica: con 1000 ppm de ozono se absorbe alrededor del 13 % de la radiación de 254 nm a lo largo de un trayecto de 5 mm, y con 5000 ppm, aproximadamente la mitad. Por tanto, una concentración de ozono elevada no aumenta el efecto de forma indefinida, sino que empieza a apantallar la radiación que lo produce.
¿Cómo se puede describir el proceso de forma cuantitativa?
Tres relaciones bastan para calcular las interdependencias esenciales.
Energía del fotón. De E = h · c / λ se deriva la energía molar del fotón. Esta determina qué enlaces pueden romperse directamente.
| Longitud de onda | Energía del fotón | Energía molar | Energías de enlace de referencia |
|---|---|---|---|
| 172 nm | 7,21 eV | 696 kJ/mol | C–H ≈ 413 kJ/mol |
| 185 nm | 6,70 eV | 647 kJ/mol | C–C ≈ 346 kJ/mol |
| 222 nm | 5,58 eV | 539 kJ/mol | C–O ≈ 358 kJ/mol |
| 254 nm | 4,88 eV | 471 kJ/mol | Si–O ≈ 452 kJ/mol |
| 365 nm | 3,40 eV | 328 kJ/mol | O=O ≈ 498 kJ/mol |
Ley de Lambert-Beer. E(z) = E₀ · exp(−α · z) describe tanto la atenuación de la radiación VUV en el espacio con contenido de oxígeno como el perfil de dosis en la capa de resina. El coeficiente de absorción α depende de la longitud de onda y de la concentración; para gases α = σ · n, con la sección eficaz de absorción σ y la densidad de partículas n. El modelo asume absorbentes homogéneos, ausencia de dispersión y propiedades ópticas constantes. En las resinas fotosensibles, esta última suposición deja de cumplirse en cuanto comienza el blanqueamiento.
Cinética de exposición según Dill. Para una resina positiva, en primer orden M/M₀ = exp(−C · E), donde M es la concentración del compuesto fotoactivo, E la dosis y C el parámetro de Dill, con la unidad cm²/mJ. Mientras esta descripción sea válida, el producto de la irradiancia y el tiempo es la magnitud determinante: se cumple la ley de reciprocidad. Reducir la irradiancia a la mitad y duplicar el tiempo produce el mismo resultado. Esta afirmación deja de ser válida cuando interviene una segunda reacción no fotoinducida, como la difusión de ácido en el horneado posterior a la exposición de las resinas amplificadas químicamente, la inhibición por oxígeno en capas gruesas o los efectos térmicos con alta irradiancia. En ese caso, la irradiancia y el tiempo pasan a ser parámetros independientes.
ejemplo práctico: demanda de fotones para eliminar una película de hidrocarburo
Suposiciones. Película de hidrocarburo adventicia de 2 nm de espesor, densidad 1 g/cm³, unidad estructural media CH₂ a 14 g/mol. Irradiación a 172 nm. Energía fotónica 1,155 · 10⁻¹⁸ J.
Modelo. Número de unidades estructurales por área N = d · ρ · NA / M; número de fotones necesario NPh = N / Φ con el rendimiento cuántico efectivo Φ para la eliminación completa de una unidad estructural; dosis H = NPh · EPh.
Cálculo. N ≈ 8,6 · 10¹⁵ cm⁻². Con un rendimiento ideal de Φ = 1 la dosis sería de unos 10 mJ/cm². En la práctica se necesitan varios fotones por cada unidad estructural que se elimine, ya que la recombinación, la absorción en fase gaseosa y la oxidación incompleta provocan pérdidas. Para Φ = 0,1 esto da unos 100 mJ/cm², para Φ = 0,03 unos 330 mJ/cm².
Resultado e interpretación. Con una irradiancia VUV típica de 10 mW/cm² en la superficie, 100 mJ/cm² corresponde a unos 10 s. Los tiempos de proceso observados de varios minutos hasta alcanzar un ángulo de contacto inferior a 5° están claramente por encima de eso. La diferencia no es una contradicción, sino la información real: cuantifica las pérdidas debidas a la absorción en fase gaseosa, la eliminación de los productos de reacción y la limitación por difusión. Quien desee transferir tiempos de proceso debe, por tanto, conocer la irradiancia en el punto del proceso; la indicación del tiempo por sí sola no es transferible.
ejemplo práctico: error de dosis causado por un desajuste espectral
Hipótesis de partida. Resina positiva de línea i con una dosis de aclarado de 110 mJ/cm², contraste γ = 3. Exposición con una lámpara de media presión, monitorizada con un radiómetro de banda ancha calibrado a 365 nm cuya responsividad, sin embargo, también capta componentes a 405 nm y 436 nm.
Modelo. La lectura corresponde a la integral sobre srel(λ) · Eλ dλ. Si la relación de líneas de la lámpara varía a lo largo de su vida útil, la lectura cambia de forma distinta a la dosis efectiva. El espesor de resina restante sigue aproximadamente Δd/d ≈ −γ · ΔE/E.
Cálculo. Un desajuste espectral del 10 % supone, con γ = 3, un cambio relativo del espesor de capa revelada de en torno al 30 %.
Interpretación. El contraste de la resina amplifica los errores de dosis. La caracterización espectral puntual de la fuente no es, por tanto, una formalidad, sino el requisito previo para que cualquier monitorización de banda ancha posterior siga siendo interpretable.
¿dónde se utilizan la limpieza UV y la exposición UV?
Front end de semiconductores. Limpieza y activación antes de la deposición, oxidación o encolado; fotoestabilización; exposición del borde de la oblea tras el recubrimiento con resina. Aquí son críticas la ausencia de contaminación por partículas y la reproducibilidad del estado de la interfaz en toda la oblea, incluso hasta la región del borde.
Encapsulado avanzado y montaje. Exposición de resinas gruesas para capas de redistribución, encolado temporal y desencolado UV, encapsulado y sellado, limpieza antes del wire bonding, soldadura y moldeo. La magnitud de proceso crítica es la dosis en toda la superficie, cada vez de mayor formato, y la dosis en el fondo de las capas gruesas de resina.
Encolado directo e híbrido. La activación VUV/O₃ crea superficies hidrofílicas y con bajo contenido de carbono y permite obtener resistencias de unión a temperaturas considerablemente más bajas que el encolado hidrofílico convencional. Son críticos el ángulo de contacto, el aumento de la rugosidad y el tiempo hasta la unión.
Fabricación de sensores y óptica. Activación UV antes de unir vidrio, cuarzo, cerámica y plásticos; exposición de capas funcionales estructuradas. Son críticos la correspondencia espectral entre la fuente y el iniciador, así como evitar daños en el material a longitudes de onda cortas.
Electrónica de automoción y electrónica de potencia. Limpieza antes de la unión de módulos de potencia, encapsulado y sellado con altas exigencias de adherencia bajo ciclado térmico. Es crítico un historial de dosis documentado, ya que el resultado del proceso apenas puede comprobarse de forma no destructiva en el módulo terminado.
Tecnología médica y dispositivos de ciencias de la vida. Activación de polímeros y sustratos microfluídicos, exposición de resinas para microestructuras. Son críticos la compatibilidad de materiales y los parámetros de proceso documentados.
Investigación y metrología. Cámaras de irradiación con irradiancia definida y homogénea para estudios cinéticos, envejecimiento de materiales y la determinación de espectros de acción.
¿Qué ayuda con agujeros ciegos, conjuntos sensibles a la temperatura y la evitación de ozono?
- Procesos con bajo contenido de oxígeno. Si se pretende que a 172 nm predomine la fotólisis directa sin la química oxidativa del ozono, el hueco se inertiza con nitrógeno. El alcance de la radiación VUV aumenta entonces considerablemente y el componente oxidativo desaparece en gran medida: el proceso pasa de la oxidación a la escisión de enlaces y la reorganización.
- Conjuntos sensibles a la temperatura. Las fuentes de excímero a 172 nm y 222 nm, así como los sistemas LED, funcionan con una baja carga infrarroja; el estrés térmico sobre el sustrato se mantiene bajo, lo que resulta decisivo para componentes ya montados y polímeros.
- Irradiación selectiva de zonas pequeñas. Para bordes de oblea, almohadillas de unión y superficies de unión, resultan adecuados los sistemas enmascarados o los sistemas diseñados como fuentes lineales o puntuales; la comprobación de homogeneidad debe realizarse entonces con la misma geometría que el proceso.
- Estructuras profundas y agujeros ciegos. Cuando el factor limitante es el intercambio de gases, ni una mayor irradiancia ni más tiempo por sí solos ayudan. Resultan eficaces el funcionamiento pulsado con fases de purga, el ciclado de presión o el cambio a procesos con características de transporte distintas.
- Evitación de ozono. Donde el ozono no es deseable por razones de seguridad laboral o de los materiales, son opciones las fuentes de 222 nm, los tubos de lámpara dopados o las atmósferas de proceso con bajo contenido de ozono; el efecto de limpieza cambia de forma demostrable, por lo que el proceso debe ser requalificado.
¿Qué magnitudes deben medirse o supervisarse?
La tarea de medición se deriva directamente de la tarea del proceso. Para la limpieza y activación UV la magnitud objetivo es el estado de la superficie; el ángulo de contacto con agua o la energía superficial se miden mediante métodos establecidos, complementados con métodos para determinar el carbono residual. Sin embargo, estas magnitudes no son variables de control del proceso, ya que se determinan por muestreo y fuera del proceso. La variable de referencia controlable es la exposición radiante en el punto de proceso, complementada con la concentración de ozono o el contenido de oxígeno en el hueco.
Para la exposición UV de fotorresina la magnitud objetivo es la dosis absorbida en la capa de resina. Lo que se mide es la irradiancia en el plano de la oblea, integrada a lo largo del tiempo de exposición, más la homogeneidad en toda el área de exposición.
A la hora de elegir el método de medición:
- Se requiere una medición espectral cuando se caracteriza una fuente por primera vez, cuando se comparan tecnologías – por ejemplo, lámpara de mercurio frente a LED UV –, cuando está prevista un cambio de resina o de iniciador, o cuando se sospechan efectos de envejecimiento en el espectro de líneas. Solo la irradiancia espectral permite calcular la fracción efectiva dentro de la banda de absorción – medida con un espectrorradiómetro como el UVpad o el SR900.
- Una medición de banda ancha es suficiente para el monitoreo rutinario de un proceso cualificado y espectralmente conocido – para mediciones manuales recurrentes, por ejemplo, con el RMD Pro. El requisito previo es que la respuesta espectral del sensor coincida con el espectro de la fuente y que la discrepancia espectral haya sido cuantificada.
- Las mediciones con resolución espacial se vuelven necesarias cuando intervienen grandes áreas, regiones de borde o varias fuentes.
- Las mediciones con resolución temporal se vuelven necesarias en el funcionamiento pulsado, en sistemas transportadores y en sistemas químicamente amplificados en los que no está garantizada la reciprocidad.
El requisito no es la interfaz, sino la validez del valor transmitido. Tiene sentido una estructura de tres niveles.
Nivel 1 – caracterización de referencia. Medición espectral de la fuente en la geometría del proceso, una vez y después de cada intervención. Los resultados son el espectro relativo, el mapa de homogeneidad y los factores de conversión entre el punto de proceso y la posición del sensor instalado de forma permanente.
Nivel 2 – monitoreo estacionario del proceso. Sensores instalados de forma permanente y estabilizados en temperatura, en una posición definida, entregan de forma continua la irradiancia y, derivada de ella, la dosis por componente – los sensores inline permanecen de forma permanente en la trayectoria del haz, el PLC.net entrega sus valores al controlador a través de Ethernet, el PLC.D cubre la conexión serie y el funcionamiento con disparo. Lo crítico es la transferibilidad: sin el factor determinado en el nivel 1, el sensor solo se describe a sí mismo.
Nivel 3 – control y trazabilidad. A partir de la dosis medida se ajusta la potencia de la lámpara o del LED, se detectan tendencias de envejecimiento y se derivan los intervalos de mantenimiento. La dosis por componente se archiva junto con la identificación, la marca de tiempo y el estado del equipo. Esto hace documentable un proceso cuyo resultado ya no puede comprobarse de forma no destructiva en el producto final.
Técnicamente significativo es el paso del control por tiempo al control por dosis: un sistema que controla hacia una dosis objetivo compensa por sí mismo el envejecimiento de la lámpara y el empañamiento de la ventana, siempre que el sensor esté calibrado y el factor de conversión sea válido. Un sistema que funciona por tiempo pierde por completo esta compensación. Cómo se integran estas cadenas de medición en entornos de control se describe en la página de aplicación tecnología UV para automatización e integración de procesos.
Los principales contribuyentes a la incertidumbre de medición son la discrepancia espectral, la desviación de la respuesta coseno ideal, los efectos de temperatura y linealidad del detector, y la incertidumbre de posicionamiento en el hueco de irradiación. En las mediciones VUV se añade el factor de que el propio sensor forma parte del trayecto de absorción: la geometría del sensor y el flujo de gas a su alrededor cambian la lectura. Una calibración trazable – por ejemplo, por un laboratorio de calibración acreditado según ISO/IEC 17025 – fija la parte sistemática de esta incertidumbre, pero no sustituye la evaluación específica de la aplicación de la discrepancia espectral.
¿Qué muestran las publicaciones científicas?
Cinco trabajos aportan la base técnica para las afirmaciones centrales de este texto sobre el mecanismo de limpieza, el óptimo de proceso y la cinética de exposición:
- Fundamentos de la limpieza UV/ozono. La consolidación sistemática de los mecanismos – fotólisis directa, formación de ozono a 185 nm, fotólisis del ozono a 254 nm y la importancia de distancias pequeñas entre la lámpara y la superficie – se logró en un artículo de revisión que hasta hoy sirve de referencia para el diseño de procesos y los requisitos de limpieza previa. – Vig, J. R.: UV/ozone cleaning of surfaces, Journal of Vacuum Science & Technology A 3(3), 1027–1034, 1985.
- Activación VUV/O₃ para el encolado directo a baja temperatura. El estudio examinó el efecto de la irradiación a 172 nm con 10 mW/cm² y 2 mm de distancia sobre silicio y silice fundida. El ángulo de contacto del agua desciende de unos 70° a menos de 2° en pocos minutos, la resistencia de unión a 200 °C supera los valores de los procesos hidrofílicos convencionales a 400 °C, mientras que la rugosidad aumenta considerablemente con una irradiación excesivamente prolongada. El trabajo demuestra tanto la eficacia como la existencia de un óptimo de proceso. – Xu, J.; Wang, C.; Wang, T.; Wang, Y.; Kang, Q.; Liu, Y.; Tian, Y.: Mechanisms for low-temperature direct bonding of Si/Si and quartz/quartz via VUV/O₃ activation, RSC Advances 8, 11528–11535, 2018.
- Cambio de material dependiente de la dosis mediante ozono UV. En semiconductores bidimensionales se demostró que el tratamiento con ozono UV ajusta deliberadamente las propiedades ópticas y eléctricas, pero las degrada de forma irreversible si se supera una duración de tratamiento óptima. Para la práctica del proceso se deduce que “limpio” y “sin cambios” no son válidos simultáneamente durante un tiempo arbitrariamente largo. – Sarcan, F., et al.: Ultraviolet-Ozone Treatment: An Effective Method for Fine-Tuning Optical and Electrical Properties of Suspended and Substrate-Supported MoS₂, Nanomaterials 13(23), 3034, 2023.
- Descripción cuantitativa de la exposición de fotorresistencias. La introducción de las magnitudes conocidas más tarde como parámetros de Dill A, B y C creó la base para tratar la exposición como un proceso cinético con constantes de material medibles, en lugar de gestionarla empíricamente mediante especificaciones de tiempo. – Dill, F. H.; Hornberger, W. P.; Hauge, P. S.; Shaw, J. M.: Characterization of positive photoresist, IEEE Transactions on Electron Devices 22(7), 445–452, 1975.
- Absorción y estadística de fotones de las fotorresistencias modernas. Las mediciones de coeficientes de absorción dinámicos muestran que, a longitudes de onda cortas y dosis bajas, el número de fotones absorbidos por volumen se vuelve tan pequeño que los efectos estadísticos también determinan la ventana de proceso. Esto explica por qué la reducción de la dosis no puede realizarse de forma arbitraria como ganancia de productividad. – Fallica, R.; Stowers, J. K.; Grenville, A.; Frommhold, A.; Robinson, A. P. G.; Ekinci, Y.: Dynamic absorption coefficients of chemically amplified resists and nonchemically amplified resists at extreme ultraviolet, Journal of Micro/Nanolithography, MEMS, and MOEMS 15(3), 033506, 2016.
El buscador de publicaciones recoge todas las publicaciones sobre electrónica y semiconductores que conocemos – con posibilidad de búsqueda por dispositivo, campo y palabra clave.
exposición UV y microestructuración en publicaciones de clientes
La exposición UV y la microestructuración también aparecen en varias facetas en las publicaciones de clientes de Opsytec: desde la fotolitografía en chips microfluídicos hasta la respuesta del material de una fotorresina en función de la dosis.
Muestra que las microestructuras de hidrogel en chips microfluídicos pueden fabricarse con fotolitografía UV sencilla a una densidad apta para VLSI: la dosis de exposición y la geometría de la máscara determinan la fidelidad estructural alcanzable.
Hydrogel patterns in microfluidic devices by do-it-yourself UV-photolithography suitable for very large-scale integration
Beck, Anthony, et al. "Hydrogel patterns in microfluidic devices by do-it-yourself UV-photolithography suitable for very large-scale integration." Micromachines 11.5 (2020): 479.
Mide el índice de refracción de una fotorresina en función de la exposición: una prueba directa de que la dosis absorbida determina las propiedades del material más allá de la mera transferencia del patrón.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. "Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers." Optics letters 44.1 (2018): 29-32.
Utiliza soportes poliméricos microestructurados fotolitográficamente para cristalografía en serie en sincrotrones: microestructuración UV fuera de la fabricación clásica de chips, con las mismas exigencias en cuanto a dosis y homogeneidad.
Micro-structured polymer fixed targets for serial crystallography at synchrotrons and XFELs
Carrillo, Melissa, et al. "Micro-structured polymer fixed targets for serial crystallography at synchrotrons and XFELs." IUCrJ 10.6 (2023).
Examina la degradación inducida por UV de células solares de heterounión de silicio bajo irradiación definida: la misma cuestión de dosis y espectro, planteada sobre el dispositivo semiconductor terminado.
Passivating Contacts-Related Ultraviolet-Induced Degradation in Silicon Heterojunction Solar Cells
Xu, Binbin, et al. "Passivating Contacts-Related Ultraviolet-Induced Degradation in Silicon Heterojunction Solar Cells." Small Structures 7.6 (2026).
Otros trabajos de campos relacionados están recopilados en las publicaciones de clientes, ordenadas por tema.
Fundamentos técnicos y otras fuentes
- Vig, J. R.: UV/ozone cleaning of surfaces. Journal of Vacuum Science & Technology A 3(3), 1027–1034 (1985). DOI 10.1116/1.573115 – mecanismos de la limpieza UV/ozono, dependencia de la distancia, requisitos de prelimpieza.
- Dill, F. H.; Hornberger, W. P.; Hauge, P. S.; Shaw, J. M.: Characterization of positive photoresist. IEEE Transactions on Electron Devices 22(7), 445–452 (1975). DOI 10.1109/T-ED.1975.18159 – descripción cinética de la exposición, parámetros de Dill A, B, C.
- Xu, J., et al.: Mechanisms for low-temperature direct bonding of Si/Si and quartz/quartz via VUV/O₃ activation. RSC Advances 8, 11528–11535 (2018). DOI 10.1039/C7RA13095C – activación a 172 nm, ángulo de contacto, resistencia de la unión, límite de rugosidad.
- CIE 220:2016, Characterization and Calibration Method of UV Radiometers, junto con CIE S 017/E:2020 (ILV; la anterior clasificación alemana según DIN 5031-7:1984 ha sido retirada sin sucesora) – definición de los intervalos espectrales UV, desajuste espectral, métodos de calibración y caracterización de radiómetros UV.
- ISO 19403-2, Wettability – Determination of the surface free energy of solid surfaces by measuring the contact angle, y DIN EN ISO/IEC 17025:2018-03, General requirements for the competence of testing and calibration laboratories – fundamentos normativos para la evaluación de superficies y la medición trazable de la radiación.
- SEMI, Mid-Year Total Semiconductor Equipment Forecast (2026), WSTS Semiconductor Market Forecast, Spring 2026 y Yole Group, Status of the Advanced Packaging Industry (2025) – indicadores de mercado para la inversión en front-end, back-end y advanced packaging; cada uno citado con su año.
preguntas frecuentes sobre limpieza UV y exposición UV en la fabricación de semiconductores
¿Cómo funciona la limpieza UV-ozono de obleas?
La radiación UV de longitud de onda corta rompe enlaces en los adsorbatos orgánicos y, al mismo tiempo, genera ozono y oxígeno atómico a partir del oxígeno del aire. Estas especies reactivas oxidan los hidrocarburos a CO₂ y H₂O. El proceso es seco, sin contacto y de baja generación de partículas; el resultado se manifiesta en un ángulo de contacto con el agua decreciente y una energía superficial creciente.
¿Qué longitud de onda es adecuada para la limpieza UV de superficies semiconductoras?
La combinación de 185/254 nm de las lámparas de mercurio de baja presión actúa principalmente de forma indirecta mediante la formación de ozono y su fotólisis, y permite distancias de trabajo mayores. La radiación de excímero de xenón a 172 nm actúa además de forma directa, ya que su energía fotónica de 7,2 eV supera las energías de enlace de C–C, C–H y C–O. Los 222 nm son una opción cuando se desea evitar el ozono.
¿Por qué la limpieza a 172 nm falla a mayor distancia?
El oxígeno molecular absorbe fuertemente a 172 nm. En aire y en condiciones normales, la irradiancia cae a 1/e tras unos 4 mm y a una décima parte tras aproximadamente 10 mm. Al mismo tiempo, el oxígeno reactivo ya no se genera en la superficie. Por ello, las distancias de trabajo habituales están en el rango de 1 a 3 mm.
¿Qué dosis se requiere para la exposición UV de la fotorresina?
La dosis depende del tipo de resina, el espesor de la capa, la reflexión del sustrato y el espectro de la fuente. Las resinas positivas de línea i finas suelen necesitar entre 65 y 110 mJ/cm² en un alineador de máscaras, mientras que las resinas de capa gruesa para capas de redistribución requieren del orden de 180 mJ/cm². Estos valores solo son transferibles junto con el espectro para el que se determinaron.
¿Cuál es la diferencia entre irradiancia y exposición radiante?
La irradiancia en mW/cm² describe la potencia radiante por área que llega en ese momento. La dosis en mJ/cm² es su integral en el tiempo. Para las fotorreacciones de primer orden, la dosis determina la conversión. En cuanto intervienen procesos de difusión o térmicos, la irradiancia se convierte en un parámetro independiente. Cómo difieren formalmente irradiancia, dosis y fluencia se explica en la vista general de magnitudes radiométricas.
¿Por qué la potencia eléctrica de la lámpara no basta para evaluar el proceso?
Solo una parte de la potencia eléctrica se convierte en radiación utilizable del rango espectral relevante, y solo una parte de esta llega a la superficie del componente. El envejecimiento del reflector, el empañamiento de la ventana, la distancia y la absorción en la atmósfera del proceso actúan de forma multiplicativa. Una potencia eléctrica inalterada no descarta una pérdida de dosis considerable. Por qué una potencia nominal no es, en principio, una magnitud medible se explica en magnitudes radiométricas.
¿Cómo se mide la dosis UV en equipos de producción?
Primero se caracteriza espectralmente la fuente en la geometría del proceso y se determina la relación entre el punto del proceso y la posición fija del sensor. A continuación, un sensor de banda ancha calibrado en una posición fija se encarga del monitoreo rutinario. La dosis se archiva por componente para poder demostrar tendencias de envejecimiento y desviaciones del proceso.
¿Cuándo es estrictamente necesaria una medición espectral?
En la primera caracterización de una fuente, al comparar diferentes tecnologías como lámpara de mercurio y LED UV, al cambiar de resina o fotoiniciador, y cuando se sospechan desplazamientos del espectro por envejecimiento. En estos casos, las mediciones de banda ancha pueden ocultar errores sistemáticos de varias decenas de por ciento.
campos de aplicación relacionados
El tratamiento fotoquímico de superficies vincula la fabricación de semiconductores con campos afines: óptica y componentes de precisión utiliza la misma activación por UV-ozono y VUV en superficies ópticas, la fotovoltaica emplea procesos de oblea comparables, incluida la degradación inducida por UV, y el encolado, potting y encapsulado UV describe los pasos de unión que siguen a la activación.
Autor: Dr. Mark Paravia
El Dr.-Ing. Mark Paravia es el director general de Opsytec Dr. Gröbel GmbH en Ettlingen y dirige el laboratorio de calibración acreditado. Tras sus investigaciones sobre descargas de excímero de xenón pulsado en el Institute of Lighting Technology del KIT, su enfoque actual se centra en la tecnología de medición de radiación óptica. Es vicepresidente del comité de normalización DIN FNL 7 «Optical Radiation» y miembro del grupo de proyecto DVGW sobre desinfección UV.
asesoramiento sobre medición de procesos UV
¿No está claro cuánta irradiancia a 172 nm llega realmente a la superficie de la oblea en un hueco de pocos milímetros de ancho, o cuánta dosis queda en el fondo de una capa de resina de 15 µm? Una medición espectral en la geometría del proceso y una calibración trazable de los sensores utilizados aclaran si una ventana de proceso es real o solo nominal – escríbanos su consulta.
