


Diseño fiable del encolado, potting y encapsulación UV
En el encolado, potting y encapsulación UV, es la radiación en la zona de reacción la que determina el proceso, no la potencia nominal de la fuente. Las piezas actúan como filtros ópticos; el espesor de la unión, el espesor de capa, los pigmentos y las zonas sombreadas modifican la radiación que realmente llega. Por ello, un diseño sólido vincula los datos del material, la transmisión de la pieza, la geometría de irradiación, la dosis y la temperatura a un criterio de aceptación definido en la pieza de trabajo.
Qué material entra en consideración se trata en la selección de adhesivos, recubrimientos y compuestos de potting curables por UV; el mecanismo de reacción y las variables del proceso del curado se explican en los fundamentos del curado UV y la fotopolimerización. Esta página parte de donde el material ya está definido y el proceso debe diseñarse sobre la pieza real.
seis procesos típicos y su magnitud crítica
el encolado, la resina de relleno y la encapsulación UV se emplean allí donde una unión debe curar rápidamente, con precisión y sin someter el componente a estrés térmico. En cada proceso es decisiva una magnitud diferente:
- encolado óptico (lentes, prismas, módulos de cámara): el adhesivo se encuentra detrás de un vidrio o un recubrimiento, y ese recubrimiento puede bloquear justo la banda que necesita el fotoiniciador. La transmisión de la pieza y la contracción son críticas, porque la contracción desplaza la alineación.
- pantallas y pantallas táctiles: un espacio grande y delgado con un tiempo de ciclo ajustado: aquí lo decisivo es la uniformidad de la irradiancia en toda la superficie, no el valor máximo en el centro.
- encapsulado de sensores y conectores: alturas de relleno de uno a varios milímetros y paredes de la carcasa que proyectan sombra. La cuestión crítica es si la dosis mínima llega todavía al fondo del relleno, o si se necesita un sistema de doble curado.
- placas de circuito impreso y conjuntos densamente poblados: los componentes altos proyectan sombra sobre los puntos de encolado vecinos. Lo crítico es la geometría de irradiación y el ángulo de incidencia, no la potencia del emisor.
- módulos de baterías y electrónica de potencia: superficies de unión grandes, en parte curvadas, con un presupuesto de temperatura limitado. El paso crítico es liberar la dosis y la temperatura de la pieza de forma conjunta.
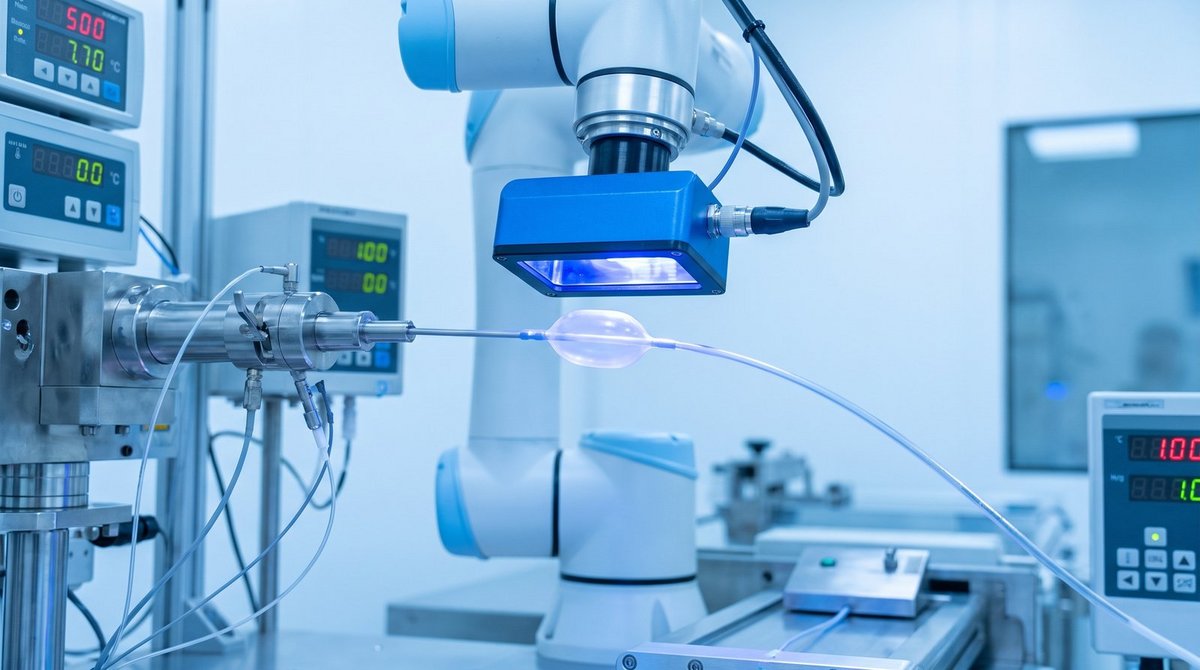
- tecnología médica y microfluídica: espacios pequeños, tolerancias estrechas y liberaciones que deben documentarse. Es crítico un punto de medición reproducible que represente realmente la posición de la unión.
lo que importa del adhesivo para el diseño del proceso
Los adhesivos de curado UV y por luz constan de monómeros u oligómeros y un fotoiniciador que se descompone en especies reactivas a la longitud de onda correspondiente e inicia el entrecruzamiento. Las vías de reacción, la inhibición por oxígeno y las variables de proceso determinantes se explican en los fundamentos del curado UV y la fotopolimerización.
Para diseñar un proceso de encolado o encapsulado, importan tres datos de la hoja de datos: el rango de absorción del fotoiniciador, la dosis mínima y si el sistema dispone de una segunda vía de curado independiente de la radiación. Todo lo demás se decide en la pieza.
¿Qué distingue una línea de encolado de un recubrimiento?
Un recubrimiento está expuesto al aire ambiente; allí, el oxígeno en la superficie es el problema principal. Una línea de encolado, en cambio, suele estar cubierta: se irradia a través del componente o desde el lateral, con la correspondiente menor entrada de oxígeno. Lo que importa más aquí es la transmisión espectral del componente y la geometría de la unión. Las relaciones subyacentes entre espectro, tasa de dosis y reticulación se resumen en Curado UV y fotopolimerización.
longitud de onda: qué se debe determinar en la pieza
Un fotoiniciador solo absorbe dentro de una banda limitada – una fuente más potente en la longitud de onda equivocada no lo excitará. Qué propiedades distinguen a los picos LED industriales de 365, 385, 395 y 405 nm, y qué sistemas fotoiniciadores encajan con ellos, se compara en la página de tecnología sobre LED UV para UVA, UVB y UVC [1].
Para el diseño del proceso, lo único que cuenta es lo que aún llega detrás de la pieza real – y eso es exactamente lo que decide la siguiente regla.
una regla de decisión en lugar de la longitud de onda nominal del LED
La longitud de onda se deriva del rango de absorción del fotoiniciador y de la transmisión del conjunto completo de la pieza. Las longitudes de onda más cortas pueden ser absorbidas fuertemente en las superficies, mientras que las longitudes de onda UVA o violeta más largas suelen penetrar mejor los sustratos transparentes y los espesores de capa mayores.
Lo que determina la elección es, por tanto, una medición espectral detrás de la pieza real, o en una geometría de proceso representativa; una asignación general según la longitud de onda nominal del LED no es suficiente. Las propiedades de los picos individuales – ancho completo a media altura, tolerancia de fabricación y el desplazamiento con la temperatura de unión – se comparan en la página de tecnología en LED UV para UVA, UVB y UVC.

¿cómo actúa la pieza de unión como filtro óptico?
La transmisión del componente determina qué parte del espectro llega siquiera al adhesivo. Ópticamente transparente no significa transparente a la radiación UV: muchos plásticos que parecen incoloros como el agua en el rango visible caen bruscamente por debajo de unos 380 nm; el vidrio flotado es casi opaco en el rango UVB; y los aditivos bloqueadores de UV en los materiales de la carcasa existen precisamente con ese fin. En la práctica, esto significa que la curva de transmisión de la pieza de unión y la banda de absorción del iniciador deben solaparse. Cuando ese solapamiento es estrecho, las opciones se desplazan hacia una longitud de onda mayor, la irradiación desde el lado de la unión, los sistemas de curado dual que ofrecen una segunda vía de curado mediante calor o humedad, y los adhesivos activados por luz que siguen reaccionando después de la exposición.
Punto o área: ¿qué papel juega la geometría?
Los puntos pequeños de adhesivo (conectores, sensores, PCB montadas) se adaptan a una fuente puntual UV-LED con alta irradiancia sobre unos pocos mm². Las costuras más largas o varias piezas curadas a la vez se adaptan a fuentes de área o sistemas modulares de matriz lineal a lo largo de un transportador. La verdadera cuestión de diseño no es punto frente a área, sino el sombreado: los bordes de la carcasa, los marcos metálicos, los componentes opacos y las socavaduras crean zonas que no se pueden alcanzar. Merece la pena calcular el campo de irradiancia antes de construir el equipo mediante simulación óptica, que funciona con geometrías de componentes importadas. Una zona inalcanzable no es un detalle de diseño que deba tolerarse: requiere un segundo mecanismo de curado, tratado en la sección sobre sistemas de curado dual.
adhesivos UV para electrónica, sensores, óptica y e-mobility
En la fabricación de electrónica y semiconductores, los adhesivos UV asumen cada vez más tareas que tradicionalmente estaban reservadas a la soldadura: el encolado de componentes, el recubrimiento conforme y el montaje de displays pueden lograrse con temperaturas de proceso más bajas y tiempos de ciclo más cortos que con sistemas de soldadura o de curado térmico. En los sensores, lo más importante es una tolerancia de ajuste estrecha para componentes pequeños; en la óptica, lo es la estabilidad dimensional, razón por la cual allí se emplean con más frecuencia sistemas epoxi de curado catiónico en lugar de acrilatos, gracias a su menor contracción, especialmente para el encolado de vidrio, metal y polímero en conjuntos ópticos.
La e-mobility conlleva sus propias exigencias: una densidad de potencia creciente junto con un espacio de instalación cada vez más reducido, mayores requisitos de resistencia térmica, química y mecánica, así como sustratos y flex-PCB cada vez más flexibles sobre superficies curvas. En los módulos de baterías, la electrónica de potencia y los sensores de las cadenas cinemáticas, esto significa que los adhesivos UV no solo deben fijar rápidamente, sino mantenerse estables durante toda la vida útil del vehículo.
encapsulado y potting UV: espesor de capa y zonas de sombra
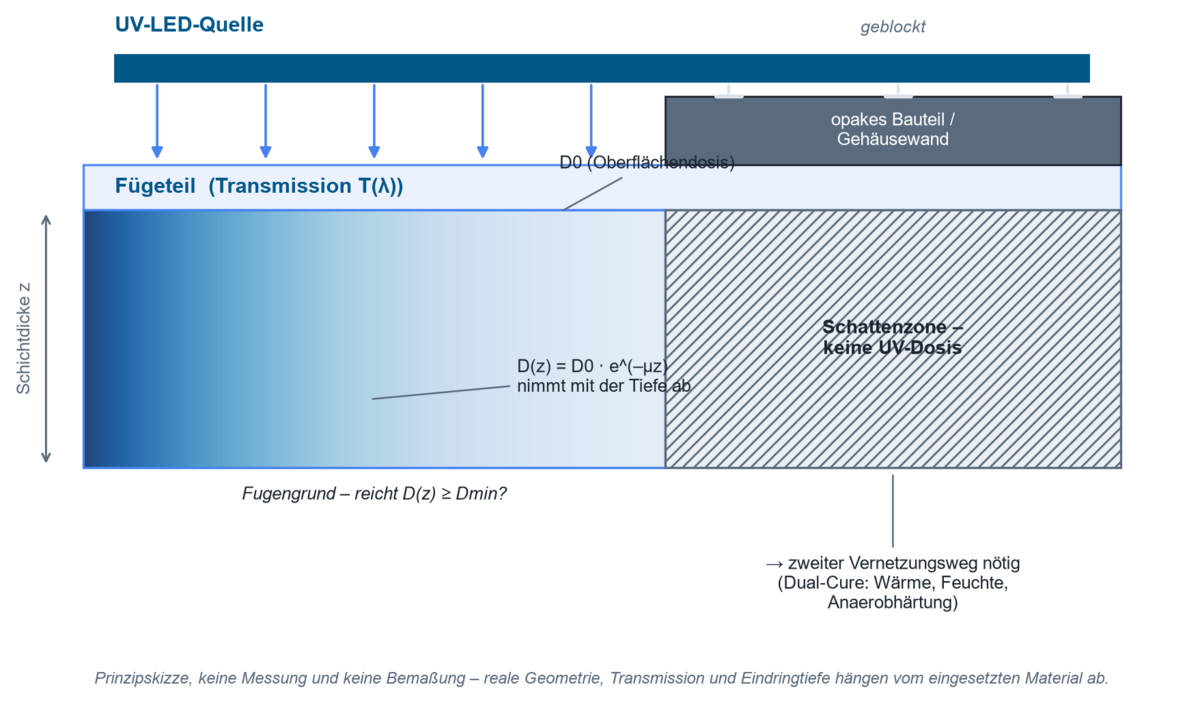
Los compuestos de potting y los encapsulantes tienen un espesor de capa que una línea de unión no tiene. La radiación se absorbe y se dispersa a lo largo de la profundidad: la superficie reacciona primero y la zona inferior la última, y con compuestos cargados, pigmentados o turbios, a veces no reacciona en absoluto. La profundidad de penetración depende simultáneamente de la carga, el color, la concentración de fotoiniciador y la altura de la capa, y no puede deducirse únicamente de la irradiancia superficial. En los conjuntos electrónicos, el aspecto térmico se suma a esto: un LED UV apenas conlleva carga infrarroja, pero parte de su potencia óptica igualmente se convierte en calor en el material, y el propio proceso de reticulación es exotérmico. Por ello, en componentes sensibles a la temperatura, la temperatura del componente debe controlarse junto con la dosis: una exposición más corta a mayor potencia no es automáticamente la opción más suave.
¿por qué disminuye la intensidad UV con el espesor de la capa?
La causa de esta atenuación es la absorción por el material de la matriz y el fotoiniciador: cada incremento adicional de espesor consume una fracción constante de la radiación restante. Para sistemas transparentes y homogéneamente absorbentes, esto puede aproximarse con la ley de Beer-Lambert:
I(z) = I₀ · e−αz
donde I₀ = irradiancia incidente, I(z) = irradiancia a la profundidad z, α = coeficiente de absorción efectivo.
A tiempo de exposición constante, la dosis acumulada D(z) sigue la misma forma exponencial – el ejemplo práctico a continuación utiliza el coeficiente µ, más habitual, en lugar de α, siendo físicamente la misma magnitud.
Para compuestos de encapsulado cargados, este modelo simple a menudo no es suficiente, ya que la dispersión en pigmentos, cargas e interfaces se suma al panorama: la radiación no solo se absorbe, sino que también se debilita aún más a lo largo de un trayecto más largo y difuso.
Ejemplo práctico: ¿la dosis en superficie llega hasta el fondo de la junta?
La atenuación de la radiación en función del espesor de capa puede estimarse de forma simplificada con la ley de Lambert-Beer:
D(z) = D₀ · e−µz
donde D₀ = dosis en superficie, D(z) = dosis a la profundidad z, µ = coeficiente de extinción dependiente del material.
Supuestos ilustrativos para un compuesto de encapsulado epoxi ligeramente cargado, de 2 mm de espesor, a 365 nm:
- Dosis mínima requerida en el fondo de la junta (según la ficha técnica del adhesivo): Dmin = 1500 mJ/cm²
- Transmisión residual medida del compuesto con un espesor de capa de 2 mm: T ≈ 30 % (los valores de sistemas cargados similares suelen situarse en el rango del 20–40 % en función del contenido de carga y deben medirse sobre el material real)
De ahí se obtiene la dosis en superficie requerida:
D₀ = Dmin / T = 1500 mJ/cm² / 0,30 ≈ 5000 mJ/cm²
Si el equipo, dentro de la ventana de proceso permitida (tiempo, presupuesto térmico), suministra en superficie solo, por ejemplo, 3000 mJ/cm², en el fondo de la junta quedan aproximadamente 900 mJ/cm², por debajo de la dosis mínima. El lote cura correctamente en la superficie, pero no en el fondo. En ese caso, las opciones son: reducir el espesor de capa, cambiar a un adhesivo con mayor transmisión en la longitud de onda elegida, añadir irradiación lateral o pasar a un sistema de curado dual. La transmisión real de un material de encapsulado puede medirse sobre una muestra del material con un espectrorradiómetro, en lugar de estimarse a partir de los valores de la ficha técnica.
La transmisión de la pieza de unión determina qué parte de la dosis superficial llega a la línea de encolado. Una transmisión medida proporciona la densidad óptica y viceversa; cuando hay varias capas en la trayectoria del haz, sus transmisiones se multiplican. En detalle en la calculadora de transmisión y densidad óptica.
La calculadora se ejecuta completamente en su navegador: no se transmite ningún dato.
sistemas de curado dual para zonas que no pueden irradiarse
La radiación UV se propaga en línea recta y no puede rodear obstáculos. Los componentes altos en una PCB (condensadores electrolíticos, conectores, bobinas), los rebajes, las cavidades o una carcasa cerrada irradiada desde fuera generan zonas de sombra en las que el adhesivo permanece líquido si no se toma una medida adicional. Los adhesivos de curado dual resuelven esto mediante una segunda vía de curado independiente de la radiación UV:
| tipo de curado dual | mecanismo secundario | uso típico |
|---|---|---|
| UV + calor | Temperatura mantenida durante un tiempo definido (p. ej., 15–30 minutos a 125–150 °C) | Máxima resistencia y estabilidad térmica; eleva la temperatura de transición vítrea además del curado UV |
| UV + humedad | Humedad ambiente durante un tiempo determinado (p. ej., 24 horas) | Huecos grandes o conjuntos en los que el poscurado con calor no resulta práctico |
| UV + curado anaeróbico | Curado en ausencia de oxígeno, en presencia de iones metálicos | Encapsulado o encolado en zonas profundas de conjuntos metálicos, p. ej., fijación de roscas |
Consejo práctico para la detección: una película indicadora UV colocada en el punto de unión, expuesta en condiciones de producción, hace visibles las zonas de sombra como puntos no expuestos antes de la primera serie de producción.
diseño y validación del proceso: seis pasos
El diseño sigue un orden fijo; cada paso presupone el anterior:
- Documentar el sistema de materiales y la ventana de proceso admisible.
- Comprobar la transmisión del sustrato, el recubrimiento y el espacio de encolado en el rango espectral pertinente.
- Elegir fuente y geometría de modo que también se alcancen las zonas de borde y las zonas en sombra.
- Registrar la irradiancia y la dosis en un punto de medición representativo.
- Cualificar la temperatura y el tiempo de ciclo junto con el resultado del curado.
- Definir límites para el control en serie, la alarma y la recalibración.
Un encolado curado no puede comprobarse visualmente. Puesto que la variable de proceso decisiva es invisible, todo proceso de encolado validado necesita un valor medido: la irradiancia en la posición de la unión y la dosis resultante. Para el diseño inicial del proceso y la comparación de fuentes, el UVpad proporciona el espectro a nivel de componente; para comprobaciones recurrentes, basta con un radiómetro de banda ancha como el RMD Pro. La compatibilidad entre sensor y fuente es importante: cuánto puede desviarse un sensor de banda ancha frente a un espectro LED de banda estrecha lo muestra el desajuste espectral.
Junto con la dosis óptica, la temperatura pertenece a la misma cadena de medición: los radiómetros UV comerciales no captan la irradiancia infrarroja, por lo que el efecto térmico se registra habitualmente como un aumento de la temperatura del componente mediante un pirómetro sin contacto [2]. El calor puede ser un beneficio o un riesgo según la aplicación, pero siempre forma parte de la ventana de proceso; para componentes sensibles a la temperatura (electrónica, cementos ópticos) debe validarse y controlarse con el mismo rigor que la propia dosis.
Qué instrumentos captan la irradiancia y la dosis en el punto de medición lo muestra la vista general de productos de medición de la dosis y la irradiancia UV.
Supervisión de procesos en el encolado UV industrial
En la producción en serie, la medición se traslada a la línea: los sensores de curado UV permanecen de forma permanente en la trayectoria del haz, y curelog registra hasta 2000 mediciones por segundo en cuatro rangos espectrales, haciendo visible el perfil de una línea de curado de alta velocidad. Ambos enfoques responden a la misma pregunta: ¿sigue funcionando la fuente dentro de su ventana aprobada? Que esto no se mantenga automáticamente con el tiempo se describe en envejecimiento de lámparas UV y LEDs UV: la longitud de onda de pico y la potencia de salida se desplazan, a menudo con la suficiente lentitud como para pasar desapercibidas durante el funcionamiento continuo hasta que las piezas quedan fuera de la ventana aprobada. En un sentido más amplio, esta tendencia hacia la supervisión continua en línea también se observa entre otros fabricantes de sistemas de curado UV en el contexto de la Industria 4.0.
Para series de prueba y homologaciones de materiales fuera de la línea, se dispone de cámaras de irradiación con geometría definida, además de, para el lado del proceso, unidades de control con funciones de temporizador, regulación de intensidad y disparo, y el resto de la gama de fuentes de luz LED UV.
¿Qué muestran las publicaciones científicas?
Nuestras propias publicaciones de clientes también muestran el encolado UV en varias facetas, desde el pretratamiento de superficies para uniones adhesivas hasta la encapsulación de módulos fotovoltaicos.
Examina cómo un pretratamiento UVO modifica la tenacidad interlaminar de uniones coextruidas de epoxi-LMPAEK, una evidencia de que el tratamiento UV no solo cura, sino que puede afectar la resistencia misma de la unión.
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. "Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness." Composites Part B: Engineering 323 (2026): 113727.
Monitoriza un adhesivo de silicona bajo exposición UV en alto vacío con un único sensor multiparámetro, una aplicación para el mismo tipo de monitorización de proceso que se realiza mediante un UVpad en tierra.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Compara cuatro materiales encapsulantes para módulos fotovoltaicos bajo exposición UV en el desierto de Atacama, una encapsulación bajo una carga UV extrema, similar a la que pueden alcanzar los conjuntos de e-movilidad.
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. "Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert." Solar Energy 228 (2021): 625-635.
Examina la capa afectada por el oxígeno en fotopolímeros multicapa, el efecto que deja la superficie pegajosa mientras el núcleo ya está completamente reticulado.
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. "Effect of the oxygen affected layer in multilayered photopolymers." Polymer Chemistry 8.31 (2017): 4596-4602.
Muestra, para acrilatos de curado ultrarrápido, cómo la elección y la cantidad de comonómero desplazan las propiedades termomecánicas de la red reticulada.
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. "Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker." Journal of Applied Polymer Science 136.13 (2019): 47294.
Encontrará más trabajos de los campos temáticos de fotoquímica e investigación de polímeros, así como de estereolitografía, reticulación y recubrimientos, en Publicaciones de clientes – por tema.
El buscador de publicaciones recoge todas las publicaciones sobre encolado y encapsulado que conocemos, y permite realizar búsquedas por dispositivo, campo y palabra clave.
Contexto técnico y lecturas adicionales
[1] : ScienceDirect – Sistemas fotoiniciadores específicos a 365, 385, 395 y 405 nm
[2] : uvmeasurement.org – Métodos radiométricos para el diseño y el control de procesos UV
preguntas frecuentes sobre el diseño de procesos de encolado y encapsulado UV
¿Qué longitud de onda es adecuada para mi adhesivo UV?
Lo determinante es la superposición entre el espectro de la fuente y la banda de absorción del fotoiniciador, junto con la transmisión de la pieza a unir. La ficha técnica del adhesivo es vinculante, confirmada mediante una medición espectral detrás de la pieza real; la designación nominal del LED por sí sola no es suficiente.
¿Con qué profundidad penetra la radiación UV en un compuesto de encapsulado?
La profundidad de penetración sigue aproximadamente la ley de Lambert-Beer y depende de la carga, el color, la concentración del fotoiniciador y la longitud de onda. No puede deducirse únicamente de la irradiancia en superficie; debe medirse sobre el material real, por ejemplo con un espectrorradiómetro.
¿Qué son los adhesivos de curado dual y cuándo se necesitan?
Los adhesivos de curado dual combinan una fijación UV rápida con una segunda vía de curado independiente de la UV (calor, humedad o anaeróbico). Se emplean cuando las zonas sombreadas —por ejemplo, bajo componentes altos o dentro de carcasas cerradas— no pueden irradiarse suficientemente.
¿Dónde se mide la dosis UV en el encolado?
En la posición de la unión, no en la carcasa del emisor ni en la parte superior de la pieza cuando el adhesivo se encuentra debajo. El punto de medición debe representar el punto más desfavorable del conjunto real; además, importa la coincidencia espectral entre el sensor y la fuente, ya que un sensor de banda ancha mal adaptado arroja lecturas claramente desviadas bajo LED de banda estrecha.
¿Qué criterio de aceptación permite liberar un proceso de encolado UV?
Una unión curada no puede inspeccionarse visualmente. Por ello, la liberación se otorga en función de un par de valores —dosis mínima en el punto de medición y temperatura admisible de la pieza—, respaldados por el resultado de curado obtenido en la cualificación, más los límites de alarma y recalibración en la producción en serie.
¿Cómo puede supervisarse un proceso de encolado UV en producción en serie?
Mediante sensores de curado UV instalados de forma permanente en la trayectoria del haz e instrumentos de registro continuo que comparan la irradiancia y la dosis con la ventana de proceso liberada en todo momento y notifican las desviaciones —por ejemplo, por envejecimiento de la fuente— en tiempo real.
¿Qué adhesivos UV son adecuados para la fabricación de electrónica y la movilidad eléctrica?
Según el requisito, acrilatos de curado radicalario (fijación rápida) o epoxis de curado catiónico (baja contracción, alta resistencia térmica y química), a menudo como sistema de curado dual para zonas sombreadas en conjuntos densamente poblados.
campos de aplicación relacionados
El encolado con luz limita directamente con otros tres campos: curado UV y fotopolimerización proporciona los fundamentos sobre el iniciador, el espectro y la inhibición por oxígeno, la fabricación de electrónica y semiconductores emplea los mismos pasos de encapsulado y sellado en el back end, y en la industria de la automoción los módulos de baterías y la electrónica de potencia siguen generando geometrías de encolado nuevas, a menudo muy sombreadas. A esto se suman la automatización y la integración de procesos para el monitoreo dentro del ciclo y la óptica y los componentes de precisión para la unión de piezas ópticas. Cuando el adhesivo se dosifica mediante un robot y se cura directamente en el punto de aplicación, la geometría de la trayectoria se añade como factor de influencia; véase robótica. El panorama completo se encuentra en la vista general de aplicaciones UV.
Autor: Dr. Mark Paravia
El Dr.-Ing. Mark Paravia es el director general de Opsytec Dr. Gröbel GmbH en Ettlingen y dirige el laboratorio de calibración acreditado. Tras sus investigaciones sobre descargas de excímero de xenón pulsado en el Institute of Lighting Technology del KIT, su enfoque actual se centra en la tecnología de medición de radiación óptica. Es vicepresidente del comité de normalización DIN FNL 7 «Optical Radiation» y miembro del grupo de proyecto de la DVGW sobre desinfección UV.
Asesoramiento sobre su proceso de encolado UV
¿No está seguro de si su dosis UV sigue llegando al fondo de la junta? Medimos el espectro y la irradiancia en el componente real y le asesoramos sobre la longitud de onda, la geometría y el seguimiento del proceso adecuados: envíenos su consulta o solicite directamente una medición con UVpad.
