


Att utforma UV-limning, UV-gjutning och inkapsling på ett tillförlitligt sätt
Vid UV-limning, UV-gjutning och inkapsling är det strålningen i reaktionszonen som avgör processen – inte källans nominella effekt. Delarna fungerar som optiska filter; limspalt, skikttjocklek, pigment och skuggade områden förändrar den strålning som faktiskt når fram. En sund konstruktion knyter därför materialdata, deltransmission, bestrålningsgeometri, dos och temperatur till ett definierat acceptanskriterium vid arbetsstycket.
Vilket material som överhuvudtaget kommer i fråga behandlas under val av UV-härdande lim, beläggningar och gjutmassor; reaktionsmekanismen och processvariablerna för härdning förklaras i grunderna för UV-härdning och fotopolymerisation. Den här sidan börjar där materialet är fastställt och processen ska läggas ut på den verkliga delen.
Sex typiska processer och deras kritiska storhet
UV-limning, gjutning och inkapsling används där en fog behöver härda snabbt, precist och utan att belasta komponenten termiskt. I varje process är en annan storhet avgörande:
- Optisk limning (linser, prismor, kameramoduler): Limmet sitter bakom glas eller en beläggning – och den beläggningen kan blockera just det band som fotoinitiatorn behöver. Delens transmission och krympning är kritiska, eftersom krympning drar justeringen ur läge.
- Displayer och pekskärmar: Ett stort, tunt mellanrum med kort cykeltid: här är det irradiansens likformighet över ytan som avgör, inte toppvärdet i mitten.
- Gjutning av sensorer och kontakter: Gjuthöjder på en till flera millimeter och höljesväggar som kastar skuggor. Den kritiska frågan är om minimidosen fortfarande når botten av gjutningen – eller om ett dual-cure-system behövs.
- Kretskort och tätt bestyckade enheter: Höga komponenter kastar skuggor på intilliggande limställen. Bestrålningsgeometri och infallsvinkel är kritiska, inte emitterns effekt.
- Batterimoduler och krafteletronik: Stora, delvis böjda fogytor med begränsad temperaturbudget. Att frigöra dos och deltemperatur tillsammans är det kritiska steget.
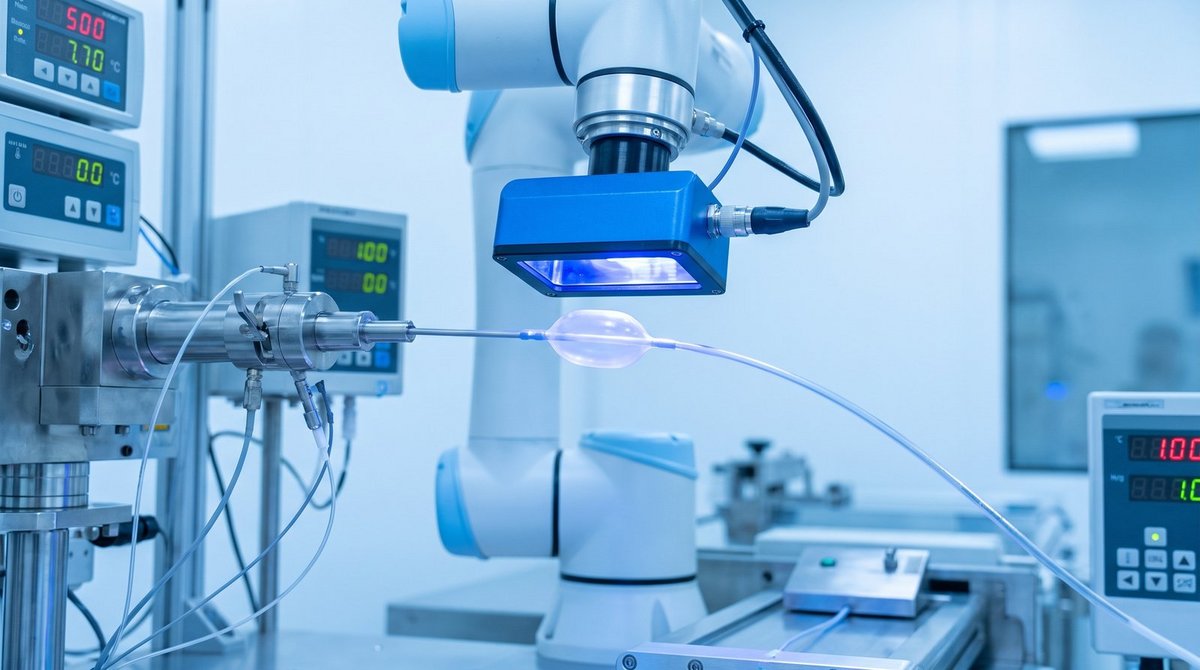
- Medicinteknik och mikrofluidik: Små mellanrum, snäva toleranser och frigöringar som måste dokumenteras. En reproducerbar mätplats som verkligen representerar fogens position är kritisk.
Vad som är avgörande med limmet för processdesign
UV- och ljushärdande lim består av monomerer eller oligomerer och en fotoinitiator som sönderdelas till reaktiva species vid den matchande våglängden och startar tvärbindning. Reaktionsvägar, syreinhibering och de styrande processvariablerna härleds i grunderna för UV-härdning och fotopolymerisation.
Vid utformning av en limnings- eller ingjutningsprocess är tre uppgifter från databladet avgörande: fotoinitiatorns absorptionsområde, minimidosen, och om systemet har en andra härdningsväg oberoende av strålning. Allt annat avgörs vid detaljen.
Vad skiljer en limfog från en beläggning?
En beläggning exponeras för omgivande luft; där är syre vid ytan huvudproblemet. En limfog är däremot vanligtvis täckt – den bestrålas genom komponenten eller från sidan, med motsvarande mindre syreinträngning. Vad som är viktigare här är komponentens spektrala transmission och fogens geometri. De underliggande sambanden mellan spektrum, dosnivå och tvärbindning sammanfattas under UV-härdning & fotopolymerisation.
Våglängd: vad som måste fastställas vid delen
En fotoinitiator absorberar endast inom ett begränsat band – en kraftfullare källa vid fel våglängd kommer inte att excitera den. Vilka egenskaper som skiljer de industriella LED-topparna vid 365, 385, 395 och 405 nm åt, och vilka fotoinitiatorsystem som matchar dem, jämförs på teknologisidan på UV-LED för UVA, UVB och UVC [1].
För processutformningen är det enda som räknas vad som fortfarande når fram bakom den verkliga delen – och det är exakt det som följande regel avgör.
En beslutsregel istället för LED:ns nominella våglängd
Våglängden härleds från fotoinitiatorns absorptionsområde och transmissionen hos den kompletta delkonstruktionen. Kortare våglängder kan absorberas starkt vid ytor, medan längre UVA- eller violetta våglängder ofta tränger bättre igenom transparenta substrat och större skikttjocklekar.
Det som styr valet är därför en spektral mätning bakom den verkliga delen, eller på en representativ processgeometri; en generell tilldelning utifrån LED:ns nominella våglängd är inte tillräcklig. Egenskaperna hos de enskilda topparna – halvvärdesbredd (FWHM), tillverkningstolerans och förskjutningen med övergångstemperatur – jämförs på teknologisidan om UV-LED:er för UVA, UVB och UVC.

Hur fungerar fogdelen som optiskt filter?
Transmissionen hos komponenten avgör vilken del av spektrumet som alls når fram till limmet. Optiskt klar betyder inte UV-transparent: många plaster som ser vattenklara ut i det synliga området faller kraftigt under cirka 380 nm; planglas är nästan opakt i UVB-området; och UV-blockerande tillsatser i höljematerial finns just för det ändamålet. I praktiken innebär detta att transmissionskurvan för fogdelen och absorptionsbandet för initiatorn måste överlappa. Där denna överlappning är smal förskjuts alternativen mot en längre våglängd, bestrålning från fogsidan, dual-cure-system som erbjuder en andra härdningsväg via värme eller fukt, samt ljusaktiverade lim som fortsätter reagera efter exponering.
Punkt eller yta – vilken roll spelar geometrin?
Små droppar lim (kontakter, sensorer, monterade kretskort) passar för en UV-LED-punktkälla med hög irradians över några mm². Längre skarvar eller flera delar som härdas samtidigt passar ytkällor eller modulära linjearray-system längs ett transportband. Den verkliga designfrågan är inte punkt kontra yta, utan skuggning: husets kanter, metallramar, opaka komponenter och underskärningar skapar zoner som inte kan nås. Det lönar sig att beräkna irradiansfältet innan utrustningen byggs, via optisk simulering, som fungerar på importerade komponentgeometrier. En oåtkomlig zon är ingen designdetalj att acceptera – den kräver en andra härdningsmekanism, vilket behandlas i avsnittet om dual-cure-system.
UV-lim för elektronik, sensorer, optik och e-mobilitet
Inom elektronik- och halvledartillverkning tar UV-lim i allt högre grad över uppgifter som traditionellt varit förbehållna lödning: komponentlimning, skyddsbeläggning och displaymontering kan uppnås vid lägre processtemperaturer och kortare cykeltider än vid lödning eller termiskt härdande system. För sensorer är snäv passningstolerans för små komponenter viktigast; för optik är det dimensionsstabilitet – vilket är anledningen till att katjoniskt härdande epoxisystem oftare används istället för akrylater där, tack vare lägre krympning, särskilt vid limning av glas, metall och polymer i optiska enheter.
E-mobilitet innebär egna begränsningar: ökande effekttäthet tillsammans med minskande installationsutrymme, högre krav på temperatur-, kemikalie- och mekanisk beständighet, samt alltmer flexibla substrat och flex-PCB:er på böjda ytor. För batterimoduler, kraftelektronik och sensorer i drivlinor innebär detta att UV-lim inte bara måste fixera snabbt utan även förbli stabilt under fordonets hela livslängd.
UV-gjutning och inkapsling: skikttjocklek och skuggområden
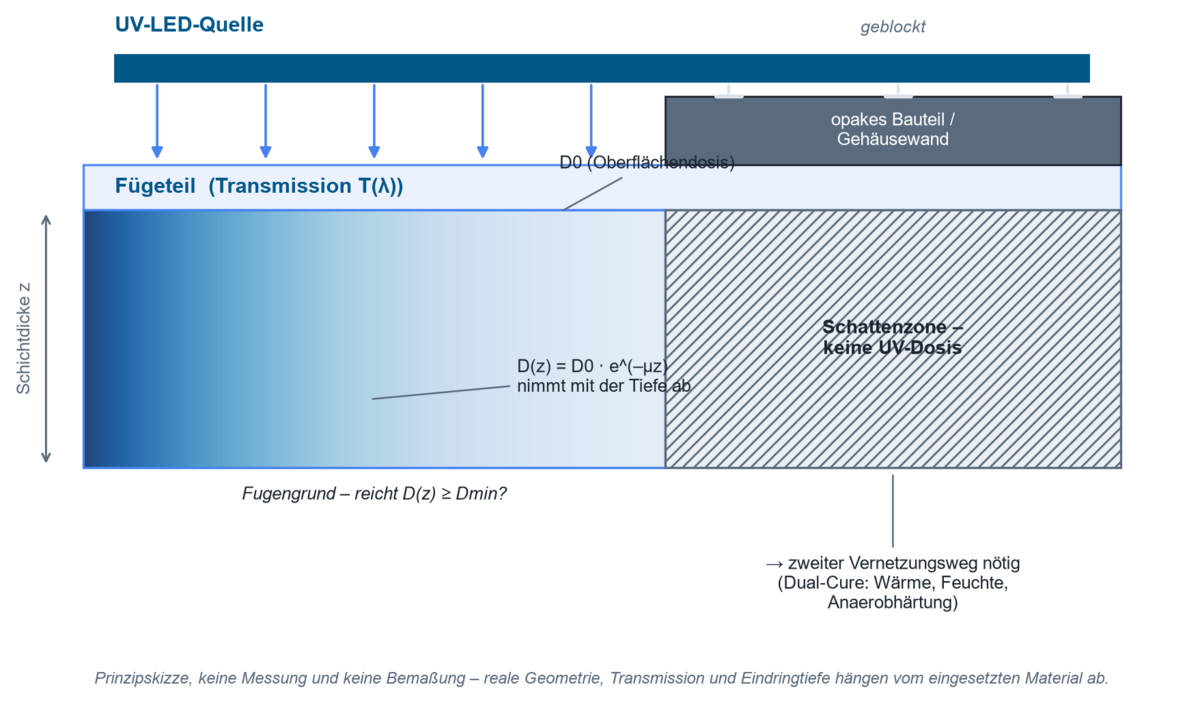
Gjutmassor och inkapslingsmaterial har en skikttjocklek som en limfog inte har. Strålningen absorberas och sprids över djupet – ytan reagerar först och den nedre zonen sist, och med fyllda, pigmenterade eller grumliga massor ibland inte alls. Penetrationsdjupet beror samtidigt på fyllmedel, färg, fotoinitiatorkoncentration och skikthöjd, och kan inte härledas enbart från irradiansen vid ytan. I elektroniska konstruktioner tillkommer den termiska aspekten: en UV-LED avger nästan ingen infraröd belastning, men en del av dess optiska effekt omvandlas ändå till värme i materialet, och tvärbindningen i sig är exoterm. För temperaturkänsliga komponenter måste komponenttemperaturen därför övervakas tillsammans med dosen – kortare bestrålningstid vid högre effekt är inte automatiskt det mildare alternativet.
Varför minskar UV-intensiteten med skikttjocklek?
Orsaken till denna dämpning är absorption i matrismaterialet och fotoinitiatorn: varje ytterligare tjockleksökning förbrukar en konstant andel av den återstående strålningen. För klara, homogent absorberande system kan detta approximeras med Beer-Lamberts lag:
I(z) = I₀ · e−αz
där I₀ = infallande irradians, I(z) = irradians på djupet z, α = effektiv absorptionskoefficient.
Vid konstant exponeringstid följer den kumulativa dosen D(z) samma exponentiella form – exemplet nedan använder den vanligare koefficienten µ istället för α, som fysikaliskt är samma storhet.
För fyllda gjutmassor räcker denna enkla modell ofta inte till, eftersom spridning vid pigment, fyllmedel och gränsytor bidrar till bilden – strålningen absorberas inte bara utan försvagas även ytterligare längs en längre, diffus väg.
Räkneexempel: Når ytdosen bottnen av fogen?
Strålningens dämpning över skikttjockleken kan uppskattas i förenklad form med Lambert-Beers lag:
D(z) = D₀ · e−µz
där D₀ = ytdos, D(z) = dos på djupet z, µ = materialberoende extinktionskoefficient.
Illustrativa antaganden för en 2 mm tjock, lätt fylld epoxigjutmassa vid 365 nm:
- Erforderlig minimidos vid fogens botten (enligt limmets datablad): Dmin = 1500 mJ/cm²
- Uppmätt resttransmission för massan vid 2 mm skikttjocklek: T ≈ 30 % (värden för liknande fyllda system ligger vanligtvis i intervallet 20–40 % beroende på fyllmedelshalt och bör mätas på det verkliga materialet)
Detta ger den erforderliga ytdosen:
D₀ = Dmin / T = 1500 mJ/cm² / 0,30 ≈ 5000 mJ/cm²
Om utrustningen, inom det tillåtna processfönstret (tid, temperaturbudget), endast levererar exempelvis 3000 mJ/cm² vid ytan, får fogens botten ungefär 900 mJ/cm² – under minimidosen. Batchen härdar igenom vid ytan men inte vid botten. Alternativ i så fall: minska skikttjockleken, byta till ett lim med högre transmission vid den valda våglängden, tillföra bestrålning från sidan, eller övergå till ett system med dubbelhärdning. Den faktiska transmissionen hos ett gjutmaterial kan mätas på ett materialprov med en spektroradiometer, i stället för att uppskattas utifrån databladsvärden.
Fogpartnerns transmission avgör hur stor del av ytdosen som når limlinjen. En uppmätt transmission ger den optiska densiteten och vice versa; med flera lager i strålgången multipliceras deras transmissioner. I detalj i kalkylatorn för transmission och optisk densitet.
Kalkylatorn körs helt i din webbläsare — ingen data överförs.
Dual-cure-system för områden som inte kan bestrålas
UV-strålning färdas i räta linjer och kan inte böja sig runt hinder. Höga komponenter på ett kretskort (elektrolytkondensatorer, kontakter, spolar), underskärningar, håligheter eller ett slutet hölje som bestrålas från utsidan skapar alla skuggområden där limmet förblir flytande utan en extra åtgärd. Dual-cure-lim löser detta via en andra, UV-oberoende härdningsväg:
| Dual-cure-typ | Sekundär mekanism | Typisk användning |
|---|---|---|
| UV + värme | Temperatur hålls under en definierad tid (t.ex. 15–30 minuter vid 125–150 °C) | Maximal styrka och temperaturbeständighet; höjer glasövergångstemperaturen utöver UV-härdningen |
| UV + fukt | Omgivande luftfuktighet under en fastställd tid (t.ex. 24 timmar) | Stora spalter eller sammansättningar där efterhärdning med värme inte är praktiskt genomförbar |
| UV + anaerob härdning | Härdning i frånvaro av syre, i närvaro av metalljoner | Gjutning eller limning djupt inne i metallsammansättningar, t.ex. gänglåsning |
Praktiskt tips för upptäckt: en UV-indikatorfilm vid limstället, exponerad under produktionsförhållanden, gör skuggområden synliga som oexponerade fläckar innan den första produktionskörningen.
Att utforma och frisläppa processen: sex steg
Utformningen följer en fast ordning; varje steg förutsätter det föregående:
- Dokumentera materialsystemet och det tillåtna processfönstret.
- Kontrollera transmissionen hos substrat, beläggning och limfog i det relevanta spektrala området.
- Välj källa och geometri så att även kant- och skuggade zoner nås.
- Fånga irradians och dos på en representativ mätplats.
- Kvalificera temperatur och cykeltid tillsammans med härdningsresultatet.
- Definiera gränser för seriemonitorering, larm och omkalibrering.
En härdad limfog kan inte kontrolleras visuellt. Eftersom den avgörande processvariabeln är osynlig behöver varje godkänd limningsprocess ett uppmätt värde: irradiansen vid fogpositionen och den resulterande dosen. För inledande processutformning och jämförelse av källor levererar UVpad spektrumet på komponentnivå; för återkommande kontroller räcker en bredbandsradiometer som RMD Pro. Att matcha sensor och källa spelar roll: hur mycket en bredbandssensor kan avvika mot ett smalbandigt LED-spektrum visas av spektral mismatch.
Vid sidan av den optiska dosen hör temperaturen till samma mätkedja: kommersiella UV-radiometrar fångar inte infraröd irradians, så den termiska effekten fångas vanligtvis som en ökning av komponenttemperaturen via en beröringsfri pyrometer [2]. Värme kan vara en fördel eller en risk beroende på tillämpningen, men den är alltid en del av processfönstret – för temperaturkänsliga komponenter (elektronik, optiska cement) bör den frisläppas och övervakas lika rigoröst som själva dosen.
Vilka instrument som fångar irradians och dos på mätplatsen visas av produktöversikten för mätning av UV-dos och irradians.
Processövervakning vid industriell UV-limning
Vid serieproduktion flyttar mätningen in i linjen: UV-härdningssensorer sitter permanent i strålgången, och curelog registrerar upp till 2000 mätningar per sekund över fyra spektralområden, vilket gör profilen för en snabbgående härdningslinje synlig. Båda metoderna besvarar samma fråga – arbetar källan fortfarande inom sitt godkända fönster? Att den inte förblir där automatiskt över tid beskrivs under åldring av UV-lampor och UV-LED: toppvåglängd och uteffekt förskjuts, ofta tillräckligt långsamt för att förbli obemärkt under pågående drift tills delar hamnar utanför det godkända fönstret. I ett bredare perspektiv syns denna trend mot kontinuerlig inline-övervakning även hos andra tillverkare av UV-härdningssystem i samband med Industri 4.0.
För provserier och materialgodkännanden utanför linjen finns bestrålningskammare med definierad geometri, samt, för processidan, styrenheter med timer-, dimnings- och triggerfunktioner, liksom övriga UV-LED-ljuskällor i sortimentet.
Vad visar vetenskapliga publikationer?
Våra egna kundpublikationer visar också UV-limning i flera aspekter – från ytförbehandling för limfogar till inneslutning av solcellsmoduler.
Undersöker hur en UVO-förbehandling förändrar den interlaminära sprödheten hos samextruderade epoxi-LMPAEK-limfogar – belägg för att UV-behandling inte bara härdar, utan även kan påverka fogens hållfasthet i sig.
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. "Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness." Composites Part B: Engineering 323 (2026): 113727.
Övervakar ett silikonlim under UV-exponering i högvakuum med en enda multiparametersensor – en tillämpning för samma typ av processövervakning som körs via en UVpad på marken.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Jämför fyra inneslutningsmaterial för solcellsmoduler under UV-exponering i Atacamaöknen – inneslutning under extrem UV-belastning, jämförbar med vad e-mobilitetskomponenter kan uppnå.
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. "Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert." Solar Energy 228 (2021): 625-635.
Undersöker det syrepåverkade skiktet i flerskiktade fotopolymerer – effekten som gör ytan kladdig medan kärnan redan är fullständigt tvärbunden.
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. "Effect of the oxygen affected layer in multilayered photopolymers." Polymer Chemistry 8.31 (2017): 4596-4602.
Visar, för ultrasnabbt härdande akrylater, hur val och mängd av komonomer förändrar de termomekaniska egenskaperna hos det tvärbundna nätverket.
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. "Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker." Journal of Applied Polymer Science 136.13 (2019): 47294.
Ytterligare arbeten från ämnesområdena fotokemi och polymerforskning samt stereolitografi, tvärbindning och beläggningar finns listade under Publikationer från kunder – per ämne.
Publikationssökaren listar alla publikationer om limning och gjutning vi känner till – sökbara efter enhet, fält och nyckelord.
Teknisk bakgrund och fördjupande läsning
[1] : ScienceDirect – Specifika fotoinitieringssystem vid 365, 385, 395 och 405 nm
[2] : uvmeasurement.org – Radiometriska metoder för UV-processdesign och processövervakning
Vanliga frågor om utformning av UV-limnings- och gjutprocesser
Vilken våglängd passar mitt UV-lim?
Det som styr detta är överlappet mellan källans spektrum och fotoinitiatorns absorptionsband, tillsammans med fogdelens transmission. Limmets datablad är bindande, bekräftat genom en spektral mätning bakom den verkliga delen – den nominella LED-beteckningen ensam räcker inte.
Hur djupt tränger UV-strålning in i en gjutmassa?
Inträngningsdjupet följer ungefär Lambert-Beers lag och beror på fyllmedel, färg, fotoinitiatorkoncentration och våglängd. Det kan inte härledas från ytirradiansen ensam; det måste mätas på det verkliga materialet, till exempel med en spektroradiometer.
Vad är dual-cure-lim och när behövs de?
Dual-cure-lim kombinerar snabb UV-fixering med en andra härdningsväg oberoende av UV (värme, fukt eller anaerob). De används när skuggade zoner – till exempel under höga komponenter eller inuti slutna hus – inte kan bestrålas tillräckligt.
Var mäts UV-dosen vid limning?
Vid fogpositionen, inte vid emitterhuset och inte ovanpå delen när limmet ligger under. Mätplatsen måste representera den minst gynnsamma punkten i den verkliga sammansättningen; dessutom spelar den spektrala matchningen mellan sensor och källa roll, eftersom en dåligt matchad bredbandssensor ger märkbart avvikande värden under smalbandiga LED:ar.
Vilket godkännandekriterium frisläpper en UV-limningsprocess?
En härdad fog kan inte inspekteras visuellt. Frisläppning ges därför mot ett par värden – minsta dos vid mätplatsen och tillåten deltemperatur – styrkt av härdningsresultatet från kvalificeringen, plus gränser för larm och omkalibrering i serieproduktion.
Hur kan en UV-limningsprocess övervakas i serieproduktion?
Genom UV-härdningssensorer som är permanent installerade i strålgången och kontinuerligt loggande instrument som hela tiden jämför irradians och dos mot det frisläppta processfönstret och rapporterar avvikelser – till exempel från källans åldring – i realtid.
Vilka UV-lim passar för elektroniktillverkning och e-mobilitet?
Beroende på kravet, radikalhärdande akrylater (snabb fixering) eller kationiskt härdande epoxier (låg krympning, hög temperatur- och kemikaliebeständighet), ofta som ett dual-cure-system för skuggade zoner på tätt bestyckade sammansättningar.
Relaterade tillämpningsområden
Limning med ljus gränsar direkt till tre ytterligare områden: UV-härdning och fotopolymerisation ger grunderna om initiator, spektrum och syreinhibering, elektronik- och halvledartillverkning använder samma gjutnings- och inkapslingssteg i slutet av processen, och inom fordonsindustrin skapar batterimoduler och kraftelektronik ständigt nya, ofta starkt skuggade limningsgeometrier. Till detta kommer automation och processintegration för övervakning i cykeln och optik och precisionskomponenter för sammanfogning av optiska delar. Där limmet doseras av en robot och härdas direkt vid appliceringspunkten tillkommer bangeometri som en påverkande faktor – se robotik. Den fullständiga bilden finns i översikten UV-tillämpningar.
Författare: Dr. Mark Paravia
Dr.-Ing. Mark Paravia är verkställande direktör för Opsytec Dr. Gröbel GmbH i Ettlingen och leder det ackrediterade kalibreringslaboratoriet. Efter sin forskning om pulsade xenon-excimerurladdningar vid Institute of Lighting Technology vid KIT ligger hans nuvarande fokus på optisk strålningsmätteknik. Han är vice ordförande för DIN Standards Committee FNL 7 "Optical Radiation" och medlem i DVGW:s projektgrupp för UV-desinfektion.
Få rådgivning om din UV-limningsprocess
Är du osäker på om din UV-dos fortfarande når botten av fogen? Vi mäter ditt spektrum och din irradians på den verkliga komponenten och rådger dig om rätt våglängd, geometri och processövervakning – skicka din fråga till oss eller begär en UVpad-mätning direkt.
