


Design av UV-liming, potting og innkapsling på en pålitelig måte
Ved UV-liming, potting og innkapsling er det strålingen i reaksjonssonen som avgjør prosessen – ikke kildens nominelle effekt. Deler fungerer som optiske filtre; limfuge, sjikttykkelse, pigmenter og skyggelagte områder endrer strålingen som faktisk når frem. En solid utforming knytter derfor materialdata, transmisjon gjennom delen, bestrålingsgeometri, dose og temperatur til et definert akseptkriterium på arbeidsstykket.
Hvilket materiale som i det hele tatt kommer på tale, er beskrevet under valg av UV-herdende lim, belegg og pottingmasser; reaksjonsmekanismen og prosessvariablene for herding forklares i grunnleggende om UV-herding og fotopolymerisering. Denne siden starter der materialet er fastlagt og prosessen må legges opp for den virkelige delen.
Seks typiske prosesser og deres kritiske størrelse
UV-liming, potting og innkapsling brukes der en skjøt må herde raskt, presist og uten termisk belastning på komponenten. En annen størrelse er avgjørende i hver prosess:
- Optisk liming (linser, prismer, kameramoduler): Limet ligger bak glass eller en belegning – og denne belegningen kan blokkere nettopp det båndet fotoinitiatoren trenger. Delens transmisjon og krymping er kritiske, fordi krymping trekker justeringen ut av posisjon.
- Skjermer og berøringsskjermer: Et stort, tynt mellomrom med en stram cykeltid: her er det jevnheten i irradians over arealet som avgjør, ikke toppverdien i midten.
- Potting av sensorer og kontakter: Pottinghøyder fra én til flere millimeter og husvegger som kaster skygge. Det kritiske spørsmålet er om minimumsdosen fortsatt når bunnen av pottingen – eller om det trengs et dual-cure-system.
- Kretskort og tett bestykkede monteringer: Høye komponenter kaster skygge på nærliggende limpunkter. Bestrålingsgeometri og innfallsvinkel er kritiske, ikke effekten til emitteren.
- Batterimoduler og kraftelektronikk: Store, delvis kurvede skjøteflater med et begrenset temperaturbudsjett. Å frigi dose og deltemperatur sammen er det kritiske trinnet.
- Medisinsk teknologi og mikrofluidikk: Små mellomrom, stramme toleranser og frigivelser som må dokumenteres. Et reproduserbart målepunkt som faktisk representerer skjøtens posisjon er kritisk.
Hva som er viktig med limet for prosessutforming
UV- og lysherdende lim består av monomerer eller oligomerer og en fotoinitiator som brytes ned til reaktive forbindelser ved riktig bølgelengde og starter tverrbindingen. Reaksjonsveier, oksygeninhibering og de styrende prosessvariablene er utledet i grunnleggende prinsipper for UV-herding og fotopolymerisering.
For utforming av en limings- eller innstøpingsprosess er tre tall fra databladet avgjørende: fotoinitiatorens absorpsjonsområde, minimumsdosen, og om systemet har en sekundær herdevei uavhengig av stråling. Alt annet avgjøres på delen.
Hva skiller en limfuge fra en belegning?
En belegning eksponeres for omgivelsesluft; der er oksygen ved overflaten hovedproblemet. En limfuge er derimot vanligvis tildekket – den bestråles gjennom komponenten eller fra siden, med tilsvarende mindre oksygeninntrenging. Det som betyr mer her, er den spektrale transmisjonen til komponenten og geometrien til fugen. De underliggende sammenhengene mellom spektrum, dosehastighet og kryssbinding er oppsummert under UV-herding og fotopolymerisering.
Bølgelengde: hva som må avklares ved delen
En fotoinitiator absorberer bare innenfor et begrenset bånd – en kraftigere kilde ved feil bølgelengde vil ikke eksitere den. Hvilke egenskaper som kjennetegner de industrielle LED-toppene ved 365, 385, 395 og 405 nm, og hvilke fotoinitiatorsystemer som passer til dem, sammenlignes på teknologisiden om UV-LED-er for UVA, UVB og UVC [1].
For prosessutforming er det bare det som fortsatt når frem bak den virkelige delen som betyr noe – og det er nettopp det den følgende regelen avgjør.
En beslutningsregel i stedet for nominell LED-bølgelengde
Bølgelengden er avledet fra absorpsjonsområdet til fotoinitiatoren og transmisjonen til hele deleenheten. Kortere bølgelengder kan bli sterkt absorbert ved overflater, mens lengre UVA- eller violette bølgelengder ofte penetrerer transparente substrater og større lagtykkelser bedre.
Det som styrer valget er derfor en spektral måling bak den faktiske delen, eller på en representativ prosessgeometri; en generell tildeling basert på nominell LED-bølgelengde er ikke tilstrekkelig. Egenskapene til de enkelte toppene – full bredde ved halv høyde, produksjonstoleranse og forskyvningen med sperresjikttemperatur – sammenlignes på teknologisiden på UV-LED-er for UVA, UVB og UVC.

Hvordan fungerer sammenføyningsdelen som et optisk filter?
Transmisjonen til komponenten avgjør hvilken del av spekteret som i det hele tatt når limet. Optisk klar betyr ikke UV-transparent: mange plastmaterialer som ser vannklare ut i det synlige området, faller bratt av under omtrent 380 nm; flytglass er nesten opakt i UVB-området; og UV-blokkerende tilsetningsstoffer i husmaterialer finnes nettopp av den grunn. I praksis betyr dette at transmisjonskurven til sammenføyningsdelen og absorpsjonsbåndet til initiatoren må overlappe. Der dette overlappet er smalt, flytter mulighetene seg mot en lengre bølgelengde, bestråling fra fugesiden, dual-cure-systemer som tilbyr en andre herdevei via varme eller fuktighet, og lysaktiverte lim som fortsetter å reagere etter eksponering.
Punkt eller flate – hvilken rolle spiller geometrien?
Små limpunkter (kontakter, sensorer, monterte kretskort) passer til en UV-LED-punktkilde med høy irradians over noen få mm². Lengre sømmer eller flere deler som herdes samtidig passer til flatekilder eller modulære linjearray-systemer langs et transportbånd. Det egentlige designspørsmålet er ikke punkt versus flate, men skygging: husets kanter, metallrammer, opake komponenter og underskjæringer skaper soner som ikke kan nås. Det lønner seg å beregne irradiansfeltet før utstyret bygges, ved hjelp av optisk simulering, som fungerer på importerte komponentgeometrier. En utilgjengelig sone er ikke et designdetalj som kan tolereres – den krever en andre herdemekanisme, som beskrives i avsnittet om dual-cure-systemer.
UV-lim for elektronikk, sensorer, optikk og e-mobilitet
I elektronikk- og halvlederproduksjon tar UV-lim i økende grad over oppgaver som tradisjonelt var forbeholdt lodding: komponentliming, konforme belegg og displaymontering kan oppnås med lavere prosesstemperaturer og kortere sykluser enn lodding eller termisk herdende systemer. Ved sensorer er tett tilpasningstoleranse for små komponenter viktigst; ved optikk er det dimensjonsstabilitet – derfor brukes kationisk herdende epoksysystemer oftere enn akrylater der, takket være lavere krymp, spesielt for liming av glass, metall og polymer i optiske sammenstillinger.
E-mobilitet bringer sine egne begrensninger: økende effekttetthet samtidig som installasjonsplassen krymper, høyere krav til temperatur-, kjemisk og mekanisk motstand, samt økende bruk av fleksible substrater og flex-PCB på kurvede overflater. For batterimoduler, effektelektronikk og sensorer i drivlinjer betyr dette at UV-lim ikke bare må fiksere raskt, men også forbli stabilt gjennom kjøretøyets driftstid.
UV-potting og innkapsling: lagtykkelse og skyggeområder
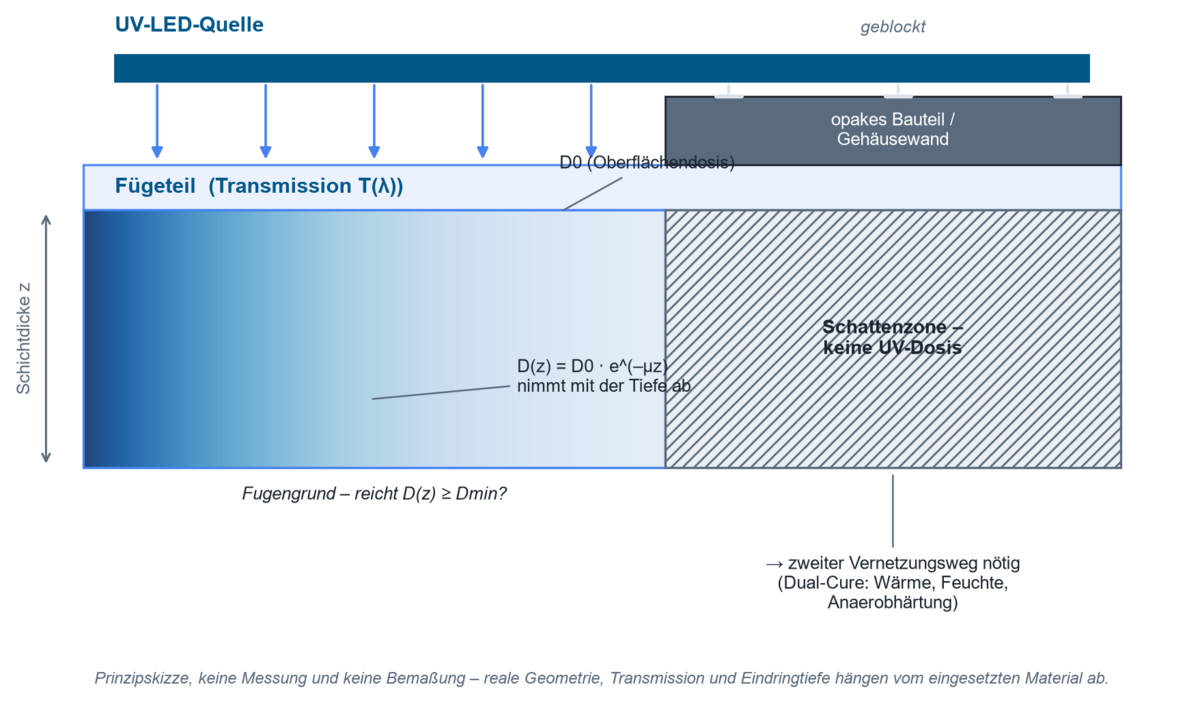
Pottemasser og innkapslingsmasser har en lagtykkelse som en limfuge ikke har. Strålingen absorberes og spres over dybden – overflaten reagerer først og bunnsonen sist, og ved fylte, pigmenterte eller uklare masser noen ganger ikke i det hele tatt. Penetrasjonsdybden avhenger samtidig av fyllstoff, farge, fotoinitiatorkonsentrasjon og laghøyde, og kan ikke utledes fra overflateirradians alene. I elektroniske komponenter kommer den termiske siden i tillegg til dette: en UV-LED har nesten ingen infrarød belastning, men en del av dens optiske effekt omdannes likevel til varme i materialet, og selve tverrbindingen er eksoterm. For temperatursensitive komponenter må derfor komponenttemperaturen overvåkes sammen med dosen – kortere eksponering ved høyere effekt er ikke automatisk det mildeste alternativet.
Hvorfor avtar UV-intensiteten med sjikttykkelsen?
Årsaken til denne dempingen er absorpsjon i matrisematerialet og fotoinitiatoren: hver ekstra tykkelsesøkning forbruker en konstant andel av den gjenværende strålingen. For klare, homogent absorberende systemer kan dette tilnærmes med Beer-Lamberts lov:
I(z) = I₀ · e−αz
der I₀ = innfallende irradians, I(z) = irradians ved dybde z, α = effektiv absorpsjonskoeffisient.
Ved konstant eksponeringstid følger den kumulative dosen D(z) samme eksponentielle form – regneeksempelet nedenfor bruker den mer vanlige koeffisienten µ i stedet for α, fysisk sett samme størrelse.
For fylte støpemasser er denne enkle modellen ofte ikke tilstrekkelig, fordi spredning ved pigmenter, fyllstoffer og grenseflater kommer i tillegg – strålingen blir ikke bare absorbert, men også ytterligere svekket langs en lengre, diffus vei.
Regneeksempel: Når overflatedosen bunnen av fugen?
Svekkelsen av strålingen over lagtykkelsen kan anslås i forenklet form med Lambert-Beer-loven:
D(z) = D₀ · e−µz
hvor D₀ = overflatedose, D(z) = dose ved dybde z, µ = materialavhengig ekstinksjonskoeffisient.
Illustrerende forutsetninger for en 2 mm tykk, lett fylt epoksy-støpemasse ved 365 nm:
- Nødvendig minimumsdose ved bunnen av fugen (ifølge limets datablad): Dmin = 1 500 mJ/cm²
- Målt restgjennomtransmisjon av massen ved 2 mm lagtykkelse: T ≈ 30 % (verdier for lignende fylte systemer ligger vanligvis i området 20–40 %, avhengig av fyllstoffinnhold, og bør måles på det faktiske materialet)
Dette gir den nødvendige overflatedosen:
D₀ = Dmin / T = 1 500 mJ/cm² / 0,30 ≈ 5 000 mJ/cm²
Hvis utstyret, innenfor det tillatte prosessvinduet (tid, temperaturbudsjett), kun leverer for eksempel 3 000 mJ/cm² ved overflaten, blir bunnen av fugen liggende på omtrent 900 mJ/cm² – under minimumsdosen. Batchen herder gjennom ved overflaten, men ikke ved bunnen. Mulige tiltak i så fall: redusere lagtykkelsen, bytte til et lim med høyere transmisjon ved den valgte bølgelengden, tilføre bestråling fra siden, eller gå over til et dual-cure-system. Den faktiske transmisjonen til en støpemasse kan måles på en materialprøve med et spektroradiometer, i stedet for å anslås ut fra databladverdier.
Transmisjonen til fugepartneren avgjør hvor mye av overflatedosen som når frem til limlinjen. En målt transmisjon gir den optiske tettheten og omvendt; med flere lag i strålebanen multipliseres transmisjonene deres. I detalj i kalkulatoren for transmisjon og optisk tetthet.
Kalkulatoren kjører helt i nettleseren din — ingen data overføres.
Dual-cure-systemer for områder som ikke kan bestråles
UV-stråling beveger seg i rette linjer og kan ikke bøye seg rundt hindringer. Høye komponenter på et kretskort (elektrolytkondensatorer, kontakter, spoler), underskjæringer, hulrom eller et lukket hus som bestråles fra utsiden, skaper alle skyggeområder der limet forblir flytende uten et tilleggstiltak. Dual-cure-lim løser dette ved hjelp av en andre, UV-uavhengig herdevei:
| Dual-cure-type | Sekundær mekanisme | Typisk bruk |
|---|---|---|
| UV + varme | Temperaturen holdes i et definert tidsrom (f.eks. 15–30 minutter ved 125–150 °C) | Maksimal styrke og temperaturbestandighet; øker glassovergangstemperaturen i tillegg til UV-herdingen |
| UV + fuktighet | Luftfuktighet over et fastsatt tidsrom (f.eks. 24 timer) | Store spalter eller monteringer der etterherding med varme ikke er praktisk |
| UV + anaerob herding | Herding i fravær av oksygen, i nærvær av metallioner | Potting eller liming dypt inne i metallmonteringer, f.eks. gjengelåsing |
Praktisk tips for oppdagelse: en UV-indikatorfilm ved limestedet, eksponert under produksjonsbetingelser, gjør skyggeområder synlige som ueksponerte flekker før den første produksjonskjøringen.
Utforming og frigivelse av prosessen: seks steg
Utformingen følger en fast rekkefølge; hvert steg forutsetter det foregående:
- Dokumenter materialsystemet og det tillatte prosessvinduet.
- Kontroller transmisjonen til substrat, belegg og limfuge i det relevante spektrale området.
- Velg kilde og geometri slik at kant- og skyggeområder også nås.
- Registrer irradians og dose på et representativt målepunkt.
- Kvalifiser temperatur og syklustid sammen med herderesultatet.
- Definer grenser for serieovervåking, alarm og rekalibrering.
En herdet liming kan ikke kontrolleres visuelt. Fordi den avgjørende prosessvariabelen er usynlig, krever hver godkjent limeprosess en målt verdi: irradiansen ved fugeposisjonen og den resulterende dosen. For innledende prosessutforming og sammenligning av kilder gir UVpad spekteret på komponentnivå; for gjentatte kontroller er et bredbånds radiometer som RMD Pro tilstrekkelig. Tilpasning mellom sensor og kilde har betydning: hvor mye en bredbåndssensor kan avvike i forhold til et smalbånds LED-spektrum, vises av spektralt avvik.
Ved siden av den optiske dosen hører temperatur til i samme målekjede: kommersielle UV-radiometre registrerer ikke infrarød irradians, så den termiske effekten fanges vanligvis opp som en økning i komponenttemperatur via et kontaktløst pyrometer [2]. Varme kan være en fordel eller en risiko avhengig av anvendelsen, men den er alltid en del av prosessvinduet – for temperaturfølsomme komponenter (elektronikk, optiske klebemidler) bør den frigis og overvåkes like grundig som selve dosen.
Hvilke instrumenter som registrerer irradians og dose på målepunktet, vises av produktoversikten for måling av UV-dose og irradians.
Prosessovervåking ved industriell UV-liming
I serieproduksjon flyttes målingen inn i linjen: UV-herdingssensorer forblir permanent i strålebanen, og curelog registrerer opptil 2 000 målinger per sekund over fire spektrale områder, og synliggjør dermed profilen til en raskt kjørende herdingslinje. Begge tilnærmingene svarer på samme spørsmål – opererer kilden fortsatt innenfor sitt godkjente vindu? At den ikke forblir der automatisk over tid, er beskrevet under aldring av UV-lamper og UV-LED-er: toppbølgelengden og utgangseffekten endres, ofte så langsomt at det ikke merkes under pågående drift før deler faller utenfor det godkjente vinduet. Mer generelt er denne trenden mot kontinuerlig inline-overvåking også synlig hos andre produsenter av UV-herdingssystemer i sammenheng med Industri 4.0.
For prøveserier og materialgodkjenninger utenfor linjen finnes bestrålingskamre med definert geometri, samt, for prosessiden, kontrollenheter med tidtaker-, dimme- og triggerfunksjoner, og resten av UV-LED-lyskildeserien.
Hva viser vitenskapelige publikasjoner?
Våre egne kundepublikasjoner viser også UV-liming i flere fasetter – fra overflateforbehandling for limte forbindelser til innkapsling av fotovoltaiske moduler.
Undersøker hvordan en UVO-forbehandling endrer den interlaminære seigheten til koekstruderte epoksy-LMPAEK-limte forbindelser – bevis på at UV-behandling ikke bare herder, men kan påvirke selve forbindelsens styrke.
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. "Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness." Composites Part B: Engineering 323 (2026): 113727.
Overvåker et silikonlim under UV-eksponering i høyvakuum med en enkelt multiparametersensor – en anvendelse for samme type prosessovervåking som kjøres via en UVpad på bakken.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Sammenligner fire innkapslingsmaterialer for fotovoltaiske moduler under UV-eksponering i Atacama-ørkenen – innkapsling under ekstrem UV-belastning, lik det e-mobilitetssamlinger kan oppnå.
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. "Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert." Solar Energy 228 (2021): 625-635.
Undersøker det oksygenpåvirkede laget i multilagsfotopolymerer – effekten som gjør at overflaten forblir klebrig mens kjernen allerede er fullstendig kryssbundet.
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. "Effect of the oxygen affected layer in multilayered photopolymers." Polymer Chemistry 8.31 (2017): 4596-4602.
Viser, for ultrahurtigherdende akrylater, hvordan valg og mengde av komonomer forskyver de termomekaniske egenskapene til det kryssbundne nettverket.
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. "Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker." Journal of Applied Polymer Science 136.13 (2019): 47294.
Videre arbeid fra fagfeltene fotokjemi og polymerforskning, samt stereolitografi, kryssbinding og belegg, er listet under Publikasjoner av kunder – etter emne.
Publikasjonsfinneren viser alle publikasjoner om liming og potting vi vet om – søkbare etter enhet, felt og søkeord.
Teknisk bakgrunn og videre lesning
[1] : ScienceDirect – Spesifikke fotoinitieringssystemer ved 365, 385, 395 og 405 nm
[2] : uvmeasurement.org – Radiometriske metoder for UV-prosessdesign og prosessovervåking
FAQ om utforming av UV-liming- og pottingprosesser
Hvilken bølgelengde passer til UV-limet mitt?
Det som er avgjørende, er overlappingen mellom kildespekteret og absorpsjonsbåndet til fotoinitiatoren, sammen med transmisjonen til delen som skal limes. Limets datablad er bindende, bekreftet av en spektral måling bak den virkelige delen – den nominelle LED-betegnelsen alene er ikke tilstrekkelig.
Hvor dypt trenger UV-stråling inn i en pottemasse?
Inntrengningsdybden følger tilnærmet Lambert-Beers lov og avhenger av fyllstoff, farge, fotoinitiatorkonsentrasjon og bølgelengde. Den kan ikke utledes fra overflateirradians alene; den må måles på det virkelige materialet, for eksempel med et spektroradiometer.
Hva er dual-cure-lim, og når er de nødvendige?
Dual-cure-lim kombinerer rask UV-fiksering med en andre herdevei som er uavhengig av UV (varme, fuktighet eller anaerob herding). De brukes når skyggelagte områder – for eksempel under høye komponenter eller inne i lukkede hus – ikke kan bestråles tilstrekkelig.
Hvor måles UV-dosen ved liming?
Ved fugeposisjonen, ikke ved emitterhuset og ikke på toppen av delen når limet ligger under. Målestedet må representere det minst gunstige punktet i den virkelige sammenstillingen; den spektrale samsvaren mellom sensor og kilde spiller også en rolle, fordi en dårlig samsvarende bredbåndssensor gir markant avvikende avlesninger under smalbånds-LED-er.
Hvilket akseptkriterium frigir en UV-limeprosess?
En herdet liming kan ikke inspiseres visuelt. Frigivelse gis derfor mot et par verdier – minimumsdose ved målestedet og tillatt temperatur på delen – underbygget av herderesultatet fra kvalifiseringen, samt grenser for alarm og rekalibrering i seriedrift.
Hvordan kan en UV-limeprosess overvåkes i seriedrift?
Gjennom UV-herdesensorer som er permanent installert i strålebanen, og kontinuerlig loggende instrumenter som til alle tider sammenligner irradians og dose mot det frigitte prosessvinduet og rapporterer avvik – for eksempel fra aldring av kilden – i realtid.
Hvilke UV-lim passer til elektronikkproduksjon og e-mobilitet?
Avhengig av kravet, radikalt herdende akrylater (rask fiksering) eller kationisk herdende epoksyer (lav krymping, høy temperatur- og kjemikaliebestandighet), ofte som et dual-cure-system for skyggelagte områder på tett bestykkede sammenstillinger.
Relaterte anvendelsesområder
Liming med lys grenser direkte mot tre andre felt: UV-herding og fotopolymerisering gir grunnlaget om initiator, spektrum og oksygeninhibering, elektronikk og halvlederproduksjon bruker de samme innpotting- og innkapslingstrinnene i etterbehandlingen, og i bilindustrien skaper batterimoduler og kraftelektronikk stadig nye, ofte kraftig skyggelagte limgeometrier. I tillegg kommer automatisering og prosessintegrasjon for overvåking i sykluser og optikk og presisjonskomponenter for sammenføyning av optiske deler. Der limet doseres av en robot og herdes direkte på påføringspunktet, kommer banegeometri i tillegg som en påvirkende faktor – se robotikk. Det fulle bildet finner du i oversikten UV-anvendelser.
Forfatter: Dr. Mark Paravia
Dr.-Ing. Mark Paravia er daglig leder for Opsytec Dr. Gröbel GmbH i Ettlingen og leder det akkrediterte kalibreringslaboratoriet. Etter sin forskning på pulserende xenon-eksimerutladninger ved Institute of Lighting Technology ved KIT, er hans nåværende fokus på optisk strålingsmåleteknikk. Han er nestleder i DIN Standards Committee FNL 7 «Optical Radiation» og medlem av DVGW Project Group on UV Disinfection.
Få råd om din UV-limeprosess
Ikke sikker på om UV-dosen din fortsatt når bunnen av skjøten? Vi måler spekteret og irradiansen din på den virkelige komponenten og gir deg råd om riktig bølgelengde, geometri og prosessovervåking – send oss spørsmålet ditt eller be direkte om en UVpad-måling.
