


可靠设计紫外粘接、灌封与封装工艺
在紫外粘接、灌封与封装中,真正决定工艺效果的是反应区内的辐射,而不是光源的标称功率。工件本身如同光学滤光片;粘接间隙、层厚、颜料以及遮蔽区域都会改变实际到达的辐射。因此,合理的设计需要将材料数据、工件透过率、辐照几何、剂量与温度都与工件处的明确验收标准相关联。
关于究竟哪种材料适用,请参见紫外固化胶粘剂、涂料与灌封材料的选择;固化的反应机理与工艺变量在紫外固化与光聚合基础中有详细说明。本页则从材料已确定、需要针对实际工件进行工艺设计的阶段开始介绍。
六种典型工艺及其关键参数
紫外粘接、灌封和封装适用于所有需要接头快速、精确固化且不使部件承受热应力的场合。每种工艺中起决定作用的参数各不相同:
- 光学粘接(透镜、棱镜、摄像模组):粘合剂位于玻璃或涂层之后——而该涂层可能恰好阻挡了光引发剂所需的波段。部件透过率和收缩率至关重要,因为收缩会使对准度偏移。
- 显示屏和触摸屏:在紧凑的节拍时间内存在大面积、薄间隙:此时起决定作用的是整个面积上辐照度的均匀性,而非中心的峰值。
- 传感器和连接器灌封:灌封高度从一毫米到数毫米不等,外壳壁会产生阴影。关键问题是最小剂量是否仍能到达灌封底部——或者是否需要双重固化体系。
- 印刷电路板和高密度组件:较高的元件会在相邻粘接位置投下阴影。关键在于辐照几何形状和入射角,而非发射器的功率。
- 电池模组和电力电子设备:大面积、部分弯曲的接合表面,且温度预算有限。将剂量释放与部件温度协同控制是关键步骤。
- 医疗技术和微流控:间隙小、公差紧,且释放过程须予以记录。真正能代表接头位置的可重复测量点至关重要。
工艺设计中关于粘合剂的关键要点
紫外光固化及光固化胶粘剂由单体或低聚物与光引发剂组成,光引发剂在匹配波长下分解为活性物质并引发交联反应。反应路径、氧阻聚作用以及主要工艺变量的推导详见紫外固化与光聚合基础。
在设计粘接或灌封工艺时,数据表中有三项参数至关重要:光引发剂的吸收范围、最小剂量,以及该体系是否具有独立于辐照的第二固化途径。其余因素则取决于具体部件。
粘接层与涂层有何区别
涂层暴露在环境空气中,表面的氧气是主要问题。相比之下,粘接层通常是被覆盖的——辐射通过部件或从侧面照射,因此氧气渗入相应较少。这里更重要的是部件的光谱透过率和接头的几何形状。光谱、剂量率与交联之间的内在关系概述见紫外固化与光聚合。
波长:需要在工件处确定的因素
光引发剂仅在有限波段内吸收——若功率再强,波长不对也无法激发它。工业级LED在365、385、395和405 nm处的峰值具有哪些区别特性,以及哪些光引发剂体系与之匹配,可在技术页面上进行比较,参见用于UVA、UVB和UVC的紫外LED [1]。
对于工艺设计而言,真正重要的是最终到达实际工件背面的辐照量——而这正是以下规则所决定的。
决策依据,而非LED标称波长
波长取决于光引发剂的吸收范围以及整个部件组件的透过率。较短的波长可能在表面被强烈吸收,而较长的UVA或紫光波长通常能更好地穿透透明基材和较厚的涂层。
因此,决定选择的关键在于在实际部件背后或在具有代表性的工艺几何结构上进行的光谱测量;仅按LED标称波长笼统分配是不够的。各个峰值的特性——半高全宽(FWHM)、制造公差以及随结温变化的漂移——在UVA、UVB和UVC用紫外LED技术页面中进行了比较。

点光源还是面光源——几何结构起什么作用?
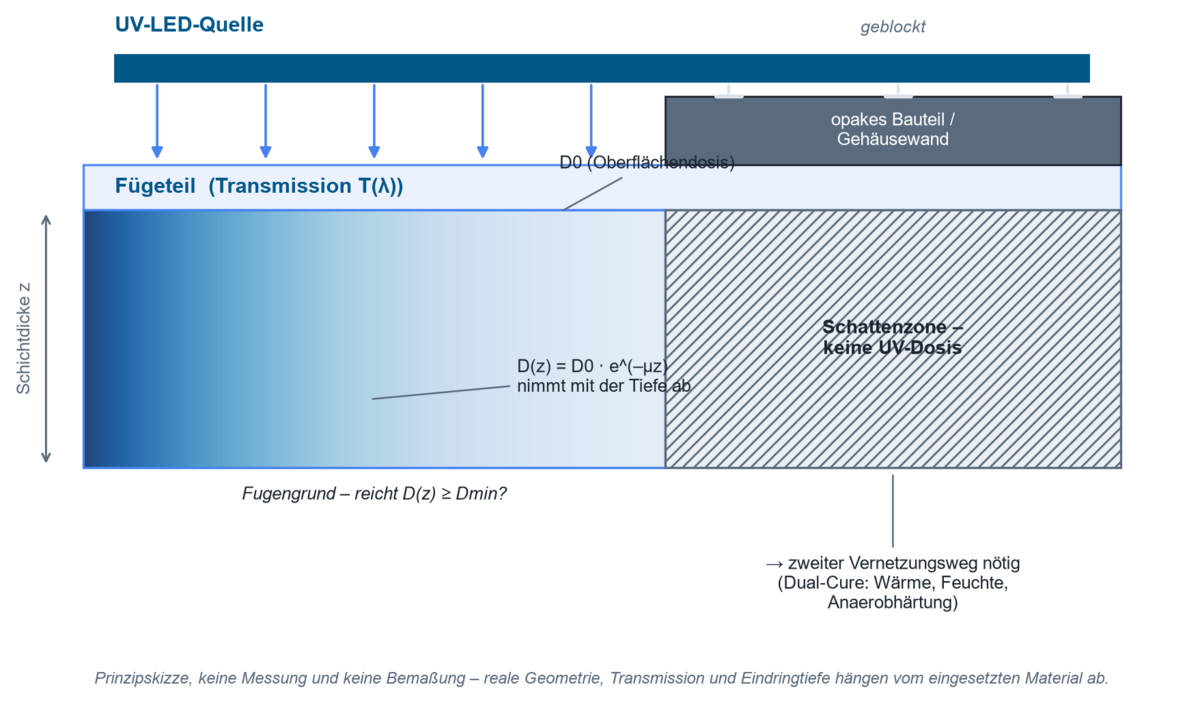
小点状胶点(连接器、传感器、已贴装的 PCB)适合采用紫外 LED 点光源,在几 mm² 的范围内提供高辐照度。较长的胶缝或一次固化多个零件则适合面光源或沿输送带布置的模块化线阵系统。真正的设计问题并不是点光源与面光源之别,而是遮挡:壳体边缘、金属框架、不透光元件和倒钩会形成无法照射到的区域。在制造设备之前,通过光学仿真计算辐照度场是值得的,该仿真可基于导入的零件几何结构进行。无法照射到的区域并不是可以容忍的设计细节——它需要第二种固化机制,相关内容见双重固化系统一节。
用于电子、传感器、光学和电动交通领域的紫外胶粘剂
在电子和半导体制造中,紫外胶粘剂正日益承担起传统上由焊接完成的任务:元器件粘接、保形涂覆和显示屏组装等工艺,相比焊接或热固化系统,可在更低的工艺温度和更短的周期时间内实现。在传感器领域,小型元器件的紧密配合公差最为重要;在光学领域,尺寸稳定性则更为关键——因此在光学组件中粘接玻璃、金属和聚合物时,阳离子固化环氧体系因收缩率更低,往往比丙烯酸酯体系更常被采用。
电动交通领域有其自身的限制条件:功率密度不断提升,而安装空间却在缩小,对温度、化学和机械性能的要求也随之提高,此外柔性基材和曲面柔性电路板(Flex-PCB)的应用也日益增多。对于驱动系统中的电池模组、电力电子器件和传感器而言,这意味着紫外胶粘剂不仅要能快速固定,还必须在车辆的整个使用寿命期内保持稳定。
实例解析:表面剂量能否到达接头底部?
辐射强度随层厚度的衰减可通过朗伯-比尔定律进行简化估算:
D(z) = D₀ · e−µz
其中 D₀ = 表面剂量,D(z) = 深度 z 处的剂量,µ = 材料相关的消光系数。
示例假设:适用于365 nm波长下厚度为2 mm、轻度填充的环氧灌封材料:
- 接头底部所需的最小剂量(根据粘合剂数据表):Dmin = 1,500 mJ/cm²
- 该材料在2 mm层厚下的实测残余透过率:T ≈ 30%(类似填充体系的数值通常在20~40%范围内,具体取决于填料含量,应在实际材料上进行测量)
由此得出所需的表面剂量:
D₀ = Dmin / T = 1,500 mJ/cm² / 0.30 ≈ 5,000 mJ/cm²
如果设备在允许的工艺窗口(时间、温度限制)内,在表面仅能提供例如3,000 mJ/cm²的剂量,则接头底部所获得的剂量仅约为900 mJ/cm²——低于最小剂量要求。该批次在表面已固化,但底部未固化。此时可选的方案包括:减小层厚、改用在所选波长下透过率更高的粘合剂、从侧面增加辐照,或改用双重固化体系。灌封材料的实际透过率应通过光谱辐射计在材料样品上进行测量,而非仅依据数据表数值进行估算。
接合件的透过率决定了表面剂量中有多少能够到达粘接线。测得的透过率可换算出光密度,反之亦然;当光路中存在多层材料时,各层的透过率相乘。详情请参见透过率与光密度计算器。
该计算器完全在您的浏览器中运行——不会传输任何数据。
用于无法照射区域的双重固化系统
紫外辐射沿直线传播,无法绕过障碍物弯曲。PCB上的高元件(电解电容器、连接器、线圈)、凹槽、空腔,或从外部照射的封闭外壳,都会产生阴影区域,在没有额外措施的情况下,胶粘剂会在这些区域保持液态。双重固化胶粘剂通过第二种不依赖紫外线的固化途径解决了这一问题:
| 双重固化类型 | 次级固化机制 | 典型应用 |
|---|---|---|
| 紫外线 + 加热 | 在设定时间内保持温度(例如在125~150 °C下保持15~30分钟) | 最高强度和耐温性;在紫外固化的基础上进一步提高玻璃化转变温度 |
| 紫外线 + 湿气 | 在设定时间内的环境湿度(例如24小时) | 间隙较大或不适合进行热后固化的组件 |
| 紫外线 + 厌氧固化 | 在无氧、存在金属离子的条件下固化 | 金属组件深处的灌封或粘接,例如螺纹锁固 |
检测实用建议:在粘接部位放置紫外指示膜,在生产条件下进行曝光,可在首次生产运行前将阴影区域显示为未曝光的斑点,从而使其清晰可见。
设计并发布工艺:六个步骤
该设计遵循固定顺序;每一步都以前一步为前提:
- 记录材料体系及允许的工艺窗口。
- 检查基材、涂层和粘接间隙在相关光谱范围内的透过率。
- 选择光源和几何布置,确保边缘及阴影区域也能被照射到。
- 在具有代表性的测量位置采集辐照度和剂量。
- 结合固化结果对温度和周期时间进行验证。
- 为批量监控、报警和重新校准设定限值。
固化后的粘接无法通过目视检查。由于决定性的工艺变量是不可见的,每一个已批准的粘接工艺都需要一个测量值:接合位置的辐照度以及由此产生的剂量。在工艺初始设计和光源比较阶段,UVpad可在元件层面提供光谱;对于常规检测,采用宽带辐射计(如RMD Pro)即已足够。传感器与光源的匹配至关重要:宽带传感器相对窄带LED光谱可能出现多大偏差,可参见光谱失配。
除光学剂量外,温度也属于同一测量链的一部分:市售紫外辐射计无法采集红外辐照度,因此热效应通常通过非接触式高温计以元件温升的形式采集[2]。热量对应用而言可能是益处,也可能是风险,但它始终是工艺窗口的一部分——对于温度敏感元件(电子器件、光学胶),应像对待剂量本身一样严格地对其进行发布和监控。
哪些仪器可在测量位置采集辐照度和剂量,可参见紫外剂量与辐照度测量产品概览。
工业紫外粘接中的过程监控
在批量生产中,测量被集成到产线中:紫外固化传感器始终固定安装在光路中,而curelog每秒可在四个光谱范围内记录最多2,000次测量,从而清晰呈现出高速运行固化产线的辐照曲线。这两种方法回答的是同一个问题——光源是否仍在其许可的工作窗口内运行?随着时间推移,光源并不会自动保持在该窗口内,这一点在紫外灯与紫外LED的老化中有详细说明:峰值波长和输出功率会发生偏移,且往往变化缓慢,以至于在持续运行期间不易察觉,直到部件超出许可窗口范围。从更广泛的角度看,在工业4.0的背景下,其他紫外固化系统制造商也呈现出向连续在线监控发展的趋势。
对于产线之外的试验系列和材料认证,可提供具有确定几何结构的辐照箱;在工艺方面,还提供带定时、调光和触发功能的控制单元,以及紫外LED光源系列的其他产品。
科学出版物揭示了什么?
我们客户自己发表的出版物也从多个方面展示了紫外线粘接——从粘接接头的表面预处理到光伏组件的封装。
研究了UVO预处理如何改变共挤出环氧-LMPAEK粘接接头的层间韧性——证明紫外线处理不仅仅是固化,还能影响接头强度本身。
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. "Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness." Composites Part B: Engineering 323 (2026): 113727.
使用单一多参数传感器在高真空环境下的紫外线照射中监测有机硅粘合剂——这种应用与地面上通过UVpad进行的同类工艺监测相似。
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
比较了阿塔卡马沙漠中紫外线照射下四种光伏组件封装材料——在极端紫外线负荷下的封装,与电动交通部件可能达到的水平相似。
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. "Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert." Solar Energy 228 (2021): 625-635.
研究了多层光聚合物中受氧气影响的层——这种效应使表面保持粘性,而核心部分已经完全交联。
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. "Effect of the oxygen affected layer in multilayered photopolymers." Polymer Chemistry 8.31 (2017): 4596-4602.
展示了对于超快固化丙烯酸酯,共聚单体的种类和用量如何改变交联网络的热机械性能。
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. "Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker." Journal of Applied Polymer Science 136.13 (2019): 47294.
光化学与聚合物研究、以及立体光刻、交联与涂层主题领域的更多研究成果,请参见客户出版物——按主题分类。
出版物检索工具列出了我们所知的所有关于粘接与灌封的出版物——可按设备、领域和关键词进行搜索。
紫外粘接与灌封工艺设计常见问题
哪种波长适合我使用的紫外胶粘剂?
决定因素是光源光谱与光引发剂吸收带之间的重叠程度,以及接合部件的透过率。胶粘剂数据表具有约束力,须通过在真实部件后方进行光谱测量加以确认——仅凭LED的标称参数并不足够。
紫外辐射在灌封材料中的穿透深度如何?
穿透深度大致遵循朗伯-比尔定律,并取决于填料、颜色、光引发剂浓度和波长。它无法仅从表面辐照度推算得出,而必须在真实材料上进行测量,例如使用光谱辐射计。
什么是双重固化胶粘剂,何时需要使用?
双重固化胶粘剂将快速紫外固定与第二条独立于紫外线的固化路径(热固化、湿固化或厌氧固化)相结合。当阴影区域——例如高大元件下方或封闭外壳内部——无法获得充分辐照时,便需要采用此类胶粘剂。
粘接过程中紫外剂量应在何处测量?
应在接合部位测量,而非在发射器外壳处,也不是在胶粘剂位于下方时于部件顶部测量。测量位置必须代表实际组件中最不利的位置;此外,传感器与光源之间的光谱匹配度同样重要,因为匹配不佳的宽带传感器在窄带LED下会产生明显偏差的读数。
哪种验收标准可用于放行紫外粘接工艺?
固化后的粘接接头无法通过目视检查。因此,放行须依据一对数值——测量位置处的最小剂量和允许的部件温度——并以工艺验证阶段获得的固化结果为支撑,同时在批量生产中设定报警与重新校准的限值。
如何在批量生产中监控紫外粘接工艺?
可通过永久安装在光路中的紫外固化传感器,以及持续记录数据的仪器实现监控,这些仪器随时将辐照度和剂量与已放行的工艺窗口进行比对,并实时报告偏差——例如光源老化所导致的偏差。
哪些紫外胶粘剂适用于电子制造和电动出行领域?
根据具体需求,可选用自由基固化型丙烯酸酯(快速固定)或阳离子固化型环氧树脂(低收缩率、高耐温性和耐化学性),对于高密度组装件上的阴影区域,通常采用双重固化系统。
作者:Dr. Mark Paravia
Dr.-Ing. Mark Paravia是Opsytec Dr. Gröbel GmbH(位于埃特林根)的总经理,并负责领导公司经认可的校准实验室。在卡尔斯鲁厄理工学院(KIT)照明技术研究所从事脉冲氙气激子放电研究之后,他目前的研究重点是光学辐射测量技术。他是德国标准化学会(DIN)标准委员会FNL 7「光学辐射」的副主席,同时也是德国燃气与水工业协会(DVGW)紫外线消毒项目组的成员。
