


Projetando colagem, encapsulamento e potting UV com confiabilidade
Na colagem, no potting e no encapsulamento UV, é a radiação na zona de reação que decide o processo – não a potência nominal da fonte. As peças atuam como filtros ópticos; a folga de colagem, a espessura da camada, os pigmentos e as áreas sombreadas alteram a radiação que efetivamente chega. Um projeto sólido, portanto, relaciona os dados do material, a transmissão da peça, a geometria de irradiação, a dose e a temperatura a um critério de aceitação definido na peça de trabalho.
Qual material entra em questão é abordado em seleção de adesivos, revestimentos e compostos de potting de cura UV; o mecanismo de reação e as variáveis de processo da cura são explicados em fundamentos da cura UV e fotopolimerização. Esta página começa onde o material já está definido e o processo precisa ser projetado na peça real.
Seis processos típicos e sua grandeza crítica
A colagem UV, o encapsulamento e a encapsulação são utilizados sempre que uma junta precisa curar rapidamente, com precisão e sem sobrecarregar termicamente o componente. Em cada processo, uma grandeza diferente é decisiva:
- Colagem óptica (lentes, prismas, módulos de câmera): o adesivo fica atrás de um vidro ou revestimento – e esse revestimento pode bloquear exatamente a faixa que o fotoiniciador precisa. A transmissão da peça e a retração são críticas, pois a retração desalinha o conjunto.
- Displays e telas sensíveis ao toque: uma folga grande e fina com tempo de ciclo apertado: aqui, o que decide é a uniformidade da irradiância em toda a área, e não o valor de pico no centro.
- Encapsulamento de sensores e conectores: alturas de encapsulamento de um a vários milímetros e paredes do invólucro que geram sombra. A questão crítica é se a dose mínima ainda chega ao fundo do encapsulamento – ou se é necessário um sistema de cura dupla.
- Placas de circuito impresso e montagens densamente povoadas: componentes altos geram sombra sobre pontos de colagem vizinhos. A geometria de irradiação e o ângulo de incidência são críticos, não a potência do emissor.
- Módulos de bateria e eletrônica de potência: superfícies de junção grandes, parcialmente curvas, com um orçamento de temperatura limitado. Liberar a dose e a temperatura da peça em conjunto é a etapa crítica.
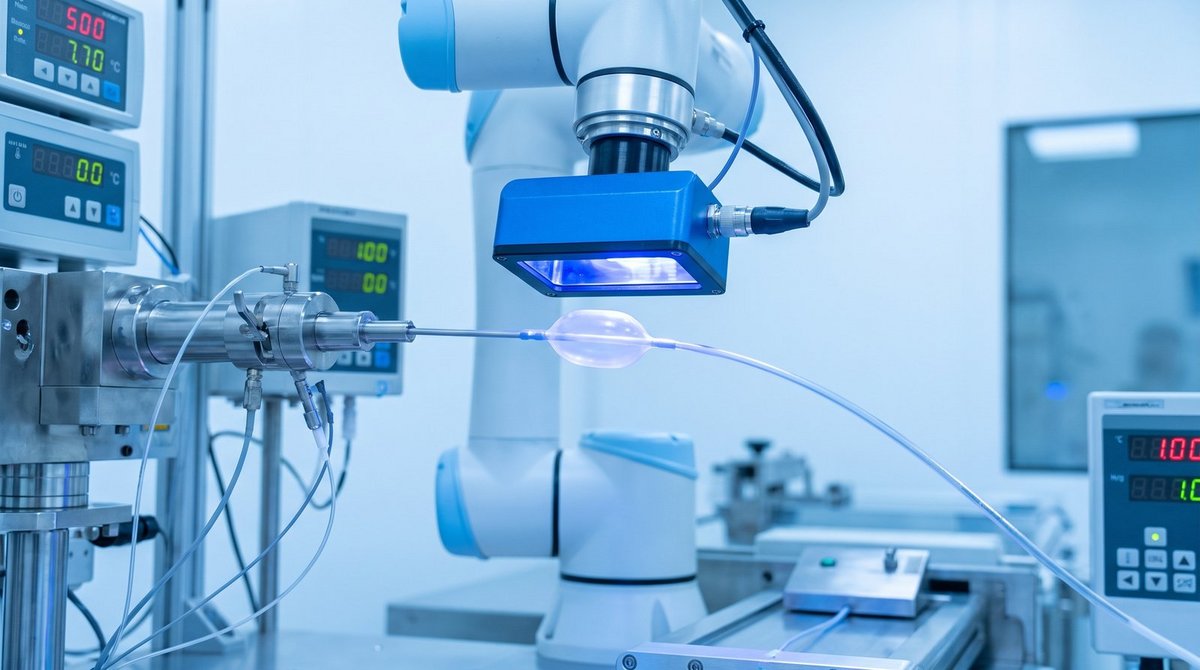
- Tecnologia médica e microfluídica: folgas pequenas, tolerâncias apertadas e liberações que precisam ser documentadas. Um local de medição reprodutível, que realmente represente a posição da junta, é crítico.
O que importa sobre o adesivo para o design do processo
Adesivos de cura UV e cura por luz consistem em monômeros ou oligômeros e um fotoiniciador que se decompõe em espécies reativas no comprimento de onda correspondente e inicia a reticulação. As vias de reação, a inibição por oxigênio e as variáveis de processo determinantes são derivadas nos fundamentos da cura UV e fotopolimerização.
Para o design de um processo de colagem ou encapsulamento, três valores da folha de dados são importantes: a faixa de absorção do fotoiniciador, a dose mínima e se o sistema possui uma segunda via de cura independente da radiação. Tudo o mais é decidido na peça.
O Que Diferencia uma Linha de Colagem de um Revestimento?
Um revestimento fica exposto ao ar ambiente; ali, o oxigênio na superfície é o principal problema. Uma linha de colagem, por outro lado, geralmente fica coberta – é irradiada através do componente ou lateralmente, com uma entrada de oxigênio correspondentemente menor. O que importa mais aqui é a transmissão espectral do componente e a geometria da junta. As relações subjacentes entre espectro, taxa de dose e reticulação estão resumidas em Cura UV e Fotopolimerização.
Comprimento de onda: o que precisa ser definido na peça
Um fotoiniciador absorve apenas dentro de uma faixa limitada – uma fonte mais potente no comprimento de onda errado não irá excitá-lo. Quais propriedades distinguem os picos dos LEDs industriais em 365, 385, 395 e 405 nm, e quais sistemas de fotoiniciadores correspondem a eles, é comparado na página de tecnologia em LEDs UV para UVA, UVB e UVC [1].
Para o desenvolvimento do processo, o que importa é o que ainda chega atrás da peça real – e é exatamente isso que a regra a seguir determina.
Uma regra de decisão em vez do comprimento de onda nominal do LED
O comprimento de onda é derivado da faixa de absorção do fotoiniciador e da transmissão do conjunto completo da peça. Comprimentos de onda mais curtos podem ser fortemente absorvidos nas superfícies, enquanto comprimentos de onda UVA ou violeta mais longos frequentemente penetram melhor em substratos transparentes e em espessuras de camada maiores.
O que rege a escolha é, portanto, uma medição espectral atrás da peça real, ou em uma geometria de processo representativa; uma atribuição genérica pelo comprimento de onda nominal do LED não é suficiente. As propriedades dos picos individuais – largura total a meia altura, tolerância de fabricação e o deslocamento com a temperatura de junção – são comparadas na página de tecnologia em LEDs UV para UVA, UVB e UVC.

Como a Peça de Junção Age como um Filtro Óptico?
A transmissão do componente determina qual parte do espectro chega até o adesivo. Opticamente transparente não significa transparente ao UV: muitos plásticos que parecem cristalinos na faixa visível apresentam queda acentuada abaixo de aproximadamente 380 nm; o vidro float é quase opaco na faixa UVB; e aditivos bloqueadores de UV em materiais de carcaça existem exatamente para essa finalidade. Na prática, isso significa que a curva de transmissão da peça de junção e a banda de absorção do iniciador precisam se sobrepor. Onde essa sobreposição é estreita, as opções se deslocam para um comprimento de onda mais longo, irradiação pelo lado da junção, sistemas de cura dupla que oferecem um segundo caminho de cura via calor ou umidade, e adesivos ativados por luz que continuam reagindo após a exposição.
Ponto ou Área – Qual o Papel da Geometria?
Pequenos pontos de adesivo (conectores, sensores, PCBs montadas) são adequados a uma fonte pontual UV-LED com alta irradiância em poucos mm². Costuras mais longas ou várias peças curadas ao mesmo tempo são adequadas a fontes de área ou sistemas modulares em matriz linear ao longo de uma esteira transportadora. A verdadeira questão de projeto não é ponto versus área, mas sim o sombreamento: bordas de carcaças, estruturas metálicas, componentes opacos e reentrâncias criam zonas que não podem ser alcançadas. Vale a pena calcular o campo de irradiância antes de construir o equipamento por meio de simulação óptica, que funciona com geometrias de componentes importadas. Uma zona inacessível não é um detalhe de projeto a ser tolerado – ela exige um segundo mecanismo de cura, abordado na seção sobre sistemas de cura dupla.
Adesivos UV para Eletrônica, Sensores, Óptica e Eletromobilidade
Na fabricação de eletrônica e semicondutores, os adesivos UV assumem cada vez mais tarefas que tradicionalmente eram reservadas à soldagem: a colagem de componentes, o revestimento conformal e a montagem de displays podem ser realizados com temperaturas de processo mais baixas e tempos de ciclo mais curtos do que a soldagem ou os sistemas de cura térmica. Em sensores, a tolerância de ajuste apertada para componentes pequenos é o que mais importa; na óptica, é a estabilidade dimensional – por isso, sistemas epóxi de cura catiônica são utilizados com mais frequência do que os acrilatos nesse caso, graças à menor contração, principalmente na colagem de vidro, metal e polímero em conjuntos ópticos.
A eletromobilidade traz suas próprias exigências: densidade de potência crescente aliada à redução do espaço de instalação, requisitos mais altos de resistência térmica, química e mecânica, além de substratos cada vez mais flexíveis e placas de circuito flexíveis (flex-PCBs) em superfícies curvas. Para módulos de bateria, eletrônica de potência e sensores em trens de força, isso significa que os adesivos UV não apenas precisam fixar rapidamente, mas também permanecer estáveis durante toda a vida útil do veículo.
Potting e Encapsulamento UV: Espessura de Camada e Áreas de Sombra
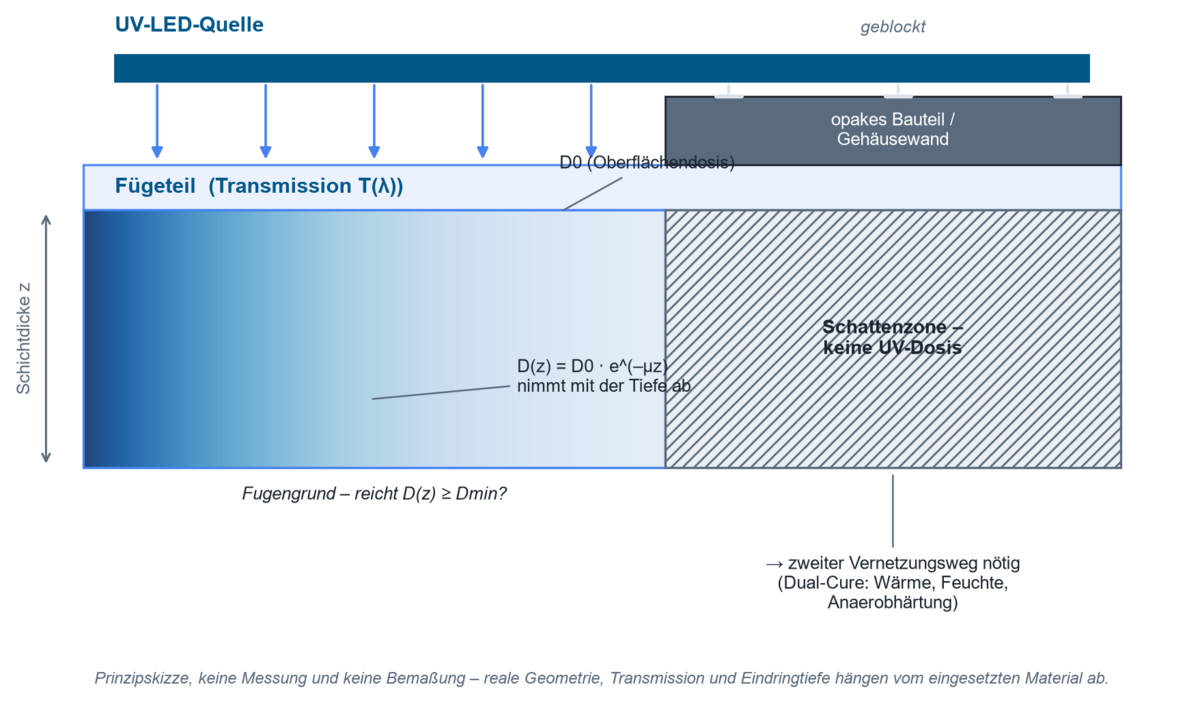
Compostos de potting e encapsulantes possuem uma espessura de camada que uma linha de colagem não possui. A radiação é absorvida e dispersa ao longo da profundidade – a superfície reage primeiro e a zona inferior por último, e com compostos carregados, pigmentados ou turvos, às vezes não reage de forma alguma. A profundidade de penetração depende simultaneamente do material de carga, da cor, da concentração de fotoiniciador e da altura da camada, e não pode ser derivada apenas da irradiância de superfície. Em montagens eletrônicas, o aspecto térmico se soma a isso: um UV-LED praticamente não gera carga infravermelha, mas parte de sua potência óptica ainda se converte em calor no material, e a reticulação em si é exotérmica. Para componentes sensíveis à temperatura, portanto, a temperatura do componente deve ser monitorada juntamente com a dose – uma exposição mais curta com potência mais alta não é automaticamente a opção mais suave.
Por Que a Intensidade UV Diminui com a Espessura da Camada?
A causa dessa atenuação é a absorção pelo material da matriz e pelo fotoiniciador: cada incremento adicional de espessura consome uma fração constante da radiação remanescente. Para sistemas transparentes e homogeneamente absorventes, isso pode ser aproximado pela lei de Beer-Lambert:
I(z) = I₀ · e−αz
onde I₀ = irradiância incidente, I(z) = irradiância na profundidade z, α = coeficiente de absorção efetivo.
Com tempo de exposição constante, a dose acumulada D(z) segue a mesma forma exponencial – o exemplo prático abaixo utiliza o coeficiente µ, mais comum, em vez de α, fisicamente a mesma grandeza.
Para compostos de encapsulamento (potting) carregados, esse modelo simples muitas vezes não é suficiente, pois o espalhamento em pigmentos, cargas e interfaces se soma ao quadro – a radiação não é apenas absorvida, mas também enfraquecida ao longo de um caminho mais longo e difuso.
Exemplo Prático: A Dose na Superfície Alcança o Fundo da Junta?
A atenuação da radiação ao longo da espessura da camada pode ser estimada de forma simplificada com a lei de Lambert-Beer:
D(z) = D₀ · e−µz
onde D₀ = dose na superfície, D(z) = dose na profundidade z, µ = coeficiente de extinção dependente do material.
Premissas ilustrativas para um composto de encapsulamento epóxi levemente carregado, com 2 mm de espessura, a 365 nm:
- Dose mínima necessária no fundo da junta (conforme ficha técnica do adesivo): Dmin = 1.500 mJ/cm²
- Transmissão residual medida do composto a 2 mm de espessura de camada: T ≈ 30 % (valores para sistemas carregados semelhantes normalmente ficam na faixa de 20 % a 40 %, dependendo do teor de carga, e devem ser medidos no material real)
Isso resulta na dose necessária na superfície:
D₀ = Dmin / T = 1.500 mJ/cm² / 0,30 ≈ 5.000 mJ/cm²
Se o equipamento, dentro da janela de processo permitida (tempo, orçamento de temperatura), fornecer apenas, digamos, 3.000 mJ/cm² na superfície, o fundo da junta fica com aproximadamente 900 mJ/cm² – abaixo da dose mínima. O lote cura completamente na superfície, mas não no fundo. Opções nesse caso: reduzir a espessura da camada, mudar para um adesivo com maior transmissão no comprimento de onda escolhido, adicionar irradiação lateral ou migrar para um sistema de cura dupla. A transmissão real de um material de encapsulamento pode ser medida em uma amostra do material com um espectrorradiômetro, em vez de estimada a partir de valores da ficha técnica.
A transmissão do parceiro de colagem determina qual parcela da dose superficial chega até a linha de colagem. Uma transmissão medida fornece a densidade óptica e vice-versa; com várias camadas no percurso do feixe, suas transmissões se multiplicam. Em detalhes na calculadora de transmissão e densidade óptica.
A calculadora é executada totalmente no seu navegador — nenhum dado é transmitido.
Sistemas de dupla cura para áreas que não podem ser irradiadas
A radiação UV se propaga em linhas retas e não contorna obstáculos. Componentes altos em uma placa de circuito impresso (capacitores eletrolíticos, conectores, bobinas), rebaixos, cavidades ou uma carcaça fechada irradiada por fora criam áreas de sombra em que o adesivo permanece líquido sem uma medida adicional. Os adesivos de dupla cura resolvem isso por meio de um segundo caminho de cura, independente da UV:
| Tipo de dupla cura | Mecanismo secundário | Uso típico |
|---|---|---|
| UV + calor | Temperatura mantida por um tempo definido (por exemplo, de 15 a 30 minutos a de 125 a 150 °C) | Resistência e resistência térmica máximas; eleva a temperatura de transição vítrea além da cura UV |
| UV + umidade | Umidade ambiente ao longo de um tempo definido (por exemplo, 24 h) | Grandes vãos ou conjuntos em que a pós-cura com calor não é viável |
| UV + cura anaeróbica | Cura na ausência de oxigênio, na presença de íons metálicos | Encapsulamento ou colagem em pontos profundos de conjuntos metálicos, por exemplo, travamento de roscas |
Dica prática para detecção: um filme indicador de UV no local da colagem, exposto nas condições de produção, torna as áreas de sombra visíveis como pontos não expostos antes da primeira execução de produção.
Projetando e liberando o processo: seis etapas
O projeto segue uma ordem fixa; cada etapa pressupõe a anterior:
- Documente o sistema de materiais e a janela de processo permitida.
- Verifique a transmissão do substrato, do revestimento e da folga de colagem na faixa espectral relevante.
- Escolha a fonte e a geometria para que as zonas de borda e sombreadas também sejam alcançadas.
- Capture a irradiância e a dose em um local de medição representativo.
- Qualifique a temperatura e o tempo de ciclo juntamente com o resultado da cura.
- Defina limites para monitoramento em série, alarme e recalibração.
Uma colagem curada não pode ser verificada visualmente. Como a variável decisiva do processo é invisível, todo processo de colagem aprovado precisa de um valor medido: a irradiância na posição da junta e a dose resultante. Para o projeto inicial do processo e a comparação de fontes, o UVpad fornece o espectro no nível do componente; para verificações recorrentes, um radiômetro de banda larga como o RMD Pro é suficiente. A compatibilidade entre sensor e fonte é importante: o quanto um sensor de banda larga pode divergir em relação a um espectro de LED de banda estreita é mostrado pela incompatibilidade espectral.
Além da dose óptica, a temperatura pertence à mesma cadeia de medição: radiômetros UV comerciais não capturam a irradiância infravermelha, portanto o efeito térmico geralmente é capturado como um aumento na temperatura do componente por meio de um pirômetro sem contato [2]. O calor pode ser um benefício ou um risco, dependendo da aplicação, mas é sempre parte da janela de processo – para componentes sensíveis à temperatura (eletrônicos, cimentos ópticos), ele deve ser liberado e monitorado com o mesmo rigor que a dose em si.
Quais instrumentos capturam a irradiância e a dose no local de medição é mostrado na visão geral de produtos de medição de dose UV e irradiância.
Monitoramento de Processo em Colagem UV Industrial
Na produção em série, a medição se move para a linha: os sensores de cura UV permanecem de forma permanente no caminho do feixe, e o curelog registra até 2.000 medições por segundo em quatro faixas espectrais, tornando visível o perfil de uma linha de cura de alta velocidade. Ambas as abordagens respondem à mesma pergunta – a fonte ainda está operando dentro da sua janela aprovada? O fato de que ela não permanece assim automaticamente ao longo do tempo é descrito em envelhecimento de lâmpadas UV e LEDs UV: o comprimento de onda de pico e a potência de saída se deslocam, muitas vezes de forma lenta o suficiente para passar despercebida durante a operação contínua, até que as peças fiquem fora da janela aprovada. De forma mais abrangente, essa tendência de monitoramento contínuo em linha também é visível entre outros fabricantes de sistemas de cura UV no contexto da Indústria 4.0.
Para séries de testes e aprovações de materiais fora da linha, estão disponíveis câmaras de irradiação com geometria definida, além de, para o lado do processo, unidades de controle com funções de temporizador, regulagem de intensidade e disparo (trigger), e o restante da linha de fontes de luz UV-LED.
O Que Mostram as Publicações Científicas?
Nossas próprias publicações de clientes também mostram a colagem UV em várias facetas – desde o pré-tratamento de superfícies para juntas coladas até o encapsulamento de módulos fotovoltaicos.
Examina como um pré-tratamento UVO altera a tenacidade interlaminar de juntas coladas co-extrudadas de epóxi-LMPAEK – evidência de que o tratamento UV não apenas cura, mas pode afetar a própria resistência da junta.
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. "Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness." Composites Part B: Engineering 323 (2026): 113727.
Monitora um adesivo de silicone sob exposição UV em alto vácuo com um único sensor multiparâmetro – uma aplicação para o mesmo tipo de monitoramento de processo que roda via um UVpad no solo.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Compara quatro materiais encapsulantes para módulos fotovoltaicos sob exposição UV no Deserto do Atacama – encapsulamento sob carga UV extrema, semelhante ao que montagens de e-mobility podem alcançar.
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. "Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert." Solar Energy 228 (2021): 625-635.
Examina a camada afetada por oxigênio em fotopolímeros multicamadas – o efeito que deixa a superfície pegajosa enquanto o núcleo já está totalmente reticulado.
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. "Effect of the oxygen affected layer in multilayered photopolymers." Polymer Chemistry 8.31 (2017): 4596-4602.
Mostra, para acrilatos de cura ultrarrápida, como a escolha e a quantidade do comonômero alteram as propriedades termomecânicas da rede reticulada.
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. "Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker." Journal of Applied Polymer Science 136.13 (2019): 47294.
Outros trabalhos das áreas temáticas de fotoquímica e pesquisa de polímeros, além de estereolitografia, reticulação e revestimentos, estão listados em Publicações de clientes – por tema.
O localizador de publicações lista todas as publicações sobre colagem e encapsulamento que conhecemos – pesquisáveis por dispositivo, área e palavra-chave.
Contexto Técnico e Leitura Complementar
[1] : ScienceDirect – Sistemas fotoiniciadores específicos em 365, 385, 395 e 405 nm
[2] : uvmeasurement.org – Métodos Radiométricos para Projeto e Monitoramento de Processos UV
Perguntas frequentes sobre o projeto de processos de colagem e encapsulamento UV
Qual comprimento de onda é adequado para o meu adesivo UV?
O que determina isso é a sobreposição entre o espectro da fonte e a banda de absorção do fotoiniciador, juntamente com a transmissão da peça a ser unida. A ficha técnica do adesivo é vinculativa, confirmada por uma medição espectral atrás da peça real – apenas a designação nominal do LED não é suficiente.
Com que profundidade a radiação UV penetra em um composto de encapsulamento?
A profundidade de penetração segue aproximadamente a lei de Lambert-Beer e depende da carga, da cor, da concentração do fotoiniciador e do comprimento de onda. Ela não pode ser derivada apenas da irradiância superficial; precisa ser medida no material real, por exemplo com um espectrorradiômetro.
O que são adesivos de dupla cura e quando eles são necessários?
Adesivos de dupla cura combinam a fixação rápida por UV com uma segunda via de cura independente do UV (calor, umidade ou anaeróbica). Eles são usados quando zonas sombreadas – sob componentes altos ou dentro de compartimentos fechados, por exemplo – não podem ser irradiadas de forma suficiente.
Onde a dose UV é medida na colagem?
Na posição da junta, e não na carcaça do emissor nem na parte superior da peça quando o adesivo está por baixo. O local de medição precisa representar o ponto mais desfavorável do conjunto real; além disso, a compatibilidade espectral entre sensor e fonte importa, pois um sensor de banda larga mal ajustado retorna leituras significativamente divergentes sob LEDs de banda estreita.
Qual critério de aceitação libera um processo de colagem UV?
Uma junta curada não pode ser inspecionada visualmente. A liberação é, portanto, dada com base em um par de valores – dose mínima no local de medição e temperatura admissível da peça – respaldados pelo resultado de cura obtido na qualificação, além de limites para alarme e recalibração na produção em série.
Como um processo de colagem UV pode ser monitorado na produção em série?
Por meio de sensores de cura UV instalados permanentemente no caminho do feixe e instrumentos de registro contínuo que comparam a irradiância e a dose com a janela de processo liberada em todos os momentos e relatam desvios – decorrentes, por exemplo, do envelhecimento da fonte – em tempo real.
Quais adesivos UV são adequados para a fabricação de eletrônicos e para a eletromobilidade?
Dependendo do requisito, acrilatos de cura por radicais livres (fixação rápida) ou epóxis de cura catiônica (baixa retração, alta resistência térmica e química), frequentemente como um sistema de dupla cura para zonas sombreadas em conjuntos densamente povoados.
Áreas de aplicação relacionadas
A colagem com luz faz fronteira direta com outras três áreas: cura UV e fotopolimerização fornece os fundamentos sobre iniciador, espectro e inibição por oxigênio, a fabricação de eletrônica e semicondutores utiliza as mesmas etapas de encapsulamento e potting no back end, e na indústria automotiva os módulos de bateria e a eletrônica de potência continuam gerando geometrias de colagem novas, muitas vezes fortemente sombreadas. A isso se somam automação e integração de processos para monitoramento em ciclo e óptica e componentes de precisão para a união de peças ópticas. Quando o adesivo é dispensado por um robô e curado diretamente no ponto de aplicação, a geometria do trajeto se soma como fator de influência – veja robótica. O panorama completo está na visão geral de aplicações UV.
Autor: Dr. Mark Paravia
Dr.-Ing. Mark Paravia é diretor executivo da Opsytec Dr. Gröbel GmbH em Ettlingen e chefia o laboratório de calibração acreditado. Após suas pesquisas sobre descargas de excímero de xenônio pulsado no Institute of Lighting Technology do KIT, seu foco atual está na tecnologia de medição de radiação óptica. Ele é vice-presidente do Comitê de Normas DIN FNL 7 "Radiação Óptica" e membro do Grupo de Projeto DVGW sobre Desinfecção UV.
Receba Orientação sobre seu Processo de Colagem UV
Não tem certeza se sua dose UV ainda alcança o fundo da junta? Medimos o espectro e a irradiância do seu componente real e orientamos você sobre o comprimento de onda, a geometria e o monitoramento de processo corretos – envie sua pergunta ou solicite uma medição com UVpad diretamente.
